
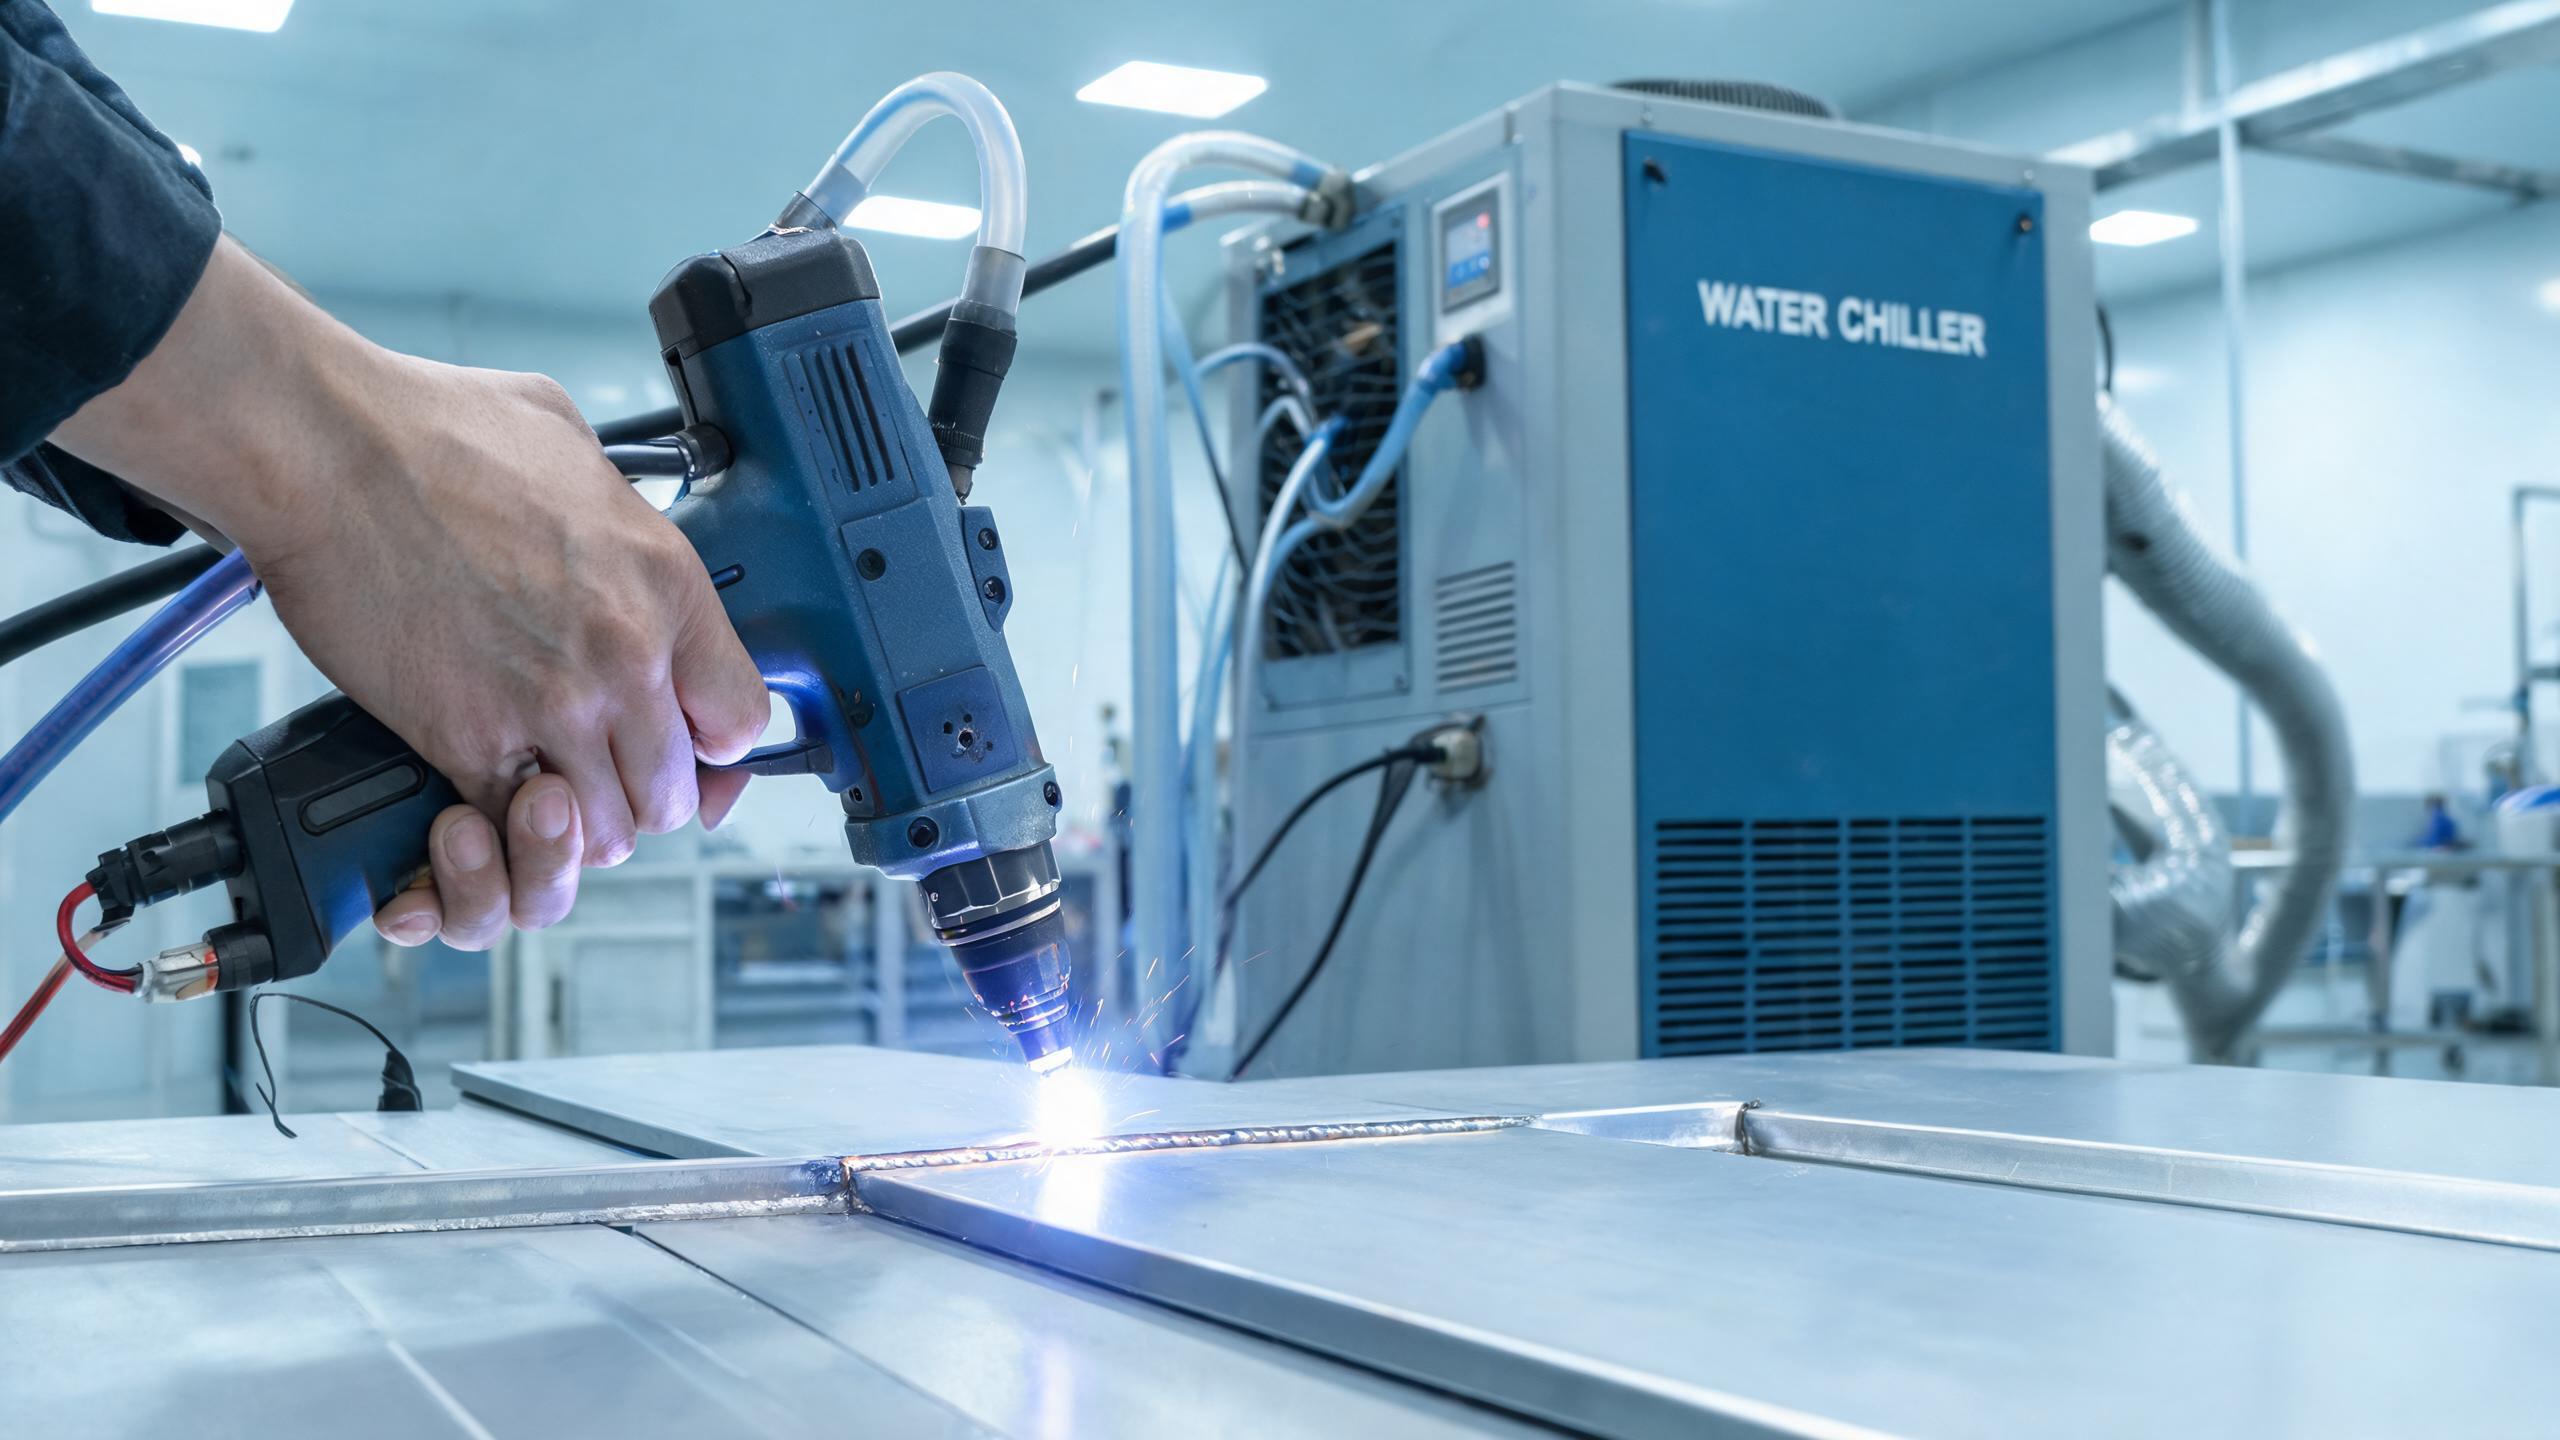
En praktisk guide för att svetsa aluminiumlegering med handhållna lasersvetsmaskiner, som täcker effektval (1000W–3000W), hantering av oxidlager, porositetsförebyggande, viktiga parametrar och vattenkylning för kontinuerlig produktion.
Teknisk guide
Varför aluminiumlegering utmanar lasersvetsning
Aluminiumlegering är en av de mest använda metallerna inom tillverkning – från bilkarosser till flygplanskomponenter, kylflänsar och höljen för konsumentelektronik. Ändå är den också bland de svåraste materialen att svetsa konsekvent. En handhållna lasersvetsmaskinen hanterar flera av aluminiumets inneboende utmaningar, men att förstå varför denna metall beter sig som den gör under en laserstråle är det första steget mot tillförlitliga svetsar.
Aluminium har tre egenskaper som komplicerar svetsning:
- Hög reflektivitet – Aluminium reflekterar upp till 90 % av den infallande laserenergin vid rumstemperatur, särskilt med fiberlasrar som arbetar vid 1070 nm. Detta innebär att mer effekt krävs för att initiera nyckelhålet, och den initiala reflektionen kan skada optiken om den inte hanteras korrekt.
- Hög värmeledningsförmåga – Aluminium leder värme ungefär fyra gånger snabbare än stål. Värme avleds snabbt från svetszonen, vilket innebär att du behöver högre effekttäthet för att upprätthålla en stabil smältpool.
- Oxidskikt – En naturlig aluminiumoxidfilm (Al₂O₃) bildas på ytan inom några sekunder efter exponering för luft. Denna oxid har en smältpunkt på cirka 2072 °C, långt högre än aluminiumets egen smältpunkt på 660 °C. Om den inte avlägsnas eller hanteras korrekt kan den orsaka ofullständig fusion och oxidinneslutningar i svetsen.
Dessa faktorer är precis varför valet av rätt utrustning och parametrar är viktigare för aluminium än för många andra metaller. För en bredare översikt över utrustningsalternativ och tekniker, se vår guide till portabel lasersvetsmaskin för aluminium.
Hur en handhållen lasersvetsmaskin hanterar aluminium
Shandong Xinhong CNC Technology Co., Ltd. erbjuder handhållna fiberlasersvetsmaskiner i fyra effektnivåer: 1000W, 1500W, 2000W och 3000W. För svetsning av aluminiumlegering är effektvalet kritiskt på grund av metallens höga reflektivitet och värmeledningsförmåga.
Så här mappas effektområdet mot aluminiumtjocklekar baserat på maskinens kapacitet:
| Lasereffekt | Rekommenderad aluminiumtjocklek | Typisk applikation |
|---|---|---|
| 1000W | 0,5–1,5 mm | Tunn plåt, elektronikhöljen |
| 1500W | 1,0–3,0 mm | Allmän tillverkning, fästen |
| 2000W | 1,5–3,0 mm | Tjockare plåtar, konstruktionsdelar |
| 3000W | 2,0–3,0 mm+ | Tunga aluminiumkomponenter |
Obs: 1500W-modellen uppnår maximalt 3 mm inträngning i både rostfritt stål och aluminium, med en svetsfogskonsistens på ±0,1 mm. Detta gör den till ett mångsidigt val för tillverkare som arbetar med flera material.
Fiberlaserkällan i dessa maskiner levererar en fokuserad stråle med hög effektdensitet, vilket hjälper till att övervinna aluminiums reflektionsbarriär. När nyckelhålet väl bildas – vanligtvis inom de första millisekunderna – ökar absorptionen dramatiskt när den smälta metallen absorberar energi betydligt effektivare än den fasta ytan.
Hantera oxidlagret före svetsning
Aluminiumoxidlagret är inget du kan svetsa igenom och hoppas på bra resultat. Det måste åtgärdas innan lasern nuddar metallen:
- Mekanisk borttagning: Använd en stålborste i rostfritt stål (endast avsedd för aluminium för att undvika korskontaminering) eller Scotch-Brite för att avlägsna oxidfilmen från svetszonen. Gör detta inom 1–2 timmar före svetsning, eftersom oxidlagret börjar återbildas omedelbart.
- Kemisk rengöring: För produktionsmiljöer ger en kaustisk betning följt av avsmutsning och sköljning en mer konsekvent ytförberedelse.
- Alternativ med trådmatare: Den handhållna lasersvetsmaskinen kan utrustas med en automatisk trådmatare. Vid svetsning av aluminium hjälper tillsatsmaterial ER4043 eller ER5356 till att kompensera för basmetallens låga smältpunkt och förbättrar svetsfogens utseende.
Hoppar du över oxidborttagningen riskerar du porositet, inneslutningar och ojämn inträngning – oavsett hur väl du ställer in dina parametrar.
Förhindra porositet i aluminiumsvetsar
Porositet är det vanligaste felet vid lasersvetsning av aluminium. Aluminiums höga löslighet för väte i flytande tillstånd – kombinerat med en dramatisk minskning av lösligheten under stelningen – innebär att allt väte som finns kvar fastnar som gasporer.
Vätekällor inkluderar fukt på ytan, rester av fett eller olja, själva oxidlagret och även hög luftfuktighet. För att minimera porositet:
- Rengör svetszonen noggrant med aceton eller isopropanol före svetsning.
- Använd högren argon (99,999 %) som skyddsgas med ett flöde på 15–20 L/min.
- Förvara aluminiumplåtar i torr miljö; undvik att svetsa material som utsatts för regn eller hög luftfuktighet.
- Använd trådmataren med korrekt förvarad, ren tillsatstråd.
Den handhållna lasersvetsmaskinens kontinuerliga vågdrift och justerbara pulsparametrar ger operatörer fin kontroll över värmetillförseln, vilket hjälper till att hantera stelningshastigheten och minska porbildningen.
Viktiga parametrar att få rätt
Aluminium kräver andra parameterinställningar än stål. Även om exakta värden beror på din specifika legering, tjocklek och fogtyp, är här de kritiska parametrarna att justera:
- Lasereffekt: Börja med 80–90 % av märkeffekten för aluminium, eftersom den höga reflektiviteten kräver koncentrerad energi. För 1500W-enheten är en typisk startpunkt 1200–1500W för 2 mm aluminiumplåt.
- Svetshastighet: Lägre hastigheter (8–15 mm/s för 2 mm material) ger tillräcklig värmetillförsel, men för låg hastighet kan orsaka genombränning på tunn aluminium. Testa på skrot först.
- Skyddsgas: Argon är standard. Argon-heliumblandningar (t.ex. 50/50) kan förbättra inträngningen för tjockare sektioner, eftersom helium höjer plasmatemperaturen.
- Fokusposition: En lätt defokusering (0,5–1,0 mm ovanför ytan) ger ofta en bredare och stabilare svetspool för aluminium.
Maskinen kan lagra över 50 uppsättningar svetsparametrar, så när du väl har ställt in rätt inställningar för en specifik aluminiumlegering och tjocklekskombination kan du spara och återkalla dem direkt – vilket eliminerar trial-and-error vid återkommande jobb.
Vattenkylning för kontinuerlig produktion
Aluminiumsvetsning genererar betydande värme på grund av de höga effektkraven. Vattenkylningssystemet i dessa handhållna lasersvetsmaskiner är utformat för att hantera denna belastning och stödjer kontinuerlig drift i 8 timmar eller mer utan termisk avstängning. Detta är viktigt i produktionsmiljöer där stillestånd direkt påverkar produktionen.
Kylaren håller en stabil laserkälltemperatur, vilket i sin tur håller strålkvalitet och effektutgång konsekventa under långa skift. För tillverkare som kör batchjobb på aluminiumkomponenter innebär detta förutsägbar svetskvalitet från första till sista detaljen.
Certifieringar och kvalitetssäkring
De handhållna lasersvetsmaskinerna har CE- och RoHS-certifieringar, och Shandong Xinhong CNC Technology arbetar under ett ISO 9001:2015 kvalitetsledningssystem. För köpare som levererar till europeiska marknader eller branscher som kräver dokumenterad kvalitetsregelefterlevnad ger dessa certifieringar en grundläggande trygghet.
Slutsats
Att svetsa aluminiumlegering med en handhållen lasersvetsmaskin är fullt möjligt när du respekterar materialets unika egenskaper. Nyckeln är att matcha effekt mot tjocklek, ta bort oxidlagret, kontrollera vätekällor och spara dina optimerade parametrar för repeterbarhet. Med effektalternativ från 1000W till 3000W täcker dessa maskiner aluminiumtillverkningsbehov från tunn plåt till konstruktionsplåt.