
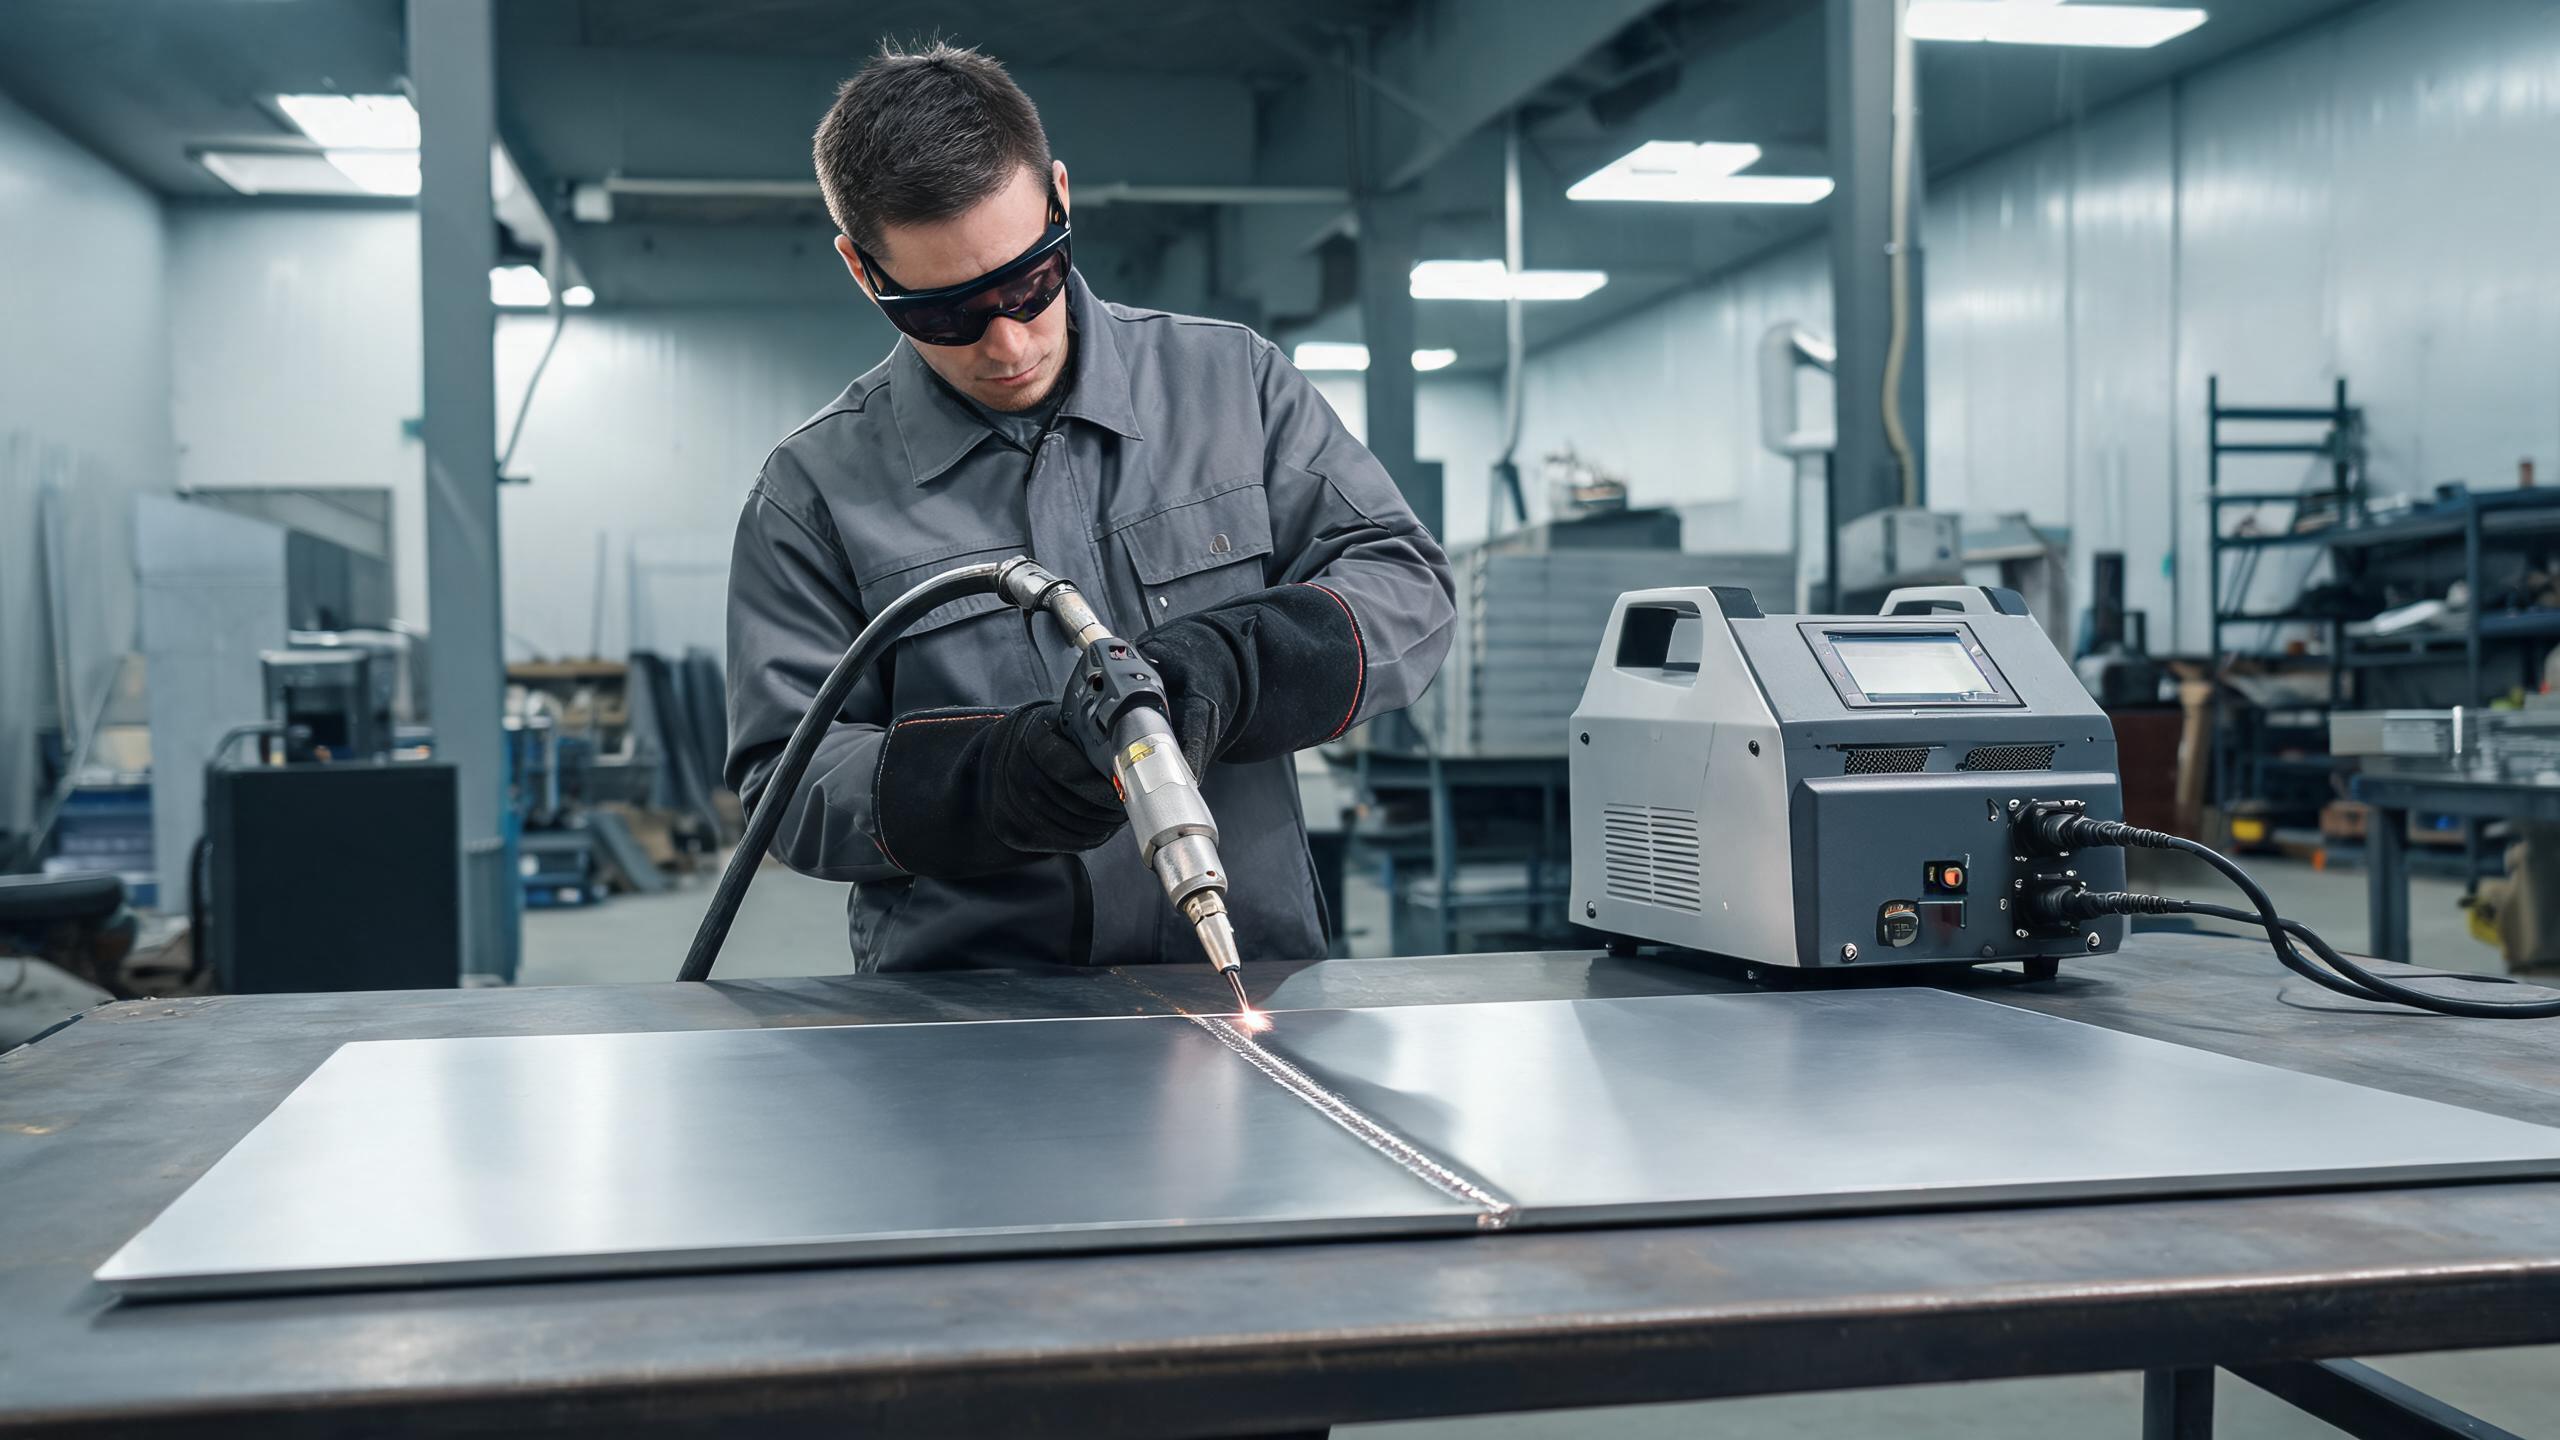
En praktisk guide till att använda handhållna lasersvetsmaskiner för plåt, som täcker effektval, fogtyper, svetstips och fördelar jämfört med TIG/MIG.
Varför plåt är ett naturligt val för handhållen lasersvetsning
Plåtbearbetning är en av de vanligaste tillämpningarna för handhållna lasersvetsmaskiner. Tunna rostfria stålplåtar – vanligtvis 0,5 mm till 3 mm – är precis där lasersvetsning överträffar traditionella metoder som TIG eller MIG. Den koncentrerade värmen från fiberlasern skapar en smal svetspool med en minimal värmepåverkad zon, vilket innebär mindre termisk deformation på tunt material, snabbare svetshastigheter och renare svetsfogar som ofta kräver lite eller ingen efterbearbetning.
Oavsett om du tillverkar kapslingar, skåp, kanaler eller dekorativa paneler, ger en handhållna lasersvetsmaskinen dig flexibiliteten att hantera fogar som skulle vara svåra eller omöjliga att nå med en fast svetsstation. Denna praktiska guide täcker vad du behöver veta för att få bästa resultat på plåt.
Matcha effekt mot plåttjocklek
Plåt finns i en rad olika tjocklekar, och rätt effektnivå beror på vilket material du arbetar med oftast. Xinhong-produktserien erbjuder 1000W, 1500W, 2000W och 3000W handhållna fiberlasersvetsmaskiner. Specifikt för plåtbearbetning:
- 1000W - Idealisk för tunn plåt (0,5–1,5 mm). Ger rena, smala svetsar med minimal värmetillförsel, vilket gör den perfekt för applikationer där deformation är ett problem, såsom rostfria köksredskap och elektronikkapslingar.
- 1500W - Det mest mångsidiga valet för plåtverkstäder. Med maximal penetration på 3 mm i rostfritt stål och aluminium täcker den hela det vanliga tjockleksintervallet. Svetsfogens konsistens på ±0,1 mm säkerställer repeterbar strängkvalitet genom hela produktionsserier.
- 2000W–3000W - Bättre lämpad när ditt arbete sträcker sig bortom plåt till tjockare plattor. Om din verkstad hanterar en blandning av plåt och plattor ger dessa modeller med högre effekt utrymme för tjockare material samtidigt som de fortfarande presterar bra på tunnare gods.
För de flesta plåtfokuserade verksamheter representerar 1500W-modellen den optimala punkten – tillräckligt med effekt för att hantera hela det vanliga tjockleksintervallet, med den precision och konsistens som tunt material kräver.
Fördelar jämfört med traditionella svetsmetoder
Att byta från TIG eller MIG till en handhållen lasersvetsmaskin för rostfritt stål plåtbearbetning ger flera konkreta fördelar:
- Minskad deformation: Laserens fokuserade energi värmer ett mindre område, vilket innebär att det omgivande materialet håller sig svalare. På tunn plåt är detta skillnaden mellan en plan panel och en som deformeras under svetsning.
- Högre hastighet: Lasersvetsningens svetshastigheter är vanligtvis 2–4 gånger snabbare än TIG vid jämförbara tjocklekar. För en verkstad som kör flera plåtjobb per dag ökar detta direkt genomströmningen.
- Renare svetsar: Den kontrollerade värmetillförseln ger jämna, enhetliga svetssträngar som ofta eliminerar behovet av slipning eller polering – en betydande arbetsbesparing på färdiga produkter som rostfria skåp eller synliga lister.
- Mindre tillsatsmaterial: Många plåtsvetsar med laser är autogena, vilket innebär att de förenar fogen utan tillsatsmaterial. Detta minskar materialkostnaderna och förenklar svetsprocessen.
Vanliga plåtfogar och hur du hanterar dem
Stumfogar
Stumfogar – där två plåtkanter placeras ansikte mot ansikte – är den mest okomplicerade tillämpningen. Rikta in plåtarna med ett minimalt gap (helst mindre än 0,1 mm för autogen svetsning) och kör lasern längs fogen. Fogkonsistensen på ±0,1 mm hos 1500W-modellen säkerställer jämn penetration längs hela fogens längd.
Överlappsfogar
Vid överlappsfogar överlappar en plåt en annan. Lasern penetrerar den övre plåten och förenar den med den nedre. Denna fogtyp är vanlig vid montering av kapslingar och kanaler. Justera fokuspositionen något djupare för att säkerställa att svetspoolen når den nedre plåten.
Käl- och T-fogar
För hörn- och T-fogar i plåtkapslingar är den handhållna svetspistolens manövrerbarhet en stor fördel. Operatören kan vinkla pistolen för att rikta energin mot fogroten och uppnå full fusion utan de begränsningar som en fast svetshuvud har.
Kylning och kontinuerlig drift
Plåtverkstäder kör ofta kontinuerliga produktionsscheman. Vattenkylningssystemet på Xinhongs handhållna lasersvetsmaskiner stödjer 8+ timmars kontinuerlig drift, vilket innebär att maskinen kan hålla jämna steg med ett helt skift utan termiska avstängningar. Detta är särskilt viktigt vid svetsning av tunn plåt i höga hastigheter, där ljuskällan är aktiv nästan konstant.
Konsekvent kylning bidrar också till stabilitet i svetskvaliteten. När ljuskällans temperatur hålls kontrollerad förblir strålparametrarna konstanta, vilket i sin tur håller svetssträngen jämn – vilket direkt stödjer specifikationen på ±0,1 mm konsistens.
Praktiska tips för lasersvetsning av plåt
- Kontrollera gapet: För autogen svetsning (utan tillsatsmaterial), håll fogapet under 0,1 mm. Om gapet är bredare, använd antingen tillsatstråd eller sänk svetshastigheten något för att låta svetspoolen överbrygga gapet.
- Använd skyddsgas: Argon eller kväve som skyddsgas förhindrar oxidation på rostfritt stål, vilket ger ljusa, rena svetsar som inte kräver efterbehandling.
- Optimera svetshastigheten: För långsamt och du riskerar genombränning på tunt material; för snabbt och penetrationen blir ofullständig. Börja med tillverkarens rekommenderade parametrar och finjustera baserat på din specifika materialkvalitet och tjocklek.
- Håll en konsekvent pistolvinkel: En stadig vinkel på 45–90 grader (beroende på fogtyp) säkerställer jämn energifördelning längs fogen.
- Rengör materialet: Olja, oxid eller föroreningar på plåtytan kan orsaka porositet och ojämna svetsar. En snabb avtorkning med lösningsmedel före svetsning tar sekunder och förhindrar defekter.
Certifieringar som är viktiga för plåtköpare
När du köper en handhållna lasersvetsmaskinen för plåttillverkning är certifieringar en praktisk fråga, inte en formalitet. Maskinerna i Xinhongs serie har CE- och RoHS-certifieringar, vilket bekräftar överensstämmelse med europeiska säkerhets- och miljöstandarder. Företagets ISO 9001:2015-certifiering innebär att produktionsprocesserna styrs av ett dokumenterat kvalitetsledningssystem. För plåttillverkare som levererar till europeiska eller internationella kunder är dessa certifieringar ofta ett kundkrav.