
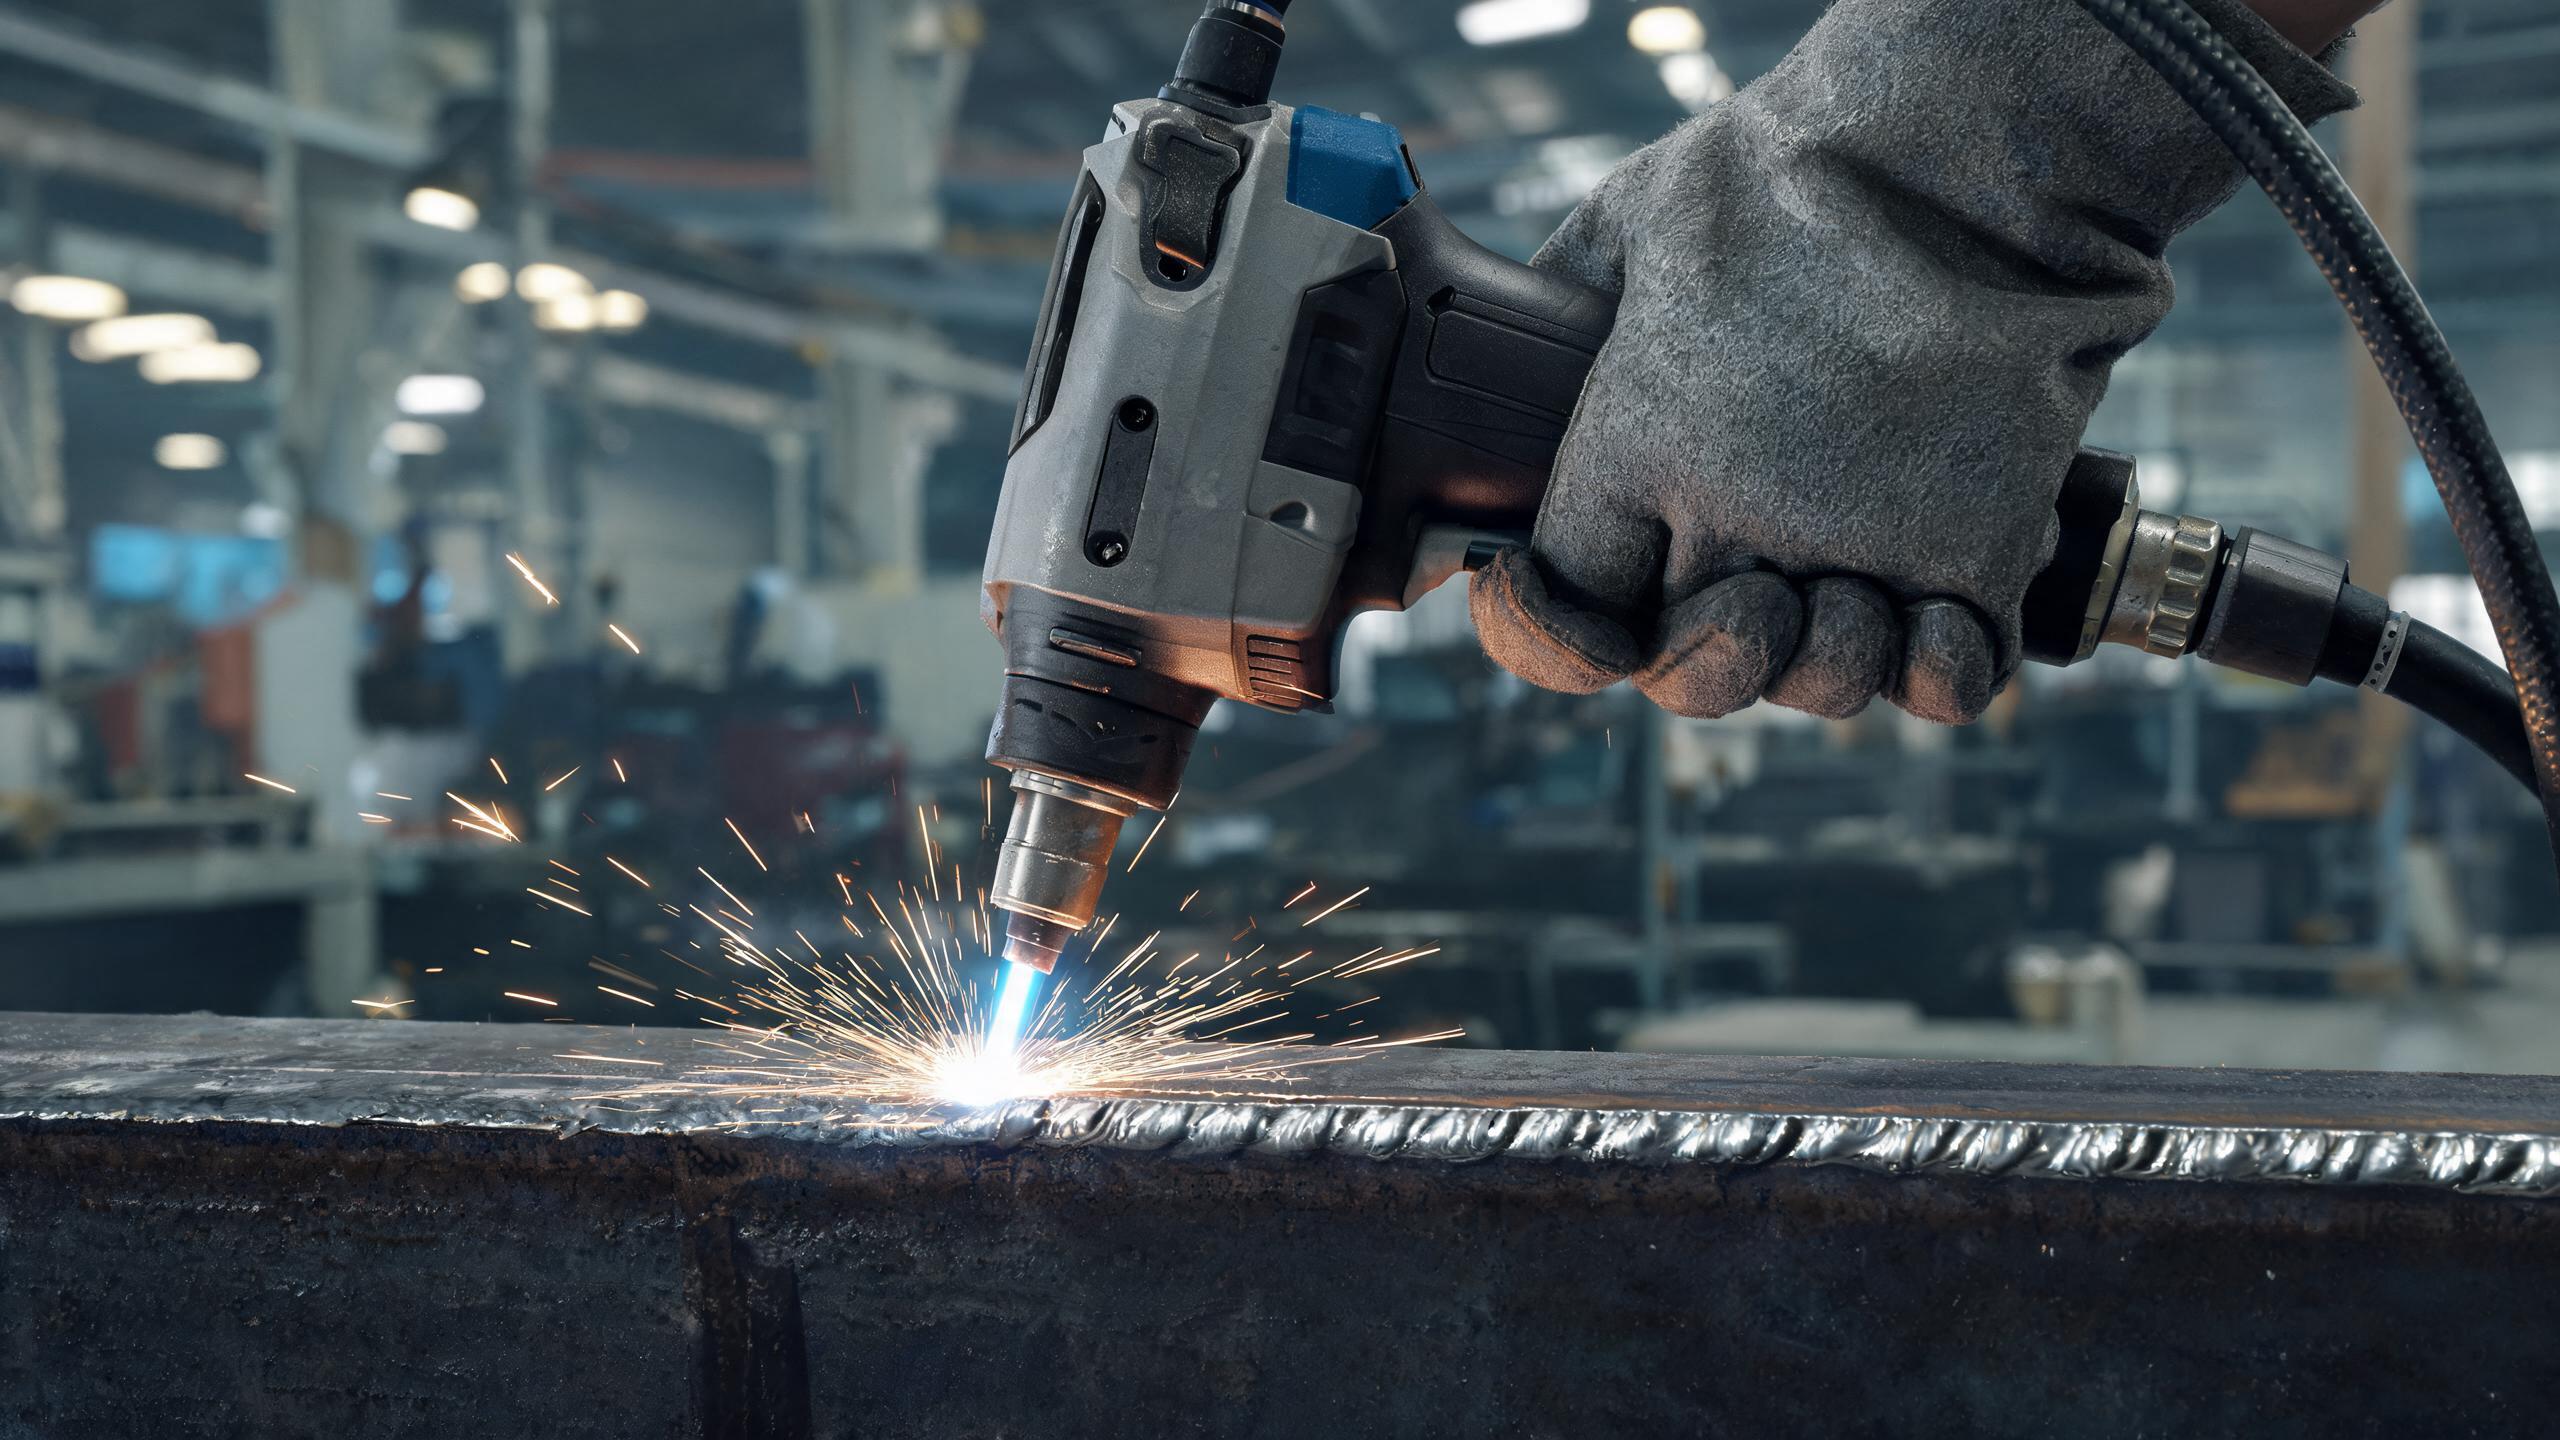
En teknisk guide för att svetsa stålplåt med en handhållen lasersvetsmaskin, som täcker rekommenderade effektinställningar efter plåttjocklek, inträngningsparametrar, kylningskrav och praktiska tips för att uppnå rena, repeterbara svetsar.
Svetsning av stålplåt med handhållen laser: grunderna
Stålplåt är ett av de vanligaste materialen inom konstruktionssvetsning, maskintillverkning och tung utrustningstillverkning. En handhållna lasersvetsmaskinen ger flexibilitet vid plåtsvetsning som fasta portalsystem inte kan erbjuda – operatören kan röra sig fritt runt stora plåtar, svetsa i alla riktningar och komma åt hörn och kanter utan att flytta arbetsstycket. Att förstå rätt parametrar för varje plåttjocklek är avgörande för att uppnå starka, rena svetsar med minimal värmepåverkan.
Effektinställningar efter plåttjocklek
Kylaggregatets handhållen lasersvetsmaskin för rostfritt stål finns i utförandena 1000W, 1500W, 2000W och 3000W. Varje effektnivå har ett praktiskt plåttjockleksintervall där den presterar optimalt:
- 1000W – Bäst för tunn plåt (1–2 mm). Ger rena svetsar på tunnplåt med minimal värmetillförsel. Undvik att gå över 2 mm – otillräcklig inträngning leder till svaga fogar.
- 1500W – Den mest använda nivån för plåtsvetsning. Ger maximal inträngning på 3 mm i rostfritt stål och aluminium, med ±0,1 mm strängjämnhet. Idealisk för de flesta plåtbearbetningsuppgifter.
- 2000W – Utökar kapaciteten till 3–4 mm plåt. Lämplig för konstruktionsfästen, maskinhöljen och medeltjocka plåtkonstruktioner.
- 3000W – Utformad för tjock plåt (4 mm+). Ger djup inträngning och hög svetshastighet för tunga konstruktionsapplikationer.
Viktiga svetsparametrar att kontrollera
Lasereffekt och inträngningsdjup
Inträngningsdjupet bestäms främst av lasereffekt och svetshastighet. För 1500W-modellen vid svetsning av 3 mm rostfri stålplåt är nyckelparametrarna:
- Effektinställning: 1200–1500 W (justera beroende på fogberedning)
- Svetshastighet: vanligtvis 10–20 mm/s för full inträngning på 3 mm plåt
- Maximal inträngning: 3 mm i rostfritt stål och aluminium
- Strängjämnhet: ±0,1 mm över hela svetslängden
För tjockare plåt, öka effekten proportionellt och minska svetshastigheten – men testa alltid på en provbit först. För hög effekt med hög hastighet orsakar underskärning, medan otillräcklig effekt med låg hastighet orsakar för hög uppbyggnad.
Pulsläge vs. kontinuerlig vågläge
De flesta handhållna fiberlasersvetsmaskiner erbjuder både kontinuerlig våg (CW) och pulsläge:
- CW-läge – ger konstant effekt för djup inträngning. Bäst för tjockare plåt och konstruktionssvetsar som kräver full fusion.
- Pulsläge – växlar mellan hög toppeffekt och paus. Minskar total värmetillförsel, vilket gör det idealiskt för tunn plåt och värmekänsliga applikationer där deformation måste minimeras.
Trådmatning och fyllnadsmaterial
För plåtsvetsning som kräver fyllning av glapp eller förstärkning är ett integrerat trådmatningssystem avgörande. Viktiga överväganden:
- Tråddiameter: 0,8–1,2 mm är standard för plåtsvetsning
- Trådmaterial: matcha grundmaterialet – använd rostfri tråd för rostfri plåt, kolståltråd för kolstålplåt
- Matningshastighet: ska balanseras med svetshastighet och lasereffekt; för hög hastighet orsakar stänk, för låg hastighet ger otillräcklig fyllning
Kylning och värmehantering
Plåtsvetsning genererar betydande värme, särskilt på tjock plåt och långa svetsfogar. Vattencirkulationskylsystemet på 1500W-modellen stödjer 8+ timmars kontinuerlig drift och håller en stabil laserkällstemperatur under hela skiftet. Viktiga kylningsöverväganden:
- Kylarens temperaturinställning: följ tillverkarens rekommenderade intervall – vanligtvis 20–25 °C
- Kylvätskekvalitet: använd destillerat eller avjoniserat vatten för att förhindra kalkavlagringar i kylkretsen
- Inspektionsintervall: kontrollera kylvätskenivå och filterstatus veckovis vid kontinuerlig produktion
Praktiska tips för kvalitativa plåtsvetsar
- Förbered fogen ordentligt – glödskal, rost och olja måste avlägsnas från plåtytan före svetsning. Föroreningar är den vanligaste orsaken till porositet.
- Håll konsekvent matningshastighet – variationer i hastighet orsakar ojämn strängprofil och inkonsekvent inträngning. Använd en styrning eller fixtur för raka svetsfogar.
- Kontrollera trådens utstick – håll fyllnadstrådens förlängning konsekvent (vanligtvis 8–12 mm från kontaktdysan) för att säkerställa stabil ljusbåge och matning.
- Använd argongasskydd – flödeshastighet på 15–20 L/min är typisk för plåtsvetsning. Otillräckligt skydd orsakar oxidation och missfärgning.
- Spara optimerade profiler – 1500W-modellen lagrar 50+ svetsprofiler. När du har validerat parametrar för en specifik plåttjocklek, spara dem för snabb åtkomst vid framtida jobb.
Kvalitetsinspektionschecklista
| Parameter | Acceptabelt intervall |
|---|---|
| Strängbredd | Jämn över hela svetslängden |
| Strängjämnhet | ±0,1 mm avvikelse (1500W-modell) |
| Inträngning | Full fusion genom plåttjockleken |
| Ytfärg | Silver till ljust halmfärgad (korrekt skydd) |
| Underskärning | Inga synliga vid strängkanterna |
Certifiering för industriell användning
För plåtsvetsning i reglerade industrier är maskincertifiering icke förhandlingsbar. Xinhong CNCs handhållna lasersvetsmaskiner är CE- och RoHS-certifierade, tillverkade enligt ISO 9001:2015 kvalitetsledningssystem. Laserkällor från IPG, RAYCUS och GW säkerställer konsekvent strålkvalitet över hela effektområdet.