
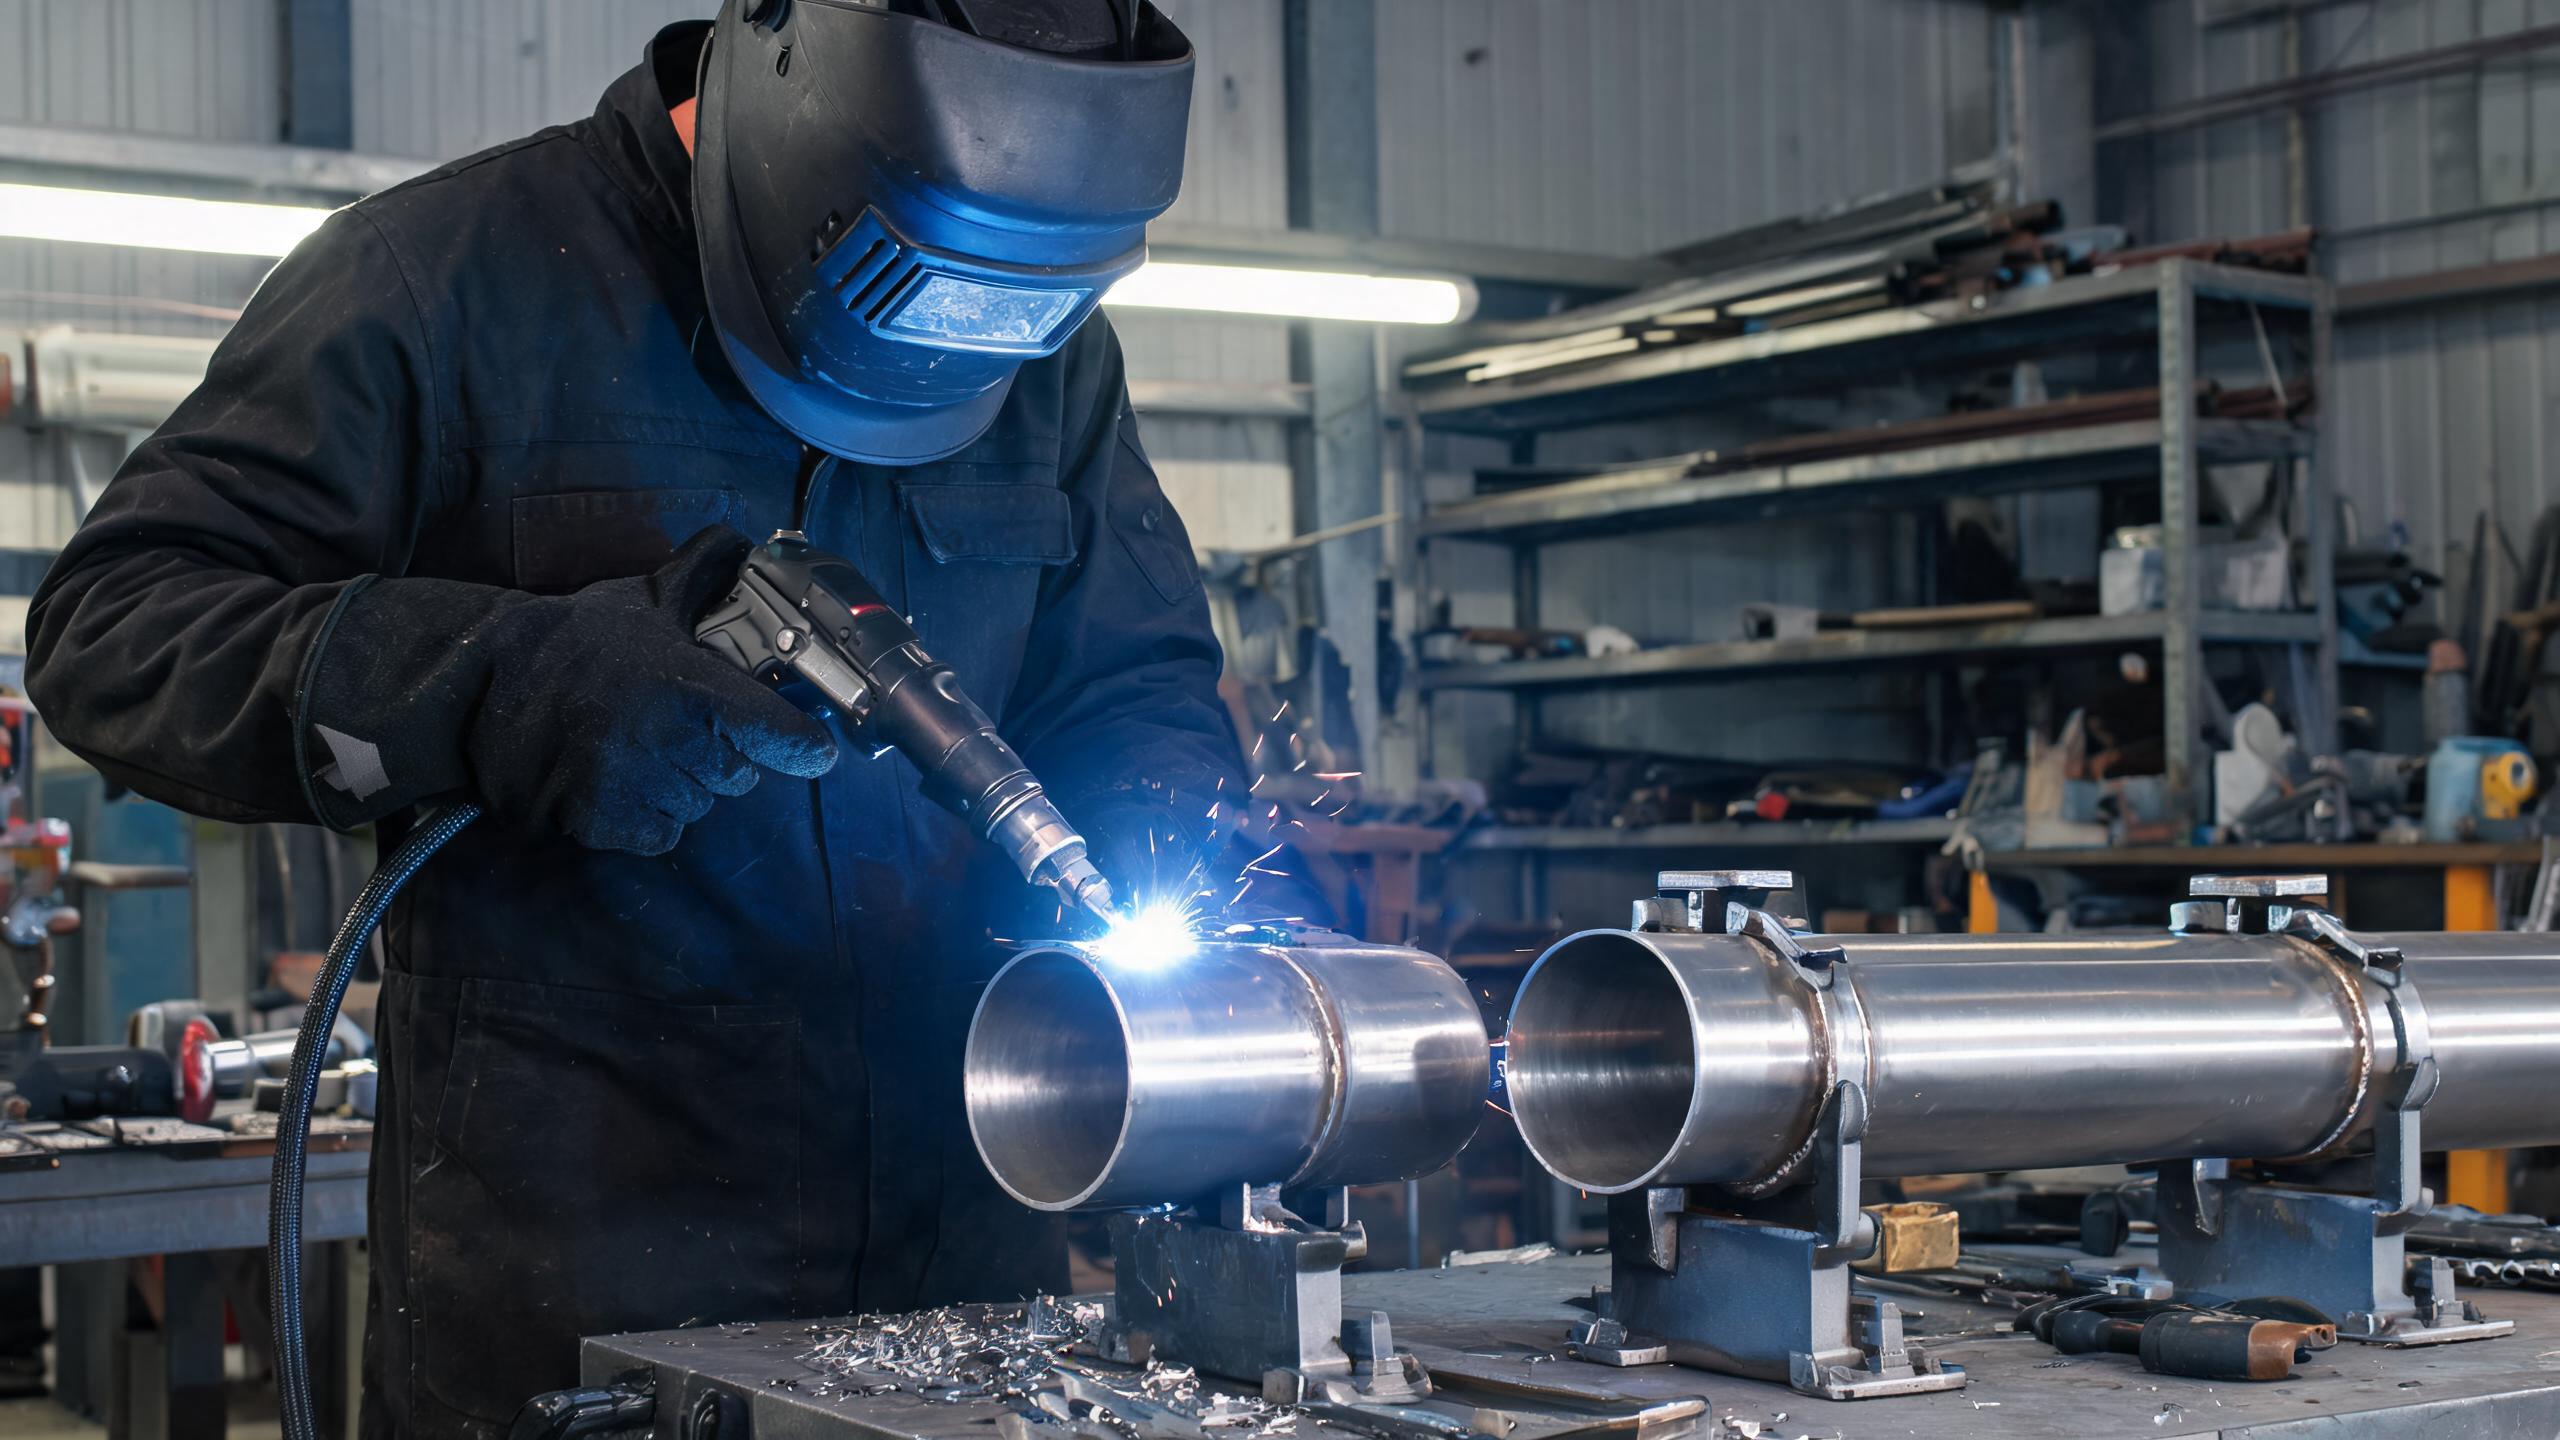
En köparfokuserad guide för att välja rätt handhållen lasersvetsare för rostfria stålrörstillämpningar, som täcker effektval, fogtyper, penetrationdjup, kylkrav och precisionskriterier för maskiner på 1000W–3000W.
Varför handhållna lasersvetsare utmärker sig vid rostfria stålrör
Rostfria stålrör används inom livsmedelsförädling, kemisk transport, arkitektoniska räcken och avgassystem – tillämpningar där svetskvaliteten direkt påverkar korrosionsbeständigheten och den strukturella integriteten. En handhållna lasersvetsmaskinen ger operatörer friheten att manövrera runt krökta rörytor och trånga foggeometrier som fasta svetsstationer inte kan nå. Jämfört med traditionell TIG-svetsning levererar handhållna fiberlasersvetsare ett smalare värmepåverkat område, snabbare matningshastighet och betydligt renare pärlutseende med minimal efterbearbetning.
Viktiga urvalskriterier för rörsvetsning
1. Anpassa lasereffekten till rörväggstjockleken
Den mest kritiska faktorn är att anpassa lasereffekten till den rörväggstjocklek du avser att svetsa. En allmän riktlinje för rostfria stålrör:
- 1000W – lämplig för tunnväggiga rör upp till cirka 2 mm väggtjocklek. Idealisk för dekorativa rör och lättare avgaskomponenter.
- 1500W – hanterar upp till 3 mm maximal penetration i rostfritt stål. 1500W-modellen levererar ±0,1 mm pärlkonsistens, vilket gör den till det mest mångsidiga valet för standardrör.
- 2000W – penetrerar tjockväggiga rör (cirka 3–4 mm), lämplig för tyngre industriella rörsystem.
- 3000W – konstruerad för tjockväggiga rör och krävande strukturella tillämpningar där djup penetration och hög deponeringshastighet krävs.
Om ditt arbete huvudsakligen omfattar standardrör med 1–3 mm väggtjocklek, erbjuder 1500W handhållna lasersvetsmaskinen den bästa balansen mellan kapacitet, kostnad och precision.
2. Utvärdera strålkvalitet och svetskonsistens
För rörsvetsning är svetspärlans konsistens lika viktig som penetrationen. En jämn pärla säkerställer enhetlig korrosionsbeständighet längs hela fogen – avgörande för sanitära och kemiska rörledningar. 1500W-modellen uppnår ±0,1 mm pärlkonsistens, vilket innebär att varje svetssträng ger en förutsägbar, repeterbar fogprofil. Denna precision minskar omarbetning och inspektionsfel, särskilt vid serieproduktion av rörkomponenter.
3. Tänk på kylsystemet för kontinuerlig produktion
Rörsvetsning innebär ofta långa, kontinuerliga svetsfogar – omkretsfogar på rörskarvar kan sträcka sig över betydande avstånd. Ett vattencirkulationskylsystem är avgörande för att upprätthålla laserstabilitet under längre drift. 1500W-modellens vattenkylda konstruktion stödjer 8+ timmars kontinuerlig drift, vilket gör att en enda operatör kan genomföra hela produktionsskift utan termiska avbrott. Luftkylda maskiner, även om de är lättare, kan vanligtvis inte upprätthålla den driftscykel som krävs för industriell rörtillverkning.
4. Bedöm svetshuvudet och manövrerbarheten
Handhållna svetshuvuden måste kunna rotera fritt runt rörets omkrets och nå baksidan av fogar i trånga utrymmen. Leta efter en skanningshuvuddesign som möjliggör åtkomlig fogpositionering från flera vinklar. Förmågan att lagra och återkalla svetsprofiler är också värdefull – operatörer som svetsar samma rördiameter och material upprepade gånger kan spara optimerade parametrar och växla mellan jobb direkt.
Vanliga rörfogtyper och rekommendationer
| Fogtyp | Typisk väggtjocklek | Rekommenderad effekt |
|---|---|---|
| Stumfog (rakt rör) | 1–2 mm | 1000W–1500W |
| T-fog (grenanslutning) | 2–3 mm | 1500W |
| Omkretsfog (fläns till rör) | 2–3 mm | 1500W–2000W |
| Tjockväggig strukturell fog | 3 mm+ | 2000W–3000W |
Praktiska tips för svetsning av rostfria stålrör
- Rengör rörytan före svetsning – olja, oxid och föroreningar är de vanligaste orsakerna till porositet i rostfria stålssvetsar.
- Använd argonskyddsgas för att skydda svetsbadet från oxidation, särskilt på rotsidan av stumfogar.
- Ställ in trådmatningshastigheten så att den matchar matningshastigheten – för mycket tillsatsmaterial orsakar förhöjning, för lite orsakar underskärning.
- Testa parametrarna på en provbit av samma rördiameter och material innan du påbörjar produktionssvetsar.
Efterlevnad och certifiering
För köpare som levererar till europeiska marknader, säkerställ att maskinen har CE- och RoHS-certifieringar. Xinhong CNCs handhållen lasersvetsmaskin för rostfritt stål tillämpningar är CE- och RoHS-certifierade, och företaget arbetar enligt ISO 9001:2015 kvalitetsledningssystem – som täcker forskning och utveckling, produktion och eftermarknadsservice. Dessa certifieringar bekräftar att utrustningen uppfyller europeiska säkerhets- och miljökrav som krävs för industriella rörtillverkningsanläggningar.