
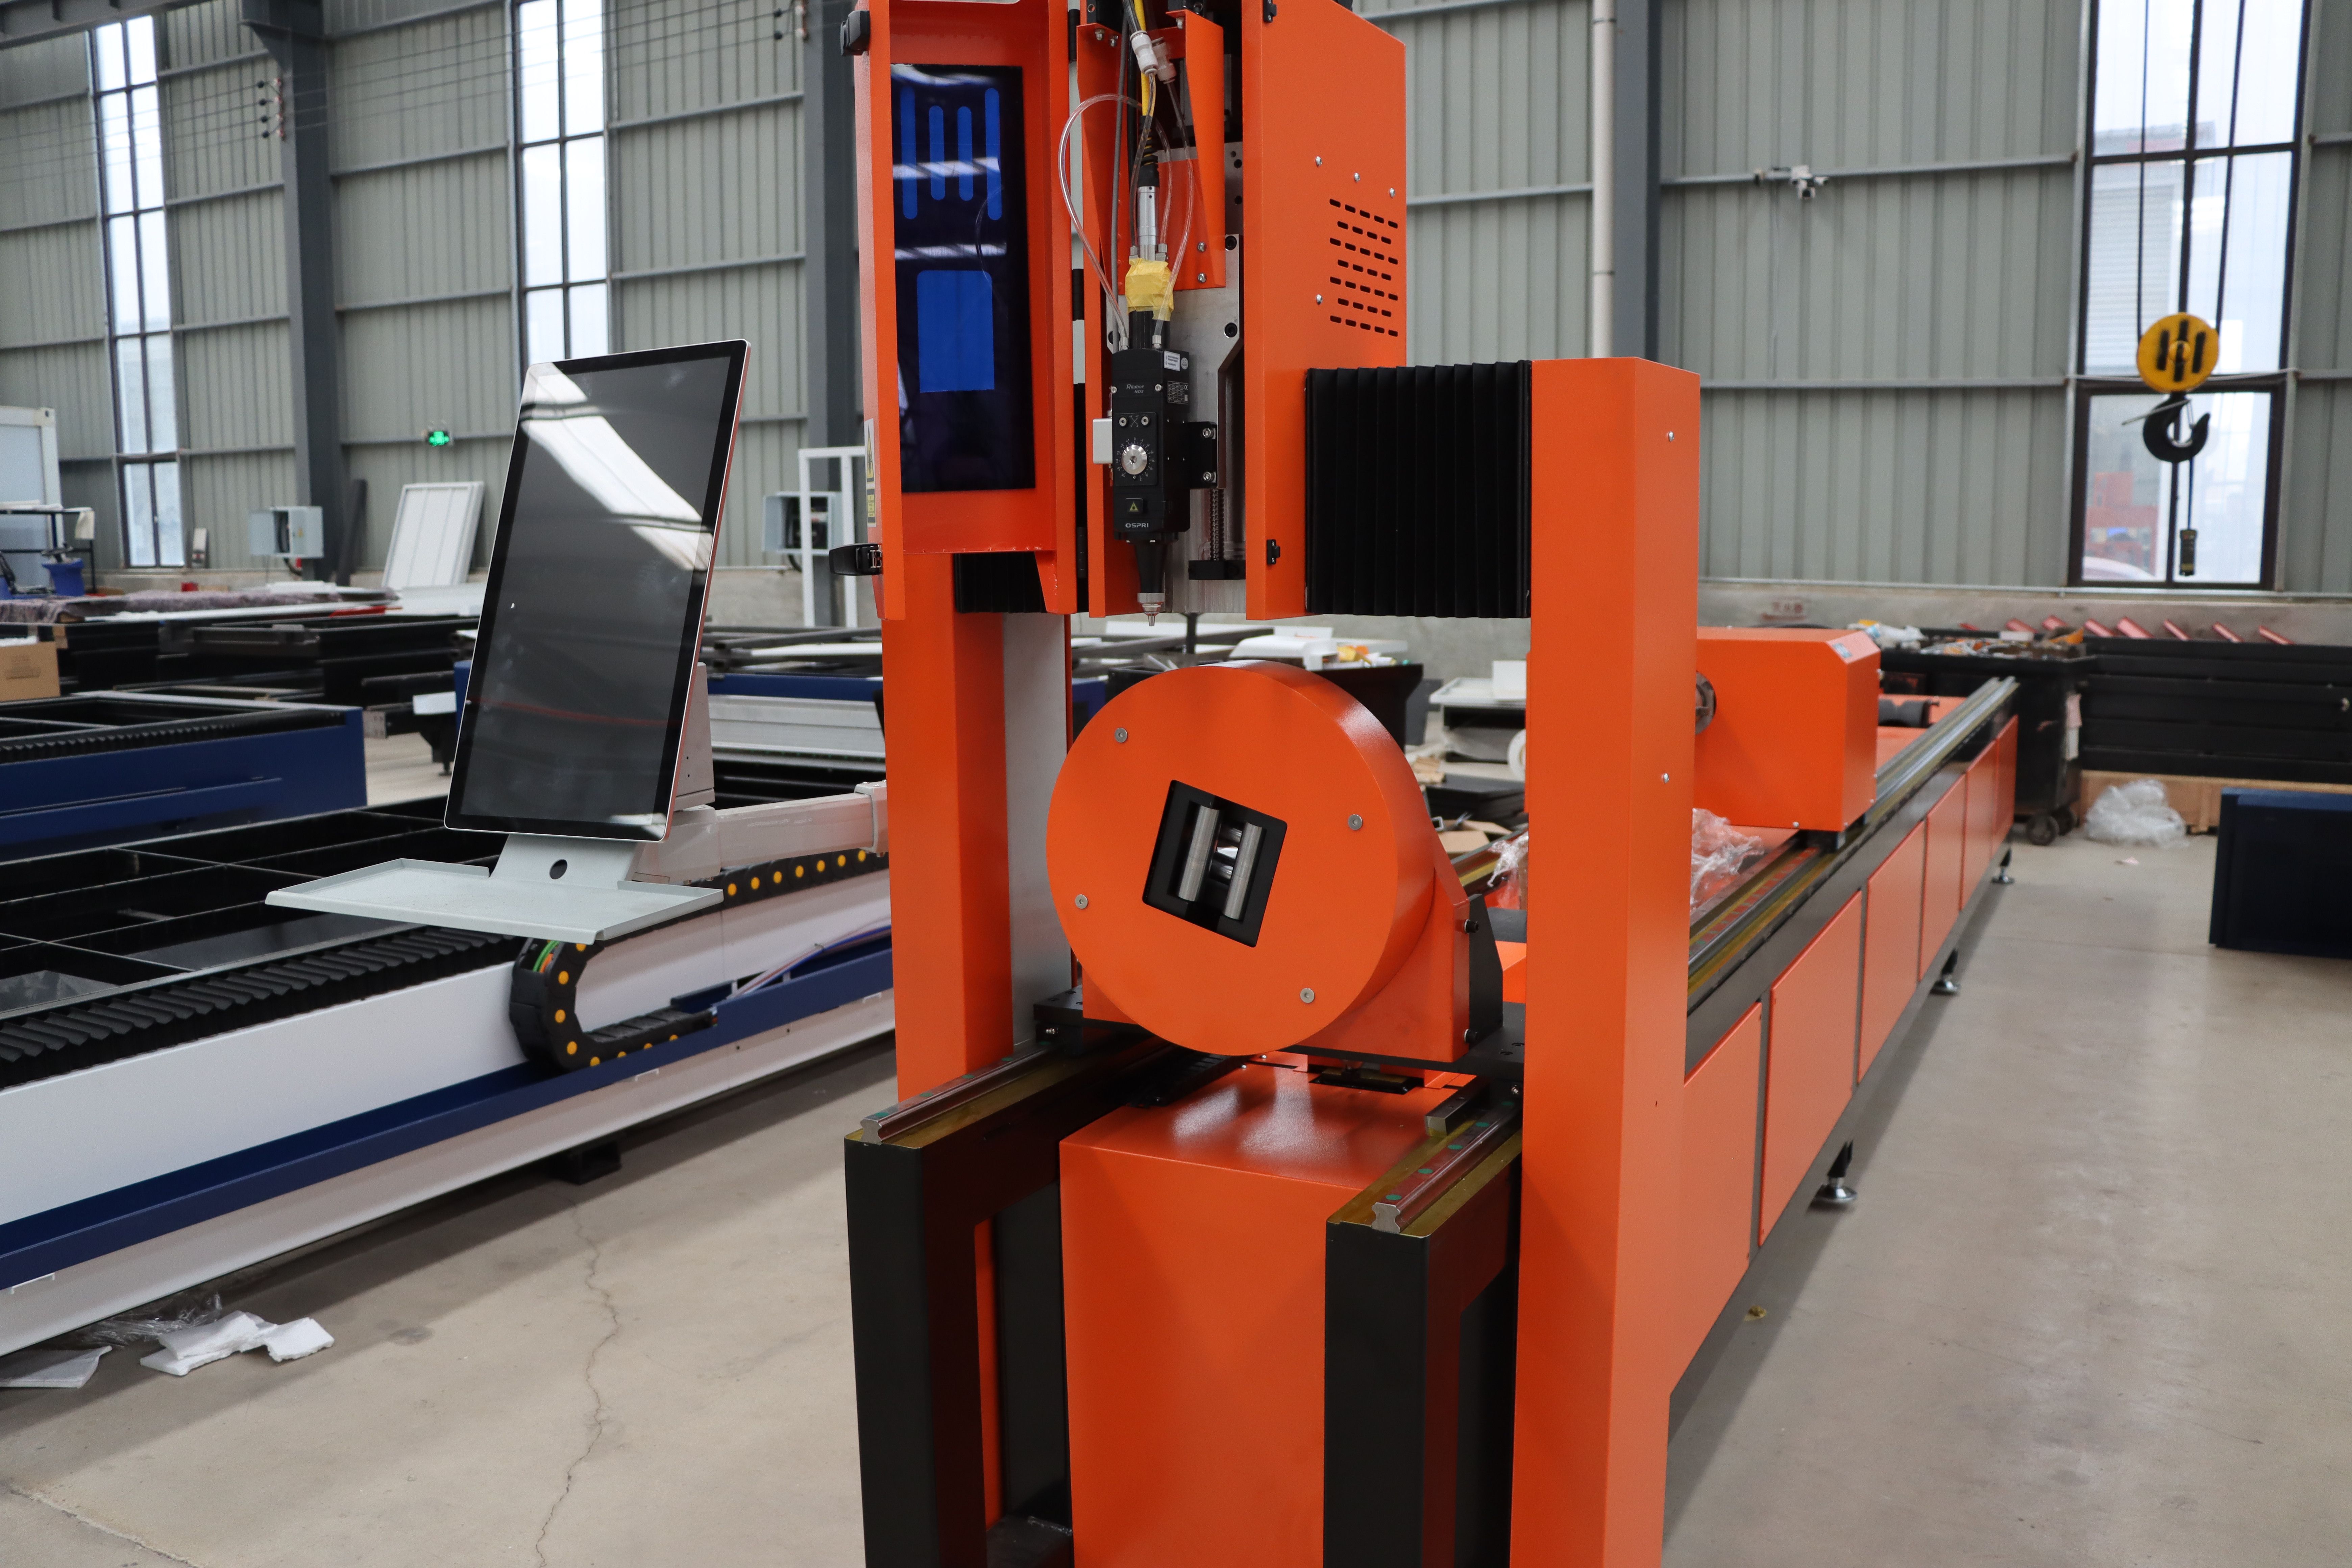
Upptäck precisionssvetsning inom fordons-, flyg- och elektroniktillverkning. Verkliga exempel som visar kostnads- och kvalitetsfördelarna med lasersvetsningsteknik.
Lasersvetsning har gått från nischteknik till en viktig tillverkningsprocess inom flera branscher. Precisionen, hastigheten och minimala värmepåverkan gör den idealisk för högkvalitativa sammanfogningar där kvaliteten inte kan äventyras.
Karosseri- och batterimontering inom fordonsindustrin
Fordonstillverkare använder fiberlasersvetsning för dörrramsmontering, takpaneler och aluminiumbatterihöljen. En enda 2 kW-laser svetsar stålramar 40 % snabbare än MIG-svetsning samtidigt som efterbearbetningstiden minskar med 60 %. Batteripakethöljen drar nytta av den smala värmepåverkade zonen, vilket förhindrar skador på interna komponenter. Typisk produktion: 200–300 karosser per skift vid en enda station.
Kritiska komponenter inom flygindustrin
Turbinhöljen i titanlegering, blad i nickelsuperlegering och flygkroppssektioner i aluminium kräver svetsar utan porositet. Lasersvetsning uppnår detta genom exakt värmekontroll och skydd med vakuum eller inert gas. Flygplatsklassade fogar genomgår 100 % inspektion med röntgen eller ultraljudstestning. Ledtiderna förlängs till 6–8 veckor för dessa applikationer på grund av spårbarhets- och certifieringskrav.
Elektronik- och sensortillverkning
Mikrofogning av sensorhöljen, hermetiska tätningar och hybridkretsar använder 50–100 W-fiberlasrar eller system med grön våglängd. Den fokuserade strålen (ner till 50 mikrometer) fogar fina ledningar utan att skada omgivande komponenter. Medicintekniska tillverkare förlitar sig på detta för implantatmontering. Produktionstakt: 3 000–5 000 mikrosvetsar per 8-timmarsskift beroende på komponentens komplexitet.
Kostnads- och kvalitetsmått
Typisk ROI-period: 18–24 månader för integrerade lasersvetslinjer. Skrotfrekvensen sjunker från 2–3 % (konventionell svetsning) till 0,3–0,5 % (laser). Materialbesparingar från minskat efterarbete kompenserar utrustningens avskrivning. Förbrukningsmaterial (gas, munstycken) är lägre än för MIG-system; arbetskraften är 15–20 % av den totala kostnaden för svetsavdelningen.