
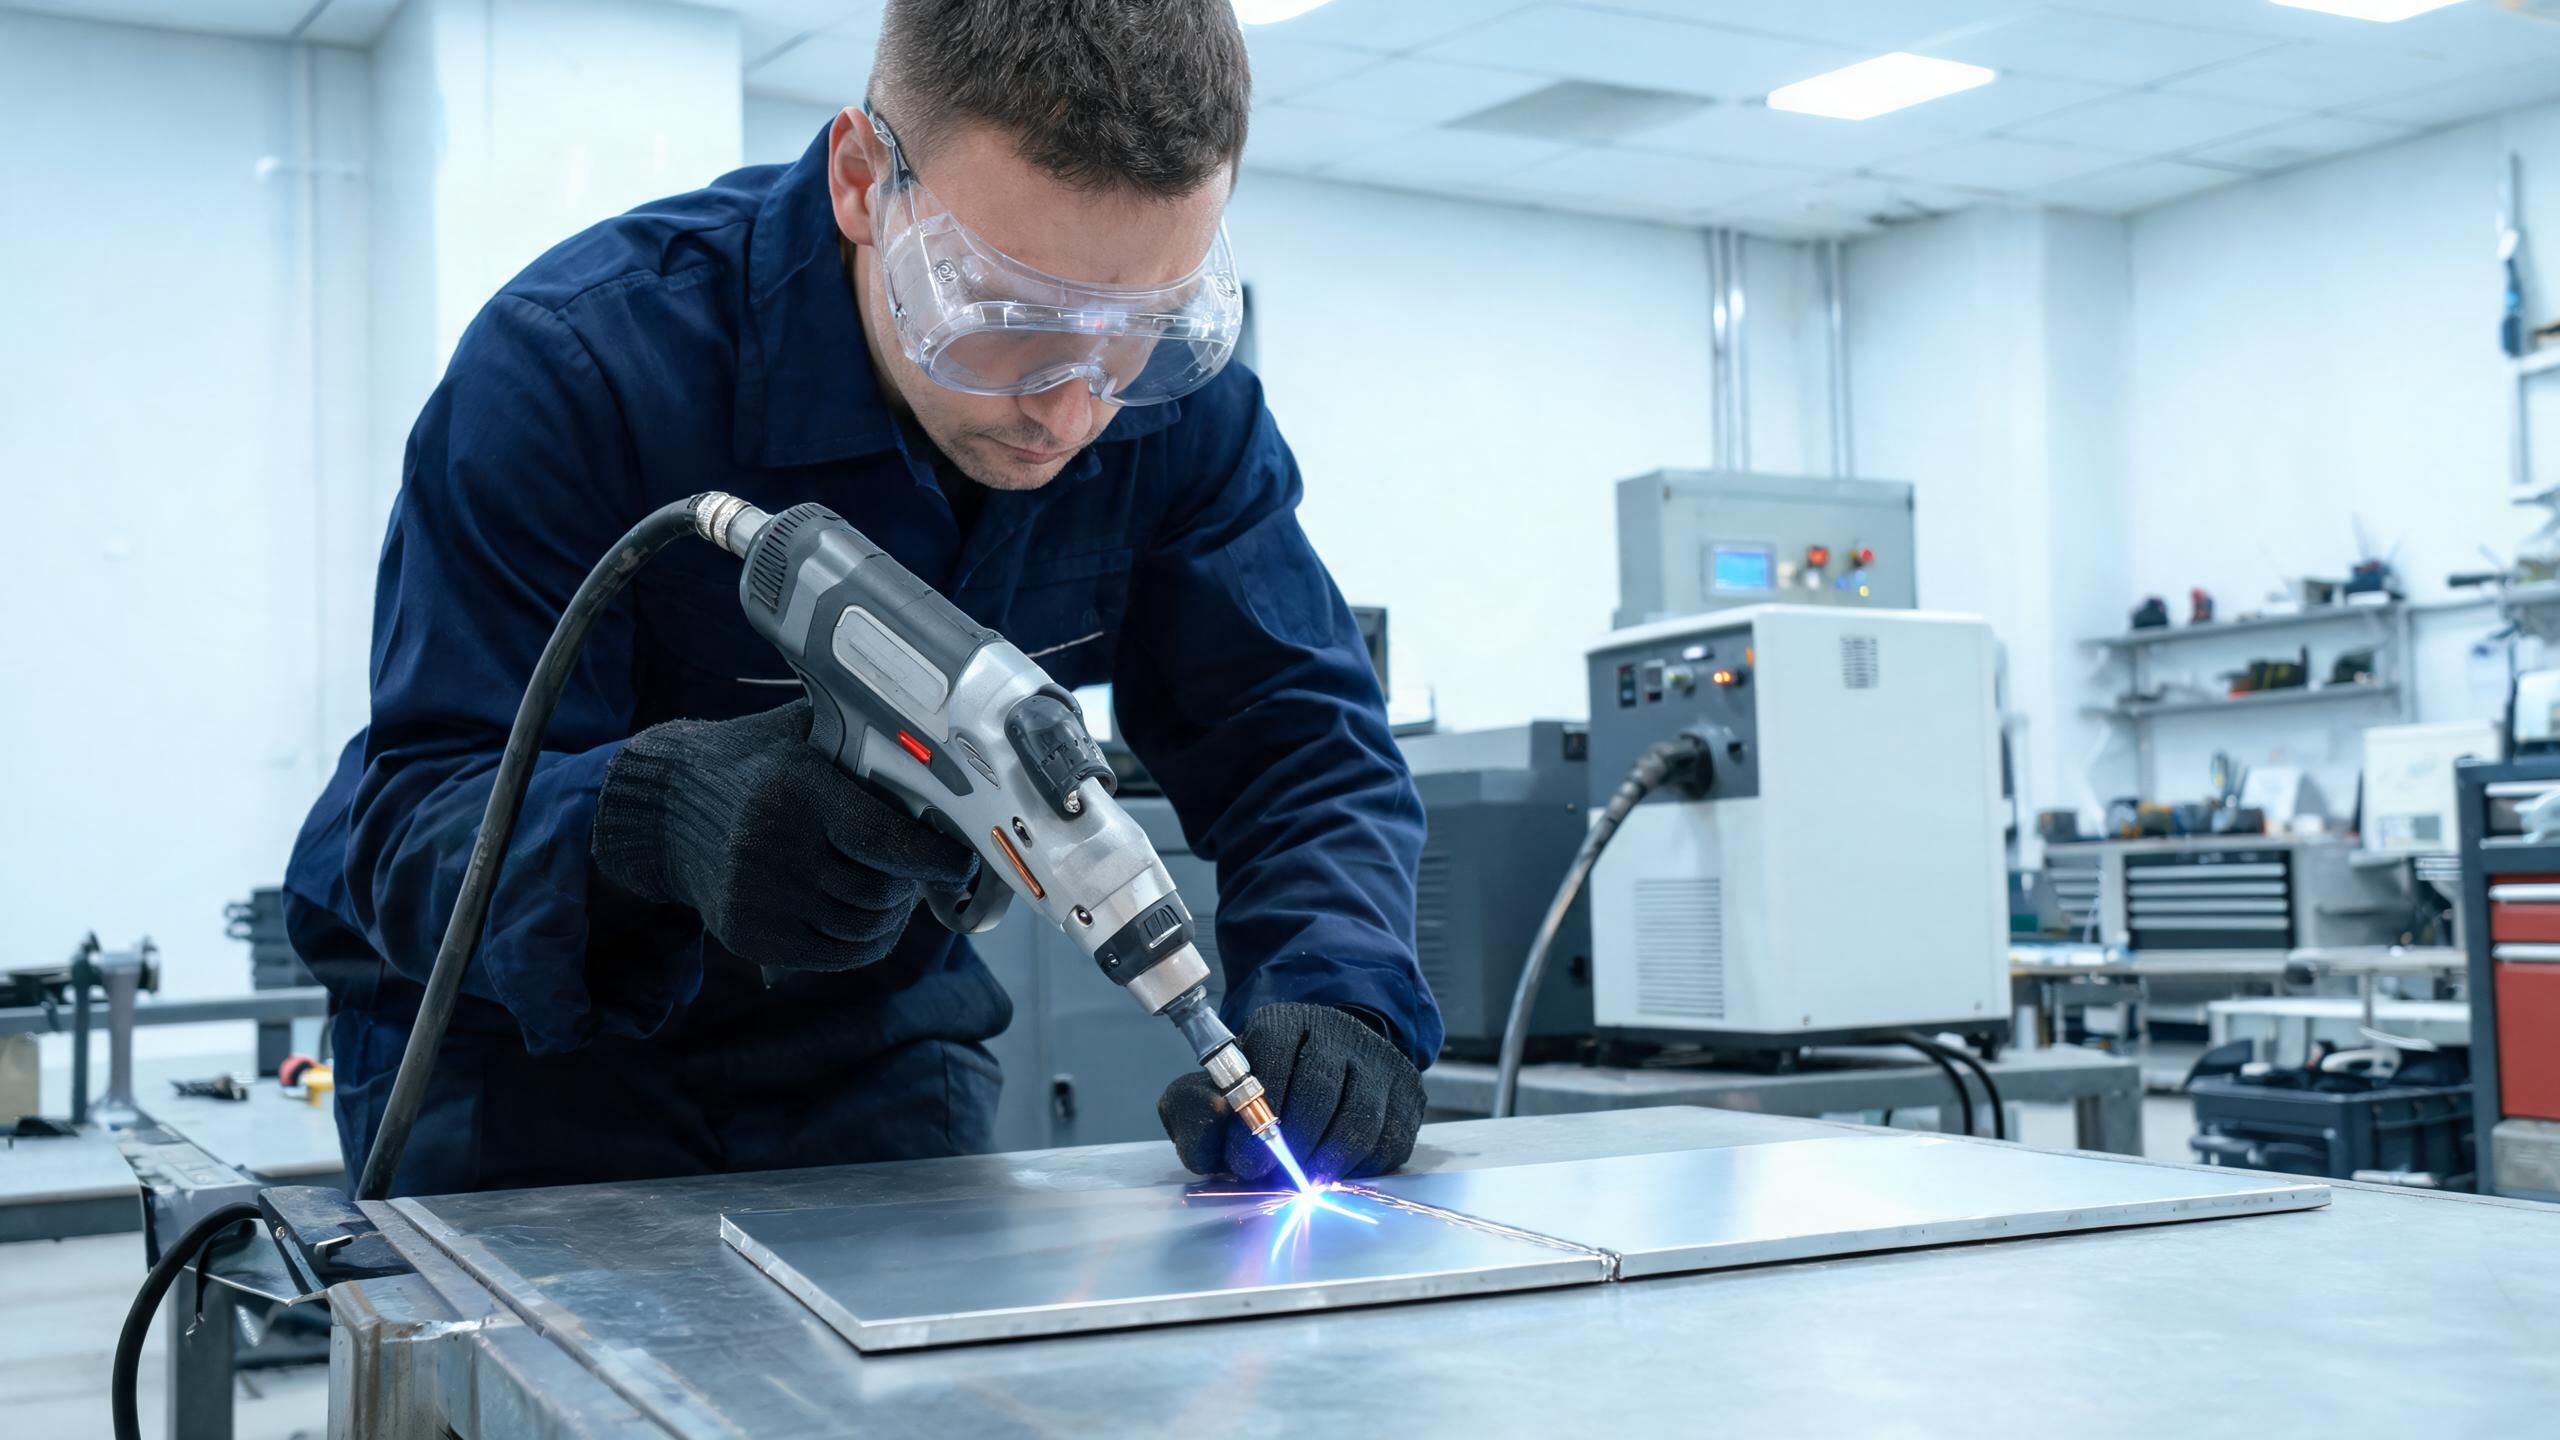
Tekniker och tips för svetsning av tunn aluminiumplåt (0,5–1,5 mm) med en portabel lasersvetsare, som täcker effektval, värmetillförselkontroll, oxidhantering, skyddsgas, fogförberedelse och trådmatning för gapfyllning.
Teknisk guide
Varför tunn aluminium kräver särskild uppmärksamhet
Tunn aluminium – vanligtvis plåtar från 0,5 mm till 1,5 mm – används i stor utsträckning i elektronikhöljen, dekorpaneler, kylflänsar, batterihöljen och lätta strukturella komponenter. Svetsning av dessa tunna tjocklekar innebär en rad specifika utmaningar som skiljer sig från svetsning av tjockare aluminiumplåtar. Marginalen för fel är liten: för mycket värme och du bränner igenom; för lite och du får ofullständig fusion.
En portabel lasersvetsare ger operatörer den precision som krävs för tunn aluminium eftersom laserenergin kan fokuseras och kontrolleras tätt på millisekundnivå. Men utrustningen ensam räcker inte – teknik och parameterinställning är vad som skiljer rena svetsar från underkända delar. För en omfattande översikt över att använda en portabel lasersvetsmaskin för aluminium, se vår dedikerade guide.
Välja rätt effektnivå för tunn aluminium
För tunn aluminiumplåt (0,5–1,5 mm) är lägre effektinställningar generellt lämpligare. Shandong Xinhong CNC Technology Co., Ltd. tillverkar handhållna lasersvetsmaskinen modeller i 1000W, 1500W, 2000W och 3000W utföranden. För arbete med tunn aluminium:
| Materialtjocklek | Rekommenderad effekt | Viktig fördel |
|---|---|---|
| 0,5–0,8 mm | 1000W | Minimal värmetillförsel, minskad risk för genombränning |
| 0,8–1,2 mm | 1000W–1500W | Balans mellan inträngning och kontroll |
| 1,2–1,5 mm | 1500W | Full inträngning med stabil svetspool |
1500W-modellen uppnår maximal inträngning på 3 mm i aluminium, med svetsfogens konsistens på ±0,1 mm. För tunnplåtsapplikationer innebär denna precision att du konsekvent kan producera svetsar i den lägre delen av inträngningsområdet utan att överskjuta och skada arbetsstycket.
Teknik 1: Kontrollera värmetillförseln med hastighet och effekt
Den viktigaste tekniken för tunn aluminium är att hantera värmetillförseln. Eftersom aluminium leder värme snabbt sprids den värmepåverkade zonen snabbt – och på tunt material kan hela plåten värmas upp snabbt. Så här kontrollerar du det:
- Använd högre matningshastighet: För svetspistolen med 15–25 mm/s för 0,5–0,8 mm plåt. Snabbare matning minskar den totala värmetillförseln per längdenhet och förhindrar genombränning.
- Minska lasereffekten: Kör inte på full märkeffekt för tunt material. På en 1500W-maskin, börja med 600–900W för 0,5 mm aluminium och öka endast om inträngningen är otillräcklig.
- Använd pulsläge om tillgängligt: Pulsning av lasern levererar energi i kontrollerade skurar, vilket gör att metallen kan svalna något mellan pulserna. Detta minskar dramatiskt risken för genombränning på tunt material.
Praktiskt tips: Testa alltid parametrarna på en skrotbit av samma legering och tjocklek innan du svetsar ditt faktiska arbetsstycke. Maskinen kan lagra över 50 uppsättningar svetsparametrar, så när du hittar rätt kombination, spara den för framtida bruk.
Teknik 2: Hantera oxidlagret på tunn plåt
På tunn aluminium är oxidlagret proportionellt sett mer betydande i förhållande till basmetallens tjocklek. En 4–5 nm oxidfilm spelar mindre roll på en 3 mm plåt, men på 0,5 mm plåt utgör den en betydande del av materialet och kan orsaka allvarliga svetsdefekter.
- Borsta svetszonen med en dedikerad aluminiumstålborste omedelbart före svetsning. Använd inte borstar som har använts på stål – järnpartiklar som fastnat i borsten kommer att förorena aluminiumet och orsaka defekter.
- Rengör med lösningsmedel (aceton eller isopropanol) för att avlägsna oljor, fingeravtryck och fukt. På tunn plåt kan även mindre föroreningar resultera i porositet som äventyrar svetsens integritet.
- Svetsa snart efter rengöring. Oxidlagret börjar återbildas inom några minuter. Helst bör du svetsa inom 30 minuter efter ytbehandlingen för tunt material.
Teknik 3: Optimering av skyddsgas för tunn aluminium
Skyddsgas är kritisk för tunn aluminium eftersom den lilla svetspoolen är mer sårbar för atmosfärisk förorening. Argon är standardvalet, men gasflödeshastighet och munstyckspositionering spelar större roll på tunt material:
- Flödeshastighet: 15–20 L/min är typiskt. För hög flödeshastighet kan skapa turbulens som drar in omgivande luft; för låg lämnar svetsen underbeskyddad.
- Munstycksvinkel: Håll skyddsgasmunstycket i en 10–15° efterföljande vinkel i förhållande till svetsriktningen för att säkerställa att gasen täcker den stelnande svetspoolen bakom strålen.
- Gasrenhet: Använd 99,999 % ren argon. Lägre renhetsgrader introducerar fukt och syre som bidrar till porositet, vilket är särskilt problematiskt i tunn plåt där det finns mindre material för att tolerera defekter.
Teknik 4: Fogförberedelse och fixturering
Tunn aluminiumplåt är flexibel och benägen att deformeras av svetsvärme. Korrekt fogförberedelse och fixturering är avgörande:
- Använd täta passningar: För lasersvetsning bör gapstoleransen hållas under 0,2 mm. Tunn aluminium kan inte överbrygga stora gap utan överdriven tillsats, vilket tillför värme.
- Kläm fast ordentligt: Säkra båda delarna för att förhindra rörelse under svetsning. Termisk expansion kan flytta fogen när värmen byggs upp.
- Överväg punktsvetsning: Placera små punktsvetsar med intervaller längs fogen innan du kör hela svetsen. Detta håller inriktningen och minskar deformation.
Den ±0,1 mm svetsfogskonsistensen hos dessa maskiner innebär att laserstrålen håller sig exakt på spåret, men operatören är fortfarande ansvarig för att presentera en korrekt inriktad fog för strålen.
Teknik 5: Använd trådmatning för gapfyllning
När gap är oundvikliga eller du behöver bygga upp material på tunn aluminium, är den automatiska trådmataren ovärderlig. Med ER4043 eller ER5356 aluminiumtillsatsmaterial:
- ER4043 (5 % kisel) flyter bra och är lämplig för allmän svetsning på tunn plåt. Den har lägre smältpunkt och minskar sprickkänsligheten.
- ER5356 (5 % magnesium) ger högre skjuvhållfasthet och föredras för strukturella applikationer och för att matcha 5000-seriens aluminiumlegeringar.
- Börja med en trådmatningshastighet på 2–4 m/min för tunt material och justera baserat på gapstorlek och önskad strängprofil.
Kontinuerlig drift för batcharbete
Tunna aluminiumkomponenter produceras ofta i batcher – höljesdelar, konsoler eller paneler. Vattensystemet på dessa handhållna lasersvetsmaskiner stödjer kontinuerlig drift i 8 timmar eller mer, vilket innebär att du kan köra produktionsbatcher utan att stanna för avkylning. Stabil lasertemperatur innebär konsekvent svetskvalitet över hela batchen.
CE- och RoHS-certifieringar, tillsammans med ISO 9001:2015 kvalitetsledning, ger dokumenterad efterlevnad för köpare som levererar till reglerade industrier eller europeiska marknader.
Vanliga misstag att undvika
- Kör med för hög effekt på tunn plåt, vilket orsakar genombränning och deformation.
- Hoppa över oxidborttagning, vilket leder till porositet och ojämn fusion.
- Använda smutsiga eller fuktiga skyddsgasledningar, vilket introducerar väte i svetsen.
- Dålig fixturering, vilket gör att fogen rör sig mitt under svetsning och ger felinriktade strängar.
- Inte spara beprövade parametrar, vilket tvingar dig att ställa om från grunden för varje batch.
Slutsats
Svetsning av tunn aluminium med en portabel lasersvetsare handlar om att kontrollera värmetillförseln, förbereda ytan ordentligt, använda rätt skyddsgas och fixturera fogen korrekt. Med effektalternativ från 1000W till 3000W och möjligheten att lagra optimerade parameteruppsättningar ger dessa handhållna lasersvetsmaskiner verkstäder de verktyg de behöver för att producera konsekventa, högkvalitativa svetsar på tunn aluminiumplåt.