
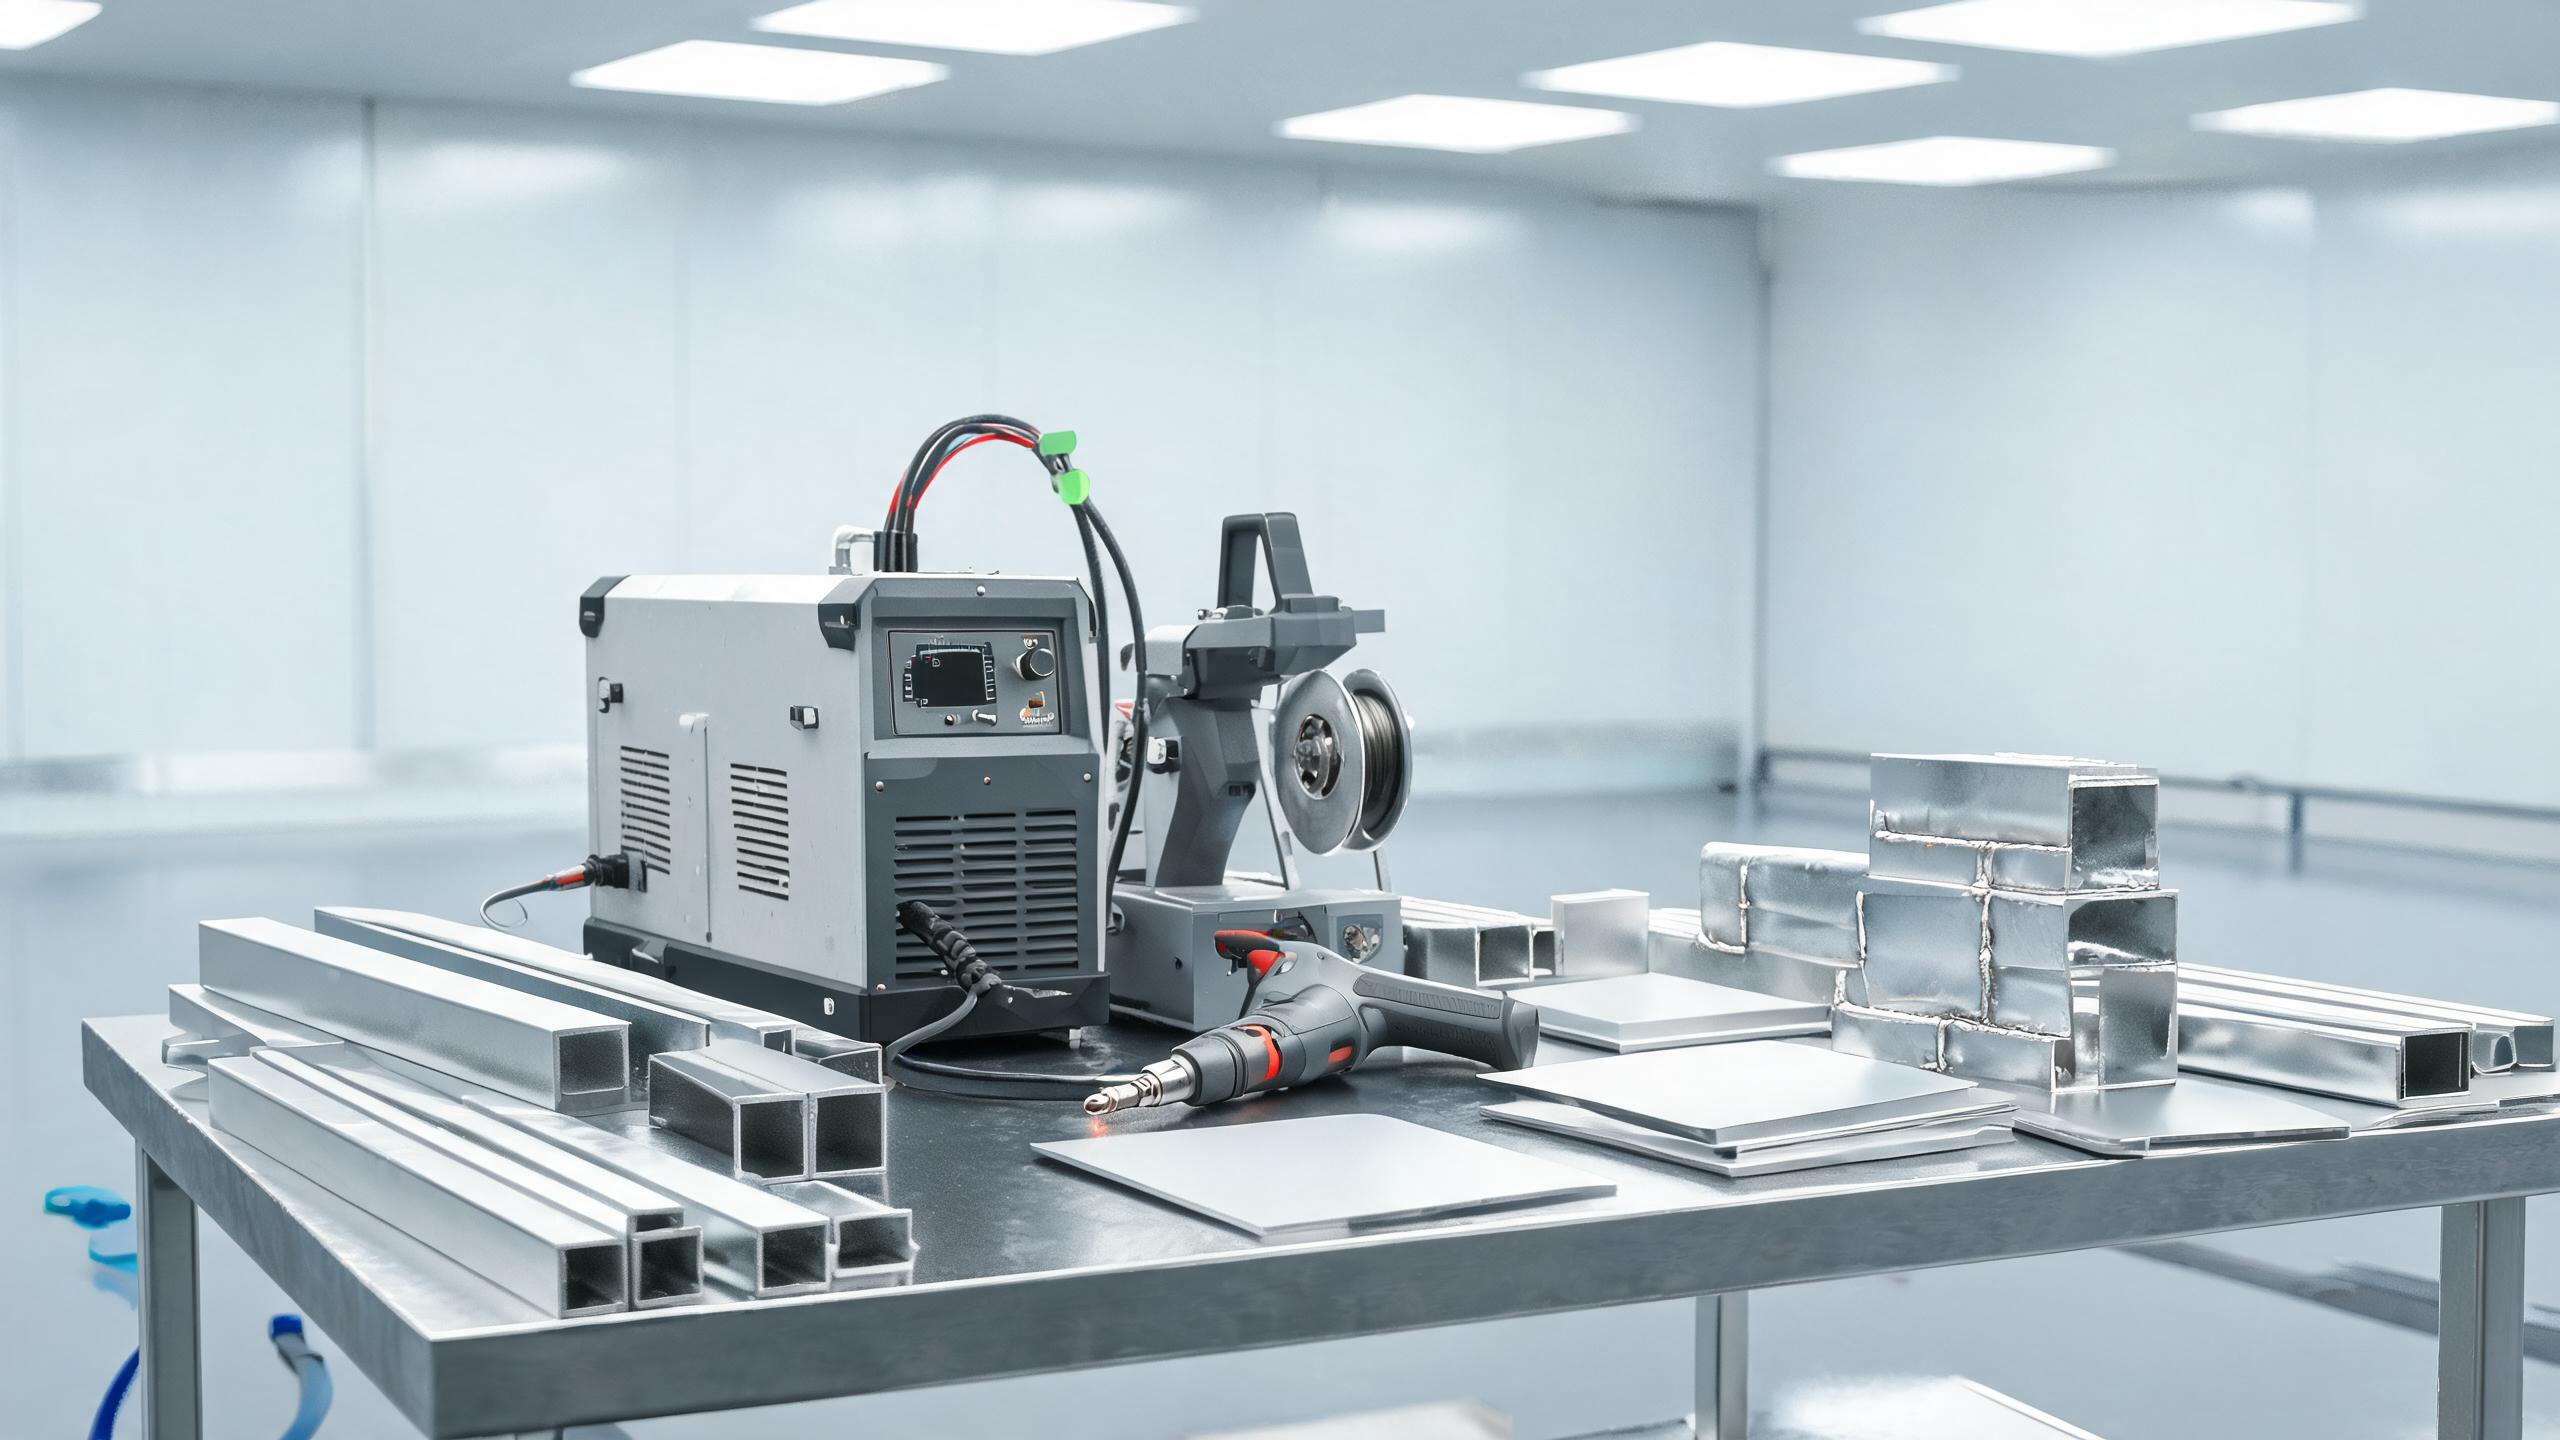
Vad du bör veta om att använda en bärbar lasersvetsmaskin för aluminiumtillverkning – applikationer, legeringskompatibilitet, fältöverväganden och produktivitetsfördelar.
Teknisk guide
Varför portabilitet är viktigt inom aluminiumtillverkning
Aluminiumverkstäder hanterar ett brett spektrum av arbetsstycken – från platta plåtar och extruderade profiler till stora strukturella ramar och specialanpassade sammansättningar. Inte varje del kan flyttas till en stationär svetsstation. En portabel lasersvetsmaskin för aluminiumtillverkning för svetsen till arbetsstycket, vilket eliminerar behovet av att flytta tunga eller överdimensionerade komponenter och minskar hanteringsskador på färdiga ytor.
Övergången från traditionell TIG- eller MIG-svetsning till en handhållna lasersvetsmaskinen förändrar tillverkningsarbetsflödet på flera praktiska sätt: snabbare matningshastigheter, smalare värmepåverkade zoner, minimal efterbearbetning och möjligheten att svetsa olika tjocklekar i en enda uppställning. För en omfattande översikt, utforska vår guide för att välja en portabel lasersvetsmaskin för aluminium.
Vad som definierar ett portabelt lasersvetsningssystem
Portabilitet i samband med handhållna fiberlasersvetsare innebär att hela systemet – ljuskälla, vattenkylningsenhet, styrsystem och svetspistol – kan transporteras till arbetsstyckets plats och sättas upp inom några minuter. Viktiga egenskaper i vår produktlinje:
| Egenskap | Specifikation |
|---|---|
| Effektområde | 1000 W / 1500 W / 2000 W / 3000 W |
| Max inträngning (Al) | 3 mm (1500 W-modell) |
| Svetsfogens konsistens | ±0,1 mm |
| Kylsystem | Vattenkyld, 8+ timmars kontinuerlig drift |
| Parameterlagring | 50+ grupper |
| Certifieringar | CE, RoHS, ISO 9001:2015 |
1000 W- och 1500 W-modellerna är de vanligast förekommande i verkstäder som hanterar aluminiumprofiler, plåthöljen och strukturella sammansättningar. 2000 W- och 3000 W-modellerna tjänar tyngre tillverkningskrav som tjockväggiga extruderingar och flerskiktsfogar.
Aluminiumtillverkningsapplikationer
Strukturella profiler och extruderingar
Aluminiumextruderingar – T-spårprofiler, rektangulära rör och anpassade tvärsnitt – är ryggraden i ramar, kapslingar och stödkonstruktioner. Handhållen lasersvetsning är väl lämpad för hörnskarvar, T-skarvningar och noder med flera delar, eftersom den fokuserade strålen ger en smal, djup svets med minimal termisk distorsion. Detta är särskilt viktigt för precisionsmonteringar där toleransen för bearbetning efter svetsning är snäv.
Plåtkapslingar
För tillverkade kapslingar – elektronikhöljen, batterilådor och manöverpaneler – ger den handhållna lasersvetsaren rena, estetiskt acceptabla svetsar som ofta inte kräver ytterligare efterbehandling. Den smala värmepåverkade zonen (vanligtvis 0,5–1,5 mm) bevarar planheten hos intilliggande paneler, vilket är avgörande för kapslingens tätning och passform för packningar.
Värmeväxlare och rör-till-plattans skarvar
Aluminiumvärmeväxlare kräver rör-till-plattans skarvar med full penetration och noll läckage. Den kontrollerade värmetillförseln från fiberlasern, kombinerad med vattenkylningssystemets förmåga att upprätthålla stabil effekt under skift på över 8 timmar, gör det praktiskt för serieproduktion av dessa krävande skarvar.
Reparation och omarbetning
I tillverkningsmiljöer är den bärbara lasersvetsmaskinen också värdefull för reparation på plats av skadade aluminiumkomponenter – sprickor i konstruktionsdelar, slitna skarytor och omarbetning av defekta svetsar. Möjligheten att bära svetspistolen till reparationsplatsen, i stället för att demontera konstruktionen, sparar betydande arbetstid.
Viktiga överväganden för tillverkningsarbetsflöden
Legeringens kompatibilitet
Tillverkningsverkstäder arbetar vanligtvis med flera aluminiumlegeringar. Att förstå hur var och en reagerar på lasersvetsning är viktigt:
| Legeringens serie | Vanliga kvaliteter | Svetsanmärkningar |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Utmärkt svetsbarhet; Mg-halten stabiliserar smältbadet. Se upp för överdriven Mg-förlust vid hög effekt. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Benägen för varmsprickor. Använd 4043-tillsatsmaterial. Förvärm tjocka sektioner till 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | God svetsbarhet. Lägre hållfasthet; lämplig för icke-strukturella applikationer. |
| 1000 (rent Al) | 1050, 1060, 1100 | Hög reflektivitet. Kan kräva högre initial effekt för att etablera nyckelhålet. |
Hantering av oxidskikt i tillverkning
I en tillverkningsverkstad kan aluminiumkomponenter ligga i timmar eller dagar mellan skärning och svetsning. Oxidskiktet tjocknar med tiden, från några nanometer till flera mikrometer. Detta tjockare oxidskikt höjer smälttröskeln och kan orsaka svetsdefekter. Viktiga åtgärder:
- Avlägsna oxid mekaniskt (rostfri stålborste) eller kemiskt (etsning) inom 4 timmar före svetsning.
- För lagrade komponenter, planera oxidborttagning som sista steg före svetsning.
- Inspektera skurna kanter – laserskurna aluminiumkanter kan ha ett omsmält oxidskikt som kräver slipning före svetsning.
Skyddsgas i fältförhållanden
Vid användning av en bärbar lasersvetsmaskin för aluminiumtillverkning i öppna eller halvöppna miljöer kan skyddsgasens effektivitet påverkas av luftrörelser. Praktiska åtgärder:
- Öka gasflödet med 20–30 % jämfört med svetsning inomhus på bänk.
- Använd ett gaslinsmunstycke för mer laminärt, bredare täckning.
- Undvik svetsning i direkt vind; använd skärmar eller kapslingar vid behov.
- För kritiska skarvar, överväg en släpsköld för att skydda den stelnande svetssträngen.
Fälttips: Systemets förmåga att lagra över 50 parameteruppsättningar innebär att en tillverkningsverkstad kan förkvalificera inställningar för varje vanlig kombination av legering-tjocklek-skarv och återkalla dem direkt, vilket säkerställer jämn kvalitet oavsett vilken operatör som är i skift.
Produktivitetsfördelar jämfört med traditionella metoder
Jämfört med TIG-svetsning av aluminium uppnår en handhållen fiberlasersvetsare vanligtvis 3–5 gånger snabbare svetshastighet samtidigt som den ger en smalare värmepåverkad zon och kräver mindre efterbearbetning. Vattenkylningssystemet stödjer kontinuerlig drift i över 8 timmar, vilket innebär att en enda operatör kan slutföra långa tillverkningsserier utan att stoppa för att låta utrustningen svalna. Svetsfogens konsistens på ±0,1 mm minskar omarbetning och inspektionstid.
| Faktor | TIG-svetsning | Handhållen lasersvetsning |
|---|---|---|
| Svetshastighet (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| Värmepåverkad zon (HAZ) | 3–6 mm | 0,5–1,5 mm |
| Slipning efter svetsning | Betydande | Minimal eller ingen |
| Kontinuerlig drift | Begränsad av brännarens värme | 8+ timmar (vattenkyld) |
| Operatörens skicklighet krävs | Högt | Måttlig (parameterstyrd) |
Är en bärbar lasersvetsmaskin lämplig för utomhusarbetsplatser?
Systemet är utformat för verkstads- och halvöppna miljöer. Full utomhusexponering kräver skydd mot vind, regn och damm. Vattenkylningssystemet och elektroniska styrsystem bör skyddas. För fältreparationer rekommenderas en tillfällig kapsling eller svetstält.
Kan jag svetsa gjutna aluminiumkomponenter med denna utrustning?
Gjutna aluminiumlegeringar (som A356) kan svetsas med korrekt parameterjustering, men gjutmaterial innehåller ofta porositet och inneslutningar från gjutprocessen som kan orsaka svetsdefekter. Inspektion före svetsning och röntgentestning av kritiska gjutskarvar är tillrådligt.
Vilken effektnivå ska jag välja för allmän aluminiumtillverkning?
1500 W-modellen är det mest mångsidiga valet för tillverkningsverkstäder. Den hanterar plåt från 0,5 mm till 3 mm, täcker majoriteten av profil- och kapslingsarbeten och ger tillräcklig marginal för tillförlitliga fullpenetrationssvetsar. Verkstäder som hanterar tjockväggiga extruderingar (4 mm+) bör överväga 2000 W- eller 3000 W-modellerna.