
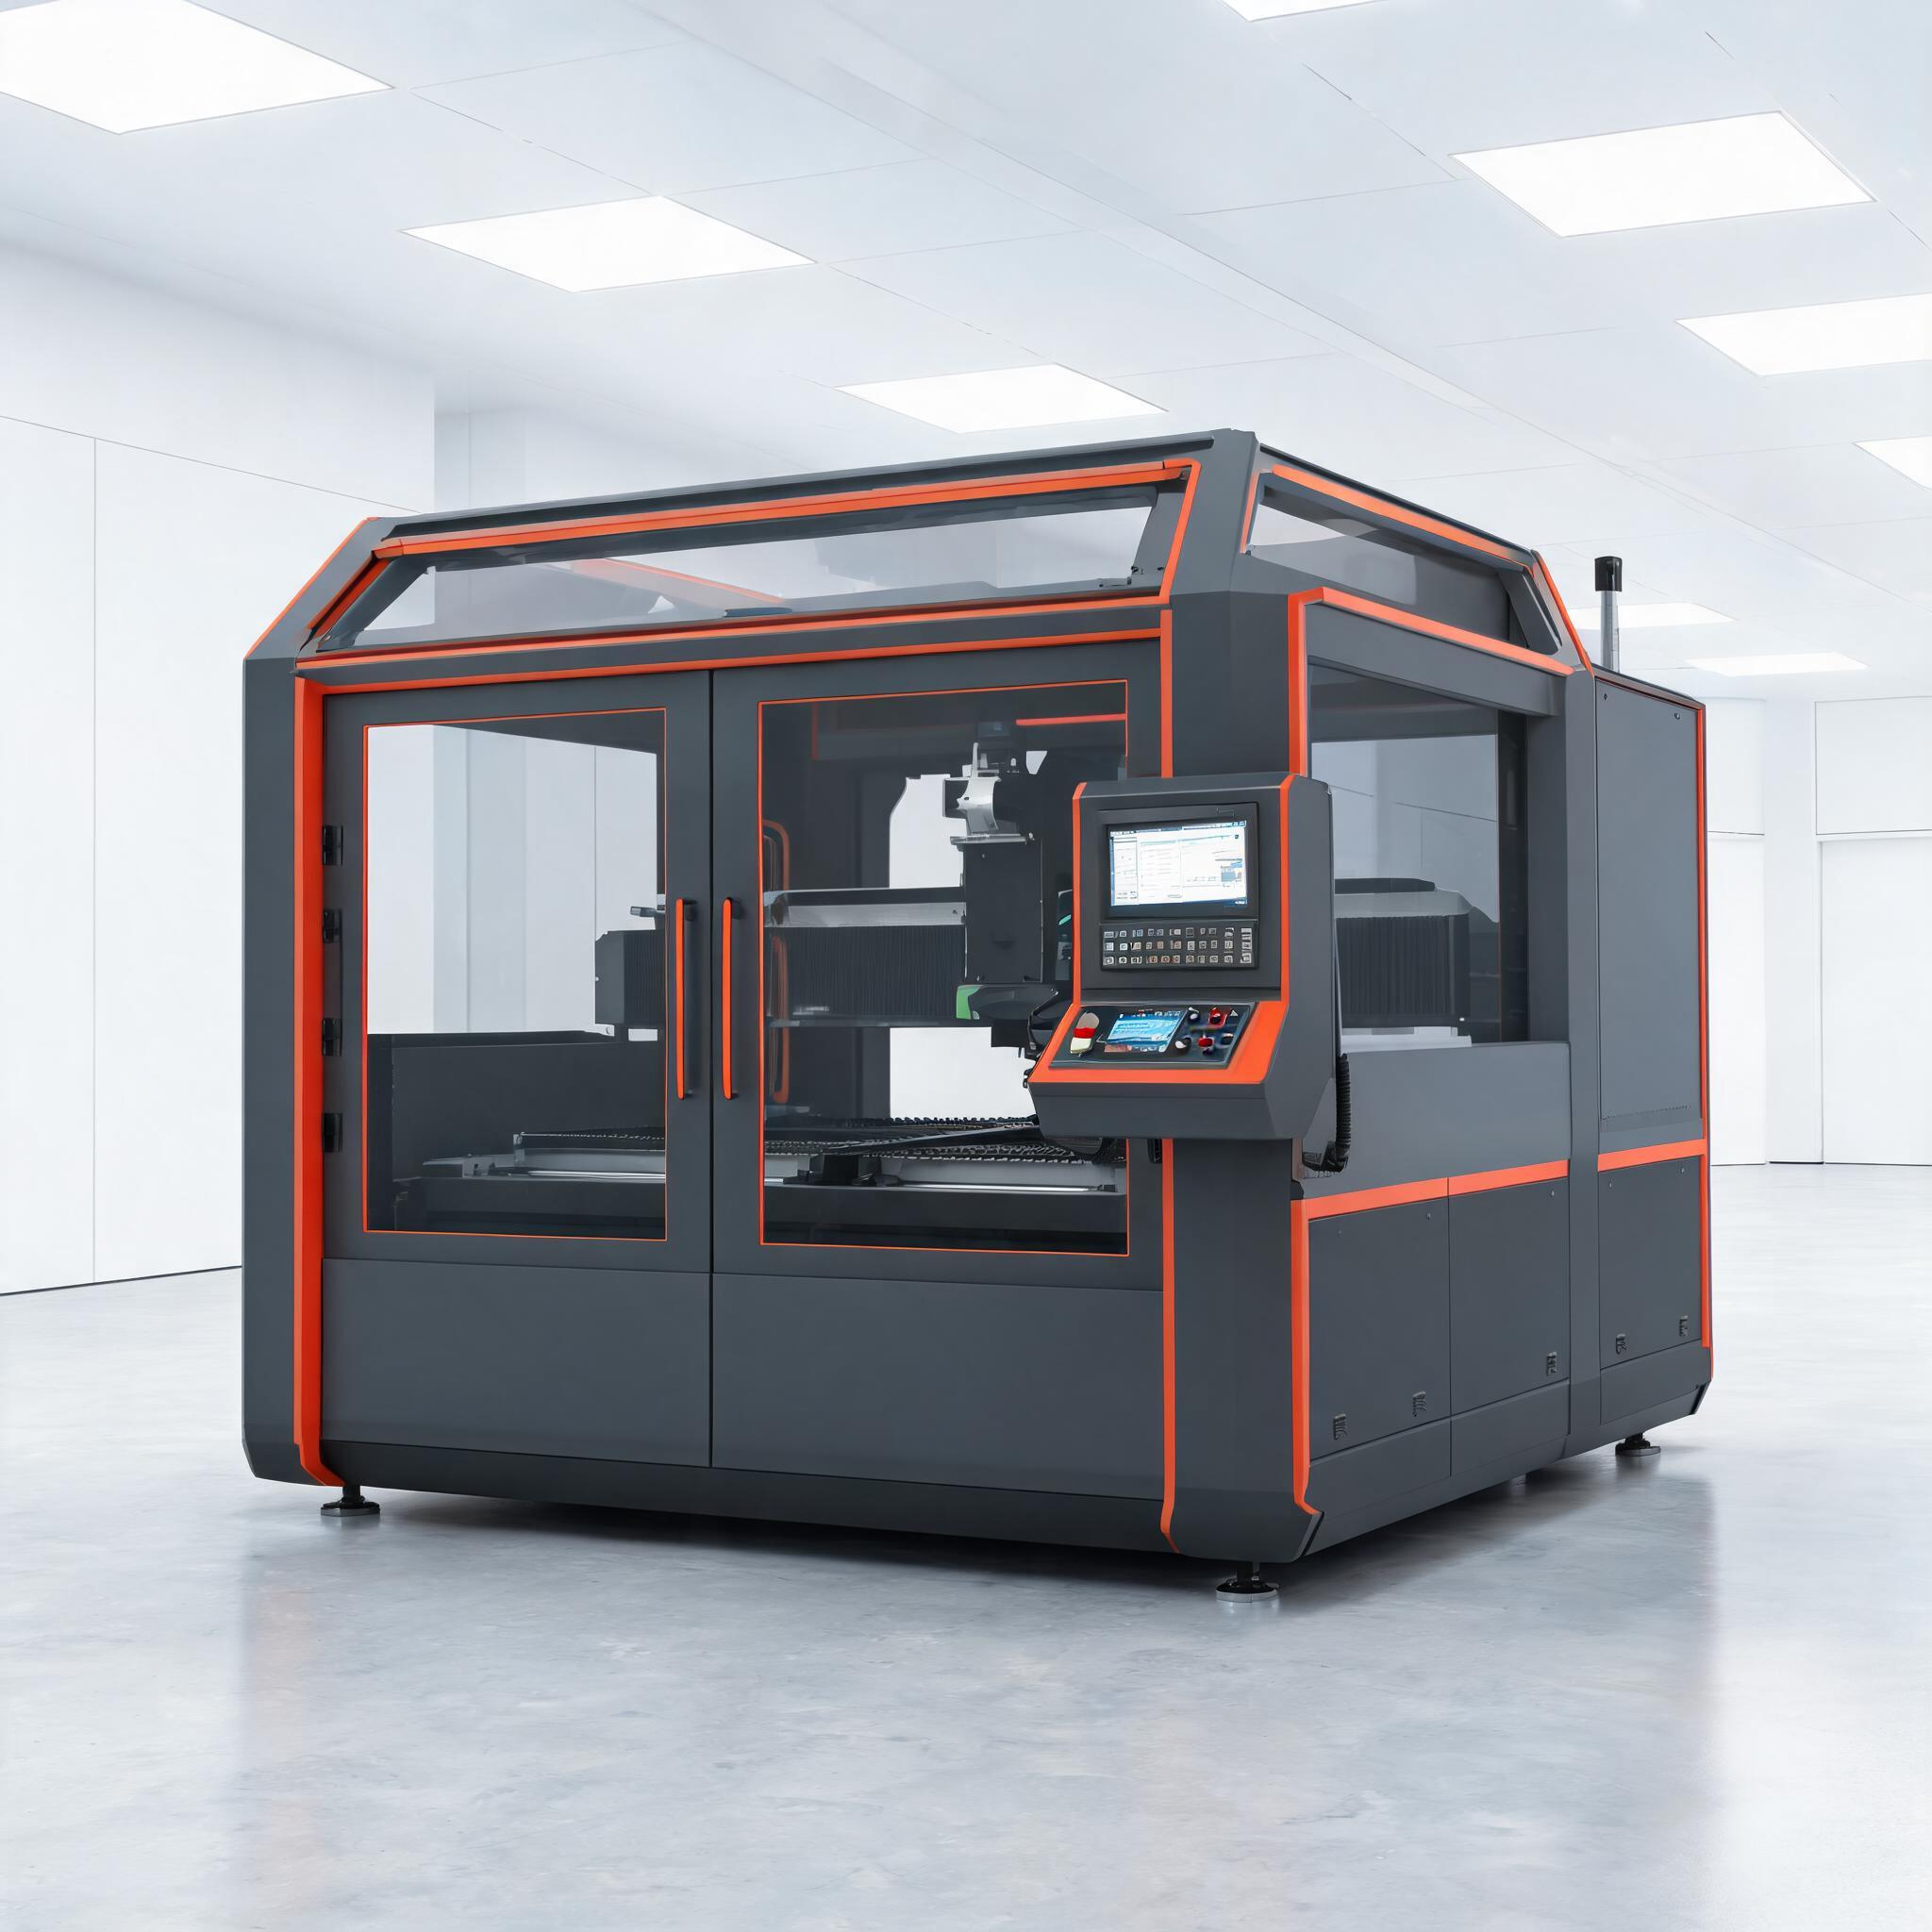
En omfattande köparguide till plåtlaserskärare som täcker fiber vs CO2-teknik, effekt-till-tjocklek-kartläggning (500W–30000W), precision och hastighetsavvägningar, förbrukningskostnader och en praktisk utvärderingschecklis…
Köparguide
Plåtbearbetningsföretag som söker en laserskärare står inför en till synes enkel fråga: hur mycket effekt behöver jag, och hur mycket ska jag betala? Svaret beror på materialen du skär, tjockleksintervallet du hanterar dagligen och den precision dina kunder kräver. Den här guiden bryter ner beslutet i praktiska, jämförbara faktorer – med verkliga utrustningsspecifikationer från Xinhong CNCs fiberlaserskärningsmaskiner.
Fiberlaser vs. CO2: Varför fiber dominerar plåtskärning
För plåtbearbetning har fiberlaserskärningsmaskiner till stor del ersatt CO2-lasrar av flera konkreta skäl:
- Energieffektivitet: Fiberlasrar omvandlar cirka 25–30 % av den inmatade elektriska effekten till skärenergi. CO2-lasrar uppnår vanligtvis 10–15 %. Detta innebär lägre elräkningar per meter skärning.
- Underhåll: Fiberlasrar har inga speglar att rikta in, ingen lasergas att byta och inget resonatorhålrum att rengöra. Laserkällan är en förseglad enhet med en förväntad livslängd på över 40 000 timmar.
- Materialomfång: Fiberlasrar skär reflekterande metaller – aluminium, koppar, mässing – som kan skada CO2-laseroptik. Detta gör en enda fibermaskin användbar över en bredare materialmix.
- Skärhastighet på tunn plåt: För material under 4 mm skär fiberlasrar betydligt snabbare än CO2-lasrar vid motsvarande effekt, vilket direkt förbättrar genomströmningen.
Xinhong CNCs skärmaskiner använder fiberlaserkällor från IPG (USA), RAYCUS och GW – alla etablerade tillverkare med beprövad långsiktig tillförlitlighet i industriella miljöer.
Effektnivåer och skärkapacitet: Tjockleksreferensen
Den viktigaste specifikationen när du väljer en plåtlaserskärare är lasereffekten, eftersom den direkt avgör den maximala materialtjocklek du kan skära rent. Här är en referenstabell baserad på Xinhong CNCs faktiska maskinprogram:
| Lasereffekt | Kolstål | Rostfritt stål | Aluminium | Arbetsområde (exempel) |
|---|---|---|---|---|
| 500W | Upp till 3 mm | Upp till 2 mm | Endast tunn plåt | 1300 × 900 mm |
| 1500W | Upp till 6 mm | Upp till 5 mm | Upp till 4 mm | 1300 × 2500 mm |
| 3000W | Upp till 12 mm | Upp till 8 mm | Upp till 6 mm | 1500 × 3000 mm |
| 6000W–12000W | Upp till 20–30 mm | Upp till 16–20 mm | Upp till 12–16 mm | Anpassade bordsstorlekar |
| 20000 W–30000 W | Upp till 40–60 mm | Upp till 30–40 mm | Upp till 25–35 mm | Konfigurationer för grovplåt |
Obs: Data för 500W till 3000W ovan återspeglar faktiska testade specifikationer från Xinhong CNCs publicerade produktdata. Högre effektområden (6000W och uppåt) representerar företagets fulla tillverkningskapacitet – skärkapaciteten på dessa nivåer varierar beroende på konfiguration och bör bekräftas med det tekniska teamet för din specifika applikation.
Nyckelinsikt: De flesta plåtbearbetningsverkstäder hanterar material i intervallet 1–6 mm. En 1500W-maskin täcker detta intervall helt, och skär kolstål till 6 mm, aluminium till 4 mm och koppar till 3 mm med ±0,03 mm noggrannhet. En 3000W-maskin utökar detta till 12 mm kolstål – tillräckligt för strukturella fästen och tjockare plåtarbete utan prispåslaget för högeffektssystem.
Precision och hastighet: Att hitta balansen
Skärnoggrannhet och skärhastighet är relaterade men inte identiska. En maskins positioneringsnoggrannhet – hur exakt lasern följer den programmerade banan – bestäms av rörelsesystemets kvalitet, inte lasereffekten. Xinhong CNCs 1500W fiberlaserskärningsmaskin uppnår ±0,03 mm positioneringsnoggrannhet, medan 3000W-kompaktmodellen bibehåller liknande precision inom sitt 1500 × 3000 mm arbetsområde.
Hastighet å andra sidan skalar med effekt. En 3000W-maskin skär 3 mm kolstål märkbart snabbare än en 1500W-maskin som skär samma material, eftersom den högre effekten möjliggör snabbare matningshastigheter samtidigt som rena skärkanter bibehålls. Den praktiska innebörden: om din produktionsvolym är hög och de flesta delar ligger i intervallet 2–4 mm, kan hastighetsfördelen med en 3000W-maskin motivera det högre inköpspriset genom ökad daglig genomströmning.
Faktorer som påverkar skärkvalitet utöver rå effekt inkluderar:
- Assistgasens tryck och typ: Syre för kolstål (exoterm reaktion ökar hastigheten), kväve för rostfritt stål och aluminium (förhindrar oxidation, ger rena kanter redo för svetsning eller målning)
- Fokuseringslinsens kvalitet och skick: En smutsig eller degraderad lins orsakar bredare skärspalt och grövre kanter
- Materialets planhet: Varvig plåt orsakar inkonsekvent fokuseringsavstånd, vilket leder till ojämna skärningar
- Skärparametrar: Matningshastighet, lasereffektprocent, gastryck och pulsfrekvens måste ställas in per material och tjocklek
Förbrukningsmaterial och driftskostnader
Inköpspriset är bara en del av din totala investering. Löpande driftskostnader inkluderar:
- Assistgas: Den största rörliga kostnaden. Syre är relativt billigt, men förbrukningen av högren kvävgas för rostfritt stål och aluminium ökar snabbt. Många tillverkare installerar en kvävegenerator (Xinhong CNC tillverkar PSA-kvävegeneratorer specifikt för laserskärningsapplikationer) för att producera kväve på plats, vilket minskar gaskostnaderna med 60–90 % jämfört med flask- eller bulkkväve.
- Skyddslinser och munstycken: Förbrukas genom normalt slitage. Bytefrekvensen beror på materialtyp, skärtid och gasrenhet.
- Elektricitet: Fiberlasrar är effektiva, men en 3000W-maskin som körs 8 timmar om dagen drar fortfarande betydande effekt. Ta med detta i din driftskostnadsberäkning.
- Kylvatten och underhåll: Vattenkylda system (standard på Xinhong CNC-maskiner) kräver periodiskt vattenbyte, filterbyten och kylarens underhåll.
Praktisk checklista för köpare
När du utvärderar plåtlaserskärare, använd denna checklista för att jämföra alternativ systematiskt:
- Maximal materialtjocklek: Lista det tjockaste material du skär regelbundet. Lägg till 20–30 % marginal för enstaka tjockare jobb. Matcha detta mot maskinens nominella kapacitet.
- Arbetsområde: Standardplåtformat i din region (t.ex. 1250 × 2500 mm eller 1500 × 3000 mm) bör passa bordet utan att kräva förskärning.
- Positioneringsnoggrannhet: ±0,03 mm är standard för kvalitetsfiberlasersystem. Var försiktig med ospecificerade eller vaga noggrannhetsanspråk.
- Säkerhetskapsling: Ett helt inneslutet skärområde med spärrar är viktigt för operatörssäkerhet och CE-efterlevnad. Xinhong CNCs 3000W-kompaktmodell inkluderar en helt innesluten säkerhetskåpa.
- Växlingsbord: För produktionsmiljöer möjliggör ett växelbord lastning/avlastning av en pall medan skärning fortsätter på den andra, vilket avsevärt ökar utnyttjandegraden.
- Elektriska komponenter: Industriella delar (Xinhong CNC använder Schneider Electric-komponenter) säkerställer tillförlitlighet och överensstämmelse med europeiska elektriska standarder.
- Certifieringar: ISO 9001:2015-tillverkningscertifiering och CE-märkning är grundkrav för europeiska marknader.
- Mjukvarukompatibilitet: Bekräfta att maskinen stöder standardfilformat och levereras med CAM-mjukvara. Xinhong CNC-maskiner använder CypCut-styrprogramvara, som är allmänt använd i branschen.
Fiber vs. CO2 i korthet
| Faktor | Fiberlaser | CO2-laser |
|---|---|---|
| Energieffektivitet | 25–30% | 10–15% |
| Skärning av reflekterande metall | Ja (aluminium, koppar, mässing) | Nej (kan skada optik) |
| Underhållsintensitet | Låg (förseglad källa, inga speglar) | Hög (spegelinriktning, gasbyte) |
| Tunnplåtshastighet (<4 mm) | Snabbare | Långsammare |
| Tjock plåt (>20 mm) | Kräver hög effekt (10kW+) | Konkurrenskraftig vid lägre effekt |
| Förväntad källans livslängd | 40 000+ timmar | 20 000–30 000 timmar (rörbyte) |
För majoriteten av plåtbearbetningsverkstäder är fiberlaserteknologi det självklara valet – bättre effektivitet, lägre underhåll, bredare materialomfång och snabbare skärning på tunn till medeltjock plåt som utgör större delen av produktionsvolymen.
Slutsats: Att matcha effekt, precision och budget
Rätt plåtlaserskärare är den som matchar din dagliga materialmix, inte den med högst watt på specifikationsbladet. För de flesta tillverkare:
- 500W är tillräcklig för tunnplåtsarbete (skyltar, dekorativ metall, prototypverkstäder) – kompakt, prisvärd, körs på 220V enfas.
- 1500W täcker hela plåtområdet upp till 6 mm kolstål med ±0,03 mm noggrannhet – den optimala punkten för små till medelstora tillverkningsverkstäder.
- 3000W utökar kapaciteten till 12 mm kolstål med ett större bord och växelbord – idealisk för verkstäder som hanterar strukturellt och tjockare plåtarbete tillsammans med standardplåt.
- 6000W och uppåt tjänar grovplåt och högvolym industriell produktion. Dessa är specialiserade investeringar som motiveras av konsekvent efterfrågan på tjocka material.
Varje Xinhong CNC-fiberlaserskärningsmaskin är ISO 9001:2015-certifierad, CE-märkt och byggd med Schneider Electric-komponenter. Med laserkällor från IPG, RAYCUS och GW täcker företaget hela effektområdet 500W till 30000W. För att diskutera dina specifika skärkrav och få en skräddarsydd utrustningsrekommendation, kontakta Xinhong CNCs tekniska team.