
En teknisk analys av rörlaserskärningsmaskiner som täcker hur tekniken fungerar, precision på runda och fyrkantiga rör, materialkapacitet, automationsnivåer, programvarukrav och integrationsöverväganden för B2B-tillverkare.
Rörlaserskärning: Tekniken som omformar rörbearbetning
Om din verkstad fortfarande skär rör med bandsågar, slipskivor och manuella borrjiggar, förlorar du tid på varje enskild detalj. Rörlaserskärningsmaskiner eliminerar flera bearbetningssteg – skärning, håltagning, fasning och märkning – i en enda uppsättning, på en enda maskin. För B2B-tillverkare som bearbetar konstruktionsrör, runda rör eller fyrkantsprofiler har denna teknik gått från lyx till konkurrenskraftig nödvändighet.
Denna artikel bryter ner hur rörlaserskärning fungerar, vilka precisions- och effektivitetsvinster den ger, och vad man ska utvärdera när man överväger ett CNC-rörskärningssystem för sin verksamhet.
Hur rörlaserskärning fungerar
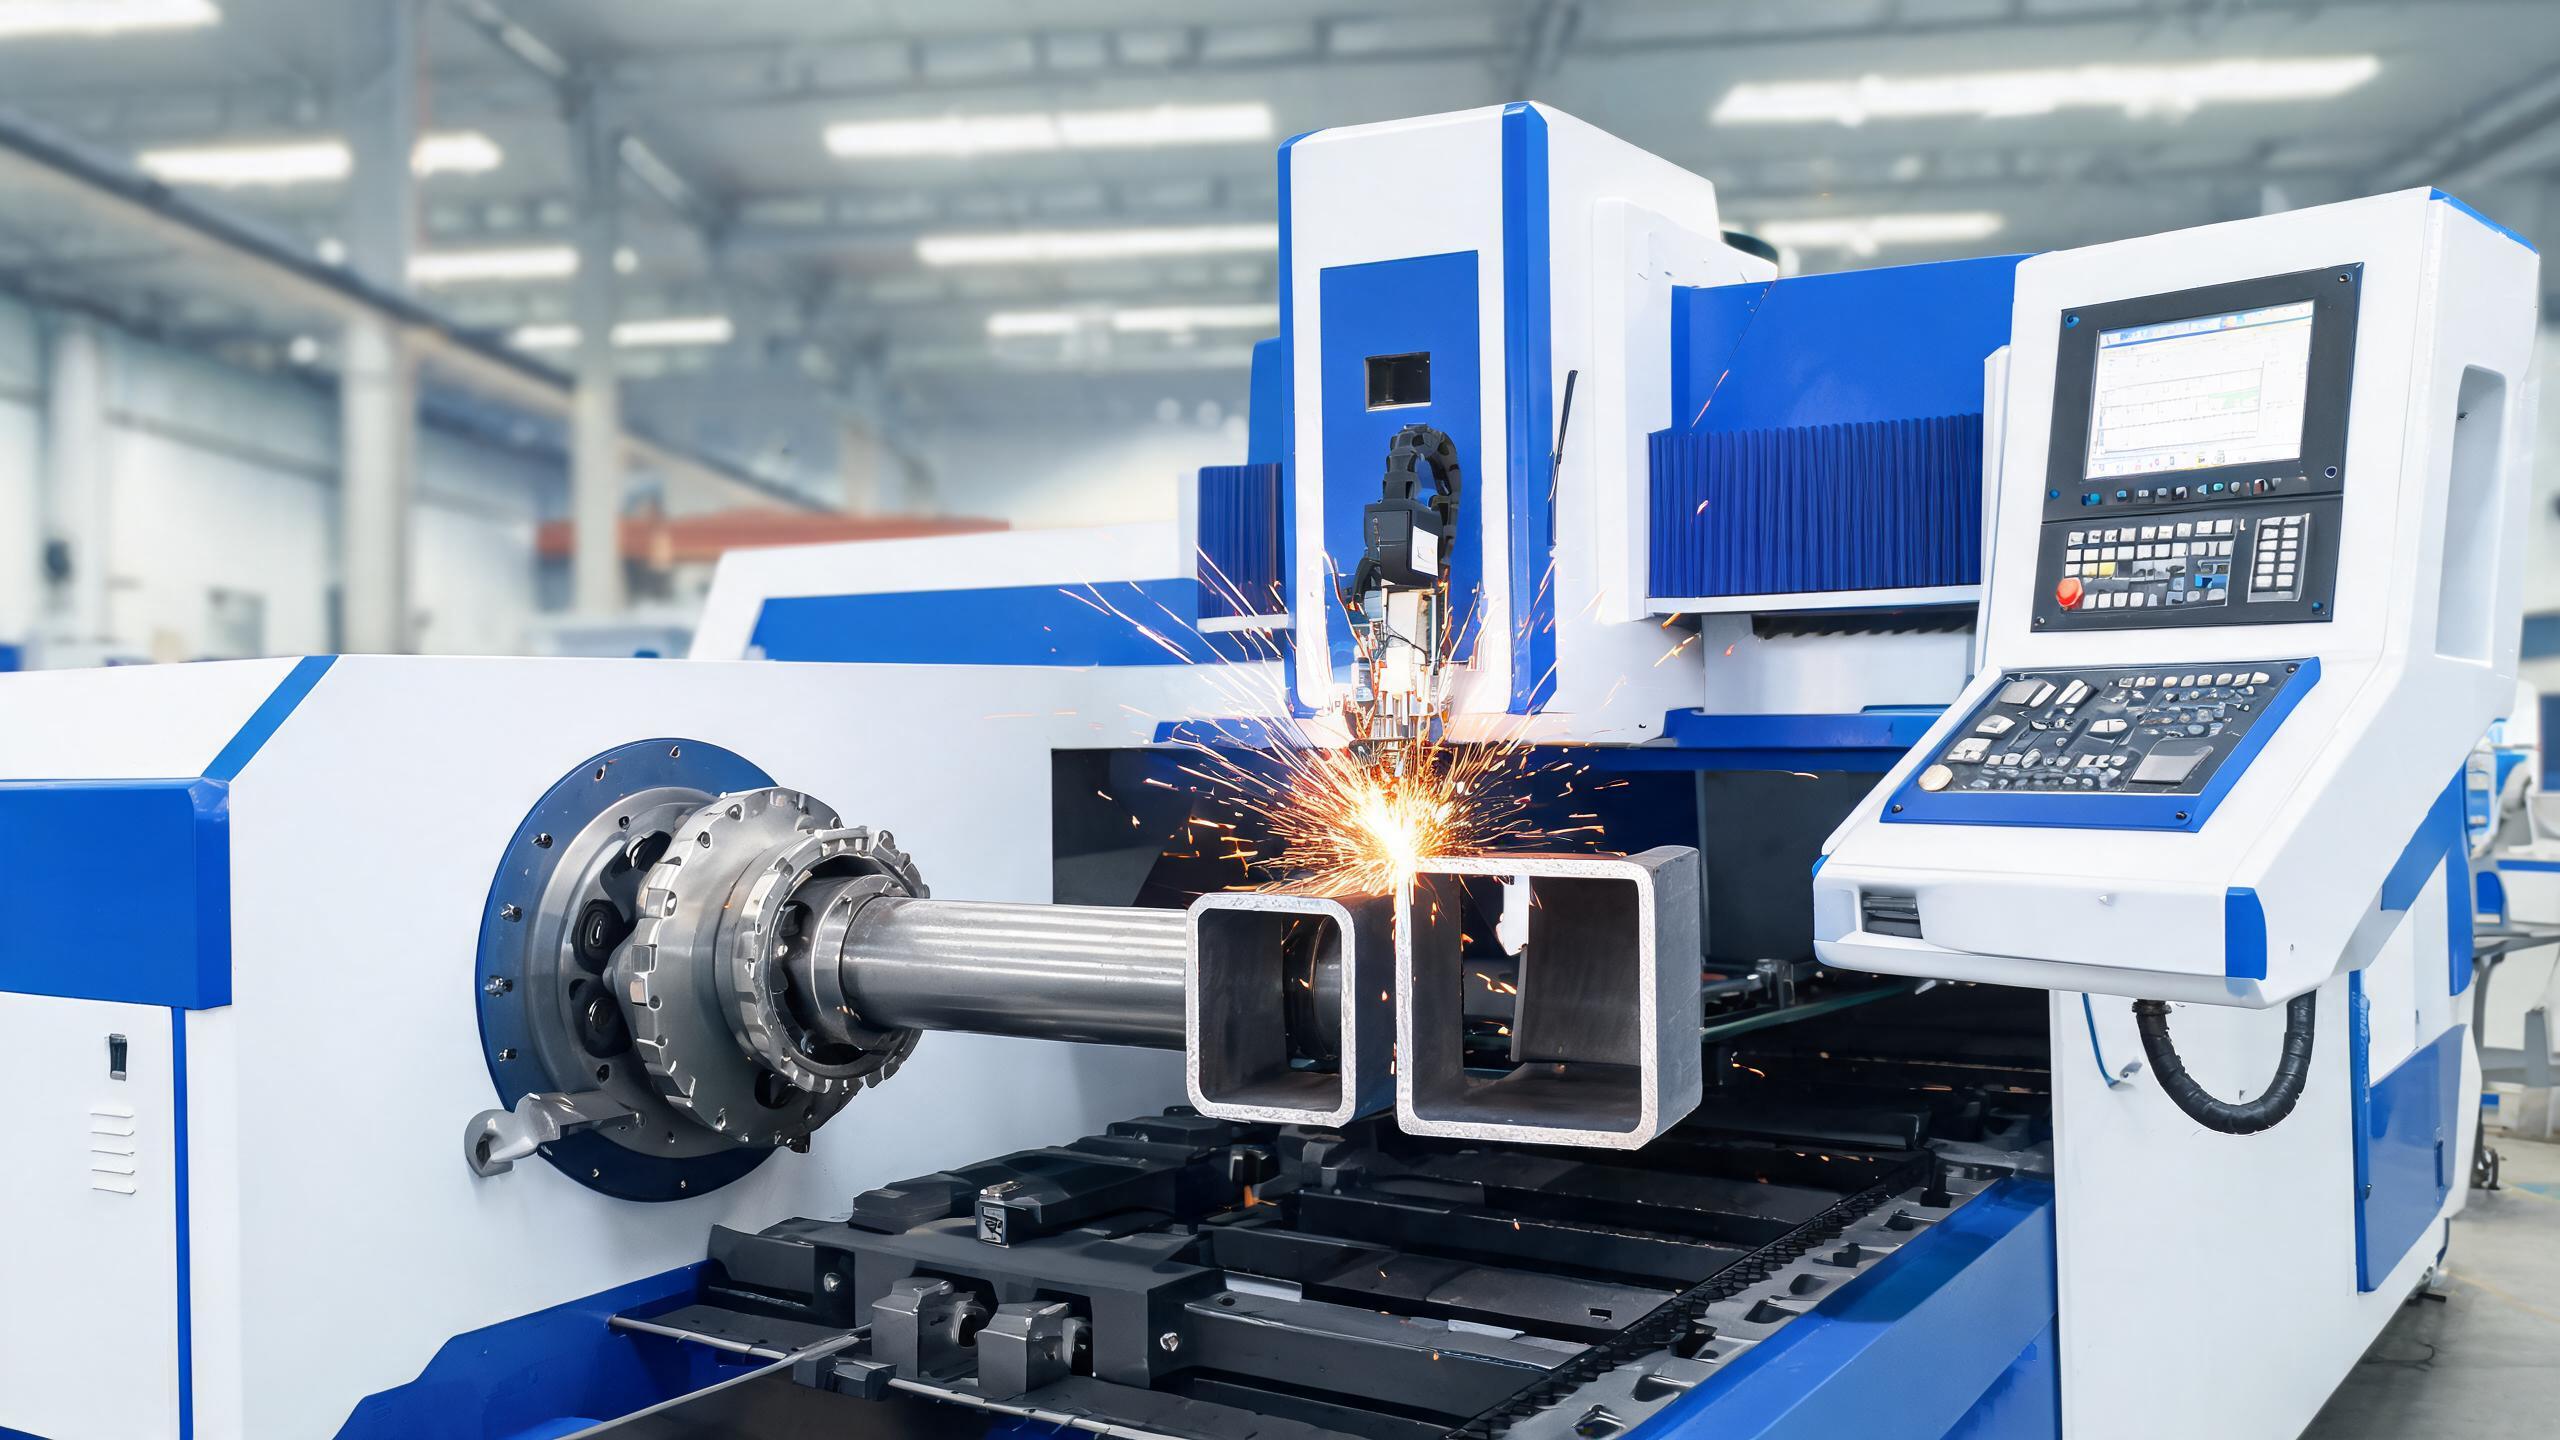
En rörlaserskärningsmaskin kombinerar en fiberlaserkälla med en roterande axel (eller chuck-system) som roterar röret medan laserhuvudet rör sig längs dess längd. Laserstrålen skär genom rörväggen när den roterar, vilket möjliggör komplexa snitt – raka snitt, geringssnitt, hål, slitsar och intrikata profiler – utan att byta verktyg.
Nyckelkomponenter inkluderar:
- Fiberlaserkälla - Vanligtvis 1 000W till 6 000W beroende på rörväggens tjocklek. Samma RAYCUS-, IPG- och GW-källor som används i planskärare driver rörsystem.
- Roterande chuck- eller drivsystem - Säkrar och roterar röret med exakt vinkelpositionering. Dubbelchuck-system stödjer längre rör och möjliggör kontinuerlig lastning.
- Automatiskt matningssystem - Lastar råa rörlängder (vanligtvis 3–6 meter) in i skärzonen, ibland med förmåga att lasta buntar för obemannad drift.
- CNC-styrsystem - Programmerar skärbanan, rotationshastigheten och laserparametrarna. System som CypCut stödjer rörspecifik programmering med 3D-simulering.
Skärkvalitet och precision för runda och fyrkantiga rör
Precisionskraven för rörlaserskärning liknar dem för planskärning – positioneringsnoggrannhet i intervallet ±0,03 mm är standard för kvalitetsmaskiner. Men rörskärning tillför en rotationsdimension, vilket introducerar andra variabler:
- Rotationspositioneringsnoggrannhet: Chucken måste bibehålla vinkelnoggrannhet när röret roterar. Eventuellt glapp eller slirning överförs direkt till skärfel.
- Rörrakhet och ovalitet: Inget rör är perfekt runt eller rakt. Kvalitetsmaskiner kompenserar för röravvikelser genom programvara, men allvarligt avvikande rör ger inkonsekventa resultat oavsett maskinprecision.
- Godstjockleksvariation: Lasereffekten måste anpassas för variationer i godstjocklek längs rörets längd, särskilt på svetsade rör.
För fyrkantiga och rektangulära profiler skär maskinen varje plan yta i sekvens när chucken roterar 90 grader mellan ytorna. Hörnens kvalitet beror på lasereffektkontroll och skärhastighet vid övergångspunkterna.
Vad en rörlaser ersätter
Tänk dig ett typiskt konstruktionsrörsjobb: kapa ett fyrkantigt rör till längd, borra två monteringshål och lägga till en 45-graders gerskärning i ena änden. Med konventionella metoder innebär detta:
- Kapning till längd med bandsåg
- Överföring till pelarborr för hål
- Överföring till gersåg eller vinkelslip för fasning
- Manuell avgradning av alla skärkanter
En rörlaserskärningsmaskin utför alla fyra operationerna i en enda cykel, vanligtvis på under en minut för ett standardfyrkantsrör på 40×40 mm. Elimineringen av materialhantering mellan stationer är där de verkliga tidsbesparingarna ackumuleras – inte bara i arbetskraft, utan också i minskat pågående arbete och golvyta.
Material- och tjocklekskapacitet
Rörlaserskärningsmaskiner hanterar samma materialområde som fiberlasrar för plåt:
- Kolstålrör: Upp till 8 mm godstjocklek med en 3 000 W-källa; upp till 12 mm med en 6 000 W-källa
- Rostfria stålrör: Upp till 6 mm med en 3 000 W-källa
- Aluminiumrör: Upp till 4 mm med en 3 000 W-källa
- Förzinkade rör: Rena skär med minimalt slagg vid användning av kväve som hjälpgas
Runda rör upp till 220 mm diameter och fyrkantiga/rektangulära profiler upp till 200×200 mm ligger inom den typiska kapacitetsramen. Maximal rörlängd är vanligtvis 6 000 mm med valfria förlängningar till 9 000 mm för konstruktionsapplikationer.
Automationsnivåer: från manuell till helautomatisk
Rörlaserskärningssystem finns i tre automationsnivåer, var och en anpassad till olika produktionsvolymer:
Ingångsnivå: manuell lastning
Operatören lastar manuellt varje rör i chucken, positionerar det och startar skärcykeln. Lämplig för verkstäder med låg volym och hög mix som bearbetar 20–50 rör per skift. Cykeltiden inkluderar betydande lastningstid, men maskinkostnaden är lägre.
Mellannivå: halvautomatisk lastning
En motordriven rullbana eller magasin matar rören automatiskt till chucken, men operatören övervakar och triggar fortfarande varje lastning. Genomströmningen ökar till 80–150 rör per skift. Denna nivå är den bästa för de flesta verkstäder.
Hög nivå: helautomatisk bunttlastning
En bunttlastare hanterar 10–20 rör åt gången och matar dem kontinuerligt med automatisk mätning och inriktning. Obemannad drift är möjlig under längre perioder. Genomströmningen kan överstiga 300 rör per skift. Denna nivå motiverar sin kostnad när produktionsvolymen överstiger 5 000 rör per månad.
Programvara och programmering
Moderna rörlasermaskiner använder specialiserad CAM-programvara som hanterar rörspecifika operationer:
- 3D-simulering - Visualisera skärbanan på den faktiska rörprofilen innan skärning
- Parametriskt bibliotek - Förprogrammerade skärformer (hål, slitsar, gerskärningar, grenar) som kan parametriseras efter dimension
- Nestningsoptimering - Maximera materialutnyttjandet genom att optimera skärplaceringen längs rörets längd
- Gemensam skärlinje - Dela en enda skärlinje mellan intilliggande delar för att minska cykeltid och materialsvinn
CypCut och TubePro är vanliga programvaruplattformar som medföljer kinesiskt tillverkade rörlasersystem. De stödjer importformaten DXF, DWG och IGES, vilket gör det enkelt att integrera med befintliga CAD-arbetsflöden.
Viktiga specifikationer att utvärdera
När du jämför rörlaserskärningsmaskiner, fokusera på dessa specifikationer:
- Lasereffekt: 1 000 W–3 000 W för tunnväggiga rör; 6 000 W för tjockväggiga konstruktionsrör
- Rördiameterområde: Säkerställ att chucksystemet rymmer dina typiska rörstorlekar
- Maximal rörlängd: 6 000 mm standard; längre för konstruktionsarbete
- Antal chuckar: Dubbelchucksystem ger bättre stöd för långa rör och möjliggör kontinuerlig skärning
- Positioneringsnoggrannhet: ±0,03 mm är standard för kvalitetsmaskiner
- Automationsnivå: Anpassa lastningssystemet till din produktionsvolym
Integrationsöverväganden
Att lägga till en rörlaserskärningsmaskin i din anläggning kräver planering utöver själva maskinen:
- Golvyta: Rörlasrar är längre än plåtlassrar på grund av matningssystemet. Planera för minst 12–15 meter linjärt utrymme inklusive lastnings- och lossningszoner.
- El- och gasförsörjning: Ett 3 000 W-system kräver vanligtvis 3-fas 380 V och tryckluft eller kväve vid 1,5–2,5 MPa.
- Frånluft och filtrering: Skärning av förzinkade eller målade rör genererar ångor som kräver utsug. Säkerställ att din dammsugare är klassad för metalldamm med lämpligt filtermedium.
- Operatörsutbildning: Även om CNC-gränssnittet förenklar driften, kräver programmering av komplexa rörskärningar utbildning. Räkna med 2–4 veckors operatörsintroduktion.
Slutsats
Rörlaserskärningsmaskiner ger mätbara produktivitetsvinster för tillverkare som bearbetar runda, fyrkantiga och rektangulära rör. Förmågan att skära, borra, fasa och markera i en enda uppställning eliminerar materialhanteringsflaskhalsar och minskar arbetskostnaderna. När du utvärderar system, matcha lasereffekten, chuckkapaciteten och automationsnivån mot ditt specifika materialområde och produktionsvolym – och verifiera att programvaran stödjer ditt CAD-arbetsflöde.