Wattal i en broschyr är ingen skärgaranti
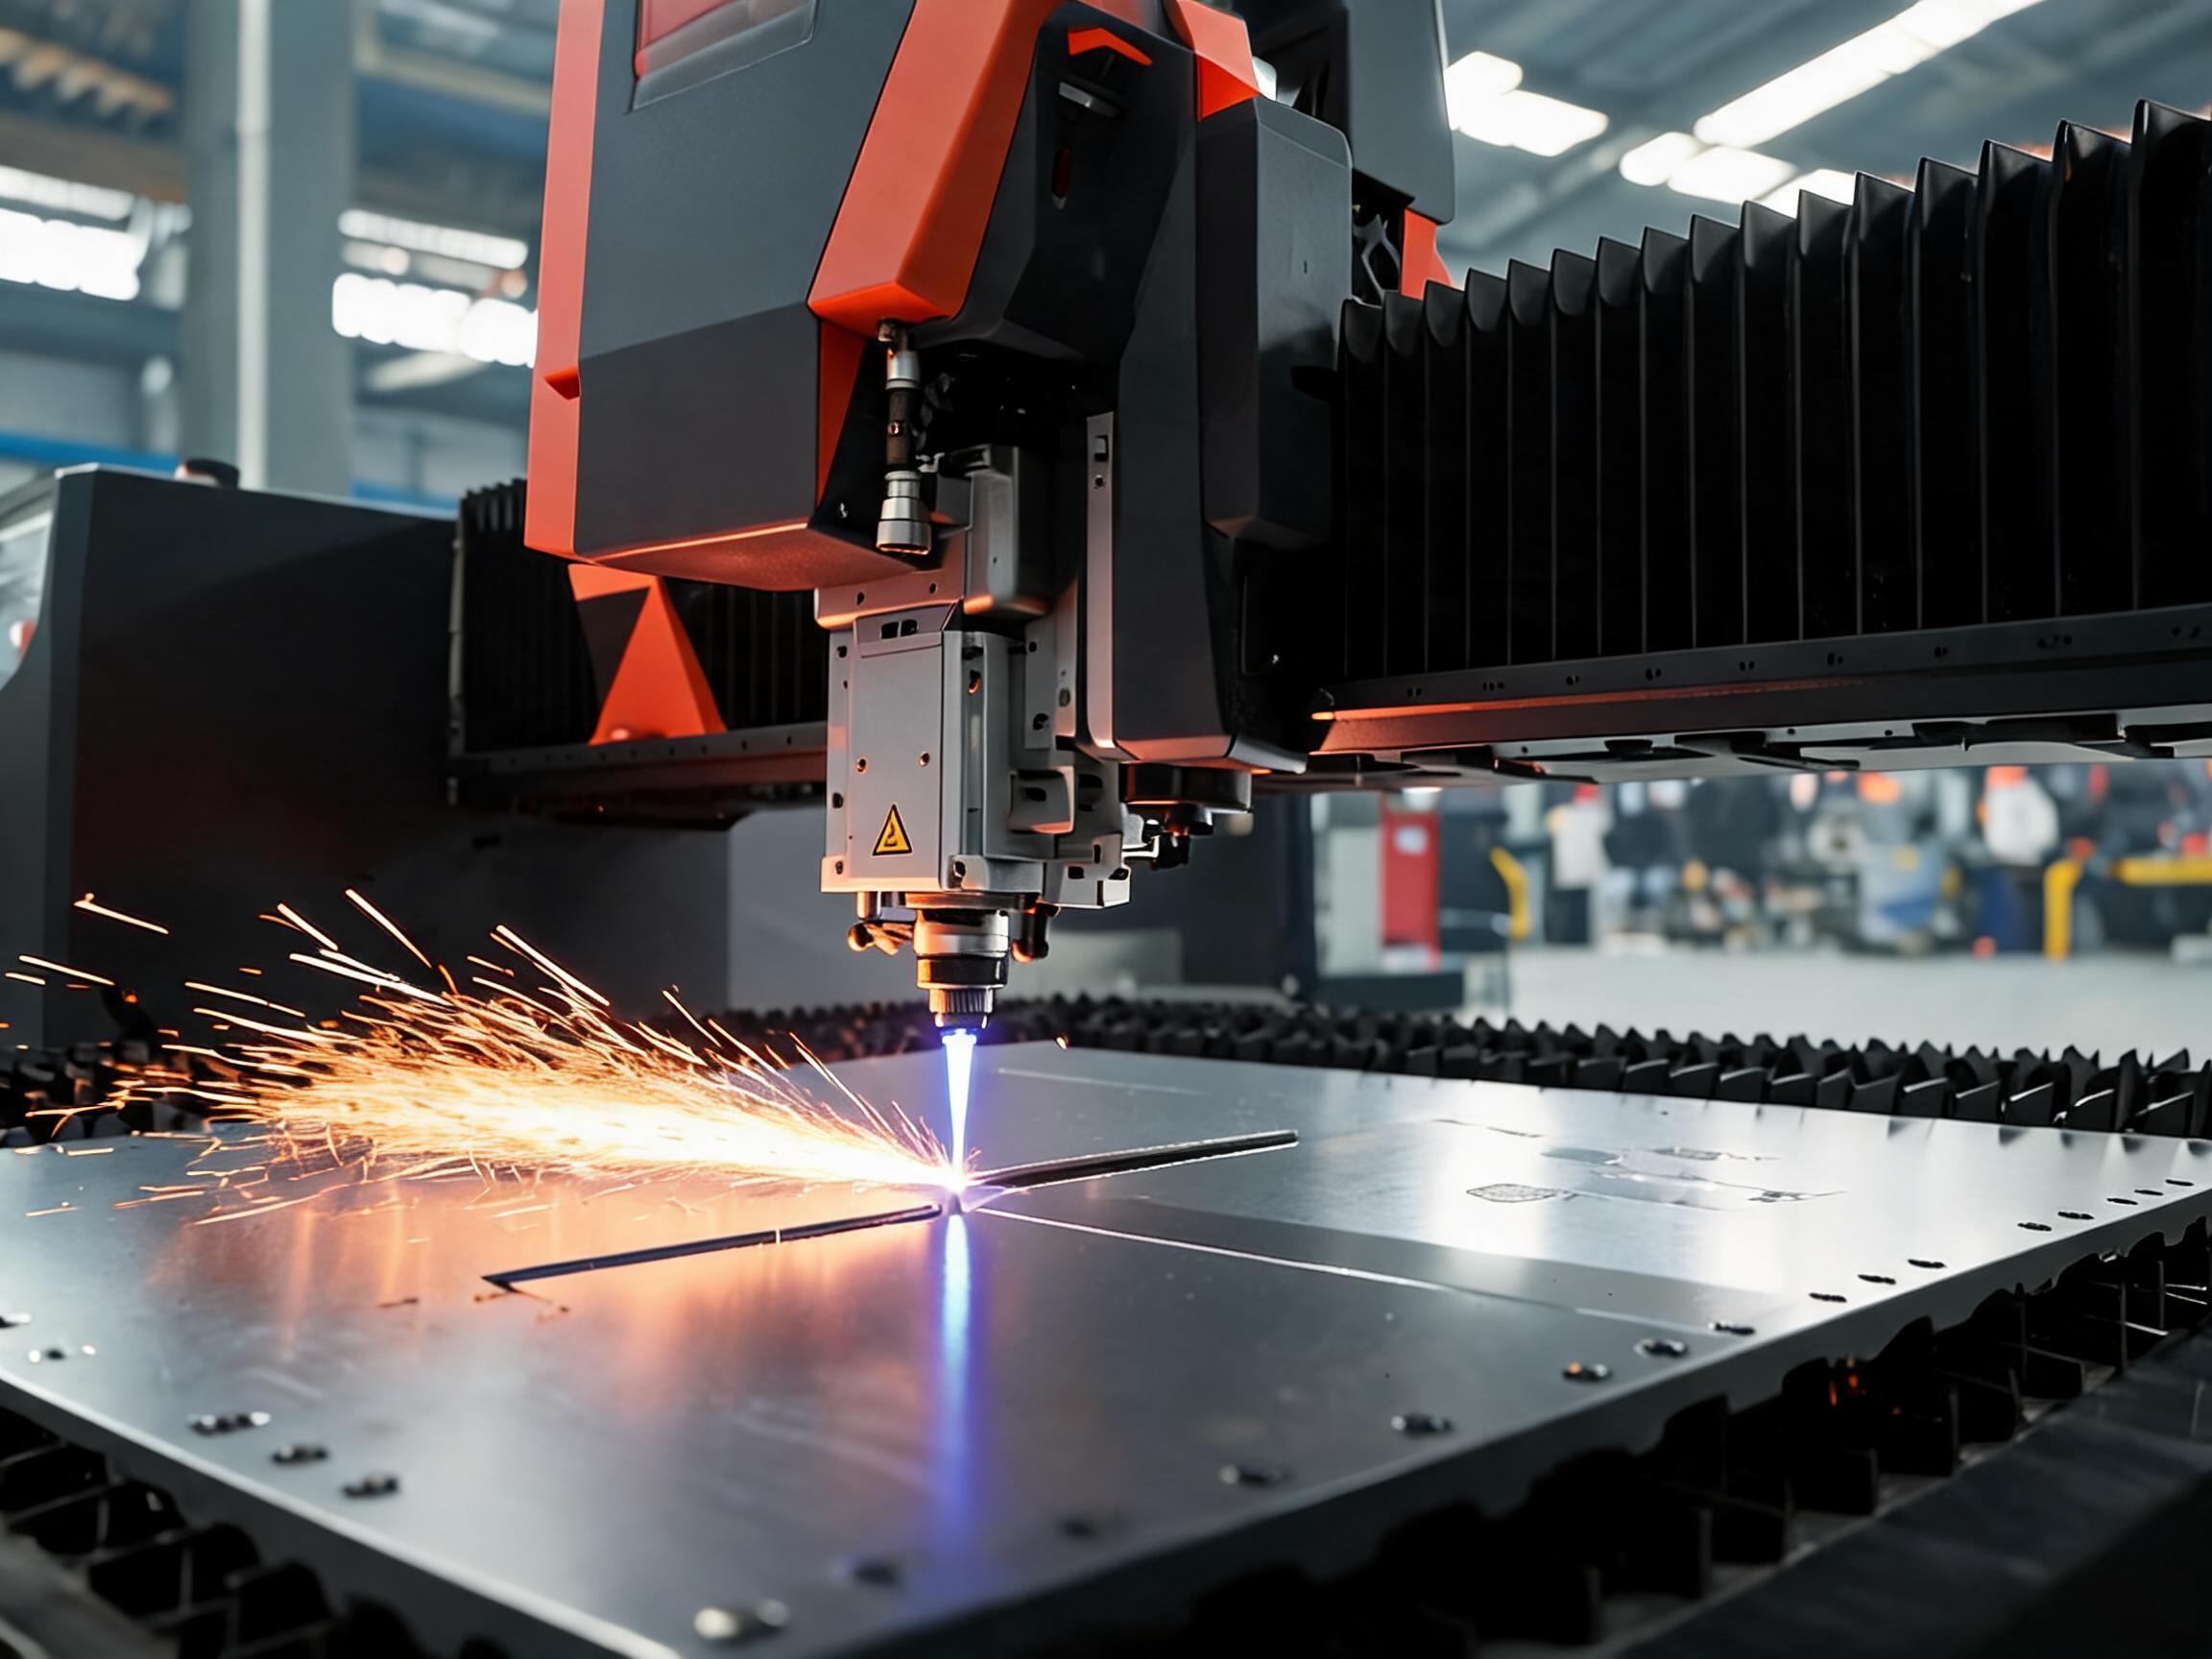
Fabricatorer köper CNC metall-laserskärmaskiner för att vinna tjockare jobb med snävare toleranser. Fellmönstret är alltid detsamma: maskinen dimensioneras efter rubrikwattal, sedan kommer den och kämpar med verkstadens verkliga tjockaste jobb – långsam piercning i 15mm kolstål, slagg i 10mm rostfritt, eller en bädd för liten för hela plåtar utan förskärning. Repeterbarhet spelar lika stor roll som effekt: delar som passar ihop korrekt bara om XY-bordet håller toleransen under ett helt skift.
Felfallet köpare möter först: en offert byggd på maximalt wattal och minimalt pris – ingen skriftlig tjocklekstabell, ingen repeterbarhetssiffra och inget provskär på de plåtdimensioner som faktiskt betalar för maskinen.
Så fungerar Xinhong CNC skärlinje
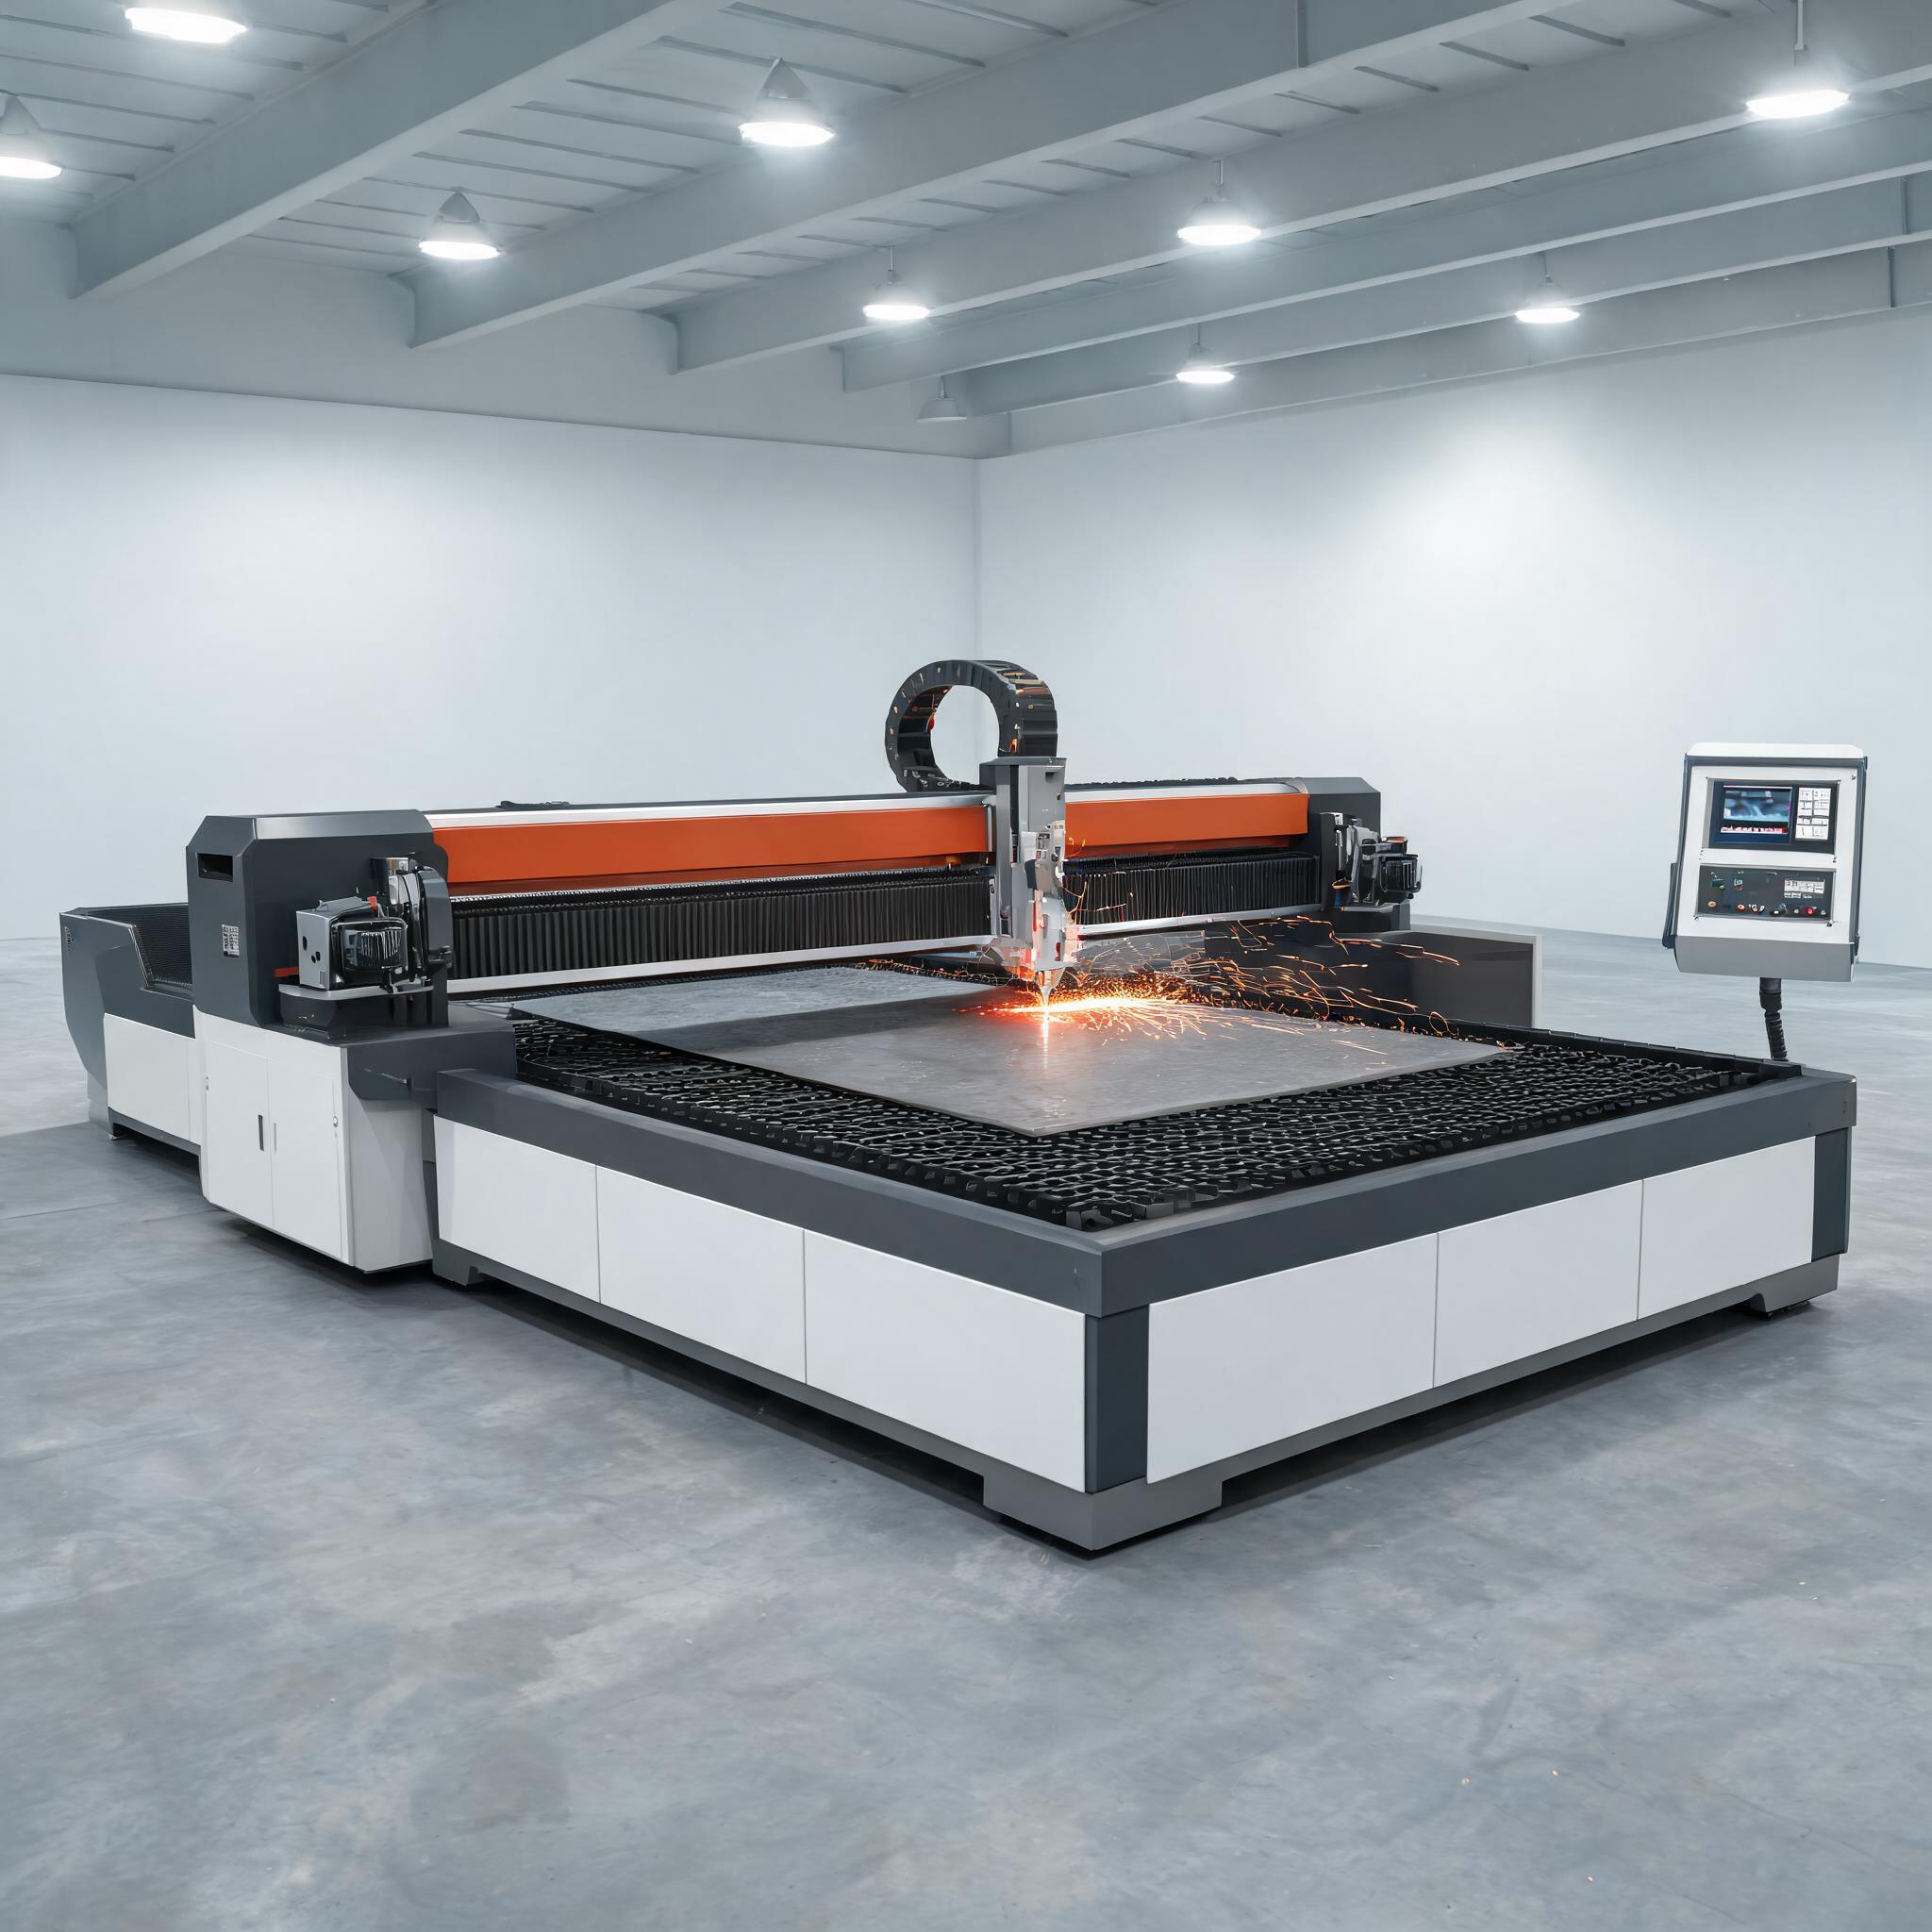
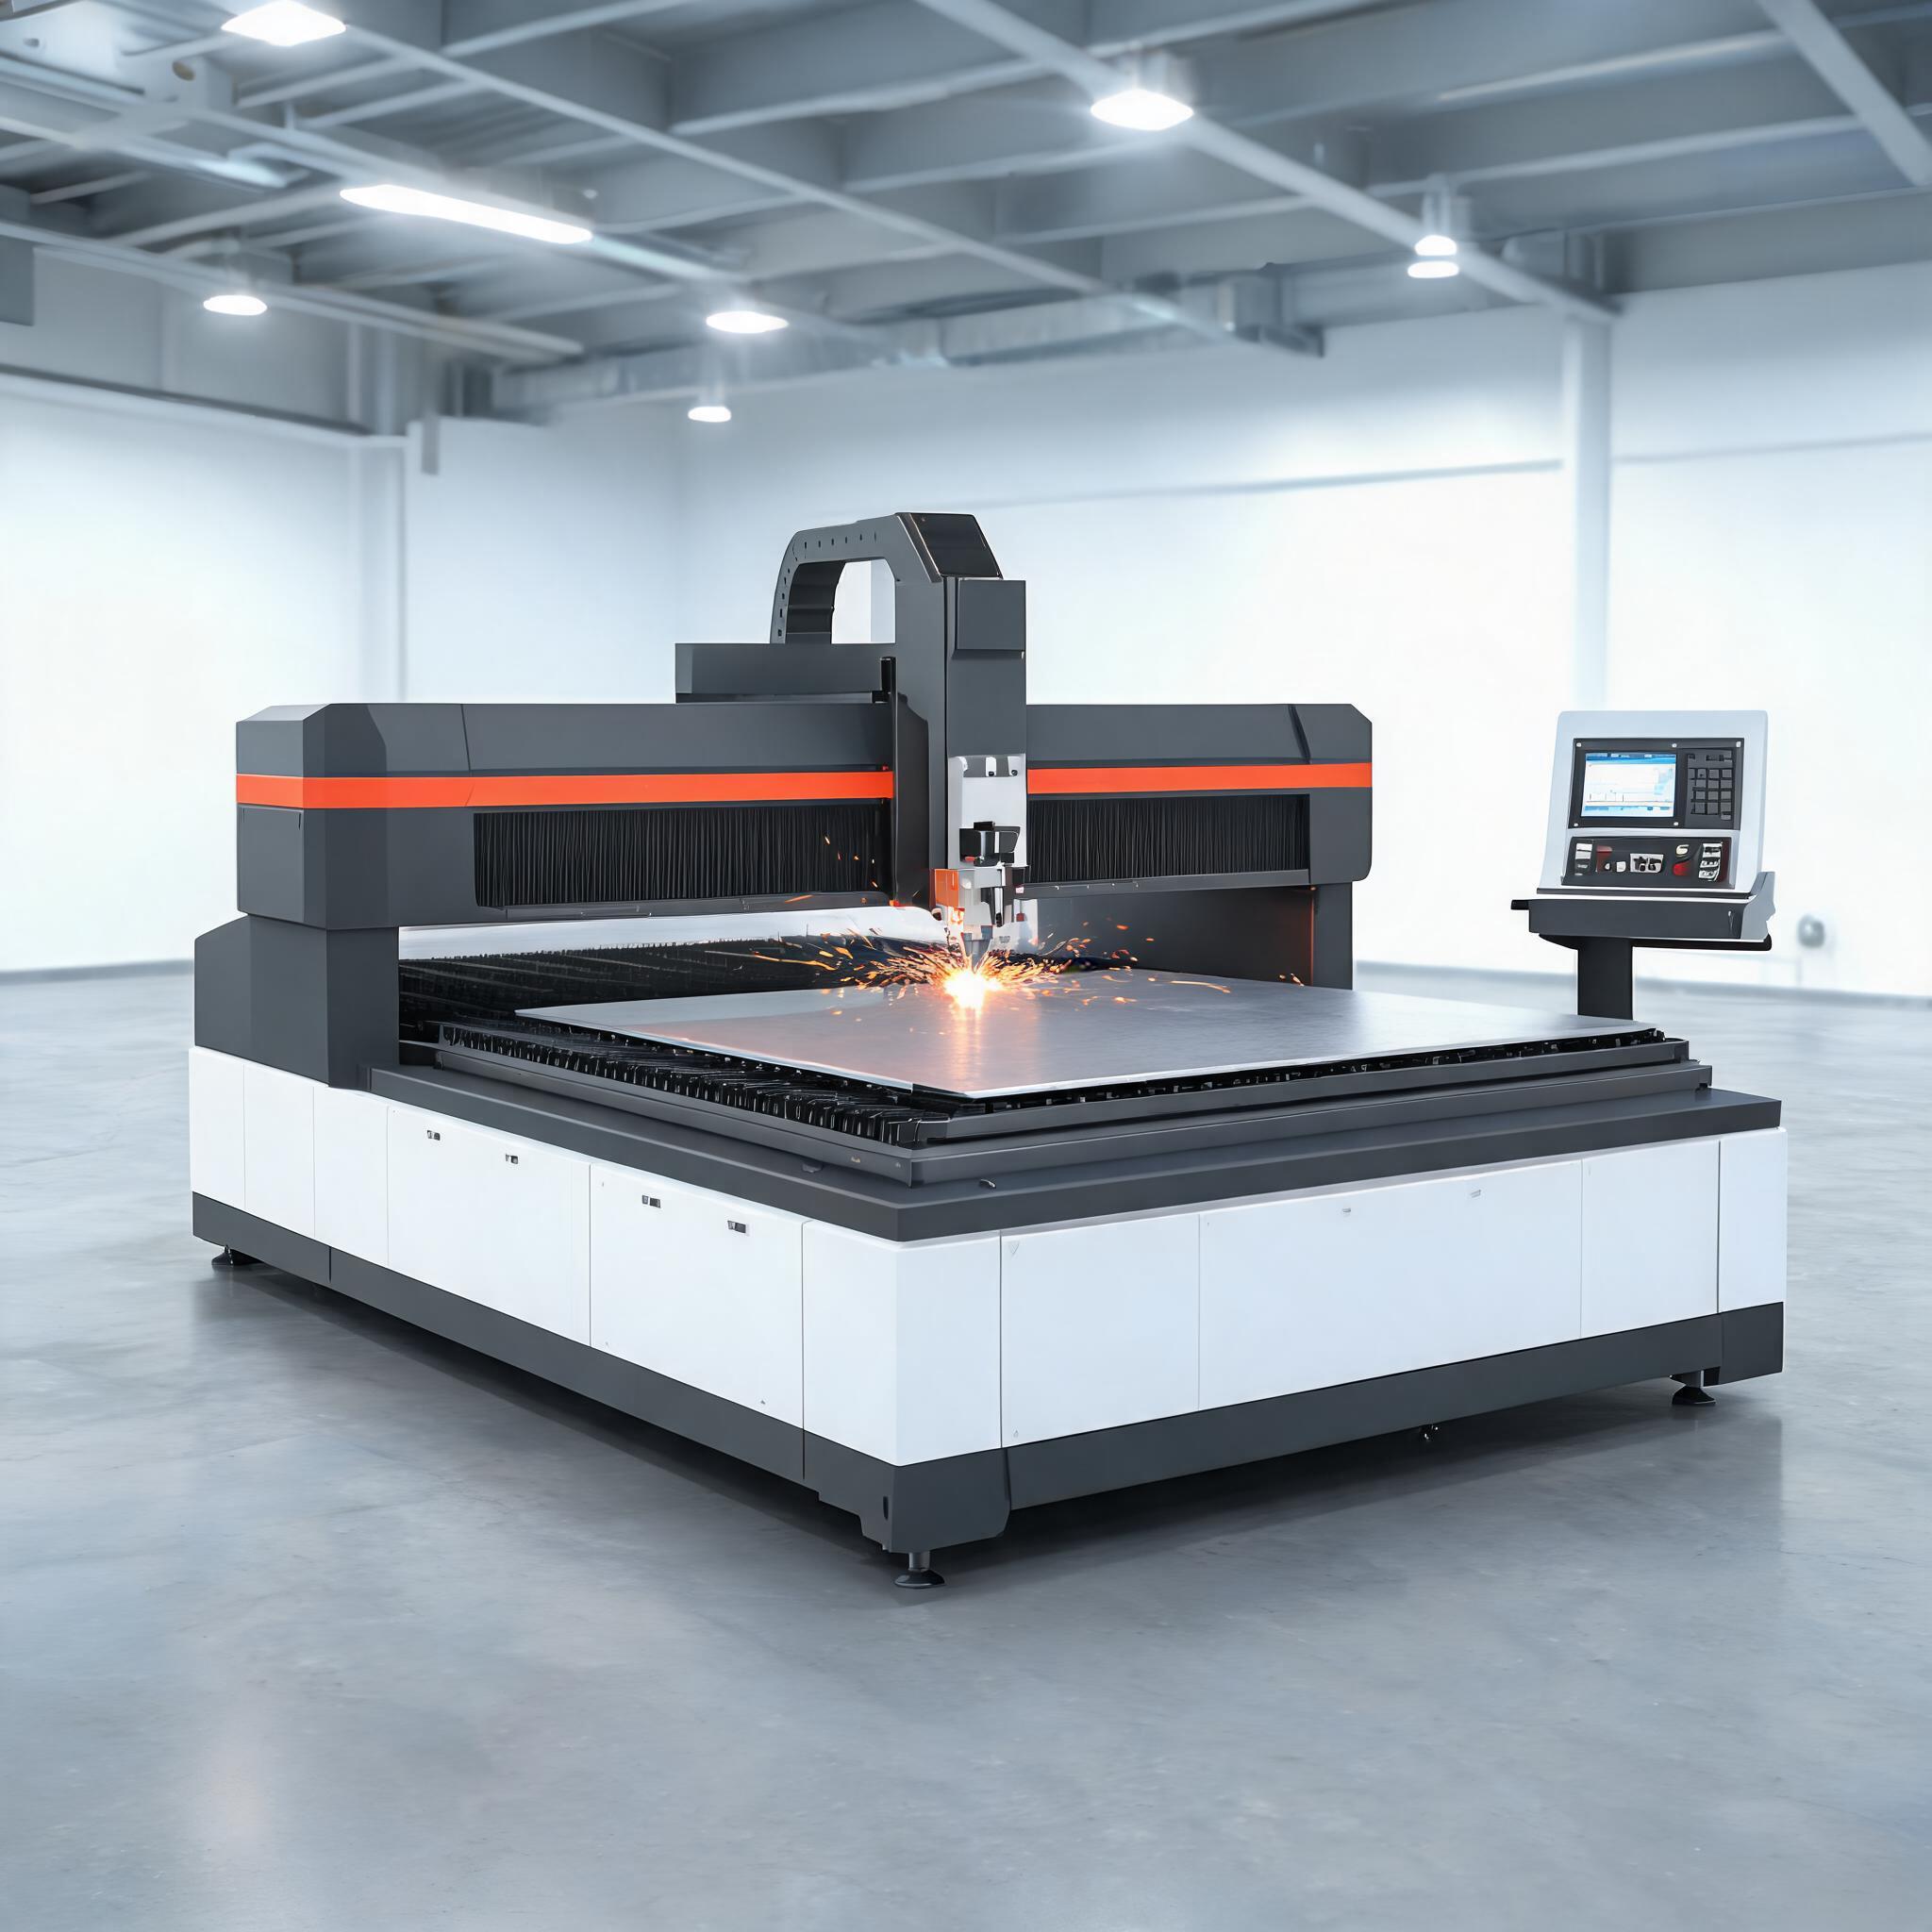
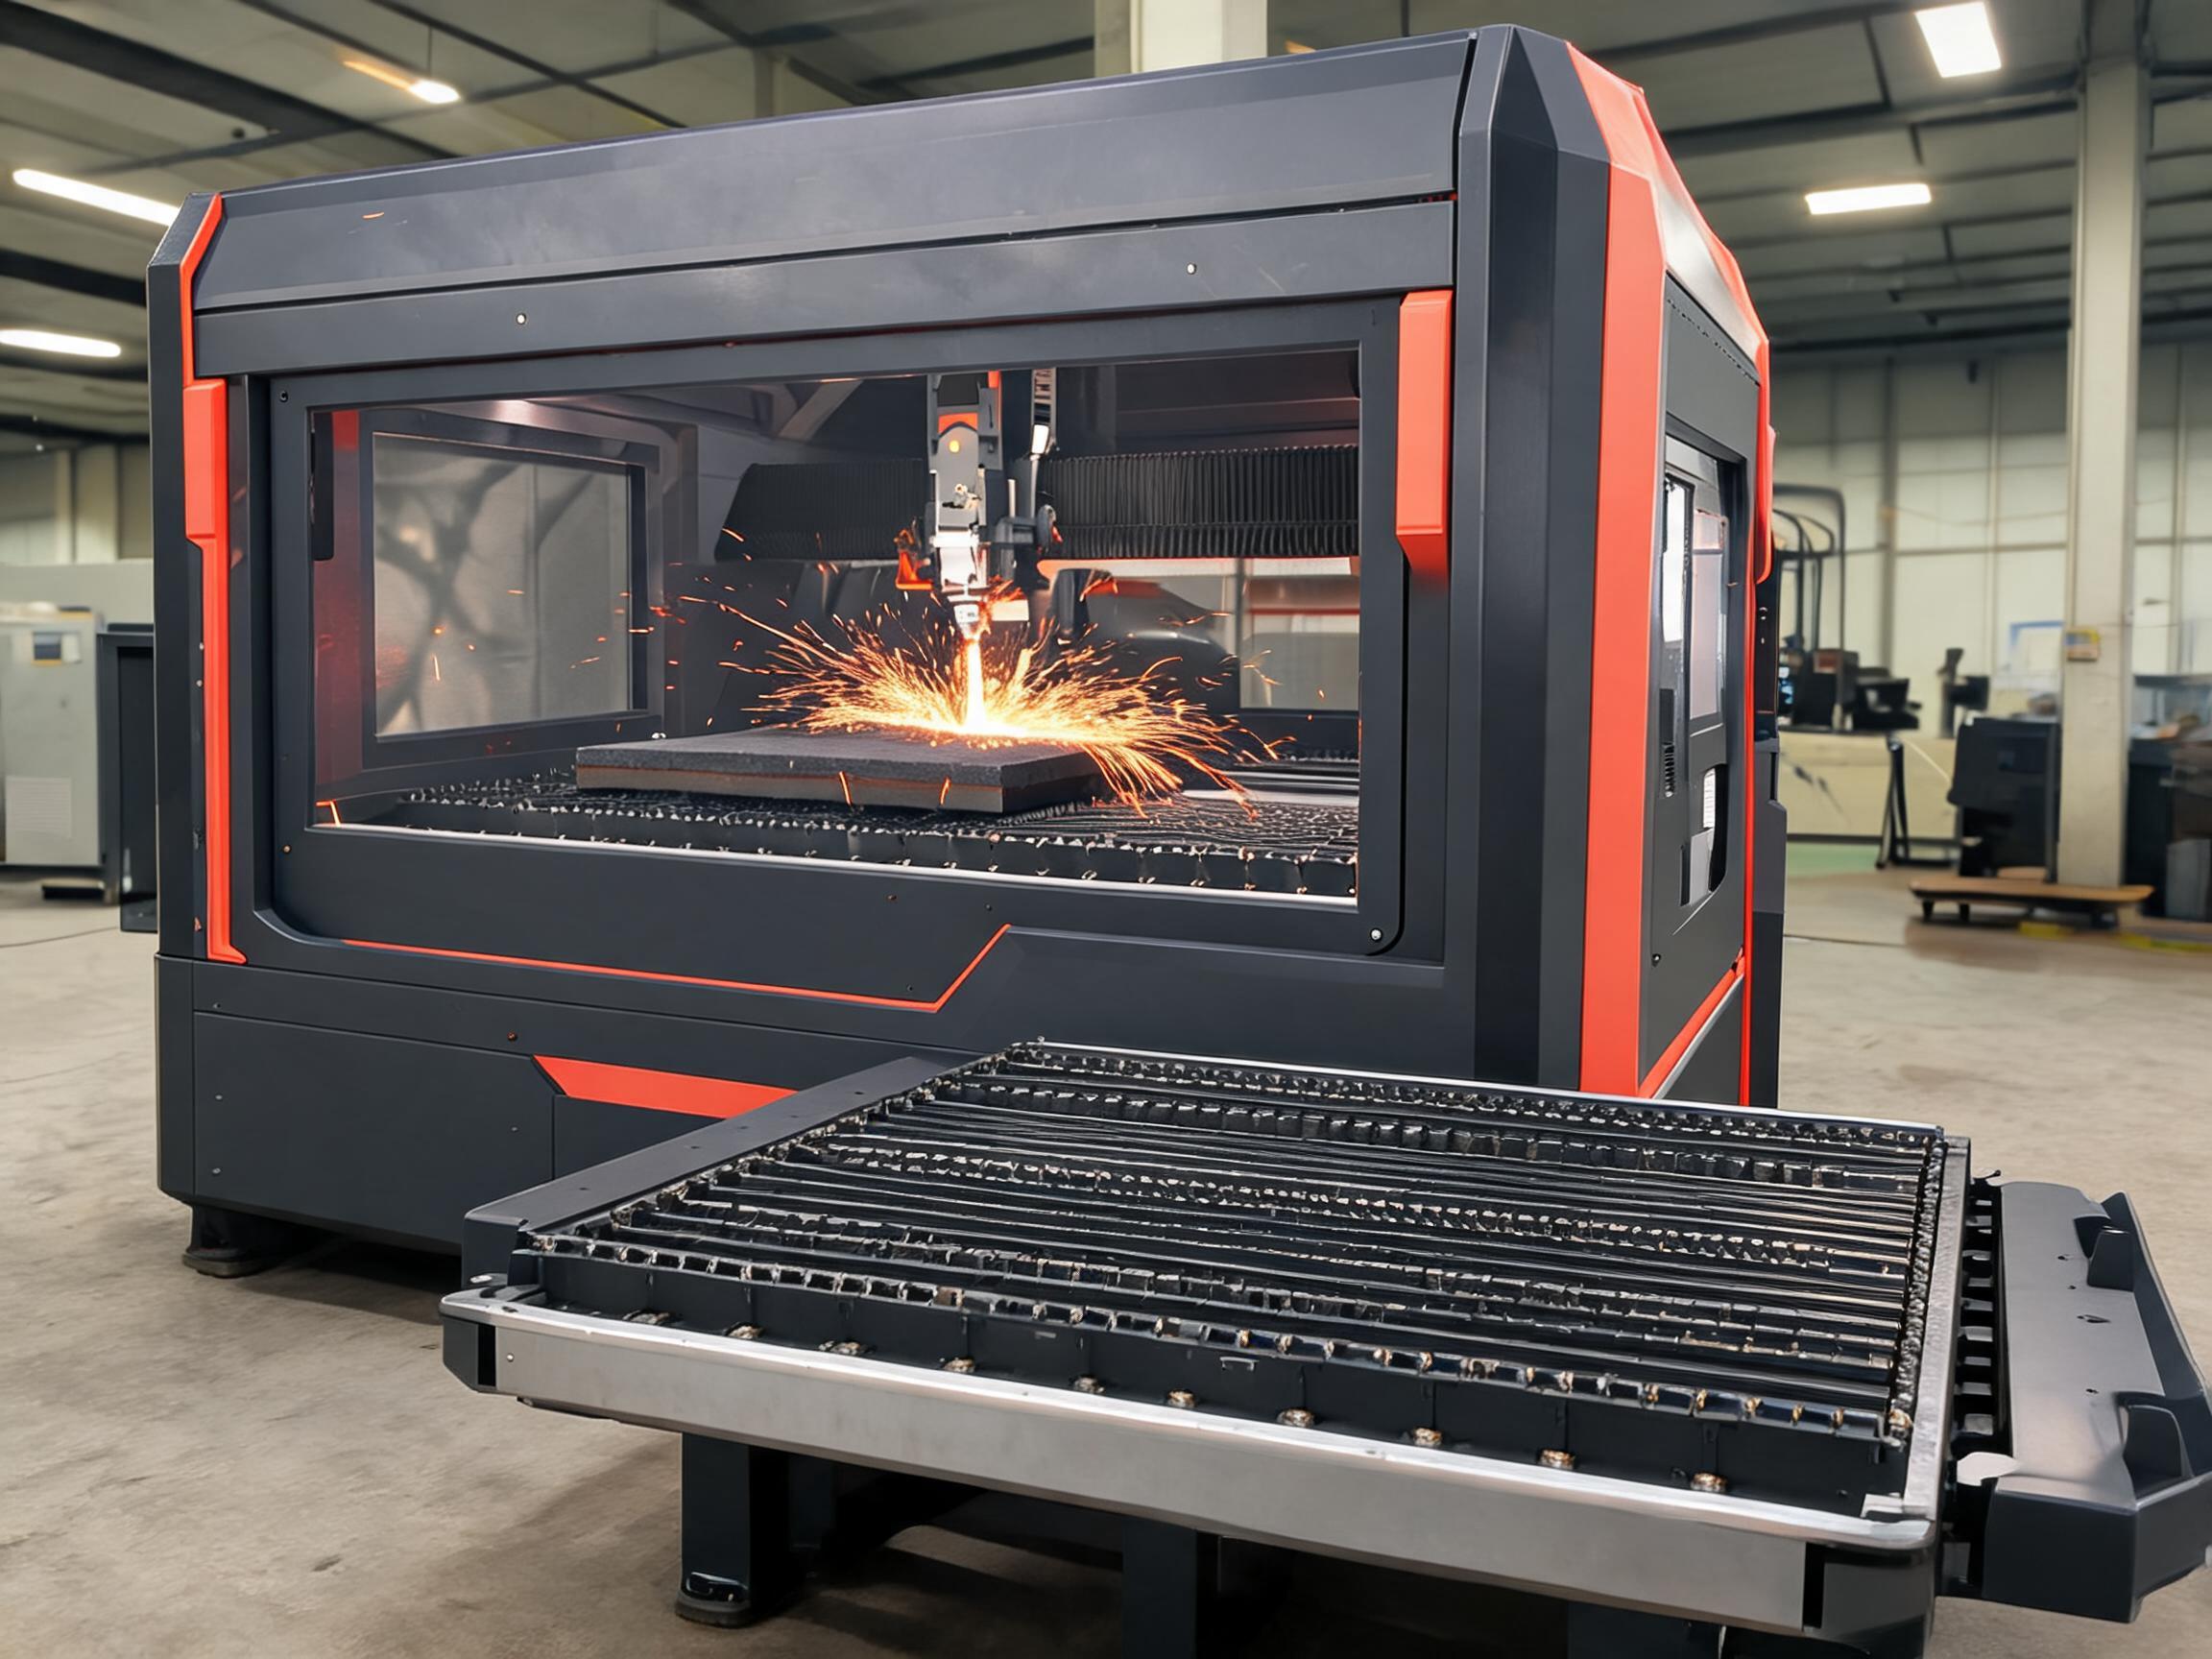
Effekten matchas mot godstjocklek med skriftliga skärtabeller: 3000W-klassen täcker kolstål upp till cirka 12mm och rostfritt upp till 6mm på en kompakt yta; 6000W-maskinen skär kolstål upp till 20mm och rostfritt upp till 14mm på en 2000x4000mm bädd med +/- 0,05mm repeterbarhet och ett servodrivet XY-bord; och 15000W-klassen med utbytesbord betjänar servicecenter på grov plåt över 20mm. Varje modell använder en IPG- eller RAYCUS-källa med Schneider CNC-komponenter, och högvolymverkstäder lägger till utbytesbordsplattformen så att lastning aldrig stoppar strålen.
| Köparkontroll | Vad som bör verifieras före beställning |
|---|
| Tjocklekstabell | Skriftliga skärhastigheter för DINA dimensioner – kolstål, rostfritt och aluminium – inte ett enda rubriktal |
| Repeterbarhet | Dokumenterad +/- siffra över hela bädden, inte bara mitten |
| Bädd och lastning | Helplåtsbädd, eller utbytesbord om lastning bryter din cykeltid |
| Provskär | Delar skurna på din materiallista före beställning, inkluderade med offerten |
Köparvärde: maskinen dimensioneras efter det jobb som betalar för den – din tjockaste produktionsdimension – med en skriftlig tjocklekstabell och repeterbarhetssiffra i offerten, så godkännande av första artikeln blir en formalitet istället för en förhandling.