
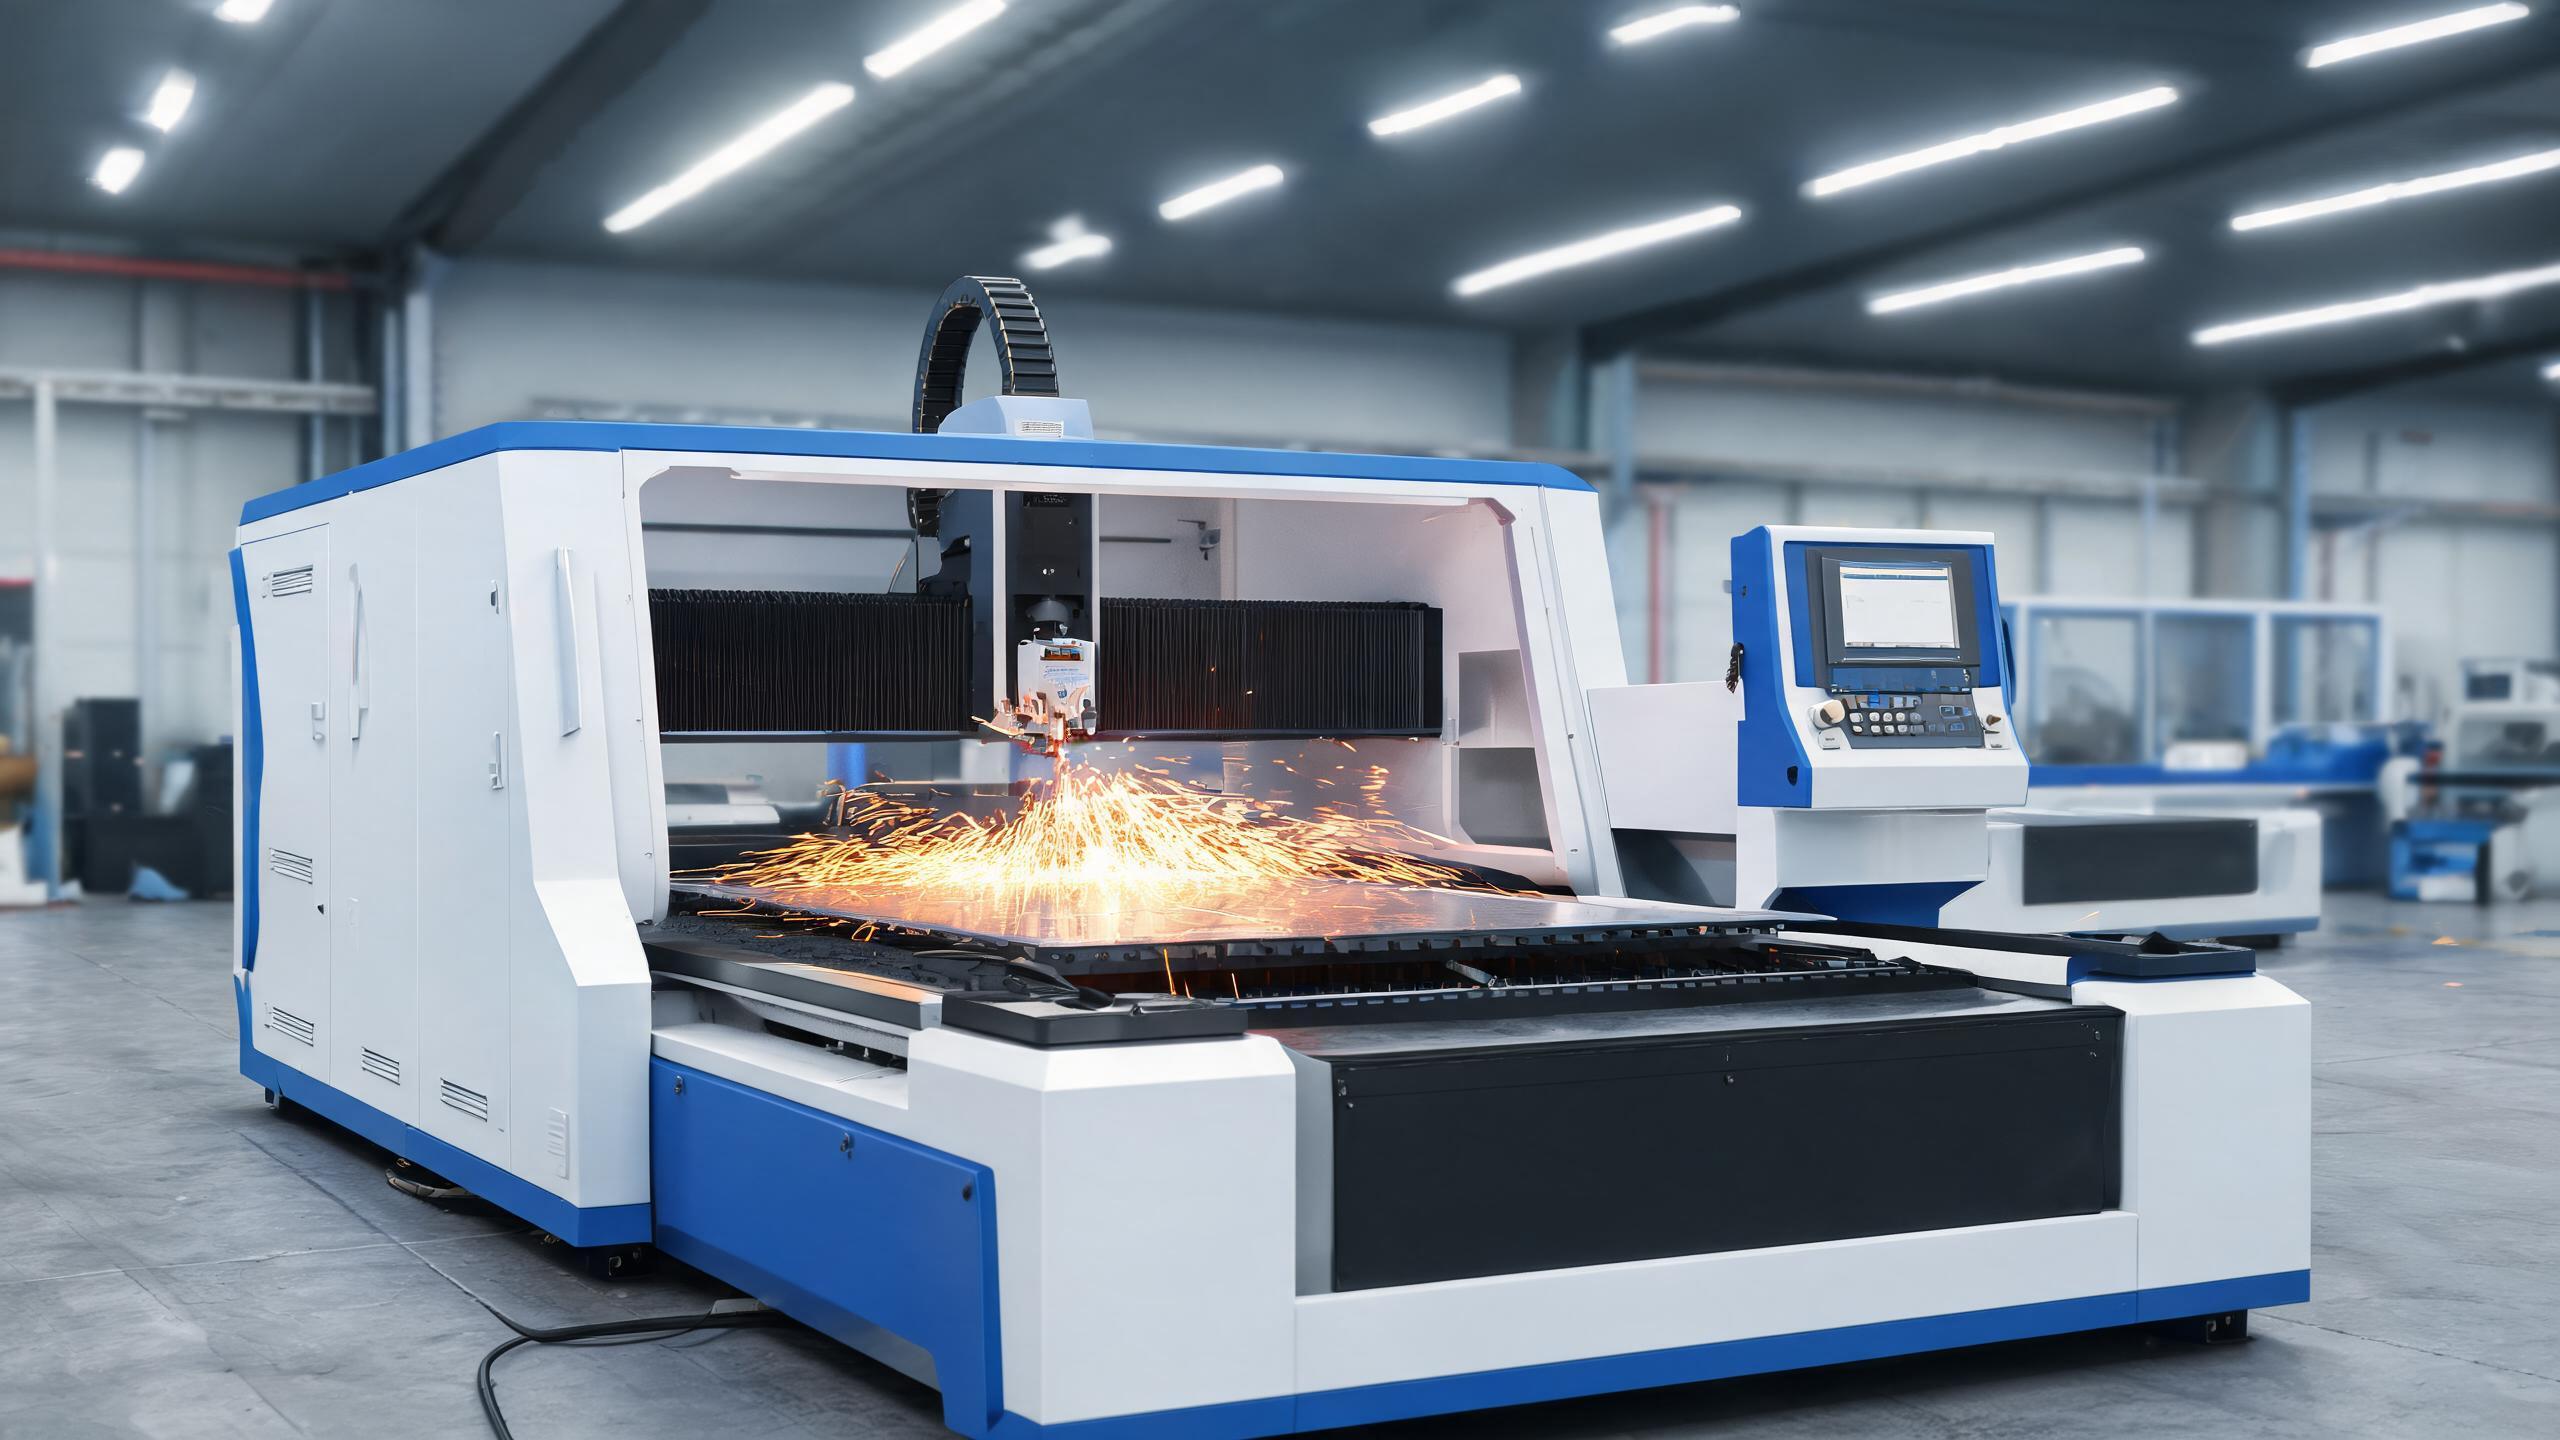
คู่มือปฏิบัติสำหรับการเลือกเครื่องตัดเลเซอร์ไฟเบอร์ตามช่วงกำลัง ความหนาของวัสดุ ขนาดโต๊ะทำงาน และส่วนประกอบหลัก - อ้างอิงจากการกำหนดค่าเครื่องจักรจริงตั้งแต่ 500W ถึง 30kW
สิ่งที่ผู้ซื้อควรรู้จริงเกี่ยวกับเครื่องตัดเลเซอร์ไฟเบอร์
หากคุณกำลังจัดหาเครื่องตัดเลเซอร์ไฟเบอร์ คุณอาจสังเกตเห็นว่าตลาดเต็มไปด้วยตัวเลือกตั้งแต่เครื่อง 500W ระดับเริ่มต้นไปจนถึงระบบอุตสาหกรรม 30kW คำถามไม่ใช่ว่าเครื่องไหน “ดีที่สุด” - แต่เป็นว่าเครื่องไหนตรงกับความหนาของวัสดุ ปริมาณการผลิต และข้อจำกัดด้านพื้นที่ของคุณ โดยไม่จ่ายเกินสำหรับความสามารถที่คุณจะไม่ใช้
คู่มือนี้จะอธิบายเกณฑ์การเลือกที่ใช้งานได้จริง: กำลังเลเซอร์เทียบกับความหนาของวัสดุ ขนาดโต๊ะทำงาน ความแม่นยำในการตัด และชิ้นส่วนหลักที่กำหนดความน่าเชื่อถือในระยะยาว ทุกอย่างที่นี่อ้างอิงจากการกำหนดค่าเครื่องจักรจริง ไม่ใช่การตลาดจากสเปก
จับคู่กำลังเลเซอร์กับวัสดุของคุณ
กำลังไฟเป็นสเปกที่สำคัญที่สุด และกำหนดโดยตรงว่าคุณสามารถตัดอะไรได้และเร็วแค่ไหน นี่คือข้อมูลอ้างอิงที่ใช้งานได้จริงจากการกำหนดค่าเครื่องจักรจริง:
| ช่วงกำลังไฟ | เหล็กกล้าคาร์บอน | เหล็กกล้าไร้สนิม | อะลูมิเนียม | กรณีการใช้งานทั่วไป |
|---|---|---|---|---|
| 500W | สูงสุด 3 มม. | สูงสุด 2 มม. | สูงสุด 1.5 มม. | โรงงานชิ้นส่วนแผ่นบาง งานป้าย งานต้นแบบ |
| 1,500W | สูงสุด 6 มม. | สูงสุด 5 มม. | สูงสุด 4 มม. | งานผลิตทั่วไป กล่องไฟฟ้า |
| 3,000W | สูงสุด 12 มม. | สูงสุด 8 มม. | สูงสุด 6 มม. | ชิ้นส่วนยานยนต์ ชิ้นส่วนโครงสร้าง |
| 6,000W–12,000W | สูงสุด 25 มม.+ | สูงสุด 20 มม. | สูงสุด 12 มม. | การแปรรูปแผ่นหนา โครงสร้างหนา |
| 20,000W–30,000W | สูงสุด 40 มม.+ | สูงสุด 30 มม.+ | สูงสุด 20 มม.+ | ต่อเรือ อุตสาหกรรมหนัก |
สังเกตว่าการกระโดดจาก 500W เป็น 3,000W ไม่เป็นเส้นตรง - เครื่อง 3,000W จัดการความหนาเหล็กกล้าคาร์บอนได้สี่เท่าของเครื่อง 500W นั่นเป็นเพราะความหนาที่ตัดได้แปรผันตามความเข้มของลำแสง ไม่ใช่แค่กำลังไฟดิบ หากงานทั่วไปของคุณเกี่ยวข้องกับแผ่นเหล็กกล้าคาร์บอน 6–10 มม. เครื่อง 1,500W จะทำงานลำบากที่ระดับบน ในขณะที่ระบบ 3,000W ตัดผ่านได้อย่างสะอาดที่ความเร็วที่เหมาะสม
กฎง่ายๆ: เลือกกำลังไฟที่จัดการงานทั่วไปของคุณได้อย่างสบายๆ 80% อย่าซื้อเครื่อง 12kW หากโรงงานของคุณส่วนใหญ่แปรรูปแผ่น 3 มม. - คุณกำลังจ่ายเพื่อความสามารถที่นั่งเฉยๆ และค่าใช้จ่ายในการดำเนินงานที่สูงขึ้น (ค่าไฟฟ้า การใช้ก๊าซ) จะกินกำไรของคุณทุกวัน
ขนาดโต๊ะทำงานและการจัดการวัสดุ
พื้นที่ตัดกำหนดขนาดแผ่นที่คุณสามารถแปรรูปได้โดยไม่ต้องจัดตำแหน่งใหม่ การกำหนดค่าทั่วไป ได้แก่:
- 1,300 × 900 มม. - รูปแบบกะทัดรัดเหมาะสำหรับชิ้นส่วนขนาดเล็ก งานต้นแบบ และโรงงานที่มีพื้นที่จำกัด โดยทั่วไปจับคู่กับเลเซอร์กำลังต่ำ (500W–1,500W)
- 1,300 × 2,500 มม. - รูปแบบแผ่นมาตรฐาน รองรับขนาดแผ่นโลหะเชิงพาณิชย์ส่วนใหญ่และเป็นตัวเลือกที่พบได้บ่อยที่สุดสำหรับโรงงานผลิตทั่วไป
- 1,500 × 3,000 มม. - การแปรรูปแผ่นเต็มรูปแบบ นิยมสำหรับงานยานยนต์ โครงสร้าง และงานหนักที่แผ่นขนาดเต็ม 5×10 ฟุตเป็นมาตรฐาน
นอกเหนือจากขนาดโต๊ะแล้ว ให้พิจารณาว่าคุณจำเป็นต้องมี โต๊ะแลกเปลี่ยนหรือไม่ บนระบบ 3,000W ที่มีโต๊ะ 1,500 × 3,000 มม. โต๊ะแลกเปลี่ยนช่วยให้โหลดแผ่นหนึ่งในขณะที่อีกแผ่นหนึ่งกำลังตัด - เพิ่มปริมาณงานเป็นสองเท่าอย่างมีประสิทธิภาพสำหรับการดำเนินงานที่มีปริมาณมาก สำหรับโรงงานที่มีปริมาณน้อยถึงปานกลาง ค่าใช้จ่ายเพิ่มเติมอาจไม่คุ้มค่า
ความแม่นยำในการตัด: ตัวเลขหมายถึงอะไร
ผู้ผลิตระบุความแม่นยำในการวางตำแหน่งในช่วง ±0.02–0.03 มม. นี่คือความหมายในทางปฏิบัติ:
- ±0.02 มม. (ทั่วไปสำหรับเครื่อง 500W ขนาดกะทัดรัด) - เหมาะสำหรับชิ้นส่วนที่มีความแม่นยำ กล่องอิเล็กทรอนิกส์ และงานตกแต่งที่คุณภาพขอบมีความสำคัญ
- ±0.03 มม. (มาตรฐานสำหรับเครื่องจักร 3,000W ขึ้นไป) - กลุ่มเครื่องจักรหลักสำหรับงานผลิตทั่วไป เพียงพอสำหรับเหล็กโครงสร้าง ขายึด และชิ้นส่วนยานยนต์
ความสามารถในการทำซ้ำ (ความสามารถในการกลับไปยังตำแหน่งเดิมอย่างสม่ำเสมอ) ก็สำคัญไม่แพ้กัน มองหาความสามารถในการทำซ้ำ ±0.02 มม. ในเครื่องจักรใดก็ตามที่คุณพิจารณาสำหรับงานผลิต
ส่วนประกอบหลักที่กำหนดความน่าเชื่อถือ
แหล่งกำเนิดเลเซอร์คือหัวใจของเครื่องจักร แต่มีส่วนประกอบอื่นๆ อีกหลายชิ้นที่กำหนดประสิทธิภาพในระยะยาว:
- แหล่งกำเนิดเลเซอร์ - IPG (สหรัฐอเมริกา), RAYCUS และ GW เป็นแบรนด์แหล่งกำเนิดเลเซอร์ไฟเบอร์หลักสามแบรนด์ IPG มีราคาพรีเมียมสำหรับคุณภาพลำแสงและอายุการใช้งานที่ยาวนาน RAYCUS และ GW ให้ความคุ้มค่าที่ยอดเยี่ยมสำหรับงานผลิตมาตรฐาน
- หัวตัด - Precitec และ Raytools เป็นแบรนด์ที่พบได้บ่อยที่สุด มองหาความสามารถในการโฟกัสอัตโนมัติและระบบเลนส์ป้องกันที่เปลี่ยนได้ง่าย
- เซอร์โวมอเตอร์และไดรฟ์ - Yaskawa, Fuji และ Delta เป็นมาตรฐาน ระบบเซอร์โวของญี่ปุ่น (Yaskawa, Fuji) ให้ความแม่นยำในการกำหนดตำแหน่งและอายุการใช้งานที่เหนือกว่า
- คอนโทรลเลอร์ - CypCut และ LNC เป็นคอนโทรลเลอร์ CNC ที่ใช้กันอย่างแพร่หลายที่สุดสำหรับการตัดด้วยเลเซอร์ไฟเบอร์ ทั้งคู่รองรับการนำเข้าไฟล์ DXF/DWG มาตรฐานและการปรับแต่งการเรียงชิ้นงานให้เหมาะสม
- เครื่องทำความเย็น - มักถูกมองข้ามแต่มีความสำคัญอย่างยิ่ง เครื่องทำความเย็นที่มีขนาดเหมาะสมจะรักษาความเสถียรของอุณหภูมิแหล่งกำเนิดเลเซอร์ ซึ่งส่งผลโดยตรงต่อคุณภาพลำแสงและความสม่ำเสมอของการตัด
การเลือกแก๊ส: ออกซิเจนกับไนโตรเจน
การเลือกแก๊สช่วยส่งผลต่อทั้งคุณภาพการตัดและต้นทุนการดำเนินงาน:
- ออกซิเจน - ใช้สำหรับเหล็กกล้าคาร์บอน ออกซิเจนทำปฏิกิริยากับโลหะแบบคายความร้อน เพิ่มความร้อนให้กับการตัดและทำให้สามารถตัดชิ้นงานหนาขึ้นได้ด้วยกำลังที่ต่ำกว่า การเกิดออกซิเดชันที่ขอบเป็นสิ่งที่ต้องแลก
- ไนโตรเจน - ใช้สำหรับเหล็กกล้าไร้สนิม อะลูมิเนียม และเมื่อคุณภาพขอบมีความสำคัญ ไนโตรเจนป้องกันการเกิดออกซิเดชัน ทำให้ได้ขอบที่สะอาดพร้อมสำหรับการเชื่อม อย่างไรก็ตาม มันใช้แก๊สมากกว่าอย่างมีนัยสำคัญ (แรงดันสูงกว่า) และมีต้นทุนสูงกว่า
สำหรับโรงงานที่ตัดทั้งเหล็กกล้าคาร์บอนและเหล็กกล้าไร้สนิม ระบบแก๊สคู่เป็นสิ่งจำเป็น สิ่งอำนวยความสะดวกหลายแห่งยังลงทุนใน เครื่องผลิตไนโตรเจนแบบ PSA เพื่อลดต้นทุนแก๊สในระยะยาว
พื้นที่โรงงาน แหล่งจ่ายไฟ และการติดตั้ง
ก่อนซื้อ ตรวจสอบว่าสิ่งอำนวยความสะดวกของคุณสามารถรองรับเครื่องจักรได้:
- ระบบไฟฟ้า - เครื่องจักร 3,000W โดยทั่วไปต้องใช้ไฟสามเฟส 380V พร้อมวงจรเฉพาะ 50–80A ระบบกำลังสูง (12kW ขึ้นไป) อาจต้องใช้วงจร 200A ขึ้นไป
- พื้นที่โรงงาน - รวมพื้นที่ว่างสำหรับการโหลด/ขนถ่ายวัสดุ การวางเครื่องทำความเย็น และการเข้าถึงของผู้ปฏิบัติงาน เครื่องจักรขนาด 1,500 × 3,000 มม. ต้องการพื้นที่โรงงานประมาณ 4 × 6 ม. รวมพื้นที่ว่าง
- การจ่ายแก๊ส - ตรวจสอบให้แน่ใจว่ามีการระบายอากาศและการจัดเก็บแก๊สที่เพียงพอ ไนโตรเจนจำนวนมากต้องใช้ถังเก็บภายนอกและสัญญาการจัดส่ง
การปฏิบัติตามข้อกำหนด CE สำหรับผู้ซื้อในยุโรป
หากคุณนำเข้าไปยังสหภาพยุโรป การทำเครื่องหมาย CE ภายใต้ Directive 2006/42/EC เป็นข้อบังคับ ตรวจสอบให้แน่ใจว่าซัพพลายเออร์ของคุณจัดเตรียม:
- เอกสารรับรองความสอดคล้อง (Declaration of Conformity) กับมาตรฐาน harmonized (EN 13849-1, EN 60825-1)
- เอกสารทางเทคนิครวมถึงการประเมินความเสี่ยง
- คู่มือการใช้งานในภาษาท้องถิ่นของคุณ
- ระบบล็อกนิรภัย ตัวครอบลำแสง และระบบหยุดฉุกเฉิน
การตัดสินใจ: รายการตรวจสอบเชิงปฏิบัติ
ก่อนสั่งซื้อ ให้ตอบคำถามเหล่านี้:
- ความหนาของวัสดุสูงสุดที่ฉันต้องตัดในแต่ละวันคือเท่าใด
- ซัพพลายเออร์ของฉันจัดหาแผ่นเหล็กขนาดใดบ้าง
- ฉันจำเป็นต้องมีโต๊ะแลกเปลี่ยนสำหรับการผลิตต่อเนื่องหรือไม่
- ปริมาณการใช้แก๊สรายเดือนของฉันคือเท่าใด และฉันควรลงทุนในเครื่องผลิตไนโตรเจนหรือไม่
- เครื่องจักรมาพร้อมเอกสาร CE สำหรับตลาดของฉันหรือไม่
- ซัพพลายเออร์เสนอเงื่อนไขการรับประกันและการบริการหลังการขายอย่างไร
การมุ่งเน้นไปที่เกณฑ์เชิงปฏิบัติเหล่านี้แทนการกล่าวอ้างทางการตลาด จะช่วยให้คุณเลือกเครื่องตัดเลเซอร์ไฟเบอร์ที่เหมาะกับการดำเนินงานของคุณ ไม่ใช่เครื่องที่ดูน่าประทับใจบนเอกสารข้อมูลจำเพาะแต่ให้ผลงานต่ำกว่าในการผลิตประจำวัน
ต้องการความช่วยเหลือในการเลือกเครื่องตัดเลเซอร์ไฟเบอร์ที่เหมาะสมสำหรับการใช้งานของคุณหรือไม่ ติดต่อทีมเทคนิคของเราเพื่อรับคำแนะนำเฉพาะบุคคลตามความต้องการด้านวัสดุและปริมาณการผลิตของคุณ