
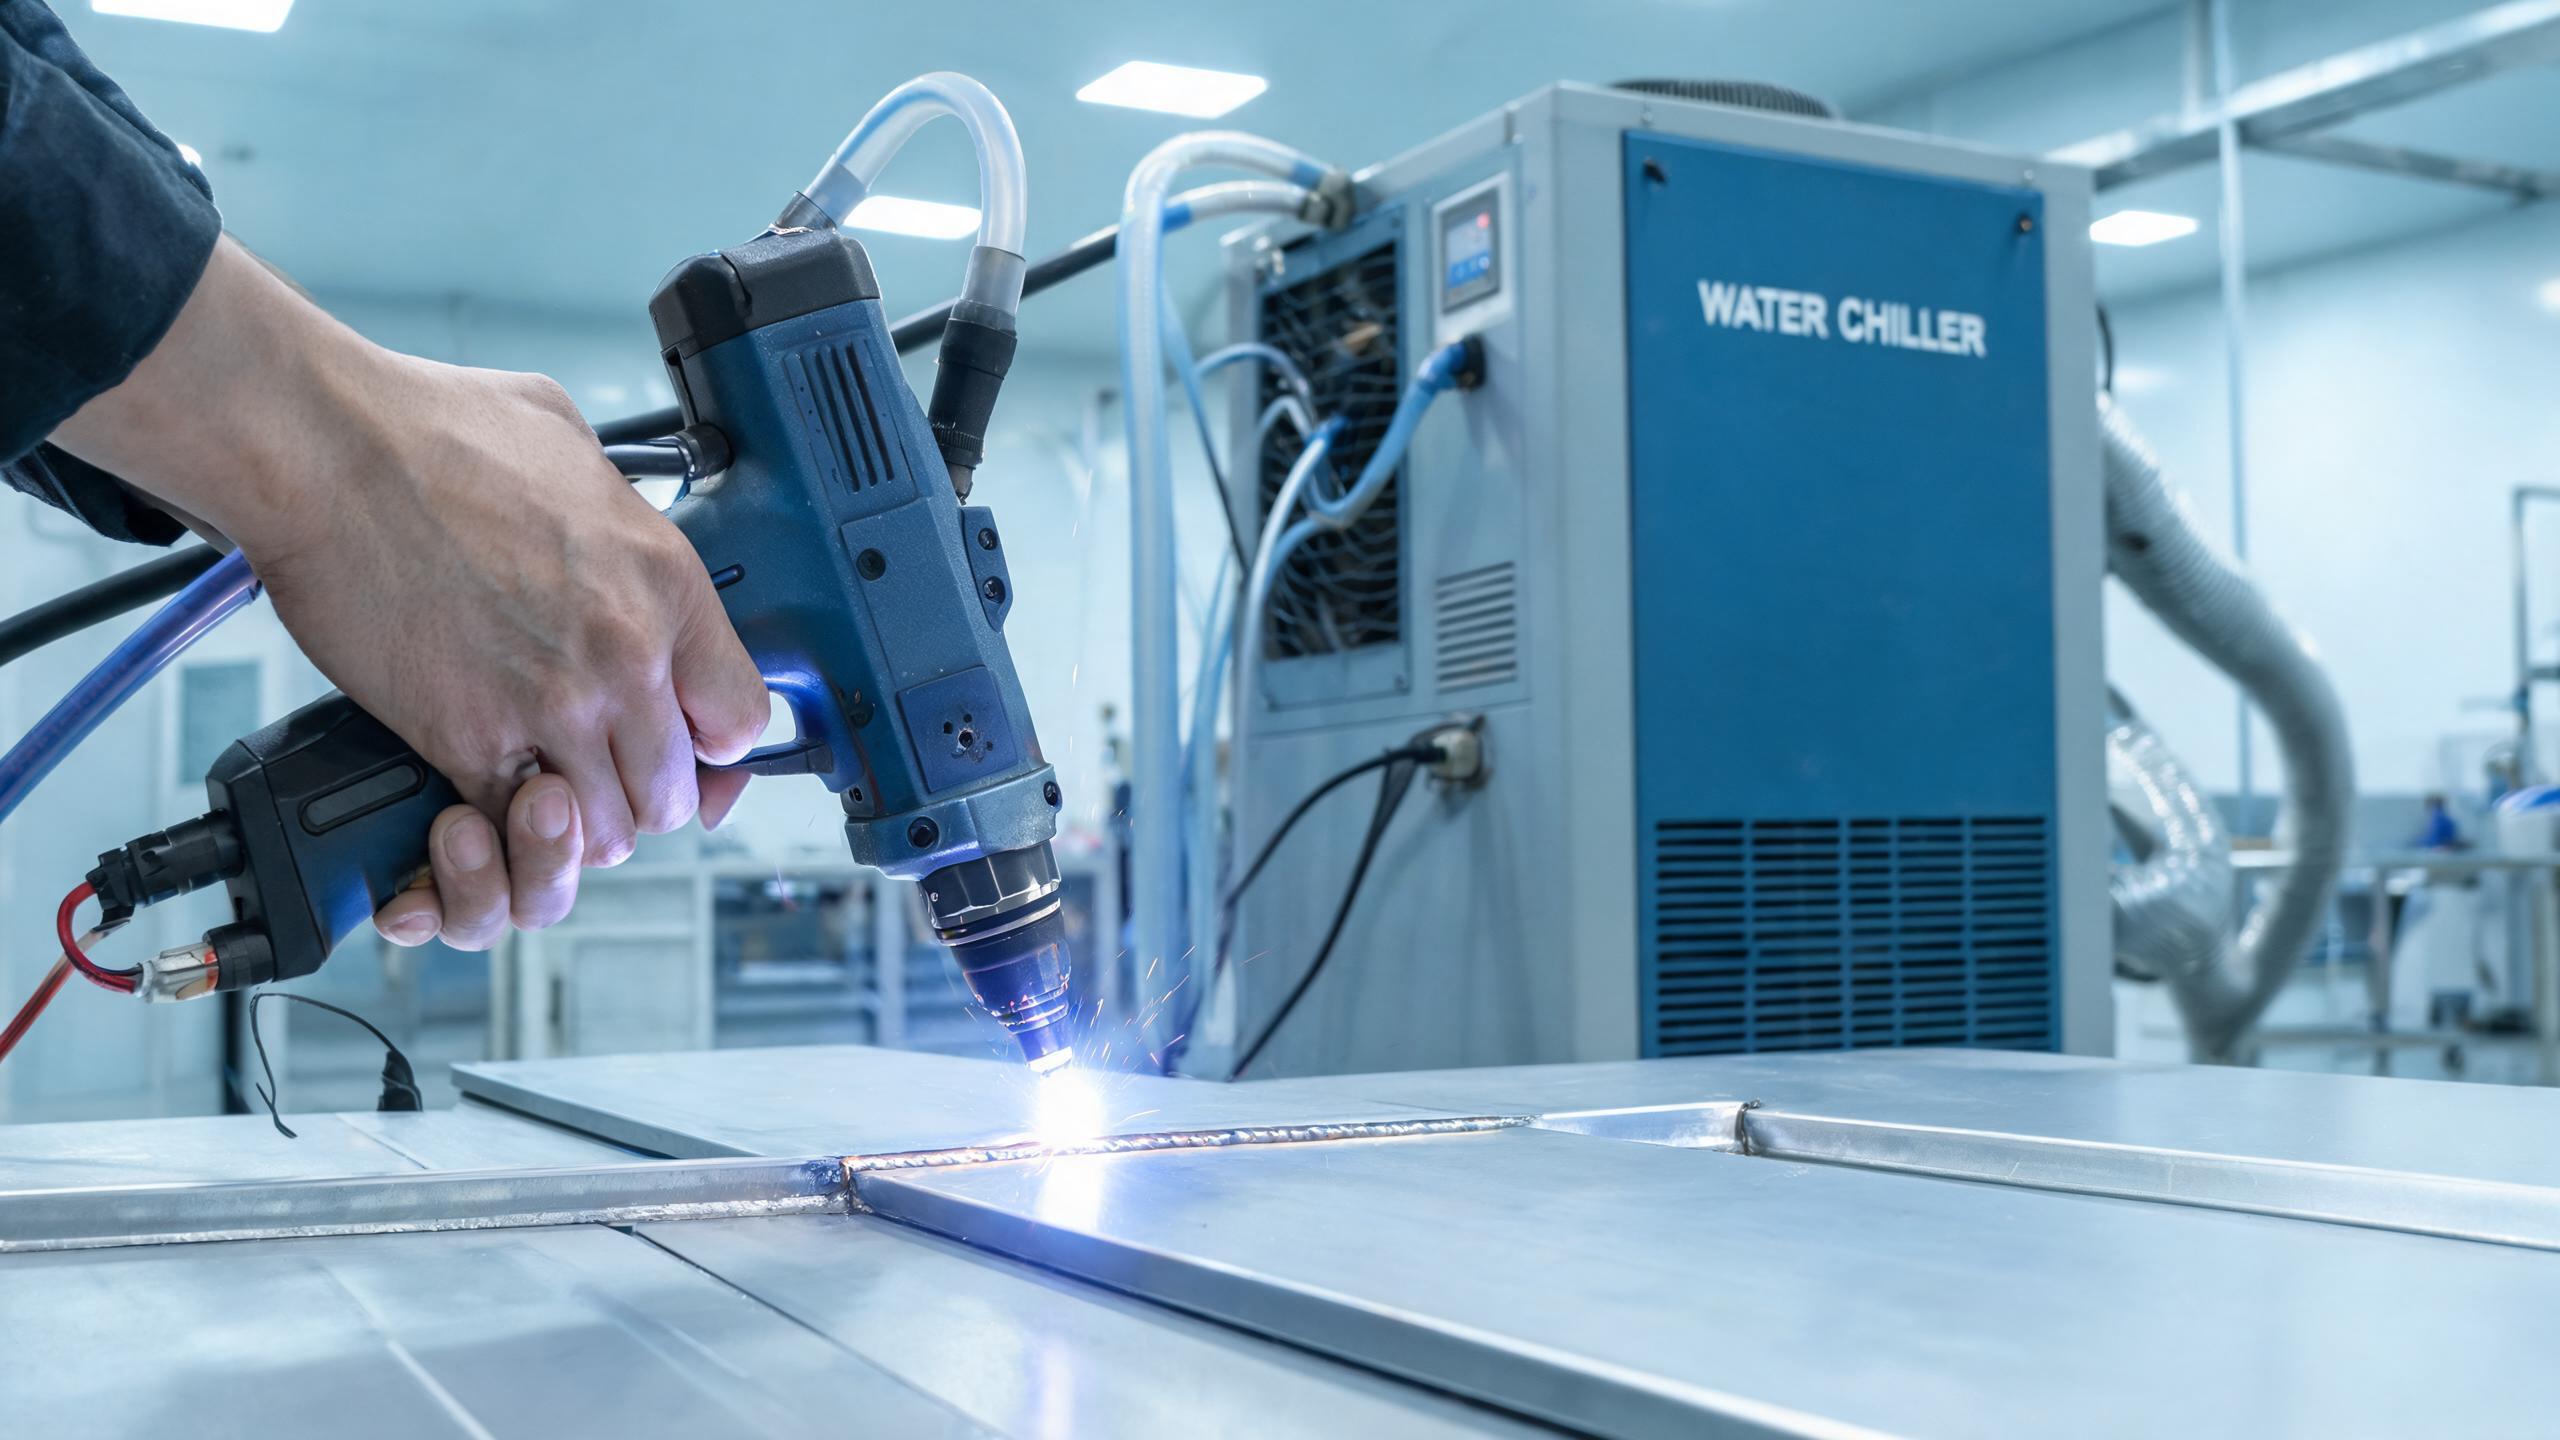
คู่มือปฏิบัติสำหรับการเชื่อมโลหะผสมอะลูมิเนียมด้วยเครื่องเชื่อมเลเซอร์แบบมือถือ ครอบคลุมการเลือกกำลังไฟ (1000W-3000W) การจัดการชั้นออกไซด์ การป้องกันความพรุน พารามิเตอร์สำคัญ และระบบระบายความร้อนด้วยน้ำสำหรับการผลิตต่อเนื่อง
คู่มือทางเทคนิค
เหตุใดโลหะผสมอะลูมิเนียมจึงท้าทายการเชื่อมเลเซอร์
โลหะผสมอะลูมิเนียมเป็นหนึ่งในโลหะที่ใช้กันอย่างแพร่หลายที่สุดในการผลิต ตั้งแต่แผงตัวถังรถยนต์ไปจนถึงชิ้นส่วนการบินและอวกาศ ฮีทซิงก์ และตัวเรือนอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค อย่างไรก็ตาม มันยังจัดอยู่ในกลุ่มวัสดุที่เชื่อมได้ยากที่สุดอย่างสม่ำเสมอ ที่ดีที่สุดสำหรับเหล็กไม่ใช่เครื่องที่มีกำลังไฟสูงสุด แต่เป็นเครื่องที่ตรงกับประเภทเหล็ก ช่วงความหนา ปริมาณการผลิต และข้อกำหนดการปฏิบัติตามข้อกำหนดของคุณ การผลิตชิ้นส่วนเหล็กครอบคลุมเหล็กกล้าคาร์บอน เหล็กชุบสังกะสี และเหล็กกล้าไร้สนิม ซึ่งแต่ละชนิดมีคุณสมบัติการนำความร้อนและการสะท้อนแสงที่แตกต่างกัน การเลือกเครื่องจักรที่เหมาะสมหมายถึงการประเมินเกณฑ์หลัก 5 ประการ ได้แก่ ช่วงกำลังไฟ ความแม่นยำในการเชื่อม ความสามารถในการทำความเย็น การรับรอง และการยศาสตร์สำหรับผู้ปฏิบัติงาน เครื่องเชื่อมเลเซอร์แบบมือถือสามารถจัดการกับความท้าทายโดยธรรมชาติหลายประการของอะลูมิเนียม แต่การเข้าใจว่าเหตุใดโลหะชนิดนี้จึงมีพฤติกรรมเช่นนี้ภายใต้ลำแสงเลเซอร์เป็นขั้นตอนแรกสู่การเชื่อมที่เชื่อถือได้
อะลูมิเนียมมีคุณสมบัติสามประการที่ทำให้การเชื่อมซับซ้อน:
- การสะท้อนแสงสูง - อะลูมิเนียมสะท้อนพลังงานเลเซอร์ที่ตกกระทบได้ถึง 90% ที่อุณหภูมิห้อง โดยเฉพาะอย่างยิ่งกับเลเซอร์ไฟเบอร์ที่ทำงานที่ 1070 นาโนเมตร ซึ่งหมายความว่าต้องใช้พลังงานมากขึ้นในการเริ่มต้นรูกุญแจ และการสะท้อนเริ่มต้นอาจทำให้เลนส์เสียหายได้หากไม่จัดการอย่างเหมาะสม
- การนำความร้อนสูง - อะลูมิเนียมนำความร้อนได้เร็วกว่าเหล็กประมาณสี่เท่า ความร้อนกระจายอย่างรวดเร็วจากบริเวณเชื่อม ซึ่งหมายความว่าคุณต้องใช้ความหนาแน่นของพลังงานที่สูงขึ้นเพื่อรักษาแอ่งหลอมเหลวให้คงที่
- ชั้นออกไซด์ - ฟิล์มอะลูมิเนียมออกไซด์ตามธรรมชาติ (Al₂O₃) ก่อตัวบนพื้นผิวภายในไม่กี่วินาทีเมื่อสัมผัสกับอากาศ ออกไซด์นี้มีจุดหลอมเหลวประมาณ 2072°C ซึ่งสูงกว่าจุดหลอมเหลว 660°C ของอะลูมิเนียมเองมาก หากไม่กำจัดหรือจัดการอย่างเหมาะสม อาจทำให้การหลอมรวมไม่สมบูรณ์และมีออกไซด์เจือปนในแนวเชื่อม
ปัจจัยเหล่านี้เป็นเหตุผลว่าทำไมการเลือกอุปกรณ์และพารามิเตอร์ที่เหมาะสมจึงสำคัญสำหรับอะลูมิเนียมมากกว่าโลหะอื่นๆ สำหรับภาพรวมที่กว้างขึ้นของตัวเลือกอุปกรณ์และเทคนิค โปรดดูคู่มือของเราเกี่ยวกับ เครื่องเชื่อมเลเซอร์แบบพกพาสำหรับอะลูมิเนียม.
เครื่องเชื่อมเลเซอร์แบบมือถือจัดการกับอะลูมิเนียมอย่างไร
Shandong Xinhong CNC Technology Co., Ltd. นำเสนอเครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือในสี่ระดับกำลัง: 1000W, 1500W, 2000W และ 3000W สำหรับการเชื่อมโลหะผสมอะลูมิเนียม การเลือกกำลังมีความสำคัญเนื่องจากคุณสมบัติการสะท้อนแสงสูงและการนำความร้อนของโลหะ
นี่คือวิธีที่ช่วงกำลังไฟสอดคล้องกับช่วงความหนาของอะลูมิเนียมตามความสามารถของเครื่อง:
| กำลังเลเซอร์ | ความหนาอะลูมิเนียมที่แนะนำ | การใช้งานทั่วไป |
|---|---|---|
| 1000W | 0.5–1.5 มม. | แผ่นบาง, ตัวเรือนอุปกรณ์อิเล็กทรอนิกส์ |
| 1500W | 1.0–3.0 มม. | งานประกอบทั่วไป, ขายึด |
| 2000W | 1.5–3.0 มม. | แผ่นหนา, ชิ้นส่วนโครงสร้าง |
| 3000W | 2.0–3.0 มม. ขึ้นไป | ชิ้นส่วนอะลูมิเนียมงานหนัก |
หมายเหตุ: รุ่น 1500W ให้ความลึกการเจาะสูงสุด 3 มม. ทั้งบนสแตนเลสและอะลูมิเนียม โดยมีความสม่ำเสมอของแนวเชื่อม ±0.1 มม. ทำให้เป็นตัวเลือกที่หลากหลายสำหรับผู้ผลิตที่ทำงานกับวัสดุหลายประเภท
แหล่งกำเนิดเลเซอร์ไฟเบอร์ในเครื่องเหล่านี้ส่งลำแสงที่โฟกัสด้วยความหนาแน่นกำลังสูง ซึ่งช่วยเอาชนะอุปสรรคการสะท้อนแสงของอะลูมิเนียม เมื่อเกิดรูกุญแจ (keyhole) ขึ้น โดยทั่วไปภายในไม่กี่มิลลิวินาทีแรก อัตราการดูดซับจะเพิ่มขึ้นอย่างมาก เนื่องจากโลหะหลอมเหลวดูดซับพลังงานได้อย่างมีประสิทธิภาพมากกว่าพื้นผิวแข็ง
การจัดการชั้นออกไซด์ก่อนการเชื่อม
ชั้นอะลูมิเนียมออกไซด์ไม่ใช่สิ่งที่คุณสามารถเชื่อมทะลุแล้วหวังผลลัพธ์ที่ดีได้ ต้องจัดการก่อนที่เลเซอร์จะสัมผัสโลหะ:
- การขจัดเชิงกล: ใช้แปรงลวดสแตนเลส (ที่ใช้กับอะลูมิเนียมเท่านั้นเพื่อหลีกเลี่ยงการปนเปื้อนข้าม) หรือ Scotch-Brite เพื่อขจัดฟิล์มออกไซด์ออกจากบริเวณเชื่อม ควรทำภายใน 1–2 ชั่วโมงก่อนการเชื่อม เนื่องจากชั้นออกไซด์เริ่มก่อตัวใหม่ทันที
- การทำความสะอาดด้วยสารเคมี: สำหรับสภาพแวดล้อมการผลิต การกัดด้วยด่าง (caustic etch) ตามด้วยการขจัดคราบและล้างน้ำ จะช่วยเตรียมพื้นผิวที่สม่ำเสมอมากขึ้น
- ตัวเลือกสายป้อนลวด: เครื่องเชื่อมเลเซอร์แบบมือถือสามารถติดตั้งอุปกรณ์ป้อนลวดอัตโนมัติได้ เมื่อเชื่อมอะลูมิเนียม การใช้ลวดเติม ER4043 หรือ ER5356 ช่วยชดเชยจุดหลอมเหลวต่ำของโลหะฐานและปรับปรุงลักษณะของแนวเชื่อม
หากข้ามการขจัดออกไซด์ คุณอาจเสี่ยงต่อความพรุน (porosity) สิ่งเจือปน และการเจาะที่ไม่สม่ำเสมอ ไม่ว่าคุณจะตั้งค่าพารามิเตอร์ดีแค่ไหนก็ตาม
การป้องกันความพรุนในการเชื่อมอะลูมิเนียม
ความพรุนเป็นข้อบกพร่องที่พบบ่อยที่สุดในการเชื่อมเลเซอร์อะลูมิเนียม ความสามารถในการละลายไฮโดรเจนสูงของอะลูมิเนียมในสถานะของเหลว รวมกับการลดลงอย่างมากของความสามารถในการละลายระหว่างการแข็งตัว หมายความว่าไฮโดรเจนใดๆ ที่มีอยู่จะถูกกักเก็บเป็นรูพรุนของก๊าซ
แหล่งที่มาของไฮโดรเจน ได้แก่ ความชื้นบนพื้นผิว จาระบีหรือน้ำมันที่ตกค้าง ชั้นออกไซด์เอง และแม้แต่ความชื้นในอากาศสูง เพื่อลดความพรุน:
- ทำความสะอาดบริเวณเชื่อมอย่างทั่วถึงด้วยอะซิโตนหรือไอโซโพรพิลแอลกอฮอล์ก่อนการเชื่อม
- ใช้อาร์กอนความบริสุทธิ์สูง (99.999%) เป็นแก๊สปกคลุมที่อัตราการไหล 15–20 ลิตร/นาที
- เก็บแผ่นอะลูมิเนียมในสภาพแวดล้อมที่แห้ง หลีกเลี่ยงการเชื่อมวัสดุที่สัมผัสกับฝนหรือความชื้นสูง
- ใช้เครื่องป้อนลวดกับลวดเติมที่สะอาดและเก็บอย่างเหมาะสม
การทำงานแบบคลื่นต่อเนื่อง (continuous wave) และพารามิเตอร์พัลส์ที่ปรับได้ของเครื่องเชื่อมเลเซอร์แบบมือถือ ช่วยให้ผู้ควบคุมควบคุมความร้อนที่ป้อนเข้าได้อย่างละเอียด ซึ่งช่วยจัดการอัตราการแข็งตัวและลดการเกิดรูพรุน
พารามิเตอร์สำคัญที่ต้องตั้งให้ถูกต้อง
อะลูมิเนียมต้องการการตั้งค่าพารามิเตอร์ที่แตกต่างจากเหล็ก แม้ว่าค่าที่แน่นอนจะขึ้นอยู่กับโลหะผสม ความหนา และประเภทของรอยต่อเฉพาะของคุณ แต่ต่อไปนี้คือพารามิเตอร์สำคัญที่ต้องปรับตั้ง:
- กำลังเลเซอร์: เริ่มต้นที่ 80–90% ของกำลังไฟพิกัดสำหรับอะลูมิเนียม เนื่องจากความสามารถในการสะท้อนแสงสูงต้องการพลังงานที่เข้มข้น สำหรับรุ่น 1500W จุดเริ่มต้นทั่วไปคือ 1200–1500W สำหรับแผ่นอะลูมิเนียมหนา 2 มม.
- ความเร็วในการเชื่อม: ความเร็วที่ช้าลง (8–15 มม./วินาที สำหรับวัสดุหนา 2 มม.) ช่วยให้ป้อนความร้อนเพียงพอ แต่ช้าเกินไปอาจทำให้เกิดการทะลุ (burn-through) บนอะลูมิเนียมบาง ควรทดสอบกับเศษวัสดุก่อน
- แก๊สปกคลุม: อาร์กอนเป็นมาตรฐาน ส่วนผสมอาร์กอน-ฮีเลียม (เช่น 50/50) สามารถปรับปรุงการเจาะสำหรับส่วนที่หนาขึ้น เนื่องจากฮีเลียมเพิ่มอุณหภูมิพลาสมา
- ตำแหน่งโฟกัส: การเบี่ยงโฟกัสเล็กน้อย (0.5–1.0 มม. เหนือพื้นผิว) มักสร้างแอ่งเชื่อมที่กว้างและเสถียรกว่าสำหรับอะลูมิเนียม
เครื่องสามารถจัดเก็บชุดพารามิเตอร์การเชื่อมได้มากกว่า 50 ชุด ดังนั้นเมื่อคุณปรับตั้งค่าที่เหมาะสมสำหรับโลหะผสมอะลูมิเนียมและความหนาเฉพาะแล้ว คุณสามารถบันทึกและเรียกใช้ได้ทันที ช่วยลดการลองผิดลองถูกในงานที่ทำซ้ำ
ระบบระบายความร้อนด้วยน้ำสำหรับการผลิตต่อเนื่อง
การเชื่อมอะลูมิเนียมสร้างความร้อนจำนวนมากเนื่องจากความต้องการกำลังไฟสูง ระบบระบายความร้อนด้วยน้ำในเครื่องเชื่อมเลเซอร์แบบมือถือเหล่านี้ได้รับการออกแบบมาเพื่อรองรับภาระนี้ รองรับการทำงานต่อเนื่อง 8 ชั่วโมงขึ้นไปโดยไม่หยุดทำงานเนื่องจากความร้อน ซึ่งจำเป็นสำหรับสภาพแวดล้อมการผลิตที่เวลาหยุดทำงานส่งผลโดยตรงต่อผลผลิต
เครื่องทำความเย็น (chiller) รักษาอุณหภูมิของแหล่งกำเนิดเลเซอร์ให้คงที่ ซึ่งช่วยให้คุณภาพของลำแสงและกำลังส่งออกสม่ำเสมอตลอดกะทำงานที่ยาวนาน สำหรับผู้ผลิตที่ทำงานเป็นชุดกับชิ้นส่วนอะลูมิเนียม หมายถึงคุณภาพการเชื่อมที่คาดเดาได้ตั้งแต่ชิ้นแรกจนถึงชิ้นสุดท้าย
การรับรองและการประกันคุณภาพ
เครื่องเชื่อมเลเซอร์แบบมือถือได้รับการรับรอง CE และ RoHS และ Shandong Xinhong CNC Technology ดำเนินงานภายใต้ระบบการจัดการคุณภาพ ISO 9001:2015 สำหรับผู้ซื้อที่จัดส่งสินค้าเข้าสู่ตลาดยุโรปหรืออุตสาหกรรมที่ต้องการการปฏิบัติตามข้อกำหนดด้านคุณภาพที่บันทึกไว้ การรับรองเหล่านี้ให้หลักประกันพื้นฐาน
บทสรุป
การเชื่อมโลหะผสมอะลูมิเนียมด้วยเครื่องเชื่อมเลเซอร์แบบมือถือเป็นไปได้อย่างสมบูรณ์เมื่อคุณเคารพคุณสมบัติเฉพาะของวัสดุ กุญแจสำคัญคือการจับคู่กำลังไฟกับความหนา การขจัดชั้นออกไซด์ การควบคุมแหล่งไฮโดรเจน และการจัดเก็บพารามิเตอร์ที่ปรับแต่งแล้วเพื่อความสามารถในการทำซ้ำ ด้วยตัวเลือกกำลังไฟตั้งแต่ 1000W ถึง 3000W เครื่องเหล่านี้ครอบคลุมความต้องการงานผลิตอะลูมิเนียมตั้งแต่แผ่นบางจนถึงแผ่นโครงสร้าง