
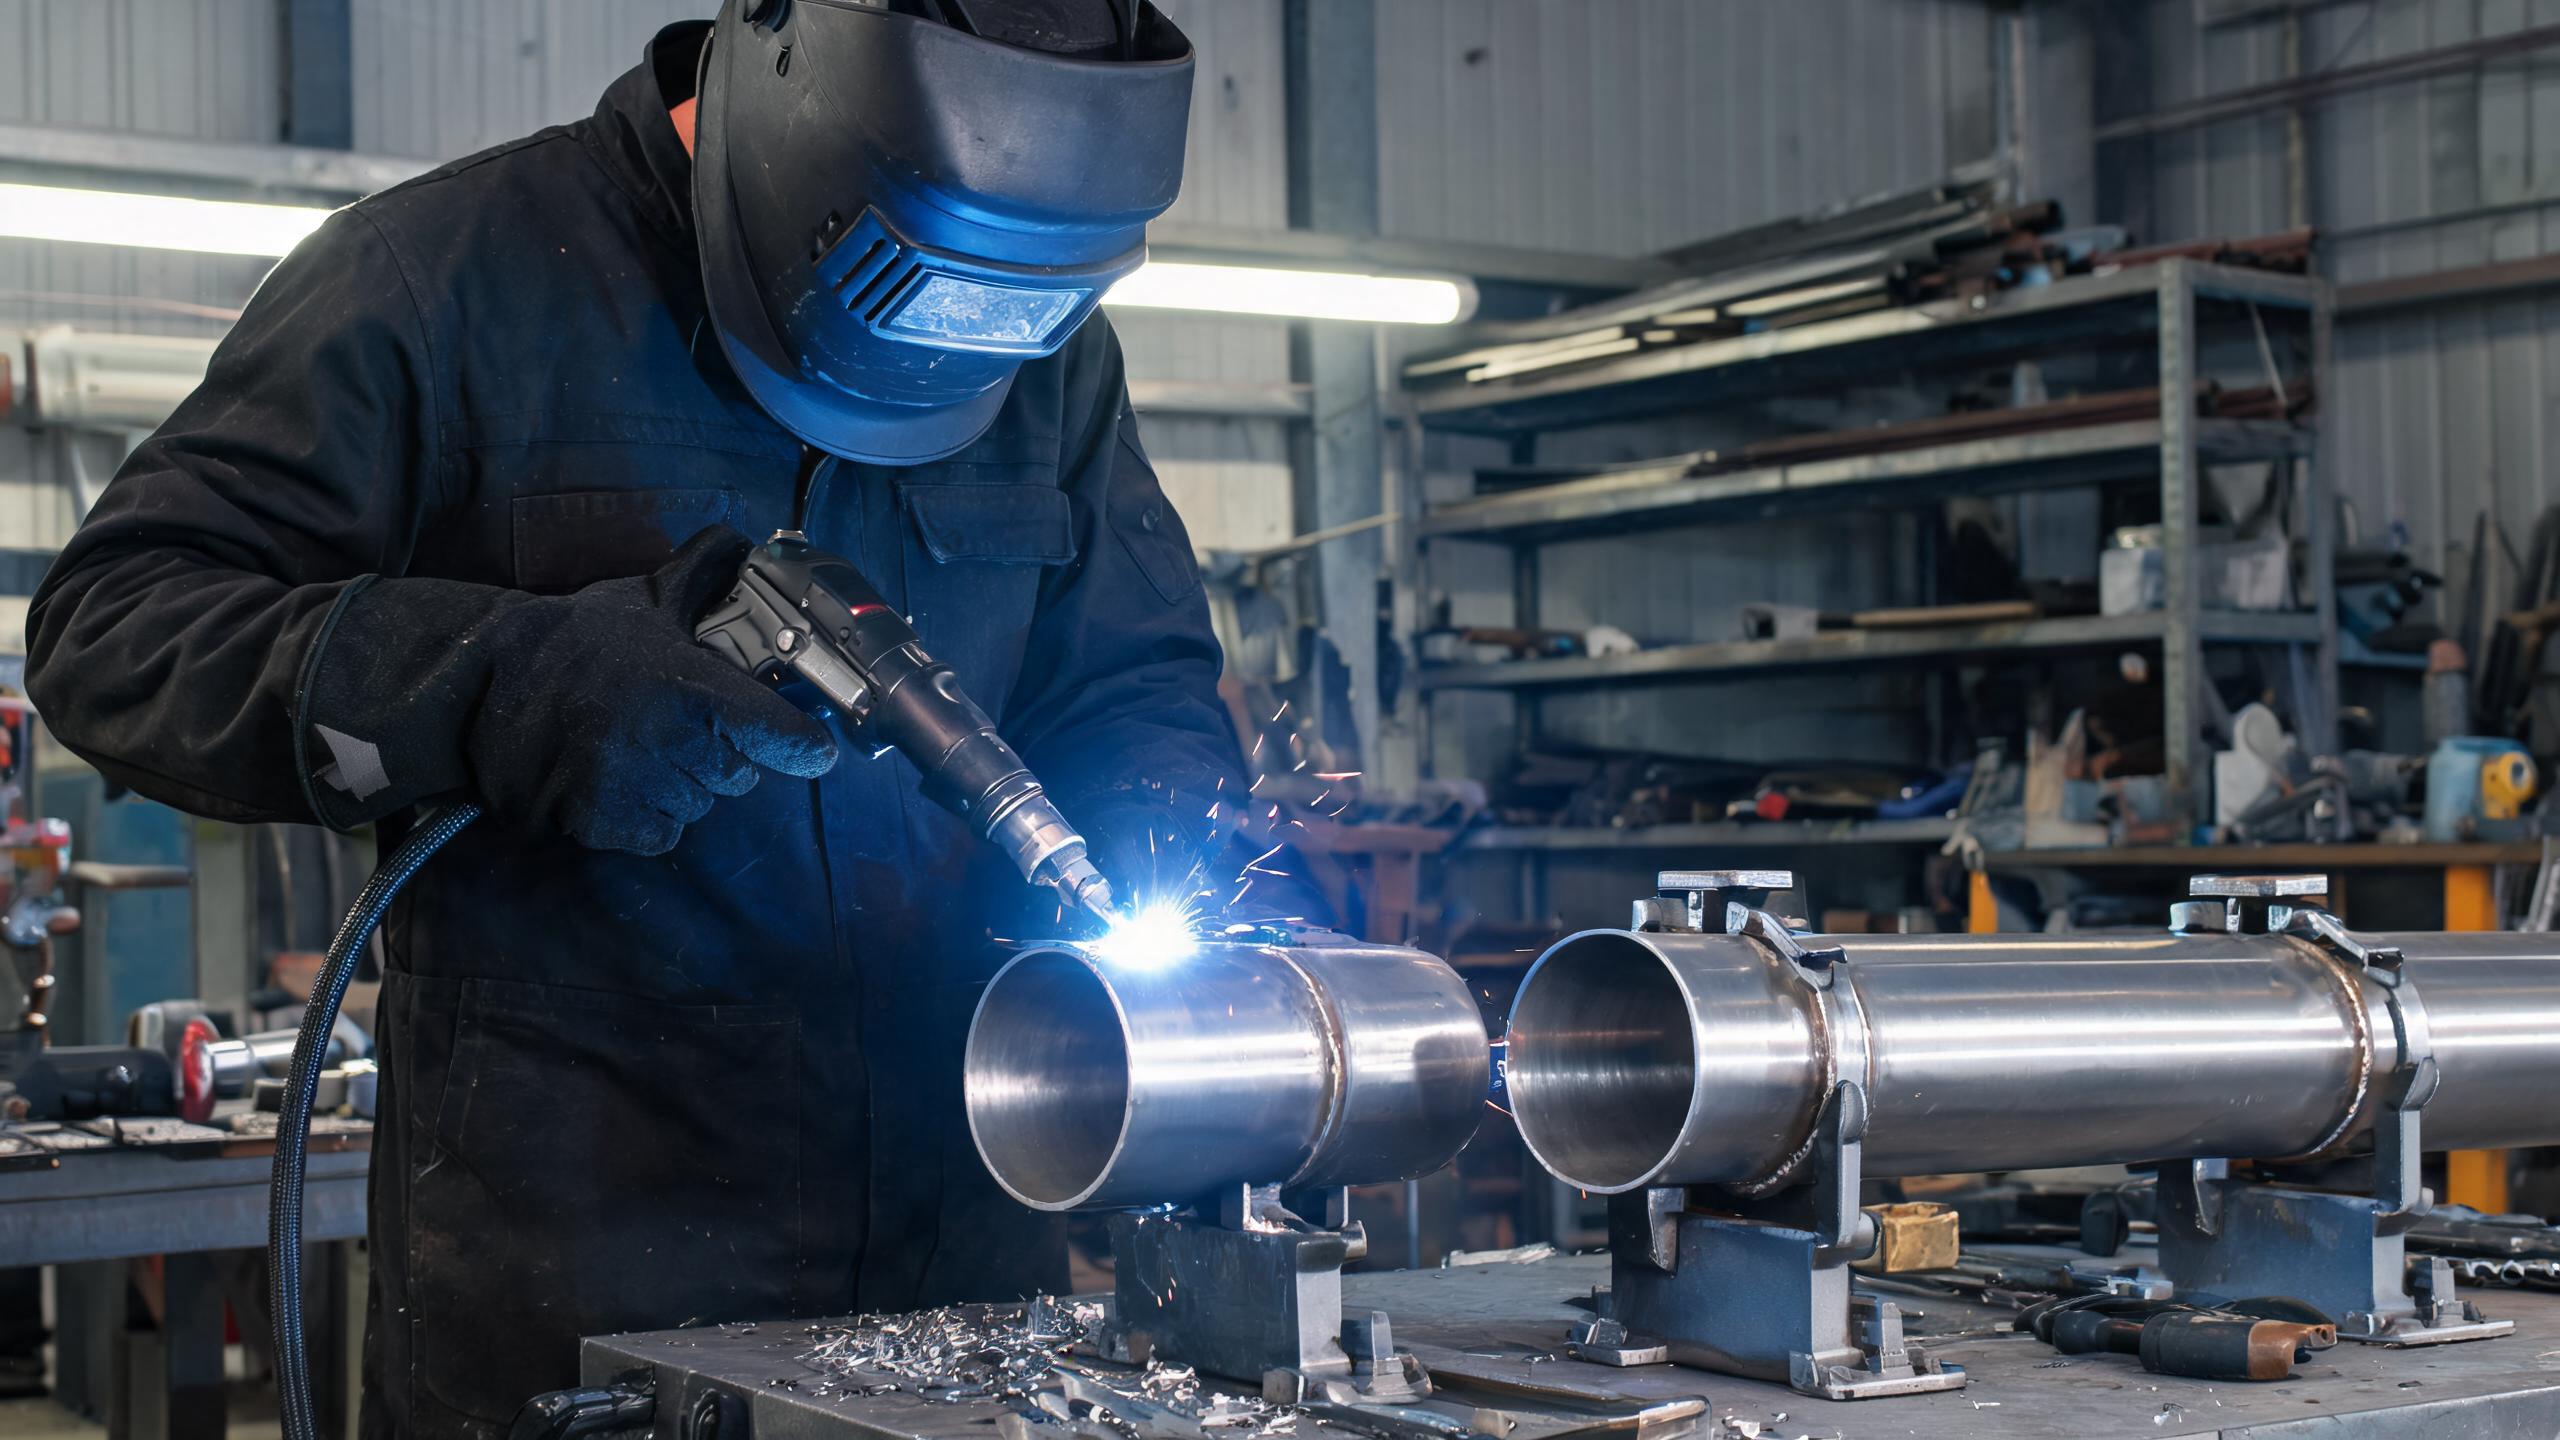
คู่มือที่เน้นผู้ซื้อสำหรับการเลือกเครื่องเชื่อมเลเซอร์แบบมือถือที่เหมาะสมสำหรับการใช้งานท่อสแตนเลส ครอบคลุมการเลือกกำลัง ประเภทข้อต่อ ความลึกการเจาะ ข้อกำหนดการทำความเย็น และเกณฑ์ความแม่นยำสำหรับเครื่อง 1000W–3000W
เหตุใดเครื่องเชื่อมเลเซอร์แบบมือถือจึงเป็นเลิศสำหรับท่อสแตนเลส
ท่อสแตนเลสถูกใช้ในอุตสาหกรรมแปรรูปอาหาร การขนส่งสารเคมี ราวสถาปัตยกรรม และระบบไอเสีย ซึ่งคุณภาพของรอยเชื่อมส่งผลโดยตรงต่อความต้านทานการกัดกร่อนและความแข็งแรงของโครงสร้าง เครื่อง ที่ดีที่สุดสำหรับเหล็กไม่ใช่เครื่องที่มีกำลังไฟสูงสุด แต่เป็นเครื่องที่ตรงกับประเภทเหล็ก ช่วงความหนา ปริมาณการผลิต และข้อกำหนดการปฏิบัติตามข้อกำหนดของคุณ การผลิตชิ้นส่วนเหล็กครอบคลุมเหล็กกล้าคาร์บอน เหล็กชุบสังกะสี และเหล็กกล้าไร้สนิม ซึ่งแต่ละชนิดมีคุณสมบัติการนำความร้อนและการสะท้อนแสงที่แตกต่างกัน การเลือกเครื่องจักรที่เหมาะสมหมายถึงการประเมินเกณฑ์หลัก 5 ประการ ได้แก่ ช่วงกำลังไฟ ความแม่นยำในการเชื่อม ความสามารถในการทำความเย็น การรับรอง และการยศาสตร์สำหรับผู้ปฏิบัติงาน ช่วยให้ผู้ปฏิบัติงานมีอิสระในการเคลื่อนที่รอบพื้นผิวท่อโค้งและรูปทรงรอยต่อที่แคบซึ่งสถานีเชื่อมแบบยึดติดไม่สามารถเข้าถึงได้ เมื่อเทียบกับการเชื่อม TIG แบบดั้งเดิม เครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือให้เขตได้รับความร้อนที่แคบกว่า ความเร็วเคลื่อนที่เร็วกว่า และลักษณะลูกปัดเชื่อมที่สะอาดกว่าอย่างเห็นได้ชัด โดยต้องขัดหลังการเชื่อมน้อยที่สุด
เกณฑ์การเลือกที่สำคัญสำหรับการเชื่อมท่อ
1. จับคู่กำลังเลเซอร์กับความหนาของผนังท่อ
ปัจจัยที่สำคัญที่สุดคือการจับคู่กำลังเลเซอร์กับความหนาของผนังท่อที่คุณต้องการเชื่อม แนวทางทั่วไปสำหรับท่อสแตนเลส:
- 1000W – เหมาะสำหรับท่อผนังบางที่มีความหนาผนังสูงสุดประมาณ 2 มม. เหมาะสำหรับท่อตกแต่งและชิ้นส่วนไอเสียเกจบาง
- 1500W – รองรับการเจาะทะลุสูงสุด 3 มม. ในสแตนเลส รุ่น 1500W ให้ความสม่ำเสมอของลูกปัด ±0.1 มม. ทำให้เป็นตัวเลือกที่หลากหลายที่สุดสำหรับท่อมาตรฐาน
- 2000W – เจาะทะลุท่อผนังหนา (ประมาณ 3–4 มม.) เหมาะสำหรับระบบท่ออุตสาหกรรมหนัก
- 3000W – ออกแบบมาสำหรับท่อผนังหนาและการใช้งานโครงสร้างที่ต้องการการเจาะลึกและอัตราการสะสมสูง
หากงานของคุณส่วนใหญ่เกี่ยวข้องกับท่อที่มีความหนาผนังมาตรฐาน 1–3 มม. รุ่น 1500W ที่ดีที่สุดสำหรับเหล็กไม่ใช่เครื่องที่มีกำลังไฟสูงสุด แต่เป็นเครื่องที่ตรงกับประเภทเหล็ก ช่วงความหนา ปริมาณการผลิต และข้อกำหนดการปฏิบัติตามข้อกำหนดของคุณ การผลิตชิ้นส่วนเหล็กครอบคลุมเหล็กกล้าคาร์บอน เหล็กชุบสังกะสี และเหล็กกล้าไร้สนิม ซึ่งแต่ละชนิดมีคุณสมบัติการนำความร้อนและการสะท้อนแสงที่แตกต่างกัน การเลือกเครื่องจักรที่เหมาะสมหมายถึงการประเมินเกณฑ์หลัก 5 ประการ ได้แก่ ช่วงกำลังไฟ ความแม่นยำในการเชื่อม ความสามารถในการทำความเย็น การรับรอง และการยศาสตร์สำหรับผู้ปฏิบัติงาน ให้ความสมดุลที่ดีที่สุดระหว่างความสามารถ ต้นทุน และความแม่นยำ
2. ประเมินคุณภาพลำแสงและความสม่ำเสมอของรอยเชื่อม
สำหรับการเชื่อมท่อ ความสม่ำเสมอของลูกปัดเชื่อมมีความสำคัญพอๆ กับการเจาะทะลุ ลูกปัดที่สม่ำเสมอช่วยให้แน่ใจว่ามีความต้านทานการกัดกร่อนสม่ำเสมอตลอดแนวรอยต่อทั้งหมด ซึ่งสำคัญสำหรับท่อสุขาภิบาลและท่อเคมี รุ่น 1500W ให้ความสม่ำเสมอของลูกปัด ±0.1 มม. หมายความว่าแต่ละรอบการเชื่อมให้โปรไฟล์รอยต่อที่คาดเดาได้และทำซ้ำได้ ความแม่นยำระดับนี้ช่วยลดงานซ่อมและความล้มเหลวในการตรวจสอบ โดยเฉพาะในการผลิตท่อเป็นชุด
3. พิจารณาระบบทำความเย็นสำหรับการผลิตต่อเนื่อง
การเชื่อมท่อมักเกี่ยวข้องกับรอยต่อยาวต่อเนื่อง การเชื่อมรอบท่อที่รอยต่อท่อสามารถขยายระยะทางได้มาก ระบบทำความเย็นแบบหมุนเวียนน้ำเป็นสิ่งจำเป็นสำหรับการรักษาความเสถียรของแหล่งเลเซอร์ระหว่างการทำงานเป็นเวลานาน การออกแบบระบายความร้อนด้วยน้ำของรุ่น 1500W รองรับการทำงานต่อเนื่อง 8+ ชั่วโมง ช่วยให้ผู้ปฏิบัติงานคนเดียวทำงานครบกะการผลิตโดยไม่มีการหยุดเนื่องจากความร้อน เครื่องระบายความร้อนด้วยอากาศ แม้จะเบากว่า แต่โดยทั่วไปไม่สามารถรองรับรอบการทำงานที่จำเป็นสำหรับการผลิตท่ออุตสาหกรรมได้
4. ประเมินหัวเชื่อมและความคล่องตัว
หัวเชื่อมแบบมือถือต้องหมุนได้อย่างอิสระรอบเส้นรอบวงท่อและเข้าถึงด้านหลังของรอยต่อในพื้นที่จำกัด มองหาการออกแบบหัวสแกนที่ช่วยให้วางตำแหน่งรอยต่อได้จากหลายมุม ความสามารถในการจัดเก็บและเรียกใช้โปรไฟล์การเชื่อมก็มีค่าเช่นกัน ผู้ปฏิบัติงานที่เชื่อมท่อเส้นผ่านศูนย์กลางและวัสดุเดียวกันซ้ำๆ สามารถบันทึกพารามิเตอร์ที่ปรับให้เหมาะสมและสลับระหว่างงานได้ทันที
ประเภทข้อต่อท่อทั่วไปและคำแนะนำ
| ประเภทข้อต่อ | ความหนาผนังทั่วไป | กำลังไฟที่แนะนำ |
|---|---|---|
| ข้อต่อชน (ท่อตรง) | 1–2 มม. | 1000W–1500W |
| ข้อต่อที (การเชื่อมต่อกิ่ง) | 2–3 มม. | 1500W |
| การเชื่อมรอบท่อ (หน้าแปลนกับท่อ) | 2–3 มม. | 1500W–2000W |
| ข้อต่อโครงสร้างผนังหนา | 3 มม. ขึ้นไป | 2000W–3000W |
เคล็ดลับปฏิบัติสำหรับการเชื่อมท่อสแตนเลส
- ทำความสะอาดพื้นผิวท่อ ก่อนการเชื่อม น้ำมัน ออกไซด์ และสิ่งปนเปื้อนเป็นสาเหตุหลักของความพรุนในรอยเชื่อมสแตนเลส
- ใช้แก๊สปกคลุมอาร์กอน เพื่อป้องกันแอ่งเชื่อมจากการออกซิเดชัน โดยเฉพาะด้านรากของข้อต่อชน
- ตั้งอัตราป้อนลวด ให้ตรงกับความเร็วเคลื่อนที่ ลวดเติมมากเกินไปทำให้เกิดการสะสมเสริมมากเกินไป น้อยเกินไปทำให้เกิดการบาก
- ทดสอบพารามิเตอร์กับชิ้นทดสอบตัวอย่าง ที่มีเส้นผ่านศูนย์กลางและวัสดุเดียวกันกับท่อจริงก่อนเริ่มงานเชื่อมจริง
การปฏิบัติตามข้อกำหนดและการรับรอง
สำหรับผู้ซื้อที่จำหน่ายเข้าสู่ตลาดยุโรป ตรวจสอบให้แน่ใจว่าเครื่องมีใบรับรอง CE และ RoHS การใช้งานของ Xinhong CNC สำหรับเหล็กกล้าไร้สนิม ได้รับการรับรอง CE และ RoHS และบริษัทดำเนินงานภายใต้ระบบการจัดการคุณภาพ ISO 9001:2015 ครอบคลุมการวิจัยและพัฒนา การผลิต และบริการหลังการขาย การรับรองเหล่านี้ยืนยันว่าอุปกรณ์เป็นไปตามมาตรฐานความปลอดภัยและสิ่งแวดล้อมของยุโรปที่จำเป็นสำหรับโรงงานผลิตท่ออุตสาหกรรม