
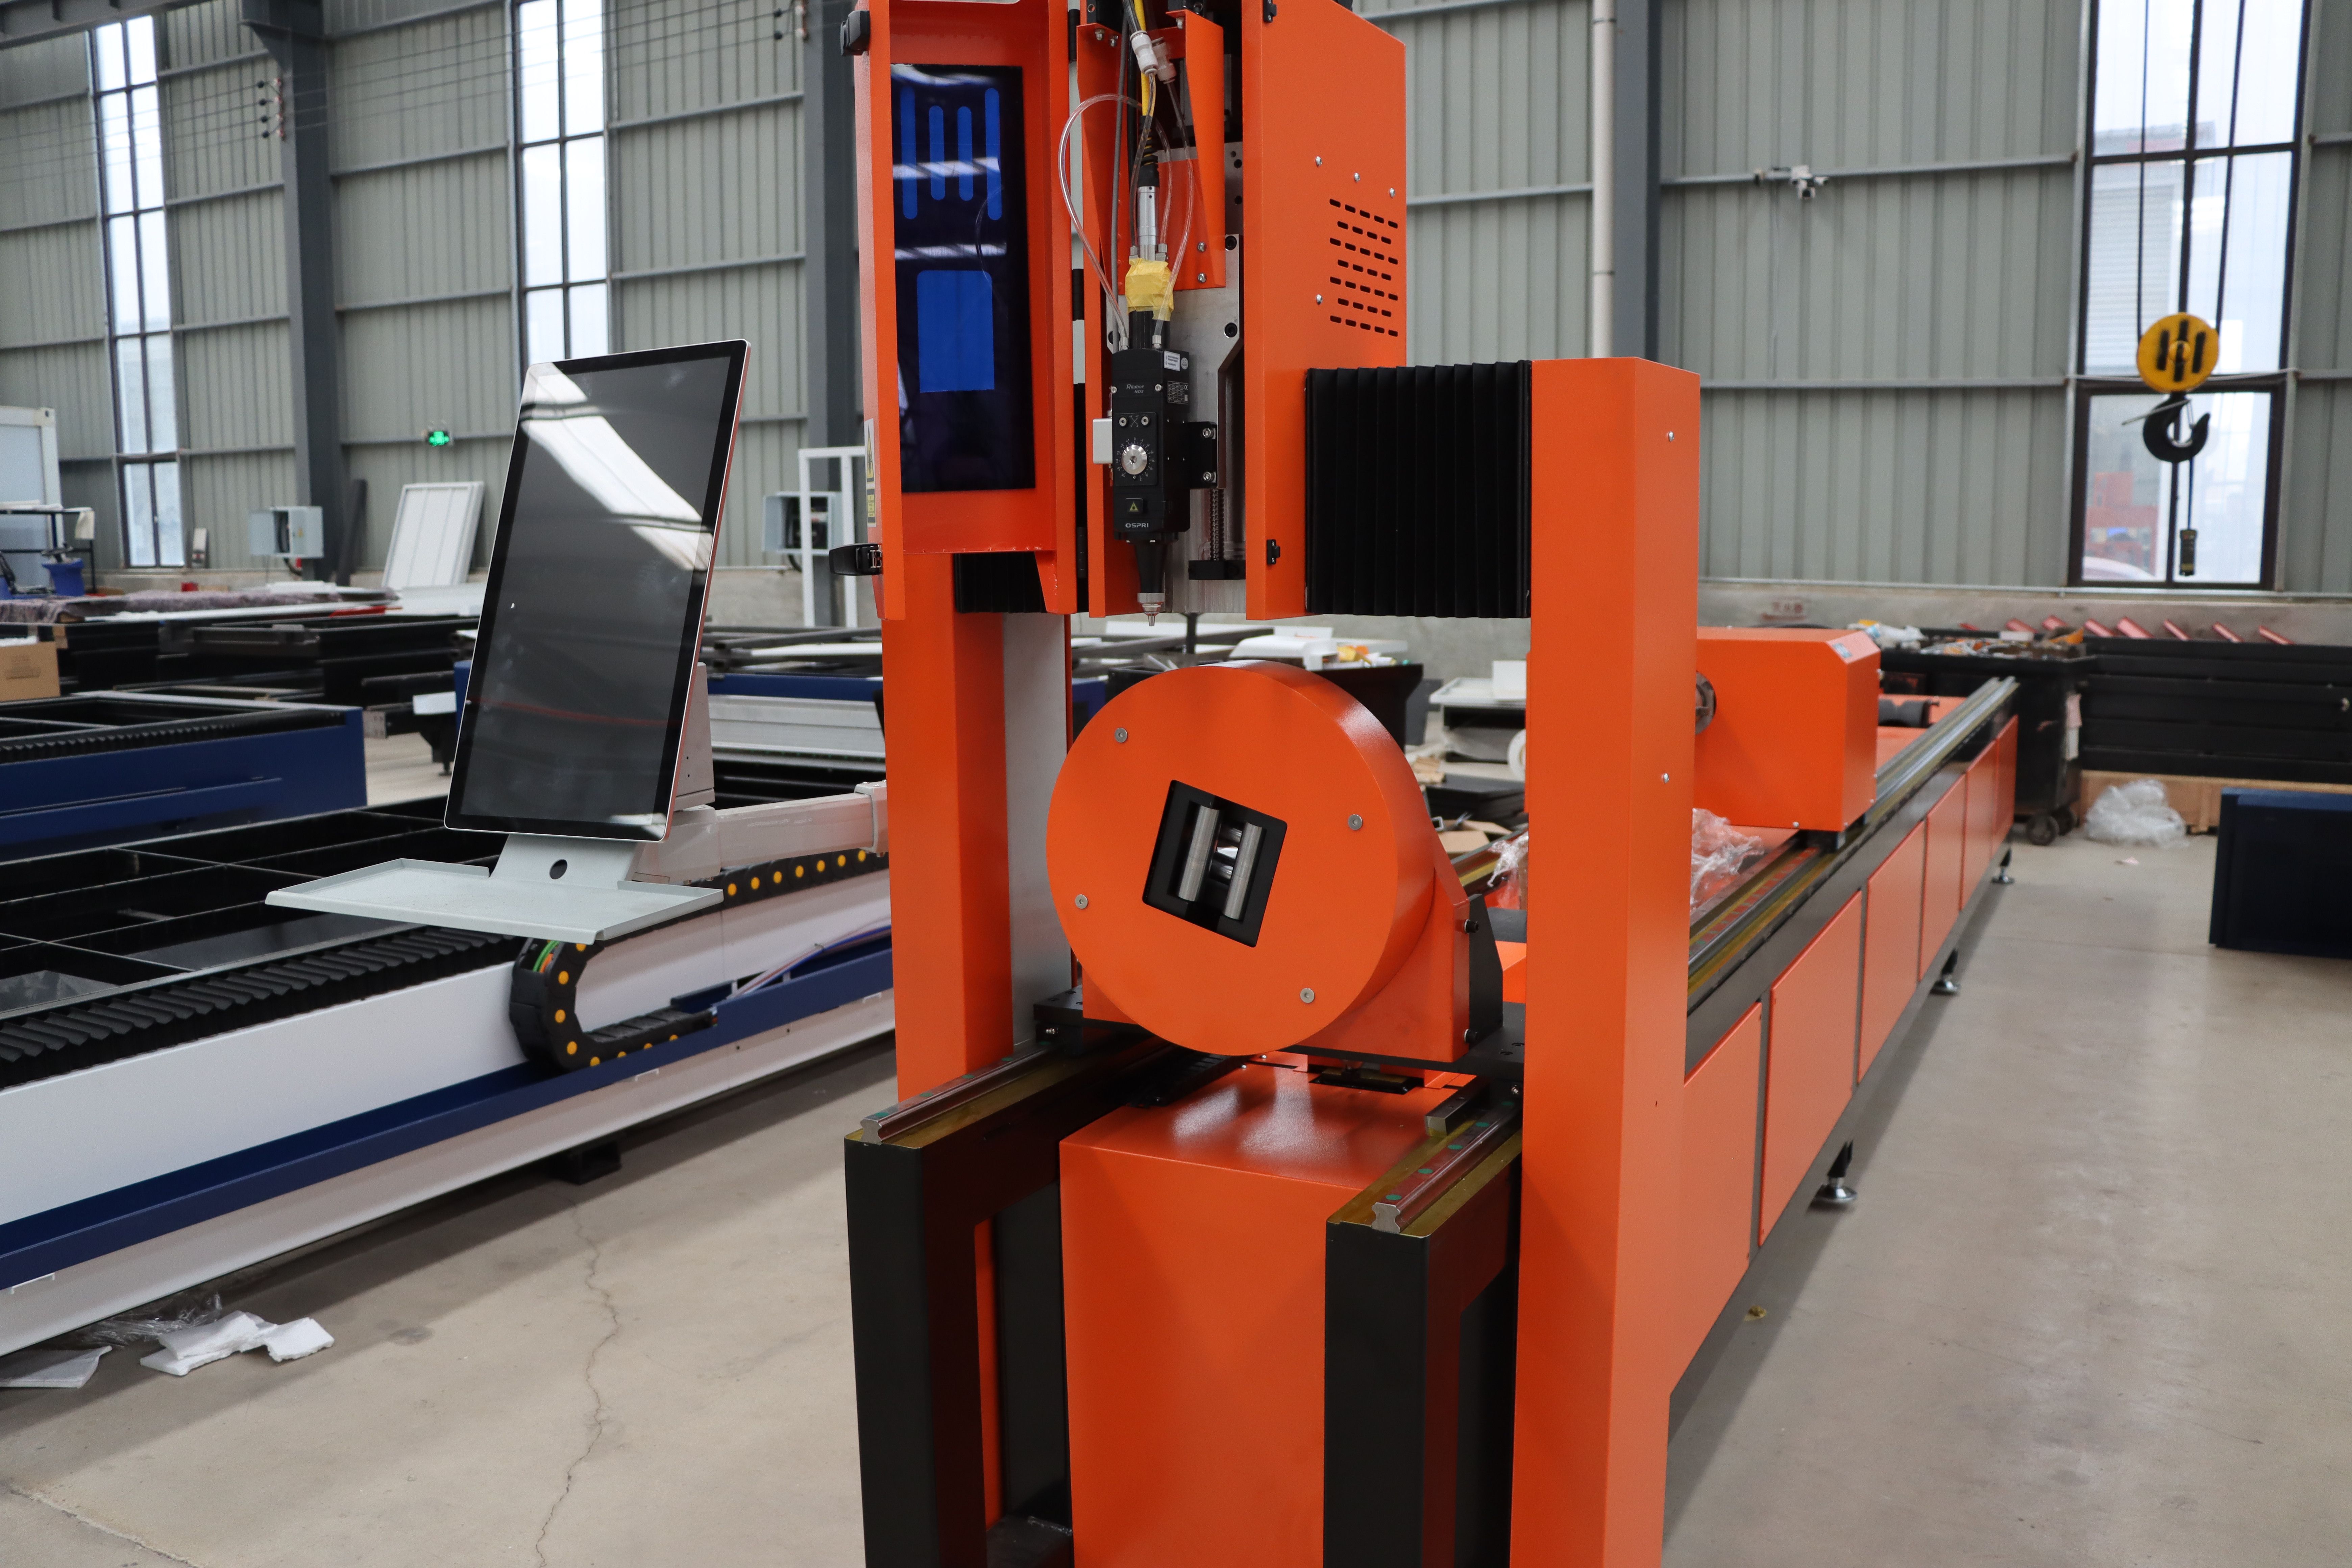
ค้นพบกรณีการใช้งานการเชื่อมที่แม่นยำในอุตสาหกรรมยานยนต์ การบินและอวกาศ และอิเล็กทรอนิกส์ ตัวอย่างจริงที่แสดงข้อได้เปรียบด้านต้นทุนและคุณภาพของเทคโนโลยีการเชื่อมเลเซอร์
การเชื่อมเลเซอร์ได้เปลี่ยนจากเทคโนโลยีเฉพาะกลุ่มมาเป็นกระบวนการผลิตที่จำเป็นในหลายอุตสาหกรรม ความแม่นยำ ความเร็ว และการบิดเบือนจากความร้อนที่น้อยที่สุด ทำให้เหมาะสำหรับการประกอบชิ้นส่วนมูลค่าสูงซึ่งคุณภาพไม่สามารถลดหย่อนได้
การประกอบตัวถังรถยนต์และแบตเตอรี่
ผู้ผลิตรถยนต์ใช้การเชื่อมเลเซอร์ไฟเบอร์สำหรับการประกอบโครงประตู แผงหลังคา และตัวเรือนแบตเตอรี่อะลูมิเนียม เลเซอร์ 2kW หนึ่งเครื่องเชื่อมโครงเหล็กได้เร็วกว่าการเชื่อม MIG 40% ในขณะที่ลดเวลาในการเจียรหลังการเชื่อมลง 60% ตัวเรือนชุดแบตเตอรี่ได้รับประโยชน์จากบริเวณที่ได้รับผลกระทบจากความร้อนแคบ ป้องกันความเสียหายต่อชิ้นส่วนภายใน ผลผลิตโดยทั่วไป: 200-300 ตัวถังรถยนต์ต่อกะต่อหนึ่งสถานี
ชิ้นส่วนสำคัญด้านการบินและอวกาศ
ตัวเรือนกังหันโลหะผสมไทเทเนียม ใบพัดซูเปอร์อัลลอยนิกเกิล และส่วนลำตัวเครื่องบินอะลูมิเนียมต้องใช้การเชื่อมที่ไม่มีรูพรุน การเชื่อมเลเซอร์ทำได้สำเร็จผ่านการควบคุมความร้อนที่แม่นยำและการป้องกันด้วยสุญญากาศหรือก๊าซเฉื่อย รอยเชื่อมระดับการบินและอวกาศผ่านการตรวจสอบ 100% ด้วยการเอ็กซ์เรย์หรือการทดสอบด้วยคลื่นเสียง ระยะเวลาผลิตหรือจัดส่งขยายเป็น 6-8 สัปดาห์สำหรับการใช้งานเหล่านี้เนื่องจากข้อกำหนดด้านการตรวจสอบย้อนกลับและการรับรอง
การผลิตอิเล็กทรอนิกส์และเซนเซอร์
การเชื่อมต่อขนาดเล็กของตัวเรือนเซนเซอร์ ซีลสุญญากาศ และวงจรไฮบริดใช้เลเซอร์ไฟเบอร์ 50-100W หรือระบบความยาวคลื่นสีเขียว ลำแสงที่โฟกัส (เล็กถึง 50 ไมครอน) เชื่อมสายไฟเส้นเล็กโดยไม่ทำลายส่วนประกอบโดยรอบ ผู้ผลิตอุปกรณ์ทางการแพทย์พึ่งพาสิ่งนี้สำหรับการประกอบชิ้นส่วนฝังใน อัตราการผลิต: 3,000-5,000 จุดเชื่อมขนาดเล็กต่อกะ 8 ชั่วโมง ขึ้นอยู่กับความซับซ้อนของชิ้นส่วน
ตัวชี้วัดต้นทุนและคุณภาพ
กรอบเวลาคืนทุนโดยทั่วไป: 18-24 เดือนสำหรับสายการเชื่อมเลเซอร์แบบบูรณาการ อัตราของเสียลดลงจาก 2-3% (การเชื่อมแบบทั่วไป) เป็น 0.3-0.5% (เลเซอร์) การประหยัดวัสดุจากการลดงานแก้ไขชดเชยค่าเสื่อมราคาอุปกรณ์ วัสดุสิ้นเปลือง (ก๊าซ หัวเชื่อม) ต่ำกว่าระบบ MIG แรงงานคิดเป็น 15-20% ของต้นทุนแผนกเชื่อมทั้งหมด