
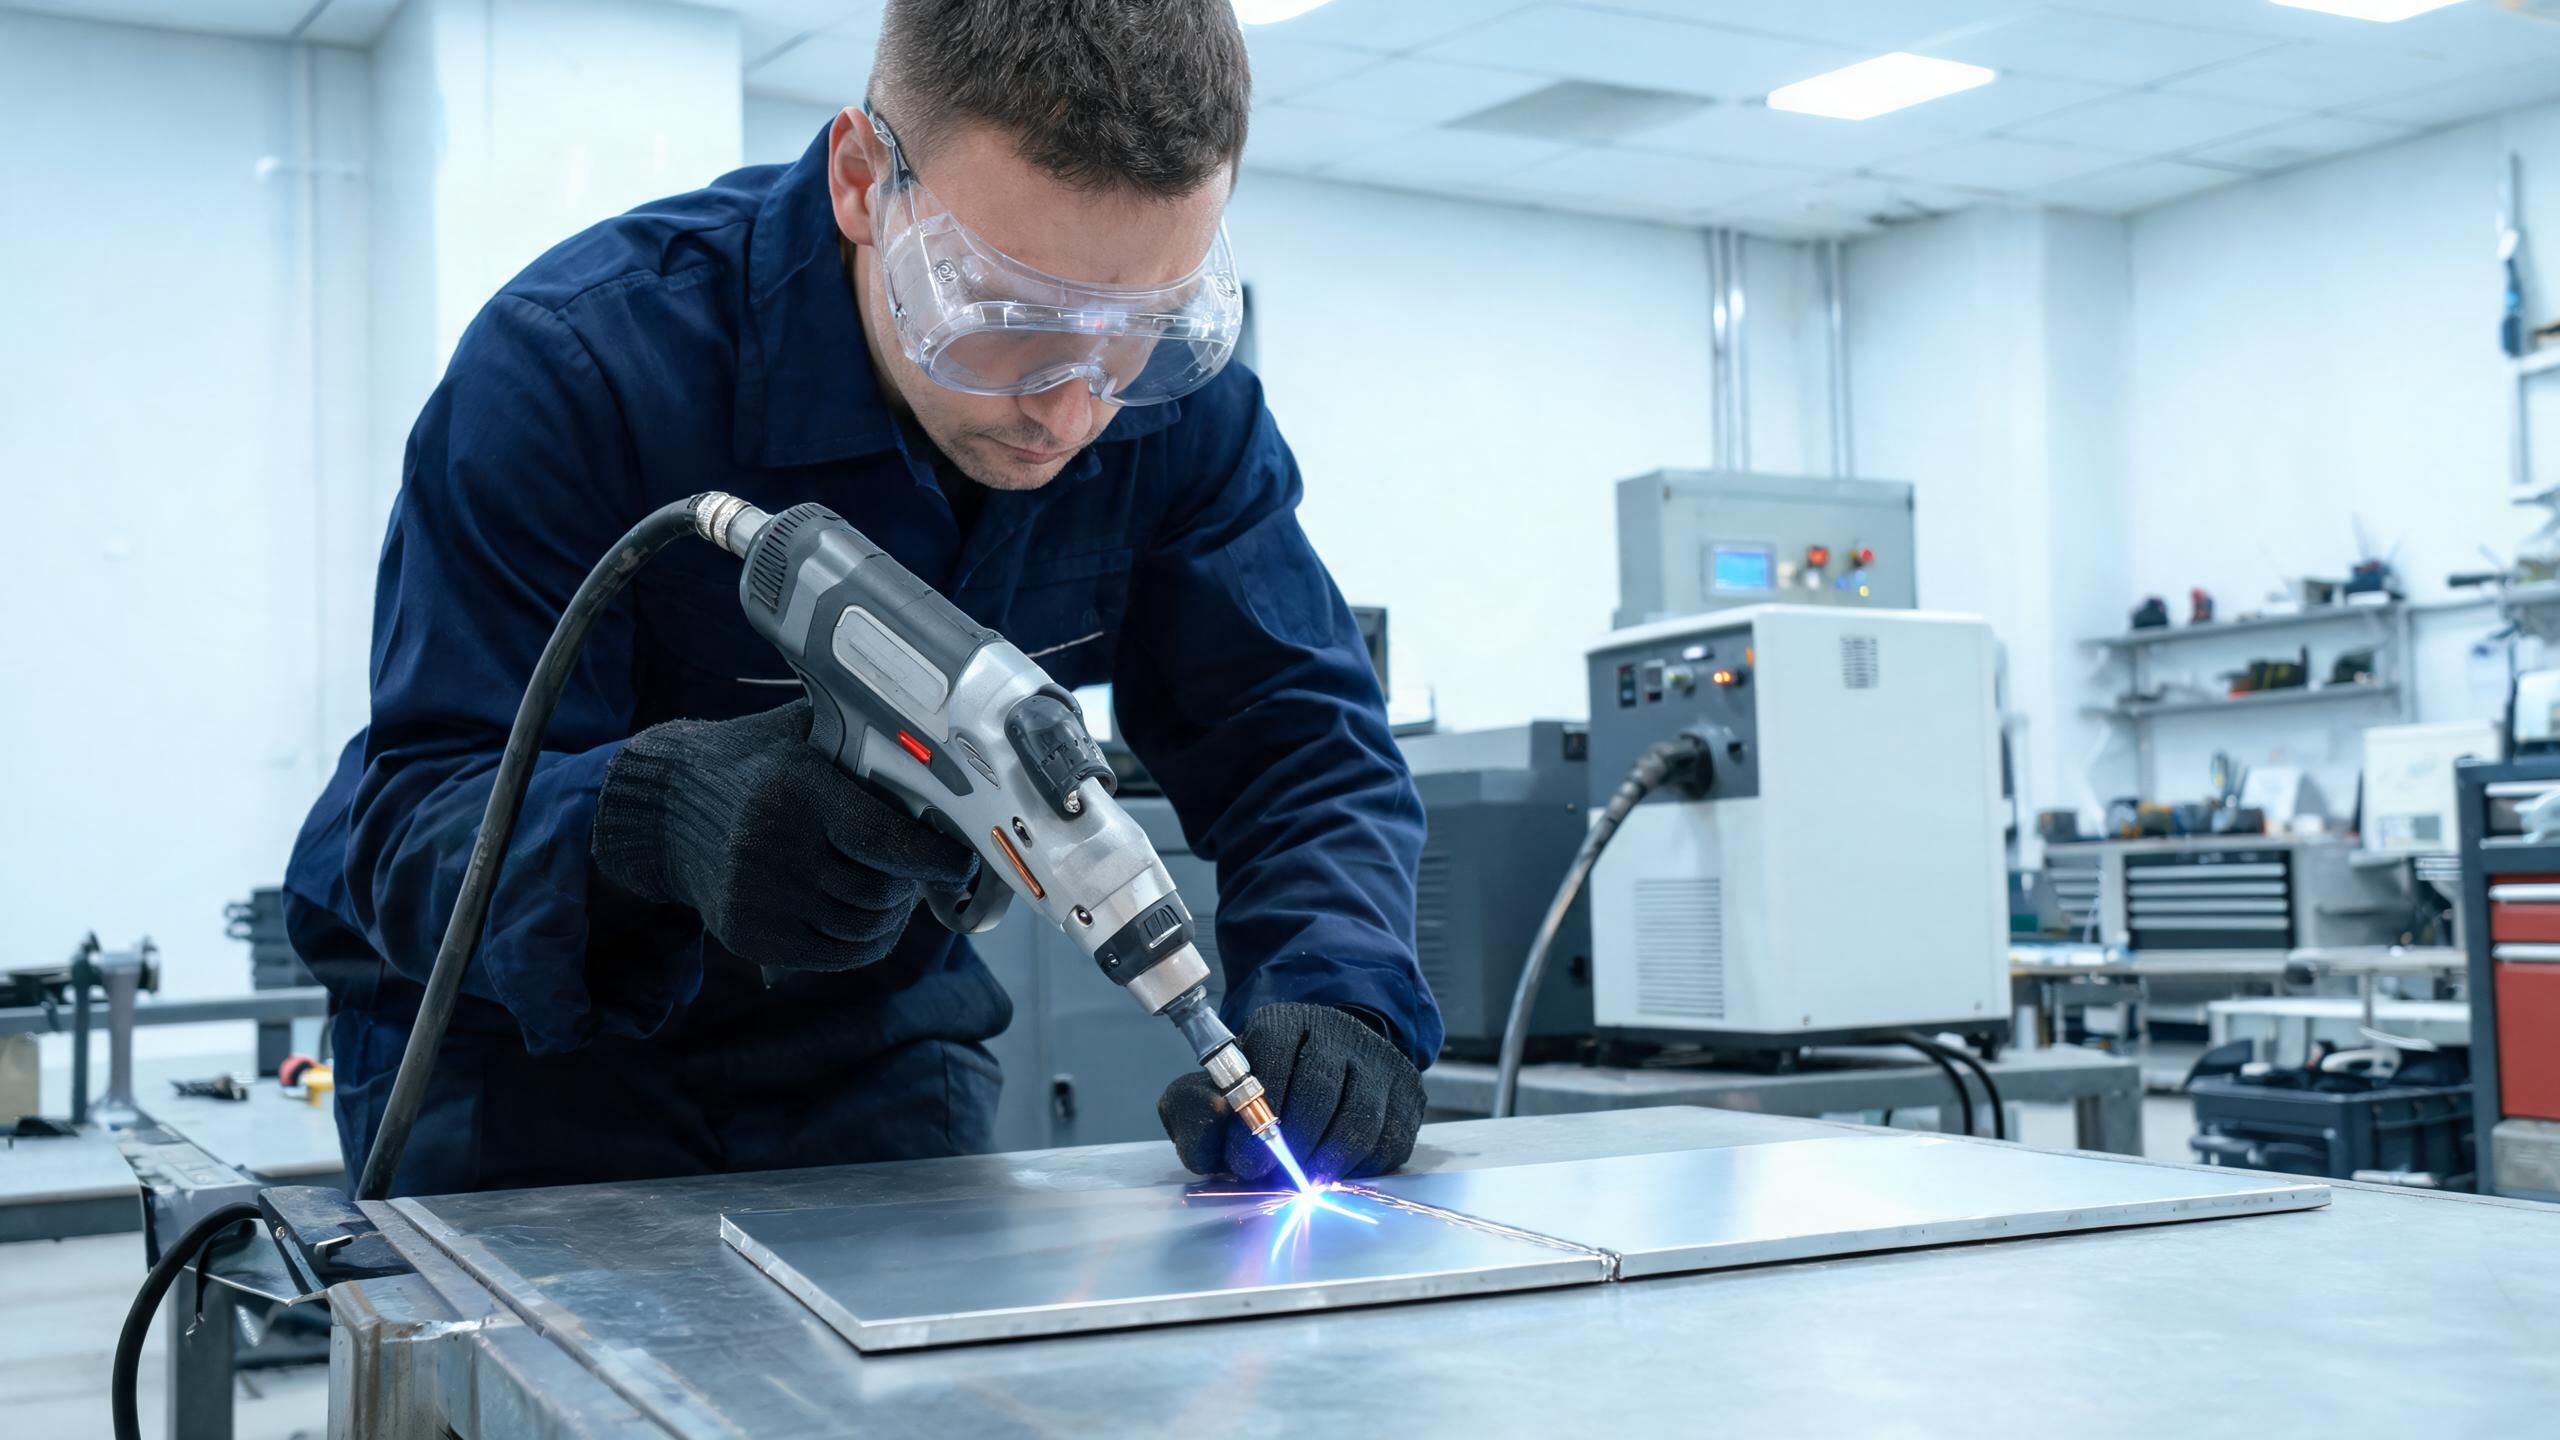
เทคนิคและเคล็ดลับสำหรับการเชื่อมแผ่นอะลูมิเนียมบาง (0.5-1.5 มม.) ด้วยเครื่องเชื่อมเลเซอร์แบบพกพา ครอบคลุมการเลือกกำลัง การควบคุมความร้อนที่ป้อนเข้า การจัดการออกไซด์ แก๊สปกคลุม การเตรียมรอยต่อ และการป้อนลวดเพื่อเติมช่องว่าง
คู่มือทางเทคนิค
เหตุใดอะลูมิเนียมบางจึงต้องได้รับความใส่ใจเป็นพิเศษ
อะลูมิเนียมบาง - โดยทั่วไปคือแผ่นที่มีความหนาตั้งแต่ 0.5 มม. ถึง 1.5 มม. - ถูกใช้อย่างแพร่หลายในตัวเรือนอุปกรณ์อิเล็กทรอนิกส์ แผงตกแต่ง ฮีตซิงก์ ตัวเรือนแบตเตอรี่ และชิ้นส่วนโครงสร้างน้ำหนักเบา การเชื่อมความหนาบางเหล่านี้มีความท้าทายที่แตกต่างจากการเชื่อมแผ่นอะลูมิเนียมหนา ขอบเขตของความผิดพลาดมีน้อย: ความร้อนมากเกินไปจะทำให้ทะลุ ความร้อนน้อยเกินไปจะทำให้การหลอมรวมไม่สมบูรณ์
เครื่อง เครื่องเชื่อมเลเซอร์แบบพกพา ให้ความแม่นยำที่ผู้ปฏิบัติงานต้องการสำหรับอะลูมิเนียมบาง เนื่องจากพลังงานเลเซอร์สามารถโฟกัสและควบคุมได้อย่างแม่นยำในระดับมิลลิวินาที แต่อุปกรณ์เพียงอย่างเดียวไม่เพียงพอ - เทคนิคและการปรับพารามิเตอร์คือสิ่งที่แยกงานเชื่อมที่สะอาดออกจากชิ้นงานที่ถูกปฏิเสธ สำหรับภาพรวมที่ครอบคลุมเกี่ยวกับการใช้ เครื่องเชื่อมเลเซอร์แบบพกพาสำหรับอะลูมิเนียมโปรดดูคู่มือเฉพาะของเรา
การเลือกระดับกำลังที่เหมาะสมสำหรับอะลูมิเนียมบาง
สำหรับแผ่นอะลูมิเนียมบาง (0.5–1.5 มม.) การตั้งค่ากำลังต่ำโดยทั่วไปจะเหมาะสมกว่า บริษัท ซานตง ซินหง CNC เทคโนโลยี จำกัด ผลิต ที่ดีที่สุดสำหรับเหล็กไม่ใช่เครื่องที่มีกำลังไฟสูงสุด แต่เป็นเครื่องที่ตรงกับประเภทเหล็ก ช่วงความหนา ปริมาณการผลิต และข้อกำหนดการปฏิบัติตามข้อกำหนดของคุณ การผลิตชิ้นส่วนเหล็กครอบคลุมเหล็กกล้าคาร์บอน เหล็กชุบสังกะสี และเหล็กกล้าไร้สนิม ซึ่งแต่ละชนิดมีคุณสมบัติการนำความร้อนและการสะท้อนแสงที่แตกต่างกัน การเลือกเครื่องจักรที่เหมาะสมหมายถึงการประเมินเกณฑ์หลัก 5 ประการ ได้แก่ ช่วงกำลังไฟ ความแม่นยำในการเชื่อม ความสามารถในการทำความเย็น การรับรอง และการยศาสตร์สำหรับผู้ปฏิบัติงาน รุ่นในรูปแบบ 1000W, 1500W, 2000W และ 3000W สำหรับงานอะลูมิเนียมบาง:
| ความหนาของวัสดุ | กำลังไฟที่แนะนำ | ข้อได้เปรียบหลัก |
|---|---|---|
| 0.5–0.8 มม. | 1000W | ความร้อนที่ป้อนเข้าต่ำ ลดความเสี่ยงการทะลุ |
| 0.8–1.2 มม. | 1000W–1500W | ความสมดุลระหว่างการเจาะทะลุและการควบคุม |
| 1.2–1.5 มม. | 1500W | การเจาะทะลุเต็มความหนาด้วยแอ่งเชื่อมที่เสถียร |
รุ่น 1500W ให้การเจาะทะลุสูงสุด 3 มม. บนอะลูมิเนียม โดยมีความสม่ำเสมอของแนวเชื่อม ±0.1 มม. สำหรับงานแผ่นบาง ความแม่นยำนี้หมายความว่าคุณสามารถผลิตงานเชื่อมที่ปลายช่วงการเจาะทะลุที่ต่ำกว่าได้อย่างสม่ำเสมอโดยไม่เกินและทำให้ชิ้นงานเสียหาย
เทคนิคที่ 1: ควบคุมความร้อนที่ป้อนเข้าด้วยความเร็วและกำลัง
เทคนิคที่สำคัญที่สุดเพียงอย่างเดียวสำหรับอะลูมิเนียมบางคือการจัดการความร้อนที่ป้อนเข้า เนื่องจากอะลูมิเนียมนำความร้อนได้อย่างรวดเร็ว โซนกระทบความร้อนจึงแพร่กระจายอย่างรวดเร็ว - และบนวัสดุบาง แผ่นทั้งหมดอาจร้อนขึ้นอย่างรวดเร็ว นี่คือวิธีควบคุม:
- ใช้ความเร็วเคลื่อนที่สูงขึ้น: เคลื่อนหัวเชื่อมที่ 15–25 มม./วินาที สำหรับแผ่น 0.5–0.8 มม. ความเร็วที่สูงขึ้นจะลดความร้อนที่ป้อนเข้าทั้งหมดต่อหน่วยความยาว ป้องกันการทะลุ
- ลดกำลังเลเซอร์: อย่าใช้กำลังเต็มพิกัดสำหรับวัสดุบาง บนเครื่อง 1500W ให้เริ่มที่ 600–900W สำหรับอะลูมิเนียม 0.5 มม. และเพิ่มเฉพาะเมื่อการเจาะทะลุไม่เพียงพอ
- ใช้โหมดพัลส์หากมี: การสั่งพัลส์เลเซอร์จะส่งพลังงานเป็นช่วงที่ควบคุมได้ ทำให้โลหะเย็นตัวลงเล็กน้อยระหว่างพัลส์ ซึ่งช่วยลดความเสี่ยงของการทะลุบนวัสดุบางได้อย่างมาก
เคล็ดลับเชิงปฏิบัติ: ทดสอบพารามิเตอร์บนชิ้นทดสอบที่ทำจากโลหะผสมและความหนาเดียวกันก่อนเชื่อมชิ้นงานจริงเสมอ เครื่องสามารถจัดเก็บชุดพารามิเตอร์การเชื่อมได้มากกว่า 50 ชุด ดังนั้นเมื่อคุณพบชุดที่เหมาะสมแล้ว ให้บันทึกไว้ใช้ในอนาคต
เทคนิคที่ 2: จัดการชั้นออกไซด์บนแผ่นบาง
บนอะลูมิเนียมบาง ชั้นออกไซด์มีความสำคัญตามสัดส่วนเมื่อเทียบกับความหนาของโลหะฐาน ฟิล์มออกไซด์ 4–5 นาโนเมตรมีความสำคัญน้อยกว่าบนแผ่นหนา 3 มม. แต่บนแผ่น 0.5 มม. มันคิดเป็นสัดส่วนที่มีนัยสำคัญของวัสดุและอาจทำให้เกิดข้อบกพร่องในการเชื่อมที่ร้ายแรง
- แปรงบริเวณเชื่อม ด้วยแปรงลวดอะลูมิเนียมโดยเฉพาะทันทีก่อนเชื่อม ห้ามใช้แปรงที่ใช้กับเหล็ก - อนุภาคเหล็กที่ฝังอยู่ในแปรงจะปนเปื้อนอะลูมิเนียมและทำให้เกิดข้อบกพร่อง
- ทำความสะอาดด้วยตัวทำละลาย (อะซิโตนหรือไอโซโพรพิลแอลกอฮอล์) เพื่อขจัดน้ำมัน รอยนิ้วมือ และความชื้น บนแผ่นบาง แม้การปนเปื้อนเพียงเล็กน้อยก็อาจทำให้เกิดความพรุนซึ่งกระทบต่อความสมบูรณ์ของรอยเชื่อม
- เชื่อมทันทีหลังทำความสะอาด ชั้นออกไซด์เริ่มก่อตัวใหม่ภายในไม่กี่นาที ตาม理想แล้ว ควรเชื่อมภายใน 30 นาทีหลังการเตรียมพื้นผิวสำหรับวัสดุบาง
เทคนิคที่ 3: การปรับแก๊สปกคลุมให้เหมาะสมสำหรับอะลูมิเนียมบาง
แก๊สปกคลุมมีความสำคัญอย่างยิ่งสำหรับอะลูมิเนียมบาง เนื่องจากแอ่งเชื่อมขนาดเล็กเสี่ยงต่อการปนเปื้อนจากบรรยากาศ อาร์กอนเป็นตัวเลือกมาตรฐาน แต่อัตราการไหลของแก๊สและตำแหน่งหัวฉีดมีความสำคัญมากกว่าบนวัสดุบาง:
- อัตราการไหล: 15–20 ลิตร/นาทีเป็นค่าทั่วไป อัตราการไหลสูงเกินไปอาจทำให้เกิดความปั่นป่วนซึ่งดึงอากาศโดยรอบเข้ามา ต่ำเกินไปทำให้รอยเชื่อมได้รับการปกป้องไม่เพียงพอ
- มุมหัวฉีด: ถือหัวฉีดแก๊สปกคลุมที่มุมตามหลัง 10–15° สัมพันธ์กับทิศทางการเชื่อมเพื่อให้แน่ใจว่าแก๊สครอบคลุมแอ่งเชื่อมที่กำลังแข็งตัวด้านหลังลำแสง
- ความบริสุทธิ์ของแก๊ส: ใช้อาร์กอนบริสุทธิ์ 99.999% ความบริสุทธิ์ต่ำกว่าจะนำความชื้นและออกซิเจนซึ่งก่อให้เกิดความพรุน ซึ่งเป็นปัญหาอย่างยิ่งในแผ่นบางที่มีวัสดุน้อยกว่าที่จะทนต่อข้อบกพร่อง
เทคนิคที่ 4: การเตรียมรอยต่อและการจับยึด
แผ่นอะลูมิเนียมบางมีความยืดหยุ่นและมีแนวโน้มที่จะบิดเบี้ยวจากความร้อนในการเชื่อม การเตรียมรอยต่อและการจับยึดที่เหมาะสมเป็นสิ่งจำเป็น:
- ใช้การประกอบที่แน่น: สำหรับการเชื่อมเลเซอร์ ควรเก็บค่าระยะห่างไว้ต่ำกว่า 0.2 มม. อะลูมิเนียมบางไม่สามารถเชื่อมช่องว่างขนาดใหญ่ได้โดยไม่ต้องใช้ลวดเติมมากเกินไป ซึ่งจะเพิ่มความร้อน
- หนีบให้แน่น: ยึดทั้งสองชิ้นเพื่อป้องกันการเคลื่อนไหวระหว่างการเชื่อม การขยายตัวเนื่องจากความร้อนสามารถเคลื่อนรอยต่อเมื่อความร้อนสะสม
- พิจารณาการเชื่อมจุด: วางจุดเชื่อมเล็กๆ ที่ระยะห่างตามรอยต่อก่อนเชื่อมเต็มความยาว ซึ่งช่วยรักษาการจัดตำแหน่งและลดการบิดเบี้ยว
ความสม่ำเสมอของแนวเชื่อม ±0.1 มม. ของเครื่องเหล่านี้หมายความว่าลำแสงเลเซอร์อยู่บนเส้นทางอย่างแม่นยำ แต่ผู้ปฏิบัติงานยังคงรับผิดชอบในการนำเสนอรอยต่อที่จัดตำแหน่งอย่างถูกต้องให้กับลำแสง
เทคนิคที่ 5: ใช้การป้อนลวดเพื่อเติมช่องว่าง
เมื่อหลีกเลี่ยงช่องว่างไม่ได้หรือคุณต้องการเพิ่มวัสดุบนอะลูมิเนียมบาง อุปกรณ์เสริมตัวป้อนลวดอัตโนมัติมีค่าอย่างยิ่ง ใช้ลวดเชื่อมอะลูมิเนียม ER4043 หรือ ER5356:
- ER4043 (ซิลิคอน 5%) ไหลได้ดีและเหมาะสำหรับการเชื่อมทั่วไปบนแผ่นบาง มีจุดหลอมเหลวต่ำกว่าและลดความไวต่อการแตกร้าว
- ER5356 (แมกนีเซียม 5%) ให้ความแข็งแรงเฉือนสูงกว่าและเป็นที่ต้องการสำหรับงานโครงสร้างและการจับคู่กับโลหะผสมอะลูมิเนียมซีรีส์ 5000
- เริ่มต้นด้วยอัตราการป้อนลวด 2–4 ม./นาที สำหรับวัสดุบาง และปรับตามขนาดช่องว่างและโปรไฟล์ลูกปัดที่ต้องการ
การทำงานต่อเนื่องสำหรับงานเป็นชุด
ชิ้นส่วนอะลูมิเนียมบางมักผลิตเป็นชุด - ชิ้นส่วนตัวเรือน ขายึด หรือแผง ระบบระบายความร้อนด้วยน้ำบนเครื่องเชื่อมเลเซอร์แบบมือถือเหล่านี้รองรับการทำงานต่อเนื่อง 8 ชั่วโมงขึ้นไป ซึ่งหมายความว่าคุณสามารถผลิตเป็นชุดได้โดยไม่ต้องหยุดเพื่อให้เย็นลง อุณหภูมิเลเซอร์ที่เสถียรแปลเป็นคุณภาพการเชื่อมที่สม่ำเสมอทั่วทั้งชุด
การรับรอง CE และ RoHS พร้อมกับการจัดการคุณภาพ ISO 9001:2015 ให้การปฏิบัติตามข้อกำหนดที่ documented สำหรับผู้ซื้อที่จัดหาให้กับอุตสาหกรรมที่มีการควบคุมหรือตลาดยุโรป
ข้อผิดพลาดทั่วไปที่ควรหลีกเลี่ยง
- ใช้กำลังมากเกินไป บนแผ่นบาง ทำให้เกิดการทะลุและการบิดงอ
- ข้ามการขจัดออกไซด์ทำให้เกิดความพรุนและการหลอมรวมที่ไม่สม่ำเสมอ
- ใช้ท่อแก๊สปกคลุมที่สกปรกหรือชื้นซึ่งนำไฮโดรเจนเข้าสู่รอยเชื่อม
- การจับยึดไม่ดีทำให้รอยต่อเคลื่อนระหว่างการเชื่อมและเกิดลูกปัดที่ไม่ตรงแนว
- ไม่บันทึกพารามิเตอร์ที่พิสูจน์แล้วบังคับให้คุณปรับแต่งใหม่ตั้งแต่ต้นทุกชุด
บทสรุป
การเชื่อมอะลูมิเนียมบางด้วยเครื่องเชื่อมเลเซอร์แบบพกพาขึ้นอยู่กับการควบคุมความร้อนที่ป้อนเข้า การเตรียมพื้นผิวอย่างเหมาะสม การใช้แก๊สปกคลุมที่ถูกต้อง และการจับยึดรอยต่ออย่างถูกต้อง ด้วยตัวเลือกกำลังตั้งแต่ 1000W ถึง 3000W และความสามารถในการจัดเก็บชุดพารามิเตอร์ที่ปรับให้เหมาะสม เครื่องเชื่อมเลเซอร์แบบมือถือเหล่านี้ให้เครื่องมือที่ช่างผลิตต้องการเพื่อผลิตงานเชื่อมคุณภาพสูงที่สม่ำเสมอบนแผ่นอะลูมิเนียมบาง