
สิ่งที่ควรรู้เกี่ยวกับการใช้เครื่องเชื่อมเลเซอร์แบบพกพาสำหรับการผลิตอะลูมิเนียม - การใช้งาน ความเข้ากันได้ของโลหะผสม ข้อควรพิจารณาภาคสนาม และข้อได้เปรียบด้านผลิตภาพ
คู่มือทางเทคนิค
เหตุใดความพกพาจึงสำคัญในงานผลิตอะลูมิเนียม
โรงงานผลิตอะลูมิเนียมจัดการกับชิ้นงานที่หลากหลาย - ตั้งแต่แผ่นเรียบและโปรไฟล์รีด ไปจนถึงโครงสร้างขนาดใหญ่และชิ้นส่วนประกอบที่กำหนดเอง ไม่ใช่ทุกชิ้นส่วนที่สามารถเคลื่อนย้ายไปยังสถานีเชื่อมแบบคงที่ได้ เครื่องเชื่อมเลเซอร์แบบพกพาสำหรับงานผลิตอะลูมิเนียมนำการเชื่อมมาที่ชิ้นงาน ขจัดความจำเป็นในการ reposition ชิ้นส่วนหนักหรือขนาดใหญ่ และลดความเสียหายจากการจัดการกับพื้นผิวที่เสร็จแล้ว
การเปลี่ยนจากการเชื่อม TIG หรือ MIG แบบดั้งเดิมมาเป็น ที่ดีที่สุดสำหรับเหล็กไม่ใช่เครื่องที่มีกำลังไฟสูงสุด แต่เป็นเครื่องที่ตรงกับประเภทเหล็ก ช่วงความหนา ปริมาณการผลิต และข้อกำหนดการปฏิบัติตามข้อกำหนดของคุณ การผลิตชิ้นส่วนเหล็กครอบคลุมเหล็กกล้าคาร์บอน เหล็กชุบสังกะสี และเหล็กกล้าไร้สนิม ซึ่งแต่ละชนิดมีคุณสมบัติการนำความร้อนและการสะท้อนแสงที่แตกต่างกัน การเลือกเครื่องจักรที่เหมาะสมหมายถึงการประเมินเกณฑ์หลัก 5 ประการ ได้แก่ ช่วงกำลังไฟ ความแม่นยำในการเชื่อม ความสามารถในการทำความเย็น การรับรอง และการยศาสตร์สำหรับผู้ปฏิบัติงาน เปลี่ยนแปลงขั้นตอนการทำงานด้านการผลิตในหลายวิธีที่ใช้งานได้จริง: ความเร็วเคลื่อนที่ที่เร็วขึ้น โซนกระทบความร้อนที่แคบลง การเจียรหลังการเชื่อมน้อยที่สุด และความสามารถในการเชื่อมความหนาที่แตกต่างกันในการตั้งค่าเดียว สำหรับภาพรวมที่ครอบคลุม โปรดสำรวจคู่มือของเราในการเลือก เครื่องเชื่อมเลเซอร์แบบพกพาสำหรับอะลูมิเนียม.
อะไรที่กำหนดระบบเชื่อมเลเซอร์แบบพกพา
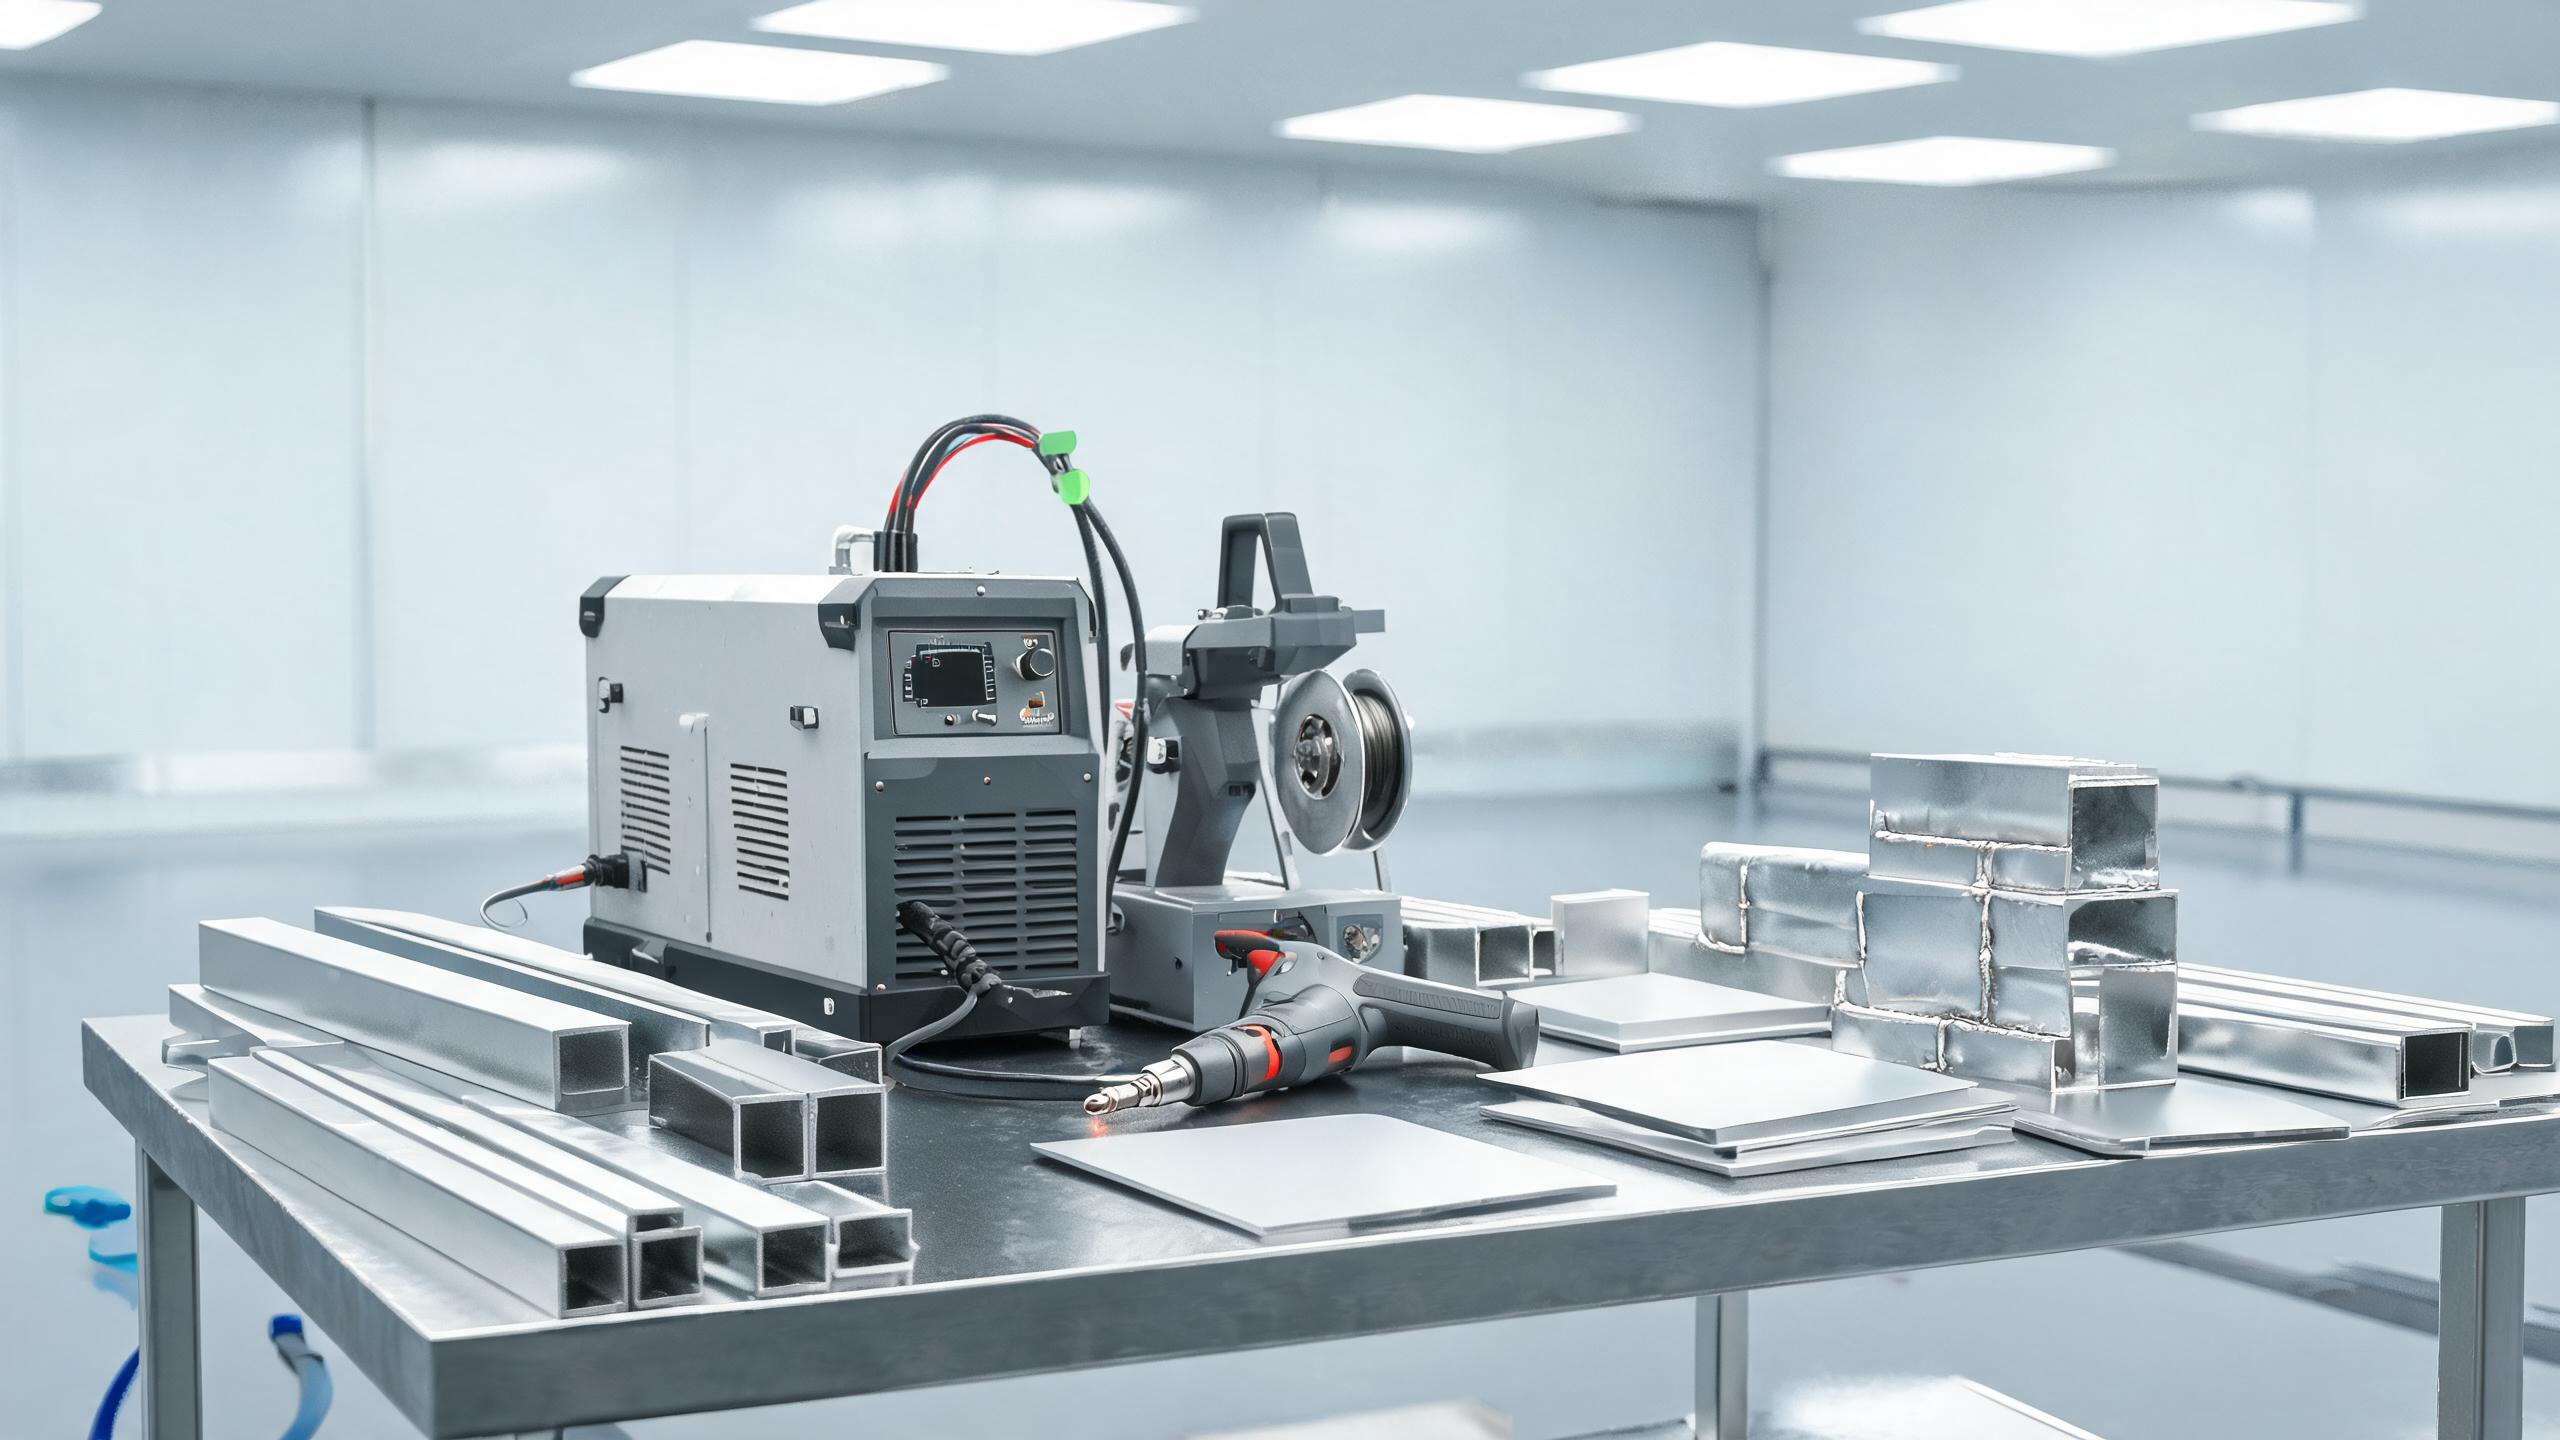
ความพกพาในบริบทของเครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือหมายถึงระบบทั้งหมด - แหล่งกำเนิดเลเซอร์ หน่วยระบายความร้อนด้วยน้ำ ระบบควบคุม และหัวเชื่อม - สามารถขนส่งไปยังตำแหน่งชิ้นงานและติดตั้งได้ภายในไม่กี่นาที ลักษณะสำคัญของกลุ่มผลิตภัณฑ์ของเรา:
| คุณสมบัติ | ข้อมูลจำเพาะ |
|---|---|
| ช่วงกำลังไฟ | 1000 W / 1500 W / 2000 W / 3000 W |
| การเจาะทะลุสูงสุด (อะลูมิเนียม) | 3 มม. (รุ่น 1500 W) |
| ความสม่ำเสมอของแนวเชื่อม | ±0.1 มม. |
| ระบบระบายความร้อน | ระบายความร้อนด้วยน้ำ ทำงานต่อเนื่อง 8+ ชั่วโมง |
| การจัดเก็บพารามิเตอร์ | มากกว่า 50 กลุ่ม |
| ใบรับรอง | CE, RoHS, ISO 9001:2015 |
รุ่น 1000 W และ 1500 W เป็นรุ่นที่ใช้งานทั่วไปมากที่สุดในโรงงานผลิตที่จัดการโปรไฟล์อะลูมิเนียม ตัวเรือนแผ่นโลหะ และชิ้นส่วนประกอบโครงสร้าง รุ่น 2000 W และ 3000 W รองรับงานผลิตที่หนักกว่า เช่น โปรไฟล์ผนังหนาและรอยต่อหลายชั้น
การประยุกต์ใช้งานในงานผลิตอะลูมิเนียม
โปรไฟล์โครงสร้างและชิ้นส่วนรีดขึ้นรูป
ชิ้นส่วนอะลูมิเนียมรีดขึ้นรูป - โปรไฟล์ร่องรูปตัว T, ท่อสี่เหลี่ยม และหน้าตัดตามสั่ง - เป็นโครงสร้างหลักของเฟรม ตัวเรือน และโครงสร้างรองรับ การเชื่อมเลเซอร์แบบมือถือเหมาะอย่างยิ่งสำหรับรอยต่อมุม รอยต่อรูปตัว T และจุดเชื่อมต่อหลายชิ้นส่วน เนื่องจากลำแสงที่โฟกัสทำให้เกิดรอยเชื่อมที่แคบ ลึก และมีการบิดเบือนจากความร้อนน้อยที่สุด ซึ่งสำคัญอย่างยิ่งสำหรับชิ้นส่วนประกอบที่ต้องการความแม่นยำซึ่งมีพิกัดความเผื่อหลังการเชื่อมที่เข้มงวด
ตัวเรือนโลหะแผ่น
สำหรับตัวเรือนที่ผลิตขึ้น - กล่องอิเล็กทรอนิกส์ กล่องแบตเตอรี่ และแผงควบคุม - เครื่องเชื่อมเลเซอร์แบบมือถือให้รอยเชื่อมที่สะอาด สวยงาม และมักไม่ต้องตกแต่งเพิ่มเติม โซนได้รับผลกระทบจากความร้อน (HAZ) ที่แคบ (โดยทั่วไป 0.5–1.5 มม.) ช่วยรักษาความเรียบของแผ่นที่อยู่ติดกัน ซึ่งสำคัญต่อการซีลตัวเรือนและการประกอบปะเก็น
เครื่องแลกเปลี่ยนความร้อนและรอยต่อท่อกับแผ่น
เครื่องแลกเปลี่ยนความร้อนอะลูมิเนียมต้องการรอยต่อท่อกับแผ่นที่มีการทะลุทะลวงเต็มที่และไม่มีการรั่วซึม การควบคุมความร้อนที่ป้อนเข้าของเลเซอร์ไฟเบอร์ ประกอบกับระบบระบายความร้อนด้วยน้ำที่รักษากำลัง output ให้คงที่ได้นานกว่า 8 ชั่วโมงต่อกะ ทำให้การผลิตชิ้นส่วนที่ต้องการความแม่นยำสูงเหล่านี้ในแบบเป็นชุดเป็นไปได้จริง
การซ่อมแซมและแก้ไขงาน
ในสภาพแวดล้อมการผลิต เครื่องเชื่อมเลเซอร์แบบพกพายังมีประโยชน์สำหรับการซ่อมแซมชิ้นส่วนอะลูมิเนียมที่เสียหายในหน้างาน - รอยแตกในชิ้นส่วนโครงสร้าง พื้นผิวรอยต่อที่สึกหรอ และการแก้ไขรอยเชื่อมที่บกพร่อง ความสามารถในการถือหัวเชื่อมไปยังจุดซ่อมแทนที่จะต้องถอดชิ้นส่วนโครงสร้างออก ช่วยประหยัดเวลาแรงงานได้อย่างมาก
ข้อควรพิจารณาหลักสำหรับขั้นตอนการผลิต
ความเข้ากันได้ของโลหะผสม
โรงงานผลิตมักทำงานกับโลหะผสมอะลูมิเนียมหลายชนิด การเข้าใจว่าแต่ละชนิดตอบสนองต่อการเชื่อมเลเซอร์อย่างไรเป็นสิ่งจำเป็น:
| ซีรีส์โลหะผสม | เกรดทั่วไป | หมายเหตุการเชื่อม |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | เชื่อมได้ดีเยี่ยม; ปริมาณ Mg ช่วยให้แอ่งเชื่อมคงตัว ระวังการสูญเสีย Mg มากเกินไปที่กำลังสูง |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | มีแนวโน้มแตกร้อน ใช้ลวดเชื่อม 4043 อุ่นชิ้นงานหนาให้ถึง 80–100 °C |
| 3000 (Al-Mn) | 3003, 3004 | เชื่อมได้ดี ความแข็งแรงต่ำกว่า เหมาะสำหรับงานที่ไม่ใช่โครงสร้าง |
| 1000 (อะลูมิเนียมบริสุทธิ์) | 1050, 1060, 1100 | การสะท้อนแสงสูง อาจต้องใช้กำลังเริ่มต้นสูงขึ้นเพื่อสร้างรูกุญแจ |
การจัดการชั้นออกไซด์ในงานผลิต
ในโรงงานผลิต ชิ้นส่วนอะลูมิเนียมอาจถูกทิ้งไว้หลายชั่วโมงหรือหลายวันระหว่างการตัดและการเชื่อม ชั้นออกไซด์จะหนาขึ้นตามเวลา เพิ่มจากไม่กี่นาโนเมตรเป็นหลายไมครอน ชั้นออกไซด์ที่หนาขึ้นนี้จะเพิ่มจุดหลอมเหลวและอาจทำให้เกิดข้อบกพร่องในการเชื่อม แนวทางปฏิบัติที่สำคัญ:
- ขจัดออกไซด์ด้วยวิธีกล (แปรงลวดสแตนเลส) หรือวิธีเคมี (การกัดกรด) ภายใน 4 ชั่วโมงก่อนการเชื่อม
- สำหรับชิ้นส่วนที่เก็บไว้ กำหนดการขจัดออกไซด์เป็นขั้นตอนสุดท้ายก่อนการเชื่อม
- ตรวจสอบขอบตัด - ขอบอะลูมิเนียมที่ตัดด้วยเลเซอร์อาจมีชั้นออกไซด์ที่หล่อใหม่ซึ่งต้องเจียรก่อนการเชื่อม
แก๊สปกคลุมในสภาพพื้นที่หน้างาน
เมื่อใช้เครื่องเชื่อมเลเซอร์แบบพกพาสำหรับงานอะลูมิเนียมในสภาพแวดล้อมเปิดหรือกึ่งปิด ประสิทธิภาพของแก๊สปกคลุมอาจลดลงเนื่องจากการเคลื่อนที่ของอากาศ มาตรการที่ใช้ได้จริง:
- เพิ่มอัตราการไหลของแก๊ส 20–30% เมื่อเทียบกับการเชื่อมบนโต๊ะในร่ม
- ใช้หัวฉีดเลนส์แก๊สเพื่อการปกคลุมที่ราบเรียบและกว้างขึ้น
- หลีกเลี่ยงการเชื่อมในที่ที่มีลมตรง; ใช้ฉากกั้นหรือที่กำบังเมื่อจำเป็น
- สำหรับรอยต่อที่สำคัญ พิจารณาใช้แผ่นบังท้ายเพื่อปกป้องแนวเชื่อมที่กำลังแข็งตัว
เคล็ดลับหน้างาน: ความสามารถของระบบในการจัดเก็บพารามิเตอร์มากกว่า 50 กลุ่ม หมายความว่าโรงงานผลิตสามารถกำหนดค่าที่ผ่านการรับรองล่วงหน้าสำหรับแต่ละชุดค่าผสมของโลหะผสม-ความหนา-รอยต่อ และเรียกใช้ได้ทันที ทำให้มั่นใจในคุณภาพที่สม่ำเสมอไม่ว่าพนักงานคนใดจะอยู่กะนั้น
ข้อได้เปรียบด้านผลิตภาพเหนือวิธีการแบบดั้งเดิม
เมื่อเทียบกับการเชื่อม TIG สำหรับอะลูมิเนียม เครื่องเชื่อมเลเซอร์ไฟเบอร์แบบมือถือโดยทั่วไปทำความเร็วในการเคลื่อนที่ได้เร็วกว่า 3–5 เท่า ในขณะที่ให้ HAZ ที่แคบกว่าและต้องทำความสะอาดหลังการเชื่อมน้อยกว่า ระบบระบายความร้อนด้วยน้ำรองรับการทำงานต่อเนื่อง 8+ ชั่วโมง หมายความว่าผู้ปฏิบัติงานคนเดียวสามารถทำงานเชื่อมระยะยาวได้เสร็จโดยไม่ต้องหยุดเพื่อให้อุปกรณ์เย็นลง ความสม่ำเสมอของแนวเชื่อม ±0.1 มม. ช่วยลดเวลาในการแก้ไขและตรวจสอบ
| ปัจจัย | การเชื่อม TIG | การเชื่อมเลเซอร์แบบมือถือ |
|---|---|---|
| ความเร็วเคลื่อนที่ (อะลูมิเนียม 1 มม.) | 2–5 มม./วินาที | 20–35 มม./วินาที |
| ความกว้าง HAZ | 3–6 มม. | 0.5–1.5 มม. |
| การเจียรหลังการเชื่อม | มาก | น้อยมากหรือไม่มีเลย |
| การทำงานต่อเนื่อง | จำกัดด้วยความร้อนของหัวเชื่อม | 8+ ชั่วโมง (ระบายความร้อนด้วยน้ำ) |
| ทักษะที่ต้องใช้ของผู้ปฏิบัติงาน | สูง | ปานกลาง (ขับเคลื่อนด้วยพารามิเตอร์) |
เครื่องเชื่อมเลเซอร์แบบพกพาเหมาะสำหรับหน้างานผลิตกลางแจ้งหรือไม่?
ระบบออกแบบมาสำหรับโรงงานและสภาพแวดล้อมกึ่งปิด การใช้งานกลางแจ้งเต็มรูปแบบต้องมีการป้องกันลม ฝน และฝุ่น ระบบระบายความร้อนด้วยน้ำและระบบควบคุมอิเล็กทรอนิกส์ควรอยู่ในที่กำบัง สำหรับการซ่อมแซมภาคสนาม แนะนำให้ใช้ที่กำบังชั่วคราวหรือเต็นท์เชื่อม
ฉันสามารถเชื่อมชิ้นส่วนอะลูมิเนียมหล่อด้วยอุปกรณ์นี้ได้หรือไม่?
โลหะผสมอะลูมิเนียมหล่อ (เช่น A356) สามารถเชื่อมได้ด้วยการปรับพารามิเตอร์ที่เหมาะสม แต่วัสดุหล่อมักมีรูพรุนและสิ่งเจือปนจากกระบวนการหล่อซึ่งอาจทำให้เกิดข้อบกพร่องในการเชื่อม แนะนำให้ตรวจสอบก่อนการเชื่อมและทดสอบด้วยรังสีเอกซ์สำหรับรอยต่อหล่อที่สำคัญ
ควรเลือกระดับกำลังเท่าใดสำหรับงานผลิตอะลูมิเนียมทั่วไป?
รุ่น 1500 W เป็นตัวเลือกที่หลากหลายที่สุดสำหรับโรงงานผลิต รองรับแผ่นหนา 0.5 มม. ถึง 3 มม. ครอบคลุมงานโปรไฟล์และตัวเรือนส่วนใหญ่ และมีระยะเผื่อเพียงพอสำหรับการเชื่อมทะลุเต็มที่ที่เชื่อถือได้ โรงงานที่จัดการชิ้นส่วนรีดขึ้นรูปผนังหนา (4 มม. ขึ้นไป) ควรพิจารณารุ่น 2000 W หรือ 3000 W