
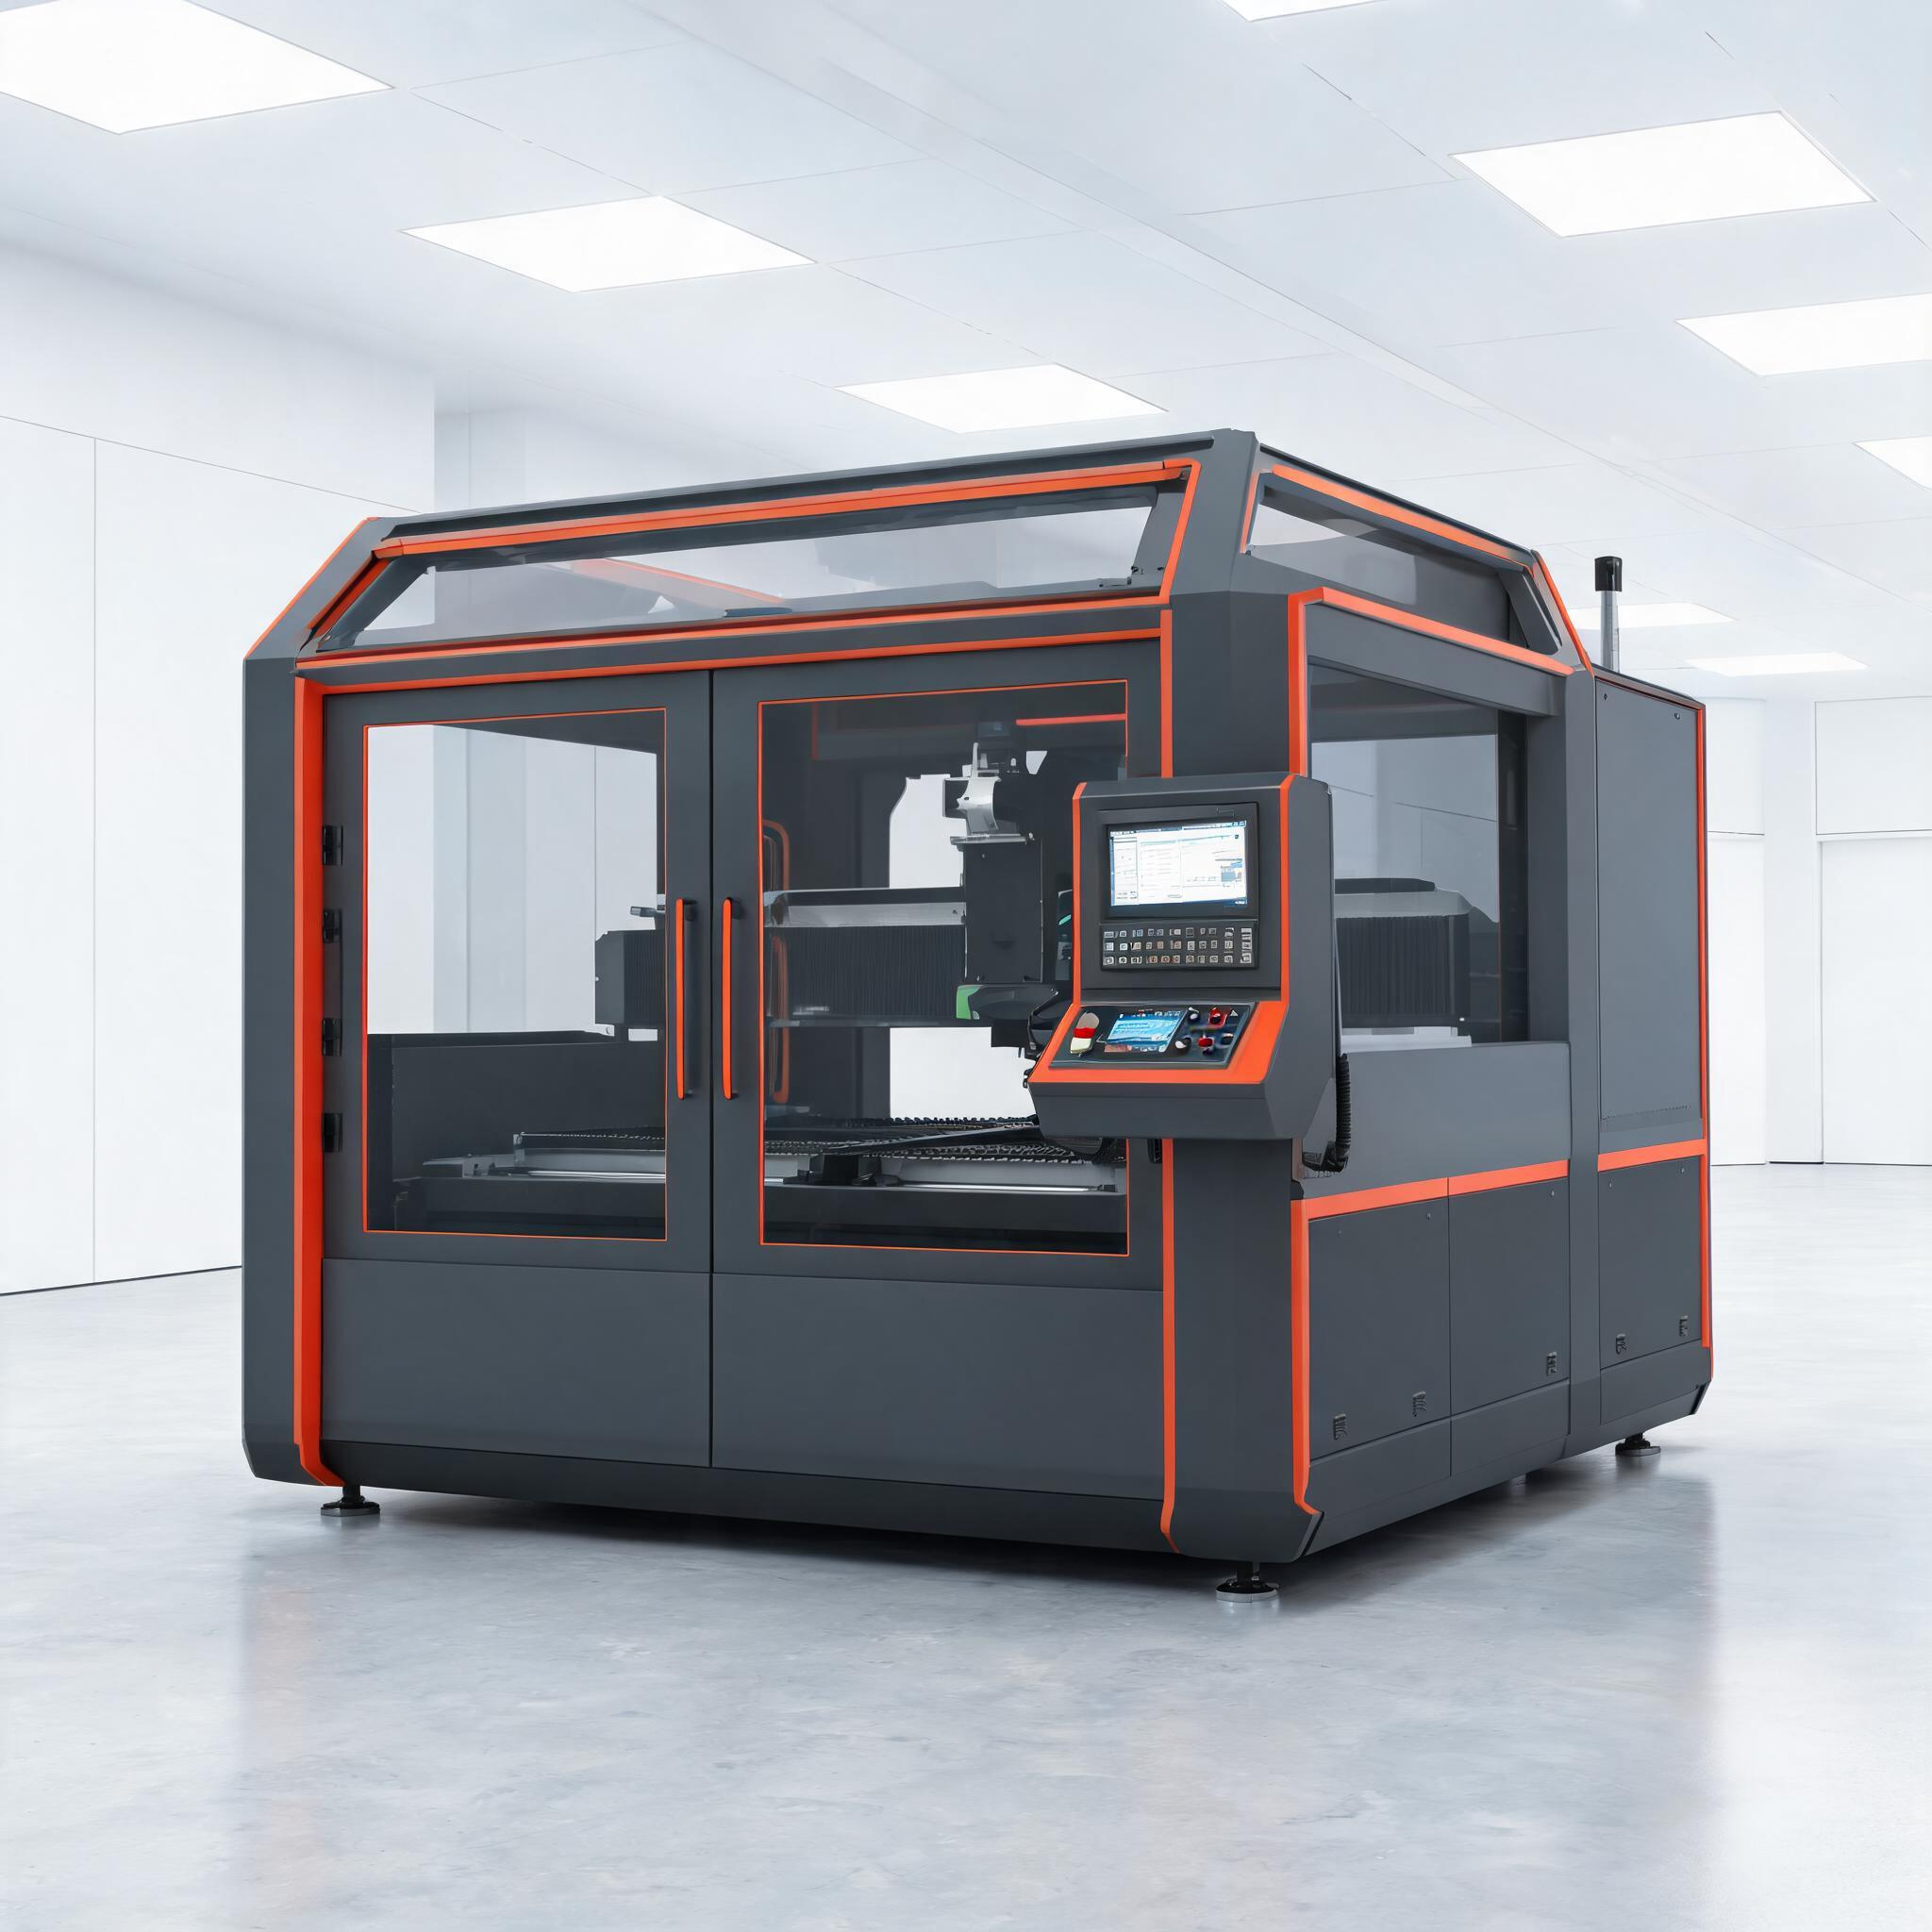
คู่มือผู้ซื้อที่ครอบคลุมสำหรับเครื่องตัดเลเซอร์แผ่นโลหะ ครอบคลุมเทคโนโลยีไฟเบอร์กับ CO2 การจับคู่กำลังกับความหนา (500W–30000W) ข้อแลกเปลี่ยนระหว่างความแม่นยำและความเร็ว ค่าใช้จ่ายวัสดุสิ้นเปลือง และรายการตรวจสอบการประเมินเชิงปฏิบัติ…
คู่มือการซื้อ
ผู้ผลิตชิ้นส่วนโลหะแผ่นที่กำลังมองหาเครื่องตัดเลเซอร์ต้องเผชิญกับคำถามที่ดูเหมือนง่าย: ต้องใช้กำลังเท่าใด และควรจ่ายเท่าใด? คำตอบขึ้นอยู่กับวัสดุที่คุณตัด ช่วงความหนาที่คุณจัดการในแต่ละวัน และความแม่นยำที่ลูกค้าของคุณต้องการ คู่มือนี้จะแบ่งการตัดสินใจออกเป็นปัจจัยที่ปฏิบัติได้จริงและเปรียบเทียบได้ - โดยใช้ข้อมูลจำเพาะของอุปกรณ์จริงจากกลุ่มเครื่องตัดเลเซอร์ไฟเบอร์ของ Xinhong CNC
เลเซอร์ไฟเบอร์กับ CO2: เหตุใดไฟเบอร์จึงครองการตัดโลหะแผ่น
สำหรับการผลิตชิ้นส่วนโลหะแผ่น เครื่องตัดเลเซอร์ไฟเบอร์ได้แทนที่เลเซอร์ CO2 เป็นส่วนใหญ่ด้วยเหตุผลที่เป็นรูปธรรมหลายประการ:
- ประสิทธิภาพการใช้พลังงาน: เลเซอร์ไฟเบอร์แปลงพลังงานไฟฟ้าที่ป้อนเข้าประมาณ 25–30% เป็นพลังงานตัด ในขณะที่เลเซอร์ CO2 โดยทั่วไปทำได้ 10–15% ซึ่งหมายถึงค่าไฟฟ้าต่อเมตรการตัดที่ต่ำกว่า
- การบำรุงรักษา: เลเซอร์ไฟเบอร์ไม่มีกระจกให้ปรับตั้ง ไม่ต้องเปลี่ยนแก๊สเลเซอร์ และไม่ต้องทำความสะอาดช่องเรโซเนเตอร์ แหล่งกำเนิดเลเซอร์เป็นชุดปิดผนึกที่มีอายุการใช้งานที่คาดไว้มากกว่า 40,000 ชั่วโมง
- ช่วงวัสดุ: เลเซอร์ไฟเบอร์สามารถตัดโลหะสะท้อนแสง - อะลูมิเนียม ทองแดง ทองเหลือง - ซึ่งอาจทำลายเลนส์ของเลเซอร์ CO2 ทำให้เครื่องไฟเบอร์เครื่องเดียวใช้งานได้กับวัสดุที่หลากหลายกว่า
- ความเร็วตัดบนแผ่นบาง: สำหรับวัสดุที่หนาไม่เกิน 4 มม. เลเซอร์ไฟเบอร์ตัดได้เร็วกว่าเลเซอร์ CO2 อย่างมีนัยสำคัญที่กำลังเท่ากัน ซึ่งช่วยเพิ่มปริมาณการผลิตโดยตรง
เครื่องตัดของ Xinhong CNC ใช้แหล่งกำเนิดเลเซอร์ไฟเบอร์จาก IPG (สหรัฐอเมริกา), RAYCUS และ GW - ทั้งหมดเป็นผู้ผลิตที่จัดตั้งขึ้นซึ่งมีความน่าเชื่อถือในระยะยาวที่พิสูจน์แล้วในสภาพแวดล้อมทางอุตสาหกรรม
ระดับกำลังและความสามารถในการตัด: ตารางอ้างอิงความหนา
ข้อมูลจำเพาะที่สำคัญที่สุดเมื่อเลือกเครื่องตัดเลเซอร์โลหะแผ่นคือกำลังเลเซอร์ เนื่องจากเป็นตัวกำหนดความหนาสูงสุดของวัสดุที่คุณสามารถตัดได้อย่างสะอาดโดยตรง นี่คือตารางอ้างอิงตามกลุ่มเครื่องจักรจริงของ Xinhong CNC:
| กำลังเลเซอร์ | เหล็กกล้าคาร์บอน | เหล็กกล้าไร้สนิม | อะลูมิเนียม | พื้นที่ทำงาน (ตัวอย่าง) |
|---|---|---|---|---|
| 500W | สูงสุด 3 มม. | สูงสุด 2 มม. | เฉพาะแผ่นบาง | 1300 × 900 มม. |
| 1500W | สูงสุด 6 มม. | สูงสุด 5 มม. | สูงสุด 4 มม. | 1300 × 2500 มม. |
| 3000W | สูงสุด 12 มม. | สูงสุด 8 มม. | สูงสุด 6 มม. | 1500 × 3000 มม. |
| 6000W–12000W | สูงสุด 20–30 มม. | สูงสุด 16–20 มม. | สูงสุด 12–16 มม. | ขนาดโต๊ะที่กำหนดเอง |
| 20000W–30000W | สูงสุด 40–60 มม. | สูงสุด 30–40 มม. | สูงสุด 25–35 มม. | การกำหนดค่าสำหรับแผ่นหนา |
หมายเหตุ: ข้อมูล 500W ถึง 3000W ข้างต้นสะท้อนข้อมูลจำเพาะที่ทดสอบจริงจากข้อมูลผลิตภัณฑ์ที่เผยแพร่ของ Xinhong CNC ช่วงกำลังที่สูงขึ้น (6000W ขึ้นไป) แสดงถึงช่วงความสามารถในการผลิตเต็มรูปแบบของบริษัท - ความสามารถในการตัดในระดับเหล่านี้แตกต่างกันไปตามการกำหนดค่า และควรยืนยันกับทีมเทคนิคสำหรับการใช้งานเฉพาะของคุณ
ข้อมูลเชิงลึกที่สำคัญ: โรงงานผลิตชิ้นส่วนโลหะแผ่นส่วนใหญ่จัดการวัสดุในช่วง 1–6 มม. เครื่อง 1500W ครอบคลุมช่วงนี้ทั้งหมด โดยตัดเหล็กกล้าคาร์บอนได้ถึง 6 มม. อะลูมิเนียมถึง 4 มม. และทองแดงถึง 3 มม. ด้วยความแม่นยำ ±0.03 มม. เครื่อง 3000W ขยายความสามารถนั้นเป็นเหล็กกล้าคาร์บอน 12 มม. - เพียงพอสำหรับโครงยึดและงานแผ่นหนาขึ้น โดยไม่ต้องเสียค่าใช้จ่ายเพิ่มเติมสำหรับระบบกำลังสูง
ความแม่นยำและความเร็ว: การหาสมดุล
ความแม่นยำในการตัดและความเร็วในการตัดเกี่ยวข้องกันแต่ไม่เหมือนกัน ความแม่นยำของตำแหน่งของเครื่อง - ว่าเลเซอร์ตามเส้นทางที่ตั้งโปรแกรมไว้ได้แม่นยำเพียงใด - ถูกกำหนดโดยคุณภาพของระบบเคลื่อนที่ ไม่ใช่กำลังเลเซอร์ เครื่องตัดเลเซอร์ไฟเบอร์ 1500W ของ Xinhong CNC มีความแม่นยำของตำแหน่ง ±0.03 มม. ในขณะที่รุ่นกะทัดรัด 3000W รักษาความแม่นยำที่คล้ายคลึงกันภายในพื้นที่ทำงาน 1500 × 3000 มม.
ในทางกลับกัน ความเร็วจะแปรผันตามกำลัง เครื่อง 3000W จะตัดเหล็กกล้าคาร์บอนหนา 3 มม. ได้เร็วกว่าเครื่อง 1500W ที่ตัดวัสดุเดียวกันอย่างเห็นได้ชัด เนื่องจากกำลังที่สูงกว่าช่วยให้อัตราป้อนสูงขึ้นในขณะที่ยังคงขอบตัดที่สะอาด นัยเชิงปฏิบัติ: หากปริมาณการผลิตของคุณสูงและชิ้นส่วนส่วนใหญ่อยู่ในช่วง 2–4 มม. ข้อได้เปรียบด้านความเร็วของเครื่อง 3000W อาจคุ้มกับราคาซื้อที่สูงขึ้นผ่านปริมาณงานรายวันที่เพิ่มขึ้น
ปัจจัยที่ส่งผลต่อคุณภาพการตัดนอกเหนือจากกำลังดิบ ได้แก่:
- แรงดันและประเภทแก๊สช่วย: ออกซิเจนสำหรับเหล็กกล้าคาร์บอน (ปฏิกิริยาคายความร้อนเพิ่มความเร็ว), ไนโตรเจนสำหรับสแตนเลสและอะลูมิเนียม (ป้องกันการเกิดออกซิเดชัน ให้ขอบสะอาดพร้อมสำหรับการเชื่อมหรือพ่นสี)
- คุณภาพและสภาพของเลนส์โฟกัส: เลนส์สกปรกหรือเสื่อมสภาพทำให้รอยตัดกว้างขึ้นและขอบหยาบขึ้น
- ความเรียบของวัสดุ: แผ่นบิดงอทำให้ระยะโฟกัสไม่สม่ำเสมอ นำไปสู่การตัดที่ไม่สม่ำเสมอ
- พารามิเตอร์การตัด: อัตราป้อน เปอร์เซ็นต์กำลังเลเซอร์ แรงดันแก๊ส และความถี่พัลส์ต้องปรับตั้งตามวัสดุและความหนา
วัสดุสิ้นเปลืองและต้นทุนการดำเนินงาน
ราคาซื้อเป็นเพียงส่วนหนึ่งของการลงทุนทั้งหมดของคุณ ต้นทุนการดำเนินงานต่อเนื่อง ได้แก่:
- แก๊สช่วย: ต้นทุนผันแปรที่ใหญ่ที่สุด ออกซิเจนมีราคาค่อนข้างถูก แต่การใช้นิโตรเจนความบริสุทธิ์สูงสำหรับการตัดสแตนเลสและอะลูมิเนียมเพิ่มขึ้นอย่างรวดเร็ว ผู้ผลิตหลายรายติดตั้ง เครื่องผลิตไนโตรเจน (Xinhong CNC ผลิตเครื่องผลิตไนโตรเจน PSA สำหรับการใช้งานตัดด้วยเลเซอร์โดยเฉพาะ) เพื่อผลิตไนโตรเจนในสถานที่ ลดต้นทุนแก๊สได้ 60–90% เมื่อเทียบกับไนโตรเจนแบบถังหรือแบบเทกอง
- เลนส์ป้องกันและหัวฉีด: สึกหรอตามปกติ ความถี่ในการเปลี่ยนขึ้นอยู่กับประเภทวัสดุ ระยะเวลาการตัด และความบริสุทธิ์ของแก๊ส
- ไฟฟ้า: เลเซอร์ไฟเบอร์มีประสิทธิภาพ แต่เครื่อง 3000W ที่ทำงาน 8 ชั่วโมงต่อวันยังคงใช้พลังงานอย่างมาก นำปัจจัยนี้ไปคำนวณต้นทุนการดำเนินงานของคุณ
- น้ำหล่อเย็นและการบำรุงรักษา: ระบบระบายความร้อนด้วยน้ำ (มาตรฐานบนเครื่อง Xinhong CNC) ต้องเปลี่ยนน้ำเป็นระยะ เปลี่ยนไส้กรอง และบำรุงรักษาเครื่องทำความเย็น
รายการตรวจสอบสำหรับผู้ซื้อเชิงปฏิบัติ
เมื่อประเมินเครื่องตัดเลเซอร์โลหะแผ่น ให้ใช้รายการตรวจสอบนี้เพื่อเปรียบเทียบตัวเลือกอย่างเป็นระบบ:
- ความหนาวัสดุสูงสุด: ระบุวัสดุที่หนาที่สุดที่คุณตัดเป็นประจำ เพิ่มระยะเผื่อ 20–30% สำหรับงานหนาเป็นครั้งคราว จับคู่กับความสามารถที่กำหนดของเครื่อง
- พื้นที่ทำงาน: ขนาดแผ่นมาตรฐานในภูมิภาคของคุณ (เช่น 1250 × 2500 มม. หรือ 1500 × 3000 มม.) ควรพอดีกับโต๊ะโดยไม่ต้องตัดล่วงหน้า
- ความแม่นยำของตำแหน่ง: ±0.03 มม. เป็นมาตรฐานสำหรับระบบเลเซอร์ไฟเบอร์คุณภาพ ระวังการอ้างความแม่นยำที่ไม่ระบุหรือคลุมเครือ
- โครงป้องกันความปลอดภัย: พื้นที่ตัดที่ปิดมิดชิดพร้อมอินเทอร์ล็อกเป็นสิ่งจำเป็นสำหรับความปลอดภัยของผู้ปฏิบัติงานและการปฏิบัติตามข้อกำหนด CE รุ่นกะทัดรัด 3000W ของ Xinhong CNC รวมหลังคานิรภัยแบบปิดสนิท
- โต๊ะสลับ: สำหรับสภาพแวดล้อมการผลิต โต๊ะสลับช่วยให้โหลด/ถอดพาเลตหนึ่งได้ในขณะที่การตัดดำเนินต่อไปบนอีกพาเลตหนึ่ง ซึ่งเพิ่มอัตราการใช้งานอย่างมีนัยสำคัญ
- ชิ้นส่วนไฟฟ้า: ชิ้นส่วนเกรดอุตสาหกรรม (Xinhong CNC ใช้ชิ้นส่วน Schneider Electric) รับประกันความน่าเชื่อถือและการปฏิบัติตามมาตรฐานไฟฟ้าของยุโรป
- การรับรอง: การรับรองการผลิต ISO 9001:2015 และเครื่องหมาย CE เป็นข้อกำหนดพื้นฐานสำหรับตลาดยุโรป
- ความเข้ากันได้ของซอฟต์แวร์: ยืนยันว่าเครื่องรองรับรูปแบบไฟล์มาตรฐานและมาพร้อมซอฟต์แวร์ CAM เครื่อง Xinhong CNC ใช้ซอฟต์แวร์ควบคุม CypCut ซึ่งใช้กันอย่างแพร่หลายในอุตสาหกรรม
ไฟเบอร์กับ CO2 อย่างสรุป
| ปัจจัย | เลเซอร์ไฟเบอร์ | เลเซอร์ CO2 |
|---|---|---|
| ประสิทธิภาพการใช้พลังงาน | 25–30% | 10–15% |
| การตัดโลหะสะท้อนแสง | ได้ (อะลูมิเนียม ทองแดง ทองเหลือง) | ไม่ได้ (อาจทำลายเลนส์) |
| ความเข้มข้นในการบำรุงรักษา | ต่ำ (แหล่งกำเนิดปิดผนึก ไม่มีกระจก) | สูง (การปรับตั้งกระจก การเปลี่ยนแก๊ส) |
| ความเร็วแผ่นบาง (<4 มม.) | เร็วกว่า | ช้ากว่า |
| แผ่นหนา (>20 มม.) | ต้องใช้กำลังสูง (10kW+) | แข่งขันได้ที่กำลังต่ำกว่า |
| อายุการใช้งานแหล่งกำเนิดที่คาดไว้ | มากกว่า 40,000 ชั่วโมง | 20,000–30,000 ชั่วโมง (เปลี่ยนหลอด) |
สำหรับโรงงานผลิตชิ้นส่วนโลหะแผ่นส่วนใหญ่ เทคโนโลยีเลเซอร์ไฟเบอร์เป็นตัวเลือกที่ชัดเจน - ประสิทธิภาพดีกว่า การบำรุงรักษาต่ำกว่า ช่วงวัสดุกว้างกว่า และตัดแผ่นบางถึงปานกลางซึ่งเป็นปริมาณการผลิตส่วนใหญ่ได้เร็วกว่า
บทสรุป: การจับคู่กำลัง ความแม่นยำ และงบประมาณ
เครื่องตัดเลเซอร์โลหะแผ่นที่เหมาะสมคือเครื่องที่ตรงกับส่วนผสมวัสดุในแต่ละวันของคุณ ไม่ใช่เครื่องที่มีวัตต์สูงสุดในเอกสารข้อมูลจำเพาะ สำหรับผู้ผลิตส่วนใหญ่:
- 500W เพียงพอสำหรับงานแผ่นบาง (ป้าย โลหะตกแต่ง โรงงานต้นแบบ) - กะทัดรัด ราคาไม่แพง ใช้ไฟ 220V เฟสเดียว
- 1500W ครอบคลุมช่วงโลหะแผ่นทั้งหมดจนถึงเหล็กกล้าคาร์บอน 6 มม. ด้วยความแม่นยำ ±0.03 มม. - จุดที่เหมาะสมที่สุดสำหรับโรงงานผลิตขนาดเล็กถึงขนาดกลาง
- 3000W ขยายความสามารถเป็นเหล็กกล้าคาร์บอน 12 มม. ด้วยโต๊ะที่ใหญ่ขึ้นและโต๊ะสลับ - เหมาะสำหรับโรงงานที่จัดการงานโครงสร้างและแผ่นหนาควบคู่กับแผ่นมาตรฐาน
- 6000W ขึ้นไป รองรับแผ่นหนาและการผลิตทางอุตสาหกรรมปริมาณมาก สิ่งเหล่านี้คือการลงทุนเฉพาะทางที่สมเหตุสมผลด้วยความต้องการวัสดุหนาที่สม่ำเสมอ
เครื่องตัดเลเซอร์ไฟเบอร์ทุกเครื่องของ Xinhong CNC ได้รับการรับรอง ISO 9001:2015 มีเครื่องหมาย CE และสร้างด้วยชิ้นส่วน Schneider Electric ด้วยแหล่งกำเนิดเลเซอร์จาก IPG, RAYCUS และ GW บริษัทครอบคลุมช่วงกำลัง 500W ถึง 30000W ทั้งหมด หากต้องการหารือเกี่ยวกับข้อกำหนดการตัดเฉพาะของคุณและรับคำแนะนำอุปกรณ์ที่ปรับแต่ง ติดต่อทีมเทคนิคของ Xinhong CNC.