
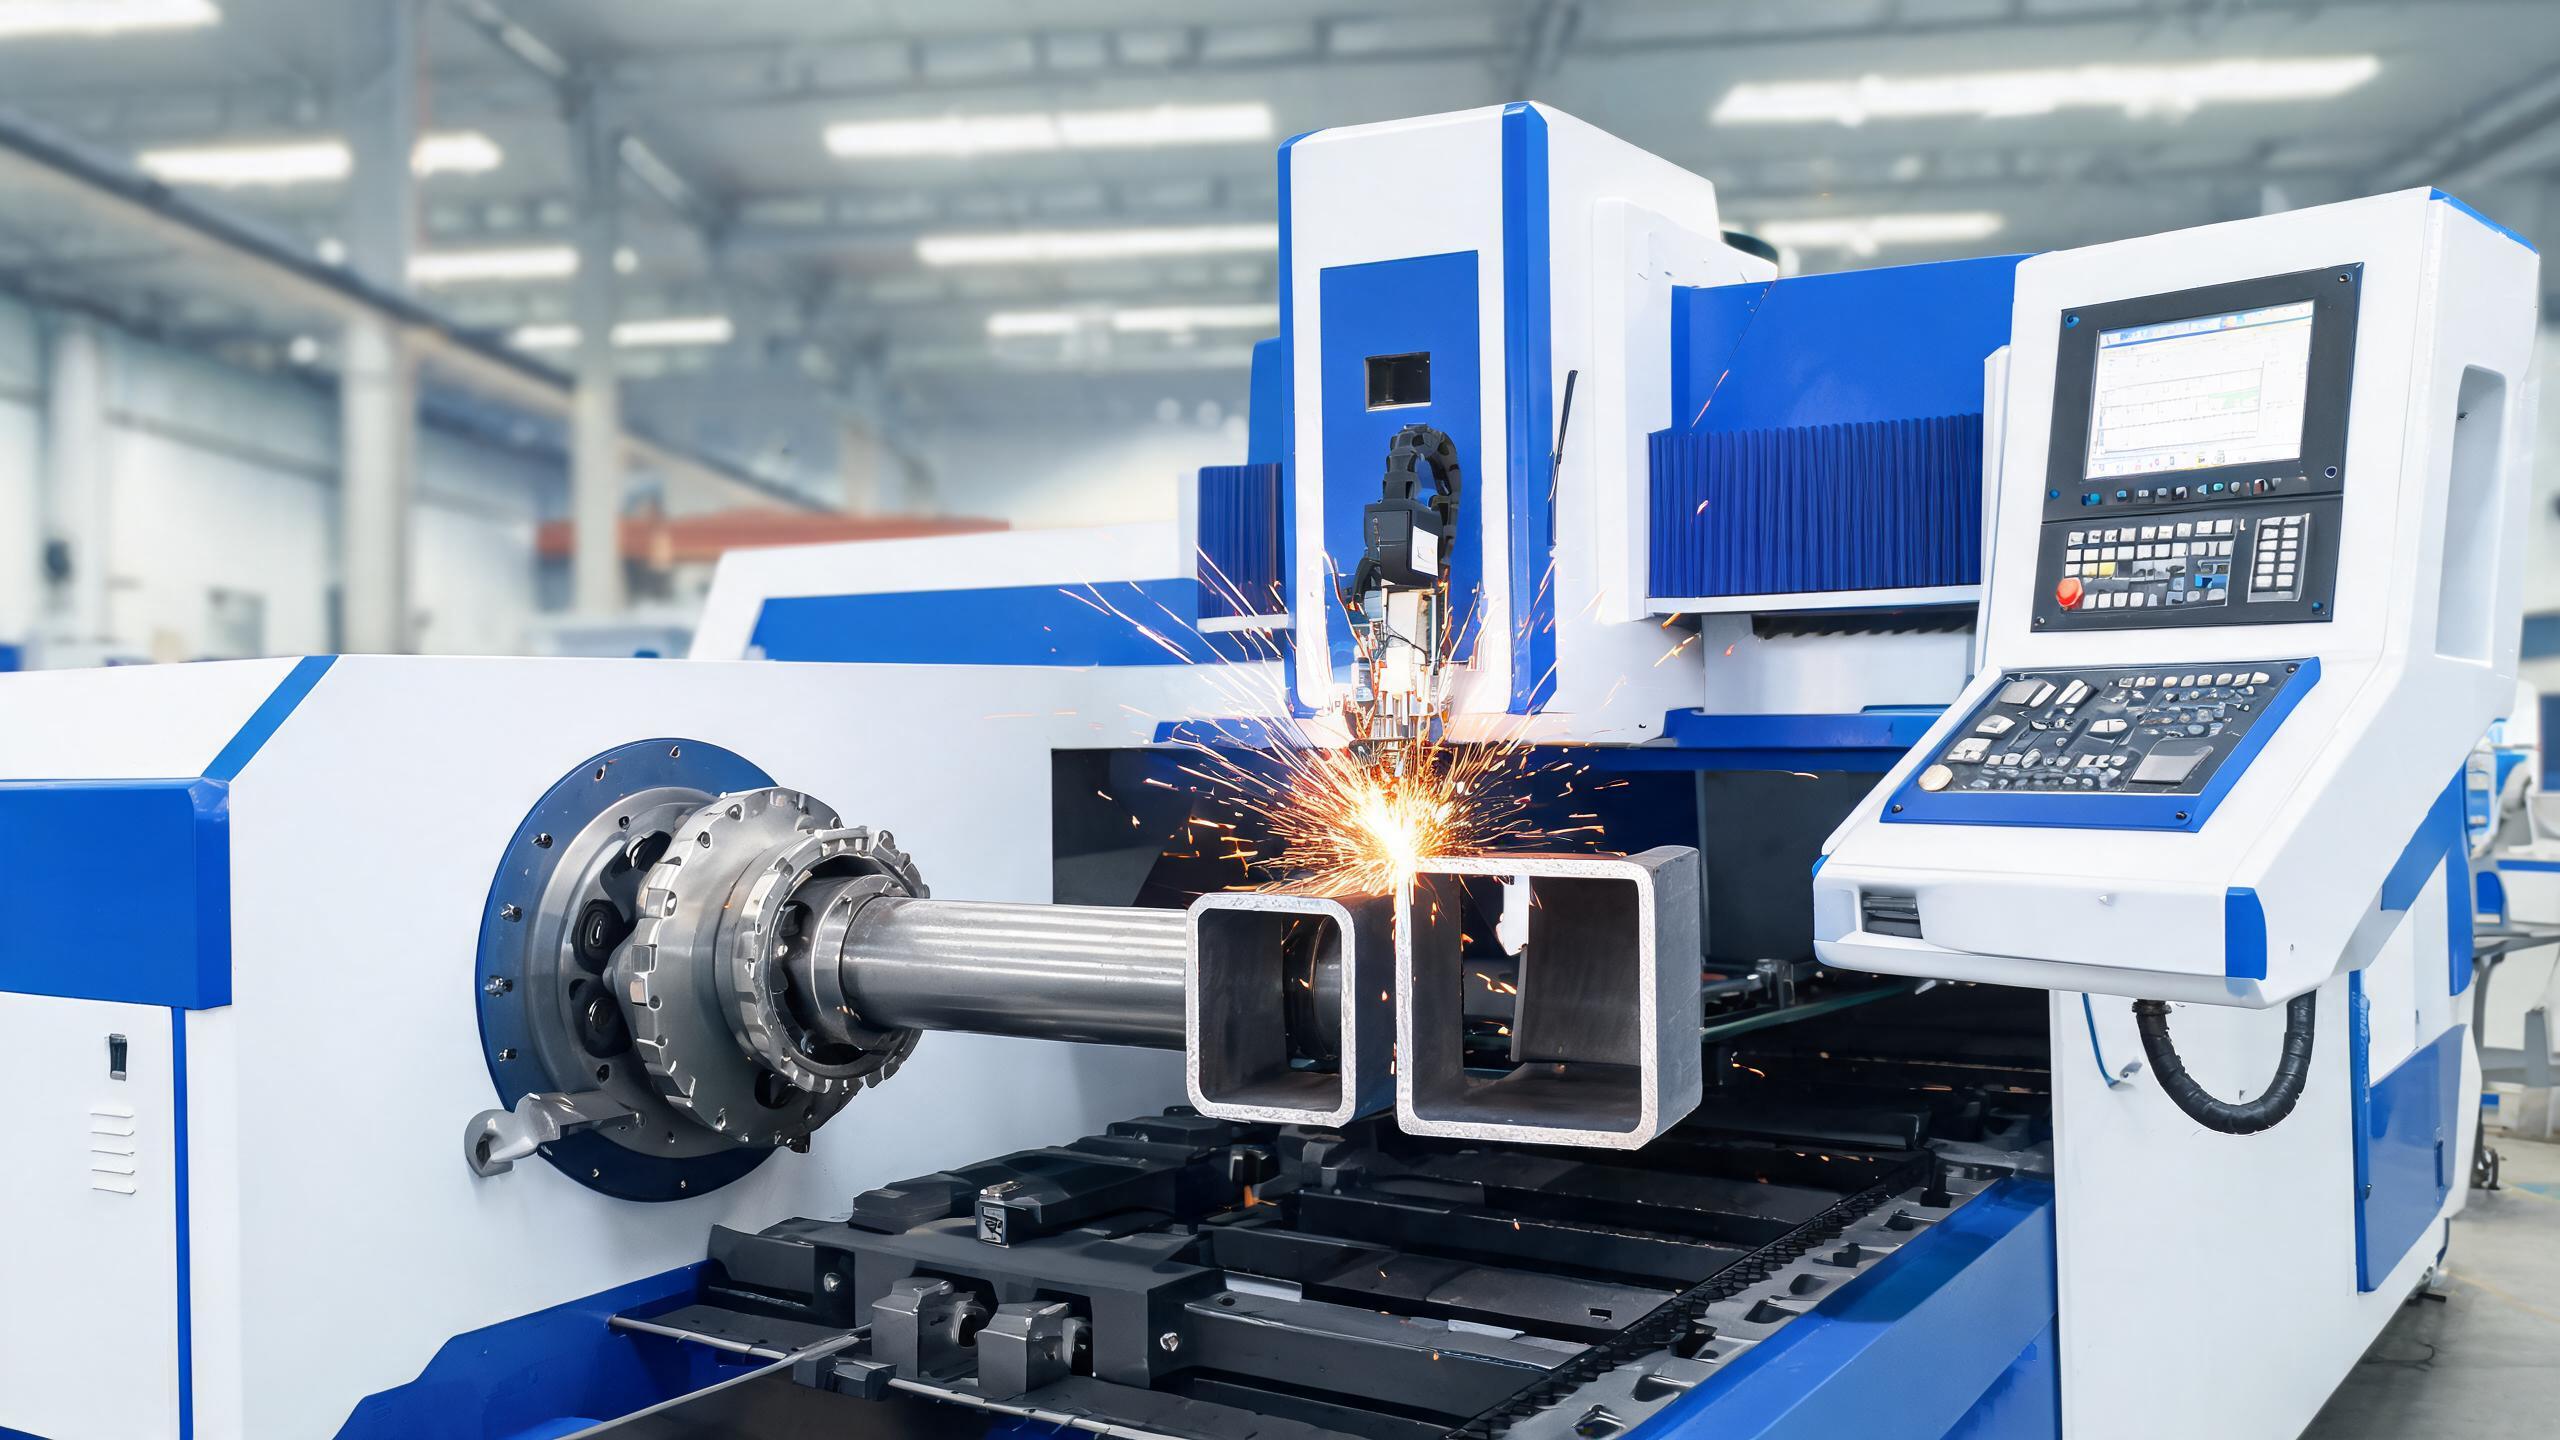
การวิเคราะห์ทางเทคนิคของเครื่องตัดเลเซอร์ท่อครอบคลุมว่าเทคโนโลยีทำงานอย่างไร ความแม่นยำบนท่อกลมและสี่เหลี่ยม ความสามารถด้านวัสดุ ระดับระบบอัตโนมัติ ข้อกำหนดซอฟต์แวร์ และข้อควรพิจารณาในการผสานรวมสำหรับผู้ผลิต B2B
การตัดท่อด้วยเลเซอร์: เทคโนโลยีที่เปลี่ยนโฉมการผลิตชิ้นส่วนท่อ
หากโรงงานของคุณยังคงตัดท่อและท่อเหล็กด้วยเลื่อยสายพาน ล้อขัด และจิ๊กเจาะมือ คุณกำลังเสียเวลากับทุกชิ้นส่วน เครื่องตัดท่อด้วยเลเซอร์ช่วยขจัดขั้นตอนการประมวลผลหลายขั้นตอน - การตัด การเจาะรู การทำมุม และการทำเครื่องหมาย - ในการตั้งค่าเดียว บนเครื่องเดียว สำหรับผู้ผลิต B2B ที่แปรรูปท่อโครงสร้าง ท่อกลม หรือโปรไฟล์สี่เหลี่ยม เทคโนโลยีนี้ได้เปลี่ยนจากความหรูหราเป็นความจำเป็นในการแข่งขัน
บทความนี้จะอธิบายว่าเครื่องตัดท่อด้วยเลเซอร์ทำงานอย่างไร ความแม่นยำและประสิทธิภาพที่เพิ่มขึ้นที่ได้รับ และสิ่งที่ควรประเมินเมื่อพิจารณาระบบตัดท่อ CNC สำหรับการดำเนินงานของคุณ
เครื่องตัดท่อด้วยเลเซอร์ทำงานอย่างไร
เครื่องตัดท่อด้วยเลเซอร์รวมแหล่งกำเนิดเลเซอร์ไฟเบอร์เข้ากับแกนหมุน (หรือระบบจับยึด) ที่หมุนท่อในขณะที่หัวเลเซอร์เคลื่อนที่ไปตามความยาวของท่อ ลำแสงเลเซอร์ตัดผ่านผนังท่อในขณะที่หมุน ทำให้สามารถตัดที่ซับซ้อน - การตัดตรง การตัดมุม รู ร่อง และโปรไฟล์ที่ซับซ้อน - โดยไม่ต้องเปลี่ยนเครื่องมือ
ส่วนประกอบหลัก ได้แก่:
- แหล่งกำเนิดเลเซอร์ไฟเบอร์ - โดยทั่วไป 1,000W ถึง 6,000W ขึ้นอยู่กับความหนาของผนังท่อ แหล่งกำเนิด RAYCUS, IPG และ GW เดียวกับที่ใช้ในเครื่องตัดแผ่นเรียบใช้ขับเคลื่อนระบบท่อ
- ระบบจับยึดหมุนหรือระบบขับเคลื่อน - ยึดและหมุนท่อด้วยการกำหนดตำแหน่งเชิงมุมที่แม่นยำ ระบบจับยึดคู่รองรับท่อยาวและอนุญาตให้โหลดต่อเนื่อง
- ระบบป้อนอัตโนมัติ - โหลดความยาวท่อดิบ (โดยทั่วไป 3–6 เมตร) เข้าสู่โซนตัด บางครั้งมีความสามารถในการโหลดเป็นมัดสำหรับการทำงานแบบไม่มีคนดูแล
- ระบบควบคุม CNC - ตั้งโปรแกรมเส้นทางการตัด ความเร็วรอบ และพารามิเตอร์เลเซอร์ ระบบเช่น CypCut รองรับการเขียนโปรแกรมเฉพาะท่อด้วยการจำลอง 3D
คุณภาพการตัดและความแม่นยำบนท่อกลมและสี่เหลี่ยม
ความคาดหวังด้านความแม่นยำสำหรับการตัดท่อด้วยเลเซอร์คล้ายกับระบบแผ่นเรียบ - ความแม่นยำในการวางตำแหน่งในช่วง ±0.03 มม. เป็นมาตรฐานสำหรับเครื่องคุณภาพ แต่การตัดท่อเพิ่มมิติการหมุน ซึ่งนำเสนอตัวแปรที่แตกต่างกัน:
- ความแม่นยำในการวางตำแหน่งแบบหมุน: จับยึดต้องรักษาความแม่นยำเชิงมุมในขณะที่ท่อหมุน ฟันเฟืองหรือการลื่นไถลใดๆ จะแปลเป็นข้อผิดพลาดในการตัดโดยตรง
- ความตรงและความรีของท่อ: ไม่มีท่อใดกลมหรือตรงสมบูรณ์แบบ เครื่องคุณภาพชดเชยความเบี่ยงเบนของท่อผ่านซอฟต์แวร์ แต่ท่อที่ไม่ได้มาตรฐานอย่างรุนแรงจะให้ผลลัพธ์ที่ไม่สม่ำเสมอไม่ว่าเครื่องจะแม่นยำแค่ไหน
- ความแปรผันของความหนาผนัง: กำลังเลเซอร์ต้องปรับตามความแปรผันของความหนาผนังตามความยาวท่อ โดยเฉพาะอย่างยิ่งกับท่อเชื่อม
สำหรับโปรไฟล์สี่เหลี่ยมและสี่เหลี่ยมผืนผ้า เครื่องจะตัดแต่ละด้านแบนตามลำดับในขณะที่จับยึดหมุน 90 องศาระหว่างด้าน คุณภาพของมุมขึ้นอยู่กับการควบคุมกำลังเลเซอร์และความเร็วตัดที่จุดเปลี่ยน
เครื่องตัดเลเซอร์ท่อทดแทนอะไรบ้าง
ลองพิจารณางานผลิตโครงสร้างท่อทั่วไป: การตัดท่อเหล็กสี่เหลี่ยมให้ได้ความยาว การเจาะรูยึดสองรู และการตัดมุมเอียง 45 องศาที่ปลายด้านหนึ่ง ด้วยวิธีการแบบดั้งเดิม งานนี้ต้องทำดังนี้:
- ตัดให้ได้ความยาวด้วยเลื่อยสายพาน
- ย้ายไปยังแท่นเจาะเพื่อเจาะรู
- ย้ายไปยังเลื่อยตัดมุมหรือเครื่องเจียรมุมเพื่อทำมุมเอียง
- ลบคมทุกขอบตัดด้วยมือ
เครื่องตัดเลเซอร์ท่อทำงานทั้งสี่ขั้นตอนเสร็จในรอบเดียว โดยทั่วไปใช้เวลาน้อยกว่าหนึ่งนาทีสำหรับท่อเหล็กสี่เหลี่ยมมาตรฐานขนาด 40×40 มม. การลดการเคลื่อนย้ายวัสดุระหว่างสถานีคือจุดที่ประหยัดเวลาได้จริง ไม่เพียงแต่แรงงาน แต่ยังรวมถึงสินค้าระหว่างผลิตที่ลดลงและพื้นที่โรงงานที่น้อยลง
ความสามารถด้านวัสดุและความหนา
เครื่องตัดเลเซอร์ท่อรองรับช่วงวัสดุเดียวกันกับเลเซอร์ไฟเบอร์สำหรับแผ่นเรียบ:
- ท่อเหล็กกล้าคาร์บอน: ความหนาผนังสูงสุด 8 มม. ด้วยแหล่งกำเนิด 3,000W; สูงสุด 12 มม. ด้วยแหล่งกำเนิด 6,000W
- ท่อเหล็กกล้าไร้สนิม: สูงสุด 6 มม. ด้วยแหล่งกำเนิด 3,000W
- ท่ออะลูมิเนียม: สูงสุด 4 มม. ด้วยแหล่งกำเนิด 3,000W
- ท่อชุบสังกะสี: ตัดสะอาด มีคราบตะกรันน้อยที่สุดเมื่อใช้แก๊สช่วยไนโตรเจน
ท่อกลมเส้นผ่านศูนย์กลางสูงสุด 220 มม. และโปรไฟล์สี่เหลี่ยมจัตุรัส/สี่เหลี่ยมผืนผ้าสูงสุด 200×200 มม. อยู่ในช่วงความสามารถทั่วไป ความยาวท่อสูงสุดโดยปกติคือ 6,000 มม. โดยมีส่วนต่อขยายเสริมสูงสุด 9,000 มม. สำหรับงานโครงสร้าง
ระดับระบบอัตโนมัติ: ตั้งแต่แบบแมนนวลจนถึงแบบอัตโนมัติเต็มรูปแบบ
ระบบตัดเลเซอร์ท่อมีสามระดับระบบอัตโนมัติ แต่ละระดับเหมาะกับปริมาณการผลิตที่แตกต่างกัน:
ระดับเริ่มต้น: การโหลดแบบแมนนวล
ผู้ปฏิบัติงานโหลดท่อแต่ละท่อเข้าหัวจับด้วยตนเอง จัดตำแหน่ง และเริ่มรอบการตัด เหมาะสำหรับโรงงานที่มีปริมาณน้อย หลากหลายชิ้นงาน ซึ่งประมวลผล 20–50 ท่อต่อกะ เวลารอบรวมถึงเวลาโหลดที่มาก แต่ต้นทุนเครื่องจักรต่ำกว่า
ระดับกลาง: การโหลดแบบกึ่งอัตโนมัติ
สายพานลำเลียงแบบมีมอเตอร์หรือแม็กกาซีนป้อนท่อเข้าหัวจับโดยอัตโนมัติ แต่ผู้ปฏิบัติงานยังคงตรวจสอบและสั่งเริ่มการโหลดแต่ละครั้ง อัตราการผลิตเพิ่มขึ้นเป็น 80–150 ท่อต่อกะ ระดับนี้เป็นจุดที่เหมาะสมที่สุดสำหรับโรงงานผลิตส่วนใหญ่
ระดับสูง: การโหลดแบบมัดอัตโนมัติเต็มรูปแบบ
เครื่องโหลดแบบมัดจัดการท่อ 10–20 ท่อในครั้งเดียว ป้อนอย่างต่อเนื่องพร้อมการวัดและจัดตำแหน่งอัตโนมัติ สามารถทำงานโดยไม่มีผู้ดูแลเป็นเวลานาน อัตราการผลิตเกิน 300 ท่อต่อกะ ระดับนี้คุ้มค่ากับต้นทุนเมื่อปริมาณการผลิตเกิน 5,000 ท่อต่อเดือน
ซอฟต์แวร์และการเขียนโปรแกรม
เครื่องตัดเลเซอร์ท่อสมัยใหม่ใช้ซอฟต์แวร์ CAM เฉพาะทางที่จัดการการทำงานเฉพาะของท่อ:
- การจำลอง 3 มิติ - แสดงภาพเส้นทางการตัดบนโปรไฟล์ท่อจริงก่อนตัด
- ไลบรารีพาราเมตริก - รูปทรงการตัดที่ตั้งโปรแกรมไว้ล่วงหน้า (รู, ร่อง, มุมเอียง, กิ่งแขนง) ที่สามารถกำหนดพารามิเตอร์ตามมิติได้
- การเพิ่มประสิทธิภาพการจัดเรียงชิ้นงาน - เพิ่มการใช้ประโยชน์วัสดุสูงสุดโดยปรับตำแหน่งการตัดตามความยาวท่อ
- เส้นตัดร่วม - ใช้เส้นตัดเส้นเดียวร่วมกันระหว่างชิ้นส่วนที่อยู่ติดกันเพื่อลดเวลารอบและเศษวัสดุ
CypCut และ TubePro เป็นแพลตฟอร์มซอฟต์แวร์ทั่วไปที่มาพร้อมกับระบบตัดเลเซอร์ท่อที่ผลิตในจีน รองรับรูปแบบการนำเข้า DXF, DWG และ IGES ทำให้ง่ายต่อการรวมเข้ากับขั้นตอนการทำงาน CAD ที่มีอยู่
ข้อมูลจำเพาะสำคัญที่ต้องประเมิน
เมื่อเปรียบเทียบเครื่องตัดเลเซอร์ท่อ ให้เน้นที่ข้อมูลจำเพาะเหล่านี้:
- กำลังเลเซอร์: 1,000W–3,000W สำหรับท่อผนังบาง; 6,000W สำหรับท่อโครงสร้างผนังหนา
- ช่วงเส้นผ่านศูนย์กลางท่อ: ตรวจสอบให้แน่ใจว่าระบบหัวจับรองรับขนาดท่อทั่วไปของคุณ
- ความยาวท่อสูงสุด: 6,000 มม. มาตรฐาน; ยาวกว่าสำหรับงานโครงสร้าง
- จำนวนหัวจับ: ระบบหัวจับคู่ให้การรองรับที่ดีกว่าสำหรับท่อยาวและช่วยให้ตัดต่อเนื่องได้
- ความแม่นยำในการวางตำแหน่ง: ±0.03 มม. เป็นมาตรฐานสำหรับเครื่องจักรคุณภาพ
- ระดับระบบอัตโนมัติ: จับคู่ระบบโหลดกับปริมาณการผลิตของคุณ
ข้อควรพิจารณาในการผสานรวม
การเพิ่มเครื่องตัดเลเซอร์ท่อในโรงงานของคุณต้องมีการวางแผนนอกเหนือจากตัวเครื่องจักร:
- พื้นที่โรงงาน: เครื่องตัดเลเซอร์ท่อยาวกว่าเครื่องตัดเลเซอร์แผ่นเนื่องจากระบบป้อน วางแผนพื้นที่เชิงเส้นอย่างน้อย 12–15 เมตร รวมถึงโซนโหลดและขนถ่าย
- แหล่งจ่ายไฟและแก๊ส: ระบบ 3,000W โดยทั่วไปต้องใช้ไฟ 3 เฟส 380V และอากาศอัดหรือไนโตรเจนที่ 1.5–2.5 MPa
- ระบบระบายอากาศและกรอง: การตัดท่อชุบสังกะสีหรือท่อทาสีทำให้เกิดควันที่ต้องดูดออก ตรวจสอบให้แน่ใจว่าตัวกรองฝุ่นของคุณได้รับการจัดอันดับสำหรับฝุ่นโลหะพร้อมสื่อกรองที่เหมาะสม
- การฝึกอบรมผู้ปฏิบัติงาน: แม้ว่าอินเทอร์เฟซ CNC จะทำให้การทำงานง่ายขึ้น แต่การเขียนโปรแกรมการตัดท่อที่ซับซ้อนต้องได้รับการฝึกอบรม เผื่อเวลาการฝึกอบรมพนักงาน 2–4 สัปดาห์
บทสรุป
เครื่องตัดเลเซอร์ท่อให้ผลผลิตที่เพิ่มขึ้นอย่าง measurable สำหรับผู้ผลิตที่แปรรูปท่อกลม สี่เหลี่ยมจัตุรัส และสี่เหลี่ยมผืนผ้า ความสามารถในการตัด เจาะ ทำมุมเอียง และทำเครื่องหมายในขั้นตอนเดียวช่วยขจัดปัญหาคอขวดในการเคลื่อนย้ายวัสดุและลดต้นทุนแรงงาน เมื่อประเมินระบบ ให้จับคู่กำลังเลเซอร์ ความจุหัวจับ และระดับระบบอัตโนมัติกับช่วงวัสดุและปริมาณการผลิตเฉพาะของคุณ และตรวจสอบว่าซอฟต์แวร์รองรับขั้นตอนการทำงาน CAD ของคุณ