
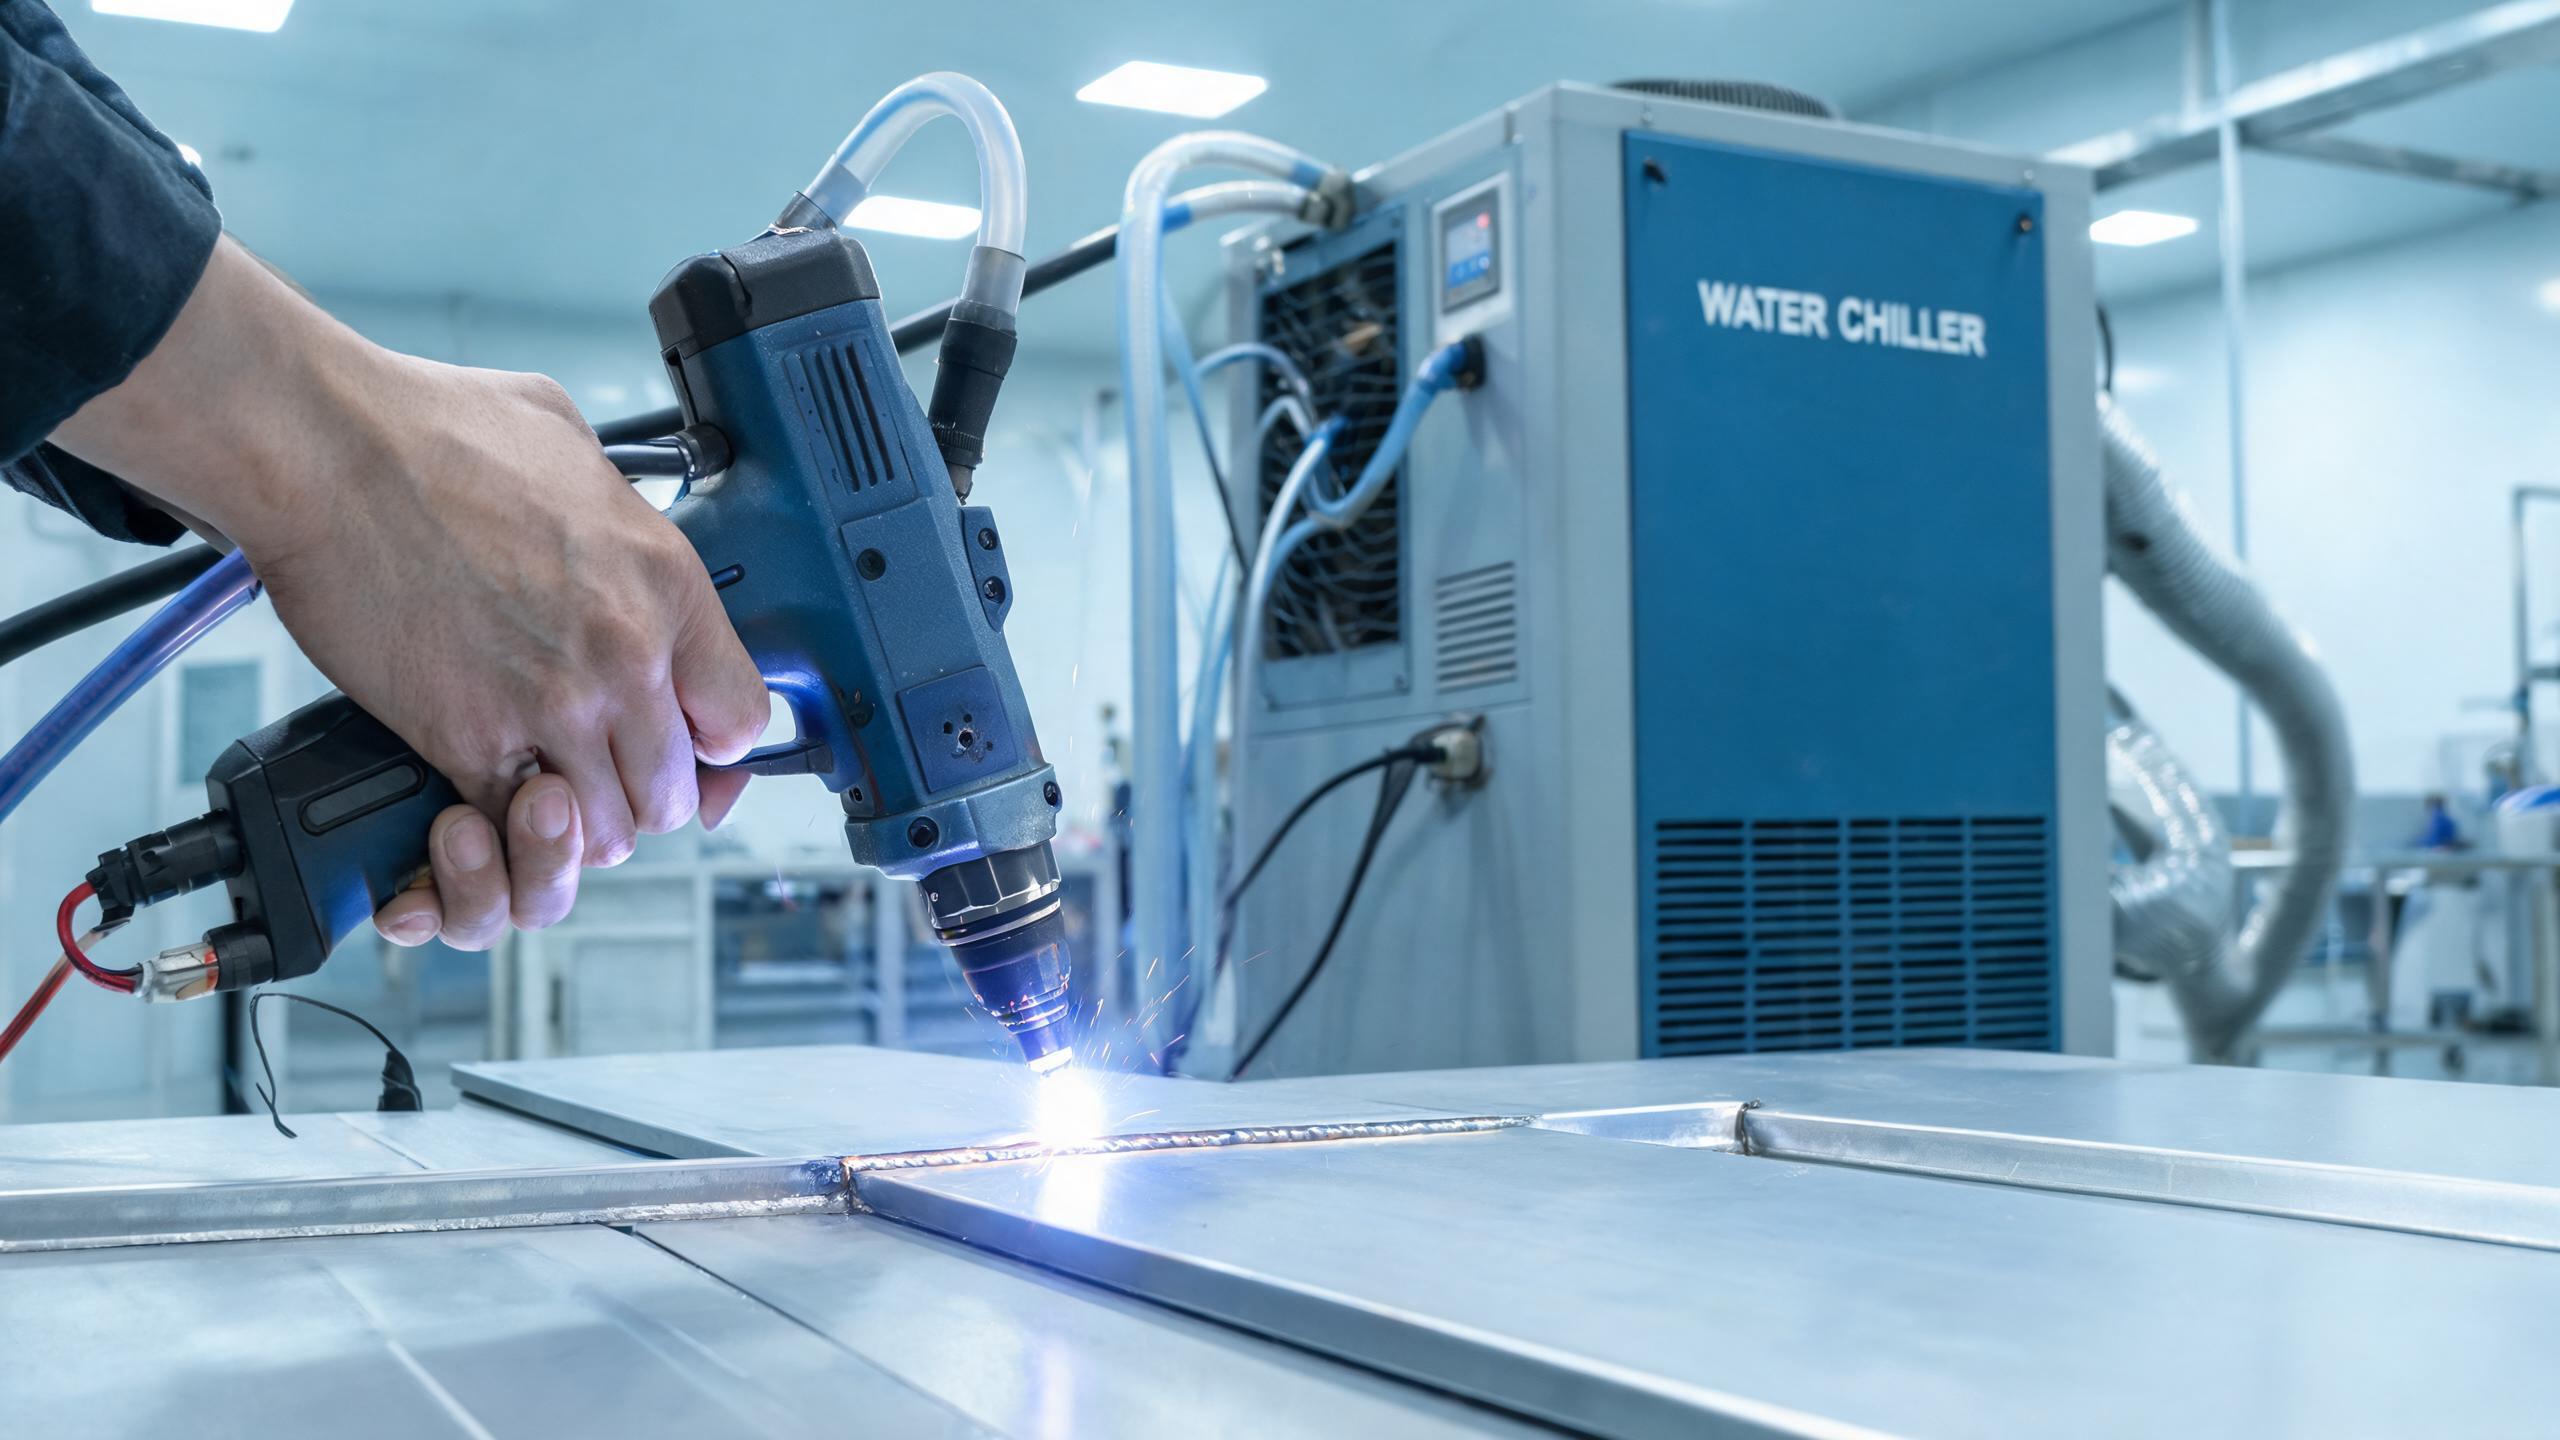
Isang praktikal na gabay sa pagwe-weld ng aluminum alloy gamit ang handheld laser welding machines, na sumasaklaw sa power selection (1000W-3000W), oxide layer management, porosity prevention, key parameters, at water cooling para sa tuloy-tuloy na produksyon.
Gabay sa Teknikal
Bakit Hinahamon ng Aluminum Alloy ang Laser Welding
Ang aluminum alloy ay isa sa mga pinakamalawak na ginagamit na metal sa manufacturing — mula sa automotive body panels hanggang sa aerospace components, heat sinks, at consumer electronics housings. Gayunpaman, kabilang din ito sa mga pinakamahirap na materyales na i-weld nang tuloy-tuloy. Ang isang handheld laser welding machine ay tumutugon sa ilan sa mga likas na hamon ng aluminum, ngunit ang pag-unawa kung bakit kumikilos ang metal na ito sa ilalim ng laser beam ay ang unang hakbang tungo sa pagkamit ng maaasahang welds.
Ang aluminum ay may tatlong katangian na nagpapalubha sa welding:
- Mataas na reflectivity - Ang aluminum ay sumasalamin ng hanggang 90% ng incident laser energy sa room temperature, lalo na sa fiber lasers na tumatakbo sa 1070 nm. Nangangahulugan ito na mas maraming power ang kailangan upang simulan ang keyhole, at ang paunang reflection ay maaaring makasira sa optics kung hindi mapangasiwaan nang maayos.
- Mataas na thermal conductivity - Ang aluminum ay nagsasagawa ng init nang halos apat na beses na mas mabilis kaysa sa steel. Mabilis na nawawala ang init mula sa weld zone, na nangangahulugang kailangan mo ng mas mataas na power density upang mapanatili ang stable molten pool.
- Oxide layer - Ang natural na aluminum oxide film (Al₂O₃) ay nabubuo sa ibabaw sa loob ng ilang segundo ng pagkakalantad sa hangin. Ang oxide na ito ay may melting point na humigit-kumulang 2072°C, mas mataas kaysa sa sariling 660°C melting point ng aluminum. Kung hindi maalis o mapangasiwaan nang maayos, maaari itong magdulot ng hindi kumpletong fusion at oxide inclusions sa weld.
Ang mga salik na ito ay tiyak na dahilan kung bakit mas mahalaga ang pagpili ng tamang equipment at parameters para sa aluminum kaysa sa maraming iba pang metal. Para sa mas malawak na pangkalahatang-ideya ng mga opsyon sa equipment at techniques, tingnan ang aming gabay sa portable laser welding machine para sa aluminum.
Paano Hinahawakan ng Handheld Laser Welding Machine ang Aluminum
Ang Shandong Xinhong CNC Technology Co., Ltd. ay nag-aalok ng handheld fiber laser welding machines sa apat na power levels: 1000W, 1500W, 2000W, at 3000W. Para sa aluminum alloy welding, kritikal ang pagpili ng power dahil sa mataas na reflectivity at thermal conductivity ng metal.
Narito kung paano na-mamapa ang power range sa mga kapal ng aluminum batay sa kakayahan ng makina:
| Laser Power | Inirerekomendang Kapal ng Aluminum | Karaniwang Application |
|---|---|---|
| 1000W | 0.5–1.5 mm | Manipis na sheet, mga housing ng electronics |
| 1500W | 1.0–3.0 mm | Pangkalahatang fabrication, mga bracket |
| 2000W | 1.5–3.0 mm | Mas makapal na plates, mga structural parts |
| 3000W | 2.0–3.0 mm+ | Mga heavy-duty na aluminum components |
Tandaan: Ang 1500W model ay nakakaabot ng maximum penetration na 3 mm sa parehong stainless steel at aluminum, na may weld seam consistency na ±0.1 mm. Ginagawa nitong versatile na pagpipilian para sa mga fabricator na nagtatrabaho sa iba't ibang materyales.
Ang fiber laser source sa mga makinang ito ay naghahatid ng focused beam na may mataas na power density, na tumutulong upang malampasan ang reflectivity barrier ng aluminum. Kapag nabuo na ang keyhole—karaniwan sa loob ng unang ilang milliseconds—dramatikong tumataas ang absorption rates habang ang molten metal ay sumisipsip ng enerhiya nang mas mahusay kaysa sa solid surface.
Pamamahala sa Oxide Layer Bago ang Welding
Ang aluminum oxide layer ay hindi basta maaaring i-weld at asahan ang magandang resulta. Dapat itong tugunan bago pa man dumampi ang laser sa metal:
- Mekanikal na pagtanggal: Gumamit ng stainless steel wire brush (nakalaan lamang para sa aluminum upang maiwasan ang cross-contamination) o Scotch-Brite upang alisin ang oxide film sa weld zone. Gawin ito sa loob ng 1–2 oras bago mag-weld, dahil agad na nagsisimulang mabuo muli ang oxide layer.
- Kemikal na paglilinis: Para sa production environments, ang caustic etch na sinusundan ng de-smut at banlaw ay nagbibigay ng mas pare-parehong surface preparation.
- Opsyon sa wire feeder: Ang handheld laser welding machine ay maaaring lagyan ng automatic wire feeder. Kapag nagwe-weld ng aluminum, ang paggamit ng ER4043 o ER5356 filler wire ay nakakatulong upang mabayaran ang mababang melting point ng base metal at mapabuti ang hitsura ng weld bead.
Kung laktawan ang pagtanggal ng oxide, nanganganib kang magkaroon ng porosity, inclusions, at hindi pare-parehong penetration—kahit gaano pa kahusay ang pagkaka-set ng iyong mga parameter.
Pag-iwas sa Porosity sa Aluminum Welds
Ang porosity ay ang pinakakaraniwang depekto sa aluminum laser welding. Ang mataas na solubility ng aluminum para sa hydrogen sa liquid state—kasama ang malaking pagbaba ng solubility sa panahon ng solidification—ay nangangahulugang ang anumang hydrogen na naroroon ay maa-trap bilang gas pores.
Kabilang sa mga pinagmumulan ng hydrogen ang moisture sa surface, natirang grease o oil, ang oxide layer mismo, at maging ang mataas na ambient humidity. Upang mabawasan ang porosity:
- Linisin nang maigi ang weld zone gamit ang acetone o isopropyl alcohol bago mag-weld.
- Gumamit ng high-purity argon (99.999%) bilang shielding gas sa flow rate na 15–20 L/min.
- Itago ang mga aluminum sheet sa tuyong kapaligiran; iwasang i-weld ang materyal na nalantad sa ulan o mataas na humidity.
- Gamitin ang wire feeder na may maayos na nakaimbak at malinis na filler wire.
Ang continuous wave operation at adjustable pulse parameters ng handheld laser welding machine ay nagbibigay sa mga operator ng tumpak na kontrol sa heat input, na tumutulong upang pamahalaan ang solidification rate at mabawasan ang pagbuo ng pores.
Mga Pangunahing Parameter na Dapat Tama
Ang aluminum ay nangangailangan ng iba't ibang parameter settings kaysa sa bakal. Bagama't ang eksaktong halaga ay depende sa iyong partikular na alloy, kapal, at joint type, narito ang mga kritikal na parameter na dapat i-tune:
- Laser power: Magsimula sa 80–90% ng rated power para sa aluminum, dahil ang mataas na reflectivity ay nangangailangan ng concentrated energy. Para sa 1500W unit, ang karaniwang starting point ay 1200–1500W para sa 2 mm aluminum sheet.
- Welding speed: Ang mas mabagal na bilis (8–15 mm/s para sa 2 mm na materyal) ay nagbibigay ng sapat na heat input, ngunit ang masyadong mabagal ay maaaring magdulot ng burn-through sa manipis na aluminum. Subukan muna sa scrap.
- Protective gas: Ang argon ay standard. Ang argon-helium mixtures (hal., 50/50) ay maaaring mapabuti ang penetration para sa mas makapal na seksyon, dahil pinapataas ng helium ang plasma temperature.
- Focus position: Ang bahagyang defocus (0.5–1.0 mm sa itaas ng surface) ay kadalasang nagbubunga ng mas malawak at mas matatag na weld pool para sa aluminum.
Ang makina ay maaaring mag-imbak ng 50+ sets ng welding parameters, kaya kapag na-set mo nang tama ang mga setting para sa isang partikular na aluminum alloy at kapal na kombinasyon, maaari mong i-save at i-recall ang mga ito agad—inaalis ang trial-and-error sa mga paulit-ulit na trabaho.
Water Cooling para sa Tuloy-tuloy na Produksyon
Ang aluminum welding ay lumilikha ng malaking init dahil sa mataas na power requirements. Ang water cooling system sa mga handheld laser welding machine na ito ay idinisenyo upang pangasiwaan ang load na ito, na sumusuporta sa tuloy-tuloy na operasyon ng 8 oras o higit pa nang walang thermal shutdown. Mahalaga ito para sa production environments kung saan ang downtime ay direktang nakakaapekto sa output.
Ang chiller ay nagpapanatili ng matatag na temperatura ng laser source, na siya namang nagpapanatili ng pare-parehong beam quality at power output sa mahabang shifts. Para sa mga fabricator na nagpapatakbo ng batch jobs sa aluminum components, nangangahulugan ito ng predictable weld quality mula sa unang bahagi hanggang sa huli.
Mga Sertipikasyon at Quality Assurance
Ang mga handheld laser welding machine ay may CE at RoHS certifications, at ang Shandong Xinhong CNC Technology ay nagpapatakbo sa ilalim ng ISO 9001:2015 quality management system. Para sa mga buyer na nagbibigay sa European markets o industriyang nangangailangan ng dokumentadong quality compliance, ang mga sertipikasyong ito ay nagbibigay ng baseline ng katiyakan.
Konklusyon
Ang pagwe-weld ng aluminum alloy gamit ang handheld laser welding machine ay ganap na posible kapag iginagalang mo ang mga natatanging katangian ng materyal. Ang susi ay ang pagtutugma ng power sa kapal, pagtanggal ng oxide layer, pagkontrol sa mga pinagmumulan ng hydrogen, at pag-iimbak ng iyong mga optimized na parameter para sa repeatability. Sa mga power options mula 1000W hanggang 3000W, sinasaklaw ng mga makinang ito ang aluminum fabrication needs mula sa manipis na sheet hanggang sa structural plate.