
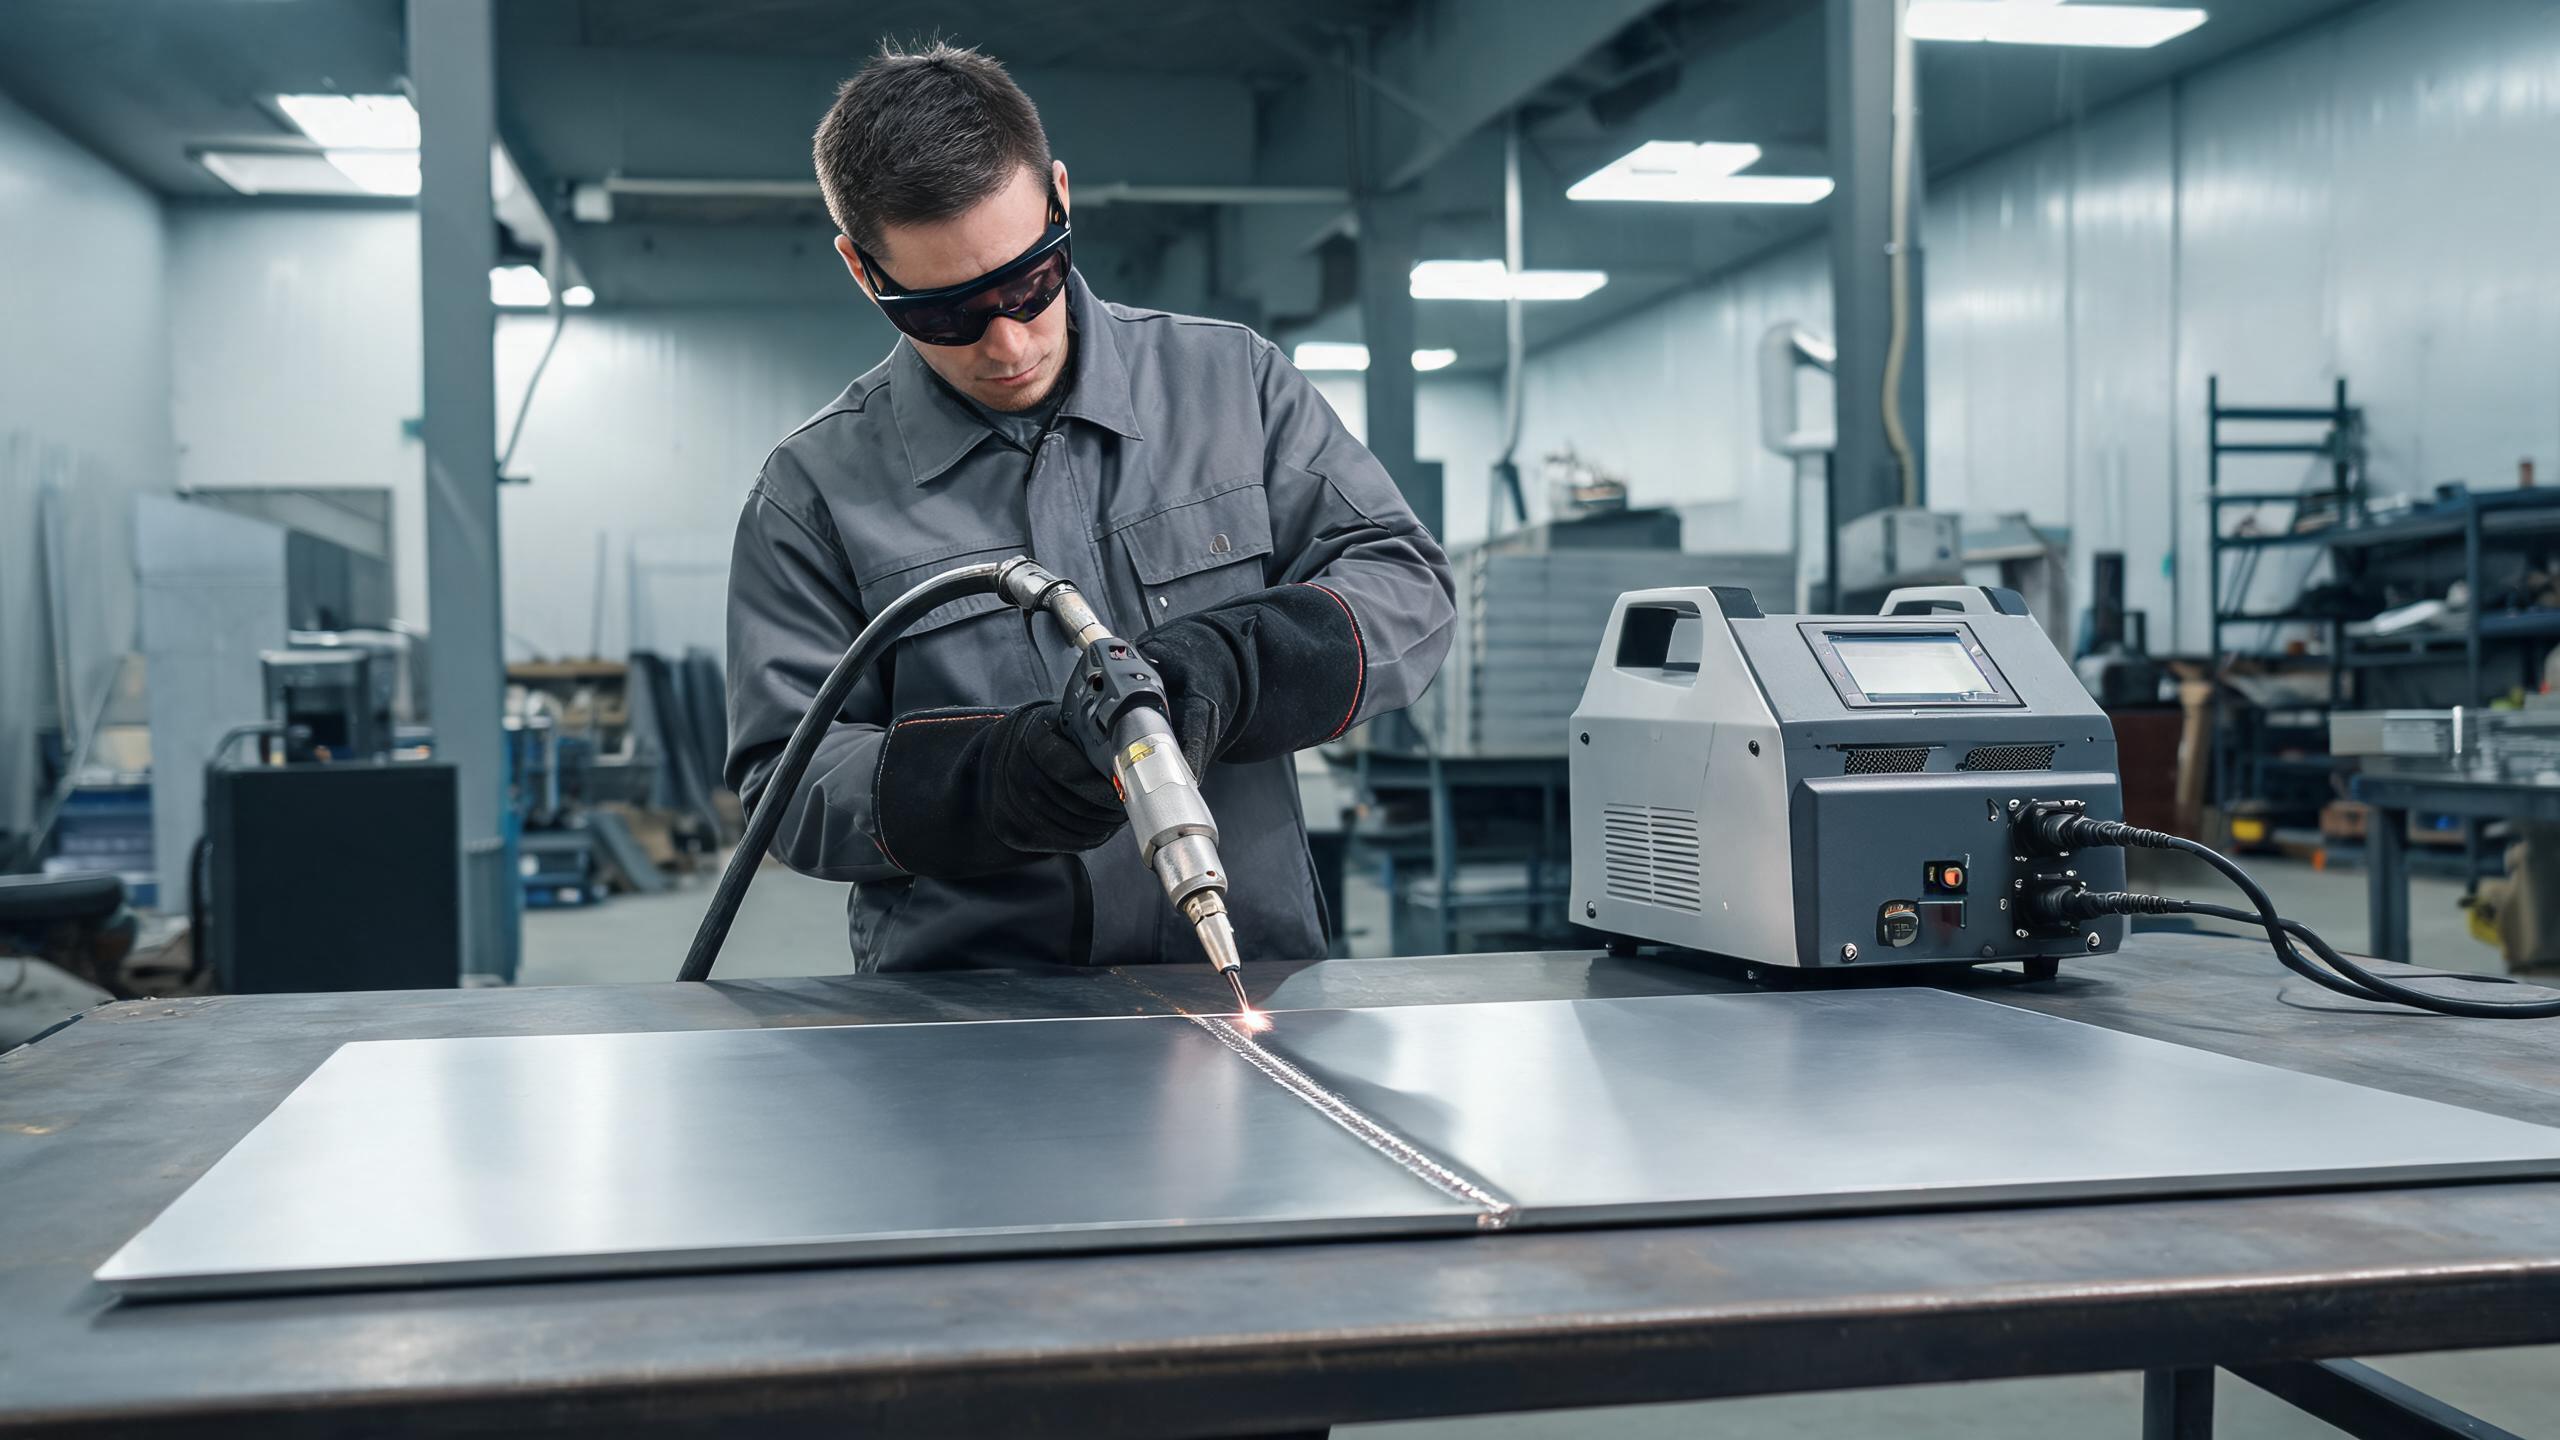
Isang praktikal na gabay sa paggamit ng handheld laser welding machines para sa sheet metal, sumasaklaw sa power selection, joint types, welding tips, at mga bentahe kumpara sa TIG/MIG.
Bakit Natural na Akma ang Sheet Metal para sa Handheld Laser Welding
Ang sheet metal fabrication ay isa sa mga pinakakaraniwang aplikasyon para sa handheld laser welding machines. Ang manipis na stainless steel sheets - karaniwang 0.5 mm hanggang 3 mm - ay eksaktong kung saan nalalamangan ng laser welding ang tradisyonal na pamamaraan tulad ng TIG o MIG. Ang concentrated heat ng fiber laser ay lumilikha ng makitid na weld pool na may minimal na heat-affected zone, na nangangahulugang mas kaunting thermal distortion sa manipis na materyal, mas mabilis na travel speeds, at mas malinis na weld seams na kadalasang nangangailangan ng kaunti o walang post-weld finishing.
Kung gumagawa ka man ng mga enclosure, cabinets, ductwork, o decorative panels, ang isang handheld laser welding machine ay nagbibigay sa iyo ng flexibility upang hawakan ang mga joints na mahirap o imposibleng maabot gamit ang fixed welding station. Ang praktikal na gabay na ito ay sumasaklaw sa mga kailangan mong malaman upang makuha ang pinakamahusay na resulta sa sheet metal.
Pagtutugma ng Power sa Kapal ng Sheet Metal
Ang sheet metal ay sumasaklaw sa iba't ibang kapal, at ang tamang power level ay nakadepende sa materyal na madalas mong gamitin. Ang Xinhong product line ay nag-aalok ng 1000W, 1500W, 2000W, at 3000W handheld fiber laser welding machines. Para sa sheet metal work partikular:
- 1000W - Mainam para sa manipis na gauge sheet (0.5–1.5 mm). Gumagawa ng malinis at makitid na welds na may minimal na heat input, kaya perpekto para sa mga aplikasyon kung saan ang distortion ay isang alalahanin, tulad ng stainless steel kitchenware at electronic enclosures.
- 1500W - Ang pinaka-versatile na pagpipilian para sa sheet metal shops. Sa maximum penetration na 3 mm sa stainless steel at aluminum, nasasaklaw nito ang buong hanay ng karaniwang kapal ng sheet. Ang ±0.1 mm weld seam consistency ay tinitiyak ang repeatable bead quality sa buong production runs.
- 2000W–3000W - Mas angkop kapag ang iyong trabaho ay lumalampas sa sheet metal patungo sa mas makapal na plate. Kung ang iyong fabrication shop ay humahawak ng halo ng sheet at plate, ang mga higher-power models na ito ay nagbibigay ng headroom para sa mas makapal na materyales habang mahusay pa rin sa mas manipis na stock.
Para sa karamihan ng sheet metal-focused operations, ang 1500W model ay kumakatawan sa sweet spot - sapat na power upang hawakan ang buong karaniwang hanay ng kapal, na may precision at consistency na hinihingi ng manipis na materyal.
Mga Bentahe Kumpara sa Tradisyonal na Paraan ng Welding
Ang paglipat mula sa TIG o MIG patungo sa isang handheld laser welding machine para sa stainless steel sheet metal work ay naghahatid ng ilang konkretong benepisyo:
- Nabawasang distortion: Ang focused energy ng laser ay nagpapainit ng mas maliit na lugar, na nangangahulugang ang nakapaligid na materyal ay nananatiling mas malamig. Sa manipis na sheet metal, ito ang pagkakaiba sa pagitan ng flat panel at isang warping habang nagwe-weld.
- Mas mataas na bilis: Ang laser welding travel speeds ay karaniwang 2–4 beses na mas mabilis kaysa sa TIG sa magkatulad na kapal. Para sa isang shop na nagpapatakbo ng maraming sheet metal jobs bawat araw, direktang pinapataas nito ang throughput.
- Mas malinis na welds: Ang kontroladong heat input ay gumagawa ng makinis at pare-parehong weld beads na kadalasang nag-aalis ng pangangailangan para sa grinding o polishing - isang malaking pagtitipid sa paggawa sa mga finished products tulad ng stainless steel cabinets o visible trim.
- Mas kaunting filler material: Maraming sheet metal laser welds ay autogenous, ibig sabihin, pinagsasama nila ang joint nang walang idinagdag na filler wire. Binabawasan nito ang mga gastos sa materyal at pinapasimple ang proseso ng welding.
Karaniwang Sheet Metal Joints at Paano Sila Lalapitan
Butt Joints
Ang butt joints - kung saan ang dalawang gilid ng sheet ay inilalagay nang magkaharap - ay ang pinaka-straightforward na aplikasyon. I-align ang mga sheet na may minimal na gap (mas mabuti kung mas mababa sa 0.1 mm para sa autogenous welding), at patakbuhin ang laser sa kahabaan ng seam. Ang ±0.1 mm seam consistency ng 1500W model ay tinitiyak ang pare-parehong penetration sa buong haba ng joint.
Lap Joints
Sa lap joints, ang isang sheet ay nagsasapaw sa isa pa. Ang laser ay tumatagos sa tuktok na sheet at pinagsasama ito sa ilalim na sheet. Ang ganitong uri ng joint ay karaniwan sa enclosure assembly at ductwork. Ayusin ang focus position nang bahagyang mas malalim upang matiyak na maabot ng weld pool ang mas mababang sheet.
Fillet at T-Joints
Para sa corner at T-joints sa sheet metal enclosures, ang maneuverability ng handheld welding gun ay isang malaking bentahe. Maaaring i-angle ng operator ang gun upang idirekta ang enerhiya sa ugat ng joint, na nakakamit ang buong fusion nang walang mga limitasyon sa pag-access ng fixed welding head.
Pagpapalamig at Patuloy na Operasyon
Ang sheet metal fabrication shops ay madalas na nagpapatakbo ng tuloy-tuloy na production schedules. Ang water cooling system sa Xinhong's handheld laser welding machines ay sumusuporta sa 8+ oras ng tuloy-tuloy na operasyon, ibig sabihin, kayang sabayan ng makina ang buong shift nang walang thermal shutdowns. Ito ay partikular na mahalaga kapag nagwe-weld ng manipis na sheet metal sa mataas na travel speeds, kung saan ang laser source ay halos palaging aktibo.
Ang pare-parehong pagpapalamig ay nag-aambag din sa stability ng kalidad ng weld. Habang ang temperatura ng laser source ay nananatiling kontrolado, ang beam parameters ay nananatiling pare-pareho, na siya namang nagpapanatili ng weld bead na uniform - direktang sumusuporta sa ±0.1 mm consistency specification.
Mga Praktikal na Tip para sa Sheet Metal Laser Welding
- Kontrolin ang gap: Para sa autogenous welding (walang filler), panatilihin ang joint gap na mas mababa sa 0.1 mm. Kung mas malawak ang gap, gumamit ng filler wire o lumipat sa bahagyang mas mababang travel speed upang hayaang tulayin ng weld pool ang gap.
- Gumamit ng shielding gas: Ang argon o nitrogen shielding gas ay pumipigil sa oxidation sa stainless steel sheet, na gumagawa ng maliwanag at malinis na welds na hindi nangangailangan ng post-weld cleaning.
- I-optimize ang travel speed: Masyadong mabagal at nanganganib kang magkaroon ng burn-through sa manipis na materyal; masyadong mabilis at hindi kumpleto ang penetration. Magsimula sa mga parameter na inirerekomenda ng manufacturer at i-fine-tune batay sa iyong partikular na material grade at kapal.
- Panatilihin ang pare-parehong anggulo ng gun: Ang steady na 45–90 degree na anggulo (depende sa uri ng joint) ay tinitiyak ang pantay na distribusyon ng enerhiya sa kahabaan ng seam.
- Linisin ang materyal: Ang langis, oxide, o kontaminasyon sa ibabaw ng sheet ay maaaring magdulot ng porosity at hindi pare-parehong welds. Ang mabilis na pagpunas gamit ang solvent bago mag-weld ay tumatagal ng ilang segundo at pumipigil sa mga depekto.
Mga Sertipikasyon na Mahalaga para sa mga Sheet Metal Buyers
Kapag kumukuha ng handheld laser welding machine para sa sheet metal production, ang mga sertipikasyon ay isang praktikal na alalahanin, hindi isang pormalidad. Ang mga makina sa Xinhong lineup ay may dalang CE at RoHS certifications, na nagpapatunay ng pagsunod sa European safety at environmental standards. Ang ISO 9001:2015 certification ng kumpanya ay nangangahulugang ang mga proseso ng produksyon ay pinamamahalaan ng isang dokumentadong quality management system. Para sa mga sheet metal fabricators na nagbibigay sa European o international customers, ang mga sertipikasyong ito ay madalas na kinakailangan ng customer.
Mga Kaugnay na Artikulo
- Handheld Laser Welding Machine Stainless Steel Thickness: Ano ang Kailangan Mong Malaman
- Paano Pumili ng Handheld Laser Welder para sa Stainless Steel Pipe
- Pinakamahusay na Handheld Laser Welding Machine para sa Bakal: Mga Pamantayan sa Pagpili
- Handheld Laser Welding Machine para sa Steel Plate: Mga Tip at Parameter