
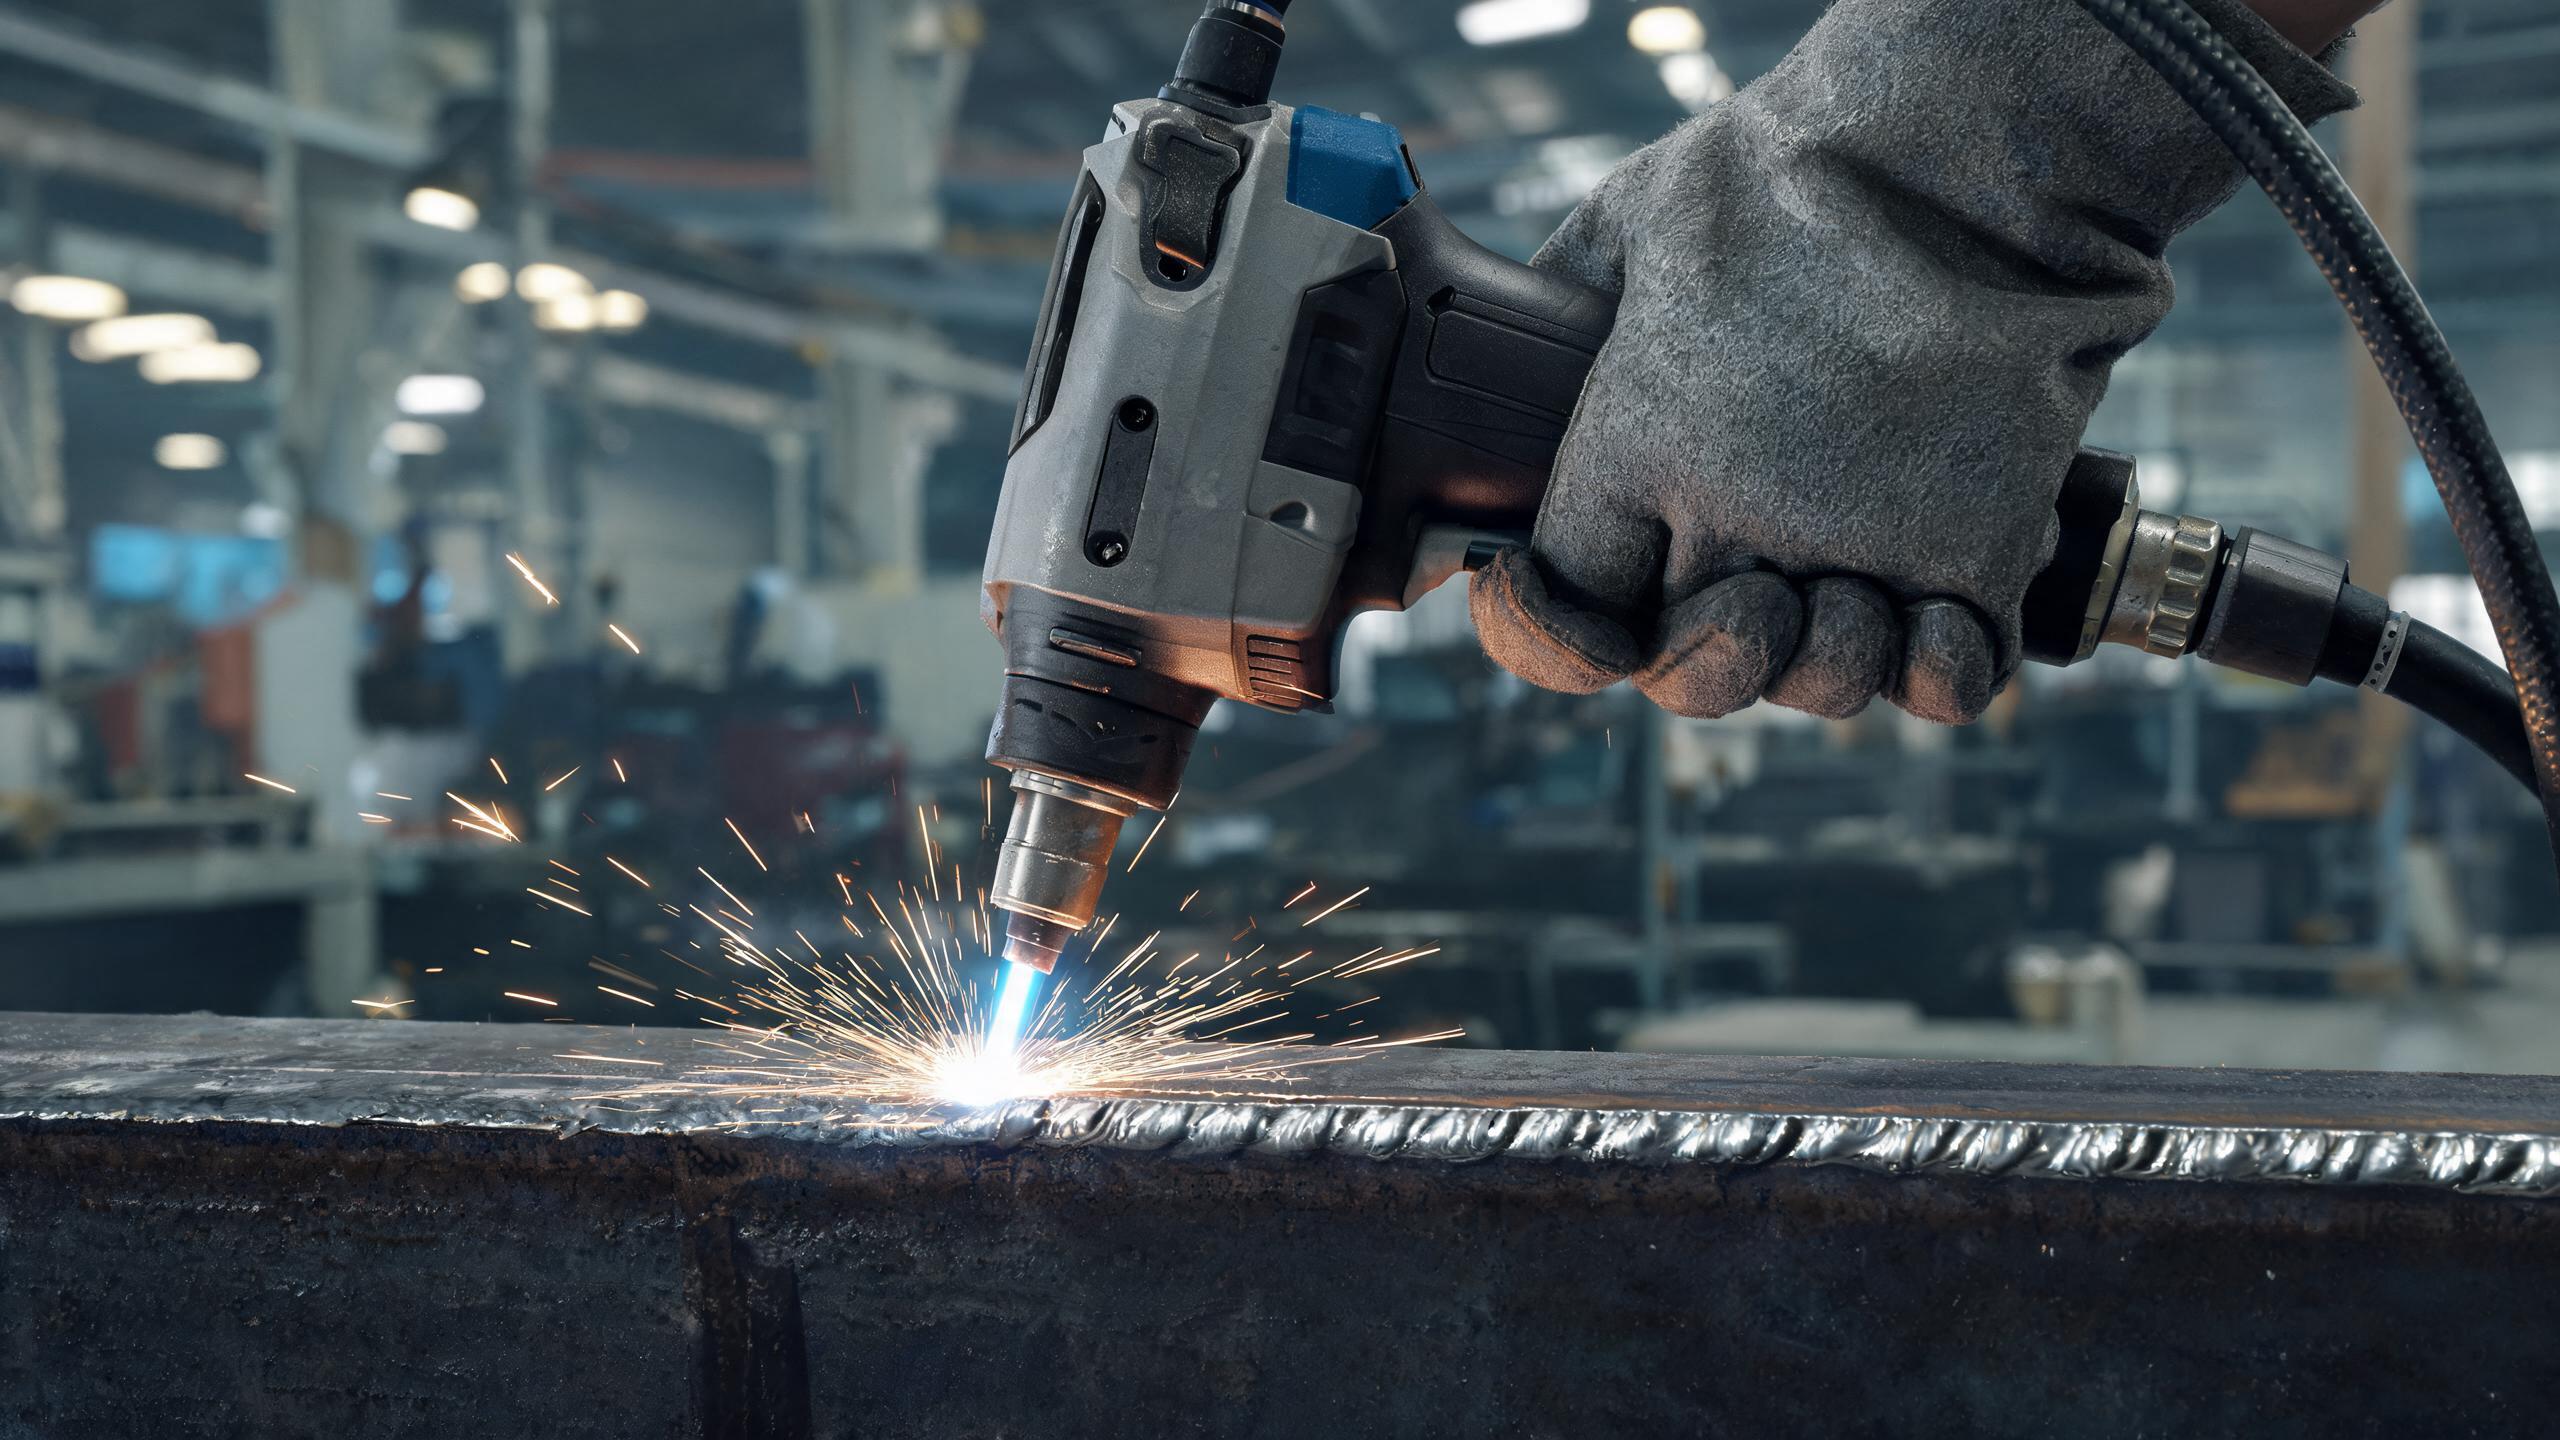
Isang teknikal na gabay sa pagwelding ng steel plate gamit ang handheld laser welding machine, sumasaklaw sa mga inirerekomendang power settings ayon sa kapal ng plate, penetration parameters, cooling requirements, at mga praktikal na tip para makamit ang malinis at paulit-ulit na welds.
Pagwelding ng Steel Plate gamit ang Handheld Laser: Ang Mga Pangunahing Kaalaman
Ang steel plate ay isa sa mga pinakakaraniwang materyales sa structural fabrication, paggawa ng makinarya, at pagmamanupaktura ng mabibigat na kagamitan. Ang handheld laser welding machine ay nagbibigay ng flexibility sa plate welding na hindi kayang ibigay ng fixed gantry systems—ang operator ay malayang makakakilos sa paligid ng malalaking plates, makakapag-weld sa anumang oryentasyon, at makaka-access sa mga sulok at gilid nang hindi inaayos ang workpiece. Ang pag-unawa sa tamang mga parameter para sa bawat kapal ng plate ay mahalaga upang makamit ang malakas at malinis na welds na may kaunting heat distortion.
Mga Setting ng Power ayon sa Kapal ng Plate
Ang handheld laser welding machine para sa stainless steel ay available sa 1000W, 1500W, 2000W, at 3000W configurations. Ang bawat power level ay may praktikal na range ng kapal ng plate kung saan ito gumaganap nang mahusay:
- 1000W – Pinakamainam para sa manipis na plate (1–2mm). Gumagawa ng malinis na welds sa light-gauge steel na may kaunting heat input. Iwasang lumampas sa 2mm—ang hindi sapat na penetration ay nagdudulot ng mahinang joints.
- 1500W – Ang pinakaginagamit na tier para sa plate welding. Nagbibigay ng 3mm maximum penetration sa stainless steel at aluminum, na may ±0.1mm bead consistency. Mainam para sa karamihan ng plate fabrication tasks.
- 2000W – Pinapalawig ang kakayahan sa 3–4mm plate. Angkop para sa structural brackets, machinery housings, at medium-thickness plate assemblies.
- 3000W – Dinisenyo para sa makapal na plate (4mm+). Nagbibigay ng malalim na penetration at mataas na travel speed para sa mabibigat na structural applications.
Mga Pangunahing Welding Parameters na Dapat Kontrolin
Laser Power at Penetration Depth
Ang penetration depth ay pangunahing tinutukoy ng laser power at travel speed. Para sa 1500W model na gumagana sa 3mm stainless steel plate, ang mga pangunahing parameter ay:
- Power setting: 1200–1500W (ayusin batay sa joint preparation)
- Travel speed: karaniwang 10–20 mm/s para sa buong penetration sa 3mm plate
- Maximum penetration: 3mm sa stainless steel at aluminum
- Bead consistency: ±0.1mm sa buong haba ng weld
Para sa mas makapal na plate, dagdagan ang power nang proporsyonal at bawasan ang travel speed—ngunit palaging subukan muna sa sample coupon. Ang sobrang power na may mabilis na travel ay nagdudulot ng undercut, habang ang hindi sapat na power na may mabagal na travel ay nagdudulot ng labis na reinforcement.
Pulse vs. Continuous Wave Mode
Karamihan sa handheld fiber laser welders ay nag-aalok ng parehong continuous wave (CW) at pulse modes:
- CW mode – naghahatid ng patuloy na power para sa malalim na penetration. Pinakamainam para sa mas makapal na plate at structural welds na nangangailangan ng buong fusion.
- Pulse mode – nagpapalit-palit sa pagitan ng mataas na peak power at off-time. Binabawasan ang kabuuang heat input, kaya mainam ito para sa manipis na plate at heat-sensitive applications kung saan dapat mabawasan ang distortion.
Wire Feed at Filler Material
Para sa plate welding na nangangailangan ng gap filling o reinforcement, mahalaga ang integrated wire feed system. Mga pangunahing konsiderasyon:
- Wire diameter: 0.8–1.2mm ang standard para sa plate welding
- Wire material: itugma sa base metal—gumamit ng stainless steel wire para sa stainless plate, carbon steel wire para sa carbon plate
- Feed rate: dapat balansehin sa travel speed at laser power; ang masyadong mabilis ay nagdudulot ng spatter, ang masyadong mabagal ay nagdudulot ng hindi sapat na fill
Cooling at Thermal Management
Ang plate welding ay lumilikha ng malaking init, lalo na sa makapal na plate at mahabang seams. Ang water circulation cooling system sa 1500W model ay sumusuporta sa 8+ oras ng tuluy-tuloy na operasyon, pinapanatili ang matatag na temperatura ng laser source sa buong shift. Mga pangunahing konsiderasyon sa cooling:
- Chiller temperature setting: sundin ang inirerekomendang range ng manufacturer—karaniwang 20–25°C
- Coolant quality: gumamit ng distilled o deionized water upang maiwasan ang scale buildup sa cooling circuit
- Inspection interval: suriin ang coolant level at filter condition linggu-linggo sa panahon ng tuluy-tuloy na produksyon
Mga Praktikal na Tip para sa De-kalidad na Plate Welds
- Ihanda nang maayos ang joint – dapat alisin ang mill scale, rust, at oil sa ibabaw ng plate bago mag-weld. Ang kontaminasyon ang pangunahing sanhi ng porosity.
- Panatilihin ang pare-parehong travel speed – ang mga pagkakaiba sa bilis ay nagdudulot ng hindi pantay na bead profile at hindi pare-parehong penetration. Gumamit ng guide o fixture para sa mga tuwid na seams.
- Kontrolin ang wire stick-out – panatilihing pare-pareho ang extension ng filler wire (karaniwang 8–12mm mula sa contact tip) upang matiyak ang matatag na arc at feed.
- Gumamit ng argon shielding gas – ang flow rate na 15–20 L/min ay karaniwan para sa plate welding. Ang hindi sapat na shielding ay nagdudulot ng oxidation at discoloration.
- Mag-imbak ng mga optimized profiles – ang 1500W model ay nag-iimbak ng 50+ weld profiles. Kapag na-validate mo na ang mga parameter para sa isang partikular na kapal ng plate, i-save ang mga ito para sa agarang recall sa mga susunod na trabaho.
Quality Inspection Checklist
| Parameter | Katanggap-tanggap na Range |
|---|---|
| Bead width | Uniform sa buong haba ng weld |
| Bead consistency | ±0.1mm deviation (1500W model) |
| Penetration | Buong fusion sa kapal ng plate |
| Surface color | Silver hanggang light straw (tamang shielding) |
| Undercut | Walang nakikitang pores sa mga gilid ng bead |
Certification para sa Industrial na Paggamit
Para sa plate welding sa mga regulated na industriya, hindi mapag-usapan ang machine certification. Ang mga handheld laser welding machine ng Xinhong CNC ay CE at RoHS certified, ginawa sa ilalim ng ISO 9001:2015 quality management. Ang mga laser source mula sa IPG, RAYCUS, at GW ay tinitiyak ang pare-parehong beam quality sa buong power range.
Mga Kaugnay na Artikulo
- Handheld Laser Welding Machine Stainless Steel Thickness: Ano ang Kailangan Mong Malaman
- Handheld Laser Welding Machine para sa Sheet Metal: Isang Praktikal na Gabay
- Paano Pumili ng Handheld Laser Welder para sa Stainless Steel Pipe
- Pinakamahusay na Handheld Laser Welding Machine para sa Bakal: Mga Pamantayan sa Pagpili