
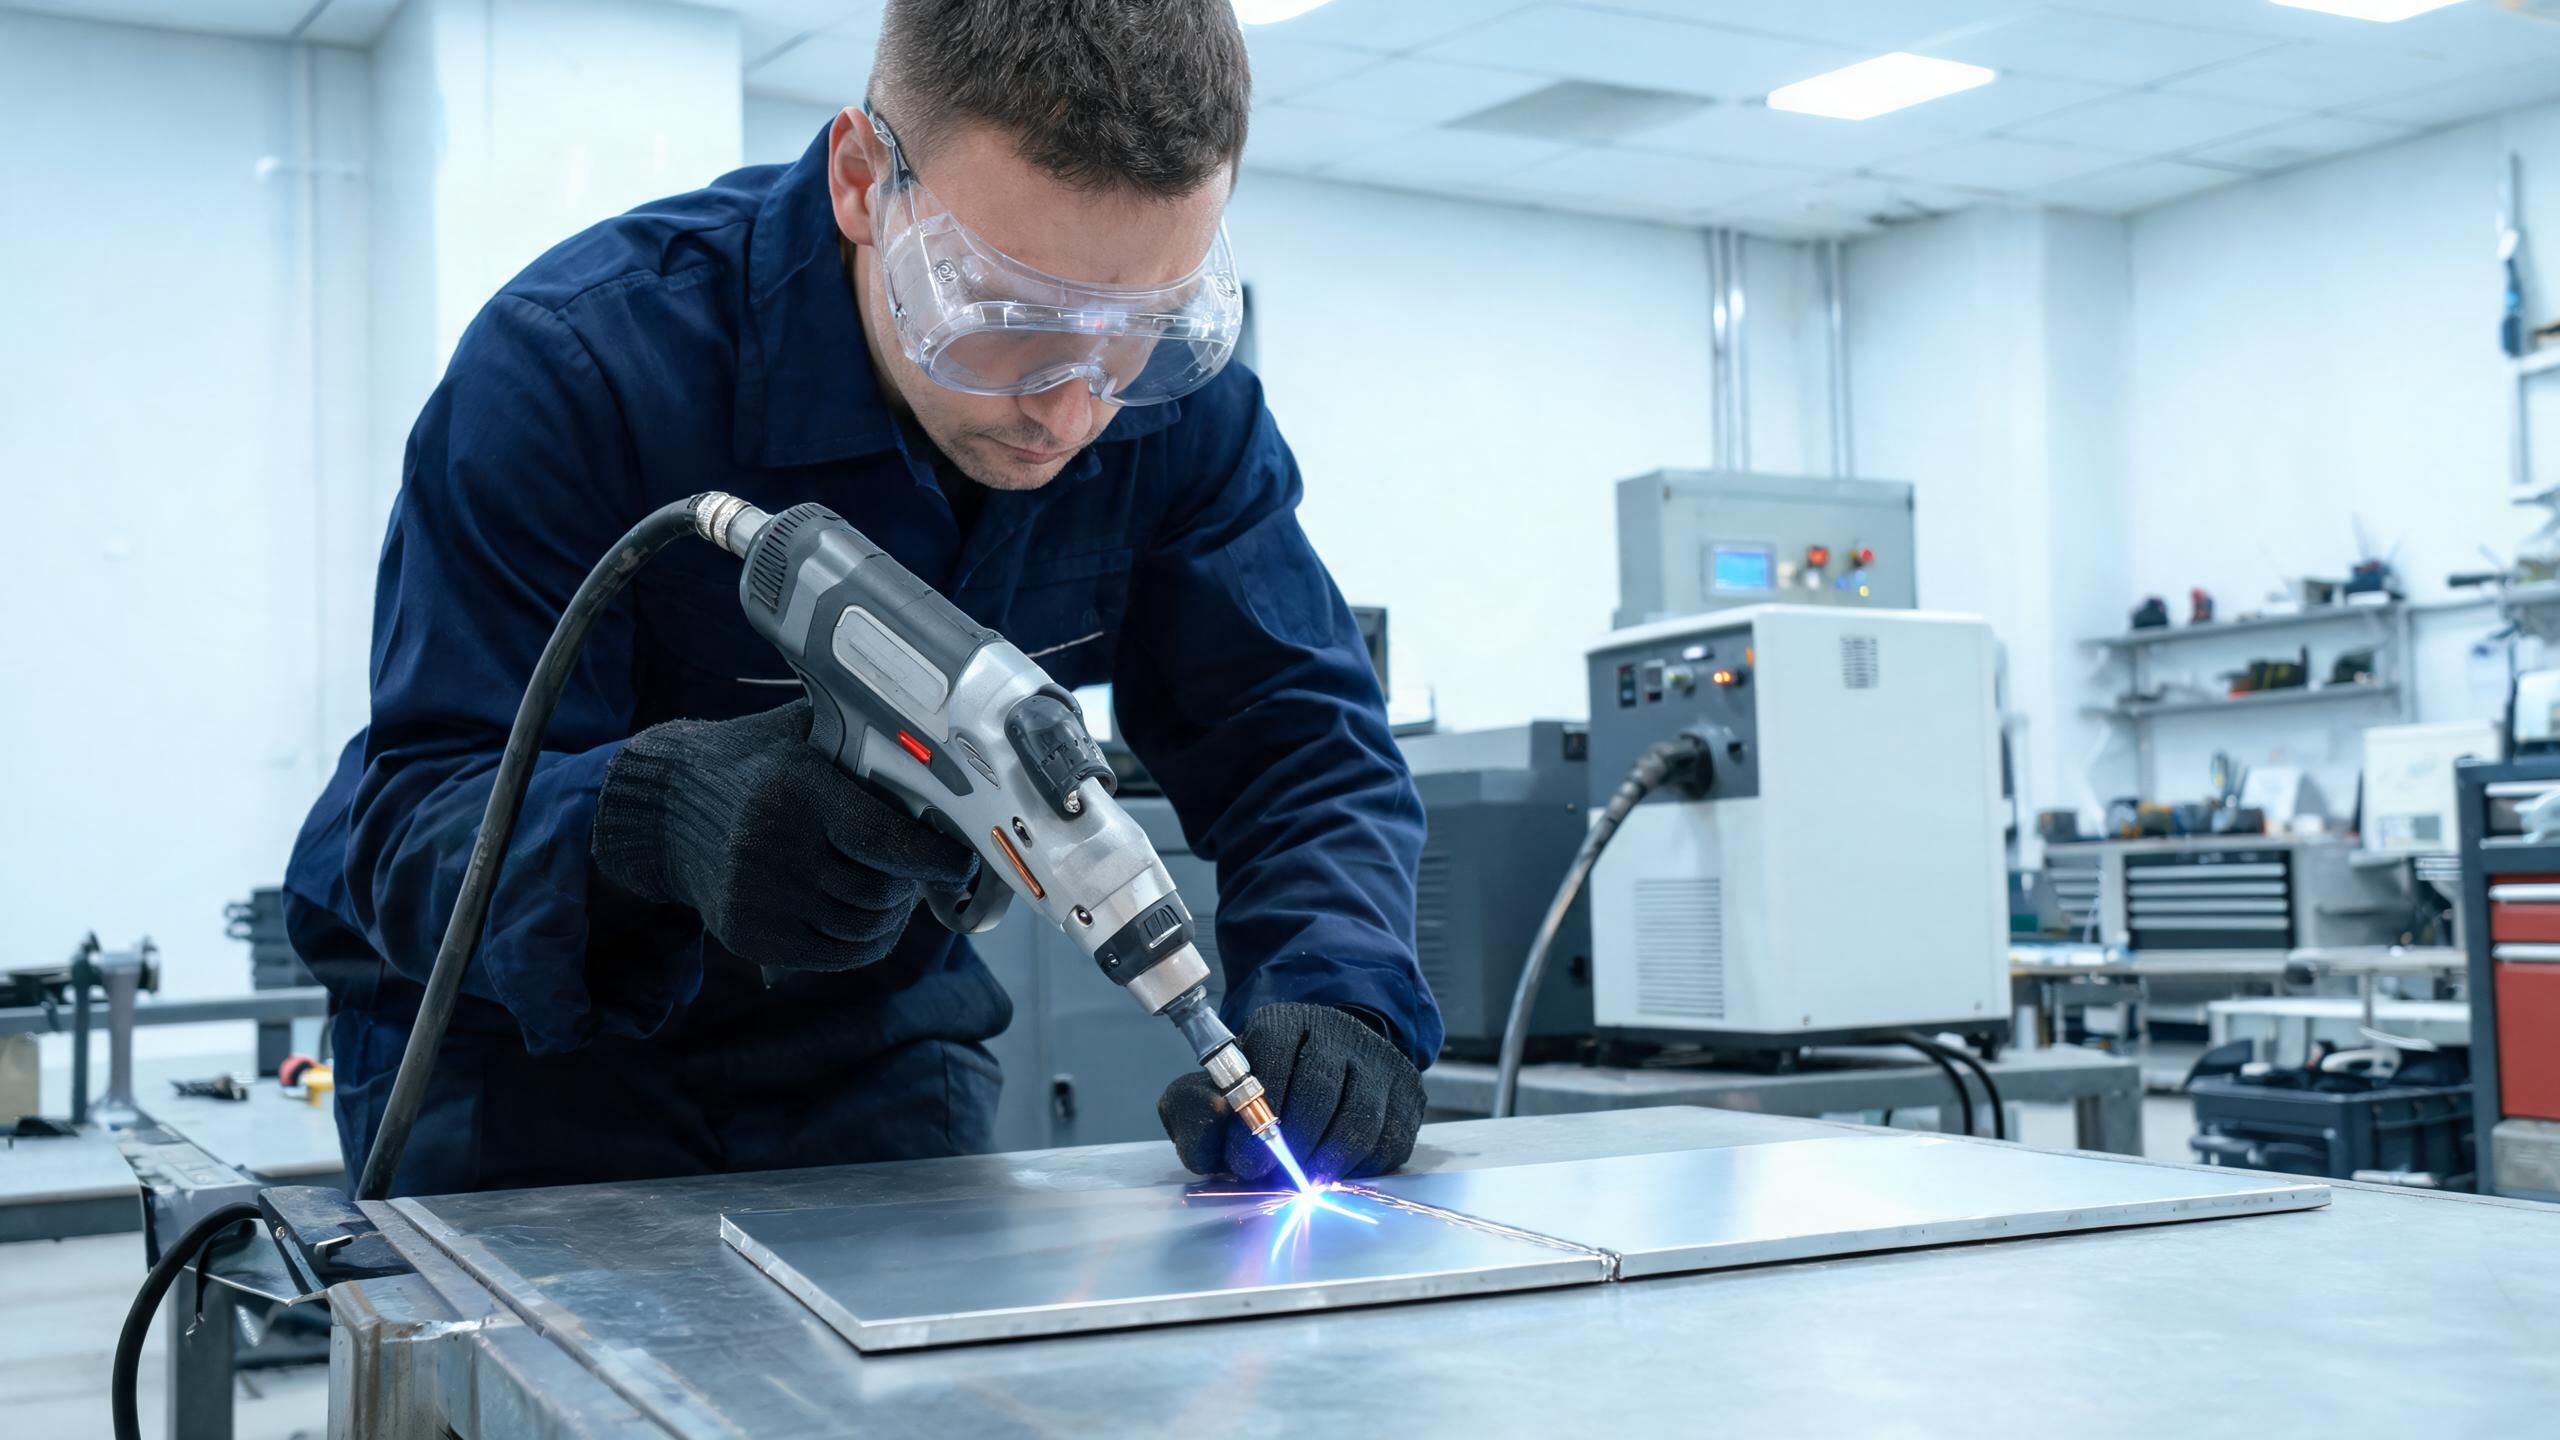
Mga technique at tip para sa pag-weld ng manipis na aluminum sheet (0.5-1.5 mm) gamit ang portable laser welder, na sumasaklaw sa power selection, heat input control, oxide management, shielding gas, joint preparation, at wire feed para sa gap filling.
Gabay sa Teknikal
Bakit ang Manipis na Aluminum ay Nangangailangan ng Espesyal na Atensyon
Ang manipis na aluminum - karaniwang mga sheet mula 0.5 mm hanggang 1.5 mm - ay malawakang ginagamit sa electronics enclosures, decorative panels, heat sinks, battery housings, at lightweight structural components. Ang pag-weld ng mga manipis na gauge na ito ay nagpapakita ng natatanging hanay ng mga hamon na naiiba sa pag-weld ng mas makapal na aluminum plates. Maliit ang margin para sa pagkakamali: masyadong maraming init at masusunog; masyadong kaunti at magkakaroon ng hindi kumpletong fusion.
Ang isang portable laser welder ay nagbibigay sa mga operator ng precision na kailangan para sa manipis na aluminum dahil ang laser energy ay maaaring mahigpit na ituon at kontrolin sa antas ng millisecond. Ngunit ang equipment lamang ay hindi sapat - ang technique at parameter tuning ang naghihiwalay sa malinis na welds mula sa mga tinanggihang parts. Para sa komprehensibong pangkalahatang-ideya ng paggamit ng portable laser welding machine para sa aluminum, tingnan ang aming dedicated guide.
Pagpili ng Tamang Power Level para sa Manipis na Aluminum
Para sa manipis na aluminum sheet (0.5–1.5 mm), ang mas mababang power settings ay karaniwang mas angkop. Ang Shandong Xinhong CNC Technology Co., Ltd. ay gumagawa ng handheld laser welding machine mga modelo sa 1000W, 1500W, 2000W, at 3000W configurations. Para sa manipis na aluminum work:
| Kapal ng Materyal | Inirerekomendang Power | Pangunahing Bentahe |
|---|---|---|
| 0.5–0.8 mm | 1000W | Minimal heat input, nabawasan ang panganib ng burn-through |
| 0.8–1.2 mm | 1000W–1500W | Balanse ng penetration at control |
| 1.2–1.5 mm | 1500W | Buong penetration na may matatag na weld pool |
Ang 1500W model ay nakakamit ng maximum penetration na 3 mm sa aluminum, na may weld seam consistency na ±0.1 mm. Para sa thin sheet applications, ang precision na ito ay nangangahulugang maaari kang patuloy na makagawa ng mga welds sa mas mababang dulo ng penetration range nang hindi lumalampas at nasisira ang workpiece.
Technique 1: Kontrolin ang Heat Input gamit ang Bilis at Power
Ang pinakamahalagang technique para sa manipis na aluminum ay ang pamamahala ng heat input. Dahil mabilis na nagsasagawa ng init ang aluminum, mabilis na kumakalat ang thermal affected zone - at sa manipis na materyal, ang buong sheet ay maaaring uminit nang mabilis. Narito kung paano ito kontrolin:
- Gumamit ng mas mataas na travel speed: Ilipat ang welding gun sa 15–25 mm/s para sa 0.5–0.8 mm sheet. Ang mas mabilis na travel ay nagbabawas ng kabuuang heat input bawat unit length, na pumipigil sa burn-through.
- Bawasan ang laser power: Huwag patakbuhin sa buong rated power para sa manipis na stock. Sa isang 1500W machine, magsimula sa 600–900W para sa 0.5 mm aluminum at dagdagan lamang kung hindi sapat ang penetration.
- Gumamit ng pulse mode kung available: Ang pag-pulse ng laser ay naghahatid ng enerhiya sa kontroladong mga pagsabog, na nagpapahintulot sa metal na lumamig nang bahagya sa pagitan ng mga pulse. Ito ay lubhang nagbabawas sa panganib ng burn-through sa manipis na gauge material.
Praktikal na tip: Palaging subukan ang mga parameter sa isang scrap piece ng parehong alloy at kapal bago i-weld ang aktwal na workpiece. Ang machine ay maaaring mag-imbak ng 50+ sets ng welding parameters, kaya kapag nahanap mo na ang tamang kombinasyon, i-save ito para sa hinaharap na paggamit.
Technique 2: Pamahalaan ang Oxide Layer sa Manipis na Sheet
Sa manipis na aluminum, ang oxide layer ay proporsyonal na mas makabuluhan kumpara sa base metal thickness. Ang isang 4–5 nm oxide film ay hindi gaanong mahalaga sa isang 3 mm plate, ngunit sa 0.5 mm sheet, ito ay kumakatawan sa isang makabuluhang bahagi ng materyal at maaaring magdulot ng malubhang weld defects.
- I-brush ang weld zone gamit ang dedicated aluminum wire brush kaagad bago mag-weld. Huwag gumamit ng mga brush na ginamit sa steel - ang mga iron particles na naka-embed sa brush ay magkokontamina sa aluminum at magdudulot ng defects.
- Linisin gamit ang solvent (acetone o isopropyl alcohol) upang alisin ang mga langis, fingerprint, at moisture. Sa manipis na sheet, kahit na maliit na contamination ay maaaring magresulta sa porosity na nakakakompromiso sa weld integrity.
- Mag-weld kaagad pagkatapos maglinis. Ang oxide layer ay nagsisimulang mabuo muli sa loob ng ilang minuto. Sa ideal, mag-weld sa loob ng 30 minuto pagkatapos ng surface preparation para sa manipis na gauge material.
Technique 3: Pag-optimize ng Shielding Gas para sa Manipis na Aluminum
Ang shielding gas ay kritikal para sa manipis na aluminum dahil ang maliit na weld pool ay mas mahina sa atmospheric contamination. Ang Argon ay ang standard na pagpipilian, ngunit ang gas flow rate at nozzle positioning ay mas mahalaga sa manipis na materyal:
- Flow rate: Ang 15–20 L/min ay tipikal. Masyadong mataas na flow rate ay maaaring lumikha ng turbulence na humihila ng ambient air; masyadong mababa ay nag-iiwan sa weld na kulang sa proteksyon.
- Nozzle angle: Hawakan ang shielding gas nozzle sa isang 10–15° trailing angle na may kaugnayan sa welding direction upang matiyak na tinatakpan ng gas ang solidifying weld pool sa likod ng beam.
- Gas purity: Gumamit ng 99.999% pure argon. Ang mas mababang purity grades ay nagdadala ng moisture at oxygen na nag-aambag sa porosity, na lalong problematiko sa manipis na sheet kung saan may mas kaunting materyal upang tiisin ang defects.
Technique 4: Paghahanda ng Joint at Fixturing
Ang manipis na aluminum sheet ay nababaluktot at madaling mag-distort mula sa welding heat. Ang wastong joint preparation at fixturing ay mahalaga:
- Gumamit ng mahigpit na fit-ups: Para sa laser welding, ang gap tolerance ay dapat panatilihing mas mababa sa 0.2 mm. Ang manipis na aluminum ay hindi kayang tulayin ang malalaking gaps nang walang labis na filler, na nagdaragdag ng init.
- I-clamp nang mahigpit: I-secure ang parehong piraso upang maiwasan ang paggalaw sa panahon ng welding. Ang thermal expansion ay maaaring maglipat ng joint habang lumalaki ang init.
- Isaalang-alang ang tack welding: Maglagay ng maliliit na tack welds sa mga pagitan sa kahabaan ng joint bago patakbuhin ang buong weld. Ito ay nagpapanatili ng alignment at nagbabawas ng distortion.
Ang ±0.1 mm weld seam consistency ng mga machine na ito ay nangangahulugang ang laser beam ay nananatiling tumpak sa track, ngunit ang operator ay responsable pa rin sa pagpapakita ng wastong naka-align na joint sa beam.
Technique 5: Gumamit ng Wire Feed para sa Gap Filling
Kapag ang mga gaps ay hindi maiiwasan o kailangan mong bumuo ng materyal sa manipis na aluminum, ang automatic wire feeder accessory ay napakahalaga. Gamit ang ER4043 o ER5356 aluminum filler wire:
- Ang ER4043 (5% silicon) ay dumadaloy nang maayos at mainam para sa general-purpose welding sa manipis na sheet. Ito ay may mas mababang melting point at nagbabawas ng cracking sensitivity.
- Ang ER5356 (5% magnesium) ay nagbibigay ng mas mataas na shear strength at mas pinipili para sa structural applications at para sa pagtutugma sa 5000-series aluminum alloys.
- Magsimula sa wire feed rate na 2–4 m/min para sa manipis na materyal at ayusin batay sa laki ng gap at ninanais na bead profile.
Patuloy na Operasyon para sa Batch Work
Ang mga manipis na aluminum components ay madalas na ginagawa sa mga batch - enclosure parts, brackets, o panels. Ang water cooling system sa mga handheld laser welding machines na ito ay sumusuporta sa tuluy-tuloy na operasyon ng 8 oras o higit pa, na nangangahulugang maaari kang magpatakbo ng production batches nang walang tigil para sa cooldown. Ang matatag na laser temperature ay nagsasalin sa pare-parehong weld quality sa buong batch.
Ang CE at RoHS certifications, kasama ang ISO 9001:2015 quality management, ay nagbibigay ng dokumentadong compliance para sa mga buyer na nagtutustos sa regulated industries o European markets.
Mga Karaniwang Pagkakamali na Dapat Iwasan
- Pagpapatakbo ng masyadong mataas na power sa manipis na sheet, na nagdudulot ng burn-through at warping.
- Paglaktaw sa pag-alis ng oxide, na humahantong sa porosity at hindi pare-parehong fusion.
- Paggamit ng marumi o basa na shielding gas lines, na nagdadala ng hydrogen sa weld.
- Mahinang fixturing, na nagpapahintulot sa joint na gumalaw sa gitna ng weld at nagbubunga ng misaligned beads.
- Hindi pag-save ng mga napatunayang parameter, na pumipilit sa iyong i-re-tune mula sa simula sa bawat batch.
Konklusyon
Ang pag-weld ng manipis na aluminum gamit ang portable laser welder ay bumababa sa pagkontrol ng heat input, wastong paghahanda ng surface, paggamit ng tamang shielding gas, at tamang fixturing ng joint. Sa mga power options mula 1000W hanggang 3000W at kakayahang mag-imbak ng optimized parameter sets, ang mga handheld laser welding machines na ito ay nagbibigay sa mga fabricators ng mga tool na kailangan nila upang makagawa ng pare-pareho, mataas na kalidad na welds sa manipis na aluminum sheet.