
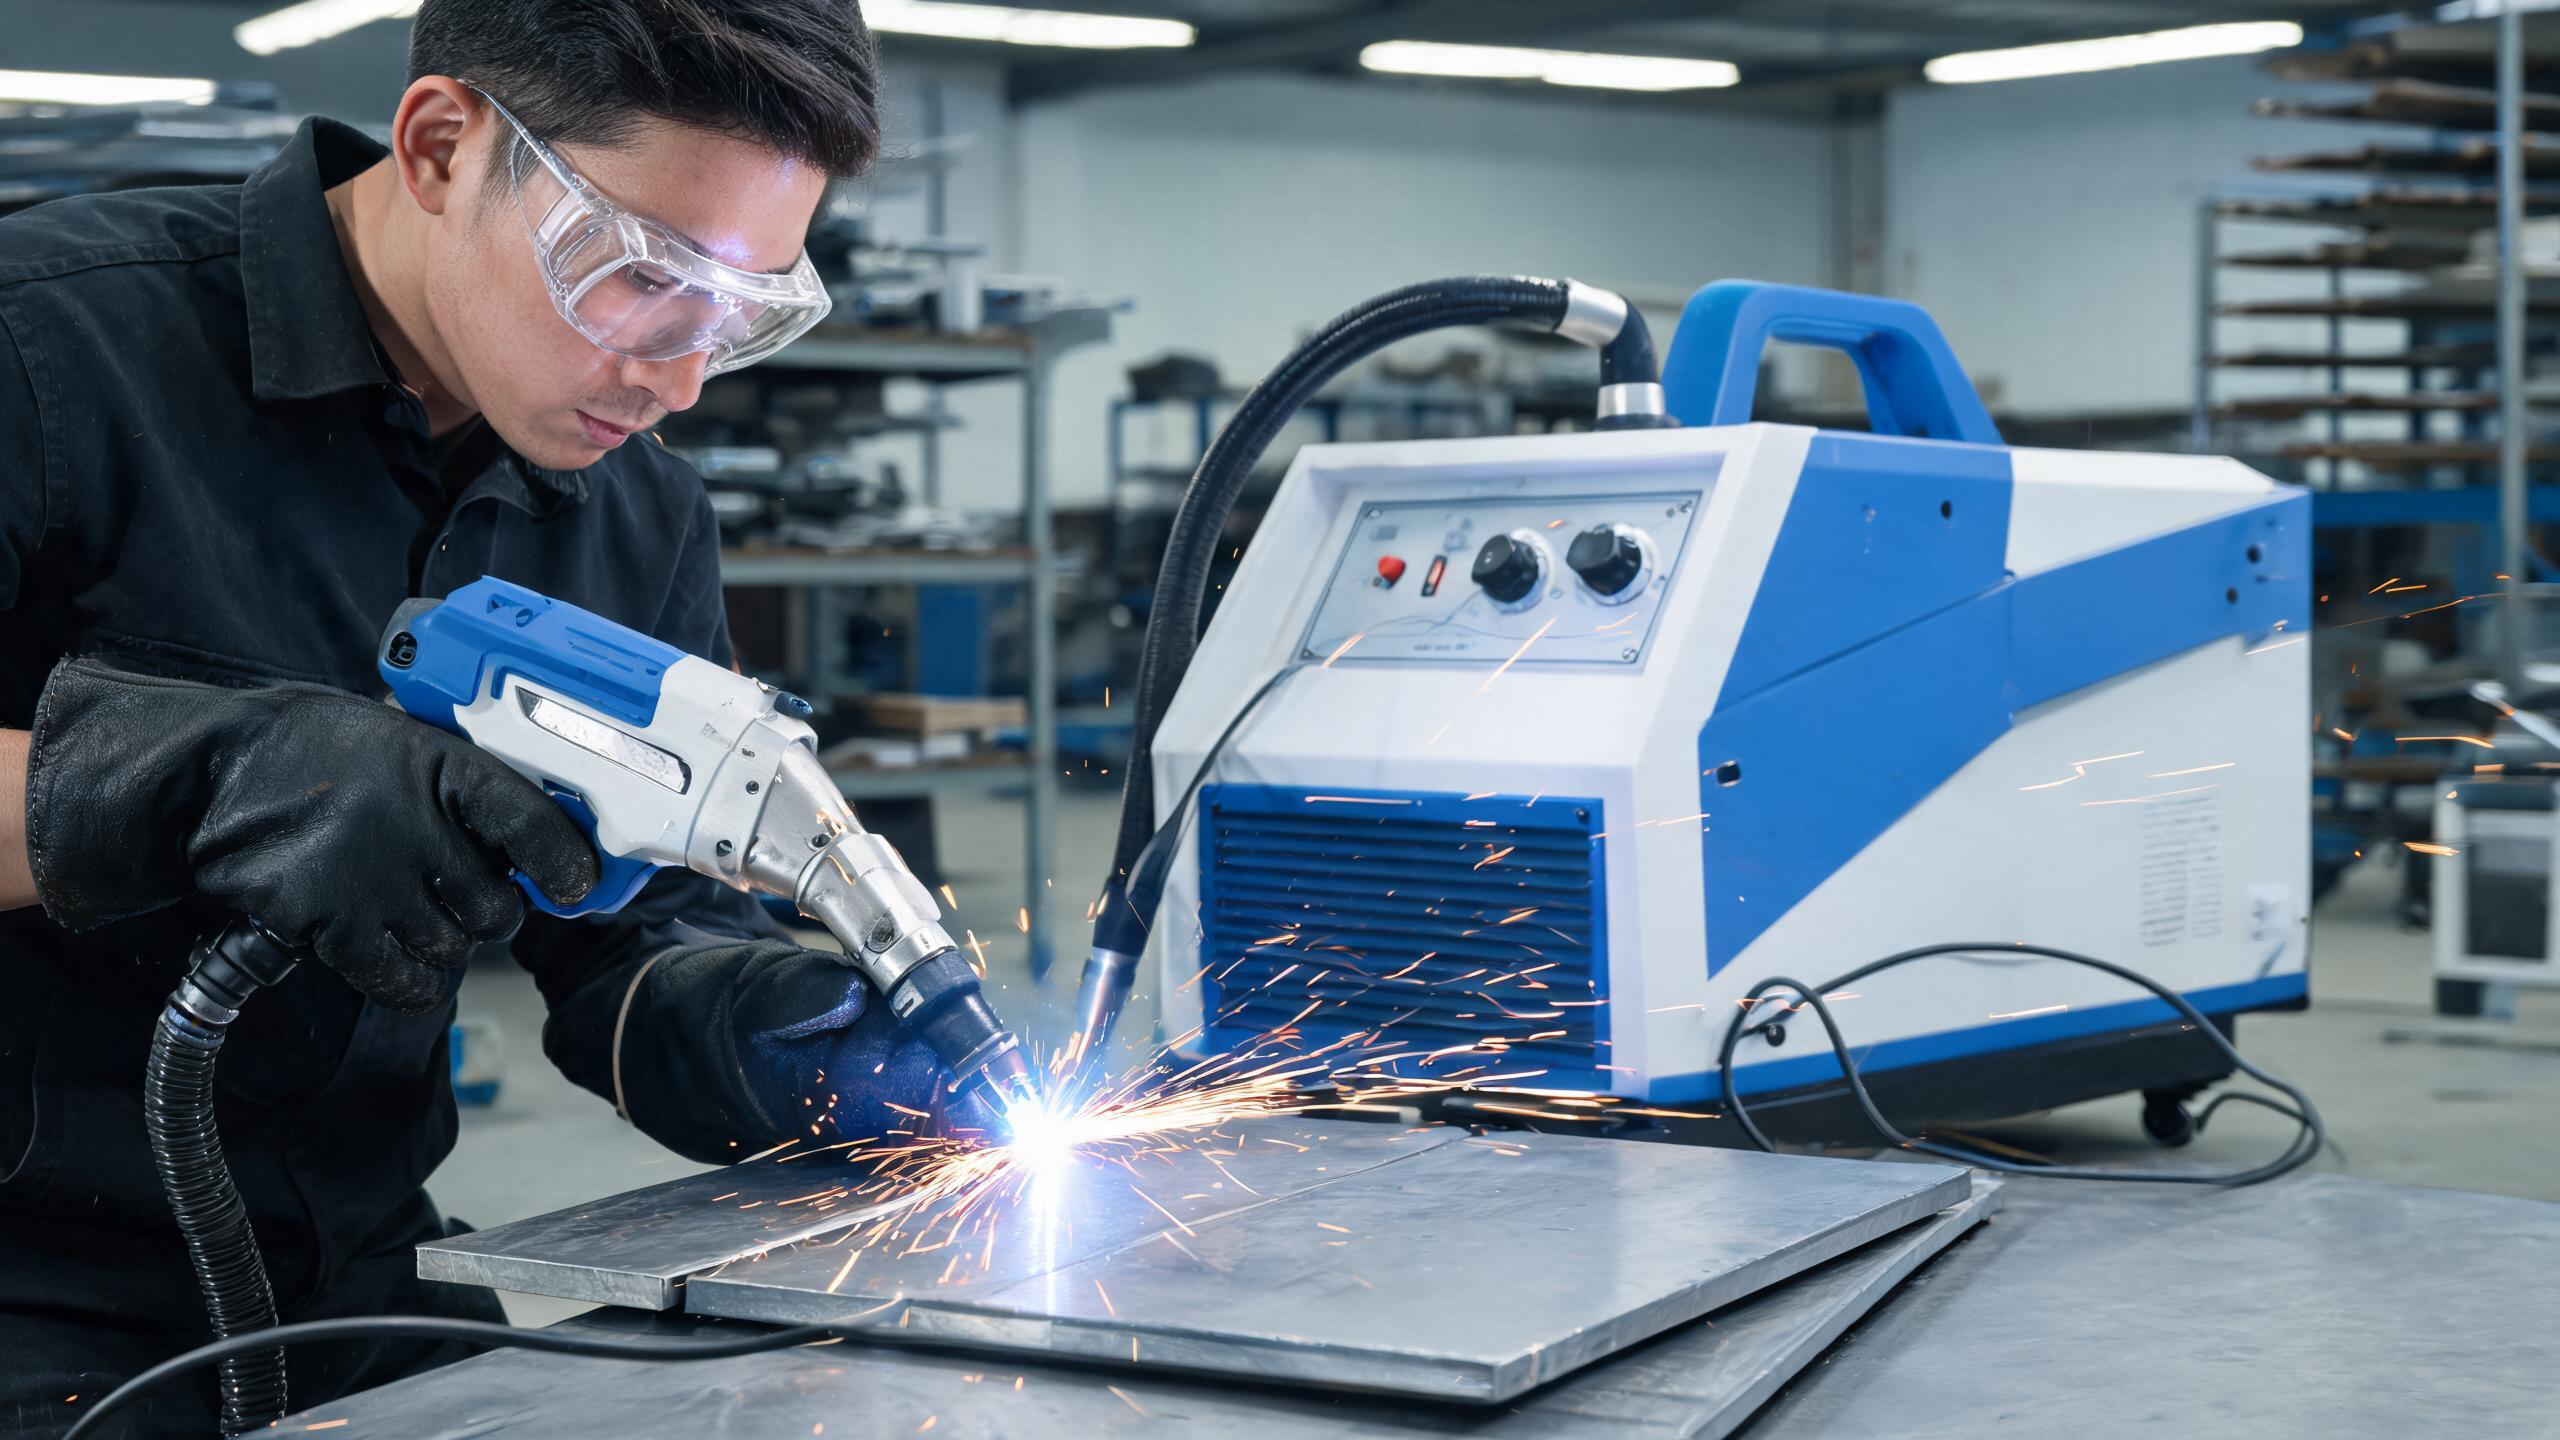
Gerçek 1.000W ve 1.500W kaynak makinesi özelliklerine dayanan, B2B alıcılar için elde taşınan lazer kaynak makinesi avantajları, malzeme ve kalınlık sınırları, uygulama senaryoları ve güvenlik hususlarına ilişkin pratik bir analiz.
El Tipi Lazer Kaynağı Neden Geleneksel Yöntemlerin Yerini Alıyor
Bugün bir sac metal imalat atölyesine girdiğinizde, muhtemelen bir el tipi lazer kaynak makinesinin kullanımda olduğunu görürsünüz - bu, sadece beş yıl önce nadir olurdu. Bu değişim basit bir gerçekten kaynaklanıyor: el tipi lazer kaynakçılar, ince ve orta kesitli metaller için TIG veya MIG kaynağına kıyasla daha temiz kaynaklar, daha hızlı çevrim süreleri ve daha düşük kaynak sonrası işleme maliyetleri sunar.
Taşınabilir lazer kaynak ekipmanı değerlendiren B2B alıcılar için soru, teknolojinin sizin özel malzemelerinize, üretim hacminize ve operatör beceri seviyenize uyup uymadığıdır. Bu makale, gerçek makine özelliklerine dayanarak gerçek avantajları, pratik sınırlamaları ve uygulama senaryolarını açıklar.
El Tipi Lazer Kaynağı Nasıl Çalışır
Bir el tipi fiber lazer kaynak makinesi, yüksek enerjili lazer ışınını esnek bir optik fiber aracılığıyla el tipi kaynak tabancasına yönlendirir. Işın, birleştirme noktasında ana metali (ve kullanılıyorsa dolgu telini) eriterek bir kaynak boncuğu oluşturur. Geleneksel ark kaynağının aksine, ısı girdisi oldukça konsantredir - ısıdan etkilenen bölge (HAZ) önemli ölçüde dardır; bu da daha az termal distorsiyon ve kaynak çevresinde daha az renk değişikliği anlamına gelir.
Kaynak tabancasının kendisi hafiftir - genellikle yaklaşık 1,8 kg - ve ana üniteye zırhlı bir fiber kablo ile bağlanır. Operatör tabancayı birleştirme boyunca yönlendirir ve makine, etkili aralık içinde el hızı değişimlerinden bağımsız olarak tutarlı bir ışın çıkışı sağlar.
TIG ve MIG Kaynağına Göre Pratik Avantajlar
1. Hız
El tipi lazer kaynağı, aynı birleştirmede TIG kaynağından tipik olarak 2 ila 4 kat daha hızlıdır. 1.500W'lık bir el tipi kaynakçı, paslanmaz çelikte tek geçişte 3 mm nüfuziyetli kaynak üretebilir - bu, TIG ile birden fazla geçiş ve önemli ölçüde daha fazla zaman gerektiren bir iştir.
2. Minimum Kaynak Sonrası İşlem
Konsantre ısı girdisi, (koruyucu gaz kullanıldığında) minimum oksidasyonla dar ve temiz bir kaynak boncuğu üretir. Mutfak ekipmanları, asansör panelleri ve tıbbi cihaz gövdeleri gibi paslanmaz çelik uygulamalarında bu, kaynak sonrası taşlama veya parlatma ihtiyacını genellikle ortadan kaldırır - bu da büyük bir işçilik tasarrufudur.
3. Düşük Termal Distorsiyon
HAZ dar olduğundan (TIG için 3–5 mm'ye kıyasla tipik olarak 0,5–1,5 mm), ince kesitli malzemeler (0,5–2 mm) düz kalır. Bu, boyutsal doğruluğun önemli olduğu uygulamalar için kritiktir - muhafazalar, kapılar ve tüketiciye yönelik ürünlerde görünür dikişler.
4. Otojen Kaynaklar için Sarf Malzeme Gerektirmez
Birleştirme tasarımı otojen kaynağa (dolgu olmadan ana metalin eritilmesi) izin verdiğinde, beslenecek tel veya değiştirilecek tungsten elektrot yoktur. Ana sarf malzemesi, sürekli TIG sarf malzemelerinden çok daha ucuz olan koruyucu gazdır (argon veya azot).
Gerçekte Neleri Kaynak Edebilirsiniz: Malzeme ve Kalınlık Sınırları
Gerçek makine özelliklerine dayanarak, 1.000W ve 1.500W el tipi kaynakçıların işleyebildikleri şunlardır:
| Malzeme | 1.000W Maksimum Kalınlık | 1.500W Maksimum Kalınlık |
|---|---|---|
| Paslanmaz Çelik | 2,0 mm | 3,0 mm |
| Karbon Çeliği | 2,5 mm | 3,0 mm |
| Alüminyum | 1,5 mm | 3,0 mm |
Daha kalın malzemeler (4 mm ve üzeri) için sabit veya otomatik lazer kaynak sistemi daha uygundur. Elde taşınan kaynak makineleri ince ve orta kalınlıktaki işler için tasarlanmıştır; belirtilen kapasitenin üzerinde kullanılması tutarsız nüfuziyet oluşturur ve optiklere zarar verme riski taşır.
Kaynak Tabancası Profilleri ve Esneklik
Modern elde taşınan lazer kaynak makinelerinin göz ardı edilen özelliklerinden biri kaynak dalga formu kütüphanesidir. 1.500W'lık bir makine genellikle 50'den fazla ön ayarlı kaynak profili içerir - farklı bağlantı türleri, malzemeler ve kalınlıklar için optimize edilmiş farklı ışın desenleri (nokta, çizgi, daire, spiral). Bu sayede operatör, dokunmatik ekranda farklı bir profil seçerek ince paslanmaz sac ile daha kalın karbon çelik braket arasında geçiş yapabilir - ekipman değişikliği gerekmez.