
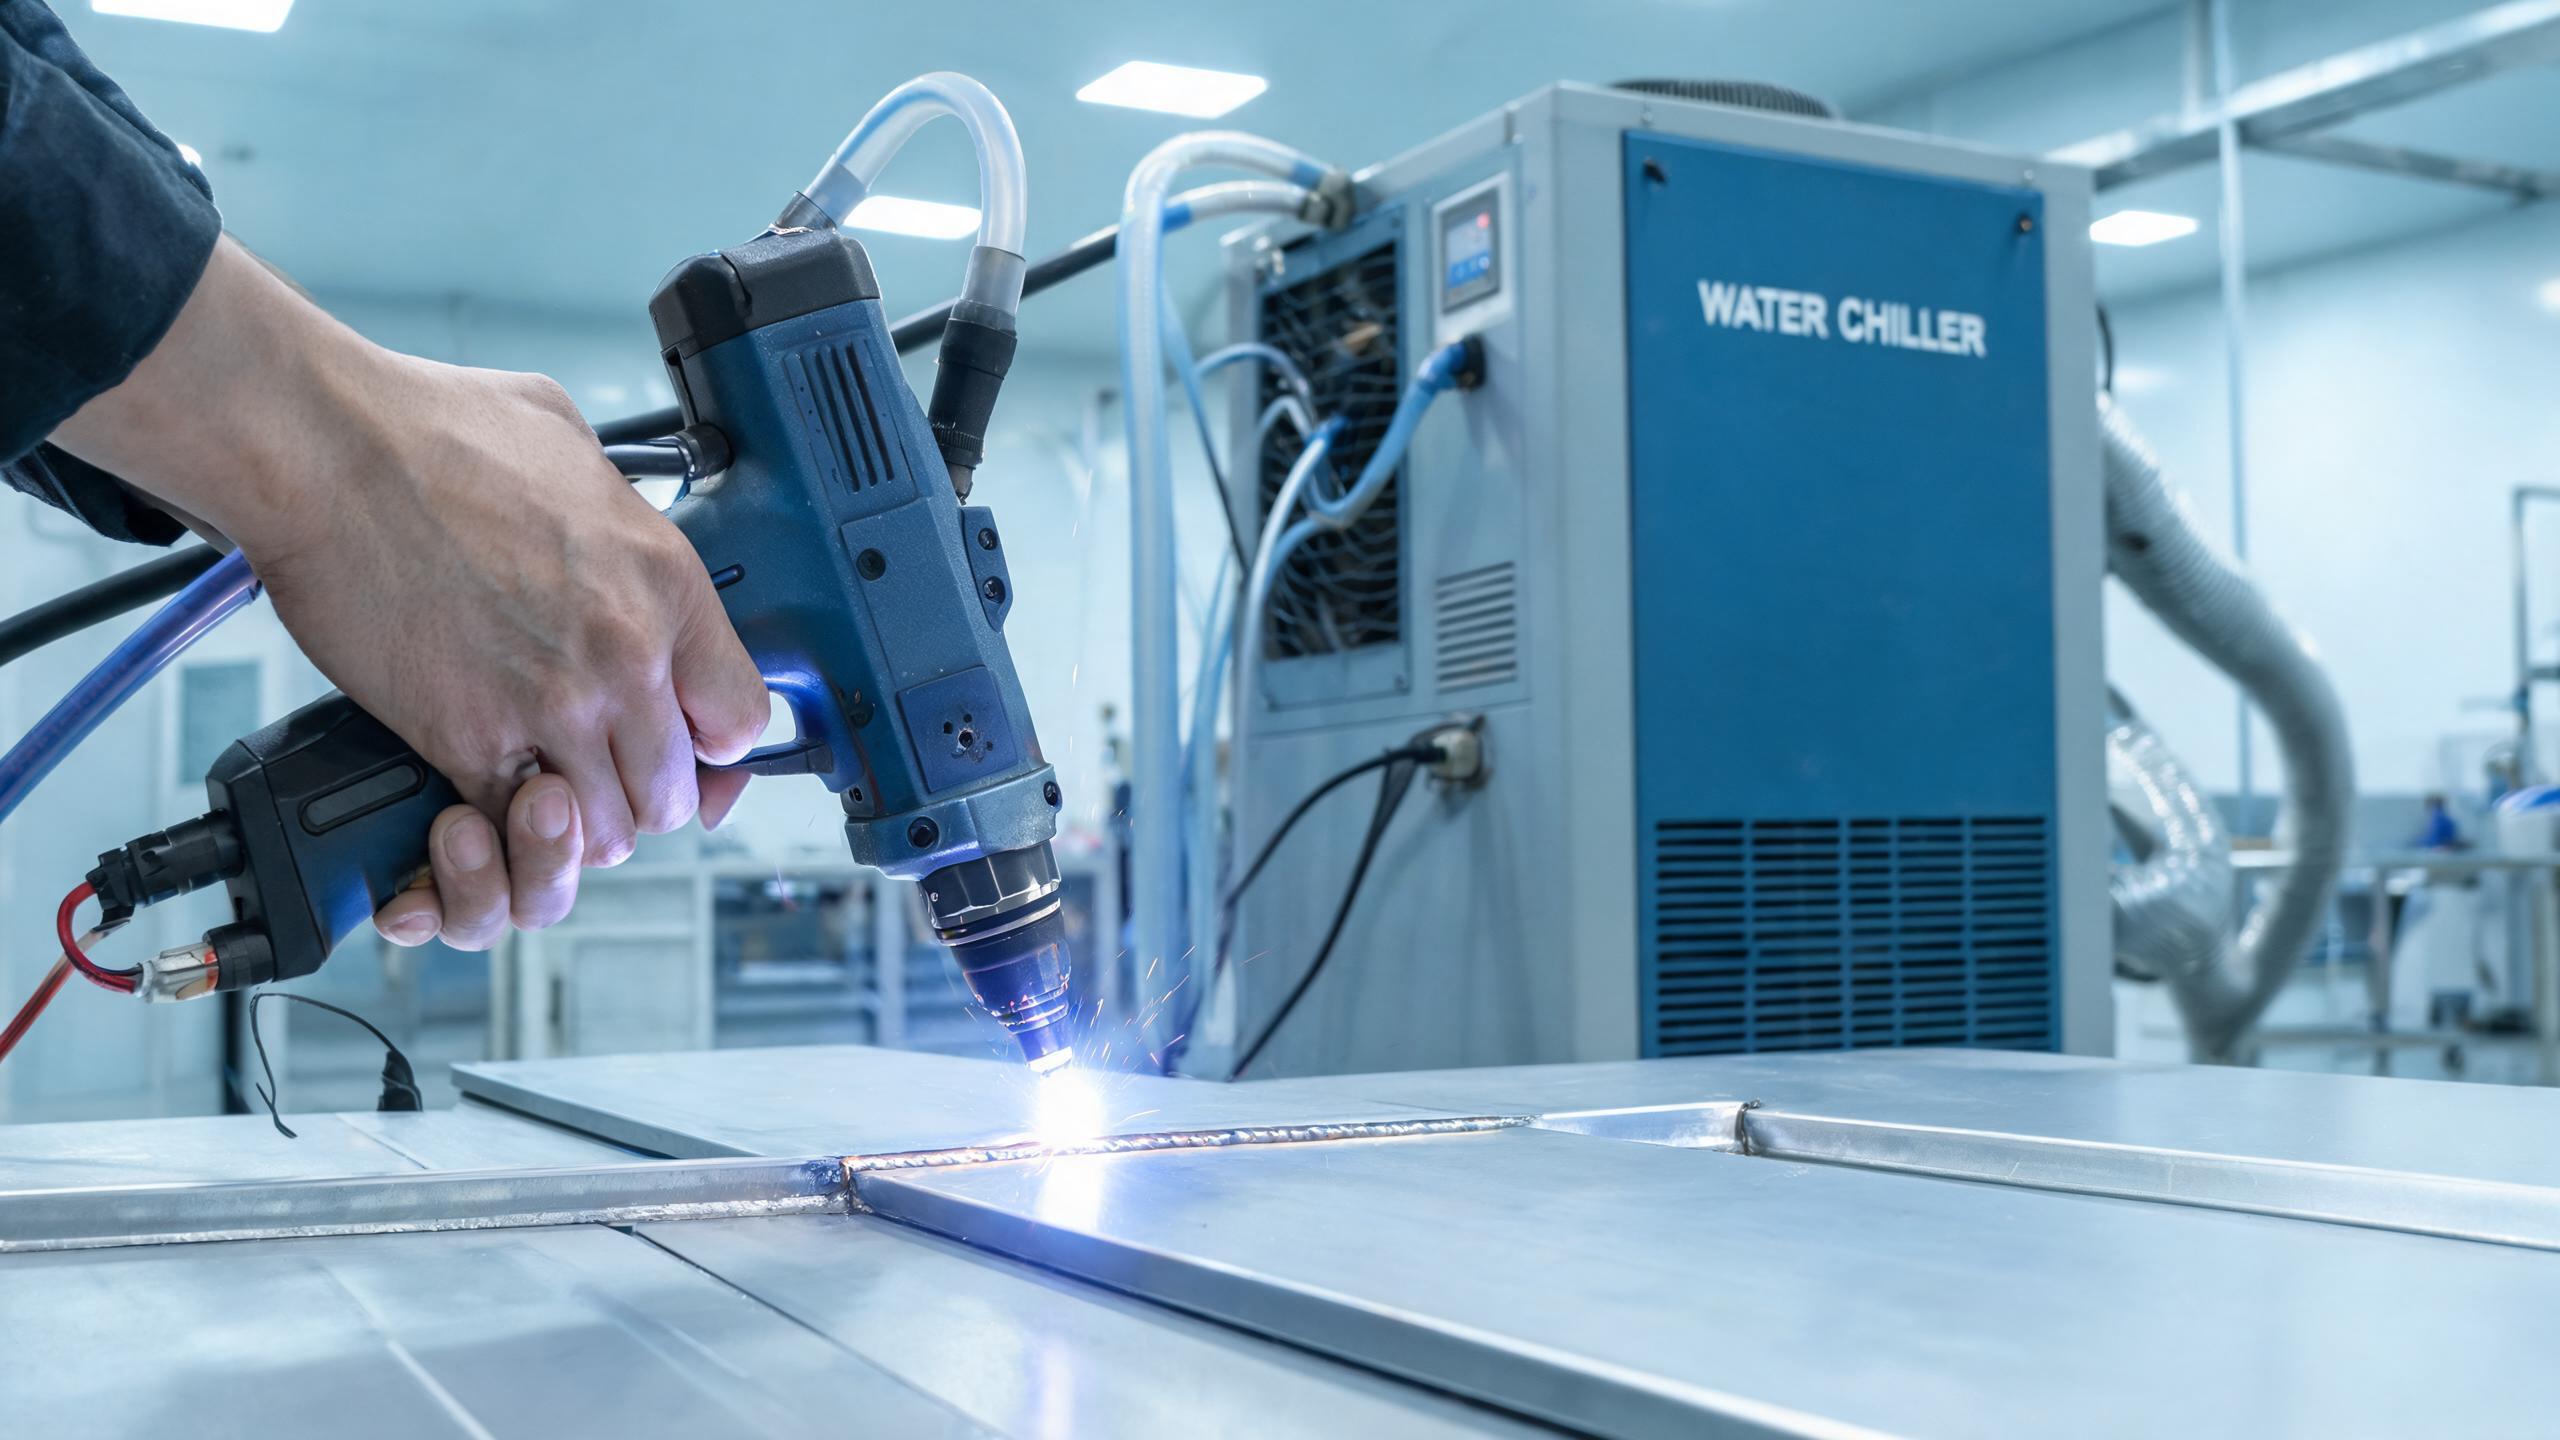
Elde taşınan lazer kaynak makineleri ile alüminyum alaşımının kaynaklanmasına ilişkin pratik bir rehber; güç seçimini (1000W-3000W), oksit tabakası yönetimini, gözeneklilik önlemeyi, temel parametreleri ve sürekli üretim için su soğutmayı kapsar.
Teknik Rehber
Alüminyum Alaşımının Lazer Kaynağını Neden Zorlaştırdığı
Alüminyum alaşımı, imalatta en yaygın kullanılan metallerden biridir - otomotiv gövde panellerinden havacılık bileşenlerine, soğutuculardan tüketici elektroniği gövdelerine kadar. Yine de tutarlı kaynak yapılması en zor malzemeler arasında yer alır. Bir eli taşınabilir lazer kaynak makinesi alüminyumun doğal zorluklarının birçoğunu ele alır, ancak bu metalin lazer ışını altında neden bu şekilde davrandığını anlamak, güvenilir kaynaklar elde etmenin ilk adımıdır.
Alüminyumun kaynağı zorlaştıran üç özelliği vardır:
- Yüksek yansıtıcılık - Alüminyum, oda sıcaklığında gelen lazer enerjisinin %90'ına kadarını yansıtır, özellikle 1070 nm'de çalışan fiber lazerlerde. Bu, anahtar deliğini başlatmak için daha fazla güç gerektiği anlamına gelir ve ilk yansıma düzgün yönetilmezse optiklere zarar verebilir.
- Yüksek termal iletkenlik - Alüminyum, ısıyı çelikten yaklaşık dört kat daha hızlı iletir. Isı, kaynak bölgesinden hızla dağılır; bu da kararlı bir erimiş havuzu korumak için daha yüksek güç yoğunluğuna ihtiyacınız olduğu anlamına gelir.
- Oksit tabakası - Havaya maruz kaldıktan saniyeler içinde alüminyum yüzeyinde doğal bir alüminyum oksit filmi (Al₂O₃) oluşur. Bu oksitin erime noktası yaklaşık 2072°C'dir; alüminyumun kendi erime noktası olan 660°C'den çok daha yüksektir. Çıkarılmaz veya düzgün yönetilmezse, kaynakta eksik füzyona ve oksit kalıntılarına neden olabilir.
Bu faktörler, doğru ekipman ve parametreleri seçmenin alüminyum için diğer birçok metalden daha önemli olmasının tam nedenidir. Ekipman seçenekleri ve tekniklere ilişkin daha geniş bir genel bakış için alüminyum için taşınabilir lazer kaynak makinesi.
rehberimize bakın.
Shandong Xinhong CNC Technology Co., Ltd., dört güç seviyesinde elde taşınan fiber lazer kaynak makineleri sunar: 1000W, 1500W, 2000W ve 3000W. Alüminyum alaşımı kaynağında, metalin yüksek yansıtıcılığı ve termal iletkenliği nedeniyle güç seçimi kritiktir.
Güç aralığının, makinenin kapasitelerine göre alüminyum kalınlık aralıklarıyla nasıl eşleştiği aşağıda açıklanmıştır:
| Lazer Gücü | Önerilen Alüminyum Kalınlığı | Tipik Uygulama |
|---|---|---|
| 1000W | 0,5–1,5 mm | İnce sac, elektronik muhafazalar |
| 1500W | 1,0–3,0 mm | Genel imalat, braketler |
| 2000W | 1,5–3,0 mm | Daha kalın plakalar, yapısal parçalar |
| 3000W | 2,0–3,0 mm+ | Ağır hizmet alüminyum bileşenleri |
Not: 1500W model, hem paslanmaz çelikte hem de alüminyumda maksimum 3 mm penetrasyon sağlar ve kaynak dikişi tutarlılığı ±0,1 mm'dir. Bu, onu birden fazla malzeme üzerinde çalışan imalatçılar için çok yönlü bir seçim haline getirir.
Bu makinelerdeki fiber lazer kaynağı, alüminyumun yansıtıcılık bariyerini aşmaya yardımcı olan yüksek güç yoğunluklu odaklanmış bir ışın üretir. Anahtar deliği oluştuğunda - genellikle ilk birkaç milisaniye içinde - emilim oranları, erimiş metalin enerjiyi katı yüzeyden çok daha verimli emmesi nedeniyle çarpıcı biçimde artar.
Kaynak Öncesi Oksit Tabakasının Yönetimi
Alüminyum oksit tabakası, üzerinden kaynak yapıp iyi sonuç bekleyebileceğiniz bir şey değildir. Lazer metale değmeden önce bu tabakanın ele alınması gerekir:
- Mekanik temizleme: Kaynak bölgesindeki oksit filmini temizlemek için (yalnızca alüminyuma özel, çapraz kontaminasyonu önlemek için) paslanmaz çelik tel fırça veya Scotch-Brite kullanın. Bunu kaynak yapmadan 1-2 saat içinde yapın, çünkü oksit tabakası hemen yeniden oluşmaya başlar.
- Kimyasal temizleme: Üretim ortamları için, kostik dağlama ardından durulama ve desmut işlemi daha tutarlı bir yüzey hazırlığı sağlar.
- Tel besleme seçeneği: Elde taşınan lazer kaynak makinesi, otomatik tel besleyici ile donatılabilir. Alüminyum kaynağında ER4043 veya ER5356 dolgu teli kullanmak, ana metalin düşük erime noktasını telafi etmeye yardımcı olur ve kaynak dikişi görünümünü iyileştirir.
Oksit temizliğini atlarsanız, parametrelerinizi ne kadar iyi ayarlarsanız ayarlayın, gözeneklilik, kalıntı ve tutarsız penetrasyon riskiyle karşı karşıya kalırsınız.
Alüminyum Kaynaklarında Gözenekliliğin Önlenmesi
Gözeneklilik, alüminyum lazer kaynağında en yaygın kusurdur. Alüminyumun sıvı halde hidrojene yüksek çözünürlüğü - katılaşma sırasında çözünürlükteki dramatik düşüşle birleştiğinde - mevcut herhangi bir hidrojenin gaz gözenekleri olarak hapsolması anlamına gelir.
Hidrojen kaynakları arasında yüzeydeki nem, kalıntı gres veya yağ, oksit tabakasının kendisi ve hatta yüksek ortam nemi bulunur. Gözenekliliği en aza indirmek için:
- Kaynak öncesinde kaynak bölgesini aseton veya izopropil alkol ile iyice temizleyin.
- Koruyucu gaz olarak 15-20 L/dk akış hızında yüksek saflıkta argon (%99,999) kullanın.
- Alüminyum levhaları kuru bir ortamda saklayın; yağmura veya yüksek neme maruz kalmış malzemeyi kaynak yapmaktan kaçının.
- Tel besleyiciyi, uygun şekilde saklanmış temiz dolgu teli ile kullanın.
Elde taşınan lazer kaynak makinesinin sürekli dalga çalışması ve ayarlanabilir darbe parametreleri, operatörlere ısı girdisi üzerinde ince kontrol sağlar; bu da katılaşma hızının yönetilmesine ve gözenek oluşumunun azaltılmasına yardımcı olur.
Doğru Ayarlanması Gereken Temel Parametreler
Alüminyum, çelikten farklı parametre ayarları gerektirir. Kesin değerler belirli alaşımınıza, kalınlığa ve birleştirme tipine bağlı olsa da, ayarlanması gereken kritik parametreler şunlardır:
- Lazer gücü: Yüksek yansıtıcılık yoğun enerji gerektirdiğinden, alüminyum için anma gücünün %80-90'ından başlayın. 1500W ünite için, 2 mm alüminyum sacda tipik bir başlangıç noktası 1200-1500W'dır.
- Kaynak hızı: Daha yavaş hızlar (2 mm malzeme için 8-15 mm/s) yeterli ısı girdisi sağlar, ancak çok yavaş olması ince alüminyumda delinmeye neden olabilir. Önce hurda üzerinde test edin.
- Koruyucu gaz: Argon standarttır. Argon-helyum karışımları (örn. 50/50), helyum plazma sıcaklığını yükselttiği için daha kalın kesitlerde penetrasyonu iyileştirebilir.
- Odak konumu: Hafif bir odak kayması (yüzeyin 0,5-1,0 mm üzerinde) genellikle alüminyum için daha geniş ve daha stabil bir kaynak havuzu üretir.
Makine 50'den fazla kaynak parametresi seti depolayabilir; belirli bir alüminyum alaşımı ve kalınlık kombinasyonu için doğru ayarları yaptıktan sonra, bunları anında kaydedip çağırabilirsiniz - tekrarlanan işlerde deneme yanılmayı ortadan kaldırır.
Sürekli Üretim için Su Soğutma
Alüminyum kaynağı, yüksek güç gereksinimleri nedeniyle önemli miktarda ısı üretir. Bu elde taşınan lazer kaynak makinelerindeki su soğutma sistemi, bu yükü kaldıracak şekilde tasarlanmıştır ve termal kapanma olmadan 8 saat veya daha uzun sürekli çalışmayı destekler. Bu, kesintilerin çıktıyı doğrudan etkilediği üretim ortamları için çok önemlidir.
Soğutucu, lazer kaynağının sıcaklığını sabit tutar; bu da uzun vardiyalar boyunca ışın kalitesini ve güç çıkışını tutarlı tutar. Alüminyum bileşenlerde parti işleri yapan imalatçılar için bu, ilk parçadan son parçaya kadar öngörülebilir kaynak kalitesi anlamına gelir.
Sertifikalar ve Kalite Güvencesi
Elde taşınan lazer kaynak makineleri CE ve RoHS sertifikalarına sahiptir ve Shandong Xinhong CNC Technology, ISO 9001:2015 kalite yönetim sistemi altında faaliyet göstermektedir. Avrupa pazarlarına veya belgelenmiş kalite uyumluluğu gerektiren sektörlere tedarik sağlayan alıcılar için bu sertifikalar bir güvence temeli sağlar.
Sonuç
Elde taşınan bir lazer kaynak makinesi ile alüminyum alaşımını kaynaklamak, malzemenin benzersiz özelliklerine saygı gösterildiğinde tamamen mümkündür. Anahtar, gücü kalınlıkla eşleştirmek, oksit tabakasını çıkarmak, hidrojen kaynaklarını kontrol etmek ve tekrarlanabilirlik için optimize edilmiş parametrelerinizi saklamaktır. 1000W ile 3000W arasındaki güç seçenekleriyle bu makineler, ince sacdan yapısal plakaya kadar alüminyum imalat ihtiyaçlarını karşılar.