
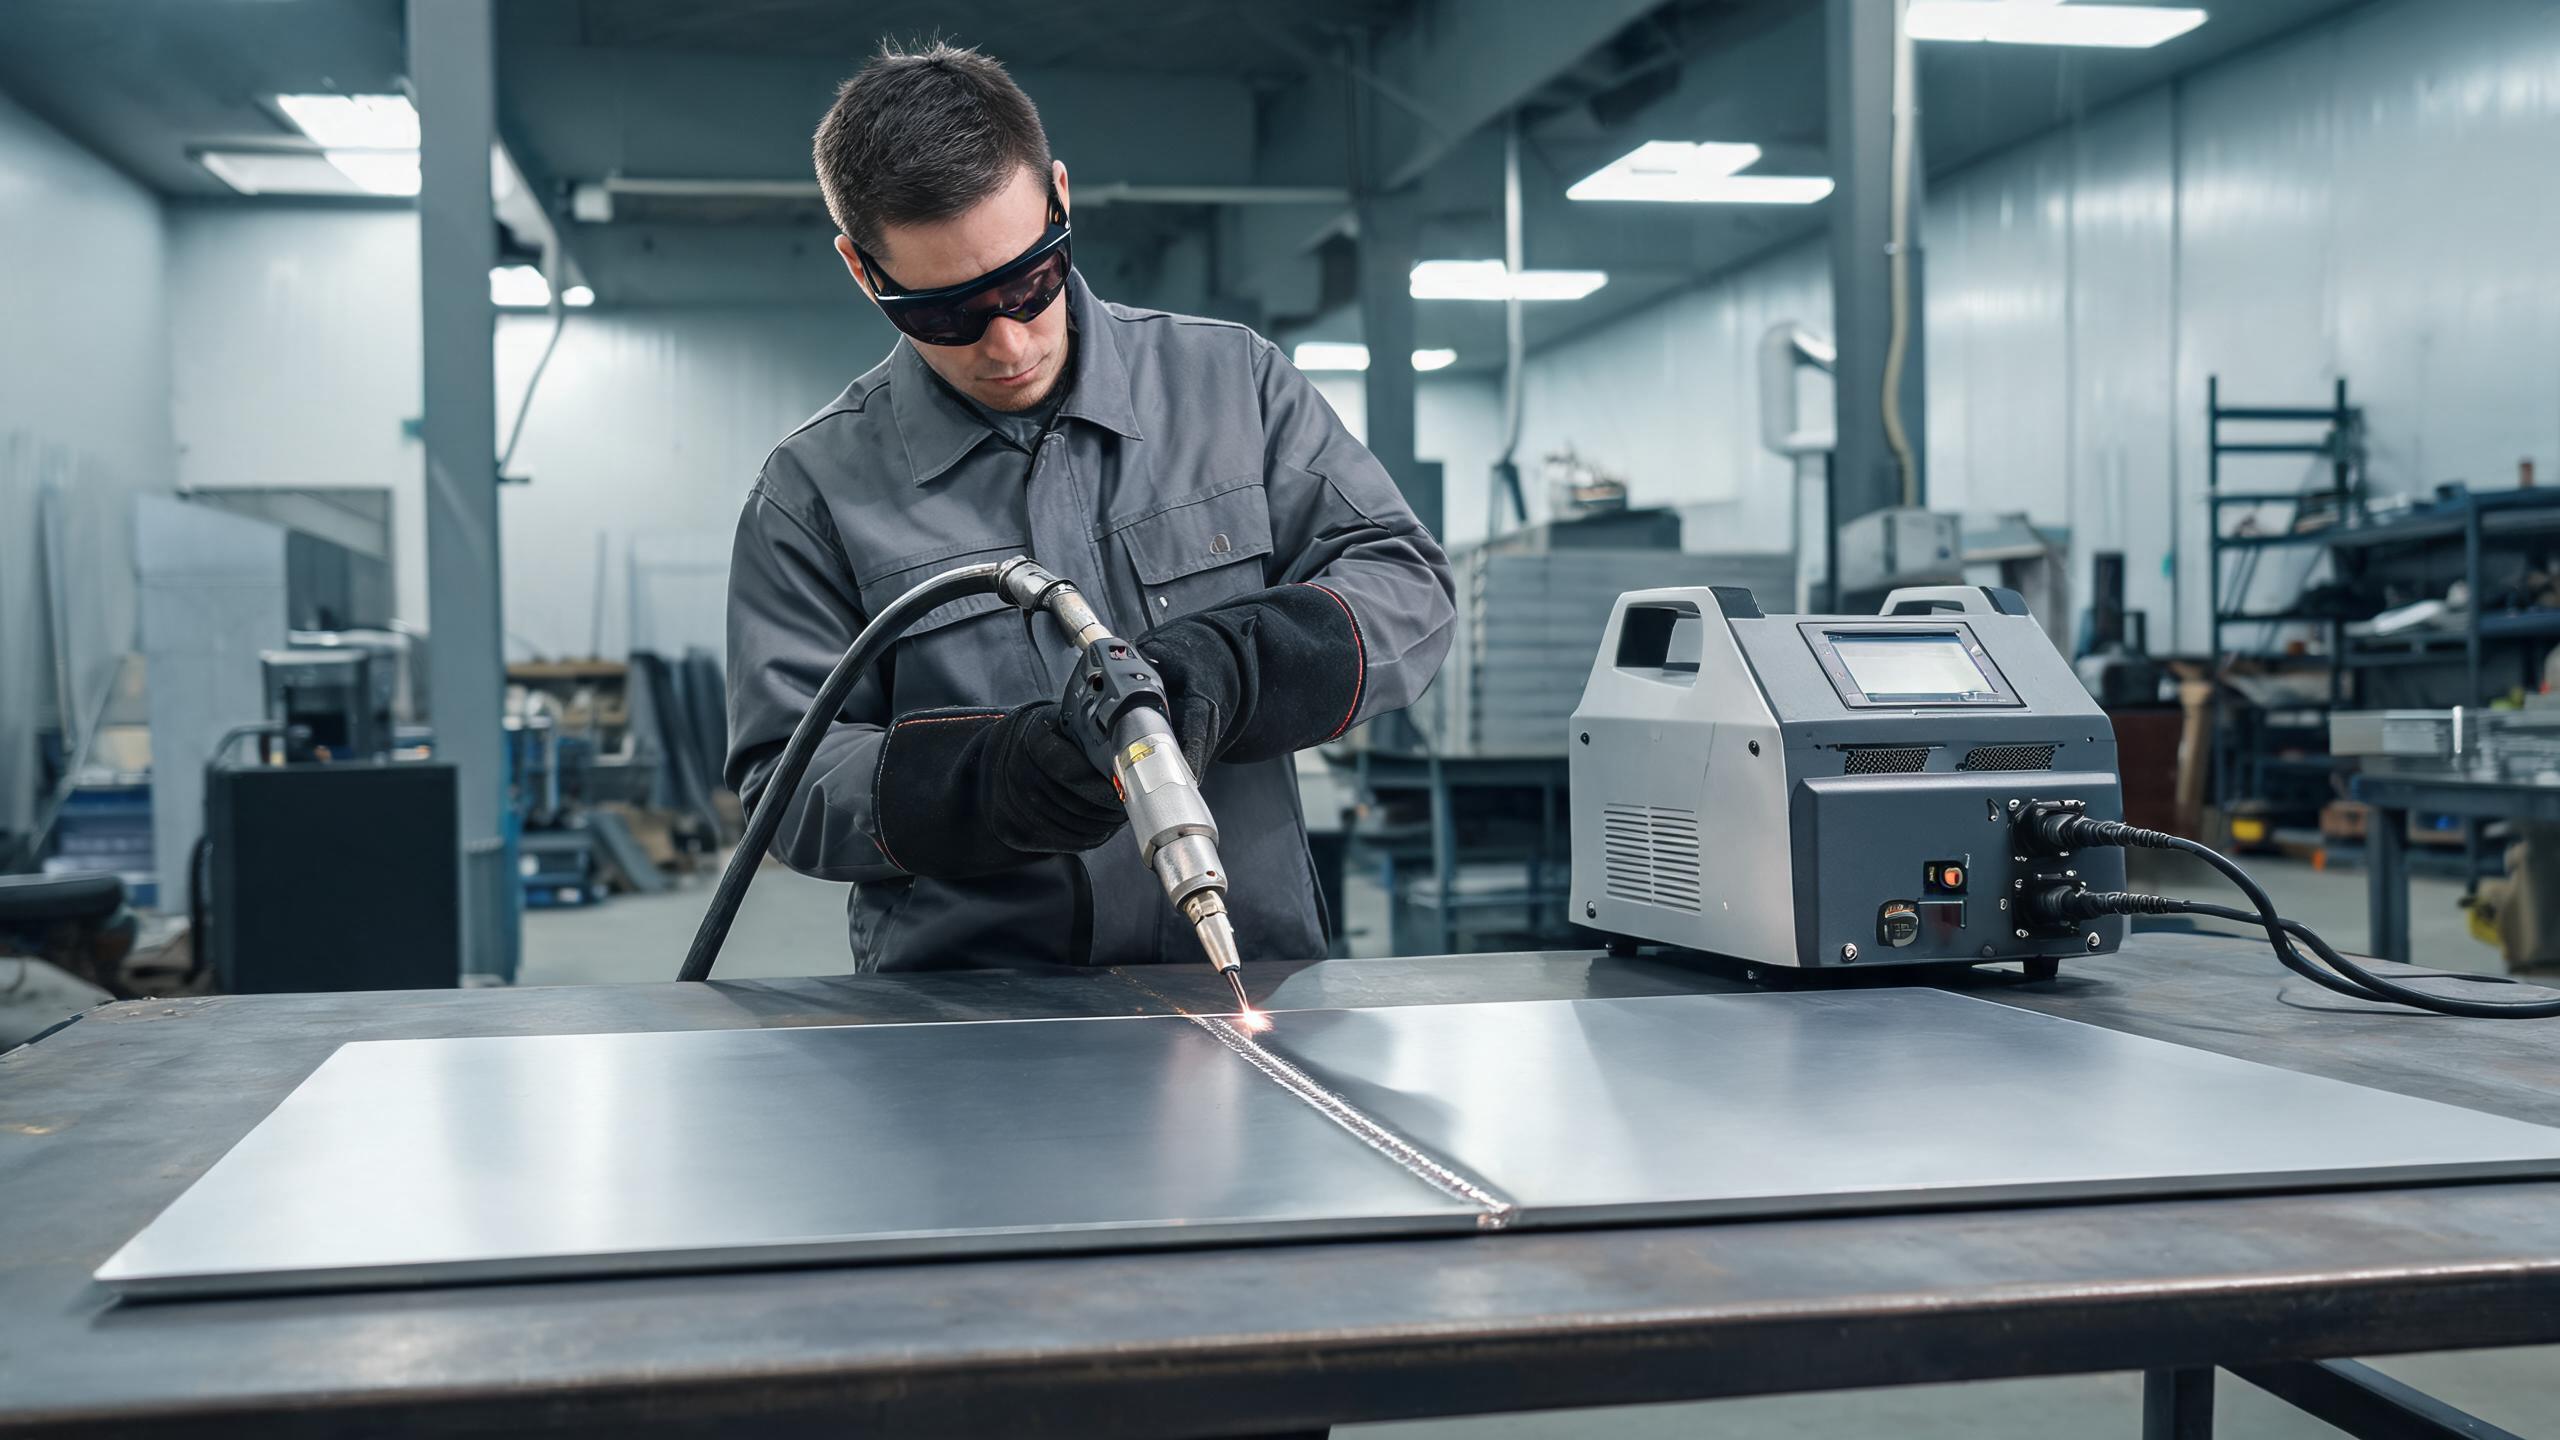
Metal sac için elde taşınabilir lazer kaynak makinelerinin kullanımına dair güç seçimi, bağlantı türleri, kaynak ipuçları ve TIG/MIG'e göre avantajları kapsayan pratik bir rehber.
Metal Sac Neden Elde Taşınabilir Lazer Kaynağı İçin Doğal Bir Uyumdur
Metal sac imalatı, elde taşınabilir lazer kaynak makinelerinin en yaygın uygulamalarından biridir. Genellikle 0,5 mm ile 3 mm arasındaki ince paslanmaz çelik saclar, lazer kaynağının TIG veya MIG gibi geleneksel yöntemlerden üstün olduğu alanlardır. Fiber lazerin yoğun ısısı, minimum ısıdan etkilenen bölgeyle dar bir kaynak havuzu oluşturur; bu da ince malzemede daha az termal bozulma, daha yüksek ilerleme hızı ve genellikle çok az veya hiç kaynak sonrası işlem gerektirmeyen daha temiz kaynak dikişleri anlamına gelir.
İster muhafaza, kabin, kanal veya dekoratif panel üretiyor olun, bir eli taşınabilir lazer kaynak makinesi sabit bir kaynak istasyonuyla ulaşılması zor veya imkânsız olan bağlantıları işleme esnekliği sağlar. Bu pratik rehber, metal sacda en iyi sonuçları almak için bilmeniz gerekenleri kapsar.
Gücü Metal Sac Kalınlığıyla Eşleştirme
Metal sac, çeşitli kalınlık aralıklarını kapsar ve doğru güç seviyesi, en sık çalıştığınız malzemeye bağlıdır. Xinhong ürün serisi 1000W, 1500W, 2000W ve 3000W elde taşınabilir fiber lazer kaynak makineleri sunar. Özellikle metal sac işleri için:
- 1000W - İnce sac için idealdir (0,5–1,5 mm). Minimum ısı girdisiyle temiz, dar kaynaklar üretir; bu da onu bozulmanın önemli olduğu paslanmaz çelik mutfak eşyaları ve elektronik muhafazalar gibi uygulamalar için mükemmel kılar.
- 1500W - Metal sac atölyeleri için en çok yönlü seçimdir. Paslanmaz çelik ve alüminyumda maksimum 3 mm penetrasyonla yaygın sac kalınlıklarının tamamını kapsar. ±0,1 mm kaynak dikişi tutarlılığı, üretim serileri boyunca tekrarlanabilir boncuk kalitesi sağlar.
- 2000W–3000W - İşleriniz metal sacın ötesine geçip daha kalın plakalara uzandığında daha uygundur. İmalat atölyeniz hem sac hem plaka karışımı işliyorsa, bu yüksek güçlü modeller daha kalın malzemeler için pay sağlarken ince stokta da iyi performans gösterir.
Çoğu metal sac odaklı operasyon için 1500W modeli ideal noktayı temsil eder - yaygın kalınlık aralığının tamamını kaldıracak güç ve ince malzemenin gerektirdiği hassasiyet ve tutarlılık.
Geleneksel Kaynak Yöntemlerine Göre Avantajlar
TIG veya MIG'den bir paslanmaz çelik için eli taşınabilir lazer kaynak makinesi metal sac işine geçiş birkaç somut fayda sağlar:
- Azaltılmış bozulma: Lazerin odaklanmış enerjisi daha küçük bir alanı ısıtır, bu da çevredeki malzemenin daha serin kalması anlamına gelir. İnce metal sacda bu, düz bir panel ile kaynak sırasında eğrilen bir panel arasındaki farktır.
- Daha yüksek hız: Lazer kaynak ilerleme hızları, benzer kalınlıklarda TIG'den tipik olarak 2–4 kat daha hızlıdır. Günde birden fazla metal sac işi yapan bir atölye için bu doğrudan üretim kapasitesini artırır.
- Daha temiz kaynaklar: Kontrollü ısı girdisi, genellikle taşlama veya parlatma ihtiyacını ortadan kaldıran pürüzsüz, homojen kaynak boncukları üretir - paslanmaz çelik dolaplar veya görünür trim gibi bitmiş ürünlerde önemli bir işçilik tasarrufu.
- Daha az dolgu malzemesi: Birçok metal sac lazer kaynağı otojendir, yani ek dolgu teli olmadan bağlantıyı birleştirir. Bu, malzeme maliyetlerini düşürür ve kaynak sürecini basitleştirir.
Yaygın Metal Sac Bağlantıları ve Bunlara Nasıl Yaklaşılmalı
Alın Kaynağı
Alın bağlantıları - iki sac kenarının yüz yüze yerleştirildiği yerler - en basit uygulamadır. Sacları minimum boşlukla (otojen kaynak için ideal olarak 0,1 mm'den az) hizalayın ve lazeri dikiş boyunca çalıştırın. 1500W modelinin ±0,1 mm dikiş tutarlılığı, tüm bağlantı uzunluğu boyunca homojen penetrasyon sağlar.
Bindirme Kaynağı
Bindirme bağlantılarında, bir sac diğerinin üzerine biner. Lazer üst sacı deler ve alt saca kaynaştırır. Bu bağlantı türü muhafaza montajında ve kanal işlerinde yaygındır. Kaynak havuzunun alt saca ulaşmasını sağlamak için odak konumunu biraz daha derine ayarlayın.
Köşe ve T Bağlantıları
Metal sac muhafazalardaki köşe ve T bağlantıları için elde taşınabilir kaynak tabancasının manevra kabiliyeti büyük bir avantajdır. Operatör, tabancayı açılandırarak enerjiyi bağlantı köküne yönlendirebilir ve sabit bir kaynak kafasının erişim kısıtlamaları olmadan tam füzyon elde edebilir.
Soğutma ve Sürekli Çalışma
Metal sac imalat atölyeleri genellikle sürekli üretim programlarıyla çalışır. Xinhong'un elde taşınabilir lazer kaynak makinelerindeki su soğutma sistemi, 8+ saat kesintisiz çalışmayı destekler; bu da makinenin termal kapanmalar olmadan tam bir vardiyayı kaldırabileceği anlamına gelir. Bu, lazer kaynağının neredeyse sürekli aktif olduğu yüksek ilerleme hızlarında ince metal sac kaynağı yaparken özellikle önemlidir.
Tutarlı soğutma ayrıca kaynak kalitesi stabilitesine katkıda bulunur. Lazer kaynağının sıcaklığı kontrollü kaldığından, ışın parametreleri sabit kalır ve bu da kaynak boncuğunu homojen tutar - ±0,1 mm tutarlılık spesifikasyonunu doğrudan destekler.
Metal Sac Lazer Kaynağı İçin Pratik İpuçları
- Boşluğu kontrol edin: Otojen kaynakta (dolgu olmadan) bağlantı boşluğunu 0,1 mm'nin altında tutun. Boşluk daha genişse, ya dolgu teli kullanın ya da kaynak havuzunun boşluğu köprülemesine izin vermek için biraz daha düşük bir ilerleme hızına geçin.
- Koruyucu gaz kullanın: Argon veya nitrojen koruyucu gaz, paslanmaz çelik sacda oksidasyonu önler ve kaynak sonrası temizlik gerektirmeyen parlak, temiz kaynaklar üretir.
- İlerleme hızını optimize edin: Çok yavaş olursa ince malzemede delinme riski; çok hızlı olursa penetrasyon eksik kalır. Üreticinin önerdiği parametrelerle başlayın ve belirli malzeme sınıfınıza ve kalınlığınıza göre ince ayar yapın.
- Tutarlı tabanca açısını koruyun: Sabit bir 45–90 derecelik açı (bağlantı türüne bağlı olarak) dikiş boyunca eşit enerji dağılımı sağlar.
- Malzemeyi temizleyin: Sac yüzeyindeki yağ, oksit veya kirlenme gözenekliliğe ve tutarsız kaynaklara neden olabilir. Kaynak öncesi solventle hızlı bir silme saniyeler sürer ve kusurları önler.
Metal Sac Alıcıları İçin Önemli Sertifikalar
Çin'de eli taşınabilir lazer kaynak makinesi metal sac üretimi için sertifikalar pratik bir endişedir, bir formalite değil. Xinhong serisindeki makineler CE ve RoHS sertifikalarına sahiptir ve Avrupa güvenlik ve çevre standartlarına uygunluğu teyit eder. Şirketin ISO 9001:2015 sertifikası, üretim süreçlerinin belgelenmiş bir kalite yönetim sistemi tarafından yönetildiği anlamına gelir. Avrupa veya uluslararası müşterilere tedarik sağlayan metal sac imalatçıları için bu sertifikalar genellikle müşteri gereksinimidir.
İlgili Makaleler
- Eli Taşınabilir Lazer Kaynak Makinesi Paslanmaz Çelik Kalınlığı: Bilmeniz Gerekenler
- Paslanmaz Çelik Boru için Eli Taşınabilir Lazer Kaynak Makinesi Nasıl Seçilir
- Çelik için En İyi Eli Taşınabilir Lazer Kaynak Makinesi: Seçim Kriterleri
- Çelik Plaka için Eli Taşınabilir Lazer Kaynak Makinesi: İpuçları ve Parametreler