
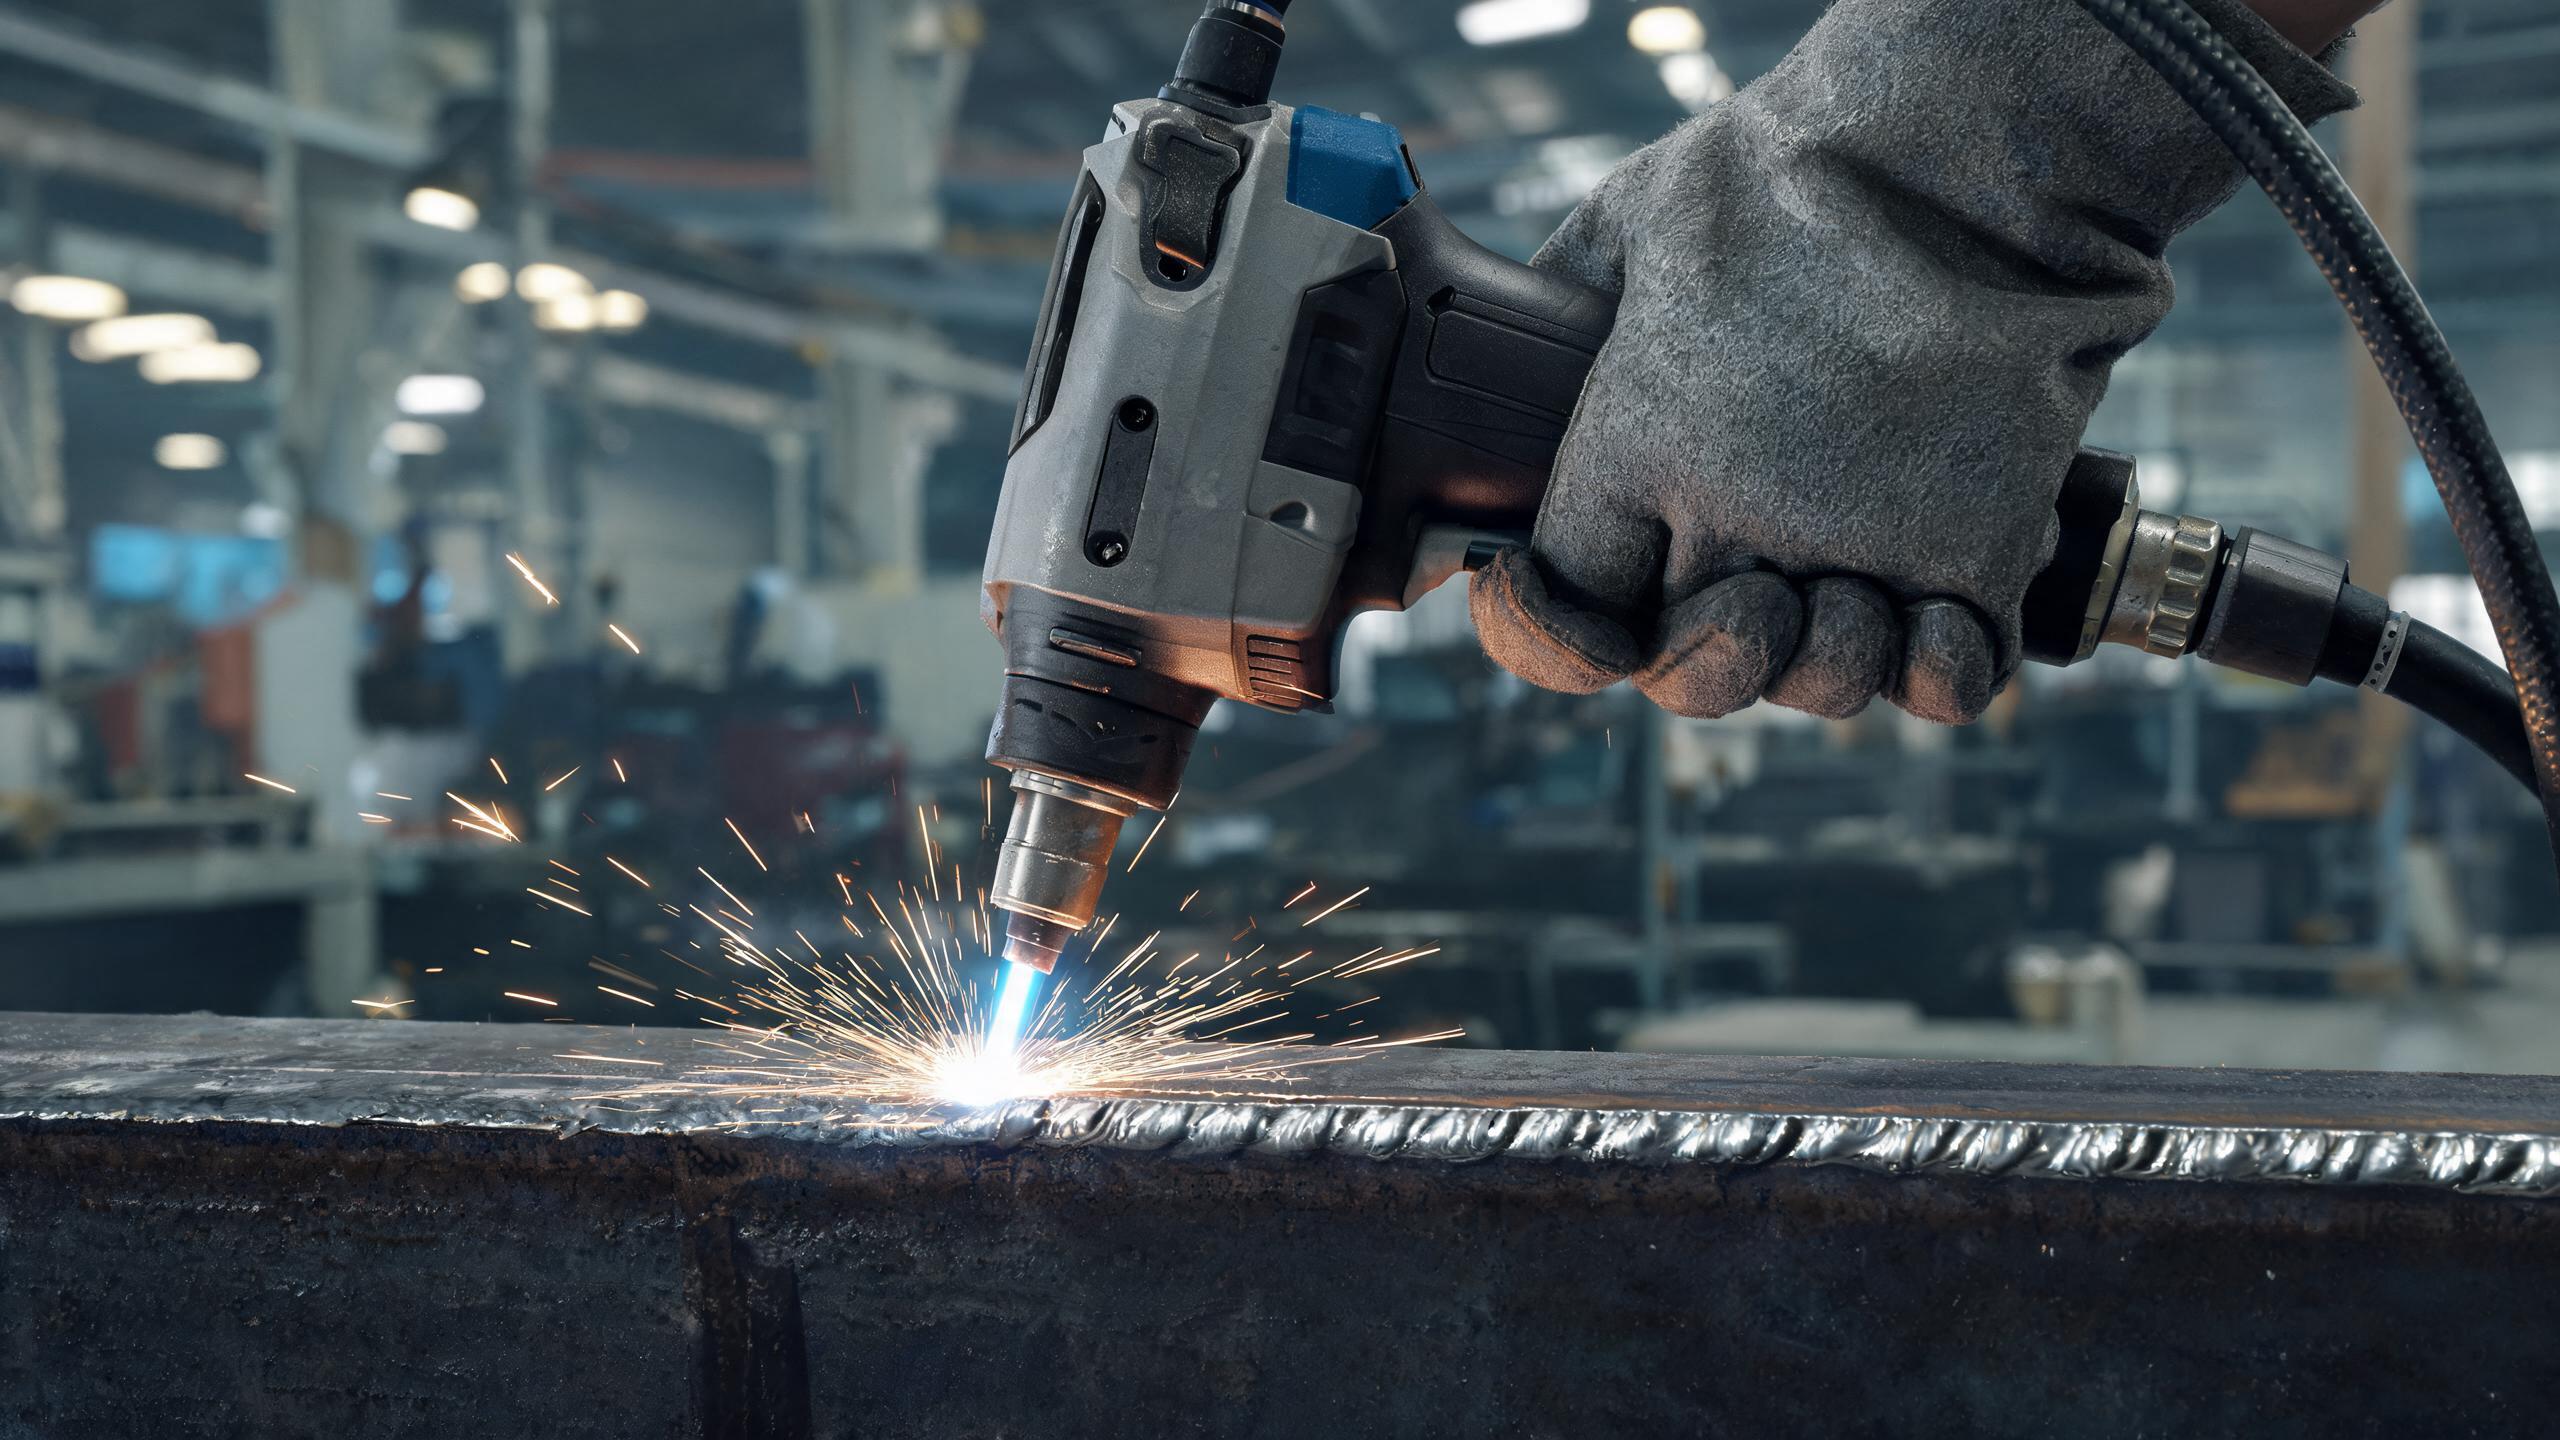
Elde taşınabilir lazer kaynak makinesi ile çelik sac kaynağına ilişkin, sac kalınlığına göre önerilen güç ayarlarını, nüfuziyet parametrelerini, soğutma gereksinimlerini ve temiz, tekrarlanabilir kaynaklar elde etmek için pratik ipuçlarını kapsayan teknik bir rehber.
Elde Taşınabilir Lazer ile Çelik Sac Kaynağı: Temel Bilgiler
Çelik sac, yapısal imalat, makine yapımı ve ağır ekipman üretiminde en yaygın kullanılan malzemelerden biridir. Bir eli taşınabilir lazer kaynak makinesi sac kaynağına, sabit portal sistemlerin sunamayacağı bir esneklik kazandırır; operatör büyük sacların etrafında serbestçe hareket edebilir, her yönde kaynak yapabilir ve iş parçasını yeniden konumlandırmadan köşelere ve kenarlara erişebilir. Her sac kalınlığı için doğru parametreleri anlamak, minimum ısı distorsiyonu ile güçlü ve temiz kaynaklar elde etmek için esastır.
Sac Kalınlığına Göre Güç Ayarları
Soğutucunun paslanmaz çelik için eli taşınabilir lazer kaynak makinesi 1000W, 1500W, 2000W ve 3000W konfigürasyonlarında mevcuttur. Her güç seviyesinin, en iyi performansı gösterdiği pratik bir sac kalınlığı aralığı vardır:
- 1000W – İnce sac için en iyisi (1–2mm). Hafif sac üzerinde minimum ısı girdisiyle temiz kaynaklar üretir. 2mm'nin üzerine çıkmaktan kaçının; yetersiz nüfuziyet zayıf bağlantılara yol açar.
- 1500W – Sac kaynağı için en yaygın kullanılan seviye. Paslanmaz çelik ve alüminyumda 3mm maksimum nüfuziyet sağlar, ±0,1mm boncuk tutarlılığı ile. Çoğu sac imalat işi için idealdir.
- 2000W – Kapasiteyi 3–4mm saca kadar genişletir. Yapısal braketler, makine gövdeleri ve orta kalınlıktaki sac montajları için uygundur.
- 3000W – Kalın sac (4mm+) için tasarlanmıştır. Ağır yapısal uygulamalar için derin nüfuziyet ve yüksek ilerleme hızı sağlar.
Kontrol Edilecek Temel Kaynak Parametreleri
Lazer Gücü ve Nüfuziyet Derinliği
Nüfuziyet derinliği öncelikle lazer gücü ve ilerleme hızı tarafından belirlenir. 3mm paslanmaz çelik sac üzerinde çalışan 1500W modeli için temel parametreler şunlardır:
- Güç ayarı: 1200–1500W (birleştirme hazırlığına göre ayarlayın)
- İlerleme hızı: 3mm sacda tam nüfuziyet için genellikle 10–20 mm/s
- Maksimum nüfuziyet: Paslanmaz çelik ve alüminyumda 3mm
- Boncuk tutarlılığı: Tüm kaynak uzunluğu boyunca ±0,1mm
Daha kalın saclar için gücü orantılı olarak artırın ve ilerleme hızını azaltın; ancak önce her zaman bir numune parça üzerinde test edin. Hızlı ilerleme ile aşırı güç alttan kesmeye neden olurken, yavaş ilerleme ile yetersiz güç aşırı takviyeye neden olur.
Darbe ve Sürekli Dalga Modu
Çoğu elde taşınabilir fiber lazer kaynak makinesi hem sürekli dalga (CW) hem de darbe modları sunar:
- CW modu – derin nüfuziyet için sabit güç sağlar. Tam füzyon gerektiren daha kalın saclar ve yapısal kaynaklar için en iyisidir.
- Darbe modu – yüksek tepe gücü ile kapalı kalma süresi arasında geçiş yapar. Toplam ısı girdisini azaltır, bu da onu ince saclar ve distorsiyonun en aza indirilmesi gereken ısıya duyarlı uygulamalar için ideal hale getirir.
Tel Besleme ve Dolgu Malzemesi
Boşluk doldurma veya takviye gerektiren sac kaynağı için entegre bir tel besleme sistemi esastır. Temel hususlar:
- Tel çapı: 0,8–1,2mm sac kaynağı için standarttır
- Tel malzemesi: ana metalle eşleştirin; paslanmaz sac için paslanmaz çelik tel, karbon sac için karbon çelik tel kullanın
- Besleme hızı: ilerleme hızı ve lazer gücü ile dengelenmelidir; çok hızlı olursa sıçramaya neden olur, çok yavaş olursa yetersiz dolguya neden olur
Soğutma ve Isı Yönetimi
Sac kaynağı, özellikle kalın saclarda ve uzun dikişlerde önemli miktarda ısı üretir. 1500W modelindeki su sirkülasyonlu soğutma sistemi, vardiya boyunca lazer kaynağı sıcaklığını sabit tutarak 8+ saat kesintisiz çalışmayı destekler. Temel soğutma hususları:
- Soğutucu sıcaklık ayarı: üreticinin önerdiği aralığı izleyin; genellikle 20–25°C
- Soğutma sıvısı kalitesi: soğutma devresinde kireç oluşumunu önlemek için damıtılmış veya deiyonize su kullanın
- Kontrol aralığı: sürekli üretim sırasında soğutma sıvısı seviyesini ve filtre durumunu haftalık olarak kontrol edin
Kaliteli Sac Kaynakları için Pratik İpuçları
- Birleştirmeyi uygun şekilde hazırlayın – kaynak öncesi sac yüzeyinden tufal, pas ve yağ temizlenmelidir. Kirlilik, gözenekliliğin başlıca nedenidir.
- Tutarlı ilerleme hızını koruyun – hızdaki değişimler düzensiz boncuk profiline ve tutarsız nüfuziyete neden olur. Düz dikişler için bir kılavuz veya fikstür kullanın.
- Tel çıkıntısını kontrol edin – dolgu teli uzantısını tutarlı tutun (genellikle temas ucundan 8–12mm) stabil ark ve besleme sağlamak için.
- Argon koruyucu gaz kullanın – 15–20 L/dk debi, sac kaynağı için tipiktir. Yetersiz koruma oksidasyona ve renk bozulmasına neden olur.
- Optimize edilmiş profilleri saklayın – 1500W modeli 50+ kaynak profili saklar. Belirli bir sac kalınlığı için parametreleri doğruladıktan sonra, gelecekteki işlerde anında geri çağırmak için bunları kaydedin.
Kalite Kontrol Kontrol Listesi
| Parametre | Kabul Edilebilir Aralık |
|---|---|
| Boncuk genişliği | Tüm kaynak uzunluğu boyunca düzgün |
| Boncuk tutarlılığı | ±0,1mm sapma (1500W modeli) |
| Nüfuziyet | Sac kalınlığı boyunca tam füzyon |
| Yüzey rengi | Gümüşten açık saman rengine (uygun koruma) |
| Alttan kesik | Boncuk kenarlarında görünür çatlak yok |
Endüstriyel Kullanım için Sertifikasyon
Düzenlemeye tabi endüstrilerde sac kaynağı için makine sertifikasyonu tartışılmaz. Xinhong CNC'nin elde taşınabilir lazer kaynak makineleri CE ve RoHS sertifikalıdır ve ISO 9001:2015 kalite yönetimi altında üretilmiştir. IPG, RAYCUS ve GW'den lazer kaynakları, tüm güç aralığında tutarlı ışın kalitesi sağlar.
İlgili Makaleler
- Eli Taşınabilir Lazer Kaynak Makinesi Paslanmaz Çelik Kalınlığı: Bilmeniz Gerekenler
- Sac Metal için Eli Taşınabilir Lazer Kaynak Makinesi: Pratik Bir Rehber
- Paslanmaz Çelik Boru için Eli Taşınabilir Lazer Kaynak Makinesi Nasıl Seçilir
- Çelik için En İyi Eli Taşınabilir Lazer Kaynak Makinesi: Seçim Kriterleri