
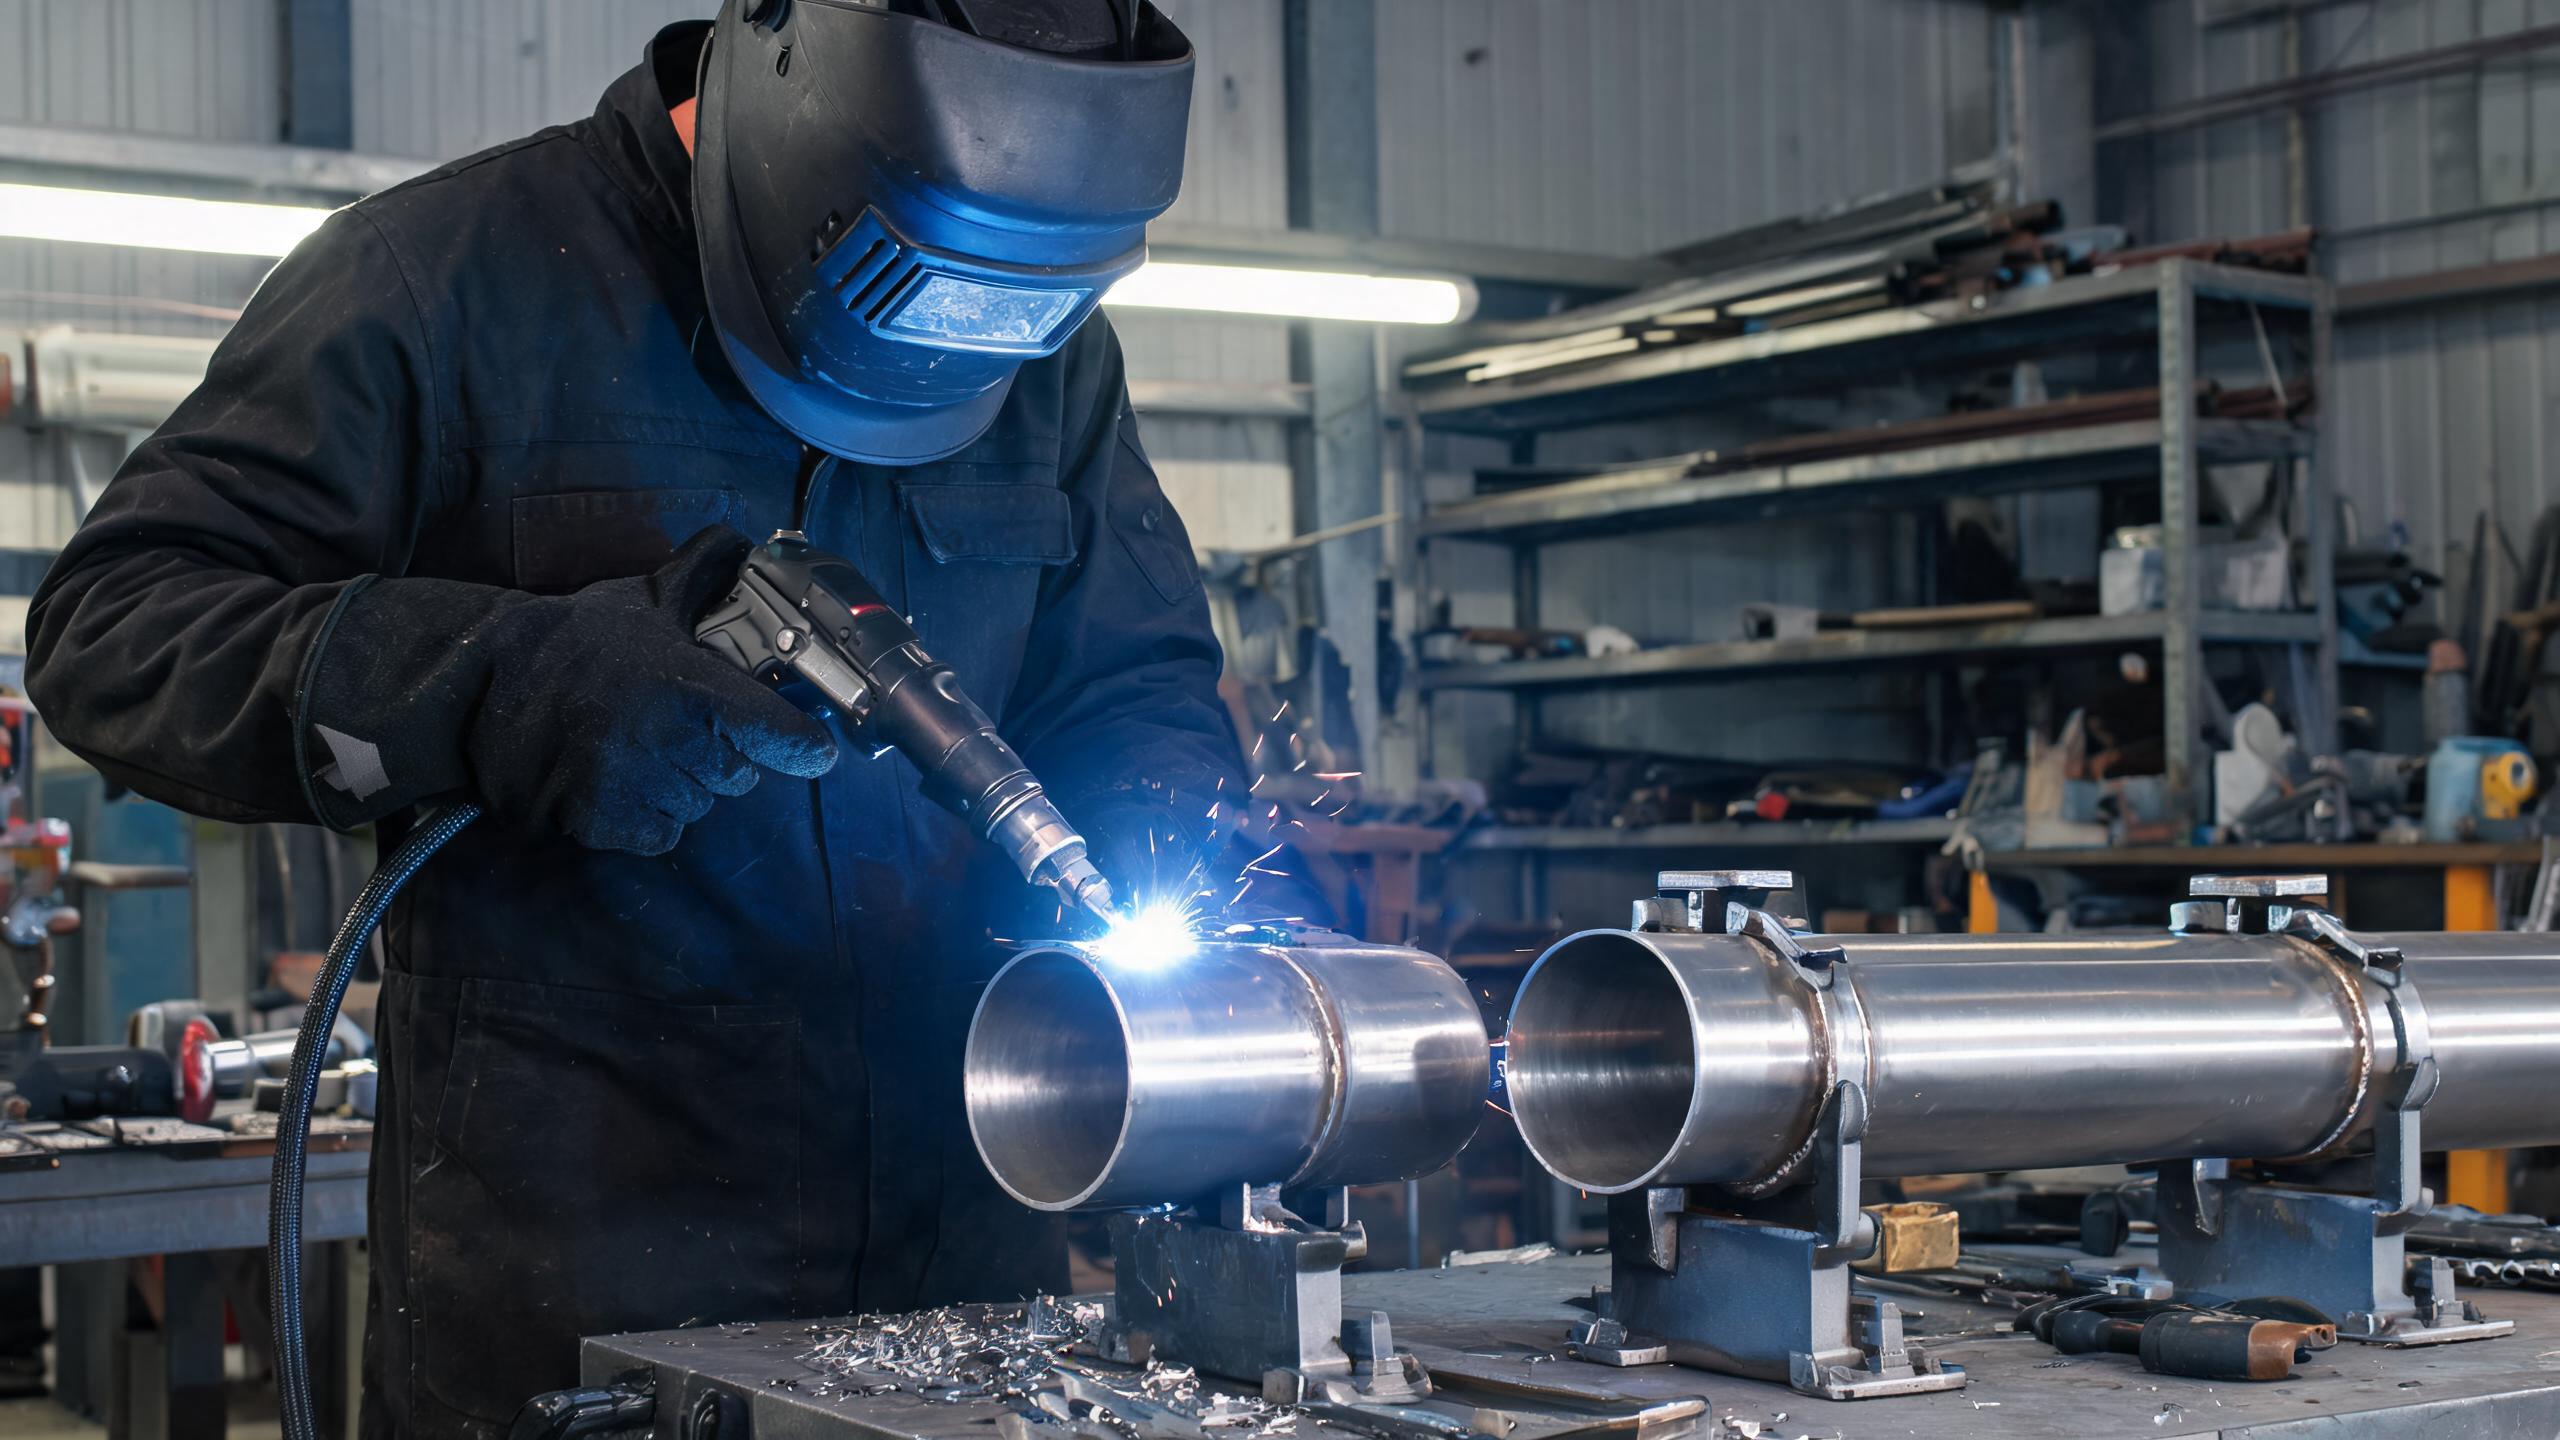
Paslanmaz çelik boru uygulamaları için doğru elde taşınan lazer kaynak makinesini seçmeye yönelik alıcı odaklı bir rehber; 1000W–3000W makinelerde güç seçimi, birleşim türleri, nüfuziyet derinliği, soğutma gereksinimleri ve hassasiyet kriterlerini kapsar.
Eldeki Lazer Kaynak Makineleri Paslanmaz Çelik Borularda Neden Üstündür
Paslanmaz çelik boru; gıda işleme, kimyasal taşıma, mimari korkuluklar ve egzoz sistemlerinde kullanılır. Bu uygulamalarda kaynak kalitesi, korozyon direncini ve yapısal bütünlüğü doğrudan etkiler. Bir eli taşınabilir lazer kaynak makinesi operatörlere, sabit kaynak istasyonlarının ulaşamadığı kavisli boru yüzeyleri ve dar birleşim geometrileri etrafında manevra özgürlüğü sağlar. Geleneksel TIG kaynağına kıyasla, elde taşınan fiber lazer kaynak makineleri daha dar bir ısıdan etkilenen bölge, daha yüksek ilerleme hızı ve minimum kaynak sonrası taşlama gerektiren belirgin şekilde daha temiz bir boncuk görünümü sunar.
Boru Kaynağı İçin Temel Seçim Kriterleri
1. Lazer Gücünü Boru Et Kalınlığıyla Eşleştirin
En kritik faktör, lazer gücünü kaynak yapmayı planladığınız boru et kalınlığıyla eşleştirmektir. Paslanmaz çelik boru için genel bir kılavuz:
- 1000W – yaklaşık 2 mm et kalınlığına kadar ince cidarlı borular için uygundur. Dekoratif borular ve hafif egzoz bileşenleri için idealdir.
- 1500W – paslanmaz çelikte maksimum 3 mm nüfuziyet sağlar. 1500W model, ±0,1 mm boncuk tutarlılığı sunar ve standart boru serileri için en çok yönlü seçimdir.
- 2000W – daha kalın cidarlı borulara (yaklaşık 3–4 mm) nüfuz eder; daha ağır endüstriyel boru sistemleri için uygundur.
- 3000W – kalın cidarlı borular ve derin nüfuziyet ile yüksek biriktirme oranı gerektiren zorlu yapısal uygulamalar için tasarlanmıştır.
İşiniz ağırlıklı olarak standart 1–3 mm et kalınlığındaki boruları içeriyorsa, 1500W eli taşınabilir lazer kaynak makinesi kapasite, maliyet ve hassasiyet dengesi açısından en iyi seçeneği sunar.
2. Işın Kalitesini ve Kaynak Tutarlılığını Değerlendirin
Boru kaynağında kaynak boncuğu tutarlılığı, nüfuziyet kadar önemlidir. Tutarlı bir boncuk, özellikle hijyenik ve kimyasal boru hatları için kritik olan tüm birleşim hattı boyunca homojen korozyon direnci sağlar. 1500W model, ±0,1 mm boncuk tutarlılığı elde eder; bu, her kaynak pasosunun öngörülebilir ve tekrarlanabilir bir dikiş profili üretmesi anlamına gelir. Bu hassasiyet seviyesi, özellikle boru montajlarının seri üretiminde yeniden işleme ve muayene hatalarını azaltır.
3. Sürekli Üretim için Soğutma Sistemini Göz Önünde Bulundurun
Boru kaynağı genellikle uzun, sürekli dikişler içerir; boru bağlantılarındaki çevresel kaynaklar önemli mesafelere yayılabilir. Uzun süreli çalışma sırasında lazer kaynağının stabilitesini korumak için su sirkülasyonlu soğutma sistemi şarttır. 1500W modelinin su soğutmalı tasarımı, 8+ saat kesintisiz çalışmayı destekler; böylece tek bir operatör, termal duraklama olmadan tüm üretim vardiyalarını tamamlayabilir. Hava soğutmalı makineler daha hafif olsa da, genellikle endüstriyel boru imalatı için gereken görev döngüsünü sürdüremez.
4. Kaynak Kafasını ve Manevra Kabiliyetini Değerlendirin
Elde taşınan kaynak kafaları, boru çevreleri etrafında serbestçe dönebilmeli ve dar alanlarda birleşimlerin arka tarafına erişebilmelidir. Birden fazla açıdan erişilebilir birleşim konumlandırmasına olanak tanıyan bir tarama kafası tasarımı arayın. Kaynak profillerini saklama ve geri çağırma yeteneği de değerlidir; aynı boru çapını ve malzemesini tekrar tekrar kaynak yapan operatörler, optimize edilmiş parametreleri kaydedebilir ve işler arasında anında geçiş yapabilir.
Yaygın Boru Birleşim Türleri ve Öneriler
| Birleşim Türü | Tipik Et Kalınlığı | Önerilen Güç |
|---|---|---|
| Alın birleşimi (düz boru) | 1–2 mm | 1000W–1500W |
| T birleşimi (branşman bağlantısı) | 2–3 mm | 1500W |
| Çevresel kaynak (flanştan boruya) | 2–3 mm | 1500W–2000W |
| Kalın cidarlı yapısal birleşim | 3 mm+ | 2000W–3000W |
Paslanmaz Çelik Boru Kaynağı için Pratik İpuçları
- Boru yüzeyini temizleyin kaynak öncesinde; yağ, oksit ve kirlilik, paslanmaz çelik kaynaklarında gözenekliliğin başlıca nedenleridir.
- Argon koruyucu gaz kullanın kaynak havuzunu oksidasyondan korumak için, özellikle alın birleşimlerinin kök tarafında.
- Tel besleme hızını ayarlayın ilerleme hızına uygun olarak; çok fazla dolgu teli takviye birikmesine, çok azı ise alt kesime neden olur.
- Parametreleri numune bir parça üzerinde test edin üretim kaynaklarına başlamadan önce aynı boru çapı ve malzemesinden.
Uyumluluk ve Sertifikasyon
Avrupa pazarlarına tedarik sağlayan alıcılar için makinenin CE ve RoHS sertifikalarına sahip olduğundan emin olun. Xinhong CNC'nin paslanmaz çelik için eli taşınabilir lazer kaynak makinesi uygulamaları CE ve RoHS sertifikalıdır ve şirket, Ar-Ge, üretim ve satış sonrası hizmeti kapsayan ISO 9001:2015 kalite yönetimi altında faaliyet gösterir. Bu sertifikalar, ekipmanın endüstriyel boru imalat tesisleri için gereken Avrupa güvenlik ve çevre standartlarını karşıladığını doğrular.
İlgili Makaleler
- Eli Taşınabilir Lazer Kaynak Makinesi Paslanmaz Çelik Kalınlığı: Bilmeniz Gerekenler
- Sac Metal için Eli Taşınabilir Lazer Kaynak Makinesi: Pratik Bir Rehber
- Çelik için En İyi Eli Taşınabilir Lazer Kaynak Makinesi: Seçim Kriterleri
- Çelik Plaka için Eli Taşınabilir Lazer Kaynak Makinesi: İpuçları ve Parametreler