
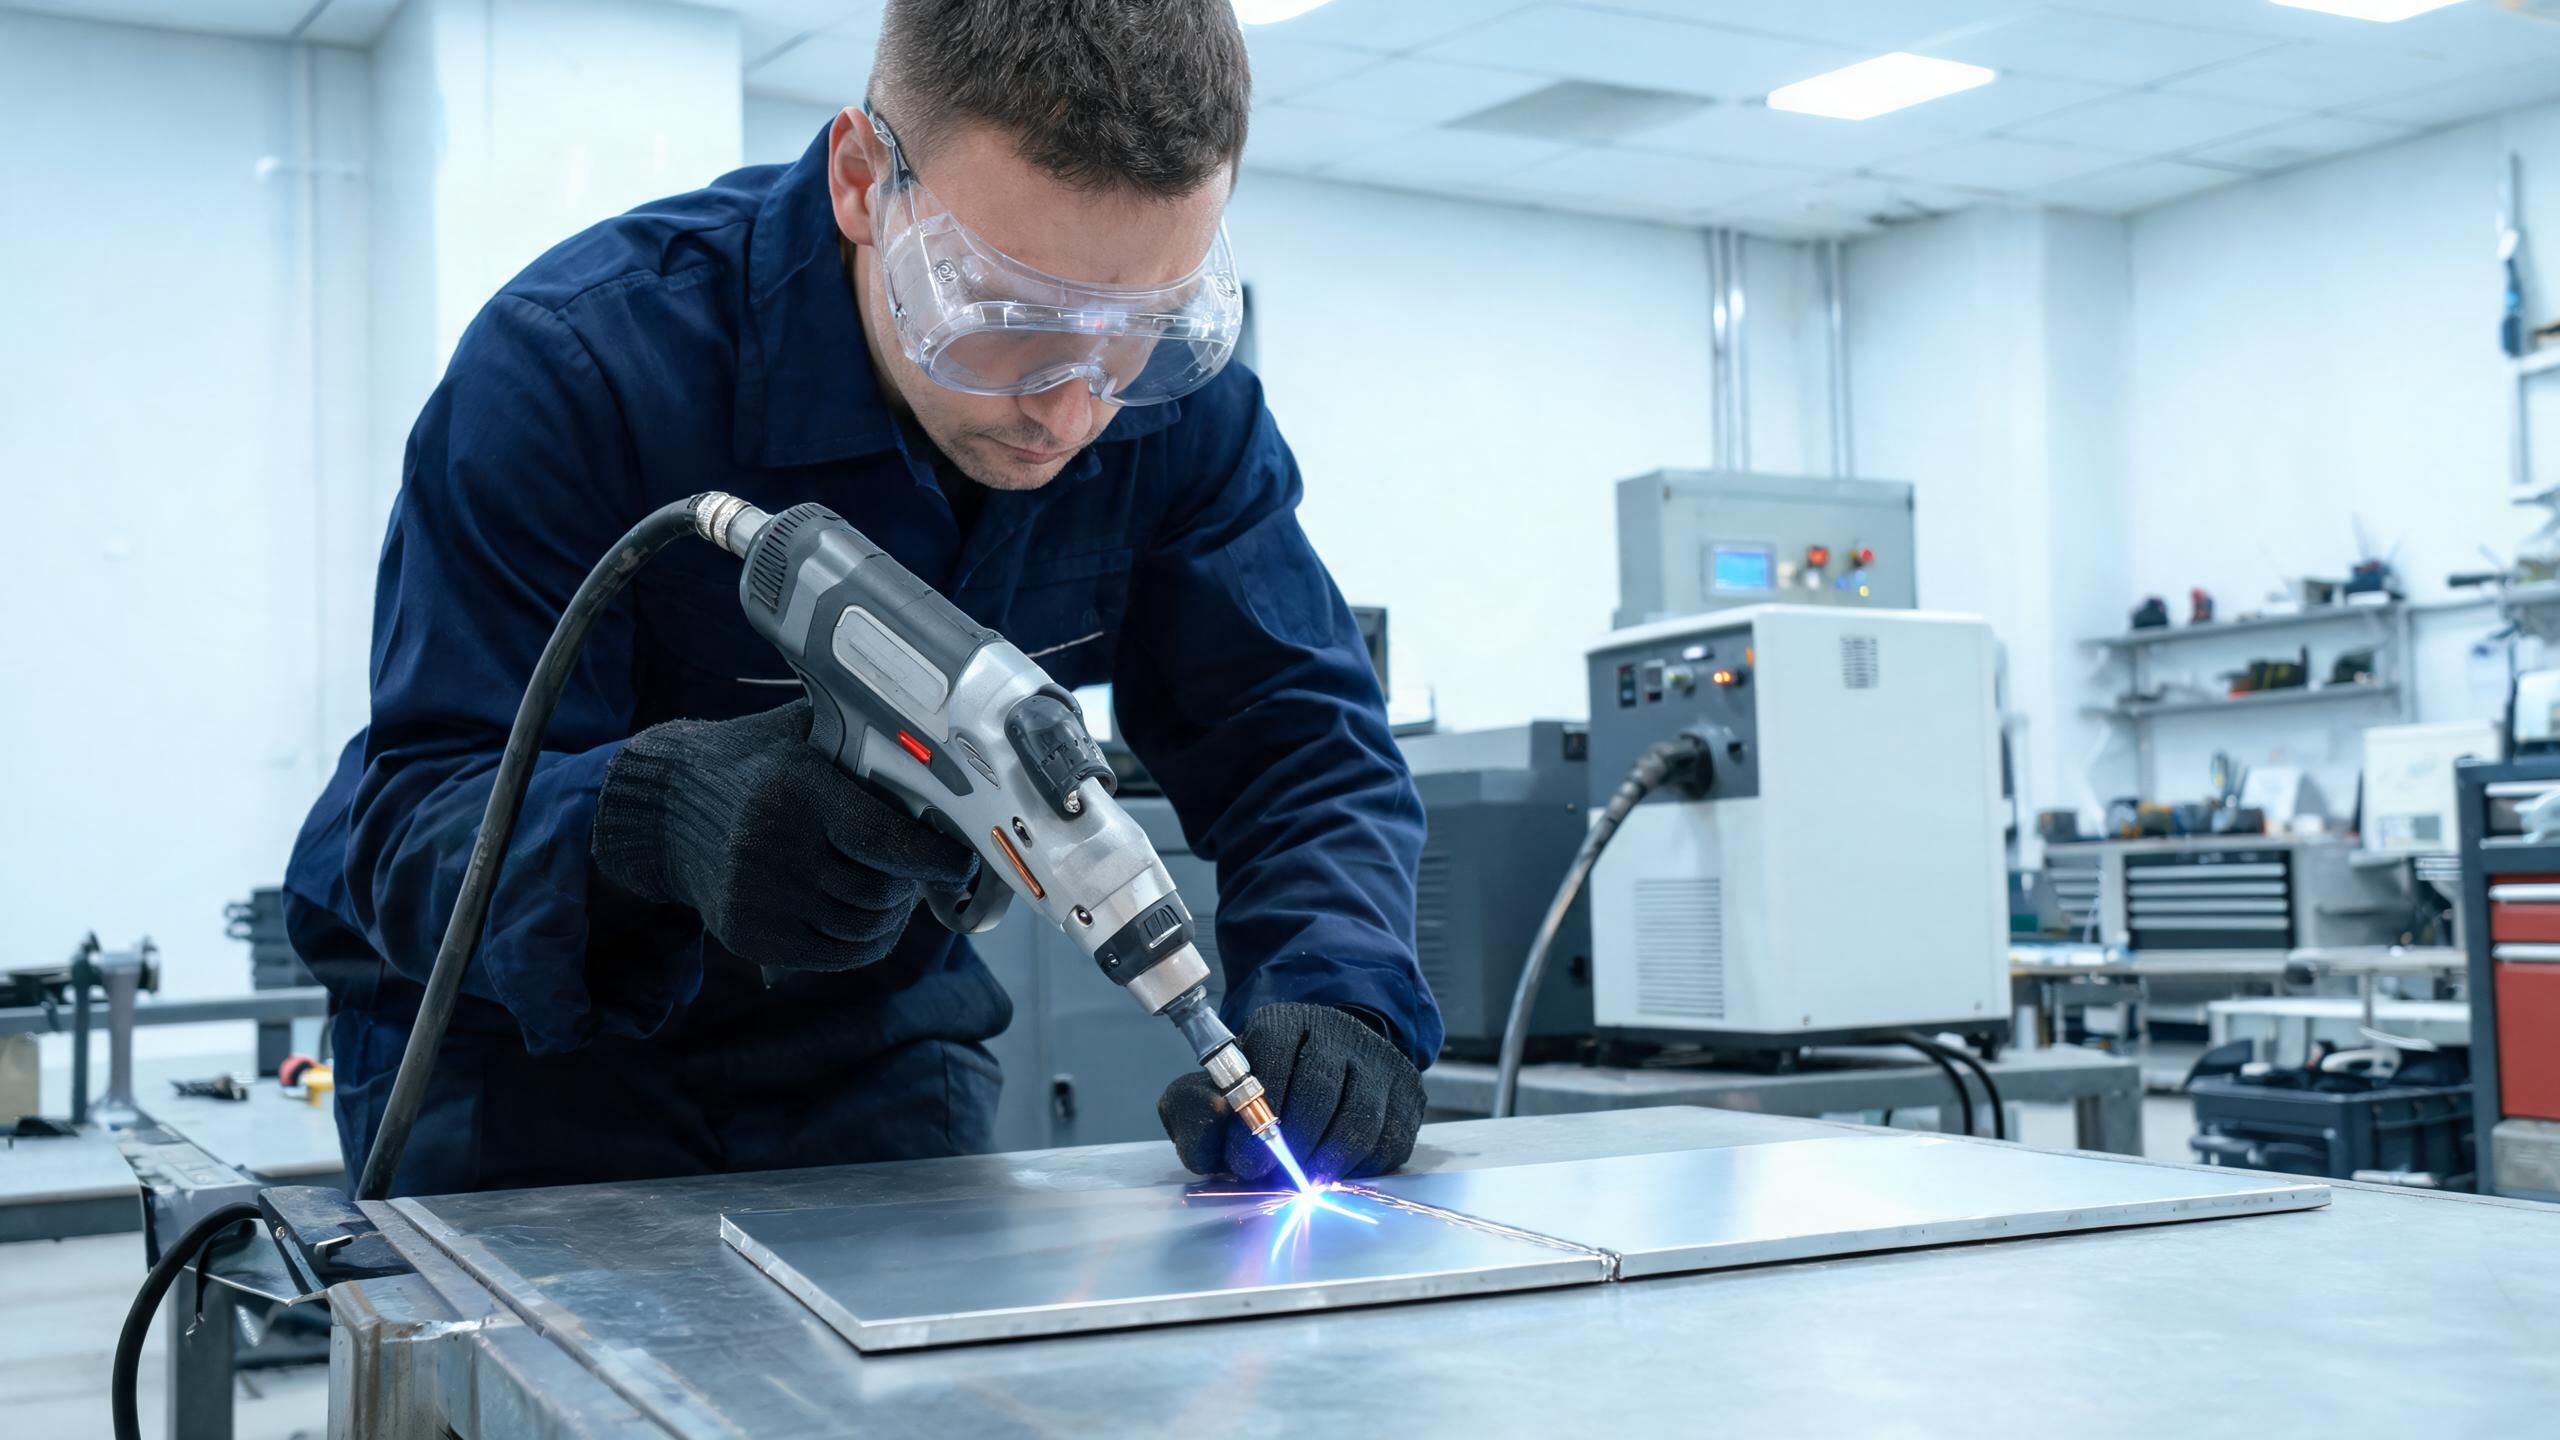
Taşınabilir lazer kaynak makinesiyle ince alüminyum sac (0,5-1,5 mm) kaynağı için teknikler ve ipuçları; güç seçimi, ısı girdisi kontrolü, oksit yönetimi, koruyucu gaz, birleştirme hazırlığı ve boşluk doldurma için tel beslemeyi kapsar.
Teknik Rehber
İnce Alüminyum Neden Özel Dikkat Gerektirir
İnce alüminyum - tipik olarak 0,5 mm ila 1,5 mm arasındaki levhalar - elektronik muhafazalar, dekoratif paneller, soğutucular, pil yuvaları ve hafif yapısal bileşenlerde yaygın olarak kullanılır. Bu ince ölçülerin kaynaklanması, daha kalın alüminyum plakaların kaynaklanmasından farklı bir dizi zorluk sunar. Hata payı küçüktür: çok fazla ısı verirseniz delersiniz; çok az verirseniz eksik nüfuziyet elde edersiniz.
Bir taşınabilir lazer kaynak makinesi lazer enerjisi milisaniye düzeyinde sıkı bir şekilde odaklanıp kontrol edilebildiğinden, operatörlere ince alüminyum için gereken hassasiyeti sağlar. Ancak ekipman tek başına yeterli değildir - temiz kaynakları reddedilen parçalardan ayıran şey teknik ve parametre ayarıdır. Bir alüminyum için taşınabilir lazer kaynak makinesikullanımına ilişkin kapsamlı bir genel bakış için özel rehberimize bakın.
İnce Alüminyum için Doğru Güç Seviyesini Seçme
İnce alüminyum levha (0,5–1,5 mm) için genellikle daha düşük güç ayarları daha uygundur. Shandong Xinhong CNC Technology Co., Ltd., eli taşınabilir lazer kaynak makinesi modellerini 1000W, 1500W, 2000W ve 3000W konfigürasyonlarında üretmektedir. İnce alüminyum işleri için:
| Malzeme Kalınlığı | Önerilen Güç | Ana Avantaj |
|---|---|---|
| 0,5–0,8 mm | 1000W | Minimum ısı girdisi, azaltılmış delme riski |
| 0,8–1,2 mm | 1000W–1500W | Nüfuziyet ve kontrol dengesi |
| 1,2–1,5 mm | 1500W | Stabil kaynak havuzu ile tam nüfuziyet |
1500W model, alüminyumda maksimum 3 mm nüfuziyet ve ±0,1 mm kaynak dikişi tutarlılığı elde eder. İnce sac uygulamaları için bu hassasiyet, iş parçasına zarar vermeden nüfuziyet aralığının alt ucunda tutarlı kaynaklar üretebileceğiniz anlamına gelir.
Teknik 1: Hız ve Güç ile Isı Girdisini Kontrol Edin
İnce alüminyum için en önemli teknik, ısı girdisini yönetmektir. Alüminyum ısıyı hızla ilettiğinden, ısıdan etkilenen bölge hızla yayılır - ve ince malzemede tüm levha hızla ısınabilir. İşte nasıl kontrol edeceğiniz:
- Daha yüksek seyahat hızı kullanın: 0,5–0,8 mm levha için kaynak tabancasını 15–25 mm/s hızla hareket ettirin. Daha hızlı seyahat, birim uzunluk başına toplam ısı girdisini azaltarak delmeyi önler.
- Lazer gücünü azaltın: İnce malzeme için tam nominal güçte çalıştırmayın. 1500W bir makinede, 0,5 mm alüminyum için 600–900W ile başlayın ve yalnızca nüfuziyet yetersizse artırın.
- Mevcutse darbe modunu kullanın: Lazeri darbelere ayırmak, enerjiyi kontrollü aralıklarla verir ve metalin darbeler arasında hafifçe soğumasını sağlar. Bu, ince ölçülü malzemede delme riskini önemli ölçüde azaltır.
Pratik ipucu: Gerçek iş parçanızı kaynaklamadan önce parametreleri her zaman aynı alaşım ve kalınlıktaki hurda bir parça üzerinde test edin. Makine 50'den fazla kaynak parametresi seti depolayabilir; doğru kombinasyonu bulduğunuzda, gelecekte kullanmak üzere kaydedin.
Teknik 2: İnce Sacda Oksit Tabakasını Yönetin
İnce alüminyumda oksit tabakası, ana metal kalınlığına oranla orantılı olarak daha önemlidir. 4–5 nm'lik bir oksit filmi 3 mm'lik bir plakada daha az önemliyken, 0,5 mm'lik sacda malzemenin anlamlı bir kısmını temsil eder ve ciddi kaynak kusurlarına neden olabilir.
- Kaynak bölgesini fırçalayın kaynak yapmadan hemen önce özel bir alüminyum tel fırça ile. Çelik üzerinde kullanılmış fırçaları kullanmayın - fırçaya gömülü demir parçacıkları alüminyumu kirletir ve kusurlara neden olur.
- Çözücü ile temizleyin (aseton veya izopropil alkol) yağları, parmak izlerini ve nemi gidermek için. İnce sacda, küçük kirlenmeler bile kaynak bütünlüğünü tehlikeye atan gözenekliliğe neden olabilir.
- Temizlikten hemen sonra kaynak yapın. Oksit tabakası dakikalar içinde yeniden oluşmaya başlar. İnce ölçülü malzeme için ideal olarak yüzey hazırlığından sonraki 30 dakika içinde kaynak yapın.
Teknik 3: İnce Alüminyum için Koruyucu Gaz Optimizasyonu
Koruyucu gaz, ince alüminyum için kritiktir çünkü küçük kaynak havuzu atmosferik kirlenmeye karşı daha savunmasızdır. Argon standart seçimdir, ancak gaz akış hızı ve nozul konumlandırması ince malzemede daha önemlidir:
- Akış hızı: 15–20 L/dk tipiktir. Çok yüksek akış hızı, ortam havasını içeri çeken türbülans yaratabilir; çok düşük ise kaynağı korumasız bırakır.
- Nozul açısı: Koruyucu gaz nozulunu kaynak yönüne göre 10–15° geri açıyla tutun; böylece gaz, ışının arkasındaki katılaşan kaynak havuzunu kaplar.
- Gaz saflığı: %99,999 saf argon kullanın. Daha düşük saflık dereceleri, gözenekliliğe katkıda bulunan nem ve oksijen içerir; bu, kusurları tolere edecek daha az malzemenin olduğu ince sacda özellikle sorunludur.
Teknik 4: Birleştirme Hazırlığı ve Fikstürleme
İnce alüminyum sac esnektir ve kaynak ısısından kaynaklanan distorsiyona eğilimlidir. Doğru birleştirme hazırlığı ve fikstürleme şarttır:
- Sıkı geçmeler kullanın: Lazer kaynağı için boşluk toleransı 0,2 mm'nin altında tutulmalıdır. İnce alüminyum, aşırı dolgu olmadan büyük boşlukları köprüleyemez; bu da ısı ekler.
- Sıkıca kelepçeleyin: Kaynak sırasında hareketi önlemek için her iki parçayı da sabitleyin. Isı biriktikçe termal genleşme birleşmeyi kaydırabilir.
- Punta kaynağı yapmayı düşünün: Tam kaynağı yapmadan önce birleşme boyunca aralıklarla küçük punta kaynakları yerleştirin. Bu, hizalamayı korur ve distorsiyonu azaltır.
Bu makinelerin ±0,1 mm kaynak dikişi tutarlılığı, lazer ışınının hassas bir şekilde iz üzerinde kalmasını sağlar, ancak operatör yine de ışına düzgün hizalanmış bir birleşme sunmaktan sorumludur.
Teknik 5: Boşluk Doldurma için Tel Besleme Kullanın
Boşluklar kaçınılmaz olduğunda veya ince alüminyumda malzeme biriktirmeniz gerektiğinde, otomatik tel besleyici aksesuarı çok değerlidir. ER4043 veya ER5356 alüminyum dolgu teli kullanarak:
- ER4043 (%5 silisyum) iyi akar ve ince sacda genel amaçlı kaynak için uygundur. Daha düşük erime noktasına sahiptir ve çatlama hassasiyetini azaltır.
- ER5356 (%5 magnezyum) daha yüksek kesme dayanımı sağlar ve yapısal uygulamalar ile 5000 serisi alüminyum alaşımlarını eşleştirmek için tercih edilir.
- İnce malzeme için 2–4 m/dk tel besleme hızıyla başlayın ve boşluk boyutuna ve istenen boncuk profiline göre ayarlayın.
Parti İşleri için Sürekli Çalışma
İnce alüminyum bileşenler genellikle partiler halinde üretilir - muhafaza parçaları, braketler veya paneller. Bu elde taşınan lazer kaynak makinelerindeki su soğutma sistemi, 8 saat veya daha uzun sürekli çalışmayı destekler; bu, soğutma için durmadan üretim partileri çalıştırabileceğiniz anlamına gelir. Stabil lazer sıcaklığı, tüm parti boyunca tutarlı kaynak kalitesi anlamına gelir.
CE ve RoHS sertifikaları ve ISO 9001:2015 kalite yönetimi, düzenlemeye tabi endüstrilere veya Avrupa pazarlarına tedarik sağlayan alıcılar için belgelenmiş uyumluluk sağlar.
Kaçınılması Gereken Yaygın Hatalar
- İnce sacda çok fazla güç kullanmak delme ve eğilmeye neden olur.
- Oksit gidermeyi atlamakgözenekliliğe ve tutarsız füzyona yol açar.
- Kirli veya nemli koruyucu gaz hatları kullanmakkaynağa hidrojen sokar.
- Kötü fikstürlemebirleşmenin kaynak sırasında hareket etmesine ve hizasız boncuklar oluşmasına izin verir.
- Kanıtlanmış parametreleri kaydetmemekher partide sıfırdan yeniden ayar yapmanızı gerektirir.
Sonuç
İnce alüminyumu taşınabilir bir lazer kaynak makinesiyle kaynaklamak, ısı girdisini kontrol etmeye, yüzeyi uygun şekilde hazırlamaya, doğru koruyucu gazı kullanmaya ve birleşmeyi doğru şekilde fikstürlemeye bağlıdır. 1000W ila 3000W güç seçenekleri ve optimize edilmiş parametre setlerini depolama yeteneği ile bu elde taşınan lazer kaynak makineleri, imalatçılara ince alüminyum sacda tutarlı, yüksek kaliteli kaynaklar üretmek için ihtiyaç duydukları araçları sağlar.