
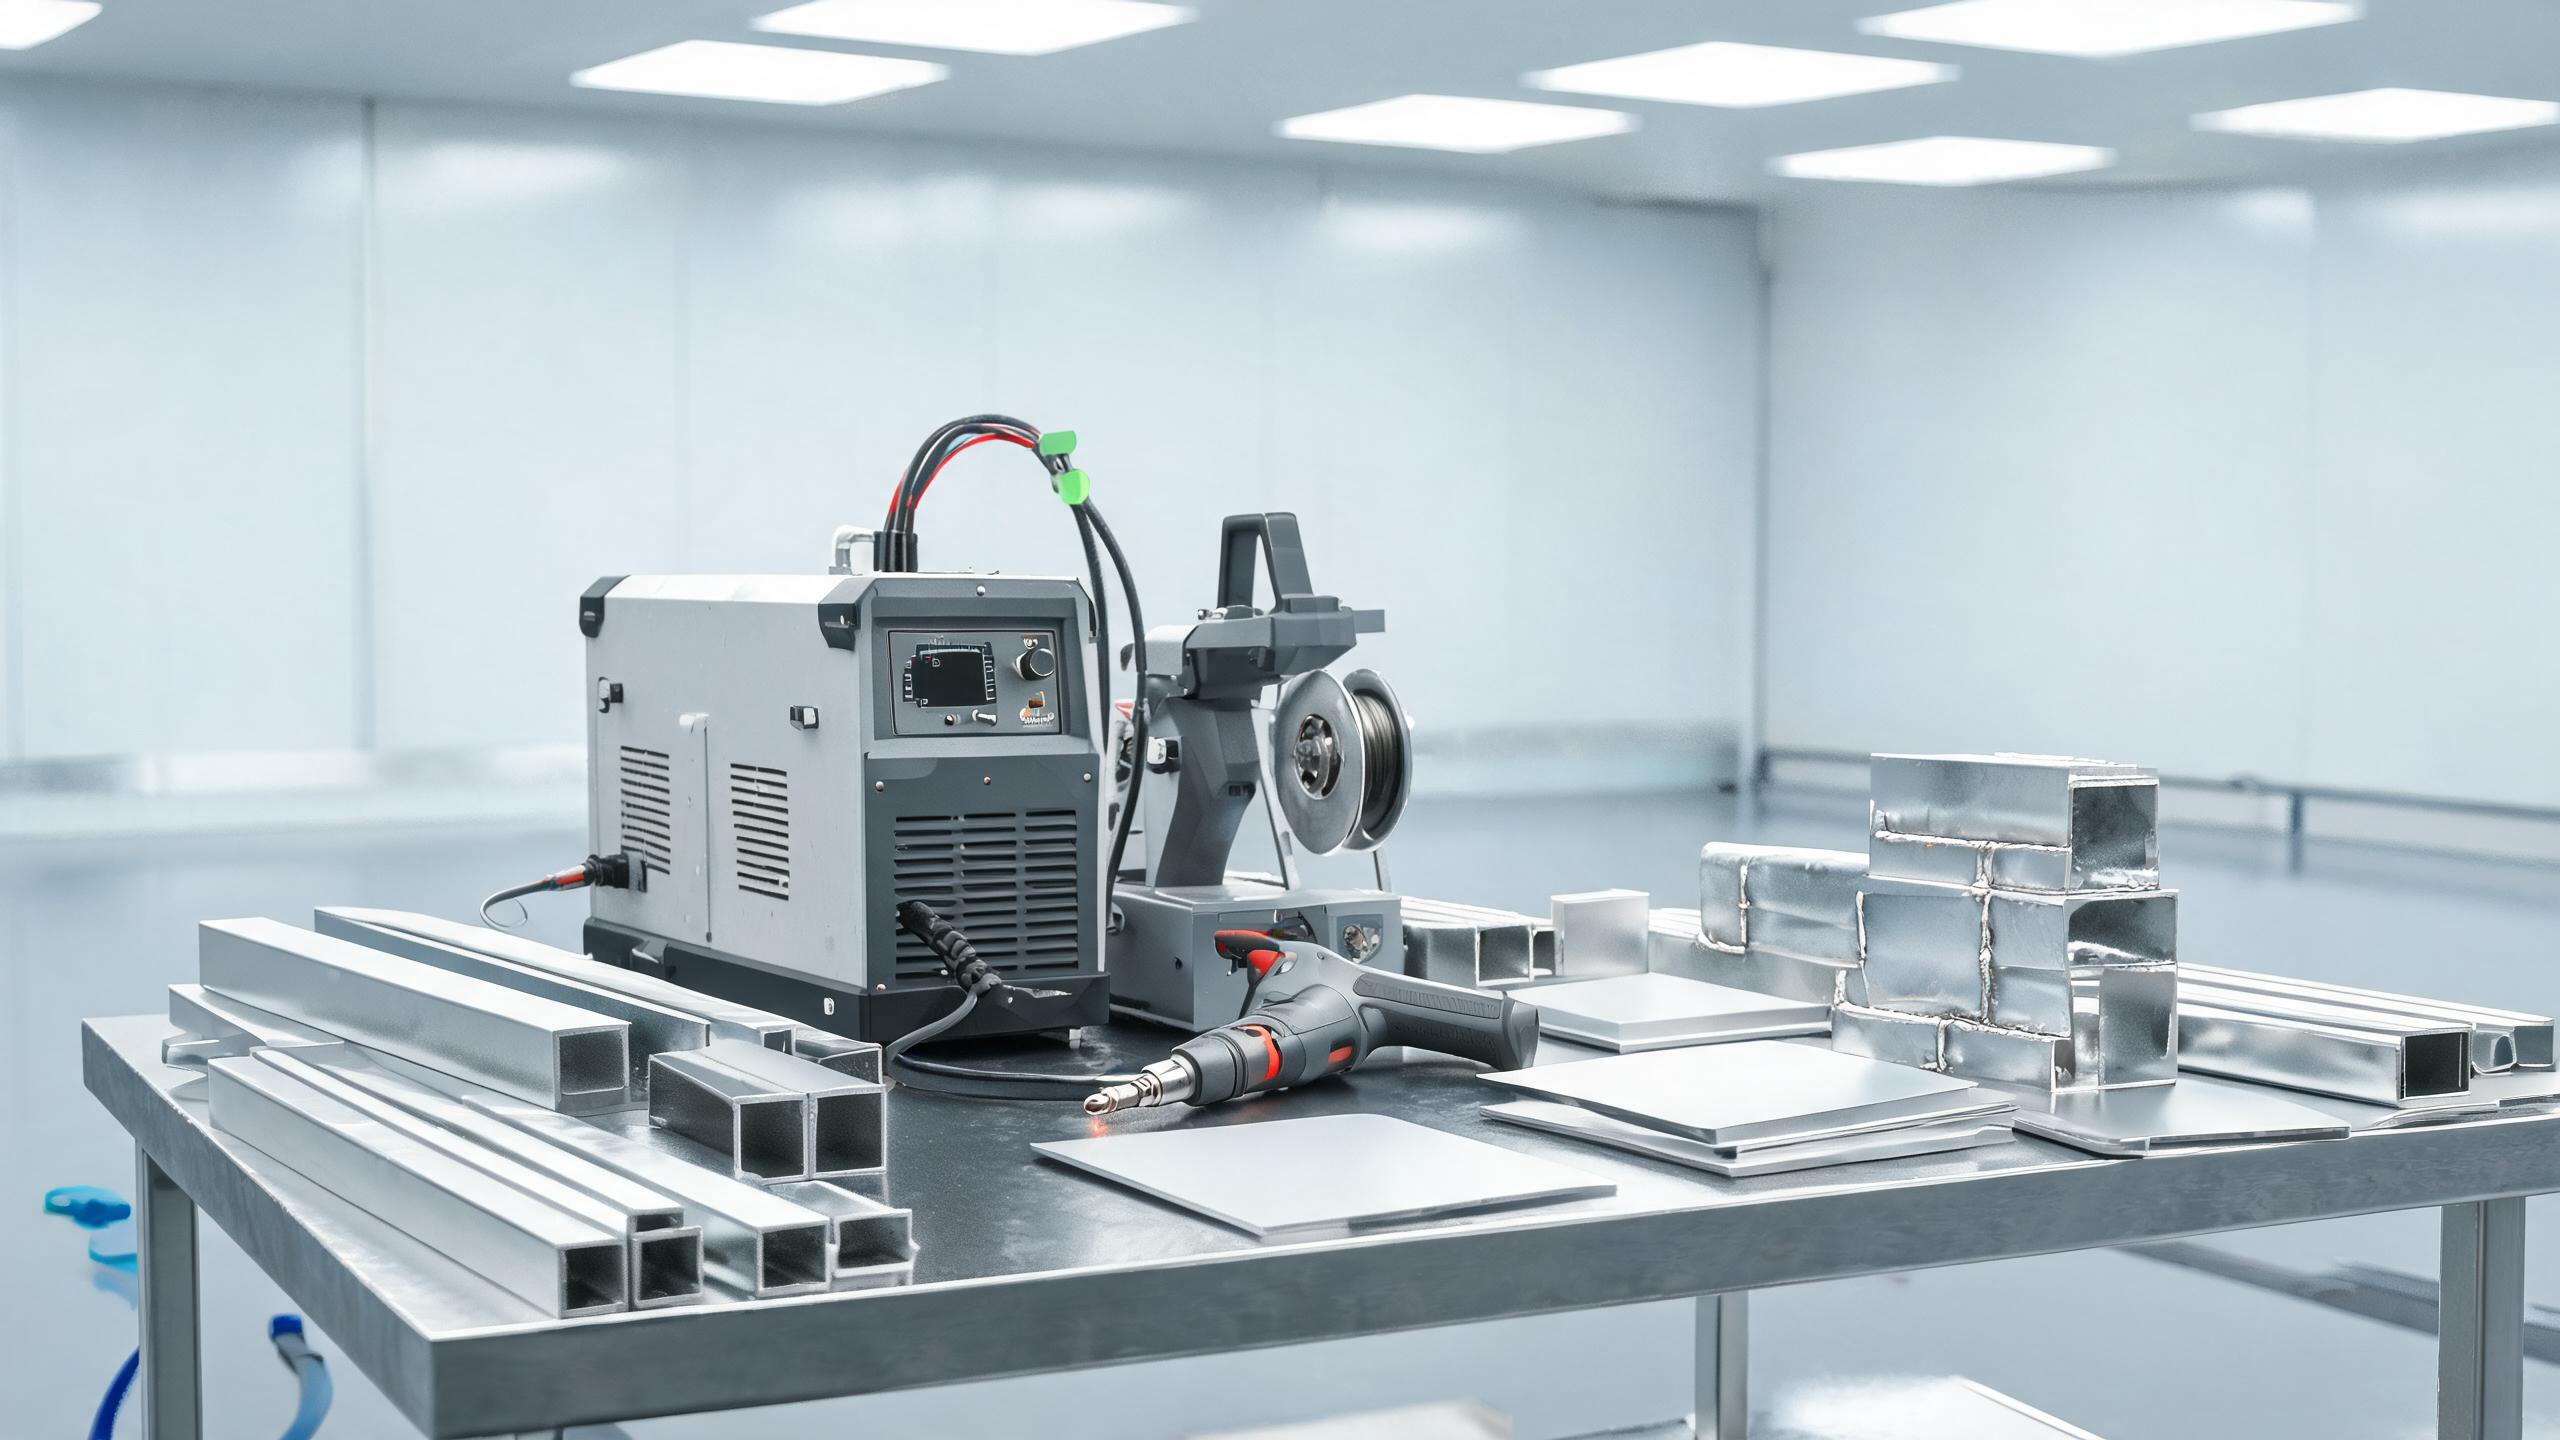
Alüminyum imalatı için taşınabilir bir lazer kaynak makinesi kullanma hakkında bilinmesi gerekenler - uygulamalar, alaşım uyumluluğu, saha hususları ve verimlilik avantajları.
Teknik Rehber
Alüminyum İmalatında Taşınabilirlik Neden Önemlidir
Alüminyum imalat atölyeleri, düz saclardan ekstrüde profillere, büyük yapısal çerçevelere ve özel montajlara kadar çok çeşitli iş parçalarını işler. Her parça sabit bir kaynak istasyonuna taşınamaz. Alüminyum imalatı için taşınabilir bir lazer kaynak makinesi, kaynağı iş parçasına getirir; ağır veya büyük bileşenleri yeniden konumlandırma ihtiyacını ortadan kaldırır ve bitmiş yüzeylerde taşıma hasarını azaltır.
Geleneksel TIG veya MIG kaynağından eli taşınabilir lazer kaynak makinesi geçiş, imalat iş akışını birkaç pratik şekilde değiştirir: daha hızlı seyahat hızları, daha dar ısıdan etkilenen bölgeler, minimum kaynak sonrası taşlama ve tek kurulumda farklı kalınlıkları kaynaklama yeteneği. Kapsamlı bir genel bakış için, bir alüminyum için taşınabilir lazer kaynak makinesi.
Taşınabilir Lazer Kaynak Sistemini Tanımlayan Nedir?
Elde taşınan fiber lazer kaynak makineleri bağlamında taşınabilirlik, tüm sistemin - lazer kaynağı, su soğutma ünitesi, kontrol sistemi ve kaynak tabancası - iş parçasının bulunduğu yere taşınabilmesi ve dakikalar içinde kurulabilmesi anlamına gelir. Ürün serimizin temel özellikleri:
| Özellik | Teknik Özellik |
|---|---|
| Güç Aralığı | 1000 W / 1500 W / 2000 W / 3000 W |
| Maksimum Nüfuziyet (Al) | 3 mm (1500 W model) |
| Kaynak Dikişi Tutarlılığı | ±0,1 mm |
| Soğutma Sistemi | Su soğutmalı, 8+ saat sürekli çalışma |
| Parametre Depolama | 50+ grup |
| Sertifikalar | CE, RoHS, ISO 9001:2015 |
1000 W ve 1500 W modelleri, alüminyum profiller, sac metal muhafazalar ve yapısal montajlar işleyen imalat atölyelerinde en yaygın kullanılan modellerdir. 2000 W ve 3000 W modelleri, kalın duvarlı ekstrüzyonlar ve çok katmanlı birleşmeler gibi daha ağır imalat gereksinimlerine hizmet eder.
Alüminyum İmalat Uygulamaları
Yapısal Profiller ve Ekstrüzyonlar
Alüminyum ekstrüzyonlar - T-slot profiller, dikdörtgen borular ve özel kesitler - çerçevelerin, muhafazaların ve destek yapılarının bel kemiğidir. Elde taşınan lazer kaynağı, köşe birleşimleri, T birleşimleri ve çok elemanlı düğüm noktaları için çok uygundur çünkü odaklanmış ışın, minimum termal distorsiyonla dar ve derin bir kaynak üretir. Bu, kaynak sonrası işleme toleransının sıkı olduğu hassas montajlar için özellikle önemlidir.
Sac Metal Muhafazalar
İmal edilmiş muhafazalar - elektronik kasalar, akü kutuları ve kontrol panelleri - için elde taşınan lazer kaynak makinesi, genellikle ek bir bitirme işlemi gerektirmeyen temiz ve estetik açıdan kabul edilebilir kaynaklar üretir. Dar ITB (tipik olarak 0,5–1,5 mm), muhafaza sızdırmazlığı ve conta uyumu için kritik olan bitişik panellerin düzlüğünü korur.
Isı Eşanjörü ve Boru-Sac Levha Birleşimleri
Alüminyum ısı eşanjörleri, tam nüfuziyetli ve sıfır sızıntılı boru-sac levha birleşimleri gerektirir. Fiber lazerin kontrollü ısı girdisi, su soğutma sisteminin 8+ saatlik vardiyalar boyunca sabit çıkışı sürdürme yeteneğiyle birleştiğinde, bu zorlu birleşimlerin seri üretimi için pratik hale getirir.
Onarım ve Yeniden İşleme
İmalat ortamlarında, taşınabilir lazer kaynak makinesi, hasarlı alüminyum bileşenlerin - yapısal elemanlardaki çatlaklar, aşınmış birleşim yüzeyleri ve hatalı kaynakların yeniden işlenmesi - yerinde onarımı için de değerlidir. Kaynak tabancasını yapıyı sökmeden onarım konumuna taşıyabilme yeteneği, önemli ölçüde işçilik süresi tasarrufu sağlar.
İmalat İş Akışları için Temel Hususlar
Alaşım Uyumluluğu
İmalat atölyeleri genellikle birden fazla alüminyum alaşımıyla çalışır. Her birinin lazer kaynağına nasıl tepki verdiğini anlamak çok önemlidir:
| Alaşım Serisi | Yaygın Kaliteler | Kaynak Notları |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Mükemmel kaynaklanabilirlik; Mg içeriği havuzu stabilize eder. Yüksek güçte aşırı Mg kaybına dikkat edin. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Sıcak çatlamaya eğilimlidir. 4043 dolgu teli kullanın. Kalın kesitleri 80–100 °C'ye ön ısıtın. |
| 3000 (Al-Mn) | 3003, 3004 | İyi kaynaklanabilirlik. Daha düşük mukavemet; yapısal olmayan uygulamalar için uygundur. |
| 1000 (Saf Al) | 1050, 1060, 1100 | Yüksek yansıtıcılık. Anahtar deliğini oluşturmak için daha yüksek başlangıç gücü gerekebilir. |
İmalatta Oksit Tabakası Yönetimi
Bir imalat atölyesinde, alüminyum bileşenler kesim ile kaynak arasında saatlerce veya günlerce bekleyebilir. Oksit tabakası zamanla kalınlaşarak birkaç nanometreden birkaç mikrona kadar artar. Bu daha kalın oksit tabakası erime eşiğini yükseltir ve kaynak hatalarına neden olabilir. Temel uygulamalar:
- Oksiti kaynaktan önceki 4 saat içinde mekanik olarak (paslanmaz çelik fırça) veya kimyasal olarak (dağlama) temizleyin.
- Depolanan bileşenler için, oksit temizliğini kaynaktan önceki son adım olarak planlayın.
- Kesilmiş kenarları inceleyin - lazerle kesilmiş alüminyum kenarlarda kaynaktan önce taşlama gerektiren yeniden katılaşmış bir oksit tabakası olabilir.
Saha Koşullarında Koruyucu Gaz
Açık veya yarı kapalı ortamlarda alüminyum imalatı için taşınabilir bir lazer kaynak makinesi kullanıldığında, koruyucu gaz etkinliği hava hareketi nedeniyle tehlikeye girebilir. Pratik önlemler:
- Gaz akış hızını kapalı alan tezgah kaynağına kıyasla %20–30 artırın.
- Daha laminer ve geniş kapsama alanı için gaz lensli bir nozul kullanın.
- Doğrudan rüzgarda kaynak yapmaktan kaçının; gerektiğinde siperler veya muhafazalar kullanın.
- Kritik birleşimler için, katılaşan kaynak dikişini korumak üzere bir arka koruma kullanmayı düşünün.
Saha ipucu: Sistemin 50'den fazla parametre grubunu saklama yeteneği, bir imalat atölyesinin her yaygın alaşım-kalınlık-birleşim kombinasyonu için ayarları önceden doğrulayabilmesi ve anında geri çağırabilmesi anlamına gelir; bu da hangi operatör vardiyada olursa olsun tutarlı kalite sağlar.
Geleneksel Yöntemlere Göre Verimlilik Avantajları
Alüminyumun TIG kaynağıyla karşılaştırıldığında, elde taşınan bir fiber lazer kaynak makinesi tipik olarak 3–5 kat daha hızlı kaynak hızına ulaşırken daha dar bir ITB üretir ve kaynak sonrası daha az temizlik gerektirir. Su soğutma sistemi 8+ saat kesintisiz çalışmayı destekler; bu, tek bir operatörün ekipmanın soğumasını beklemek zorunda kalmadan uzun imalat serilerini tamamlayabileceği anlamına gelir. ±0,1 mm kaynak dikişi tutarlılığı, yeniden işleme ve muayene süresini azaltır.
| Faktör | TIG Kaynağı | Elde Taşınan Lazer Kaynağı |
|---|---|---|
| Kaynak Hızı (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| ITB Genişliği | 3–6 mm | 0,5–1,5 mm |
| Kaynak Sonrası Taşlama | Önemli | Minimum veya hiç yok |
| Sürekli Çalışma | Torç ısısıyla sınırlı | 8+ saat (su soğutmalı) |
| Gerekli Operatör Becerisi | Yüksek | Orta (parametre odaklı) |
Taşınabilir bir lazer kaynak makinesi açık hava imalat sahaları için uygun mudur?
Sistem, atölye ve yarı kapalı ortamlar için tasarlanmıştır. Tamamen açık hava maruziyeti rüzgar, yağmur ve toza karşı koruma gerektirir. Su soğutma sistemi ve elektronik kontroller korunaklı olmalıdır. Saha onarımları için geçici bir muhafaza veya kaynak çadırı önerilir.
Bu ekipmanla dökme alüminyum bileşenleri kaynak yapabilir miyim?
Dökme alüminyum alaşımları (A356 gibi) uygun parametre ayarıyla kaynaklanabilir, ancak döküm malzeme genellikle kaynak hatalarına neden olabilecek gözeneklilik ve kalıntılar içerir. Kritik döküm birleşimlerinde kaynak öncesi muayene ve X-ışını testi yapılması önerilir.
Genel alüminyum imalatı için hangi güç seviyesini seçmeliyim?
1500 W model, imalat atölyeleri için en çok yönlü seçimdir. 0,5 mm ila 3 mm arası sacları işler, profil ve muhafaza işlerinin çoğunu kapsar ve güvenilir tam nüfuziyetli kaynaklar için yeterli marj sağlar. Kalın duvarlı ekstrüzyonlar (4 mm+) işleyen atölyeler 2000 W veya 3000 W modelleri düşünmelidir.