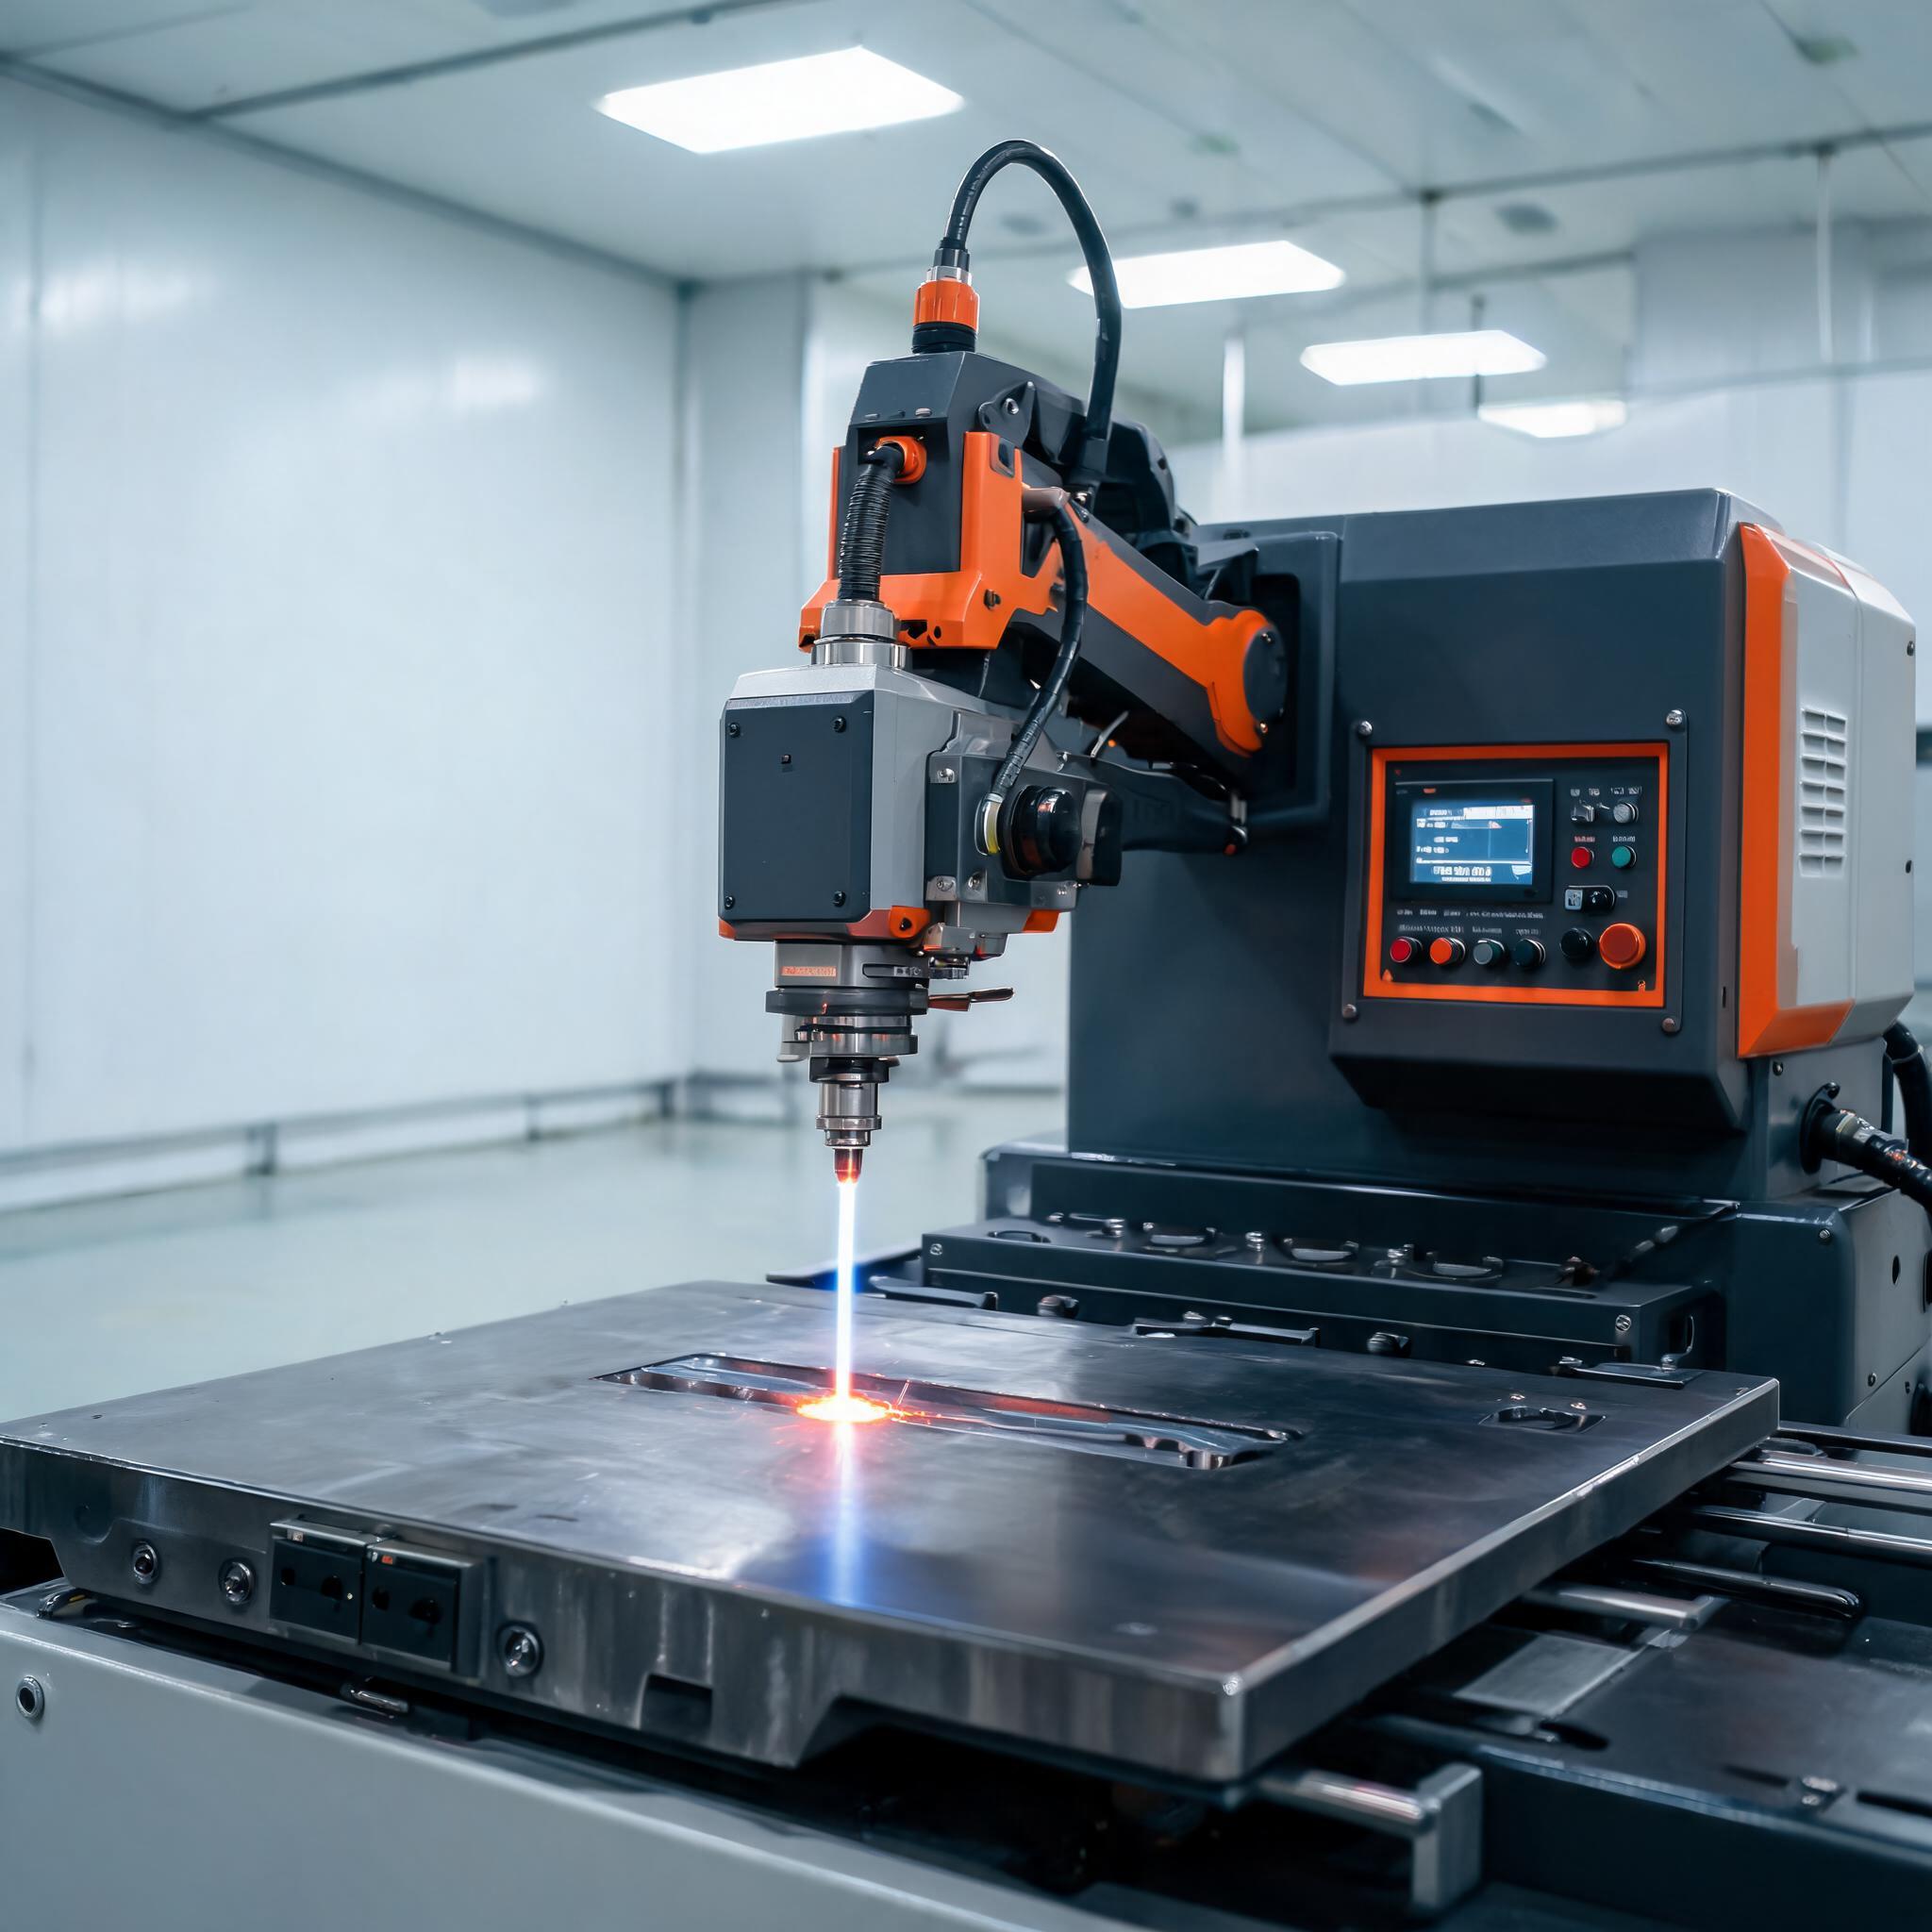
Fiber Lazer Kaynak Makineleri

Kalıp Onarım Lazer Kaynak Çözümü

Kalıpları mikroskop yönlendirmeli lazer kaynağıyla yerinde onarın: sertleştirilmiş çelikte 0,2 mm ITB sınıfı, hasara uygun darbe enerjisi ve çukurlaşmış yüzeyler için tel beslemeli yığma.

Mikroskop yönlendirmeli hassas kalıp onarım fiber lazer kaynak makinesi
01

Parting line and edge damage

02

Pitted or worn cavity surfaces

Kalıp arıza süresi saat bazında faturalandırılır ve onarım, ne kadar ödeyeceğinizi belirler

Bir kalıbın presin dışında kaldığı her saat üretime maliyet yaratır ve geleneksel onarım yöntemi durumu daha da kötüleştirir: tezgah kaynağı sertleştirilmiş çeliği aşırı ısıtır, çevredeki cilalı yüzey zarar görür ve kalıp yeniden işleme veya ikinci bir cilalama gerektirerek geri döner. Bir onarım kaynak makinesini değerlendiren alıcılar tek bir şeye bakmalıdır: onarımın gerçekte ne kadar az ısıya ve ne kadar az çevre çeliğine dokunduğuna.

Onarım iş akışı

  1. 1. Adım - 50x mikroskop altında konumlandırın. Hasar, çıplak gözle değil, çalışma büyütmesi altında değerlendirilir.
  2. 2. Adım - Hassas darbe uygulayın. Ayarlanabilir darbe enerjisi, her kaynağı yalnızca hasarlı bölgeye yerleştirir; spesifikasyon 0,2 mm HAZ sınıfını belirtir.
  3. 3. Adım - Gereken yerlerde yığma yapın. Çukurlaşmış yüzeyler, yeniden cilalamadan önce senkronize 0,6-1,6 mm dolgu teli alır.
  4. 4. Adım - Prese geri dönün. Çevre çelik sertliğini korur, böylece kalıp tam bir yeniden işleme döngüsü olmadan geri gider.
Alıcı değeri: bölümleri dışarı göndermek yerine yerinde onarın, cilalı yüzeyleri bozulmadan koruyun ve aşağıdaki seçiciyi kullanarak darbe enerjisini gerçek hasarla eşleştirin. Satın almadan önce kendi çeliğinizden bir test numunesi üzerinde onarım denemesi isteyin - tam yelpaze için kaynak makinelerimize bakın.

İhtiyacınızı bir makineyle eşleştirin

Önerilen makine
Hassas Kalıp Onarımı Fiber Lazer Kaynak Makinesi

50x microscope guidance, 0.2 mm HAZ class, adjustable pulse energy

Makineyi görüntüle

Uygulama örneği

Kozmetik kalıp onarımı: parlatılmış yüzey bozulmadan iz çizgileri giderildi

Kozmetik kalıp onarımı: parlatılmış yüzey bozulmadan iz çizgileri giderildi

Kim: tüketici cihazları için kozmetik muhafazalar üreten bir enjeksiyon kalıplayıcısı. Makine: Xinhong hassas kalıp onarım fiber lazer kaynak makinesi. Çözdüğü sorun: ayırma hattı aşınması ve ejektör izi hasarı, parlatılmış yüzeylerde görünür iz çizgileri olarak ortaya çıkıyordu ve geleneksel onarım kaynağı çevredeki çeliği aşırı ısıtarak yeniden parlatmanın boyutsal kontrollerde başarısız olmasına yol açıyordu. Önce: hasarlı boşluklar onarıma gönderiliyor ve kalıp günlerce presteyten çıkıyordu. Şimdi: operatör 50x mikroskop altında çalışarak yalnızca hasarlı alana ayarlanabilir darbe enerjisiyle kaynak yapıyor - 0,2 mm ITB sınıfı (şartnameye göre) çevredeki parlatılmış yüzeyi bozulmadan koruyor. Sayıların kaynağı: kalıp onarım ürün şartnamesi (50x mikroskop yönlendirmesi, 0,2 mm ITB, ayarlanabilir darbe enerjisi) ve kalıplayıcının onarılan boşluklar üzerindeki kendi onarım ve boyutsal kontrol kayıtları.

Müşteri geri bildirimlerine dayalı uygulama; bireysel sonuçlar malzemelere ve üretim koşullarına bağlıdır.
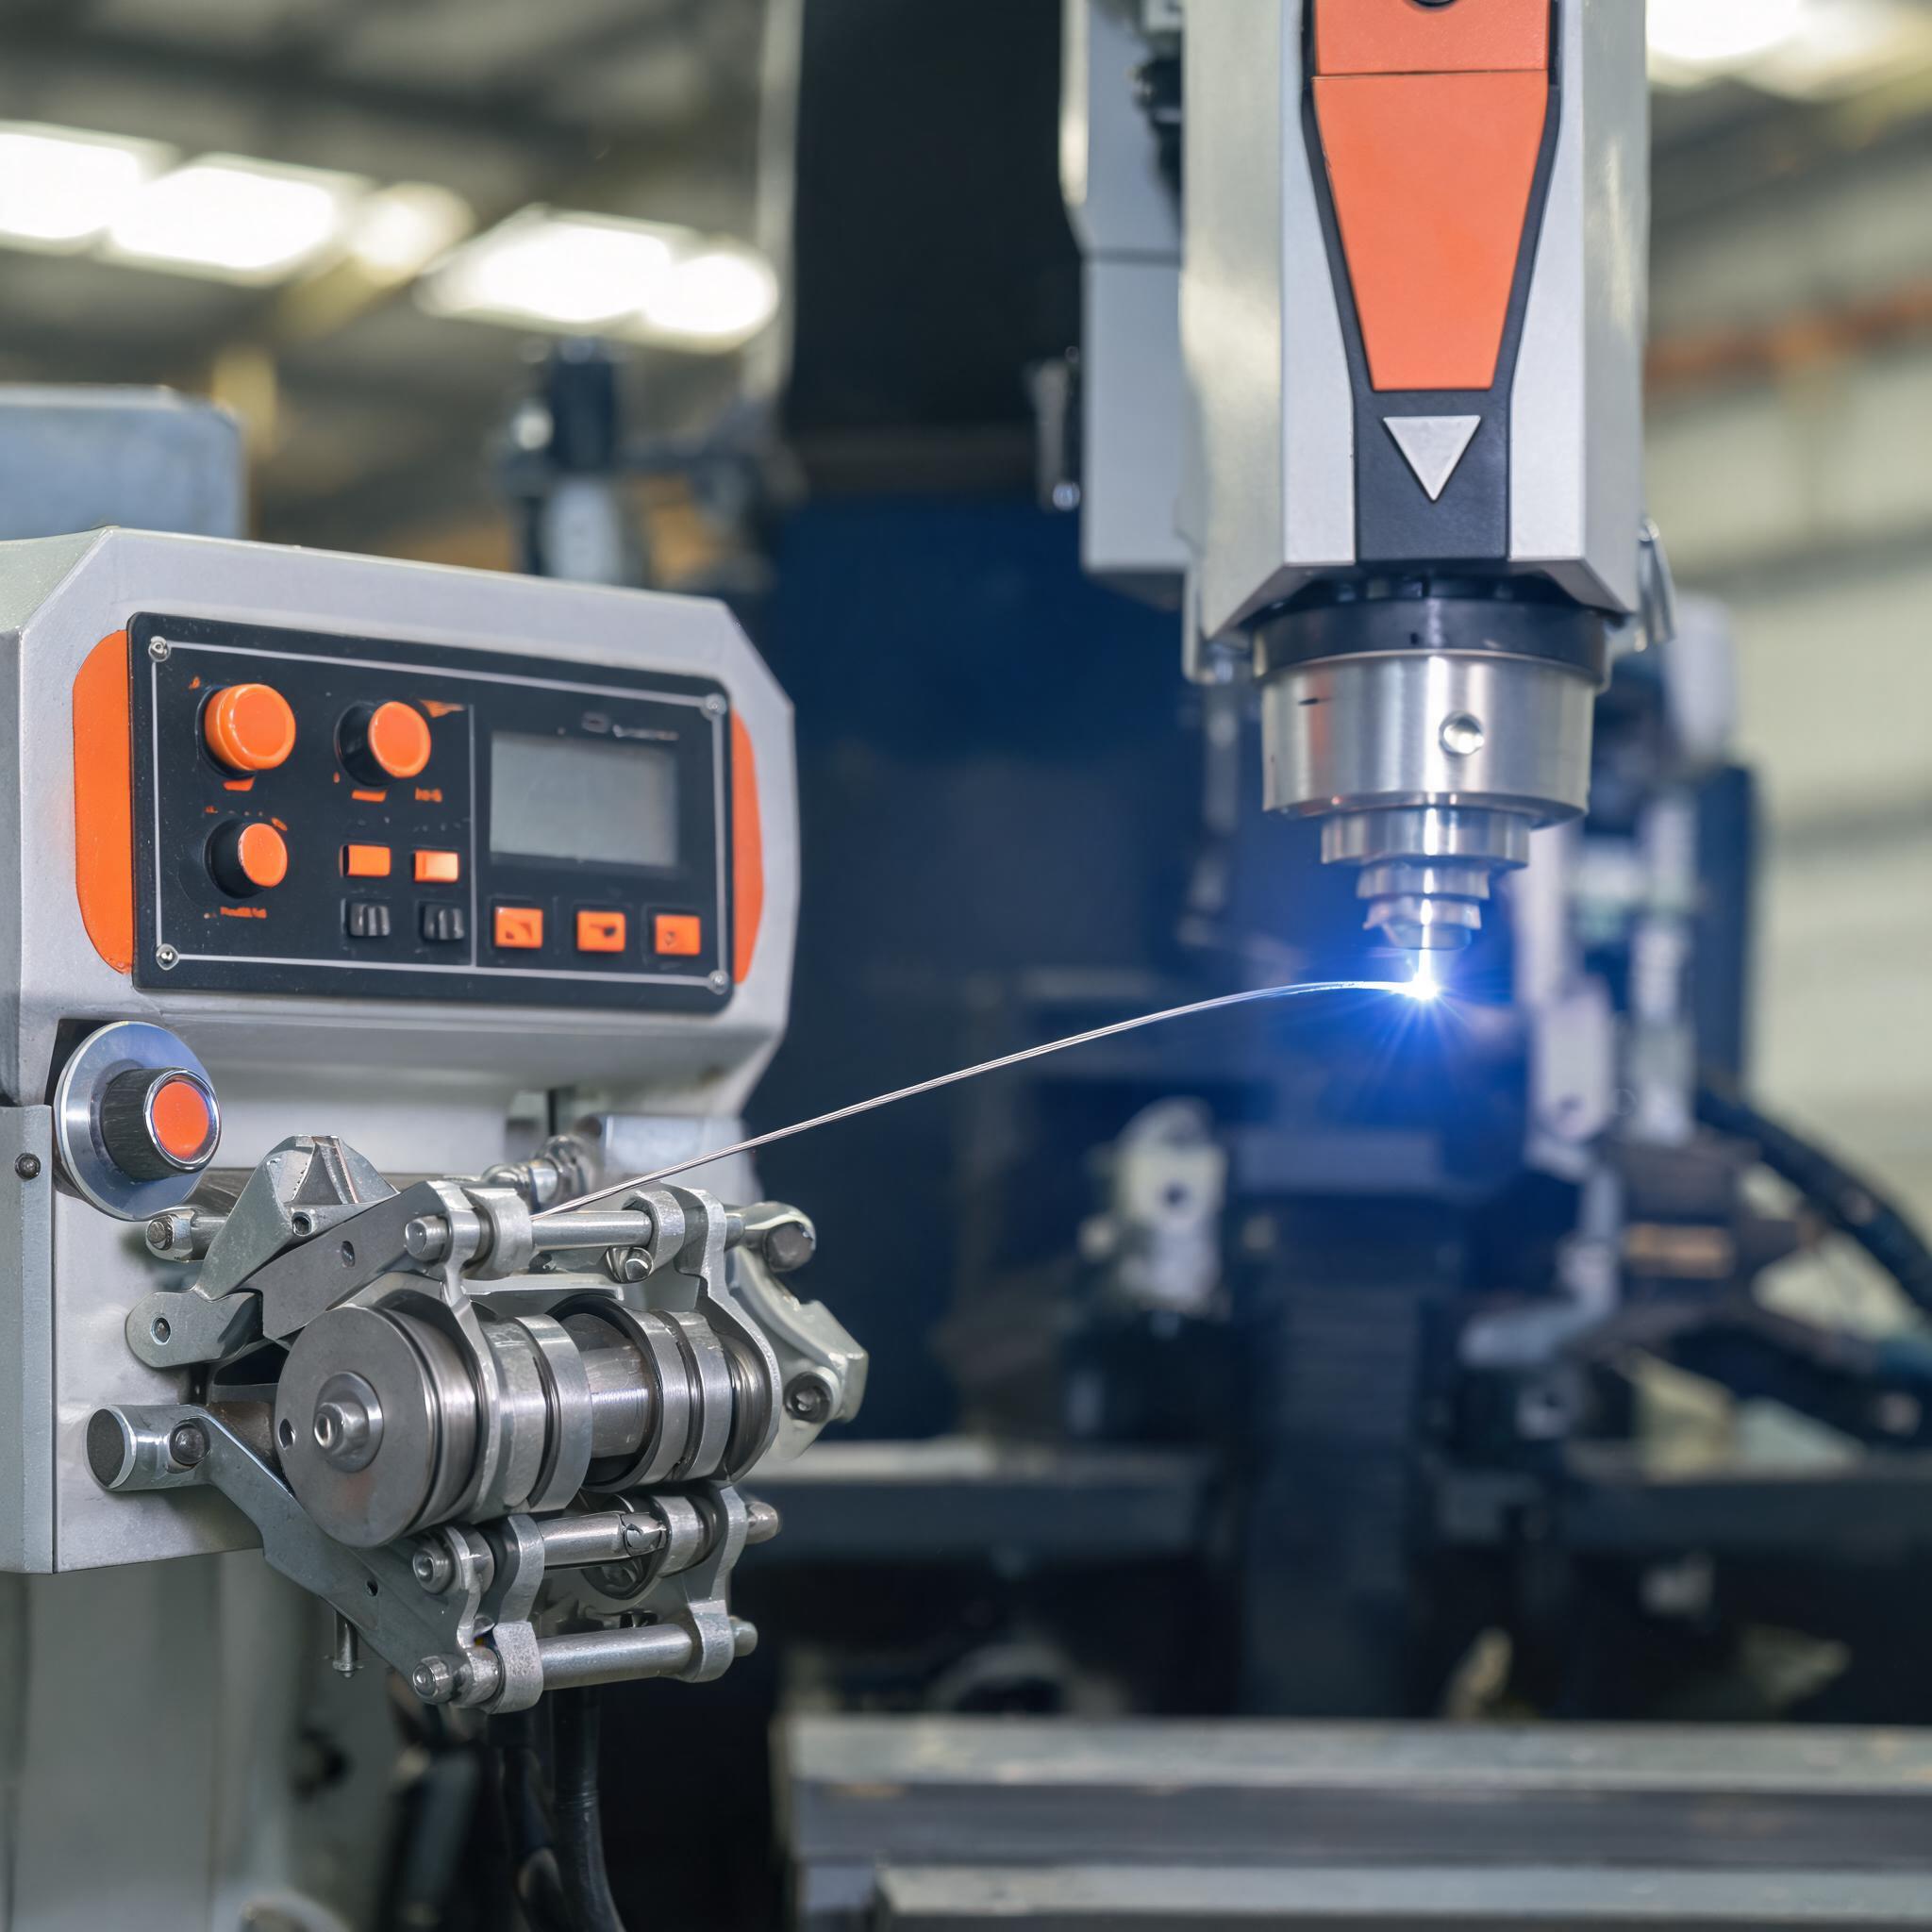
Sac kalıp atölyesi: sertleştirilmiş kesitler tezgahta değil yerinde onarıldı

Sac kalıp atölyesi: sertleştirilmiş kesitler tezgahta değil yerinde onarıldı

Kim: otomotiv braketleri için progresif kalıpların bakımını yapan bir kalıp atölyesi. Makine: Xinhong hassas kalıp onarım fiber lazer kaynak makinesi. Çözdüğü sorun: kalıp kesitlerindeki kenar ve köşe hasarları, kalıp kesitinin tezgah kaynağı için sökülmesi anlamına geliyordu ve sertleştirilmiş çelikte bağlama ile distorsiyon riski taşıyordu. Önce: kalıp kesitleri bir tezgah kaynakçısına gidiyor ve yeniden sertleştirme kontrolleri gerektirecek şekilde geri dönüyordu. Şimdi: 0,2 mm ITB sınıfı (şartnameye göre) ile mikroskop yönlendirmeli darbeler, kenarları minimum ısı girdisiyle yerinde onarıyor. Sayıların kaynağı: kalıp onarım ürün şartnamesi (50x mikroskop yönlendirmesi, 0,2 mm ITB sınıfı, ayarlanabilir darbe enerjisi) ve kalıp atölyesinin yerinde lazer onarımlarını önceki tezgah rotasıyla karşılaştıran onarım kayıtları.

Müşteri geri bildirimlerine dayalı uygulama; bireysel sonuçlar malzemelere ve üretim koşullarına bağlıdır.


Takımhane: yolluk detayları ve çukurlaşmış insertler yeniden parlatmadan önce yeniden yığıldı

Kim: küçük göbekler, insertler ve yolluk detaylarının karışımını içeren bir enjeksiyon kalıplama tesisi için takımhane. Makine: Xinhong hassas kalıp onarım fiber lazer kaynak makinesi ve yığma işleri için tel besleme opsiyonu. Çözdüğü sorun: küçük göbekler ve yolluk alanları rahat TIG çalışması için fazla inceydi ve çukurlaşmış yüzeyler yeniden parlatmadan önce kontrollü yığma gerektiriyordu. Önce: ince detaylar, çevredeki çeliği aşırı ısıtma riski yüksek şekilde kaynaklanıyordu. Şimdi: ayarlanabilir darbe enerjisi ve mikroskop yönlendirmesi her darbeyi tam olarak konumlandırıyor ve senkronize tel besleme (0,6-1,6 mm dolgu) aşınmış yüzeyleri yeniden parlatmadan önce restore ediyor. Sayıların kaynağı: kalıp onarım ürün şartnamesi ve tel besleme şartnamesi (yüzey yığma için 2000W, 0,6-1,6 mm dolgu) ve takımhanenin yeniden işlenmiş insertler üzerindeki kendi onarım kayıtları.

Müşteri geri bildirimlerine dayalı uygulama; bireysel sonuçlar malzemelere ve üretim koşullarına bağlıdır.

Müşteri değerlendirmeleri

“Kullanım durumu: ayırma hattı aşınması olan kozmetik muhafaza kalıpları, kendi çeliğimizden bir test numunesi üzerinde onarım denemesiyle değerlendirildi. | Değerlendirme: 50x mikroskop görünümü ekibimizin çalışma şeklini değiştirdi - onarımlar kenarda tahminden ibaret olmaktan çıktı. | Doğrulanan nokta: makine şartnamesi ayarlanabilir darbe enerjisiyle 0,2 mm ITB sınıfını listeliyor; onarılan boşluklar üzerindeki boyutsal kontrollerimiz tam bir yeniden parlatma olmadan geçti. | Kaynak: onarım denemesi raporu ve takımhane boyutsal kontrol kayıtları, 2025.”
Toolroom supervisorInjection molding plant, EU (anonymised)
“Kullanım durumu: sertleştirilmiş kalıp kesitlerindeki kenar hasarı, önceki tezgah kaynağı rotamızla karşılaştırmalı olarak değerlendirildi. | Değerlendirme: kesitleri yerinde onarmak, her tezgah kaynağından sonra yaşadığımız yeniden sertleştirme sorusunu ortadan kaldırdı. | Doğrulanan nokta: ilk üç yerinde onarımımızın onarım kayıtları hiçbir yeniden sertleştirme kontrolünün gerekmediğini gösteriyor; makine şartnamesi 0,2 mm ITB sınıfını listeliyor. | Kaynak: kalıp atölyesi onarım kayıtları, 2025.”
Die maintenance leadStamping die shop, EU (anonymised)

Sertifikalar ve uygunluk

ISO 9001:2015

ISO 9001:2015

Fiber lazer kaynak ekipmanlarının Ar-Ge, üretim ve satış sonrası hizmetlerinde kalite yönetim sistemi sertifikalıdır.

CE İşareti

Xinhong kaynak makineleri şirket kayıtlarına göre CE uyumludur. Fiyat teklifinizle birlikte ilgili Uygunluk Beyanını talep edin.

Şirket gücü

Kalıp onarım istasyonunuzu kim kuruyor

2005Kuruluş
100-300Çalışanlar
48Model, 500W-30000W
10-50M USDYıllık gelir

Shandong Xinhong CNC Technology Co., Ltd, Shandong Eyaletinde IPG (ABD), RAYCUS ve GW lazer kaynakları ve Schneider Electric kontrol bileşenleriyle fiber lazer kaynak ekipmanları üretmektedir. Avrupa ve küresel pazarlara yönelik ihracat programları CE uyumlu konfigürasyonlarla yürütülür ve onarım sınıfı makineler, üretim kaynak hatlarımızla aynı satış sonrası kanalı paylaşır.

İlgili okumalar

Alıcı SSS

Hangi kalıp çelikleri ve sertlik seviyeleri onarılabilir?+

Makine, enjeksiyon, sac ve döküm kalıpçılığında yaygın olarak kullanılan kalıp çelikleri için üretilmiştir ve sertlik ile kesite uyum sağlamak üzere ayarlanabilir darbe enerjisine sahiptir. Spesifik çelik kaliteniz ve sertliğiniz için darbe aralığını bir test numunesi üzerinde yapılan onarım denemesinde teyit ederiz.

Onarım, çevredeki parlatılmış yüzeye zarar verir mi?+

Şartname, 50x mikroskop yönlendirmesiyle 0,2 mm ısıdan etkilenen bölge sınıfını listeler. Parlatılmış yüzeylerde onarımı yerel tutan budur - ancak boşluğunuzun onarımdan sonra yeniden parlatma gerektirip gerektirmediği hasar derinliğine bağlıdır ve bu, parçanız üzerinde yapılan denemede ortaya çıkar.

Sadece bir çatlağı doldurmak yerine çukurlaşmış bir yüzeyi nasıl yeniden oluşturuyorsunuz?+

Çukurlaşmış veya aşınmış yüzeyler için tel besleme opsiyonu, yeniden parlatmadan önce kontrollü yığma için senkronize 0,6-1,6 mm dolgu ekler. Göbekler ve yolluklar üzerindeki detay işleri mikroskop yönlendirmeli darbe modunda kalır.

Bir kalıp onarım teklif talebinde neler yer almalıdır?+

Kalıp çeliği kaliteleri, sertlik, hasar fotoğrafları veya ölçüleri ve onarım sonrası yüzey bitirme gereksinimi. Bir onarım denemesi önerir ve makine konfigürasyonunu fiyat teklifinde teyit ederiz.

Bu çözüm için fiyat teklifi talep edin

İhtiyaç detaylarınızı aşağıya gönderin - mühendislerimiz fiyat teklifinizde doğru makine konfigürasyonunu teyit edecektir.

Kalıp Onarım Lazer Kaynak Çözümü

▸ TEKLİF TALEBİ

FORM · REV.1
Ürün Talebi
Kalıp Onarım Lazer Kaynak Çözümü