
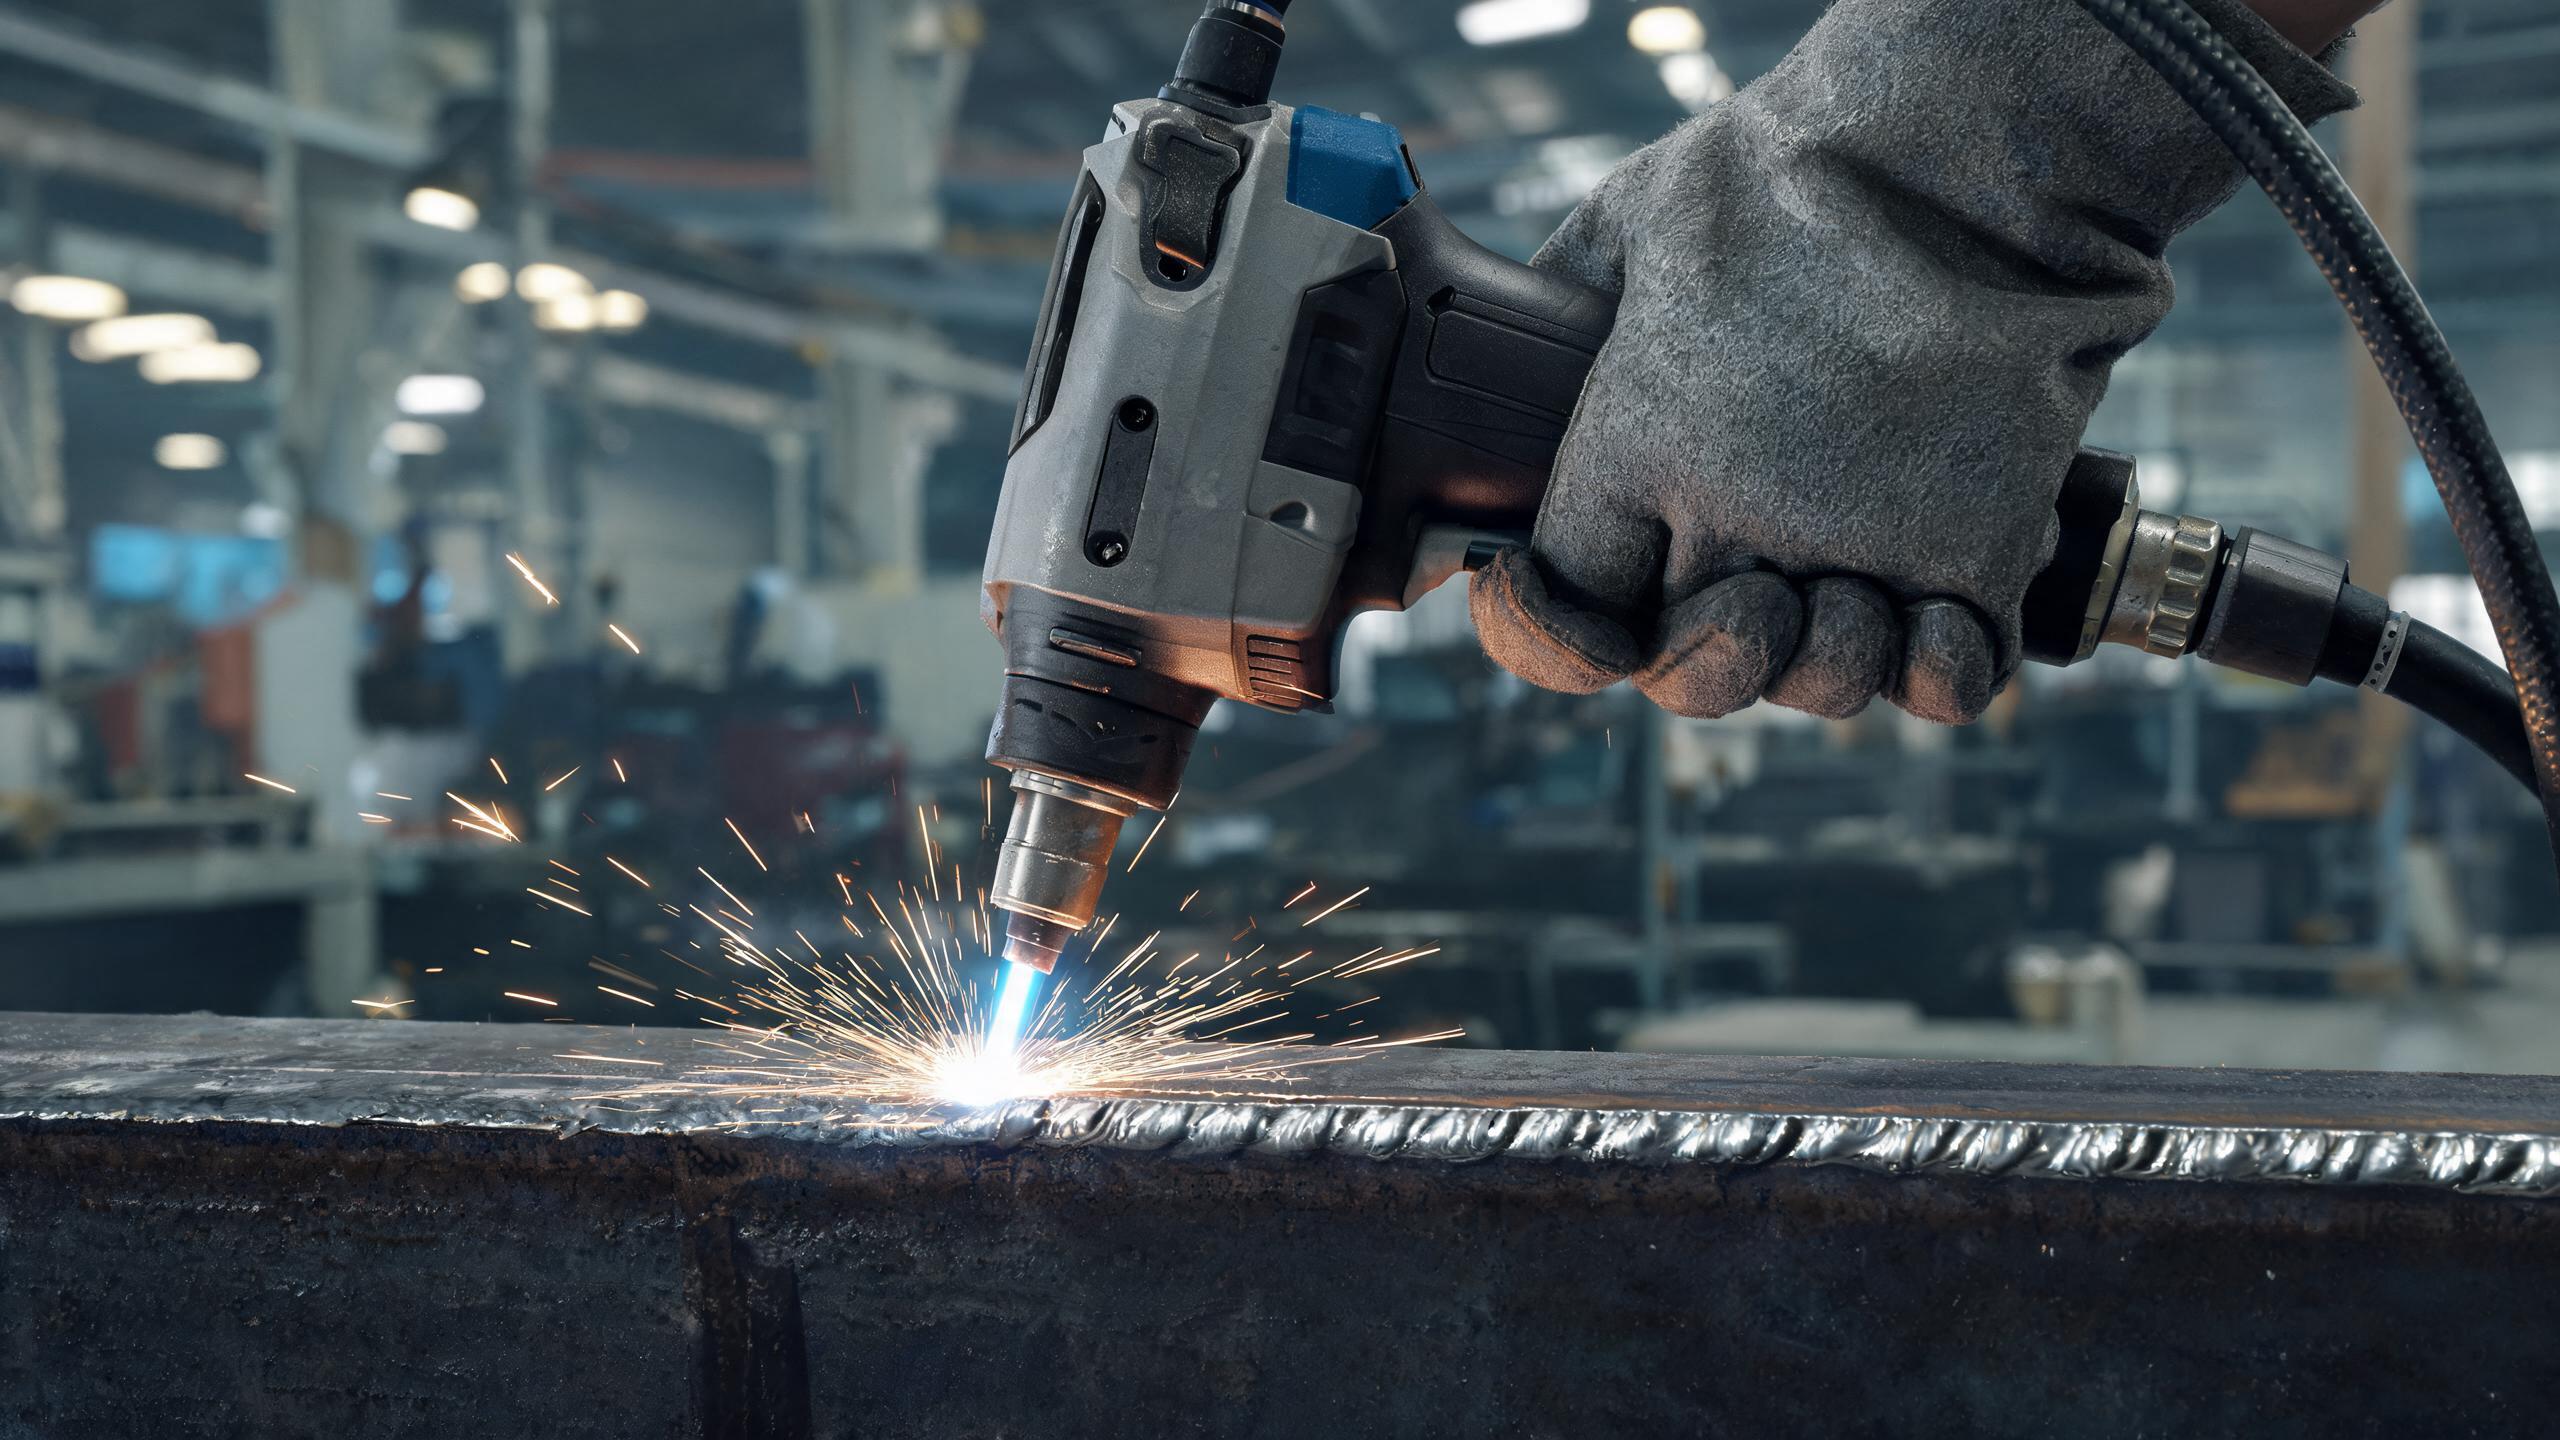
ہینڈ ہیلڈ لیزر ویلڈنگ مشین سے اسٹیل پلیٹ کی ویلڈنگ کے لیے ایک تکنیکی گائیڈ، جس میں پلیٹ کی موٹائی کے لحاظ سے تجویز کردہ پاور سیٹنگز، دخول کے پیرامیٹرز، کولنگ کی ضروریات، اور صاف، دہرائے جانے والے ویلڈز حاصل کرنے کے لیے عملی تجاویز شامل ہیں۔
ہینڈ ہیلڈ لیزر سے اسٹیل پلیٹ کی ویلڈنگ: بنیادی باتیں
اسٹیل پلیٹ ساختی فیبریکیشن، مشینری کی تعمیر، اور بھاری آلات کی تیاری میں سب سے عام مواد میں سے ایک ہے۔ ایک ہینڈ ہیلڈ لیزر ویلڈنگ مشین پلیٹ ویلڈنگ میں وہ لچک فراہم کرتا ہے جو فکسڈ گینٹری سسٹم پیش نہیں کر سکتے — آپریٹر بڑی پلیٹوں کے گرد آزادانہ حرکت کر سکتا ہے، کسی بھی سمت میں ویلڈ کر سکتا ہے، اور ورک پیس کو دوبارہ پوزیشن میں رکھے بغیر کونوں اور کناروں تک رسائی حاصل کر سکتا ہے۔ ہر پلیٹ کی موٹائی کے لیے صحیح پیرامیٹرز کو سمجھنا کم سے کم حرارتی بگاڑ کے ساتھ مضبوط، صاف ویلڈز حاصل کرنے کے لیے ضروری ہے۔
پلیٹ کی موٹائی کے لحاظ سے پاور سیٹنگز
چلر کی سٹینلیس اسٹیل کے لیے ہینڈ ہیلڈ لیزر ویلڈنگ مشین 1000W، 1500W، 2000W، اور 3000W کنفیگریشنز میں دستیاب ہے۔ ہر پاور لیول کی پلیٹ کی موٹائی کی ایک عملی رینج ہوتی ہے جہاں یہ بہترین کارکردگی دکھاتی ہے:
- 1000W – پتلی پلیٹ (1–2mm) کے لیے بہترین۔ ہلکے گیج اسٹیل پر کم سے کم حرارتی ان پٹ کے ساتھ صاف ویلڈز تیار کرتا ہے۔ 2mm سے آگے بڑھنے سے گریز کریں — ناکافی دخول کمزور جوڑوں کا باعث بنتا ہے۔
- 1500W – پلیٹ ویلڈنگ کے لیے سب سے زیادہ استعمال ہونے والا درجہ۔ اسٹین لیس اسٹیل اور ایلومینیم میں 3mm زیادہ سے زیادہ دخول فراہم کرتا ہے، جس میں بیڈ کی مستقل مزاجی ±0.1mm ہوتی ہے۔ زیادہ تر پلیٹ فیبریکیشن کاموں کے لیے مثالی۔
- 2000W – صلاحیت کو 3–4mm پلیٹ تک بڑھاتا ہے۔ ساختی بریکٹ، مشینری ہاؤسنگ، اور درمیانی موٹائی کی پلیٹ اسمبلیوں کے لیے موزوں۔
- 3000W – موٹی پلیٹ (4mm+) کے لیے ڈیزائن کیا گیا۔ بھاری ساختی ایپلیکیشنز کے لیے گہرا دخول اور تیز رفتار فراہم کرتا ہے۔
کنٹرول کرنے کے لیے اہم ویلڈنگ پیرامیٹرز
لیزر پاور اور دخول کی گہرائی
دخول کی گہرائی بنیادی طور پر لیزر پاور اور ٹریول اسپیڈ سے طے ہوتی ہے۔ 3mm اسٹین لیس اسٹیل پلیٹ پر کام کرنے والے 1500W ماڈل کے لیے، اہم پیرامیٹرز یہ ہیں:
- پاور سیٹنگ: 1200–1500W (جوائنٹ کی تیاری کے لحاظ سے ایڈجسٹ کریں)
- ٹریول اسپیڈ: 3mm پلیٹ پر مکمل دخول کے لیے عام طور پر 10–20 mm/s
- زیادہ سے زیادہ دخول: اسٹین لیس اسٹیل اور ایلومینیم میں 3mm
- بیڈ کی مستقل مزاجی: پوری ویلڈ لمبائی میں ±0.1mm
موٹی پلیٹ کے لیے، پاور کو متناسب طور پر بڑھائیں اور ٹریول اسپیڈ کم کریں — لیکن پہلے ہمیشہ نمونے پر ٹیسٹ کریں۔ تیز رفتار کے ساتھ ضرورت سے زیادہ پاور انڈر کٹ کا سبب بنتی ہے، جبکہ سست رفتار کے ساتھ ناکافی پاور ضرورت سے زیادہ کمک کا سبب بنتی ہے۔
پلس بمقابلہ مسلسل لہر موڈ
زیادہ تر ہینڈ ہیلڈ فائبر لیزر ویلڈر مسلسل لہر (CW) اور پلس دونوں موڈ پیش کرتے ہیں:
- CW موڈ – گہرے دخول کے لیے مسلسل پاور فراہم کرتا ہے۔ موٹی پلیٹ اور ساختی ویلڈز کے لیے بہترین جن میں مکمل فیوژن درکار ہوتا ہے۔
- پلس موڈ – اعلی چوٹی پاور اور آف ٹائم کے درمیان متبادل۔ کل حرارتی ان پٹ کو کم کرتا ہے، جس سے یہ پتلی پلیٹ اور حرارت کے لیے حساس ایپلیکیشنز کے لیے مثالی ہے جہاں بگاڑ کو کم سے کم کرنا ضروری ہے۔
وائر فیڈ اور فلر میٹریل
پلیٹ ویلڈنگ کے لیے جس میں گیپ فلنگ یا کمک درکار ہو، ایک مربوط وائر فیڈ سسٹم ضروری ہے۔ اہم تحفظات:
- وائر کا قطر: 0.8–1.2mm پلیٹ ویلڈنگ کے لیے معیاری ہے
- وائر کا مواد: بیس میٹل سے مماثل ہونا چاہیے — اسٹین لیس پلیٹ کے لیے اسٹین لیس اسٹیل وائر، کاربن پلیٹ کے لیے کاربن اسٹیل وائر استعمال کریں
- فیڈ ریٹ: ٹریول اسپیڈ اور لیزر پاور کے ساتھ متوازن ہونا چاہیے؛ بہت تیز رفتار اسپیٹر کا سبب بنتی ہے، بہت سست ناکافی فل کا سبب بنتی ہے
کولنگ اور تھرمل مینجمنٹ
پلیٹ ویلڈنگ خاص طور پر موٹی پلیٹ اور لمبی سیون پر نمایاں حرارت پیدا کرتی ہے۔ 1500W ماڈل پر واٹر سرکولیشن کولنگ سسٹم 8+ گھنٹے مسلسل آپریشن کو سپورٹ کرتا ہے، جس سے پوری شفٹ میں لیزر سورس کا درجہ حرارت مستحکم رہتا ہے۔ اہم کولنگ تحفظات:
- چلر درجہ حرارت کی ترتیب: کارخانہ دار کی تجویز کردہ رینج پر عمل کریں — عام طور پر 20–25°C
- کولنٹ کا معیار: کولنگ سرکٹ میں اسکیل جمع ہونے سے روکنے کے لیے ڈسٹلڈ یا ڈیونائزڈ پانی استعمال کریں
- معائنہ کا وقفہ: مسلسل پیداوار کے دوران ہفتہ وار کولنٹ لیول اور فلٹر کی حالت چیک کریں
معیاری پلیٹ ویلڈز کے لیے عملی تجاویز
- جوائنٹ کو مناسب طریقے سے تیار کریں – ویلڈنگ سے پہلے پلیٹ کی سطح سے مل اسکیل، زنگ اور تیل ہٹانا ضروری ہے۔ آلودگی پوروسیٹی کی سب سے بڑی وجہ ہے۔
- مستقل رفتار برقرار رکھیں – رفتار میں تبدیلیاں بیڈ پروفائل میں بے قاعدگی اور دخول میں عدم استحکام کا سبب بنتی ہیں۔ سیدھی سیون کے لیے گائیڈ یا فکسچر استعمال کریں۔
- وائر اسٹک آؤٹ کو کنٹرول کریں – فلر وائر کی توسیع کو مستقل رکھیں (عام طور پر کانٹیکٹ ٹپ سے 8–12mm) تاکہ مستحکم آرک اور فیڈ یقینی ہو۔
- آرگن شیلڈنگ گیس استعمال کریں – پلیٹ ویلڈنگ کے لیے 15–20 L/min کا بہاؤ عام ہے۔ ناکافی شیلڈنگ آکسیڈیشن اور رنگت کا سبب بنتی ہے۔
- بہتر پروفائلز محفوظ کریں – 1500W ماڈل 50+ ویلڈ پروفائلز محفوظ کرتا ہے۔ ایک بار جب آپ کسی مخصوص پلیٹ کی موٹائی کے لیے پیرامیٹرز کی توثیق کر لیں، تو مستقبل کے کاموں پر فوری یادداشت کے لیے انہیں محفوظ کریں۔
کوالٹی انسپیکشن چیک لسٹ
| پیرامیٹر | قابل قبول حد |
|---|---|
| بیڈ کی چوڑائی | پوری ویلڈ لمبائی کے ساتھ یکساں |
| بیڈ کی مستقل مزاجی | ±0.1mm انحراف (1500W ماڈل) |
| دخول | پلیٹ کی موٹائی کے ذریعے مکمل فیوژن |
| سطح کا رنگ | چاندی سے ہلکا بھوسہ (مناسب شیلڈنگ) |
| انڈر کٹ | بیڈ کے کناروں پر کوئی نظر نہیں آتا |
صنعتی استعمال کے لیے سرٹیفیکیشن
ریگولیٹڈ صنعتوں میں پلیٹ ویلڈنگ کے لیے، مشین سرٹیفیکیشن ناقابلِ گفت و شنید ہے۔ Xinhong CNC کی ہینڈ ہیلڈ لیزر ویلڈنگ مشینیں CE اور RoHS مصدقہ ہیں، جو ISO 9001:2015 کوالٹی مینجمنٹ کے تحت تیار کی جاتی ہیں۔ IPG، RAYCUS، اور GW کے لیزر سورس پوری پاور رینج میں مستقل بیم کوالٹی کو یقینی بناتے ہیں۔