
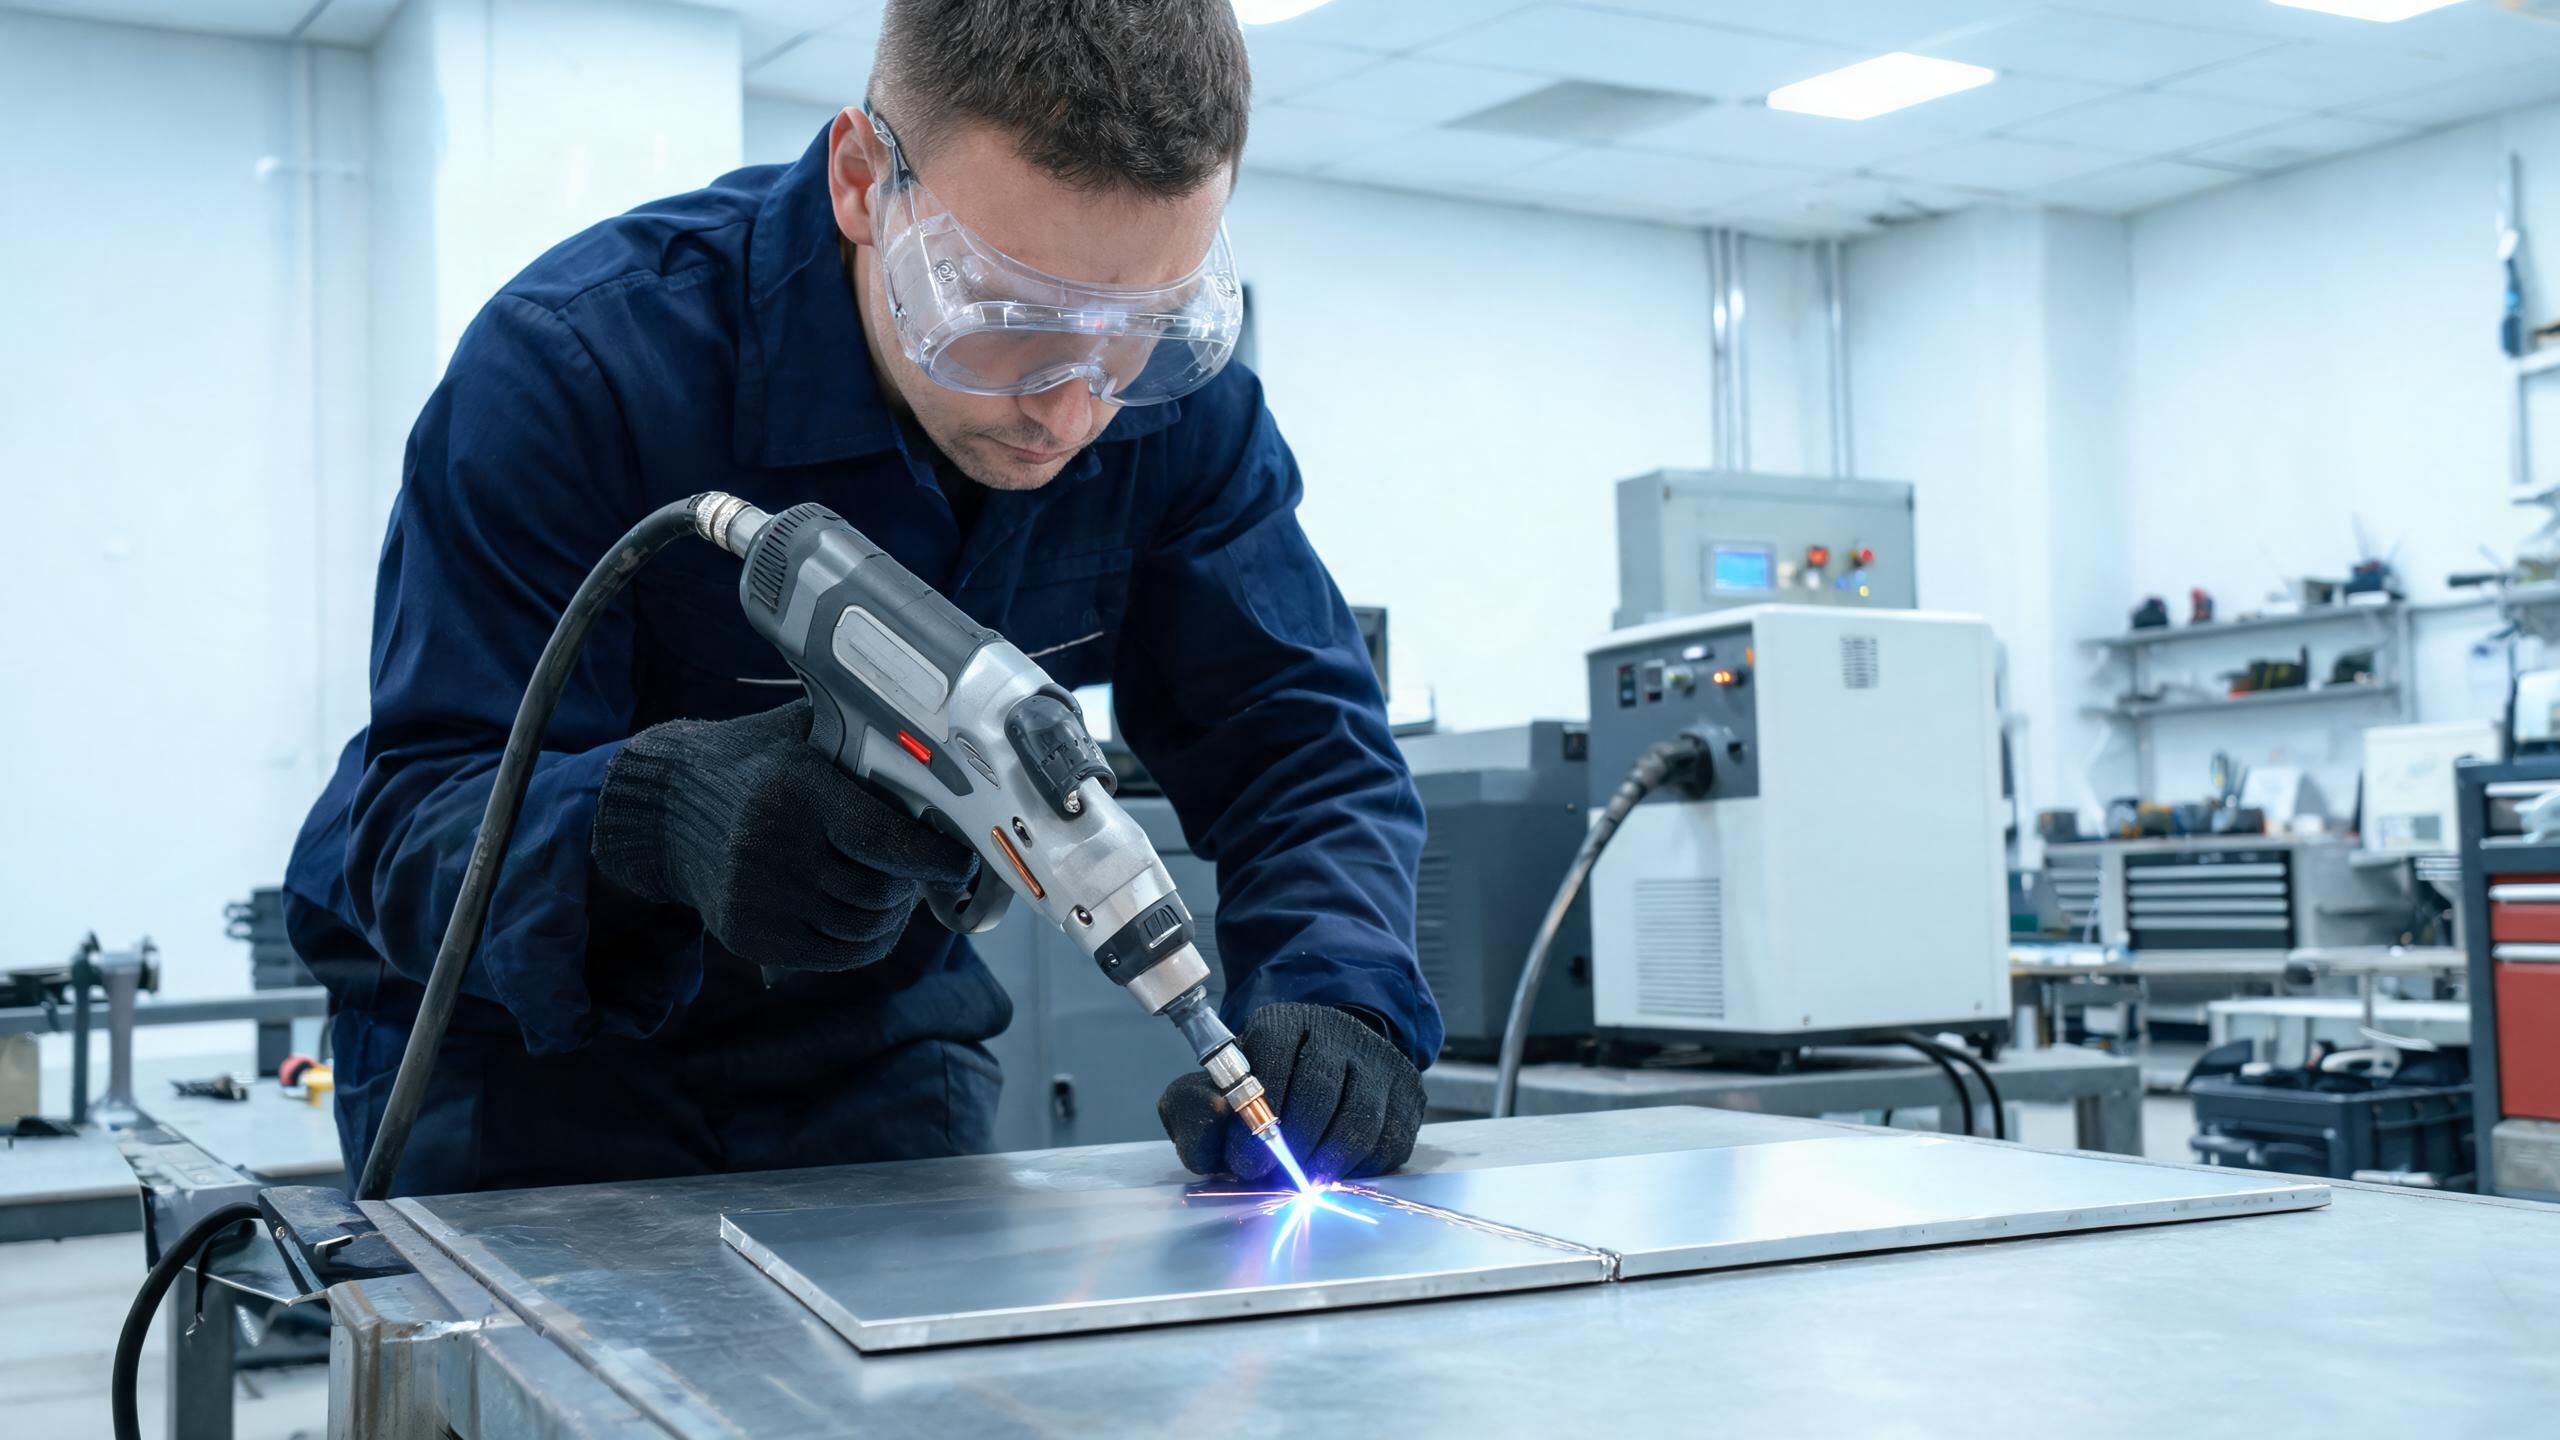
پورٹیبل لیزر ویلڈر کے ساتھ پتلی ایلومینیم شیٹ (0.5-1.5 ملی میٹر) کی ویلڈنگ کے لیے تکنیک اور تجاویز، جس میں پاور سلیکشن، حرارت کے ان پٹ کا کنٹرول، آکسائیڈ کا انتظام، شیلڈنگ گیس، جوائنٹ کی تیاری اور گیپ بھرنے کے لیے وائر فیڈ شامل ہے۔
تکنیکی گائیڈ
پتلی ایلومینیم کو خصوصی توجہ کی ضرورت کیوں ہے
پتلی ایلومینیم - عام طور پر 0.5 ملی میٹر سے 1.5 ملی میٹر تک کی چادریں - الیکٹرانکس کے ڈبے، آرائشی پینل، ہیٹ سنک، بیٹری ہاؤسنگ اور ہلکے وزن کے ساختی اجزاء میں بڑے پیمانے پر استعمال ہوتی ہیں۔ ان پتلی موٹائیوں کی ویلڈنگ موٹی ایلومینیم پلیٹوں کی ویلڈنگ سے مختلف چیلنجز پیش کرتی ہے۔ غلطی کی گنجائش کم ہے: بہت زیادہ گرمی سے جل جائے گا؛ بہت کم گرمی سے نامکمل فیوژن ہوگا۔
ایک پورٹیبل لیزر ویلڈر آپریٹرز کو پتلی ایلومینیم کے لیے درکار درستگی فراہم کرتا ہے کیونکہ لیزر توانائی کو ملی سیکنڈ کی سطح پر سختی سے فوکس اور کنٹرول کیا جا سکتا ہے۔ لیکن صرف آلات کافی نہیں ہیں - تکنیک اور پیرامیٹر ٹیوننگ ہی وہ چیزیں ہیں جو صاف ویلڈز کو ناقص پرزوں سے الگ کرتی ہیں۔ ایلومینیم کے لیے پورٹیبل لیزر ویلڈنگ مشین، ہماری مخصوص گائیڈ دیکھیں۔
پتلی ایلومینیم کے لیے صحیح پاور لیول کا انتخاب
پتلی ایلومینیم شیٹ (0.5–1.5 ملی میٹر) کے لیے، کم پاور سیٹنگز عام طور پر زیادہ مناسب ہیں۔ شانڈونگ ژنہونگ سی این سی ٹیکنالوجی کمپنی لمیٹڈ ہینڈ ہیلڈ لیزر ویلڈنگ مشین ماڈلز 1000W، 1500W، 2000W اور 3000W کنفیگریشنز میں تیار کرتی ہے۔ پتلی ایلومینیم کے کام کے لیے:
| مواد کی موٹائی | تجویز کردہ پاور | اہم فائدہ |
|---|---|---|
| 0.5–0.8 ملی میٹر | 1000W | کم سے کم حرارت کا ان پٹ، جلنے کا خطرہ کم |
| 0.8–1.2 ملی میٹر | 1000W–1500W | پenetration اور کنٹرول کا توازن |
| 1.2–1.5 ملی میٹر | 1500W | مکمل penetration کے ساتھ مستحکم ویلڈ پول |
1500W ماڈل ایلومینیم پر زیادہ سے زیادہ 3 ملی میٹر penetration حاصل کرتا ہے، جس میں ویلڈ سیون کی مستقل مزاجی ±0.1 ملی میٹر ہے۔ پتلی شیٹ ایپلی کیشنز کے لیے، اس درستگی کا مطلب ہے کہ آپ penetration کی نچلی حد پر مستقل طور پر ویلڈز تیار کر سکتے ہیں بغیر ورک پیس کو نقصان پہنچائے۔
تکنیک 1: رفتار اور پاور سے حرارت کے ان پٹ کو کنٹرول کریں
پتلی ایلومینیم کے لیے سب سے اہم تکنیک حرارت کے ان پٹ کو منظم کرنا ہے۔ کیونکہ ایلومینیم حرارت کو تیزی سے منتقل کرتا ہے، حرارت سے متاثرہ زون تیزی سے پھیلتا ہے - اور پتلی مواد پر، پوری شیٹ تیزی سے گرم ہو سکتی ہے۔ اسے کنٹرول کرنے کا طریقہ یہ ہے:
- زیادہ ٹریول رفتار استعمال کریں: 0.5–0.8 ملی میٹر شیٹ کے لیے ویلڈنگ گن کو 15–25 ملی میٹر/سیکنڈ کی رفتار سے چلائیں۔ تیز رفتار فی یونٹ لمبائی میں کل حرارت کا ان پٹ کم کرتی ہے، جس سے جلنے سے بچا جا سکتا ہے۔
- لیزر پاور کم کریں: پتلی مواد کے لیے مکمل ریٹیڈ پاور پر نہ چلائیں۔ 1500W مشین پر، 0.5 ملی میٹر ایلومینیم کے لیے 600–900W سے شروع کریں اور صرف اس صورت میں بڑھائیں جب penetration ناکافی ہو۔
- اگر دستیاب ہو تو پلس موڈ استعمال کریں: لیزر کو پلس کرنے سے توانائی کنٹرول شدہ برسٹ میں ملتی ہے، جس سے دھات کو پلس کے درمیان ہلکا ٹھنڈا ہونے کا موقع ملتا ہے۔ اس سے پتلی گیج مواد پر جلنے کا خطرہ نمایاں طور پر کم ہو جاتا ہے۔
عملی مشورہ: اصل ورک پیس کی ویلڈنگ سے پہلے ہمیشہ اسی الائے اور موٹائی کے اسکریپ ٹکڑے پر پیرامیٹرز آزمائیں۔ مشین 50+ ویلڈنگ پیرامیٹر سیٹ محفوظ کر سکتی ہے، لہذا ایک بار صحیح امتزاج مل جانے پر، اسے مستقبل کے استعمال کے لیے محفوظ کر لیں۔
تکنیک 2: پتلی شیٹ پر آکسائیڈ پرت کا انتظام کریں
پتلی ایلومینیم پر، آکسائیڈ پرت بیس میٹل کی موٹائی کے نسبت متناسب طور پر زیادہ اہم ہوتی ہے۔ 4–5 نینو میٹر کی آکسائیڈ فلم 3 ملی میٹر پلیٹ پر کم اہم ہوتی ہے، لیکن 0.5 ملی میٹر شیٹ پر، یہ مواد کا ایک اہم حصہ بنتی ہے اور سنگین ویلڈ نقائص کا سبب بن سکتی ہے۔
- ویلڈ زون کو برش کریں ویلڈنگ سے فوراً پہلے مخصوص ایلومینیم وائر برش سے۔ ایسے برش استعمال نہ کریں جو اسٹیل پر استعمال ہوئے ہوں - برش میں پھنسے لوہے کے ذرات ایلومینیم کو آلودہ کر کے نقائص کا سبب بنیں گے۔
- سالوینٹ سے صاف کریں (ایسیٹون یا آئسوپروپل الکحل) تیل، انگلیوں کے نشانات اور نمی دور کرنے کے لیے۔ پتلی شیٹ پر، معمولی آلودگی بھی porosity کا سبب بن سکتی ہے جو ویلڈ کی سالمیت سے سمجھوتہ کرتی ہے۔
- صفائی کے فوراً بعد ویلڈ کریں۔ آکسائیڈ پرت منٹوں میں دوبارہ بننا شروع ہو جاتی ہے۔ مثالی طور پر، پتلی گیج مواد کے لیے سطح کی تیاری کے 30 منٹ کے اندر ویلڈ کریں۔
تکنیک 3: پتلی ایلومینیم کے لیے شیلڈنگ گیس کی اصلاح
پتلی ایلومینیم کے لیے شیلڈنگ گیس اہم ہے کیونکہ چھوٹا ویلڈ پول فضا کی آلودگی کے لیے زیادہ حساس ہوتا ہے۔ آرگون معیاری انتخاب ہے، لیکن پتلی مواد پر گیس کے بہاؤ کی شرح اور نوزل کی پوزیشننگ زیادہ اہم ہوتی ہے:
- بہاؤ کی شرح: 15–20 L/منٹ عام ہے۔ بہت زیادہ بہاؤ کی شرح ہنگامہ پیدا کر سکتی ہے جو محیطی ہوا کھینچ لیتی ہے؛ بہت کم ویلڈ کو کم محفوظ چھوڑ دیتا ہے۔
- نوزل کا زاویہ: شیلڈنگ گیس نوزل کو ویلڈنگ کی سمت کے نسبت 10–15° پیچھے کی طرف رکھیں تاکہ گیس بیم کے پیچھے جمتے ہوئے ویلڈ پول کو ڈھانپ سکے۔
- گیس کی پاکیزگی: 99.999% خالص آرگن استعمال کریں۔ کم پاکیزگی والے درجات نمی اور آکسیجن متعارف کراتے ہیں جو porosity میں معاون ہوتے ہیں، جو خاص طور پر پتلی شیٹ میں مسئلہ ہے جہاں نقائص برداشت کرنے کے لیے کم مواد ہوتا ہے۔
تکنیک 4: جوائنٹ کی تیاری اور فکسچرنگ
پتلی ایلومینیم شیٹ لچکدار ہوتی ہے اور ویلڈنگ کی حرارت سے بگاڑ کا شکار ہوتی ہے۔ مناسب جوائنٹ کی تیاری اور فکسچرنگ ضروری ہے:
- سخت فٹ اپ استعمال کریں: لیزر ویلڈنگ کے لیے، گیپ رواداری 0.2 ملی میٹر سے کم رکھی جائے۔ پتلی ایلومینیم بغیر ضرورت سے زیادہ فلر کے بڑے گیپ کو پُر نہیں کر سکتی، جو حرارت بڑھاتا ہے۔
- مضبوطی سے کلیمپ کریں: ویلڈنگ کے دوران حرکت روکنے کے لیے دونوں ٹکڑوں کو محفوظ کریں۔ حرارت بڑھنے پر تھرمل توسیع جوائنٹ کو ہلا سکتی ہے۔
- ٹیک ویلڈنگ پر غور کریں: مکمل ویلڈ چلانے سے پہلے جوائنٹ کے ساتھ وقفے وقفے سے چھوٹے ٹیک ویلڈ لگائیں۔ یہ سیدھ برقرار رکھتا ہے اور بگاڑ کم کرتا ہے۔
ان مشینوں کی ±0.1 ملی میٹر ویلڈ سیون مستقل مزاجی کا مطلب ہے کہ لیزر بیم درست ٹریک پر رہتی ہے، لیکن آپریٹر اب بھی بیم کے سامنے مناسب طریقے سے سیدھ میں لایا ہوا جوائنٹ پیش کرنے کا ذمہ دار ہے۔
تکنیک 5: گیپ بھرنے کے لیے وائر فیڈ استعمال کریں
جب گیپ ناگزیر ہوں یا آپ کو پتلی ایلومینیم پر مواد جمع کرنے کی ضرورت ہو، خودکار وائر فیڈر ایکسیسری انمول ہے۔ ER4043 یا ER5356 ایلومینیم فلر وائر استعمال کرتے ہوئے:
- ER4043 (5% سلکان) اچھی طرح بہتا ہے اور پتلی شیٹ پر عام مقصد کی ویلڈنگ کے لیے موزوں ہے۔ اس کا پگھلنے کا نقطہ کم ہے اور کریکنگ کی حساسیت کم کرتا ہے۔
- ER5356 (5% میگنیشیم) زیادہ قینچ کی طاقت فراہم کرتا ہے اور ساختی ایپلی کیشنز اور 5000-سیریز ایلومینیم الائے سے مماثلت کے لیے ترجیح دی جاتی ہے۔
- پتلی مواد کے لیے 2–4 m/منٹ کی وائر فیڈ ریٹ سے شروع کریں اور گیپ کے سائز اور مطلوبہ بیڈ پروفائل کی بنیاد پر ایڈجسٹ کریں۔
بیچ کام کے لیے مسلسل آپریشن
پتلی ایلومینیم کے پرزے اکثر بیچوں میں تیار ہوتے ہیں - ڈبے کے پرزے، بریکٹ یا پینل۔ ان ہینڈ ہیلڈ لیزر ویلڈنگ مشینوں کا واٹر کولنگ سسٹم 8 گھنٹے یا اس سے زیادہ مسلسل آپریشن کی حمایت کرتا ہے، جس کا مطلب ہے کہ آپ ٹھنڈک کے لیے رکے بغیر پروڈکشن بیچ چلا سکتے ہیں۔ مستحکم لیزر درجہ حرارت پورے بیچ میں مستقل ویلڈ کوالٹی کا ترجمہ کرتا ہے۔
CE اور RoHS سرٹیفیکیشنز، ISO 9001:2015 کوالٹی مینجمنٹ کے ساتھ، ریگولیٹڈ صنعتوں یا یورپی مارکیٹوں کو سپلائی کرنے والے خریداروں کے لیے دستاویزی تعمیل فراہم کرتے ہیں۔
عام غلطیاں جن سے بچنا چاہیے
- بہت زیادہ پاور چلانا پتلی شیٹ پر، جس سے جلن اور بگاڑ پیدا ہوتا ہے۔
- آکسائیڈ ہٹانے کو چھوڑنا، جس سے porosity اور غیر مستقل فیوژن پیدا ہوتا ہے۔
- گندی یا نم شیلڈنگ گیس لائنیں استعمال کرنا، جو ویلڈ میں ہائیڈروجن داخل کرتی ہیں۔
- خراب فکسچرنگ، جو ویلڈ کے وسط میں جوائنٹ کو حرکت دیتی ہے اور غلط سیدھ والے بیڈ پیدا کرتی ہے۔
- ثابت شدہ پیرامیٹرز محفوظ نہ کرنا، جس سے آپ کو ہر بیچ پر شروع سے دوبارہ ٹیون کرنا پڑتا ہے۔
نتیجہ
پورٹیبل لیزر ویلڈر کے ساتھ پتلی ایلومینیم کی ویلڈنگ کا خلاصہ یہ ہے: حرارت کے ان پٹ کو کنٹرول کرنا، سطح کو صحیح طریقے سے تیار کرنا، صحیح شیلڈنگ گیس استعمال کرنا، اور جوائنٹ کو صحیح طریقے سے فکسچر کرنا۔ 1000W سے 3000W تک پاور آپشنز اور بہتر پیرامیٹر سیٹ محفوظ کرنے کی صلاحیت کے ساتھ، یہ ہینڈ ہیلڈ لیزر ویلڈنگ مشینیں فیبریکیٹرز کو پتلی ایلومینیم شیٹ پر مستقل، اعلیٰ معیار کے ویلڈز تیار کرنے کے لیے درکار اوزار فراہم کرتی ہیں۔