
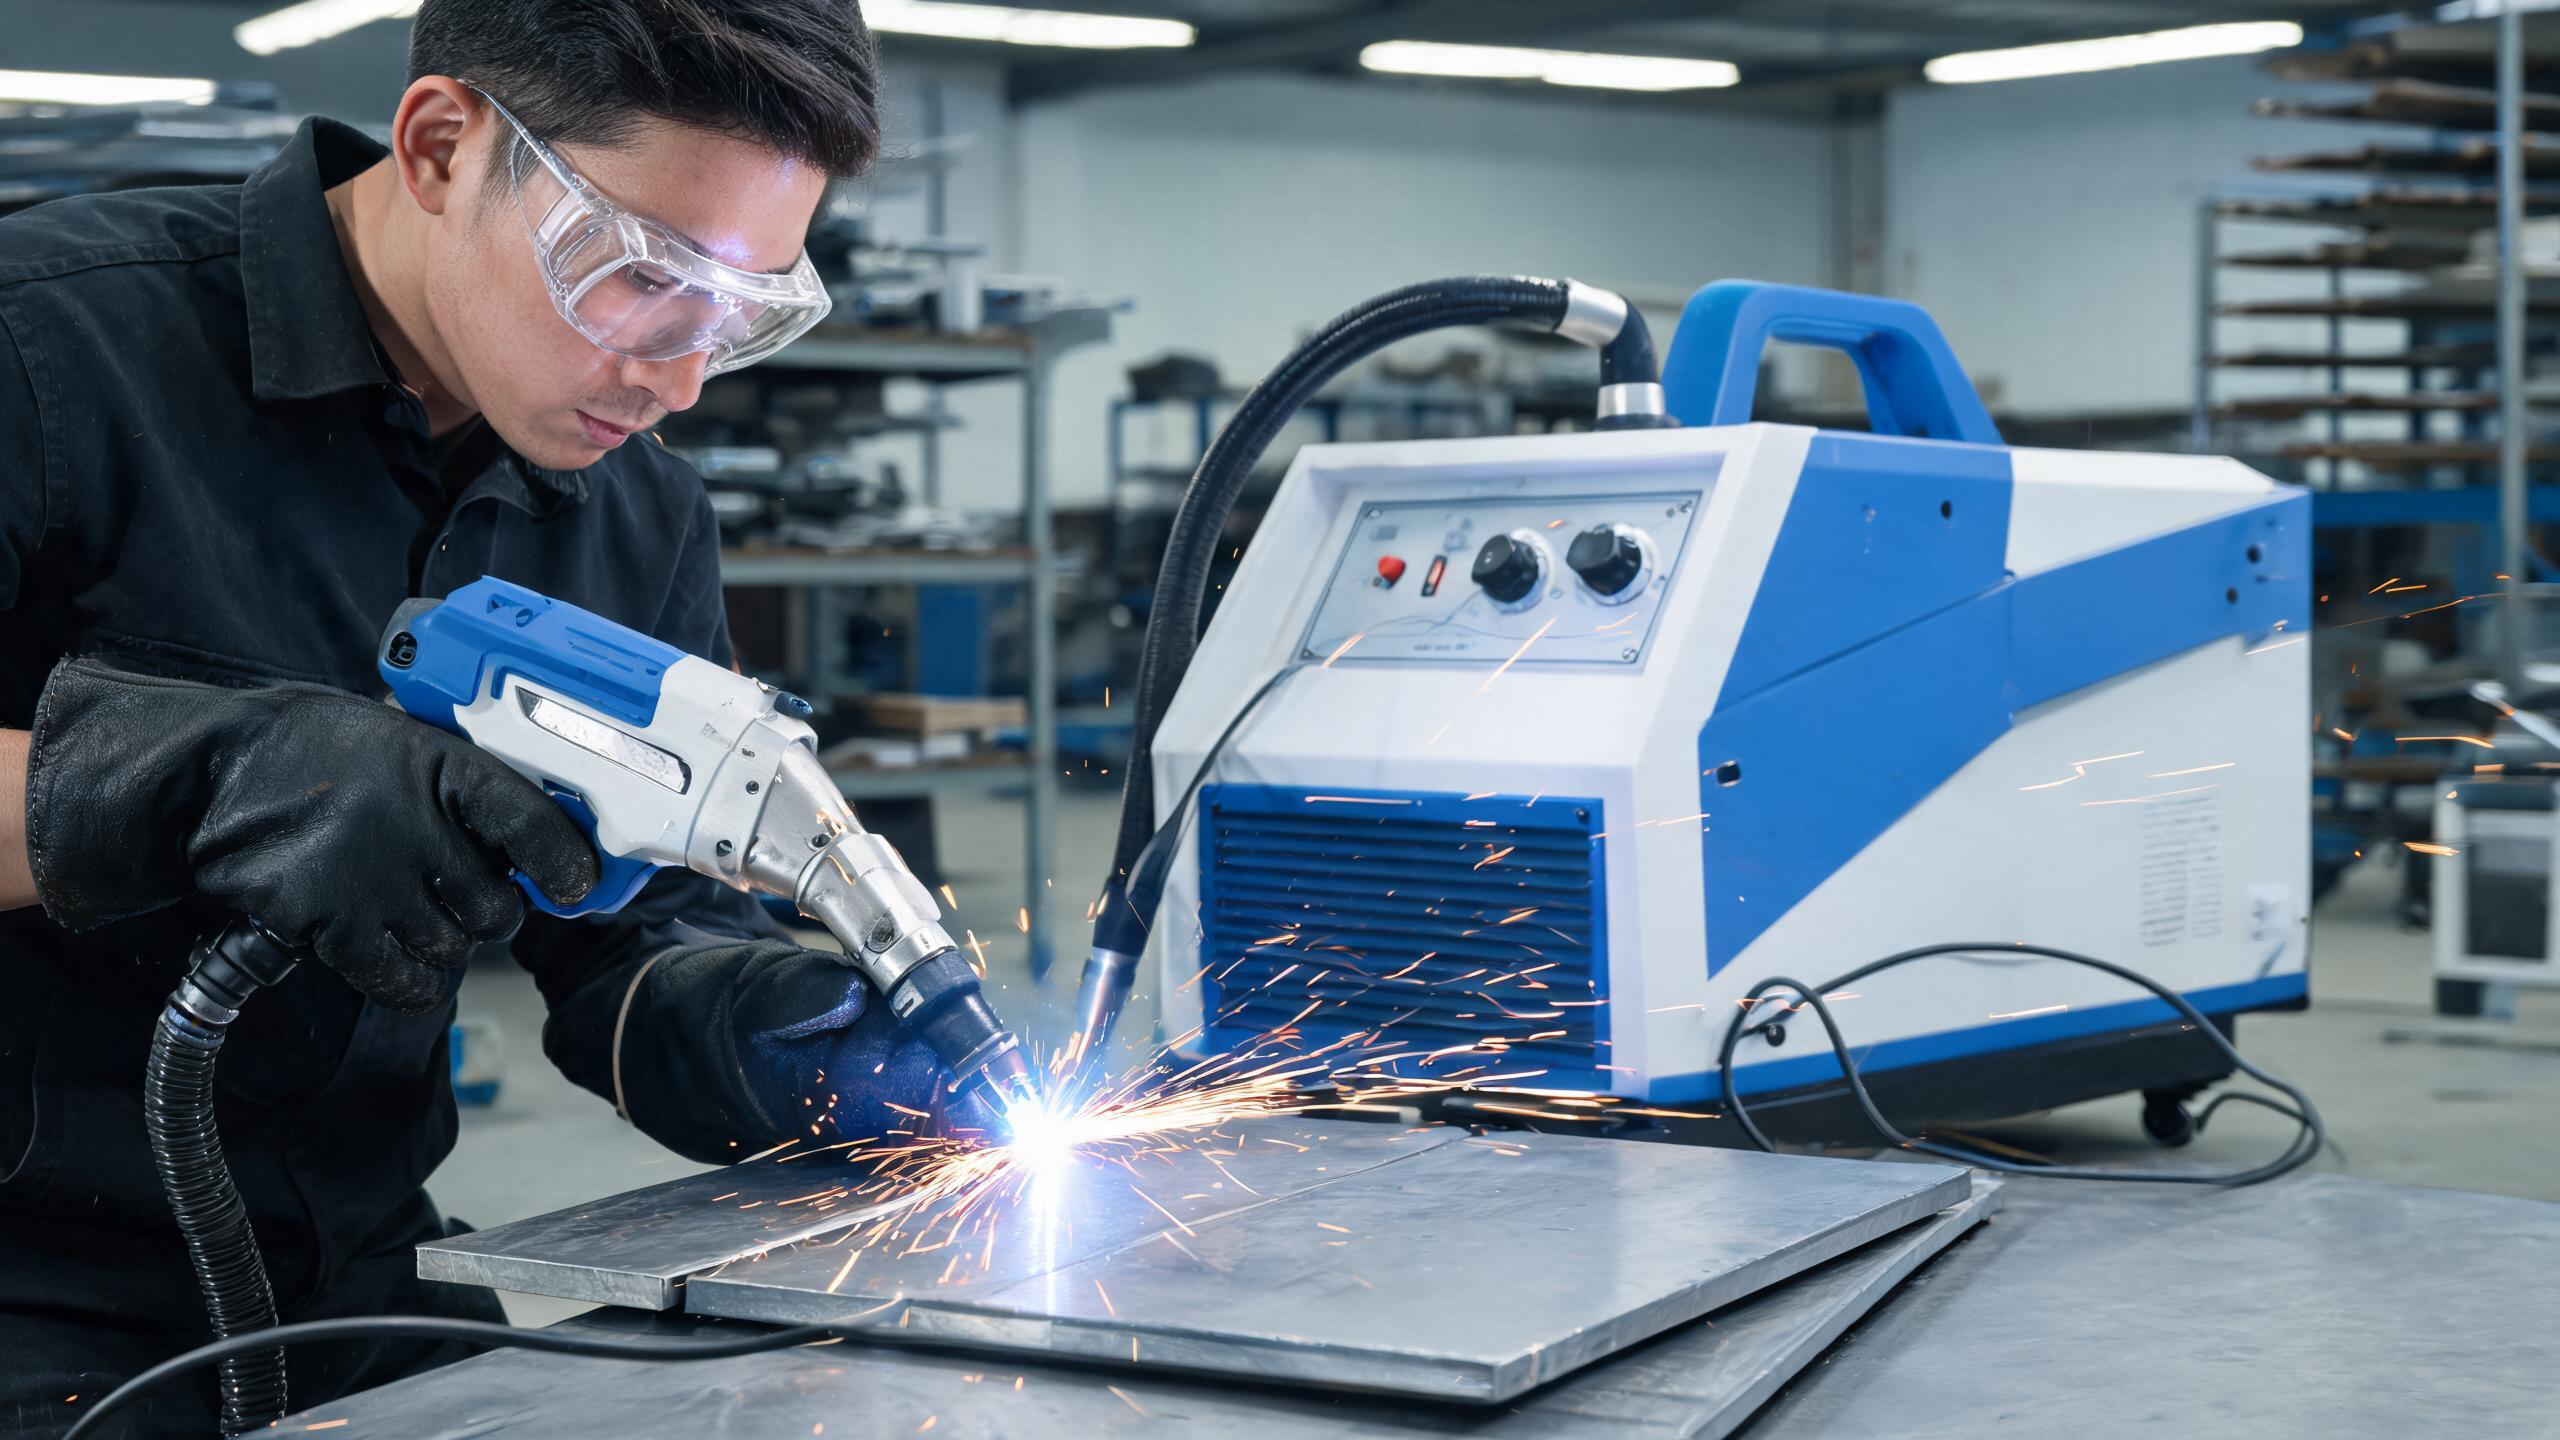
Phân tích thực tế về ưu điểm của máy hàn laser cầm tay, giới hạn vật liệu và độ dày, kịch bản ứng dụng và cân nhắc an toàn cho người mua B2B - dựa trên thông số kỹ thuật thực tế của máy hàn 1.000W và 1.500W.
Tại sao hàn laser cầm tay đang thay thế các phương pháp truyền thống
Bước vào một xưởng chế tạo kim loại tấm ngày nay, Quý khách có thể sẽ thấy một máy hàn laser cầm tay đang được sử dụng - điều mà năm năm trước còn hiếm gặp. Sự thay đổi này được thúc đẩy bởi một thực tế đơn giản: máy hàn laser cầm tay tạo ra mối hàn sạch hơn, chu kỳ nhanh hơn và chi phí xử lý sau hàn thấp hơn so với hàn TIG hoặc MIG cho kim loại mỏng đến trung bình.
Đối với người mua B2B đang đánh giá thiết bị hàn laser di động, câu hỏi là liệu công nghệ này có phù hợp với vật liệu, khối lượng sản xuất và trình độ tay nghề vận hành cụ thể của Quý khách hay không. Bài viết này phân tích những lợi thế thực tế, hạn chế thực tế và các tình huống ứng dụng dựa trên thông số kỹ thuật thực tế của máy.
Cách hàn laser cầm tay hoạt động
Máy hàn laser sợi quang cầm tay dẫn chùm tia laser năng lượng cao qua sợi quang linh hoạt đến súng hàn cầm tay. Chùm tia làm nóng chảy kim loại nền (và dây hàn phụ, nếu có) tại mối nối, tạo ra mối hàn. Không giống như hàn hồ quang truyền thống, nhiệt đầu vào tập trung cao độ - vùng ảnh hưởng nhiệt (HAZ) hẹp hơn đáng kể, nghĩa là ít biến dạng nhiệt hơn và ít đổi màu quanh mối hàn hơn.
Bản thân súng hàn rất nhẹ - thường khoảng 1,8 kg - và được kết nối với bộ phận chính qua cáp sợi quang bọc giáp. Người vận hành dẫn súng dọc theo mối nối và máy duy trì công suất chùm tia ổn định bất kể sự thay đổi tốc độ tay trong phạm vi hiệu quả.
Lợi thế thực tế so với hàn TIG và MIG
1. Tốc độ
Hàn laser cầm tay thường nhanh hơn 2 đến 4 lần so với hàn TIG trên cùng một mối nối. Máy hàn cầm tay 1.500W có thể tạo mối hàn thâm nhập 3 mm trên thép không gỉ trong một lần hàn - một công việc đòi hỏi nhiều lần hàn với TIG và tốn nhiều thời gian hơn đáng kể.
2. Hoàn thiện sau hàn tối thiểu
Nhiệt đầu vào tập trung tạo ra mối hàn hẹp, sạch với quá trình oxy hóa tối thiểu (khi sử dụng khí bảo vệ). Đối với các ứng dụng thép không gỉ như thiết bị nhà bếp, tấm thang máy và vỏ thiết bị y tế, điều này thường loại bỏ nhu cầu mài hoặc đánh bóng sau khi hàn - tiết kiệm nhân công đáng kể.
3. Biến dạng nhiệt thấp
Vì HAZ hẹp (thường 0,5–1,5 mm so với 3–5 mm đối với TIG), vật liệu mỏng (0,5–2 mm) vẫn phẳng. Điều này rất quan trọng đối với các ứng dụng mà độ chính xác kích thước là yếu tố quan trọng - vỏ bọc, cửa và các mối nối nhìn thấy được trong các sản phẩm hướng tới người tiêu dùng.
4. Không có vật tư tiêu hao cho hàn tự sinh
Khi thiết kế mối nối cho phép hàn tự sinh (làm nóng chảy kim loại nền mà không cần dây hàn), không cần cấp dây và không cần thay điện cực vonfram. Vật tư tiêu hao chính là khí bảo vệ (argon hoặc nitơ), rẻ hơn nhiều so với vật tư tiêu hao liên tục của TIG.
Những gì Quý khách thực sự có thể hàn: Giới hạn vật liệu và độ dày
Dựa trên thông số kỹ thuật thực tế của máy, đây là những gì máy hàn cầm tay 1.000W và 1.500W xử lý được:
| Vật liệu | Độ dày tối đa 1.000W | Độ dày tối đa 1.500W |
|---|---|---|
| Thép không gỉ | 2,0 mm | 3,0 mm |
| Thép carbon | 2,5 mm | 3,0 mm |
| Nhôm | 1,5 mm | 3,0 mm |
Đối với vật liệu dày hơn (4 mm trở lên), hệ thống hàn laser cố định hoặc tự động phù hợp hơn. Máy hàn cầm tay được thiết kế cho công việc hàn kim loại mỏng đến trung bình - vượt quá công suất định mức sẽ tạo ra độ xuyên không đồng đều và có nguy cơ hư hỏng bộ phận quang học.
Cấu trúc và tính linh hoạt của súng hàn
Một trong những tính năng bị đánh giá thấp của máy hàn laser cầm tay hiện đại là thư viện dạng sóng hàn. Máy 1.500W thường bao gồm hơn 50 cấu hình hàn cài sẵn - các dạng chùm tia khác nhau (điểm, đường, vòng tròn, xoắn ốc) được tối ưu hóa cho các loại mối hàn, vật liệu và độ dày khác nhau. Điều này có nghĩa là người vận hành có thể chuyển đổi giữa hàn tấm thép không gỉ mỏng và giá đỡ thép carbon dày hơn chỉ bằng cách chọn một cấu hình khác trên màn hình cảm ứng - không cần thay đổi thiết bị.