
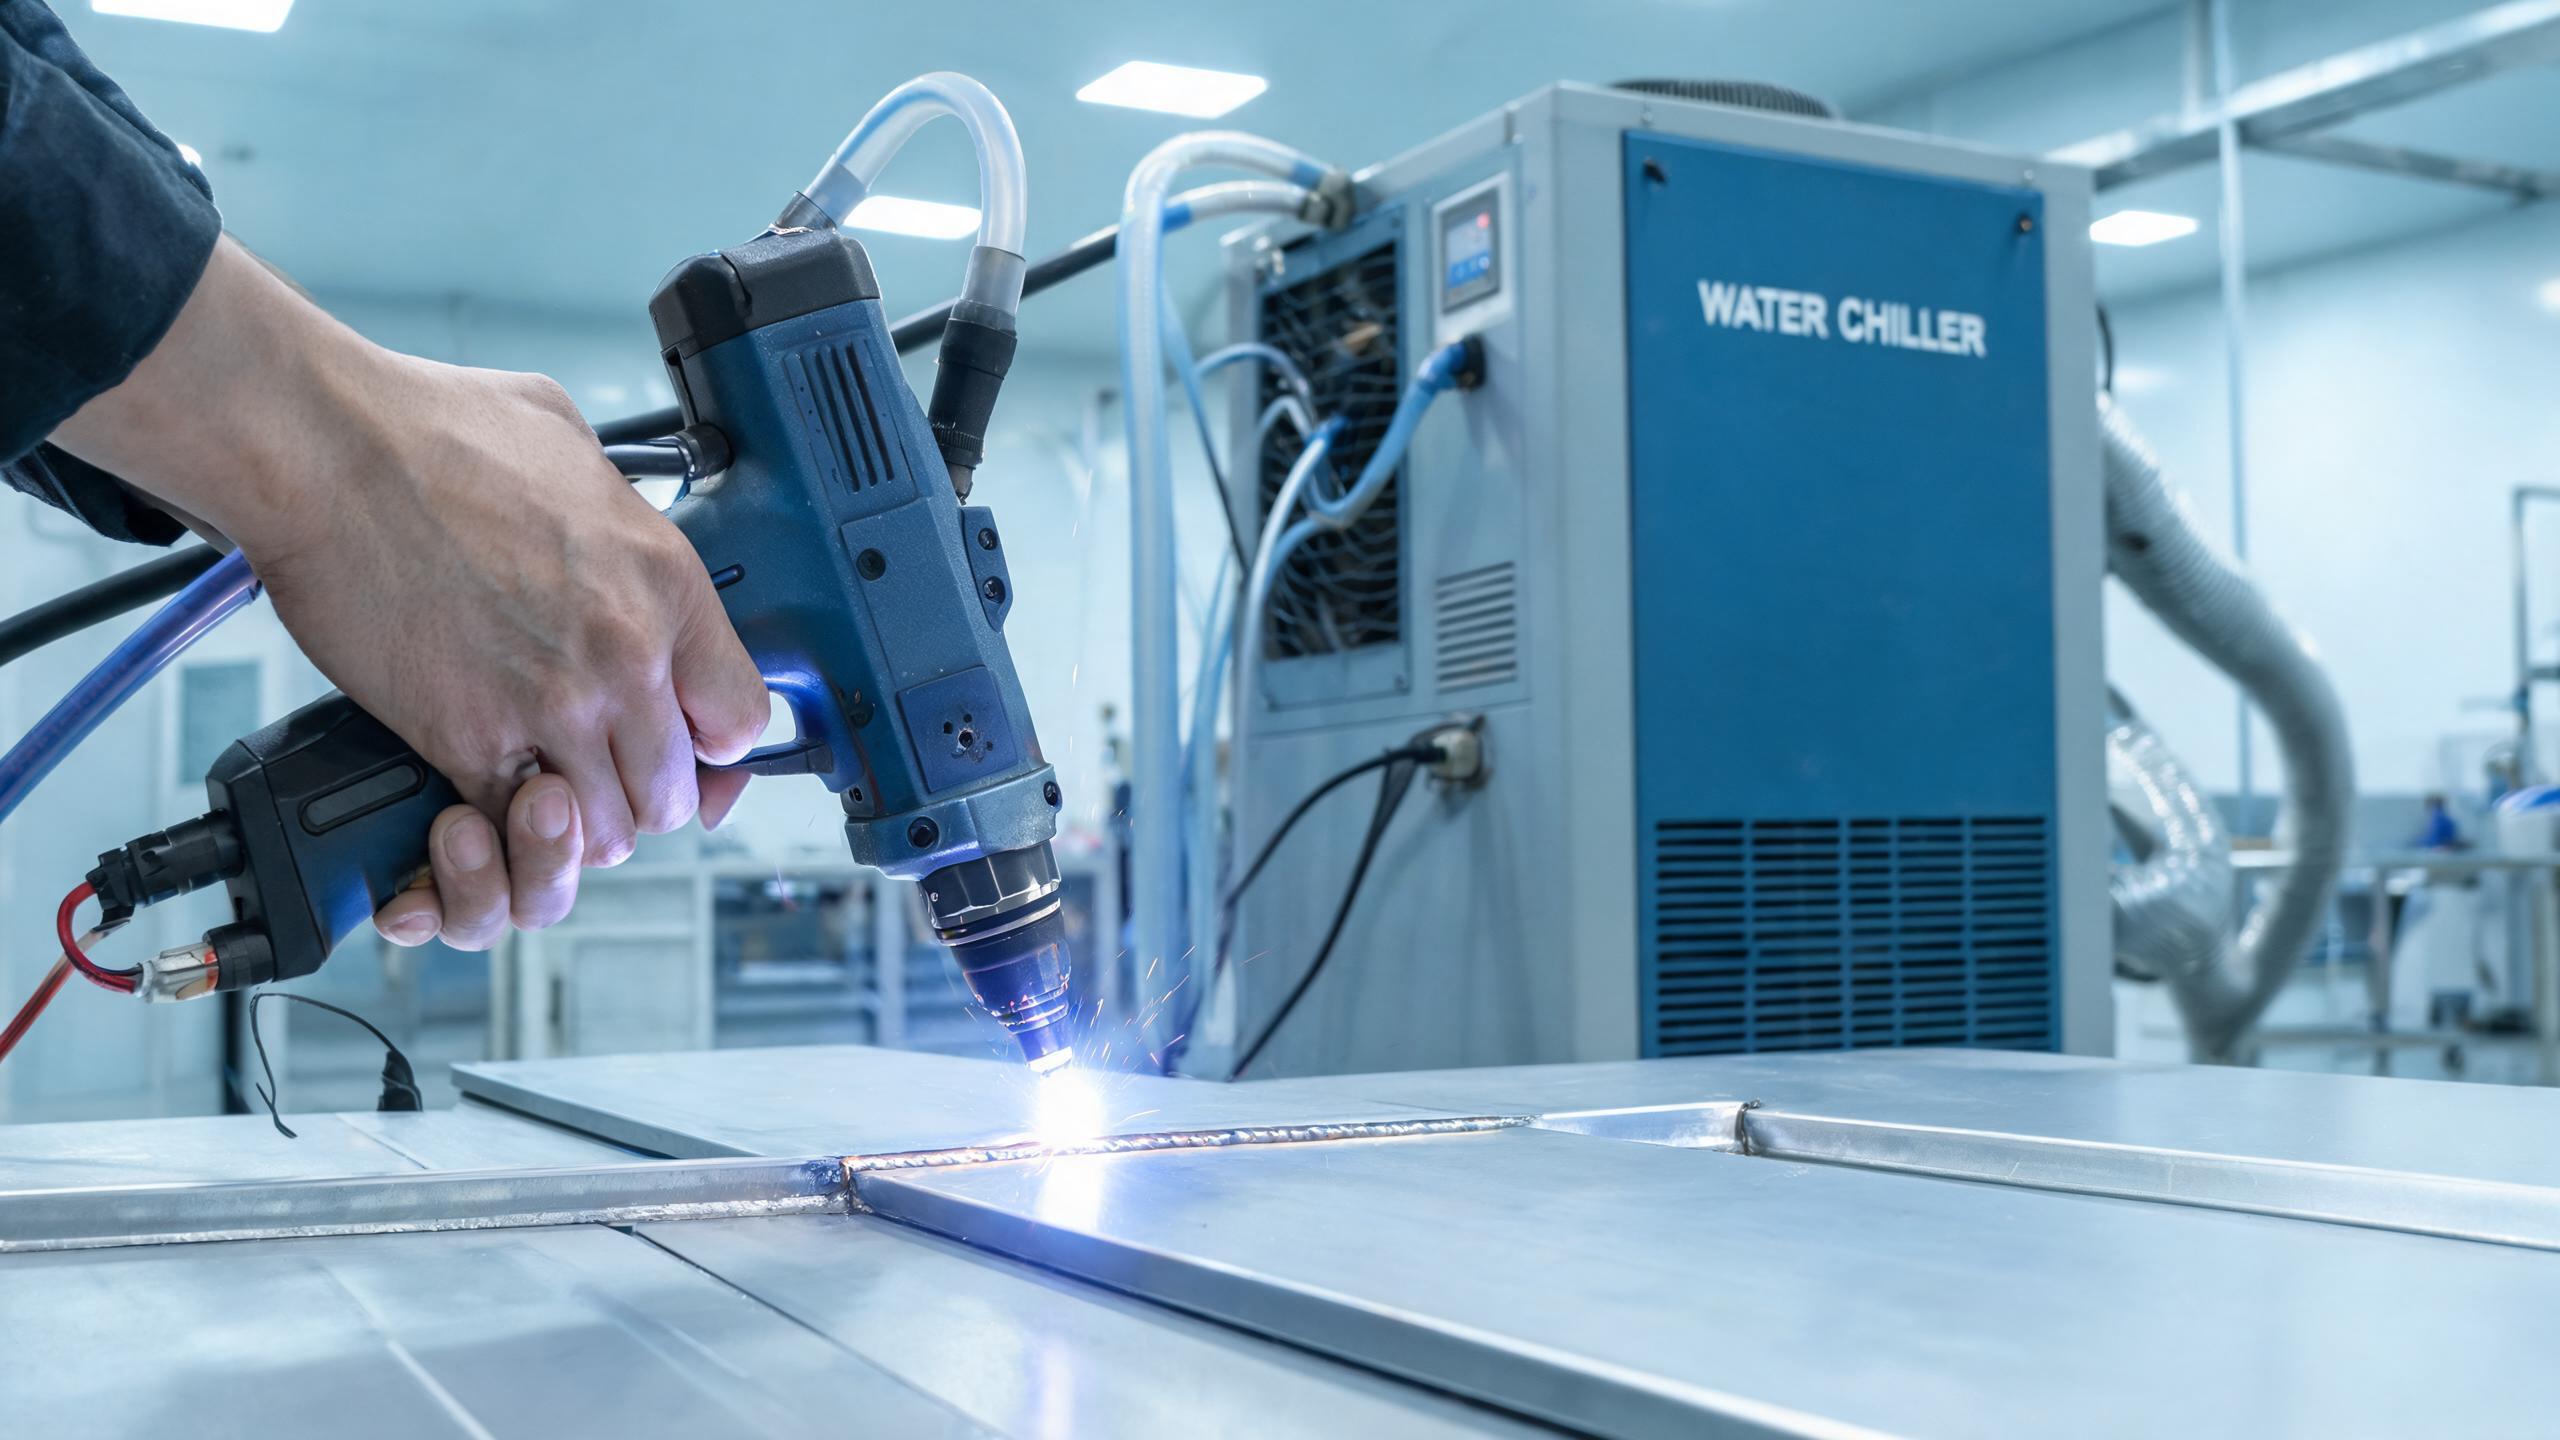
Hướng dẫn thực tế để hàn hợp kim nhôm bằng máy hàn laser cầm tay, bao gồm lựa chọn công suất (1000W-3000W), quản lý lớp oxit, ngăn ngừa rỗ khí, các thông số quan trọng và làm mát bằng nước cho sản xuất liên tục.
Hướng dẫn kỹ thuật
Tại sao hợp kim nhôm thách thức hàn laser
Hợp kim nhôm là một trong những kim loại được sử dụng rộng rãi nhất trong sản xuất - từ tấm thân xe ô tô đến linh kiện hàng không vũ trụ, tản nhiệt và vỏ thiết bị điện tử tiêu dùng. Tuy nhiên, nó cũng nằm trong số những vật liệu khó hàn đồng nhất nhất. Một tốt nhất giải quyết một số thách thức cố hữu của nhôm, nhưng hiểu tại sao kim loại này hoạt động như vậy dưới chùm tia laser là bước đầu tiên để đạt được mối hàn đáng tin cậy.
Nhôm có ba đặc tính làm phức tạp quá trình hàn:
- Phản xạ cao - Nhôm phản xạ tới 90% năng lượng laser tới ở nhiệt độ phòng, đặc biệt với laser sợi quang hoạt động ở bước sóng 1070 nm. Điều này có nghĩa là cần nhiều năng lượng hơn để khởi tạo lỗ khóa, và phản xạ ban đầu có thể làm hỏng bộ phận quang học nếu không được kiểm soát đúng cách.
- Độ dẫn nhiệt cao - Nhôm dẫn nhiệt nhanh hơn thép khoảng bốn lần. Nhiệt khuếch tán nhanh khỏi vùng hàn, điều này có nghĩa là bạn cần mật độ năng lượng cao hơn để duy trì vũng nóng chảy ổn định.
- Lớp oxit - Một lớp màng oxit nhôm tự nhiên (Al₂O₃) hình thành trên bề mặt trong vài giây khi tiếp xúc với không khí. Oxit này có điểm nóng chảy khoảng 2072°C, cao hơn nhiều so với điểm nóng chảy 660°C của nhôm. Nếu không được loại bỏ hoặc kiểm soát đúng cách, nó có thể gây ra hiện tượng nóng chảy không hoàn toàn và tạp chất oxit trong mối hàn.
Chính những yếu tố này là lý do tại sao việc chọn đúng thiết bị và thông số lại quan trọng hơn đối với nhôm so với nhiều kim loại khác. Để có cái nhìn tổng quan hơn về các lựa chọn thiết bị và kỹ thuật, hãy xem hướng dẫn của chúng tôi về máy hàn laser di động cho nhôm.
Máy hàn laser cầm tay xử lý nhôm như thế nào
Sơn Đông Xinhong CNC Technology Co., Ltd. cung cấp máy hàn laser sợi quang cầm tay ở bốn mức công suất: 1000W, 1500W, 2000W và 3000W. Đối với hàn hợp kim nhôm, việc lựa chọn công suất là rất quan trọng do tính phản xạ cao và độ dẫn nhiệt của kim loại này.
Dưới đây là cách dải công suất tương ứng với dải độ dày nhôm dựa trên khả năng của máy:
| Công suất laser | Độ dày nhôm khuyến nghị | Ứng Dụng Điển Hình |
|---|---|---|
| 1000W | 0,5–1,5 mm | Tấm mỏng, vỏ thiết bị điện tử |
| 1500W | 1,0–3,0 mm | Gia công thông thường, giá đỡ |
| 2000W | 1,5–3,0 mm | Tấm dày hơn, chi tiết kết cấu |
| 3000W | 2,0–3,0 mm+ | Linh kiện nhôm chịu tải nặng |
Lưu ý: Máy công suất 1500W đạt độ xuyên sâu tối đa 3 mm trên cả thép không gỉ và nhôm, với độ đồng đều mối hàn ±0,1 mm. Điều này khiến máy trở thành lựa chọn linh hoạt cho các nhà gia công làm việc với nhiều loại vật liệu.
Nguồn laser sợi quang trong các máy này tạo ra chùm tia hội tụ với mật độ công suất cao, giúp khắc phục rào cản phản xạ của nhôm. Khi lỗ khóa hình thành – thường trong vài mili giây đầu tiên – tỷ lệ hấp thụ tăng vọt vì kim loại nóng chảy hấp thụ năng lượng hiệu quả hơn nhiều so với bề mặt rắn.
Xử lý lớp oxit trước khi hàn
Lớp oxit nhôm không phải thứ bạn có thể hàn xuyên qua và hy vọng có kết quả tốt. Lớp này phải được xử lý trước khi tia laser chạm vào kim loại:
- Loại bỏ bằng cơ học: Dùng bàn chải sắt thép không gỉ (chỉ dùng riêng cho nhôm để tránh nhiễm chéo) hoặc Scotch-Brite để loại bỏ màng oxit khỏi vùng hàn. Thực hiện trong vòng 1–2 giờ trước khi hàn, vì lớp oxit bắt đầu tái hình thành ngay lập tức.
- Làm sạch bằng hóa chất: Đối với môi trường sản xuất, quy trình khắc kiềm (caustic etch) sau đó tẩy cặn và rửa sạch giúp chuẩn bị bề mặt đồng đều hơn.
- Tùy chọn bộ cấp dây: Máy hàn laser cầm tay có thể được trang bị bộ cấp dây tự động. Khi hàn nhôm, sử dụng dây hàn phụ ER4043 hoặc ER5356 giúp bù đắp nhiệt độ nóng chảy thấp của kim loại nền và cải thiện hình dạng mối hàn.
Bỏ qua việc loại bỏ lớp oxit sẽ khiến bạn gặp rủi ro rỗ khí, tạp chất và độ xuyên sâu không đồng đều – bất kể bạn cài đặt thông số tốt đến đâu.
Ngăn ngừa rỗ khí trong mối hàn nhôm
Rỗ khí là khuyết tật phổ biến nhất trong hàn laser nhôm. Độ hòa tan hydro cao của nhôm ở trạng thái lỏng – kết hợp với sự sụt giảm mạnh độ hòa tan trong quá trình đông đặc – có nghĩa là bất kỳ hydro nào hiện diện đều bị giữ lại dưới dạng lỗ khí.
Các nguồn hydro bao gồm độ ẩm trên bề mặt, dầu mỡ còn sót lại, bản thân lớp oxit và thậm chí cả độ ẩm không khí cao. Để giảm thiểu rỗ khí:
- Làm sạch kỹ vùng hàn bằng acetone hoặc cồn isopropyl trước khi hàn.
- Sử dụng argon độ tinh khiết cao (99,999%) làm khí bảo vệ với lưu lượng 15–20 L/phút.
- Bảo quản tấm nhôm trong môi trường khô ráo; tránh hàn vật liệu đã tiếp xúc với mưa hoặc độ ẩm cao.
- Sử dụng bộ cấp dây với dây hàn sạch, được bảo quản đúng cách.
Chế độ hoạt động sóng liên tục và thông số xung điều chỉnh được của máy hàn laser cầm tay cho phép người vận hành kiểm soát tốt lượng nhiệt đầu vào, giúp quản lý tốc độ đông đặc và giảm hình thành lỗ khí.
Các thông số quan trọng cần cài đặt đúng
Nhôm yêu cầu cài đặt thông số khác với thép. Mặc dù giá trị chính xác phụ thuộc vào hợp kim, độ dày và loại mối hàn cụ thể, nhưng dưới đây là các thông số quan trọng cần điều chỉnh:
- Công suất laser: Bắt đầu ở 80–90% công suất định mức cho nhôm, vì độ phản xạ cao đòi hỏi năng lượng tập trung. Đối với máy 1500W, điểm khởi đầu điển hình là 1200–1500W cho tấm nhôm 2 mm.
- Tốc độ hàn: Tốc độ chậm hơn (8–15 mm/s đối với vật liệu 2 mm) cho phép đủ nhiệt lượng đầu vào, nhưng quá chậm có thể gây cháy thủng trên nhôm mỏng. Hãy thử nghiệm trên phế liệu trước.
- Khí bảo vệ: Argon là tiêu chuẩn. Hỗn hợp argon-helium (ví dụ: 50/50) có thể cải thiện độ xuyên sâu cho các phần dày hơn, vì helium làm tăng nhiệt độ plasma.
- Vị trí tiêu điểm: Lệch tiêu điểm nhẹ (0,5–1,0 mm phía trên bề mặt) thường tạo ra vũng hàn rộng hơn, ổn định hơn cho nhôm.
Máy có thể lưu trữ hơn 50 bộ thông số hàn, vì vậy khi bạn đã cài đặt đúng thông số cho một tổ hợp hợp kim nhôm và độ dày cụ thể, bạn có thể lưu và gọi lại ngay lập tức – loại bỏ việc thử-sai trên các công việc lặp lại.
Làm mát bằng nước cho sản xuất liên tục
Hàn nhôm tạo ra nhiệt lượng đáng kể do yêu cầu công suất cao. Hệ thống làm mát bằng nước trong các máy hàn laser cầm tay này được thiết kế để xử lý tải nhiệt này, hỗ trợ vận hành liên tục từ 8 giờ trở lên mà không bị ngắt do quá nhiệt. Điều này rất cần thiết cho môi trường sản xuất nơi thời gian ngừng máy ảnh hưởng trực tiếp đến sản lượng.
Bộ làm mát (chiller) duy trì nhiệt độ nguồn laser ổn định, từ đó giữ chất lượng chùm tia và công suất đầu ra nhất quán trong suốt các ca làm việc dài. Đối với các nhà gia công chạy các lô hàng linh kiện nhôm, điều này có nghĩa là chất lượng mối hàn có thể dự đoán được từ chi tiết đầu tiên đến chi tiết cuối cùng.
Chứng nhận và đảm bảo chất lượng
Các máy hàn laser cầm tay đạt chứng nhận CE và RoHS, và Sơn Đông Xinhong CNC Technology vận hành theo hệ thống quản lý chất lượng ISO 9001:2015. Đối với người mua cung cấp cho thị trường châu Âu hoặc các ngành yêu cầu tuân thủ chất lượng có tài liệu, các chứng nhận này cung cấp mức đảm bảo cơ bản.
Kết luận
Hàn hợp kim nhôm bằng máy hàn laser cầm tay hoàn toàn khả thi khi bạn tôn trọng các đặc tính riêng của vật liệu. Chìa khóa là khớp công suất với độ dày, loại bỏ lớp oxit, kiểm soát nguồn hydro và lưu trữ các thông số tối ưu để tái lập. Với các tùy chọn công suất từ 1000W đến 3000W, các máy này đáp ứng nhu cầu gia công nhôm từ tấm mỏng đến tấm kết cấu.