
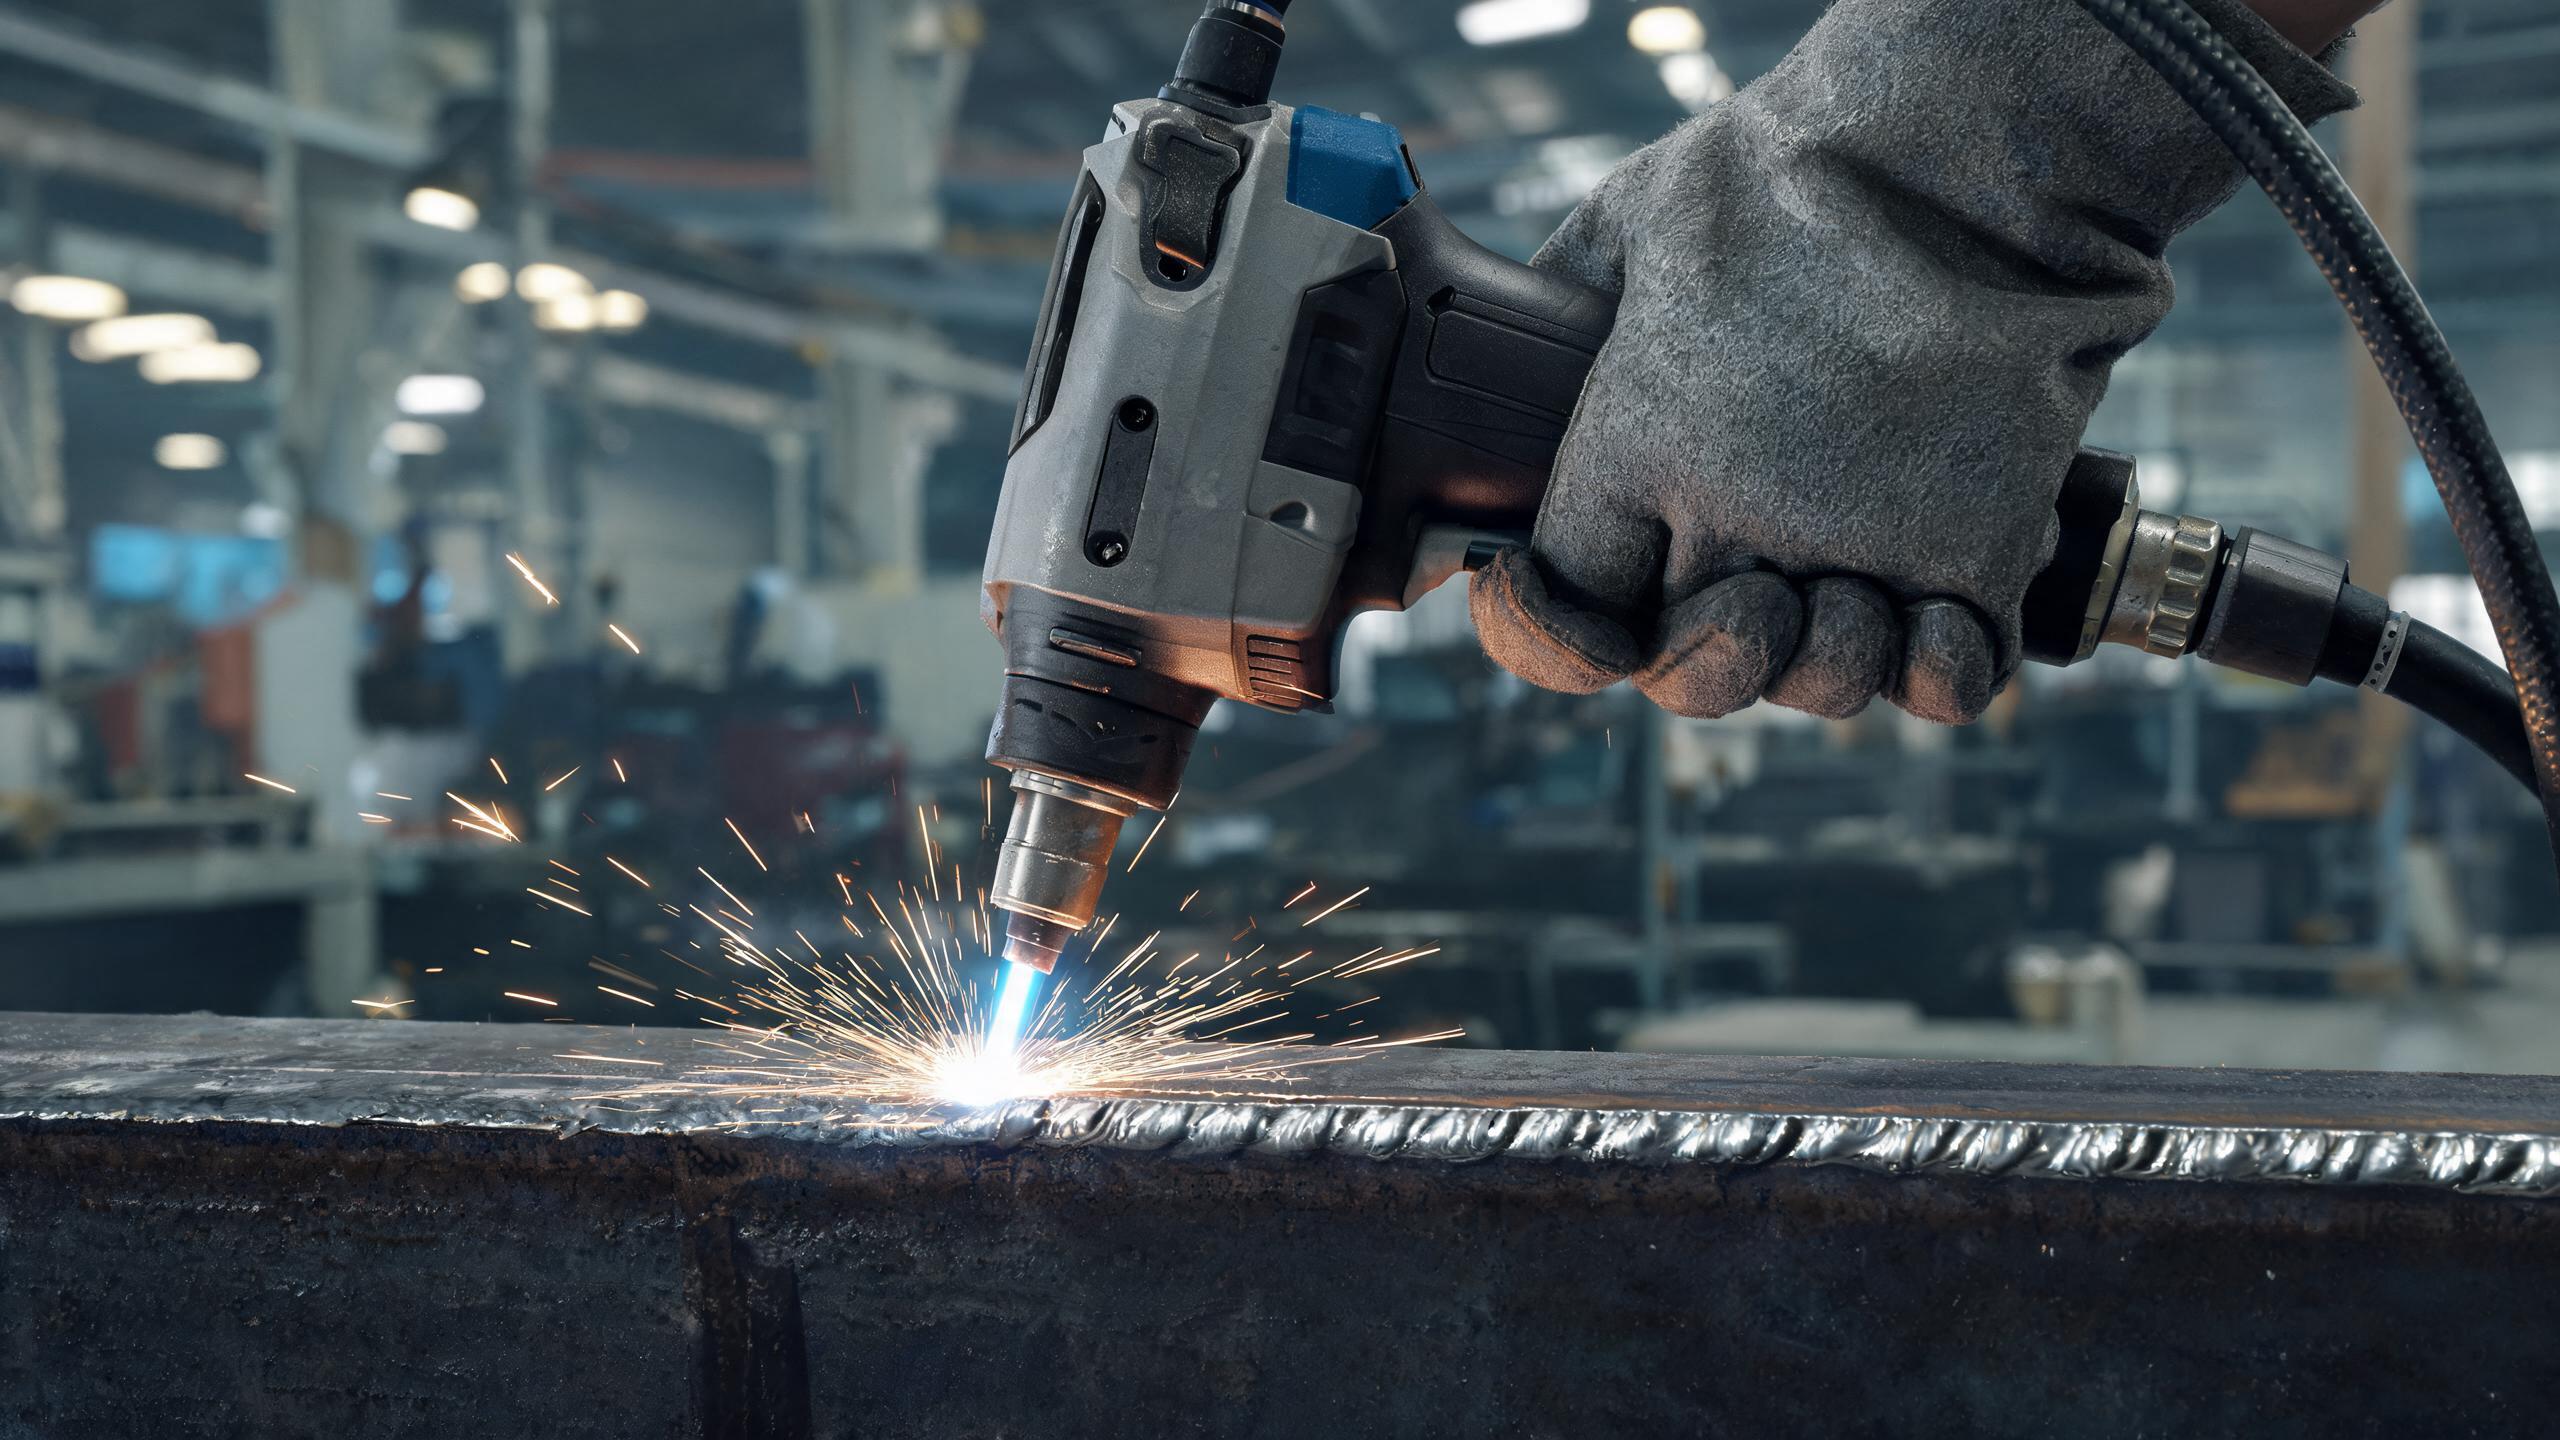
Hướng dẫn kỹ thuật hàn tấm thép bằng máy hàn laser cầm tay, bao gồm cài đặt công suất khuyến nghị theo độ dày tấm, thông số xuyên thấu, yêu cầu làm mát và mẹo thực tế để đạt được mối hàn sạch, lặp lại được.
Hàn tấm thép bằng laser cầm tay: Những điều cơ bản
Tấm thép là một trong những vật liệu phổ biến nhất trong chế tạo kết cấu, xây dựng máy móc và sản xuất thiết bị hạng nặng. Một tốt nhất mang lại sự linh hoạt cho việc hàn tấm mà hệ thống cổng cố định không thể cung cấp - người vận hành có thể di chuyển tự do xung quanh các tấm lớn, hàn ở mọi hướng và tiếp cận các góc và cạnh mà không cần định vị lại phôi. Hiểu các thông số phù hợp cho từng độ dày tấm là điều cần thiết để đạt được mối hàn chắc chắn, sạch sẽ với biến dạng nhiệt tối thiểu.
Cài đặt công suất theo độ dày tấm
Dải nhiệt độ hoạt động cho thép không gỉ có sẵn ở các cấu hình 1000W, 1500W, 2000W và 3000W. Mỗi mức công suất có một phạm vi độ dày tấm thực tế mà nó hoạt động tối ưu:
- 1000W – Tốt nhất cho tấm mỏng (1–2mm). Tạo ra các mối hàn sạch trên thép nhẹ với lượng nhiệt đầu vào tối thiểu. Tránh vượt quá 2mm - độ xuyên thấu không đủ dẫn đến các mối nối yếu.
- 1500W – Tầng được sử dụng rộng rãi nhất để hàn tấm. Cung cấp độ xuyên thấu tối đa 3mm trên thép không gỉ và nhôm, với độ đồng đều mối hàn ±0,1mm. Lý tưởng cho phần lớn các công việc chế tạo tấm.
- 2000W – Mở rộng khả năng lên tấm 3–4mm. Phù hợp cho giá đỡ kết cấu, vỏ máy móc và các cụm tấm có độ dày trung bình.
- 3000W – Được thiết kế cho tấm dày (4mm+). Cung cấp độ xuyên thấu sâu và tốc độ di chuyển cao cho các ứng dụng kết cấu nặng.
Các thông số hàn chính cần kiểm soát
Công suất laser và độ sâu xuyên thấu
Độ sâu xuyên thấu chủ yếu được xác định bởi công suất laser và tốc độ di chuyển. Đối với mẫu 1500W hoạt động trên tấm thép không gỉ 3mm, các thông số chính là:
- Cài đặt công suất: 1200–1500W (điều chỉnh dựa trên sự chuẩn bị mối nối)
- Tốc độ di chuyển: thường là 10–20 mm/s để xuyên thấu hoàn toàn trên tấm 3mm
- Độ xuyên thấu tối đa: 3mm trên thép không gỉ và nhôm
- Độ đồng đều mối hàn: ±0,1mm trên toàn bộ chiều dài mối hàn
Đối với tấm dày hơn, tăng công suất theo tỷ lệ và giảm tốc độ di chuyển - nhưng luôn kiểm tra trên mẫu thử trước. Công suất quá cao với tốc độ di chuyển nhanh gây ra hiện tượng cắt lẹm, trong khi công suất không đủ với tốc độ chậm gây ra hiện tượng gia cường quá mức.
Chế độ xung so với chế độ sóng liên tục
Hầu hết các máy hàn laser sợi quang cầm tay đều cung cấp cả chế độ sóng liên tục (CW) và chế độ xung:
- Chế độ CW – cung cấp công suất không đổi để xuyên thấu sâu. Tốt nhất cho tấm dày hơn và các mối hàn kết cấu yêu cầu sự nóng chảy hoàn toàn.
- Chế độ xung – xen kẽ giữa công suất đỉnh cao và thời gian nghỉ. Giảm tổng lượng nhiệt đầu vào, lý tưởng cho tấm mỏng và các ứng dụng nhạy cảm với nhiệt, nơi cần giảm thiểu biến dạng.
Cấp dây và vật liệu phụ
Đối với hàn tấm yêu cầu lấp đầy khe hở hoặc gia cường, hệ thống cấp dây tích hợp là điều cần thiết. Những điểm chính cần xem xét:
- Đường kính dây: 0,8–1,2mm là tiêu chuẩn cho hàn tấm
- Vật liệu dây: khớp với kim loại cơ bản - sử dụng dây thép không gỉ cho tấm thép không gỉ, dây thép carbon cho tấm thép carbon
- Tốc độ cấp dây: nên được cân bằng với tốc độ di chuyển và công suất laser; quá nhanh gây ra tia bắn, quá chậm gây ra sự lấp đầy không đủ
Làm mát và quản lý nhiệt
Hàn tấm tạo ra nhiệt lượng đáng kể, đặc biệt là trên tấm dày và các mối hàn dài. Hệ thống làm mát bằng nước tuần hoàn trên mẫu 1500W hỗ trợ hoạt động liên tục hơn 8 giờ, duy trì nhiệt độ nguồn laser ổn định trong suốt ca làm việc. Những điểm chính về làm mát:
- Cài đặt nhiệt độ máy làm lạnh: tuân theo phạm vi khuyến nghị của nhà sản xuất - thường là 20–25°C
- Chất lượng chất làm mát: sử dụng nước cất hoặc nước khử ion để ngăn ngừa sự tích tụ cặn trong mạch làm mát
- Khoảng thời gian kiểm tra: kiểm tra mức chất làm mát và tình trạng bộ lọc hàng tuần trong quá trình sản xuất liên tục
Mẹo thực tế để hàn tấm chất lượng
- Chuẩn bị mối nối đúng cách – lớp oxit cán, gỉ sét và dầu phải được loại bỏ khỏi bề mặt tấm trước khi hàn. Sự nhiễm bẩn là nguyên nhân hàng đầu gây ra độ xốp.
- Duy trì tốc độ di chuyển nhất quán – sự thay đổi tốc độ gây ra biên dạng mối hàn không đều và độ xuyên thấu không nhất quán. Sử dụng thanh dẫn hướng hoặc đồ gá cho các mối hàn thẳng.
- Kiểm soát chiều dài dây hàn nhô ra – giữ phần dây phụ nhô ra nhất quán (thường là 8–12mm từ đầu tiếp xúc) để đảm bảo hồ quang và cấp dây ổn định.
- Sử dụng khí bảo vệ argon – tốc độ dòng chảy 15–20 L/phút là điển hình cho hàn tấm. Bảo vệ không đủ gây ra oxy hóa và đổi màu.
- Lưu trữ các cấu hình tối ưu – mẫu 1500W lưu trữ hơn 50 cấu hình hàn. Khi bạn đã xác nhận các thông số cho một độ dày tấm cụ thể, hãy lưu chúng để gọi lại ngay lập tức cho các công việc trong tương lai.
Danh sách kiểm tra kiểm tra chất lượng
| Thông số | Phạm vi chấp nhận được |
|---|---|
| Chiều rộng mối hàn | Đồng đều dọc theo toàn bộ chiều dài mối hàn |
| Độ đồng đều mối hàn | Độ lệch ±0,1mm (mẫu 1500W) |
| Độ xuyên thấu | Nóng chảy hoàn toàn qua độ dày tấm |
| Màu bề mặt | Bạc đến vàng rơm nhạt (bảo vệ đúng cách) |
| Chân mối hàn bị lõm | Không nhìn thấy ở các cạnh mối hàn |
Chứng nhận cho sử dụng công nghiệp
Đối với hàn tấm trong các ngành công nghiệp được quản lý, chứng nhận máy là điều bắt buộc. Máy hàn laser cầm tay của Xinhong CNC được chứng nhận CE và RoHS, được sản xuất theo hệ thống quản lý chất lượng ISO 9001:2015. Nguồn laser từ IPG, RAYCUS và GW đảm bảo chất lượng chùm tia nhất quán trên toàn bộ dải công suất.