
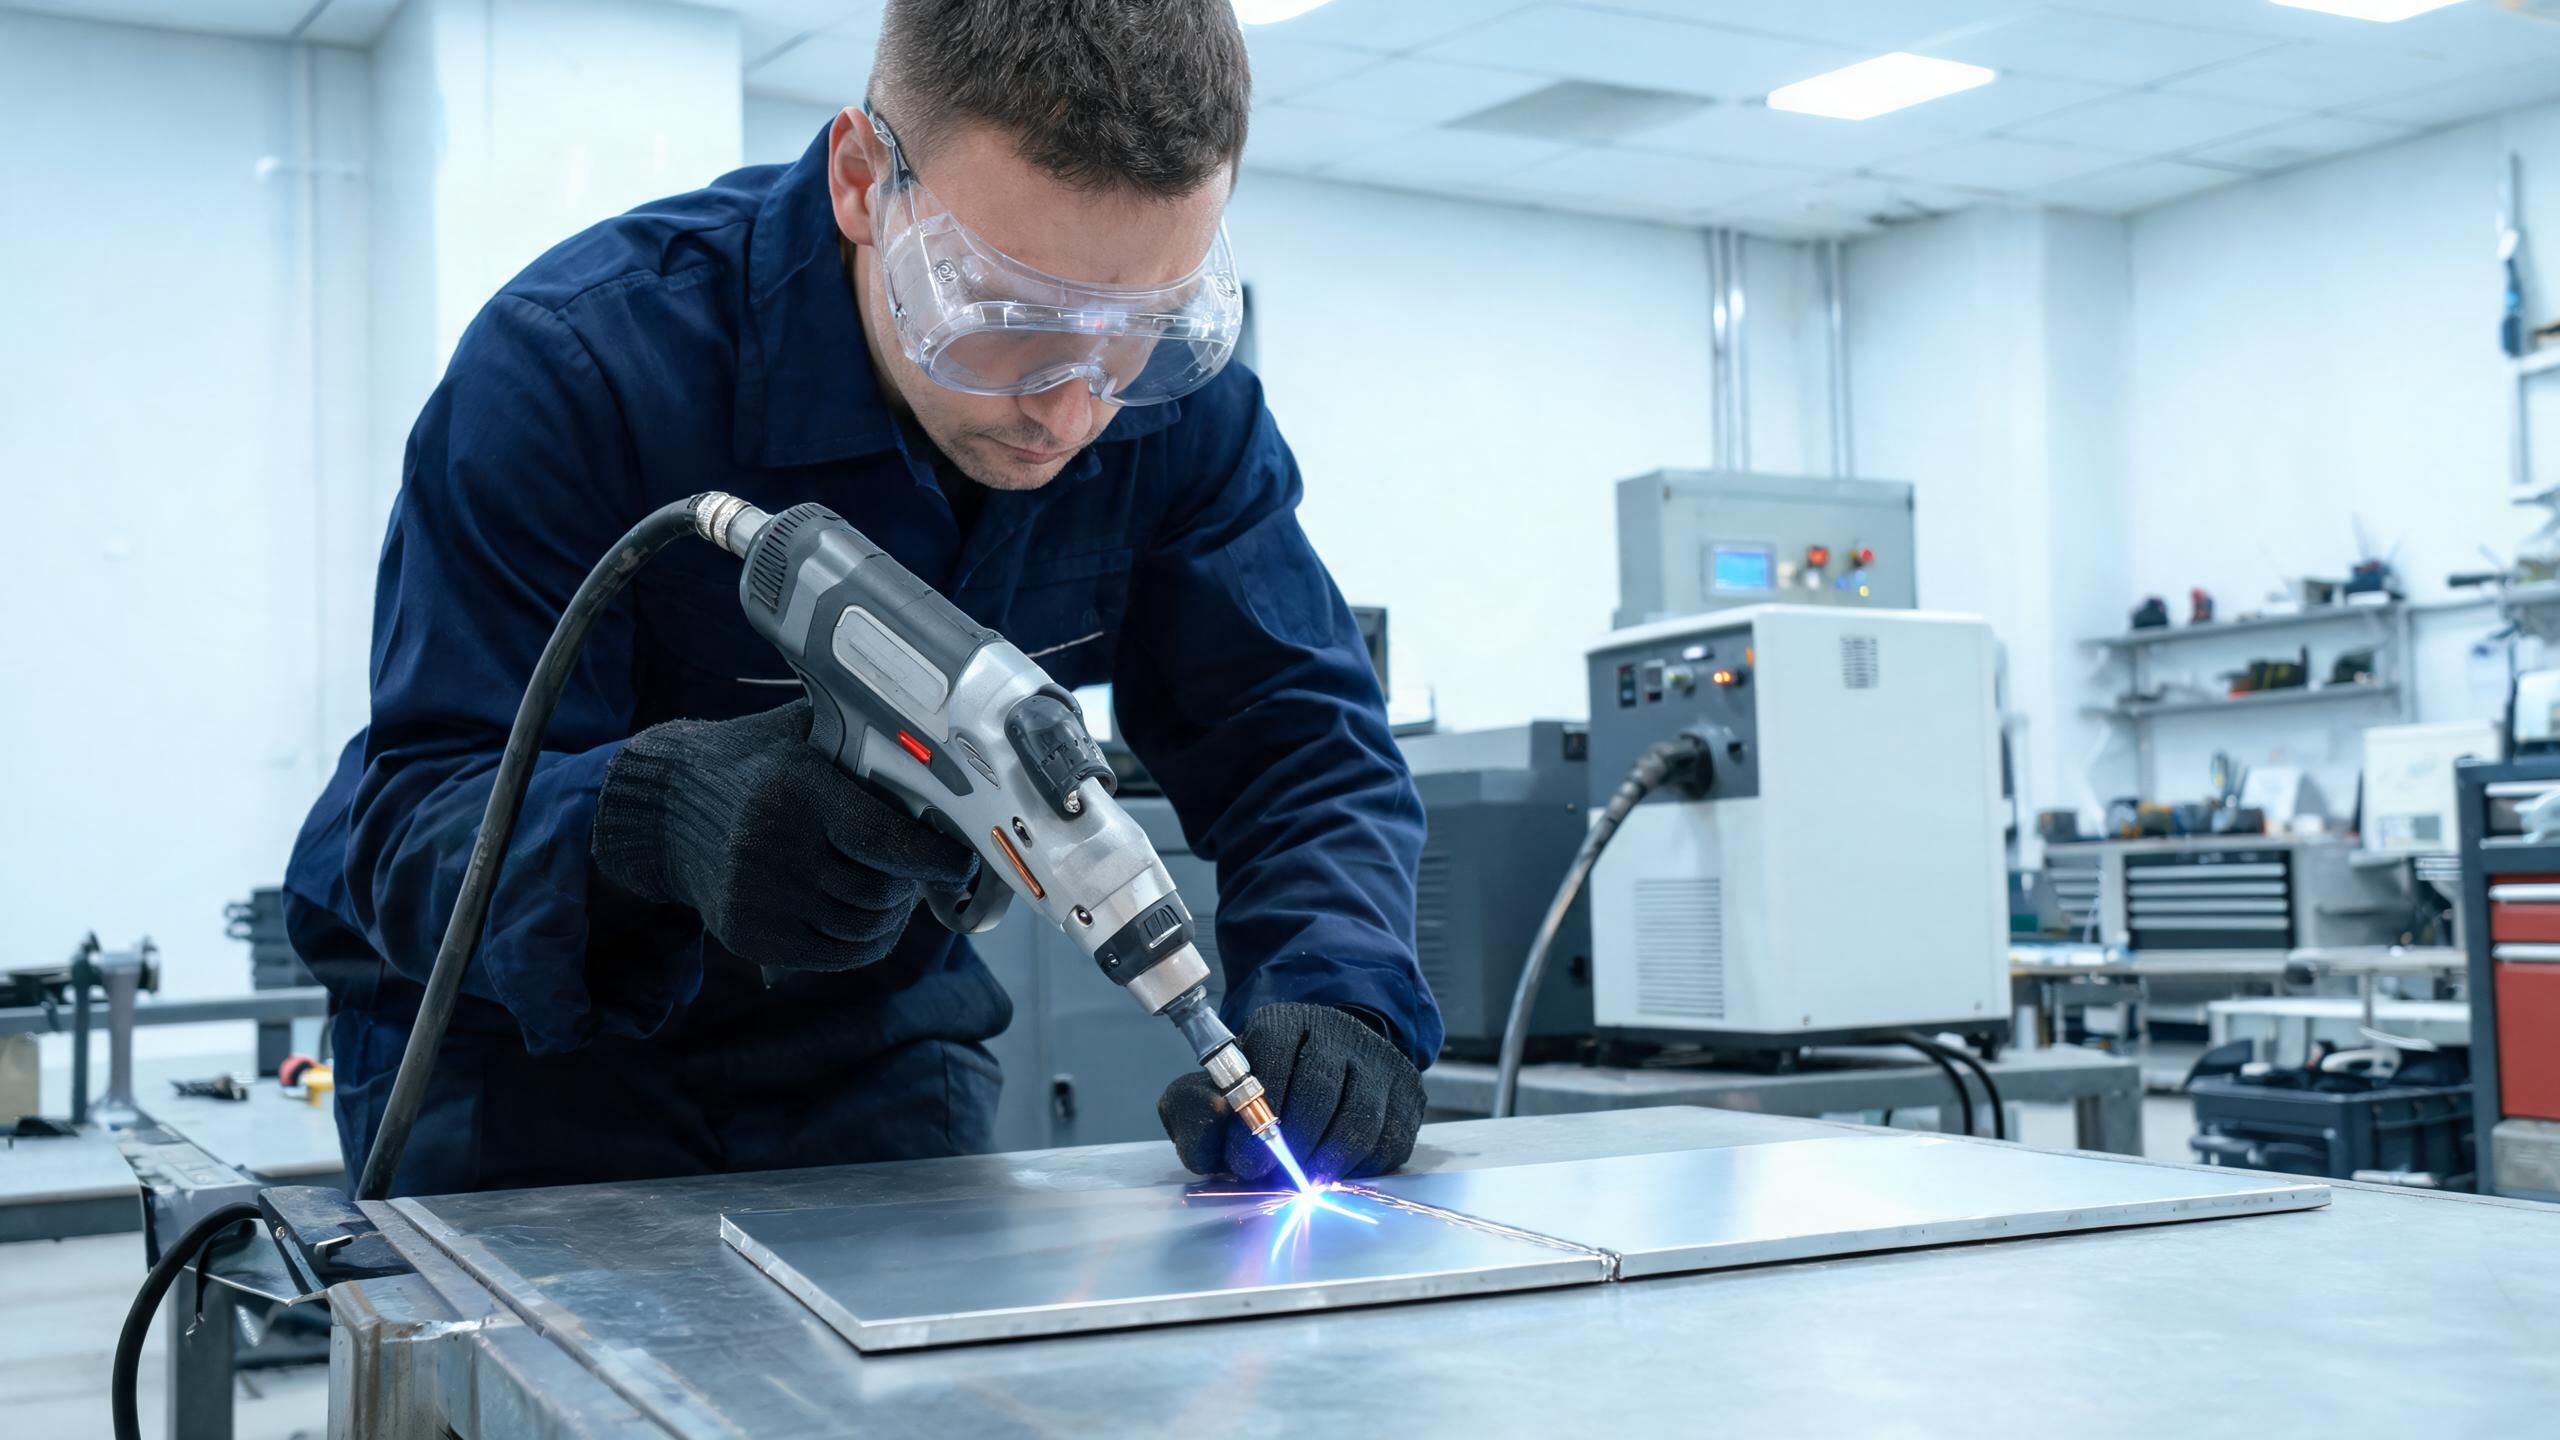
Các kỹ thuật và mẹo để hàn tấm nhôm mỏng (0,5-1,5 mm) bằng máy hàn laser cầm tay, bao gồm lựa chọn công suất, kiểm soát nhiệt lượng đầu vào, quản lý lớp oxy hóa, khí bảo vệ, chuẩn bị mối nối và cấp dây để lấp đầy khe hở.
Hướng dẫn kỹ thuật
Tại sao Nhôm Mỏng Đòi hỏi Sự Chú Ý Đặc biệt
Nhôm mỏng - thường là các tấm có độ dày từ 0,5 mm đến 1,5 mm - được sử dụng rộng rãi trong vỏ thiết bị điện tử, tấm trang trí, tản nhiệt, vỏ pin và các bộ phận kết cấu nhẹ. Hàn các chi tiết mỏng này đặt ra một loạt thách thức khác biệt so với hàn các tấm nhôm dày hơn. Biên độ sai số rất nhỏ: quá nhiều nhiệt sẽ gây cháy thủng; quá ít sẽ gây nóng chảy không hoàn toàn.
Một máy hàn laser cầm tay mang lại cho người vận hành độ chính xác cần thiết cho nhôm mỏng vì năng lượng laser có thể được hội tụ chặt chẽ và kiểm soát ở mức mili giây. Nhưng chỉ riêng thiết bị là chưa đủ - kỹ thuật và việc tinh chỉnh thông số mới là yếu tố tạo nên sự khác biệt giữa mối hàn sạch và chi tiết bị loại bỏ. Để có cái nhìn tổng quan toàn diện về việc sử dụng máy hàn laser di động cho nhôm, hãy xem hướng dẫn chuyên sâu của chúng tôi.
Chọn Mức Công suất Phù hợp cho Nhôm Mỏng
Đối với tấm nhôm mỏng (0,5–1,5 mm), cài đặt công suất thấp hơn thường phù hợp hơn. Công ty TNHH Công nghệ CNC Xinhong Sơn Đông sản xuất tốt nhất các model với cấu hình 1000W, 1500W, 2000W và 3000W. Đối với công việc nhôm mỏng:
| Độ dày vật liệu | Công suất khuyến nghị | Ưu điểm chính |
|---|---|---|
| 0,5–0,8 mm | 1000W | Nhiệt lượng đầu vào tối thiểu, giảm nguy cơ cháy thủng |
| 0,8–1,2 mm | 1000W–1500W | Cân bằng giữa độ xuyên thấu và kiểm soát |
| 1,2–1,5 mm | 1500W | Xuyên thấu hoàn toàn với vũng hàn ổn định |
Model 1500W đạt độ xuyên thấu tối đa 3 mm trên nhôm, với độ đồng đều mối hàn ±0,1 mm. Đối với các ứng dụng tấm mỏng, độ chính xác này có nghĩa là Quý khách có thể tạo ra các mối hàn nhất quán ở mức thấp hơn của dải xuyên thấu mà không vượt quá và làm hỏng chi tiết gia công.
Kỹ thuật 1: Kiểm soát Nhiệt lượng Đầu vào bằng Tốc độ và Công suất
Kỹ thuật quan trọng nhất đối với nhôm mỏng là quản lý nhiệt lượng đầu vào. Vì nhôm dẫn nhiệt nhanh, vùng ảnh hưởng nhiệt lan rộng nhanh chóng - và trên vật liệu mỏng, toàn bộ tấm có thể nóng lên nhanh. Dưới đây là cách kiểm soát:
- Sử dụng tốc độ di chuyển cao hơn: Di chuyển súng hàn với tốc độ 15–25 mm/s đối với tấm 0,5–0,8 mm. Tốc độ di chuyển nhanh hơn giúp giảm tổng nhiệt lượng đầu vào trên mỗi đơn vị chiều dài, ngăn ngừa cháy thủng.
- Giảm công suất laser: Không chạy ở công suất định mức tối đa cho vật liệu mỏng. Trên máy 1500W, hãy bắt đầu ở mức 600–900W cho nhôm 0,5 mm và chỉ tăng lên nếu độ xuyên thấu không đủ.
- Sử dụng chế độ xung nếu có: Xung laser cung cấp năng lượng theo từng đợt được kiểm soát, cho phép kim loại nguội đi một chút giữa các xung. Điều này làm giảm đáng kể nguy cơ cháy thủng trên vật liệu mỏng.
Mẹo thực tế: Luôn kiểm tra thông số trên một mảnh phế liệu cùng hợp kim và độ dày trước khi hàn chi tiết thực tế. Máy có thể lưu trữ hơn 50 bộ thông số hàn, vì vậy khi đã tìm được tổ hợp phù hợp, hãy lưu lại để sử dụng sau.
Kỹ thuật 2: Xử lý Lớp Oxy hóa trên Tấm Mỏng
Trên nhôm mỏng, lớp oxy hóa có ý nghĩa tương đối lớn hơn so với độ dày kim loại nền. Màng oxy hóa 4–5 nm ít quan trọng hơn trên tấm 3 mm, nhưng trên tấm 0,5 mm, nó chiếm một phần đáng kể của vật liệu và có thể gây ra các khuyết tật hàn nghiêm trọng.
- Chải vùng hàn bằng bàn chải sắt chuyên dụng cho nhôm ngay trước khi hàn. Không sử dụng bàn chải đã dùng cho thép - các hạt sắt bám trong bàn chải sẽ làm nhiễm bẩn nhôm và gây ra khuyết tật.
- Làm sạch bằng dung môi (axeton hoặc cồn isopropyl) để loại bỏ dầu mỡ, dấu vân tay và độ ẩm. Trên tấm mỏng, ngay cả nhiễm bẩn nhẹ cũng có thể dẫn đến rỗ khí, ảnh hưởng đến tính toàn vẹn của mối hàn.
- Hàn ngay sau khi làm sạch. Lớp oxy hóa bắt đầu hình thành trở lại trong vòng vài phút. Lý tưởng nhất là hàn trong vòng 30 phút sau khi chuẩn bị bề mặt đối với vật liệu mỏng.
Kỹ thuật 3: Tối ưu hóa Khí Bảo vệ cho Nhôm Mỏng
Khí bảo vệ rất quan trọng đối với nhôm mỏng vì vũng hàn nhỏ dễ bị nhiễm bẩn từ khí quyển hơn. Argon là lựa chọn tiêu chuẩn, nhưng tốc độ dòng khí và vị trí vòi phun quan trọng hơn trên vật liệu mỏng:
- Tốc độ dòng khí: 15–20 L/phút là điển hình. Tốc độ dòng khí quá cao có thể tạo ra nhiễu loạn kéo không khí xung quanh vào; quá thấp khiến mối hàn được bảo vệ không đầy đủ.
- Góc vòi phun: Giữ vòi phun khí bảo vệ ở góc nghiêng 10–15° so với hướng hàn để đảm bảo khí bao phủ vũng hàn đang đông đặc phía sau chùm tia.
- Độ tinh khiết của khí: Sử dụng argon tinh khiết 99,999%. Các cấp độ tinh khiết thấp hơn đưa vào độ ẩm và oxy góp phần gây rỗ khí, đặc biệt có vấn đề trên tấm mỏng vì có ít vật liệu hơn để chịu đựng khuyết tật.
Kỹ thuật 4: Chuẩn bị Mối nối và Đồ gá
Tấm nhôm mỏng dễ uốn và dễ bị biến dạng do nhiệt hàn. Việc chuẩn bị mối nối và đồ gá đúng cách là rất cần thiết:
- Sử dụng lắp khít chặt: Đối với hàn laser, dung sai khe hở phải được giữ dưới 0,2 mm. Nhôm mỏng không thể bắc cầu qua các khe hở lớn mà không cần thêm vật liệu hàn, điều này làm tăng nhiệt.
- Kẹp chặt: Cố định cả hai chi tiết để ngăn chuyển động trong quá trình hàn. Sự giãn nở nhiệt có thể làm dịch chuyển mối nối khi nhiệt tích tụ.
- Cân nhắc hàn điểm: Đặt các mối hàn điểm nhỏ dọc theo mối nối trước khi hàn hoàn chỉnh. Điều này giữ thẳng hàng và giảm biến dạng.
Độ đồng đều mối hàn ±0,1 mm của các máy này đảm bảo chùm tia laser luôn đi đúng quỹ đạo, nhưng người vận hành vẫn có trách nhiệm đưa ra một mối nối được căn chỉnh đúng cho chùm tia.
Kỹ thuật 5: Sử dụng Cấp Dây để Lấp Đầy Khe hở
Khi không thể tránh khỏi các khe hở hoặc cần xây dựng vật liệu trên nhôm mỏng, phụ kiện bộ cấp dây tự động là vô cùng giá trị. Sử dụng dây hàn nhôm ER4043 hoặc ER5356:
- ER4043 (5% silicon) chảy tốt và phù hợp cho hàn đa dụng trên tấm mỏng. Nó có nhiệt độ nóng chảy thấp hơn và giảm độ nhạy nứt.
- ER5356 (5% magiê) cung cấp độ bền cắt cao hơn và được ưa chuộng cho các ứng dụng kết cấu và để phù hợp với hợp kim nhôm dòng 5000.
- Bắt đầu với tốc độ cấp dây 2–4 m/phút cho vật liệu mỏng và điều chỉnh dựa trên kích thước khe hở và hình dạng mối hàn mong muốn.
Vận hành Liên tục cho Công việc Theo Lô
Các bộ phận nhôm mỏng thường được sản xuất theo lô - chi tiết vỏ, giá đỡ hoặc tấm. Hệ thống làm mát bằng nước trên các máy hàn laser cầm tay này hỗ trợ vận hành liên tục từ 8 giờ trở lên, nghĩa là Quý khách có thể chạy các lô sản xuất mà không cần dừng để làm nguội. Nhiệt độ laser ổn định tạo ra chất lượng mối hàn nhất quán trên toàn bộ lô.
Chứng nhận CE và RoHS, cùng với hệ thống quản lý chất lượng ISO 9001:2015, cung cấp sự tuân thủ có tài liệu cho người mua cung cấp cho các ngành công nghiệp được quản lý hoặc thị trường châu Âu.
Các Sai lầm Thường gặp Cần Tránh
- Chạy công suất quá cao trên tấm mỏng, gây cháy thủng và cong vênh.
- Bỏ qua việc loại bỏ lớp oxy hóa, dẫn đến rỗ khí và nóng chảy không đồng nhất.
- Sử dụng đường ống khí bảo vệ bẩn hoặc ẩm ướt, đưa hydro vào mối hàn.
- Đồ gá kém, cho phép mối nối di chuyển giữa quá trình hàn và tạo ra các mối hàn lệch.
- Không lưu các thông số đã được kiểm chứng, buộc Quý khách phải tinh chỉnh lại từ đầu cho mỗi lô.
Kết luận
Hàn nhôm mỏng bằng máy hàn laser cầm tay phụ thuộc vào việc kiểm soát nhiệt lượng đầu vào, chuẩn bị bề mặt đúng cách, sử dụng khí bảo vệ phù hợp và cố định mối nối chính xác. Với các tùy chọn công suất từ 1000W đến 3000W và khả năng lưu trữ các bộ thông số tối ưu, các máy hàn laser cầm tay này cung cấp cho các nhà chế tạo những công cụ cần thiết để tạo ra các mối hàn nhất quán, chất lượng cao trên tấm nhôm mỏng.