
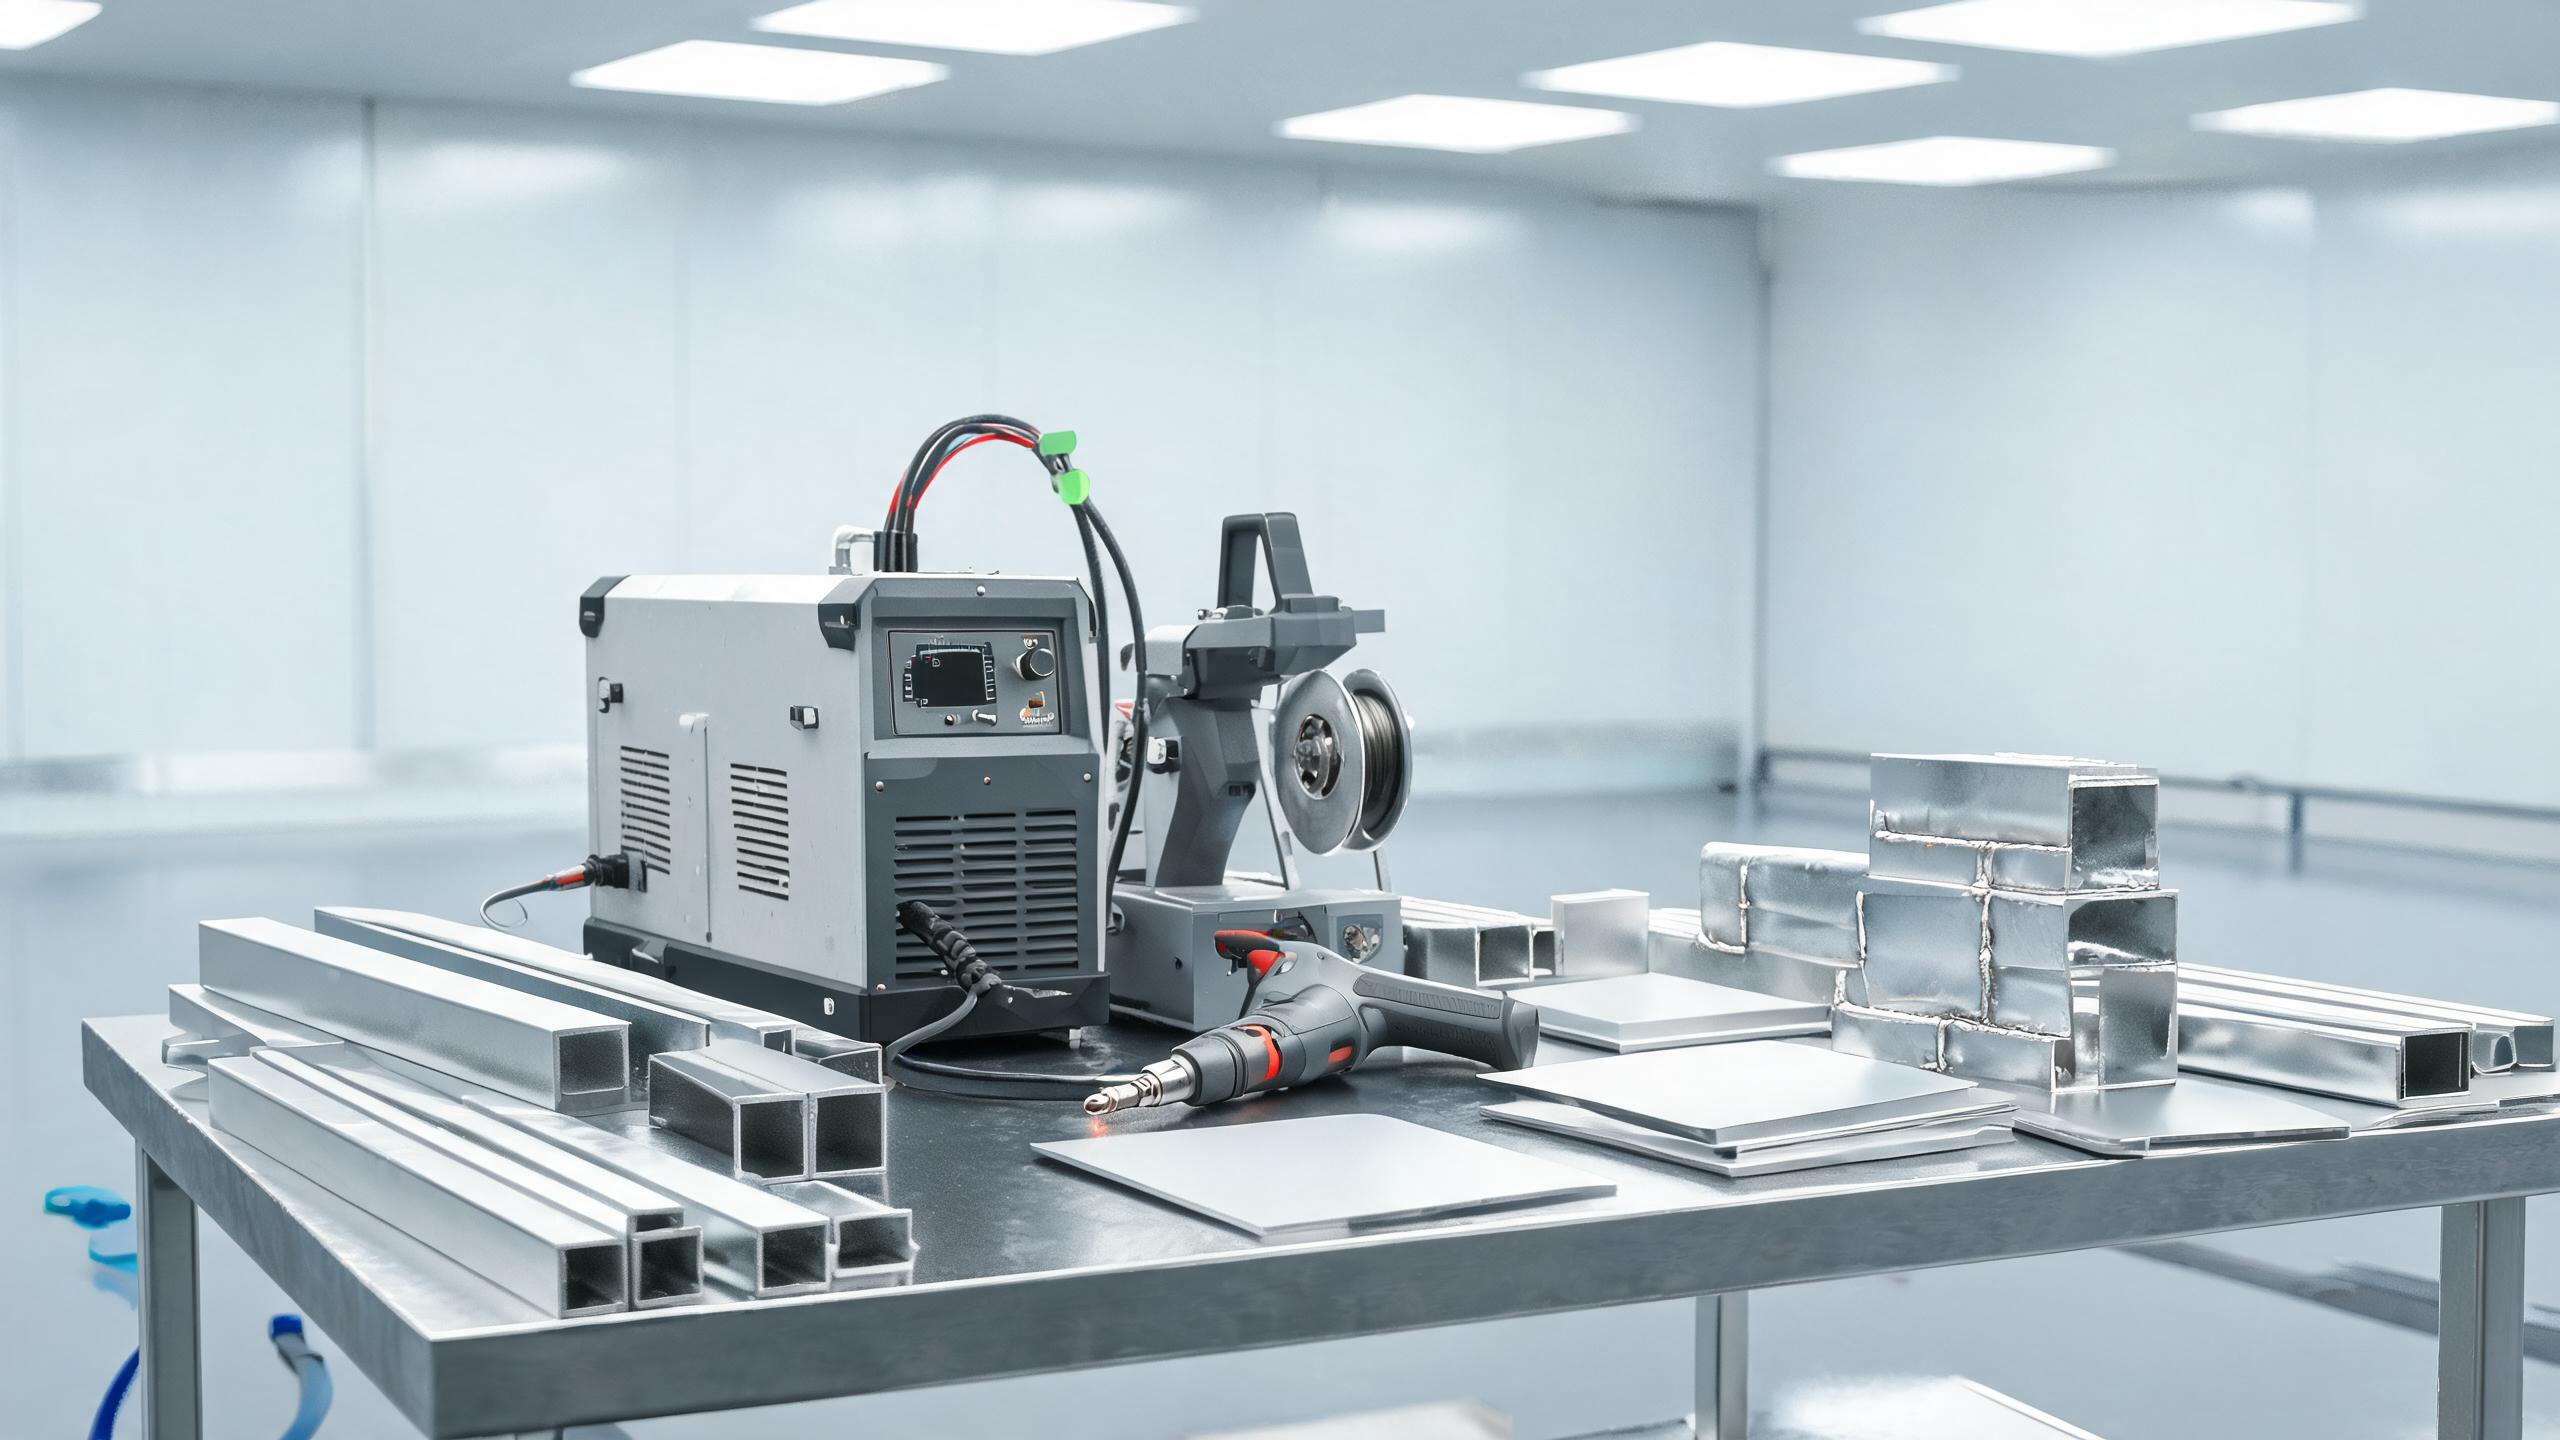
Những điều cần biết về việc sử dụng máy hàn laser cầm tay để chế tạo nhôm - ứng dụng, khả năng tương thích hợp kim, cân nhắc hiện trường và lợi thế năng suất.
Hướng dẫn kỹ thuật
Tại sao Tính Di động Quan trọng trong Chế tạo Nhôm
Các xưởng chế tạo nhôm xử lý nhiều loại chi tiết gia công - từ tấm phẳng và thanh định hình đùn đến khung kết cấu lớn và cụm lắp ráp tùy chỉnh. Không phải mọi bộ phận đều có thể được di chuyển đến trạm hàn cố định. Máy hàn laser cầm tay cho chế tạo nhôm mang mối hàn đến chi tiết gia công, loại bỏ nhu cầu di chuyển các bộ phận nặng hoặc quá khổ và giảm hư hỏng do xử lý đối với bề mặt hoàn thiện.
Việc chuyển từ hàn TIG hoặc MIG truyền thống sang tốt nhất thay đổi quy trình chế tạo theo một số cách thực tế: tốc độ di chuyển nhanh hơn, vùng ảnh hưởng nhiệt hẹp hơn, giảm thiểu việc mài sau hàn và khả năng hàn các độ dày khác nhau trong một lần thiết lập. Để có cái nhìn tổng quan toàn diện, hãy khám phá hướng dẫn của chúng tôi về cách chọn máy hàn laser di động cho nhôm.
Điều gì Tạo nên Hệ thống Hàn Laser Di động
Tính di động trong bối cảnh máy hàn laser sợi quang cầm tay có nghĩa là toàn bộ hệ thống - nguồn laser, bộ làm mát bằng nước, hệ thống điều khiển và súng hàn - có thể được vận chuyển đến vị trí chi tiết gia công và thiết lập trong vài phút. Các đặc điểm chính của dòng sản phẩm của chúng tôi:
| Đặc tính | Thông số kỹ thuật |
|---|---|
| Dải công suất | 1000 W / 1500 W / 2000 W / 3000 W |
| Độ xuyên thấu tối đa (Al) | 3 mm (model 1500 W) |
| Độ đồng đều mối hàn | ±0,1 mm |
| Hệ thống làm mát | Làm mát bằng nước, vận hành liên tục 8+ giờ |
| Lưu trữ thông số | 50+ nhóm |
| Chứng nhận | CE, RoHS, ISO 9001:2015 |
Các model 1000 W và 1500 W là những model được triển khai phổ biến nhất trong các xưởng chế tạo xử lý thanh nhôm định hình, vỏ kim loại tấm và cụm kết cấu. Các model 2000 W và 3000 W phục vụ các yêu cầu chế tạo nặng hơn như thanh định hình thành dày và mối nối nhiều lớp.
Các Ứng dụng Chế tạo Nhôm
Hồ sơ kết cấu và thanh định hình
Thanh nhôm định hình - thanh rãnh chữ T, ống hình chữ nhật và mặt cắt tùy chỉnh - là xương sống của khung, vỏ và kết cấu đỡ. Hàn laser cầm tay rất phù hợp cho mối hàn góc, mối hàn chữ T và các nút nhiều thanh vì chùm tia hội tụ tạo ra mối hàn hẹp, sâu với biến dạng nhiệt tối thiểu. Điều này đặc biệt quan trọng đối với các cụm lắp ráp chính xác khi dung sai gia công sau hàn chặt chẽ.
Vỏ kim loại tấm
Đối với vỏ chế tạo - hộp điện tử, hộp pin và bảng điều khiển - máy hàn laser cầm tay tạo ra các mối hàn sạch, thẩm mỹ, thường không cần hoàn thiện thêm. Vùng ảnh hưởng nhiệt hẹp (thường 0,5–1,5 mm) giữ được độ phẳng của các tấm liền kề, điều này rất quan trọng đối với việc bịt kín vỏ và lắp gioăng.
Mối hàn bộ trao đổi nhiệt và ống-tấm
Bộ trao đổi nhiệt bằng nhôm yêu cầu mối hàn ống-tấm có độ ngấu hoàn toàn và không rò rỉ. Lượng nhiệt được kiểm soát của laser sợi quang, kết hợp với khả năng của hệ thống làm mát bằng nước để duy trì công suất ổn định trong suốt ca làm việc trên 8 giờ, giúp việc sản xuất hàng loạt các mối hàn khó này trở nên khả thi.
Sửa chữa và làm lại
Trong môi trường chế tạo, máy hàn laser di động cũng có giá trị trong việc sửa chữa tại chỗ các bộ phận nhôm bị hư hỏng - vết nứt trên các bộ phận kết cấu, bề mặt mối nối bị mòn và làm lại các mối hàn bị lỗi. Khả năng mang súng hàn đến vị trí sửa chữa thay vì tháo rời kết cấu giúp tiết kiệm đáng kể thời gian lao động.
Những lưu ý chính cho quy trình chế tạo
Khả năng tương thích hợp kim
Các xưởng chế tạo thường làm việc với nhiều hợp kim nhôm khác nhau. Hiểu được cách mỗi loại phản ứng với hàn laser là điều cần thiết:
| Dòng hợp kim | Cấp độ phổ biến | Ghi chú hàn |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Khả năng hàn tuyệt vời; hàm lượng Mg ổn định vũng hàn. Chú ý mất Mg quá mức ở công suất cao. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Dễ bị nứt nóng. Sử dụng dây hàn 4043. Làm nóng trước các phần dày đến 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | Khả năng hàn tốt. Độ bền thấp hơn; phù hợp cho các ứng dụng phi kết cấu. |
| 1000 (Al nguyên chất) | 1050, 1060, 1100 | Độ phản xạ cao. Có thể cần công suất ban đầu cao hơn để tạo lỗ khóa. |
Quản lý lớp oxit trong chế tạo
Trong xưởng chế tạo, các bộ phận nhôm có thể nằm vài giờ hoặc vài ngày giữa quá trình cắt và hàn. Lớp oxit dày lên theo thời gian, tăng từ vài nanomet đến vài micromet. Lớp oxit dày hơn này làm tăng ngưỡng nóng chảy và có thể gây ra khuyết tật mối hàn. Các biện pháp chính:
- Loại bỏ oxit bằng cơ học (bàn chải thép không gỉ) hoặc hóa học (khắc axit) trong vòng 4 giờ trước khi hàn.
- Đối với các bộ phận được lưu kho, hãy lên lịch loại bỏ oxit như bước cuối cùng trước khi hàn.
- Kiểm tra các cạnh cắt - các cạnh nhôm cắt bằng laser có thể có lớp oxit tái đông cần mài trước khi hàn.
Khí bảo vệ trong điều kiện hiện trường
Khi sử dụng máy hàn laser cầm tay để chế tạo nhôm trong môi trường mở hoặc bán kín, hiệu quả của khí bảo vệ có thể bị ảnh hưởng bởi chuyển động không khí. Các biện pháp thực tế:
- Tăng lưu lượng khí lên 20–30% so với hàn trên bàn trong nhà.
- Sử dụng đầu phun thấu kính khí để phủ rộng hơn, tầng khí ổn định hơn.
- Tránh hàn nơi có gió trực tiếp; sử dụng màn chắn hoặc vỏ bọc khi cần thiết.
- Đối với các mối hàn quan trọng, hãy cân nhắc sử dụng tấm chắn phía sau để bảo vệ mối hàn đang đông đặc.
Mẹo hiện trường: Khả năng lưu trữ hơn 50 nhóm thông số của hệ thống có nghĩa là xưởng chế tạo có thể xác định trước cài đặt cho từng tổ hợp hợp kim-độ dày-mối nối phổ biến và gọi lại ngay lập tức, đảm bảo chất lượng nhất quán bất kể công nhân nào đang làm việc.
Lợi thế năng suất so với phương pháp truyền thống
So với hàn TIG nhôm, máy hàn laser sợi quang cầm tay thường đạt tốc độ di chuyển nhanh hơn 3–5 lần đồng thời tạo ra vùng ảnh hưởng nhiệt hẹp hơn và cần ít vệ sinh sau hàn hơn. Hệ thống làm mát bằng nước hỗ trợ hoạt động liên tục trên 8 giờ, nghĩa là một công nhân có thể hoàn thành các quy trình hàn dài mà không cần dừng để thiết bị nguội. Độ nhất quán mối hàn ±0,1 mm giảm thời gian làm lại và kiểm tra.
| Yếu tố | Hàn TIG | Hàn laser cầm tay |
|---|---|---|
| Tốc độ di chuyển (nhôm 1 mm) | 2–5 mm/s | 20–35 mm/s |
| Chiều rộng vùng ảnh hưởng nhiệt | 3–6 mm | 0,5–1,5 mm |
| Mài sau hàn | Đáng kể | Tối thiểu hoặc không |
| Hoạt động liên tục | Giới hạn bởi nhiệt độ mỏ hàn | Trên 8 giờ (làm mát bằng nước) |
| Yêu cầu tay nghề công nhân | Cao | Trung bình (điều khiển bằng thông số) |
Máy hàn laser cầm tay có phù hợp cho các công trường chế tạo ngoài trời không?
Hệ thống được thiết kế cho môi trường xưởng và bán kín. Tiếp xúc hoàn toàn ngoài trời đòi hỏi phải bảo vệ khỏi gió, mưa và bụi. Hệ thống làm mát bằng nước và bộ điều khiển điện tử cần được che chắn. Đối với sửa chữa hiện trường, nên sử dụng vỏ bọc tạm thời hoặc lều hàn.
Tôi có thể hàn các bộ phận nhôm đúc bằng thiết bị này không?
Hợp kim nhôm đúc (như A356) có thể hàn được với việc điều chỉnh thông số phù hợp, nhưng vật liệu đúc thường chứa độ xốp và tạp chất từ quá trình đúc có thể gây ra khuyết tật mối hàn. Nên kiểm tra trước khi hàn và thử nghiệm chụp X-quang các mối hàn đúc quan trọng.
Tôi nên chọn mức công suất nào cho chế tạo nhôm nói chung?
Mẫu 1500 W là lựa chọn linh hoạt nhất cho các xưởng chế tạo. Nó xử lý tấm từ 0,5 mm đến 3 mm, bao phủ phần lớn công việc thanh định hình và vỏ bọc, đồng thời cung cấp đủ biên độ cho các mối hàn ngấu hoàn toàn đáng tin cậy. Các xưởng xử lý thanh định hình thành dày (4 mm+) nên cân nhắc mẫu 2000 W hoặc 3000 W.