
Фибро-лазерното заваряване и TIG създават висококачествени съединения, но решават различни проблеми. Това сравнение обхваща прецизност, повторяемост, внасяне на топлина, изисквания за умения и структура на разходите, така че фабриките да могат да съпоставят процеса с работата.
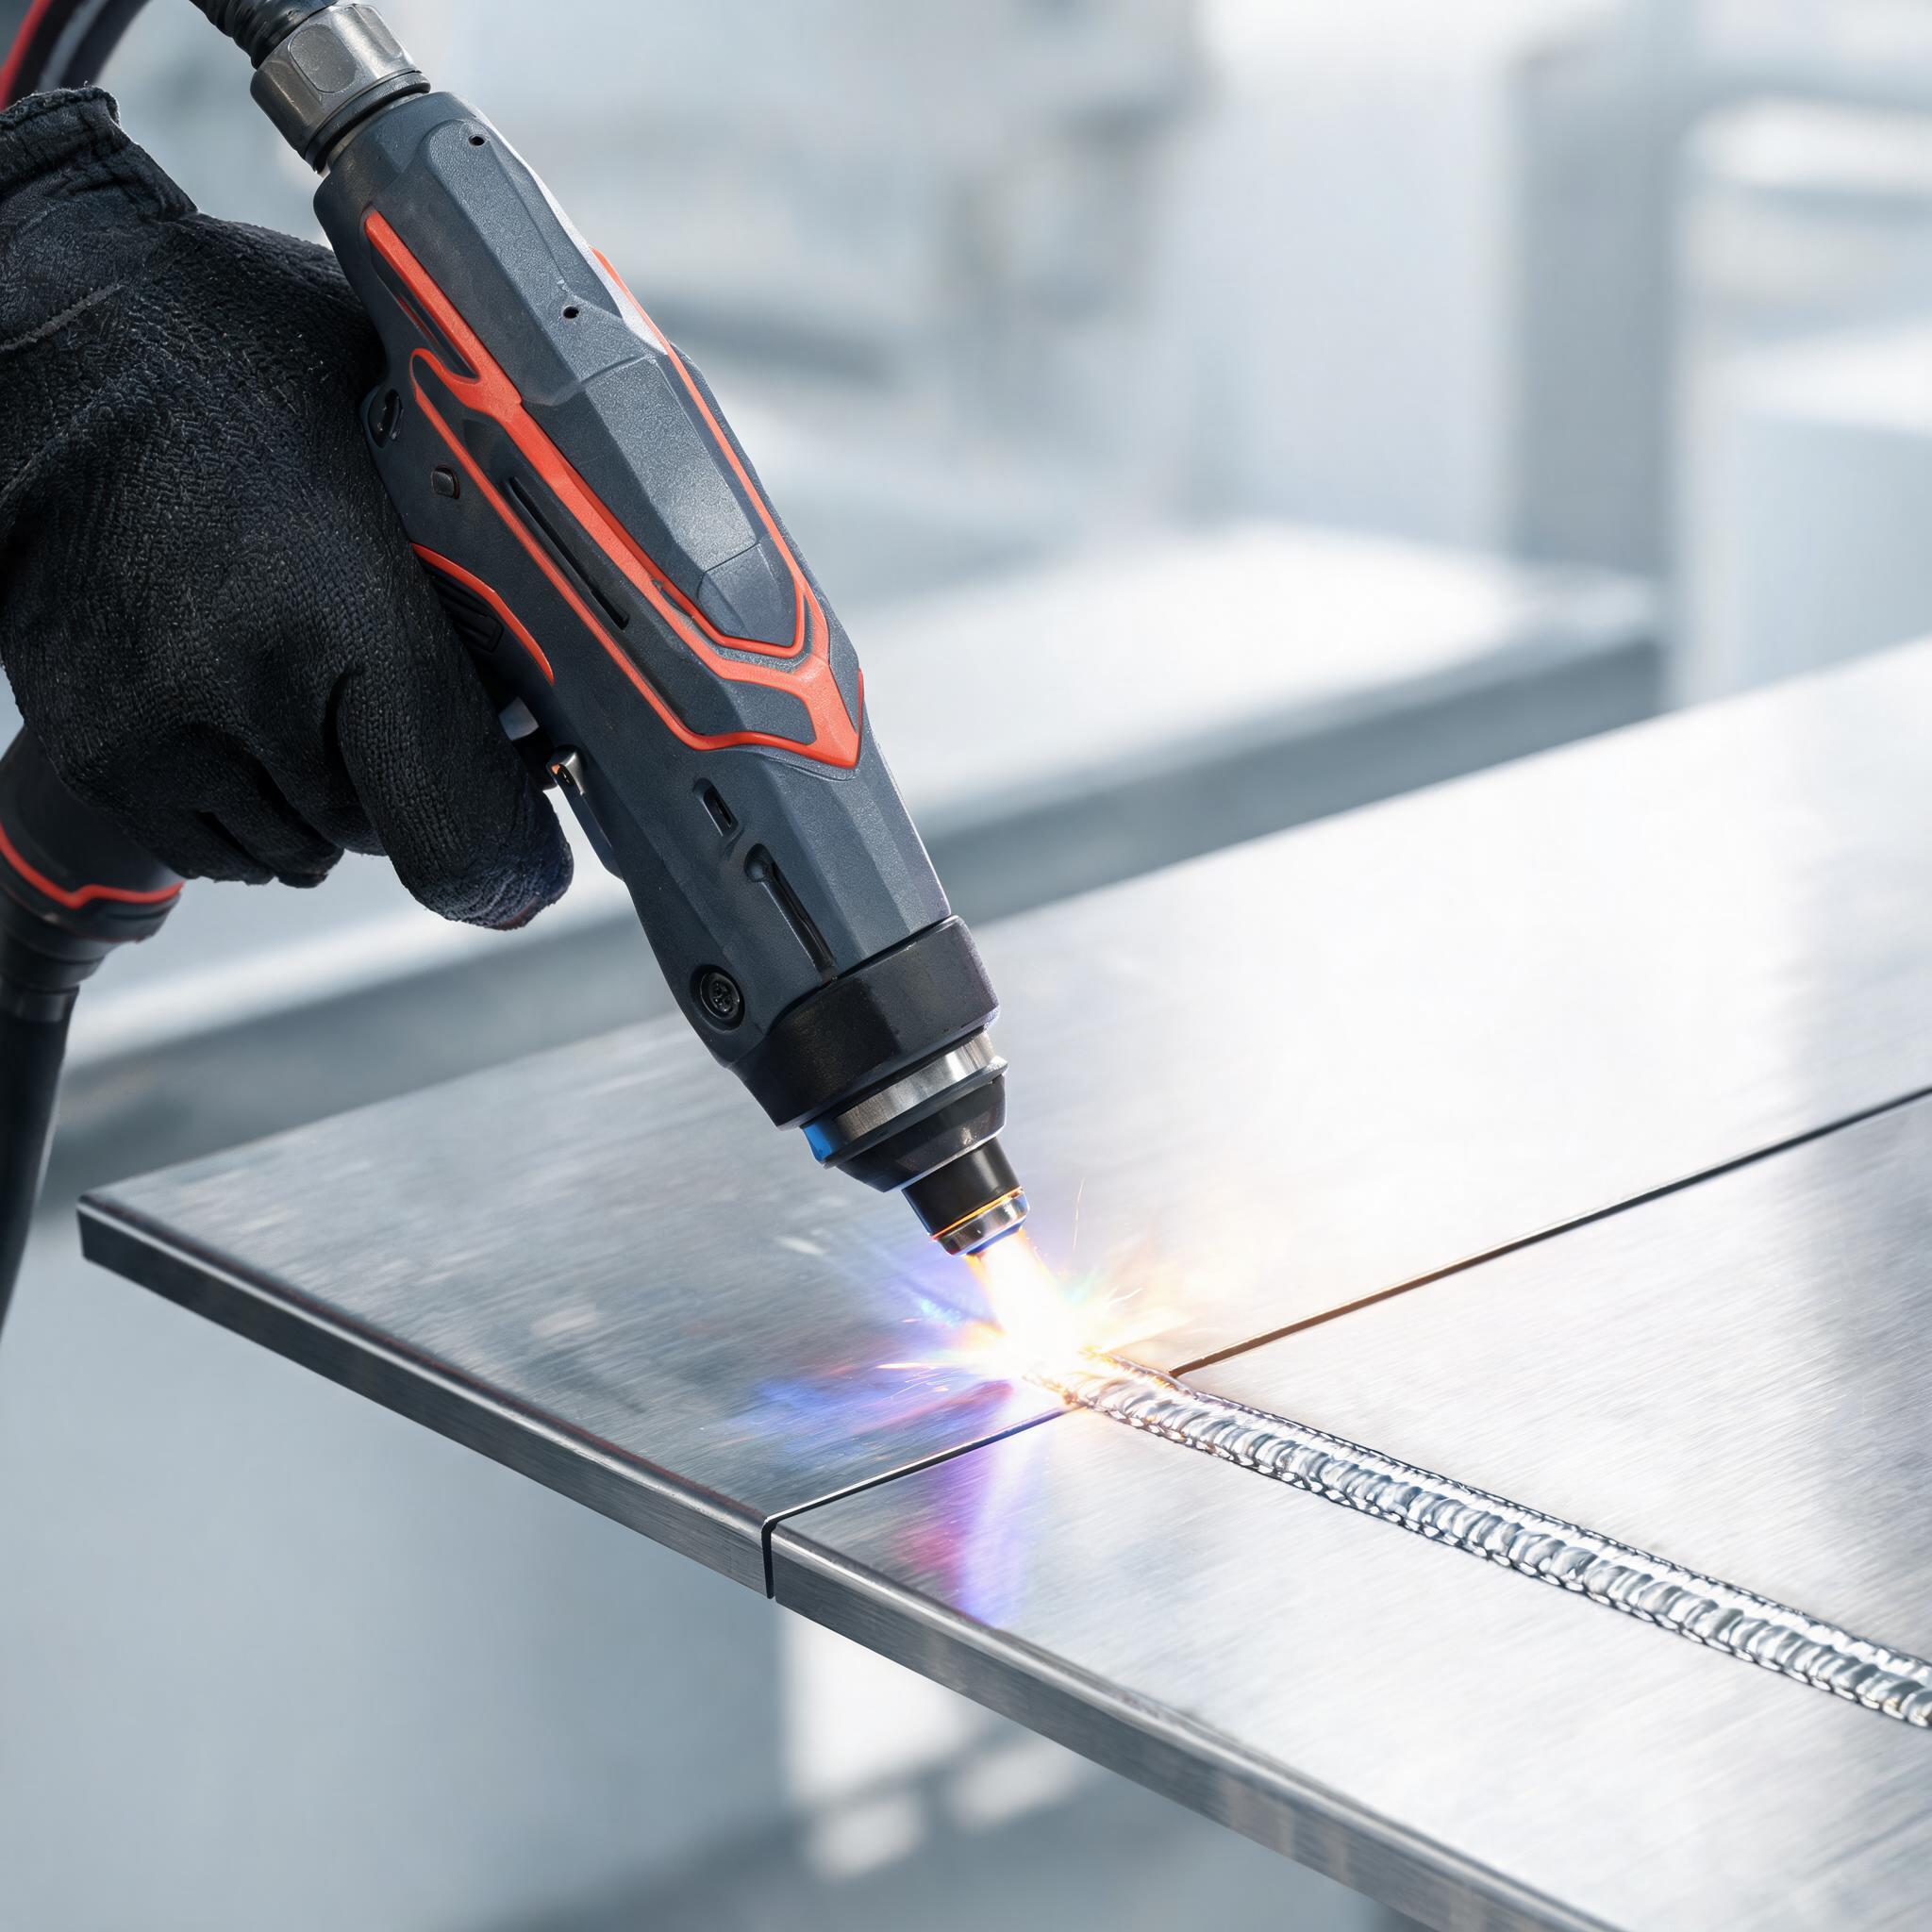
Фабрики, които обмислят надграждане на процеса, обикновено се сблъскват с един и същ избор: да останат с TIG или да добавят фибро-лазерно заваряване. И двата процеса създават здрави, висококачествени съединения. Разликата е в това как се държат от детайл до детайл, колко топлина внасят в заготовката и какъв оператор и каква подготовка на сглобката изискват. Тази статия сравнява двата процеса по критериите, които имат значение за прецизната работа, като използва действителните характеристики на фибро-лазерните заваръчни машини на Xinhong CNC като отправни точки.
Как двата процеса внасят топлина в метала
Основната механична разлика: фибро-лазерът концентрира енергия в петно, измервано в части от милиметъра, подавана като непрекъсната вълна или контролирани импулси. TIG използва електрическа дъга с по-широко разпределение на топлината, а операторът подава тел за заваряване на ръка. Всичко останало — деформация, скорост, повторяемост, умения — произтича от тази разлика.
По-широкото разпределение на топлината означава, че повече метал се загрява за по-дълго време. Концентрираното петно означава, че зоната на стопяване е малка и се охлажда бързо, така че околният материал остава по-близо до първоначалното си състояние. Нито един от двата не е универсално по-добър; правилният избор зависи от детайла.
Прецизност и повторяемост
TIG в опитни ръце създава отлични заварки. Но качеството живее в ръцете, очите и ритъма на оператора. Ширината на шева, проникването и разположението на телта варират леко между операторите и в рамките на смяна. За декоративни или конструктивни заварки тази вариация е приемлива. За производствени серии, където всяка връзка трябва да съвпада — медицински компоненти, архитектурна неръждаема стомана, тръби за хранителната промишленост — тя се превръща в тежест за QA.
Лазерното заваряване подхожда на това по друг начин. Ръчният фибро-лазерен заваръчен апарат изпълнява запазен набор от параметри по един и същ начин всеки път. Ръчният фибро-лазерен заваръчен апарат Xinhong CNC 1500W съхранява над 50 профила на заваряване и поддържа консистентност на шева от плюс/минус 0,1 mm, така че десетата връзка изглежда като първата. Операторите сменят материала или дебелината чрез извикване на запазен профил, вместо да пренастройват на усет.
За ремонта на инструменти прецизността е още по-висока. Машината за прецизно лазерно заваряване за ремонт на форми използва 50x микроскопско насочване с регулируем обхват на импулсната енергия от 0,1–50J и зона, засегната от топлина, от около 0,2 mm. Тази комбинация ви позволява да възстановявате ръбове на инжекционни форми, щамповъчни матрици и закалена инструментална стомана, без да омекотявате околната закалена повърхност — нещо, което дъгов процес не може да направи в този мащаб.
Скорост върху тънък материал
При тънка неръждаема стомана, алуминий и титан предимството от енергийната плътност се превръща директно в скорост на движение. Лазерът може да завърши връзка за част от времето, през което TIG е с включена дъга, защото енергията се отлага точно там, където е необходима, вместо да нагрява по-широка ивица. При ръчния апарат 1500W заварките с пълно проникване достигат около 3 mm с един проход — покривайки по-голямата част от работата с тънки листове в типичните цехове.
TIG не е бавен в абсолютни стойности, но всяка заварка изисква настройка, стартиране на дъгата и ритъм на ръчно подаване, който операторът трябва да поддържа. За къси заварки върху много малки детайли предимството на лазерното заваряване по отношение на времето за цикъл се натрупва. За дълги конструктивни шевове върху по-дебела плоча сравнението се променя — но това не е работата, която тази статия разглежда.
Внасяне на топлина и деформация при чувствителни детайли
Деформацията е мястото, където двата процеса се разминават най-рязко. Тънките панели, корпусите, корпусите на инструменти и готовите машинно обработени детайли се изкривяват при неравномерно нагряване. Дъгата на TIG нагрява ивица метал; панелът се дърпа при охлаждане и изправянето добавя труд, който е лесно да се подцени.
Импулсният фибро-лазер отлага енергия в контролирани пакети. Общото внасяне на топлина е ниско и локализирано, така че чувствителните детайли запазват геометрията си много по-добре. Това е същият механизъм, който прави зоната, засегната от топлина, от 0,2 mm на системата за ремонт на форми жизнеспособна върху закалена стомана: минимална енергия извън предвидената зона на стопяване означава минимална съпътстваща промяна. Фабриките, работещи с декоративна неръждаема стомана, тънък алуминий или предварително завършени възли, трябва да дадат голяма тежест на този критерий.
Чувствителност към сглобката: където TIG има предимство
Балансираното сравнение трябва честно да отчете TIG. Лазерното заваряване изисква последователна сглобка на съединението. Тъй като петното е малко, празнина, която TIG би преодолял с ръчно подавана тел, може да остави лазерната заварка недостопена или с кухина. Лазерното заваряване толерира известна празнина с опции за подаване на тел, но облагодетелства цеховете, които контролират допуските на рязане и сглобяване.
TIG, за разлика от него, работи с лоша сглобка. Операторът отчита празнината, регулира обема на телта и прокарва шева — включително неравностите. Ремонтната работа върху износени, деформирани или части с неизвестна геометрия често предпочита TIG точно поради тази причина. Ако работата ви е доминирана от единични ремонти на части, които не можете да преработите, толерантността на TIG към несъвършени съединения остава истинско предимство.
Изисквания за умения и труд
Сертифицираните TIG заварчици са оскъдни, скъпи и отнемат години, за да се развият. Текучеството на TIG работно място е загуба на способности, не просто събитие по персонала.
Ръчният лазерен заваръчен апарат е принципно по-лесен за работа. Машината контролира енергията и геометрията на шева от запазени профили; работата на оператора е позициониране, контрол на спусъка и визуална проверка. Компетентен фабрикант може да достигне последователно производствено качество с лазер за седмици, а не за години. Това не прави процеса безопасен за всеки — лазерното заваряване има свои собствени опасности и изисква дисциплинирана практика за безопасност, включително контрол на радиацията и дима. Цеховете, които го приемат, трябва да прегледат насоките за безопасност при лазерно заваряване, радиация, дим и ЛПС за ръчни фибро-лазерни заваръчни апарати преди да поставят машина на пода.
Пригодност за ремонт на форми и инструменти
За инжекционни форми, щамповъчни матрици и закалени инструменти сравнението до голяма степен е решено. Възстановяването на повреден ръб или запълването на износен радиус върху закалена стомана изисква енергия, достатъчно прецизна, за да се избегне отвръщане на околния материал. Импулсното лазерно заваряване под увеличение предоставя това. Ръчен фибро-лазерен заваръчен апарат 1500W се справя с общата фабрикация, но специализираният ремонт на форми се нуждае от микроскопско насочване и фино импулсно управление от вида, вграден в прецизната машина за фибро-лазерно заваряване за ремонт на форми на Xinhong.
TIG остава полезен за големи ремонти на инструменти с ниска прецизност, където е необходима голяма добавъчна тел и ще последва повторна механична обработка след заваряване. Но за довършителна работа върху готов, закален отвор, лазерът е подходящият инструмент.
Структура на разходите
Покупната цена на фибро-лазерна заваръчна машина обикновено е по-висока от сравнима TIG инсталация. Оценяването на решението само по капиталови разходи е погрешно разчитане на икономиката:
- Труд: по-ниският таван на умения и по-бързото обучение намаляват разходите за заплати и обучение на заварка.
- Производителност: по-краткото време с включена дъга на връзка увеличава продукцията на смяна при тънък материал.
- Преработка и изправяне: по-ниското внасяне на топлина означава по-малко корекция на деформацията след това.
- Консумативи: TIG консумира волфрам, газ и тел непрекъснато; лазерното заваряване консумира защитен газ и малко друго при авто генни съединения.
Структурата на разходите на TIG облагодетелства цехове с ниски обеми, неравномерни детайли или тежка ремонтна работа, където машината стои без работа между задачите. Високообемното производство на тънки материали измества изчисленията решително към лазер.
Често задавани въпроси
По-здраво ли е лазерното заваряване от TIG?
При правилно изпълнени заварки на подходящи съединения и двата процеса създават заварки с пълна якост. Разликата е в последователността: лазерът повтаря своите параметри връзка след връзка, докато качеството на TIG варира според уменията на оператора. Якостта зависи повече от дизайна на съединението и сглобката, отколкото от източника на енергия.
Каква дебелина може да обработва ръчен лазерен заваръчен апарат 1500W?
Ръчният фибро-лазерен заваръчен апарат Xinhong CNC 1500W постига около 3 mm проникване с един проход върху неръждаема стомана, алуминий и титанови сплави. Това покрива по-голямата част от работата с тънки материали; по-дебелата плоча все още изисква многопроходни дъгови процеси.
Може ли лазерното заваряване да запълва празнини като TIG?
Не толкова снизходително. TIG с ръчно подавана тел свързва добре неравномерни празнини. Лазерното заваряване изисква последователна сглобка; малките празнини могат да се управляват с подаване на тел, но по-големите празнини водят до недостатъчно запълване. Цеховете с тесни допуски на рязане и сглобяване получават най-добри лазерни резултати.
Все още ли са ми нужни сертифицирани заварчици за лазерна заваръчна клетка?
Обучението на операторите е по-кратко и по-просто за ръчно лазерно заваряване, защото параметрите идват от запазени профили и машината контролира доставянето на енергия. Въпреки това клетката трябва да отговаря на изискванията за лазерна безопасност — контрол на радиацията, извличане на дим и ЛПС — и някой трябва да носи тази отговорност.
Избор на вашата машина с Xinhong CNC
Решението обикновено се изяснява: TIG за неравномерни единични ремонти и лоша толерантност на сглобката; фибро-лазер за повтарящо се производство на тънки материали, работа с ниска деформация върху чувствителни детайли и прецизен ремонт на форми и матрици. За пълен преглед на класовете мощност и конфигурациите на ръчните фибро-лазерни заваръчни апарати започнете с нашето ръководство за купувачи на ръчни фибро-лазерни заваръчни машини. Ако ни изпратите вашите материали, диапазон на дебелината и типично приложение, Xinhong CNC може да препоръча дали прецизната машина за фибро-лазерно заваряване за ремонт на форми, ръчният апарат 1500W или друга конфигурация е подходяща за вашия цех — и кои профили на заваряване да подготвите за вашата работа.