
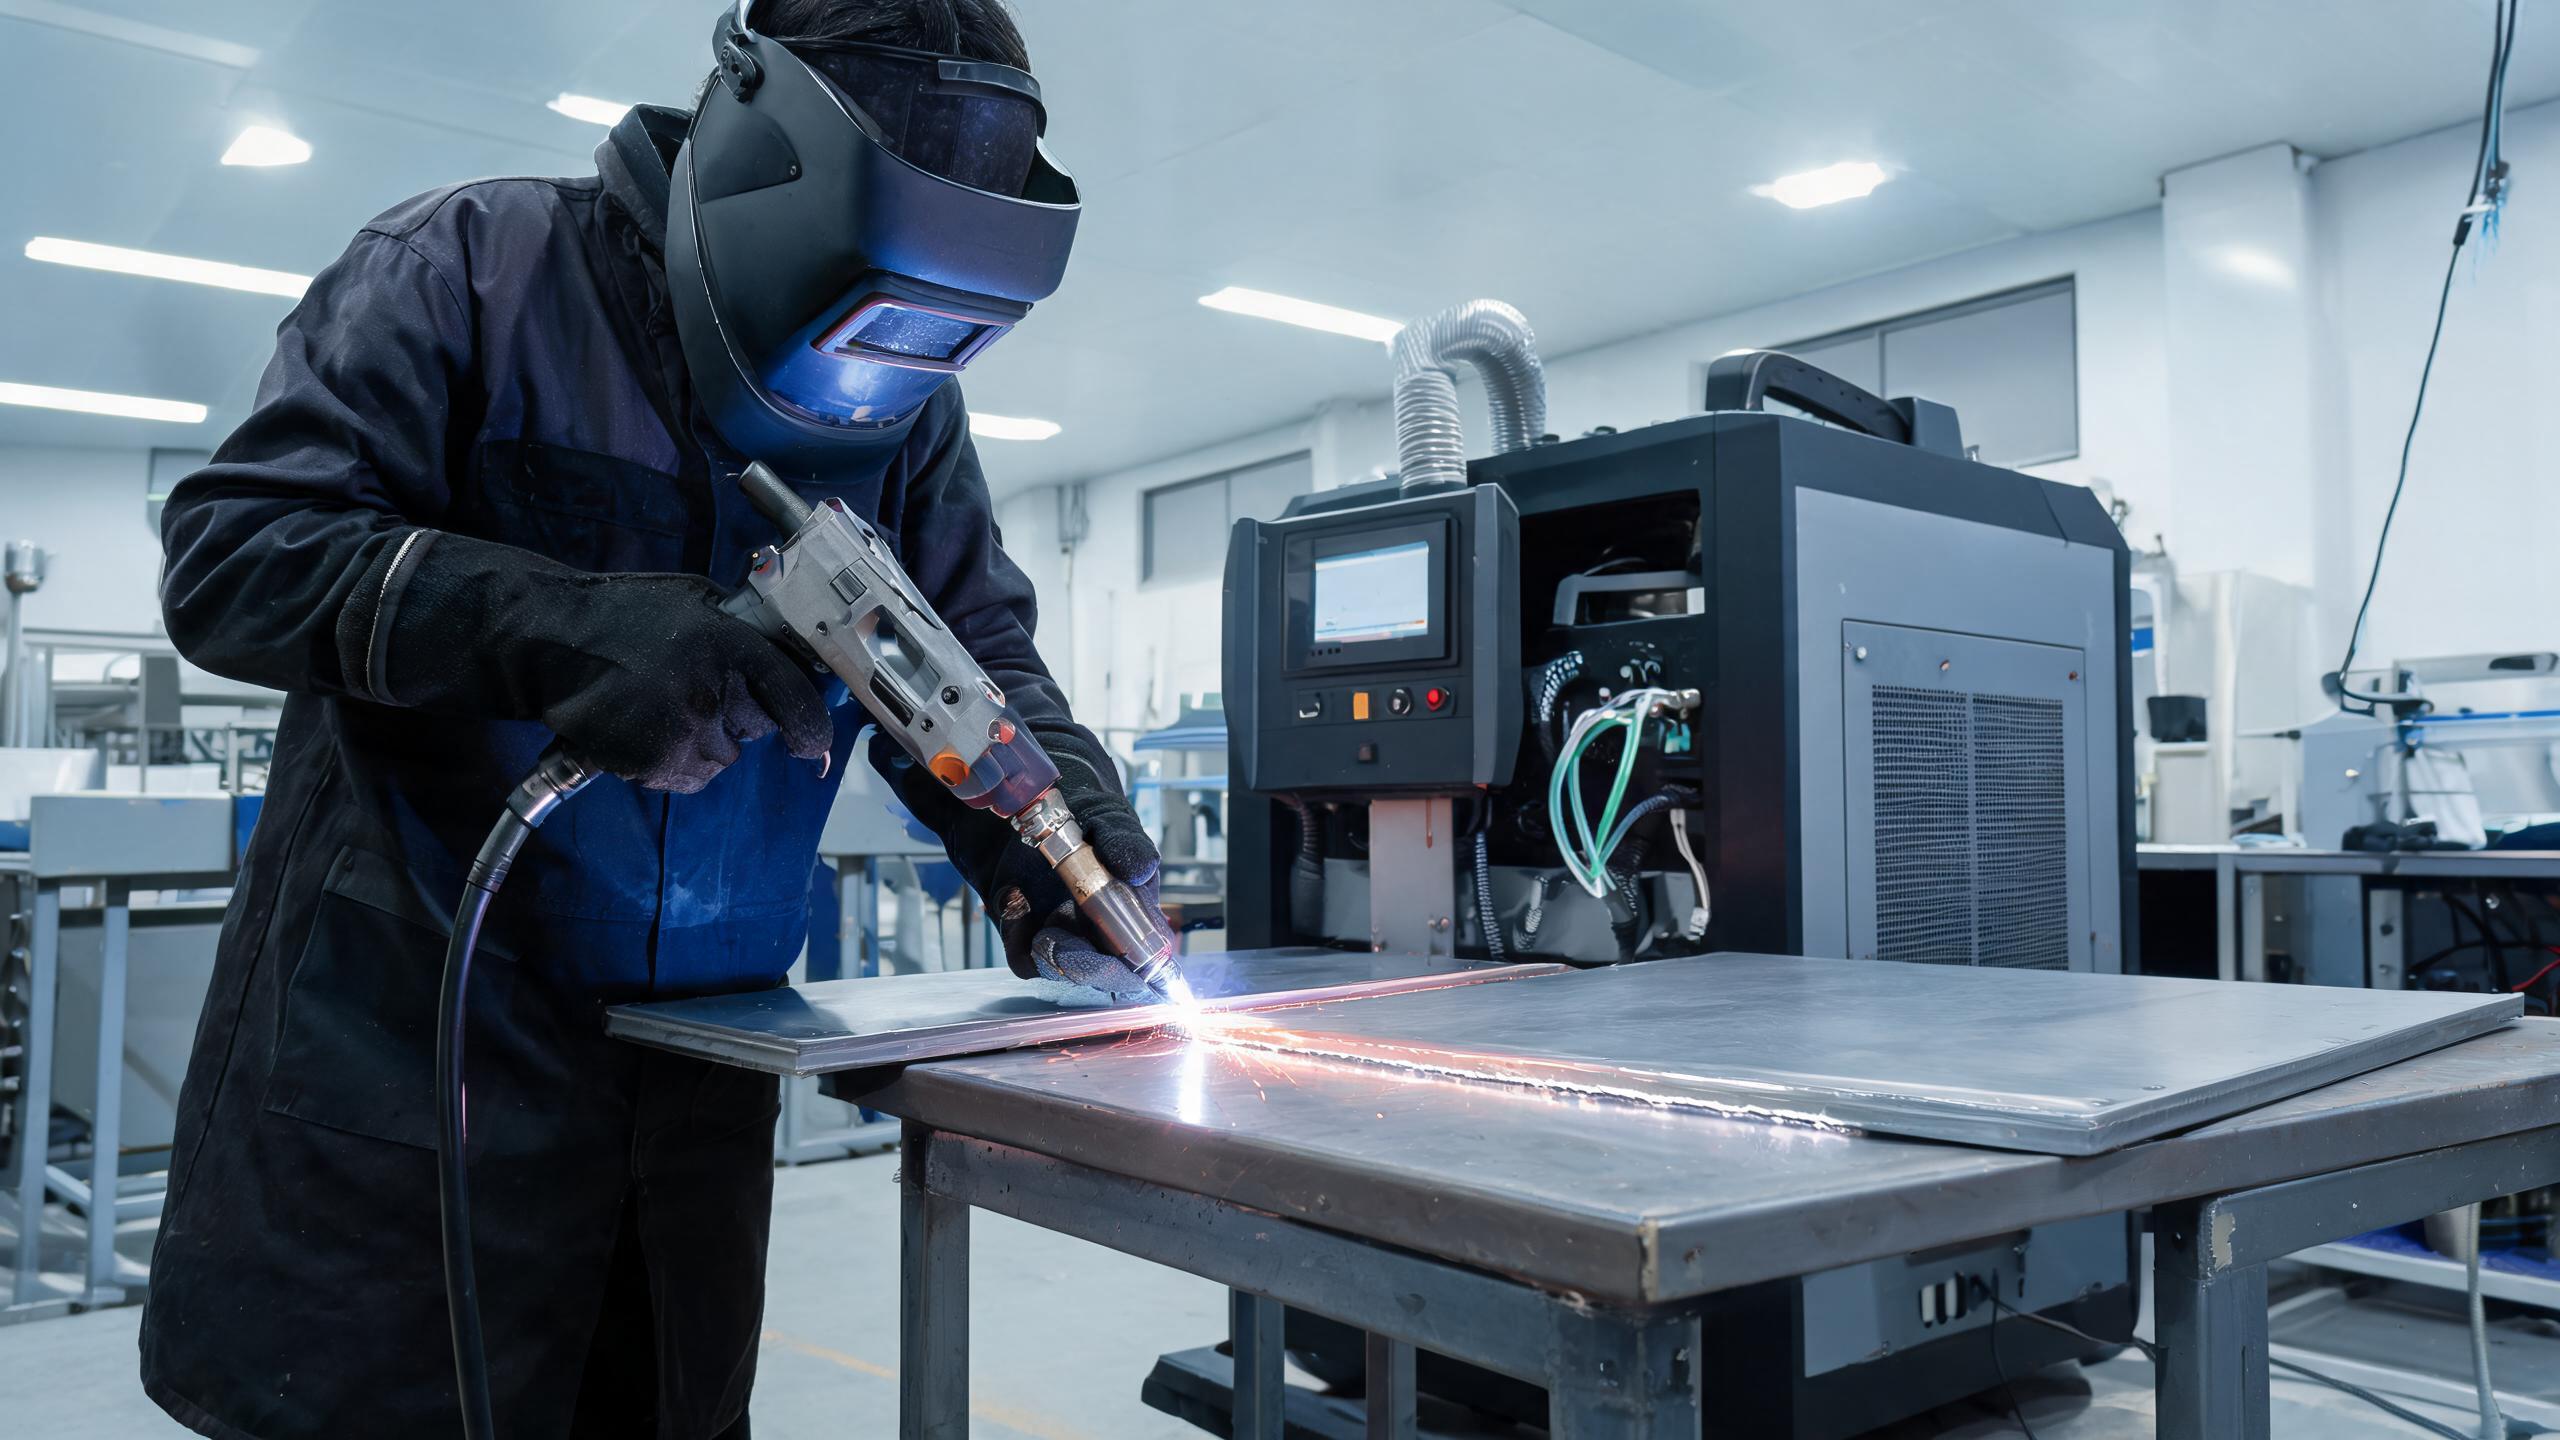
Изчерпателно ръководство за ръчни лазерни заваръчни машини, обхващащо принципите на работа, основните компоненти, диапазоните на мощност (1000W-3000W), съвместимостта на материалите, стандартите за безопасност и избора на производител - с практически насоки за приложения от неръждаема стомана и алуминий.
Изчерпателното ръководство за ръчна лазерна машина за заваряване: Всичко, което трябва да знаете
Изчерпателно техническо ръководство · Актуализирано 2026
A ръчна лазерна машина за заваряване се превърна в един от най-трансформиращите инструменти в съвременната обработка на метал. За разлика от традиционните методи на дъгово заваряване, които изискват години опит от оператора и оставят видима топлинна деформация, ръчният лазерен заварчик с влакно осигурява прецизни заварки с минимален топлинен вход, по-бързи времена на цикъла и значително по-малко довършителни работи след заваряване. Независимо дали произвеждате оборудване от неръждаема стомана за кухни, заварявате алуминиеви панели за автомобилни приложения или съединявате тънки титанови сплави, платформата за ръчно лазерно заваряване предлага гъвкаво, готово за производство решение.
Това ръководство събира всичко, което производител, управител на завод или специалист по доставки трябва да знае – от принципите на работа и основните компоненти до избора на мощност, съвместимостта на материалите, протоколите за безопасност и най-добрите практики за поддръжка. Също така разглеждаме как ръчното лазерно заваряване се сравнява с конвенционалните процеси TIG и MIG и какво да търсите при избора на производител.
Какво е ръчна лазерна машина за заваряване?
Ръчната лазерна машина за заваряване е преносима заваръчна система, която използва високоенергиен лазерен лъч с влакно за свързване на метални детайли. Лазерният източник – обикновено непрекъснат лазер с влакно с мощност между 1000W и 3000W – генерира концентриран лъч, който се доставя чрез гъвкаво оптично влакно до ръчен заваръчен пистолет. Операторът насочва лъча по протежение на съединението, а лазерната енергия разтапя основния метал (и тел за пълнене, ако се използва), за да образува металургична връзка.
Определящата характеристика на това оборудване е неговата преносимост и достъпност. За разлика от фиксираните роботизирани заваръчни клетки, ръчният лазерен заварчик може да бъде донесен до детайла – идеален за големи възли, ремонти на място и сложни геометрии, където роботизирана ръка не може да достигне. В същото време той осигурява качество на лъча и прецизност на контрола, които се конкурират или надминават традиционните автоматизирани системи.
Ключово разграничение: Ръчните лазерни заварчици не са просто „преносими версии“ на стационарни лазери. Те са специално проектирани системи със специализирана сканираща оптика, предпазни блокировки и ергономични дизайни на пистолета, които правят прецизното лазерно заваряване практично за ръчна работа.
Как работи ръчното лазерно заваряване
Принципът на работа на ръчен лазерен заварчик с влакно може да бъде разделен на четири етапа:
- Генериране на лъча: Лазерният източник с влакно (от производители като IPG, RAYCUS или GW) генерира непрекъснат или модулиран лазерен лъч с дължина на вълната приблизително 1070 nm. Тази дължина на вълната се абсорбира силно от повечето метали, включително стомана, алуминий и медни сплави.
- Доставяне на лъча: Лазерният лъч преминава през гъвкаво бронирано оптично влакно от източника до ръчния заваръчен пистолет. Това влакно може да бъде дълго няколко метра, давайки на оператора свобода на движение около големи детайли.
- Оформяне и сканиране на лъча: Вътре в заваръчния пистолет система от сканиращи галванометри оформя лъча в модели – линии, кръгове или спирали – които разширяват заваръчната вана и разпределят топлината по-равномерно. Това е една от най-важните иновации в ръчното лазерно заваряване, тъй като позволява по-широки и по-гладки заваръчни шевове, отколкото статична точка би произвела.
- Сплавяне и втвърдяване: Фокусираната лазерна енергия разтапя основния метал в съединението. Защитен газ (обикновено аргон или азот) се подава едновременно през дюзата на пистолета, за да предпази разтопената вана от окисление. Ваната се втвърдява бързо, докато пистолетът се движи напред, образувайки тесен, дълбоко проникващ заваръчен шев с минимална засегната от топлината зона (HAZ).
Резултатът е заварка, която е структурно здрава, козметично чиста и произведена със скорости два до десет пъти по-бързи от конвенционалното TIG заваряване.
Основни компоненти на ръчна лазерна заваръчна система
Разбирането на ключовите компоненти помага на купувачите да оценят качеството и да направят информирани сравнения между производителите.
1. Лазерен източник
Лазерният източник е сърцето на системата. Водещите ръчни лазерни заварчици използват лазери с влакно от утвърдени производители като IPG (САЩ), RAYCUSи GW. Тези източници предлагат висока електрооптична ефективност на преобразуване (обикновено 25–30%), отлично качество на лъча и експлоатационен живот над 100 000 часа. Изборът на лазерен източник пряко влияе върху дълбочината на проникване на заварката, стабилността на лъча и дългосрочните разходи за поддръжка.
2. Охладителна система
Ръчните лазерни заварчици генерират значителна топлина по време на непрекъсната работа. A система за водно охлаждане е от съществено значение за поддържане на стабилна лазерна мощност и защита на оптичните компоненти. Например, 1500W ръчният лазерен заварчик с влакно, произведен от Xinhong CNC, използва индустриален воден охладител, който поддържа 8+ часа непрекъсната работа без термично разграждане. Недостатъчното охлаждане води до отклонение на мощността, загуба на качество на лъча и преждевременна повреда на компонентите.
3. Заваръчен пистолет и сканираща оптика
Ръчният заваръчен пистолет съдържа колимираща леща, фокусираща леща, сканиращ галванометър и защитна оптика. Сканиращата система позволява на оператора да избира различни модели и ширини на лъча – от решаващо значение за адаптиране към различни видове съединения, дебелини на материалите и естетика на заварката. Добре проектираният пистолет също включва ергономична дръжка, регулируем баланс и интегрирани функции за безопасност като предпазна блокировка на спусъка и сензор за газов поток на дюзата.
4. Контролна система и съхранение на параметри
Съвременните ръчни лазерни заварчици разполагат с цифрови контролни панели, които позволяват прецизно регулиране на лазерната мощност, честотата на импулсите, скоростта на сканиране, ширината на сканиране и скоростта на подаване на тел. Системи като Xinhong 1500W заварчик могат да съхраняват 50+ комплекта заваръчни параметри, което позволява на операторите бързо да превключват между видове материали, дебелини и конфигурации на съединения, без да пренастройват от нулата.
5. Електрически и контролни компоненти
Надеждността на електрическата контролна система често се пренебрегва, но е от решаващо значение за оборудване с индустриален клас. Xinhong CNC използва компоненти на Schneider Electric в своите контролни системи, осигурявайки съответствие с европейските електрически стандарти и дългосрочна оперативна надеждност.
Диапазони на мощност и сценарии на приложение (1000W–3000W)
Ръчните лазерни машини за заваряване се предлагат в различни нива на мощност. Подходящата мощност зависи от вида на материала, дебелината и производствения обем:
| Ниво на мощност | Типични материали | Максимално проникване | Най-подходящи приложения |
|---|---|---|---|
| 1000W | Неръждаема стомана, въглеродна стомана, алуминий (тънък лист) | ~2 мм | Кухненски съдове, метални кутии, декоративни елементи, тънкостенни тръби |
| 1500W | Неръждаема стомана, алуминий, титанови сплави | 3 mm | Кухненско оборудване, асансьорни панели, автомобилни компоненти, корпуси на медицински устройства |
| 2000W | Неръждаема стомана, алуминий, въглеродна стомана | ~4 mm | Конструктивни скоби, по-дебела ламарина, индустриални резервоари |
| 3000W | Неръждаема стомана, алуминий, въглеродна стомана, медни сплави | ~5–6 mm | Тежко производство, заваряване на дебели плочи, производствени линии с голям обем |
За повечето цехове с общо предназначение, диапазонът 1500W представлява оптималния баланс между способност за проникване, оперативна гъвкавост и цена. Например, 1500W ръчният лазерен заварчик с влакно от Xinhong CNC постига 3 мм проникване както в неръждаема стомана, така и в алуминий, с консистентност на шева от ±0,1 мм – подходящ както за козметични, така и за структурни заварки.
За цехове, работещи с по-дебели материали или с голям обем производство, моделите 2000W и 3000W осигуряват допълнителната мощност, необходима за по-дълбоко проникване и по-високи скорости на движение. Xinhong CNC също предлага автоматизирана роботизирана система за лазерно заваряване за приложения, изискващи повтаряеми, програмируеми заваръчни пътеки върху стандартизирани части.
Ръчно лазерно заваряване срещу традиционни методи на заваряване
Един от най-честите въпроси, които купувачите задават, е как ръчното лазерно заваряване се сравнява с утвърдени процеси като TIG (GTAW) и MIG (GMAW). Разликите са значителни:
| Параметър | Ръчно лазерно заваряване | TIG заваряване | MIG заваряване |
|---|---|---|---|
| Скорост на заваряване | 2–10× по-бързо | Бавна | Умерени |
| Засегната от топлината зона | Много тясна (0,5–2 мм) | Широка | Широка |
| Топлинна деформация | Минимално | Значително | Значително |
| Довършителни работи след заваряване | Често не се изискват | Необходимо шлайфане/полиране | Шлайфане/отстраняване на пръски |
| Изискване за умения | Умерено (по-кратка крива на обучение) | Високо (години опит) | Умерени |
| Консумативи | Само защитен газ (без електроди) | Волфрамови електроди, пълнещ прът, газ | Тел, газ, контактни накрайници |
| Външен вид на заваръчния шев | Гладък, равномерен, козметичен | Добър, но по-бавен | Задоволителен, често пръски |
Долен ред: Ръчното лазерно заваряване не замества TIG или MIG във всеки сценарий - много дебели конструктивни секции и полеви заварявания на открито все още предпочитат традиционните методи. Но за производство на ламарина, прецизни компоненти и приложения, където външният вид и минималната деформация са важни, лазерното заваряване е драматично по-добро.
Съвместимост на материалите
Ръчните влакнесто-лазерни заваръчни апарати са съвместими с широк спектър от метали:
- Неръждаема стомана (серии 300 и 400): Отлични резултати. Дължината на вълната 1070 nm се абсорбира добре, което произвежда чисти, устойчиви на корозия заварки. Проникване от 3 mm при 1500W е стандартно.
- Алуминиеви сплави (серии 1xxx–6xxx): Добри резултати при правилна настройка на параметрите. Високата отразявателна способност и топлопроводимост на алуминия изискват по-висока плътност на мощността и прецизен контрол на модела на сканиране.
- Въглеродна стомана: Надеждно заваряване в широк диапазон от дебелини. Подходящ за производство както от тънка ламарина, така и от средна плоча.
- Титанови сплави: Заваряем с аргоново защитно покритие. Изисква внимателен контрол на параметрите за предотвратяване на крехкост, но дава отлични резултати в аерокосмически и медицински приложения.
- Мед и месинг: Предизвикателно при по-ниски мощности поради висока отразявателна способност при 1070 nm. Системите от 2000W и 3000W с опции за зелен лазер предлагат по-добра производителност за мед.
Ръчна лазерна заваръчна машина за приложения от неръждаема стомана
Неръждаемата стомана е най-често срещаният материал, заваряван с ръчни лазерни системи, и то с основателна причина. Комбинацията от отлично поглъщане на лъча, ниска топлопроводимост и естествената устойчивост на корозия на материала прави лазерното заваряване идеално за създаване на здрави, естетически приятни съединения без обезцветяване и деформация, които тормозят конвенционалните методи.
При производството на неръждаема стомана ръчният лазерен заваръчен апарат се отличава в широк спектър от приложения - от тънки кухненски мивки и търговско оборудване за храни до панели за асансьорни кабини, корпуси на медицински инструменти и архитектурни метални изделия. Тясната зона на топлинно въздействие запазва устойчивостта на корозия на основния метал около заваръчния шев, което е от решаващо значение в приложения за хранителни и фармацевтични продукти, където защитният слой от хромен оксид трябва да остане непокътнат.
При 1500W операторите могат да постигнат заварки с пълно проникване върху 3 mm лист от неръждаема стомана с консистентност на шева от ±0,1 mm, често елиминирайки необходимостта от шлайфане или полиране. Възможността за съхраняване и извикване на 50+ набора от заваръчни параметри означава, че превключването между различни класове неръждаема стомана (напр. 304 срещу 316L) или дебелини отнема секунди, вместо дългия процес на проба-грешка, изискван при TIG заваряване.
За задълбочено проучване на параметрите за заваряване на неръждаема стомана, подготовката на съединенията, избора на защитен газ и специфични за приложението насоки, прочетете нашия изчерпателен ръчна лазерна машина за заваряване на неръждаема стомана ръководство.
Преносима лазерна заваръчна машина за алуминий
Заваряването на алуминий традиционно е един от по-трудните процеси в металообработването. Високата топлопроводимост на материала (приблизително четири пъти по-висока от тази на стоманата), ниската точка на топене и склонността към образуване на огнеупорен оксиден слой го правят труден за чисто заваряване с конвенционални методи. MIG заваряването на алуминий изисква специализирани пистолети с макара и произвежда пръски; TIG заваряването е бавно и изисква изключително умение на оператора.
Преносимата лазерна заваръчна машина за алуминий се справя с тези предизвикателства, като доставя изключително висока плътност на мощността върху прецизно контролирано петно. Лазерната енергия прониква мигновено в оксидния слой и установява стабилна заваръчна вана с ключалка. С правилна настройка на параметрите - особено избор на модел на сканиране и състав на защитния газ - ръчните лазерни заваръчни апарати произвеждат чисти, без пори алуминиеви заварки със скорости няколко пъти по-високи от TIG.
Ръчният влакнесто-лазерен заваръчен апарат от 1500W на Xinhong CNC е оценен за 3 mm проникване в алуминий, което го прави подходящ за автомобилни панели, компоненти на топлообменници, алуминиеви корпуси и морски обковки. За по-дебели алуминиеви секции (4 mm и повече), моделите от 2000W и 3000W осигуряват допълнителната мощност, необходима за пълно проникване.
За подробни насоки относно параметрите за лазерно заваряване на алуминий, управлението на оксидния слой, техниките за подаване на тел и специфично за материала отстраняване на неизправности, вижте нашата преносими лазерни заваръчни машини за алуминий статия със съвети и най-добри практики.
Избор на производител на ръчни влакнесто-лазерни заваръчни апарати
Изборът на правилния производител е може би най-важното решение при покупка. Ръчната лазерна заваръчна машина е значителна капиталова инвестиция, а общата цена на притежанието се простира далеч отвъд първоначалната покупна цена - тя обхваща дълготрайността на лазерния източник, наличността на резервни части, техническата поддръжка и гаранционното покритие.
Ключови фактори, които да оцените при избора на производител, включват:
- Качество на лазерния източник: Използва ли производителят влакнесто-лазерни източници от признати марки (IPG, RAYCUS, GW) или генерични немаркови източници? Лазерният източник е най-скъпият сменяем компонент и неговото качество определя стабилността на лъча и експлоатационния живот.
- Качество на компонентите: Изградени ли са електрическите контролни системи с индустриални компоненти (напр. Schneider Electric)? Това влияе върху съответствието, надеждността и сертификатите за безопасност.
- Сертификати: Носи ли оборудването CE и RoHS сертификати за съответствие с европейския пазар? Сертифициран ли е производителят по ISO 9001:2015? Това не е по желание за купувачи, внасящи в ЕС.
- Следпродажбена поддръжка: Какъв е гаранционният срок? Складирани ли са резервни части на регионално ниво? Предоставя ли производителят отдалечена техническа поддръжка или пускане в експлоатация на място?
- Продуктова гама: Може ли производителят да достави пълния диапазон на мощност (1000W–3000W) и допълнително оборудване (роботизирани заваръчни системи, лазерни почистващи машини, охладители, защитни кабини)? По-широката продуктова линия показва по-дълбоки инженерни възможности.
Shandong Xinhong CNC Technology Co., Ltd., основана през 2005 г., е пример за профила на квалифициран производител. Със 100–300 служители и годишен приход от 10M–50M USD, компанията произвежда ръчни влакнесто-лазерни заваръчни апарати в пълния диапазон 1000W–3000W, използвайки лазерни източници от IPG, RAYCUS и GW, и контролни компоненти Schneider Electric. Цялото оборудване е сертифицирано по ISO 9001:2015 и маркирано CE/RoHS, а продуктовата линия се простира до автоматизирани роботизирани заваръчни системи, лазерни почистващи машини и индустриални водни охладители.
За подробно сравнение на водещите китайски производители на ръчни лазерни заваръчни апарати, включително оценка на възможностите и насоки за снабдяване, прочетете нашата производител на ръчни влакнесто-оптични лазерни заваръчни апарати ръководство.
Стандарти за безопасна експлоатация
Ръчните лазерни заваръчни машини работят при мощности, които могат да причинят сериозно увреждане на очите и кожата, ако не се спазват правилните протоколи за безопасност. Дължината на вълната 1070 nm е в близкия инфрачервен спектър - невидима за човешкото око, но способна да причини трайно увреждане на ретината.
Основните изисквания за безопасност включват:
- Лазерен защитен корпус: Заваръчната зона трябва да бъде обградена с бариери за безопасност от клас 4 или специална защитна кабина, за да се предотврати достигането на отразени лъчи до случайни хора.
- Лични предпазни средства (ЛПС): Операторите трябва да носят лазерни предпазни очила, оценени за конкретната дължина на вълната и мощност (OD 6+ при 1070 nm), заедно с огнеустойчиво облекло и ръкавици.
- Системи за блокировка: Заваръчният пистолет трябва да бъде оборудван с блокировка на спусъка, която незабавно прекъсва лазера при отпускане. Блокировките на вратите на защитните корпуси трябва да изключват системата, ако корпусът се отвори по време на работа.
- Вентилация и извличане на дим: Лазерното заваряване на определени метали (особено поцинкована стомана и сплави, съдържащи хром) произвежда опасни изпарения. Правилно оценена система за извличане на дим е задължителна.
- Обучение на операторите: Въпреки че кривата на обучение за ръчно лазерно заваряване е по-къса от TIG, операторите все пак трябва да получат структурирано обучение по процедури за безопасност, избор на параметри и аварийни протоколи.
Xinhong CNC предлага лазерен защитен корпус и защитна кабина проектирани специално за ръчни лазерни заваръчни операции, заедно със системи за извличане на дим за отстраняване на заваръчни изпарения и прах.
Поддръжка и грижи
Правилната поддръжка удължава живота на оборудването и осигурява постоянно качество на заваръчния шев. Типичният график за поддръжка включва:
- Ежедневно: Почистете защитната леща и дюзата. Проверете потока и налягането на защитния газ. Проверете кабела на заваръчния пистолет за повреди.
- Седмично: Проверете нивото и качеството на охлаждащата течност на охладителя. Проверете оптичния кабел за прегъвания или повреди. Почистете или сменете праховия филтър в контролния шкаф.
- Месечно: Проверете изходната мощност на лазера с помощта на измервателен уред за мощност. Калибрирайте сканиращия галванометър. Проверете всички електрически връзки за стегнатост.
- Годишно: Пълна проверка на системата от квалифициран техник. Сменете консумативите оптични компоненти. Обслужете водния охладител (сменете охлаждащата течност, почистете топлообменника).
Съвет: Защитната леща е най-често сменяемият консуматив. Винаги дръжте резервни на разположение. Мръсна или повредена леща причинява разсейване на лъча, загуба на мощност и лошо качество на заваръчния шев - и може да доведе до скъпи повреди на фокусиращата оптика, ако не се адресира своевременно.
Заключение
Ръчната лазерна заваръчна машина представлява истинска промяна в възможностите за металообработване - съчетавайки прецизността на лазерната технология с гъвкавостта на ръчната работа. От кухненско оборудване от неръждаема стомана до алуминиеви автомобилни панели, способността да се произвеждат чисти, високоякостни заварки със скорости няколко пъти по-високи от TIG - с минимална деформация и често без последваща обработка - прави тази технология убедителна инвестиция за производствени цехове от всякакъв размер.
Когато избирате система, фокусирайте се върху основите: качество на лазерния източник, надеждност на компонентите, функции за безопасност и поддръжка от производителя. Гамата от ръчни влакнесто-лазерни заваръчни апарати на Xinhong CNC от 1000W–3000W, подкрепена от сертификат ISO 9001:2015, съответствие CE/RoHS и компоненти от IPG, RAYCUS, GW и Schneider Electric, осигурява доказана основа за лазерно заваряване в производствен мащаб.
За по-специализирани насоки разгледайте нашите задълбочени статии за приложения за заваряване на неръждаема стомана, най-добри практики за заваряване на алуминийи избор на производител.
Често задавани въпроси
Каква е максималната дебелина на материала, която ръчният лазерен заваръчен апарат може да обработи?
Зависи от нивото на мощност. Система от 1500W обикновено обработва до 3 mm в неръждаема стомана и алуминий. Системите от 2000W достигат приблизително 4 mm, а системите от 3000W могат да заваряват материали с дебелина 5–6 mm. За по-дебели секции може да се изисква многопроходно заваряване или подготовка на скосявани съединения.
Нужен ли ми е пълнещ тел за ръчно лазерно заваряване?
Не винаги. Много приложения - особено тънки челни и припокриващи съединения - се заваряват автогенно (без пълнеж). За по-дебели материали или когато е необходимо запълване на празнини, устройство за подаване на тел може да бъде интегрирано в заваръчния пистолет.
Колко време отнема обучението на оператор?
Ръчното лазерно заваряване има значително по-къса крива на обучение от TIG заваряването. Повечето оператори стават компетентни в рамките на 1–2 седмици структурирано обучение, в сравнение с месеци или години за TIG. Въпреки това, обучението по безопасност и оптимизирането на параметрите изискват непрекъснато внимание.
Какъв защитен газ трябва да използвам?
Аргонът е най-често срещаният защитен газ за ръчно лазерно заваряване и работи добре за неръждаема стомана и алуминий. Азотът понякога се използва за въглеродна стомана, но може да причини порьозност в неръждаема стомана. Винаги следвайте препоръките на производителя за параметри за всеки материал.
Безопасно ли е ръчното лазерно заваряване за операторите?
Да, когато се спазват правилните протоколи за безопасност. Това включва носене на лазерни предпазни очила, оценени за дължината на вълната и мощността на лазера, използване на защитни корпуси, осигуряване на подходяща вентилация и получаване на структурирано обучение на операторите. Ръчните лазерни заваръчни апарати трябва да включват блокировки на спусъка и сензори за безопасност.
Какви сертификати трябва да търся при покупка?
За европейските пазари сертификатите CE и RoHS са задължителни. Сертификатът ISO 9001:2015 на производителя демонстрира съответствие с управлението на качеството. Освен това проверете дали електрическите компоненти отговарят на съответните стандарти (напр. компоненти Schneider Electric за европейско съответствие).