Когато качеството на заварката зависи от това кой е на смяна
Ръчното лазерно заваряване е бързо, но все още зависи от оператора: позицията на шева, скоростта на движение и разстоянието се променят от човек на човек и от сутрешна към нощна смяна. Разрастващите се цехове се сблъскват със същата стена - квалифицирани заварчици трудно се намират, преработката на видими шевове изяжда маржа, а производството спира да расте, когато списъкът на персонала се увеличи.
Режимът на отказ, с който купувачите се сблъскват първо: робот, купен за един флагмански детайл, който не може да се справи с останалата част от микса - грешен достъп до съединението, липса на проследяване на шева при вариации в сглобката и защитна клетка, която блокира операторите от детайлите, които все още заваряват на ръка.
Как работи роботизираната клетка на Xinhong
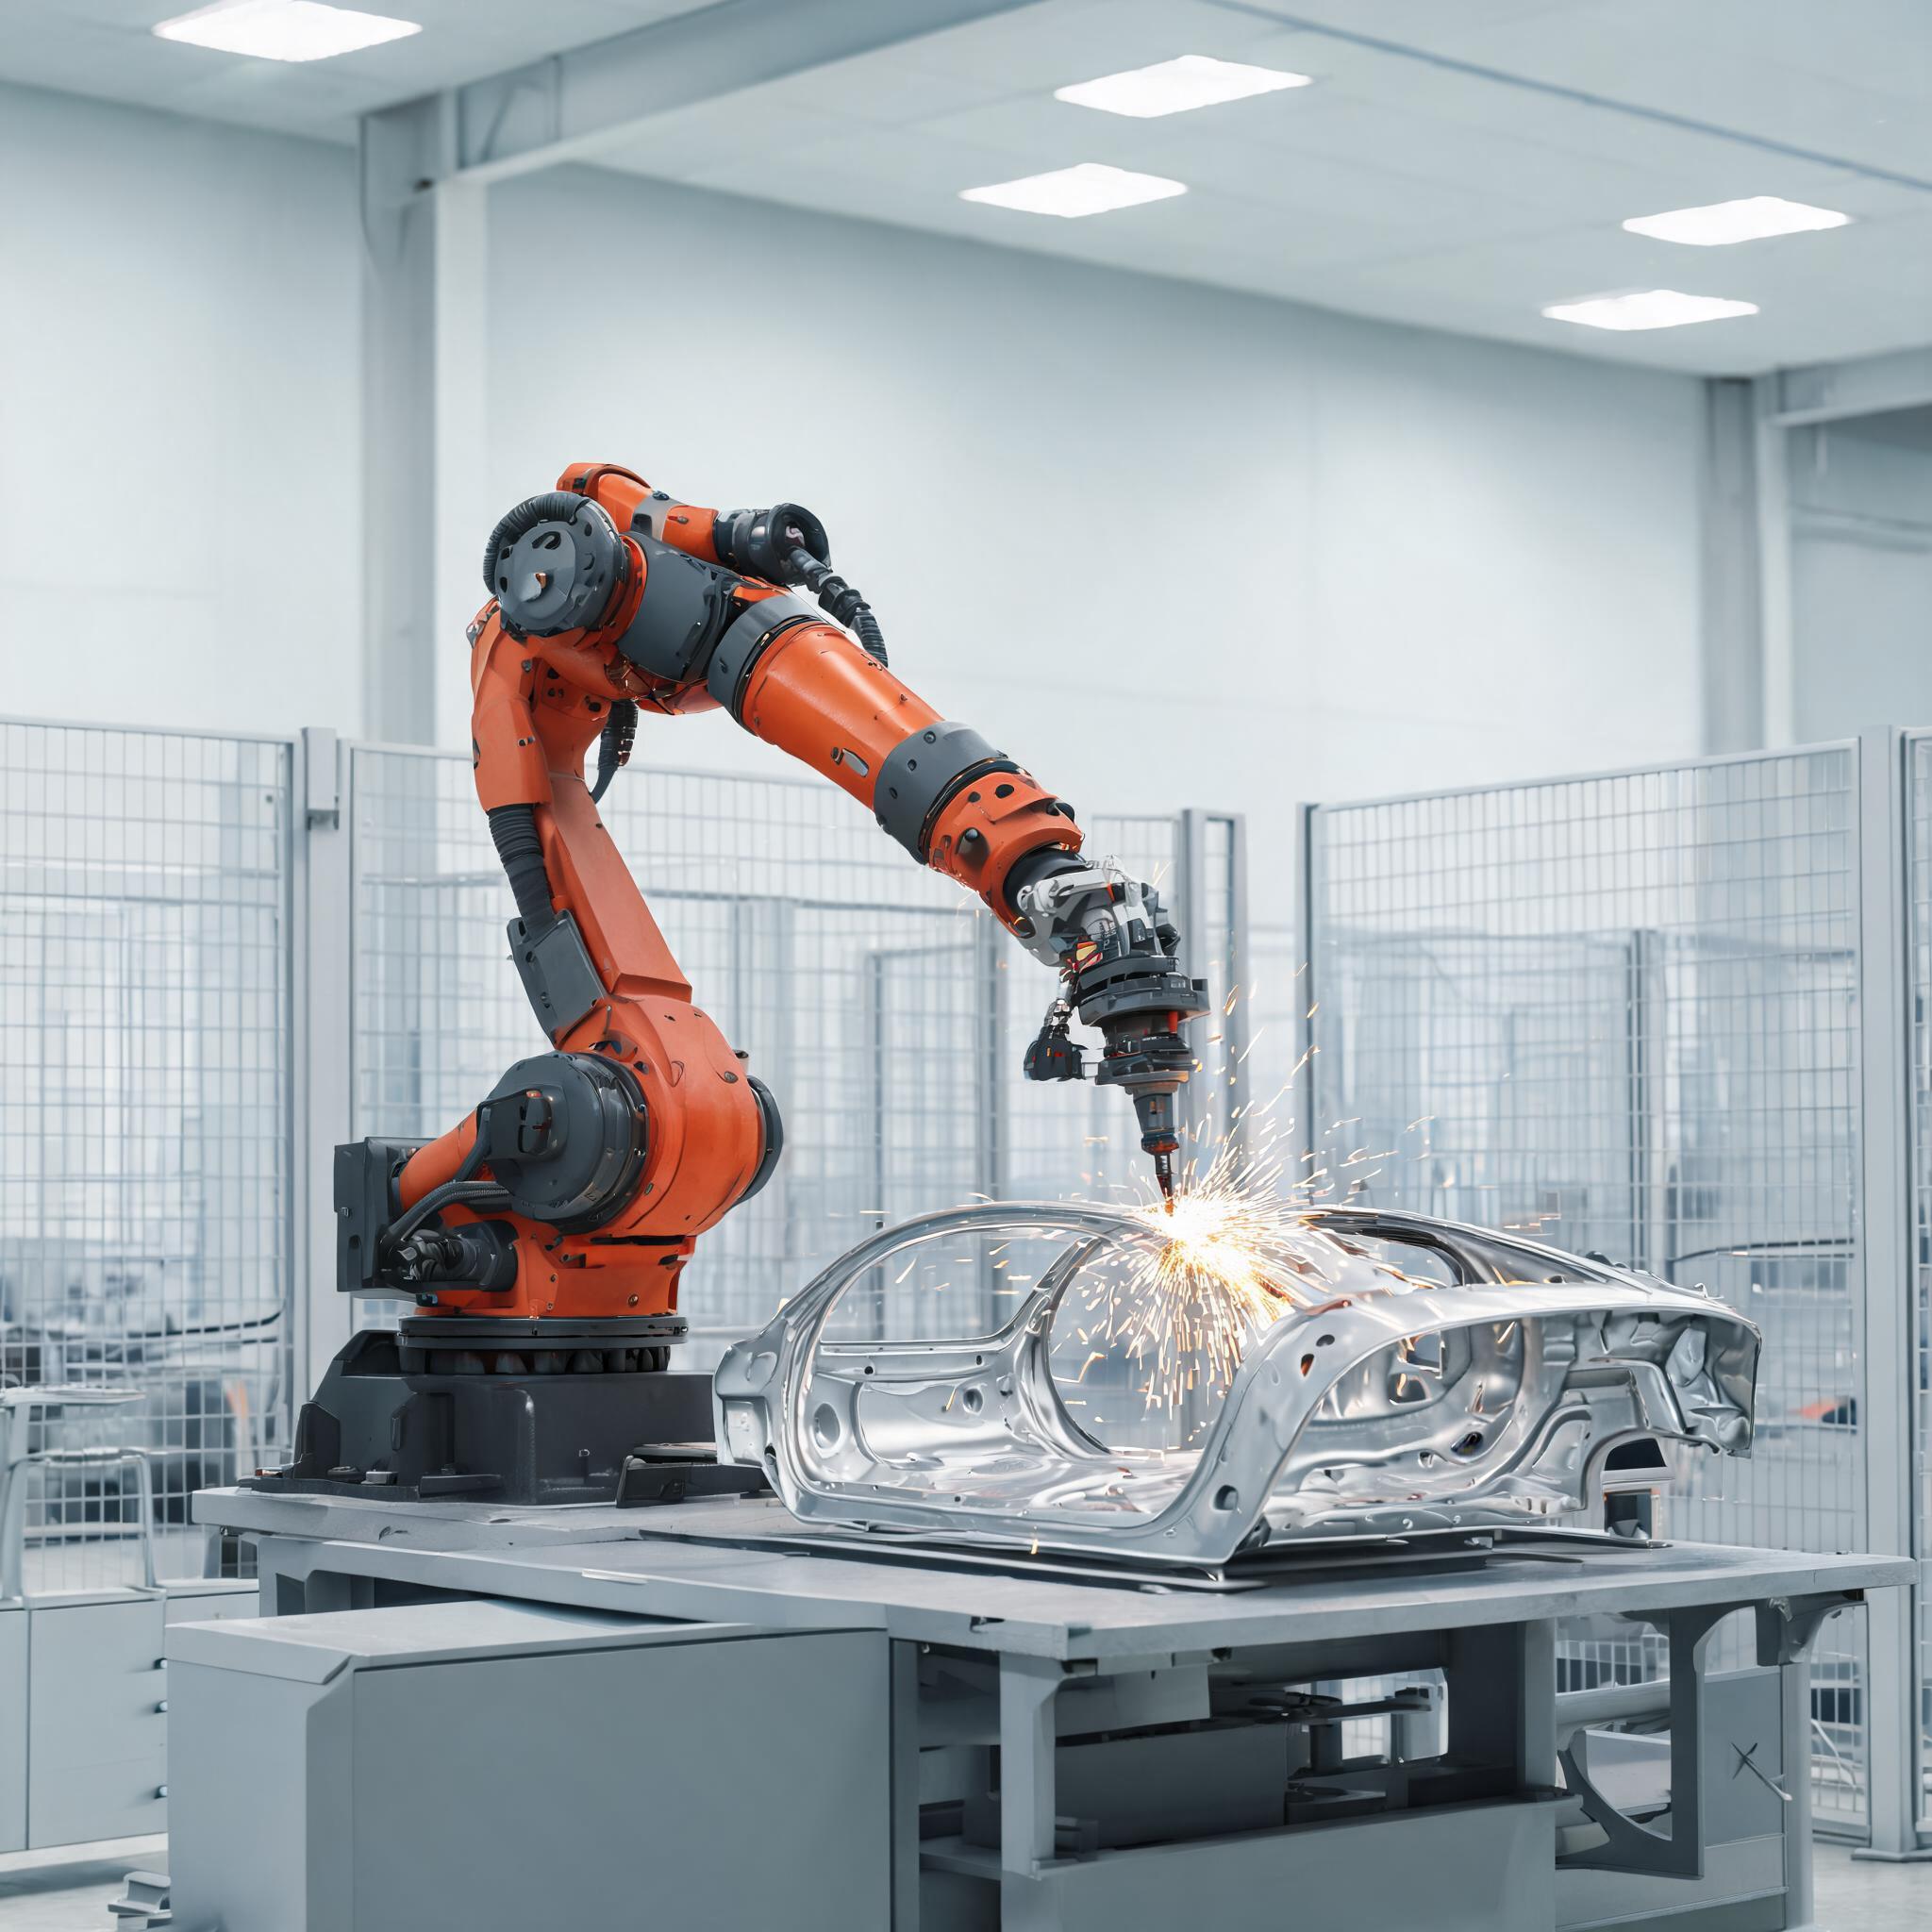
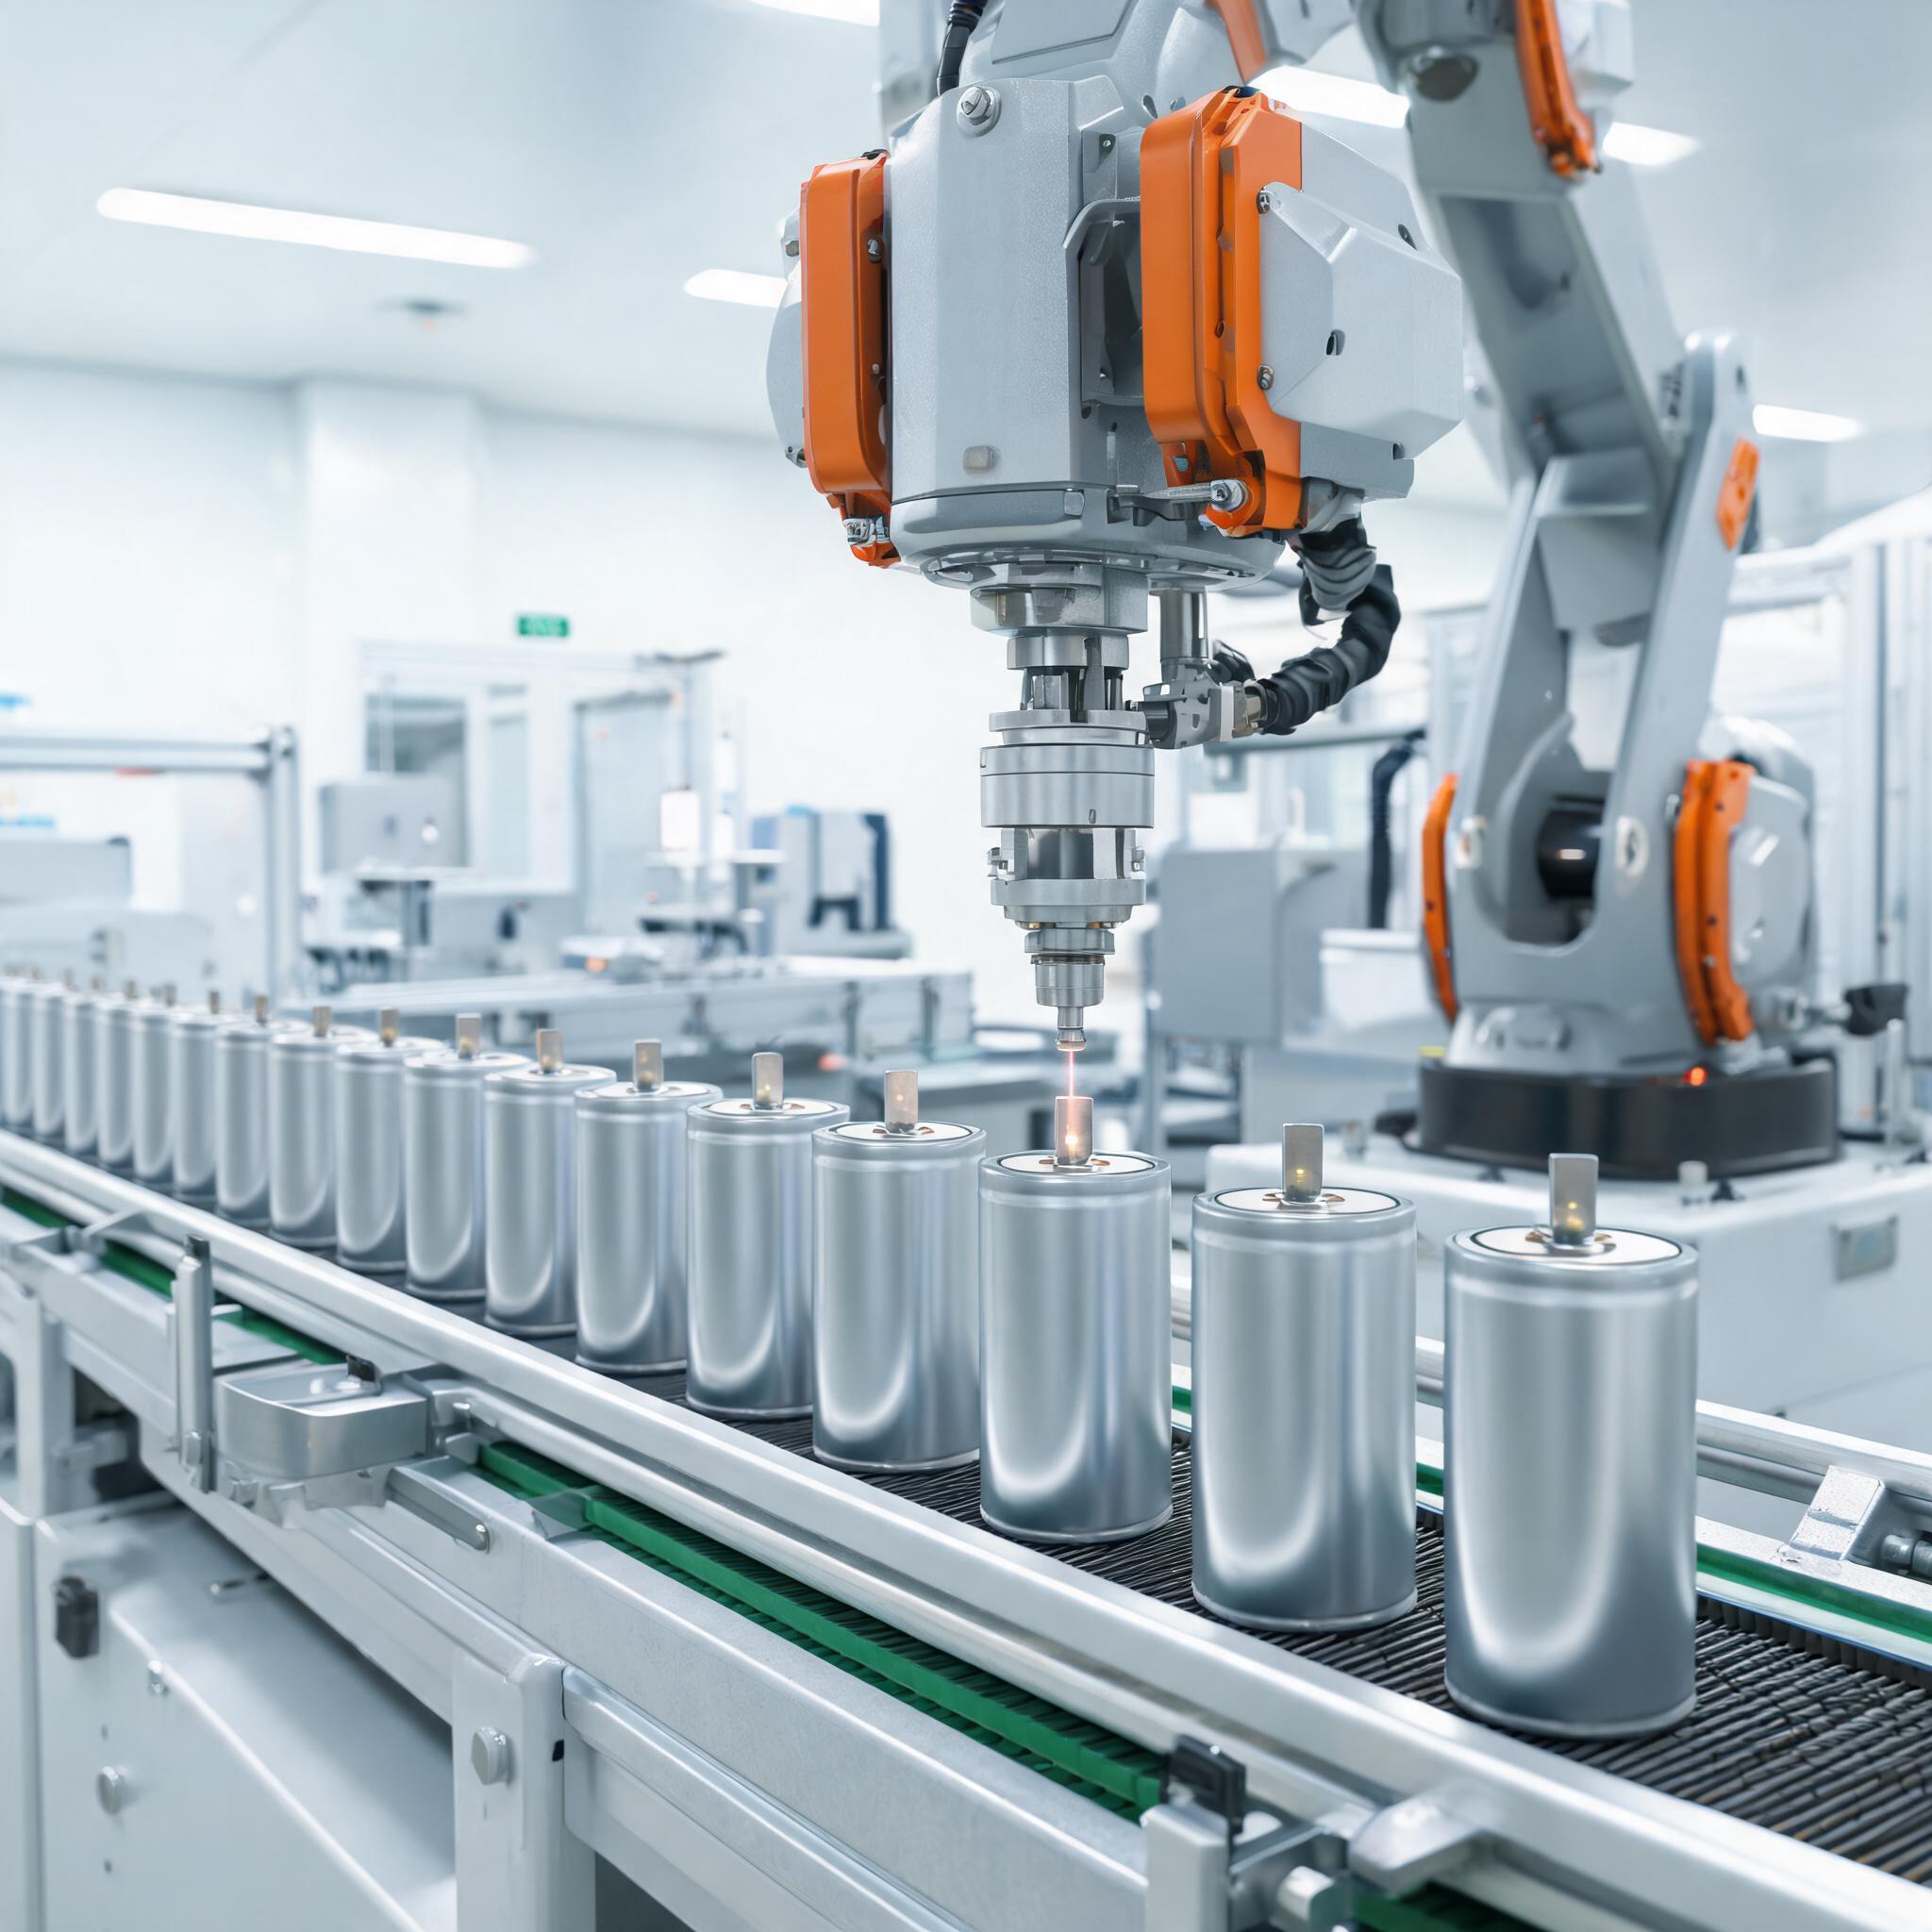
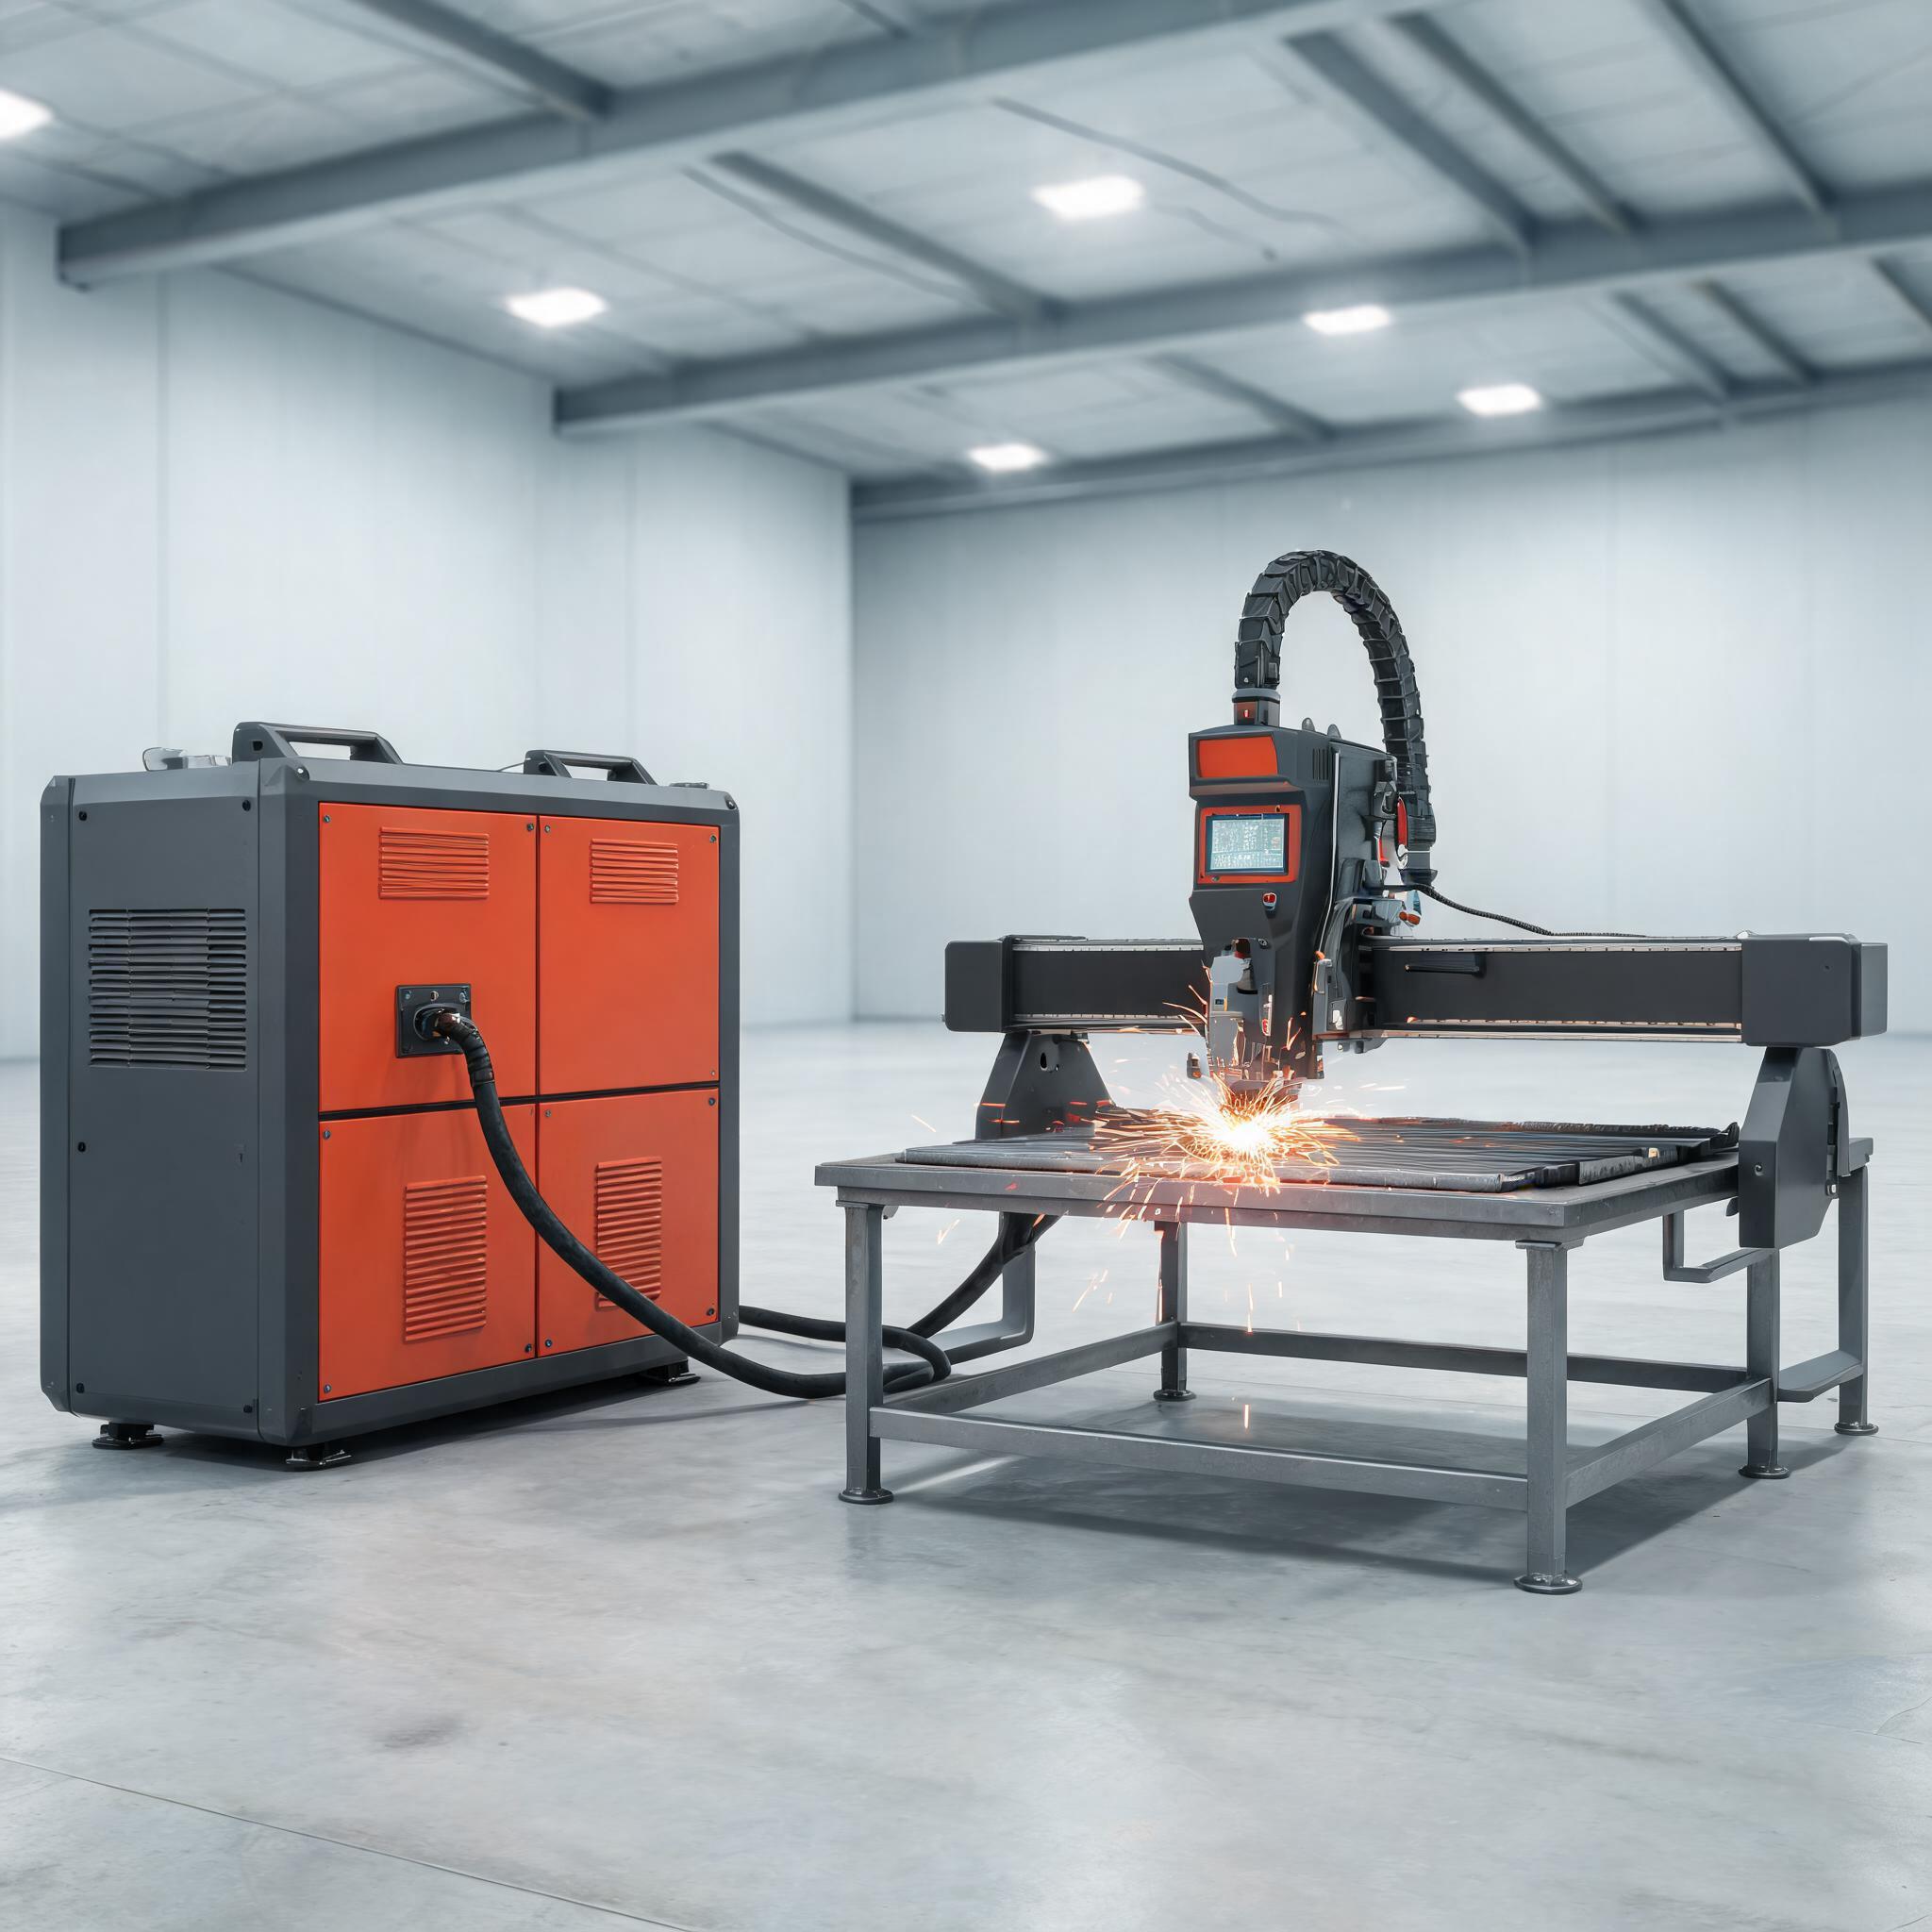
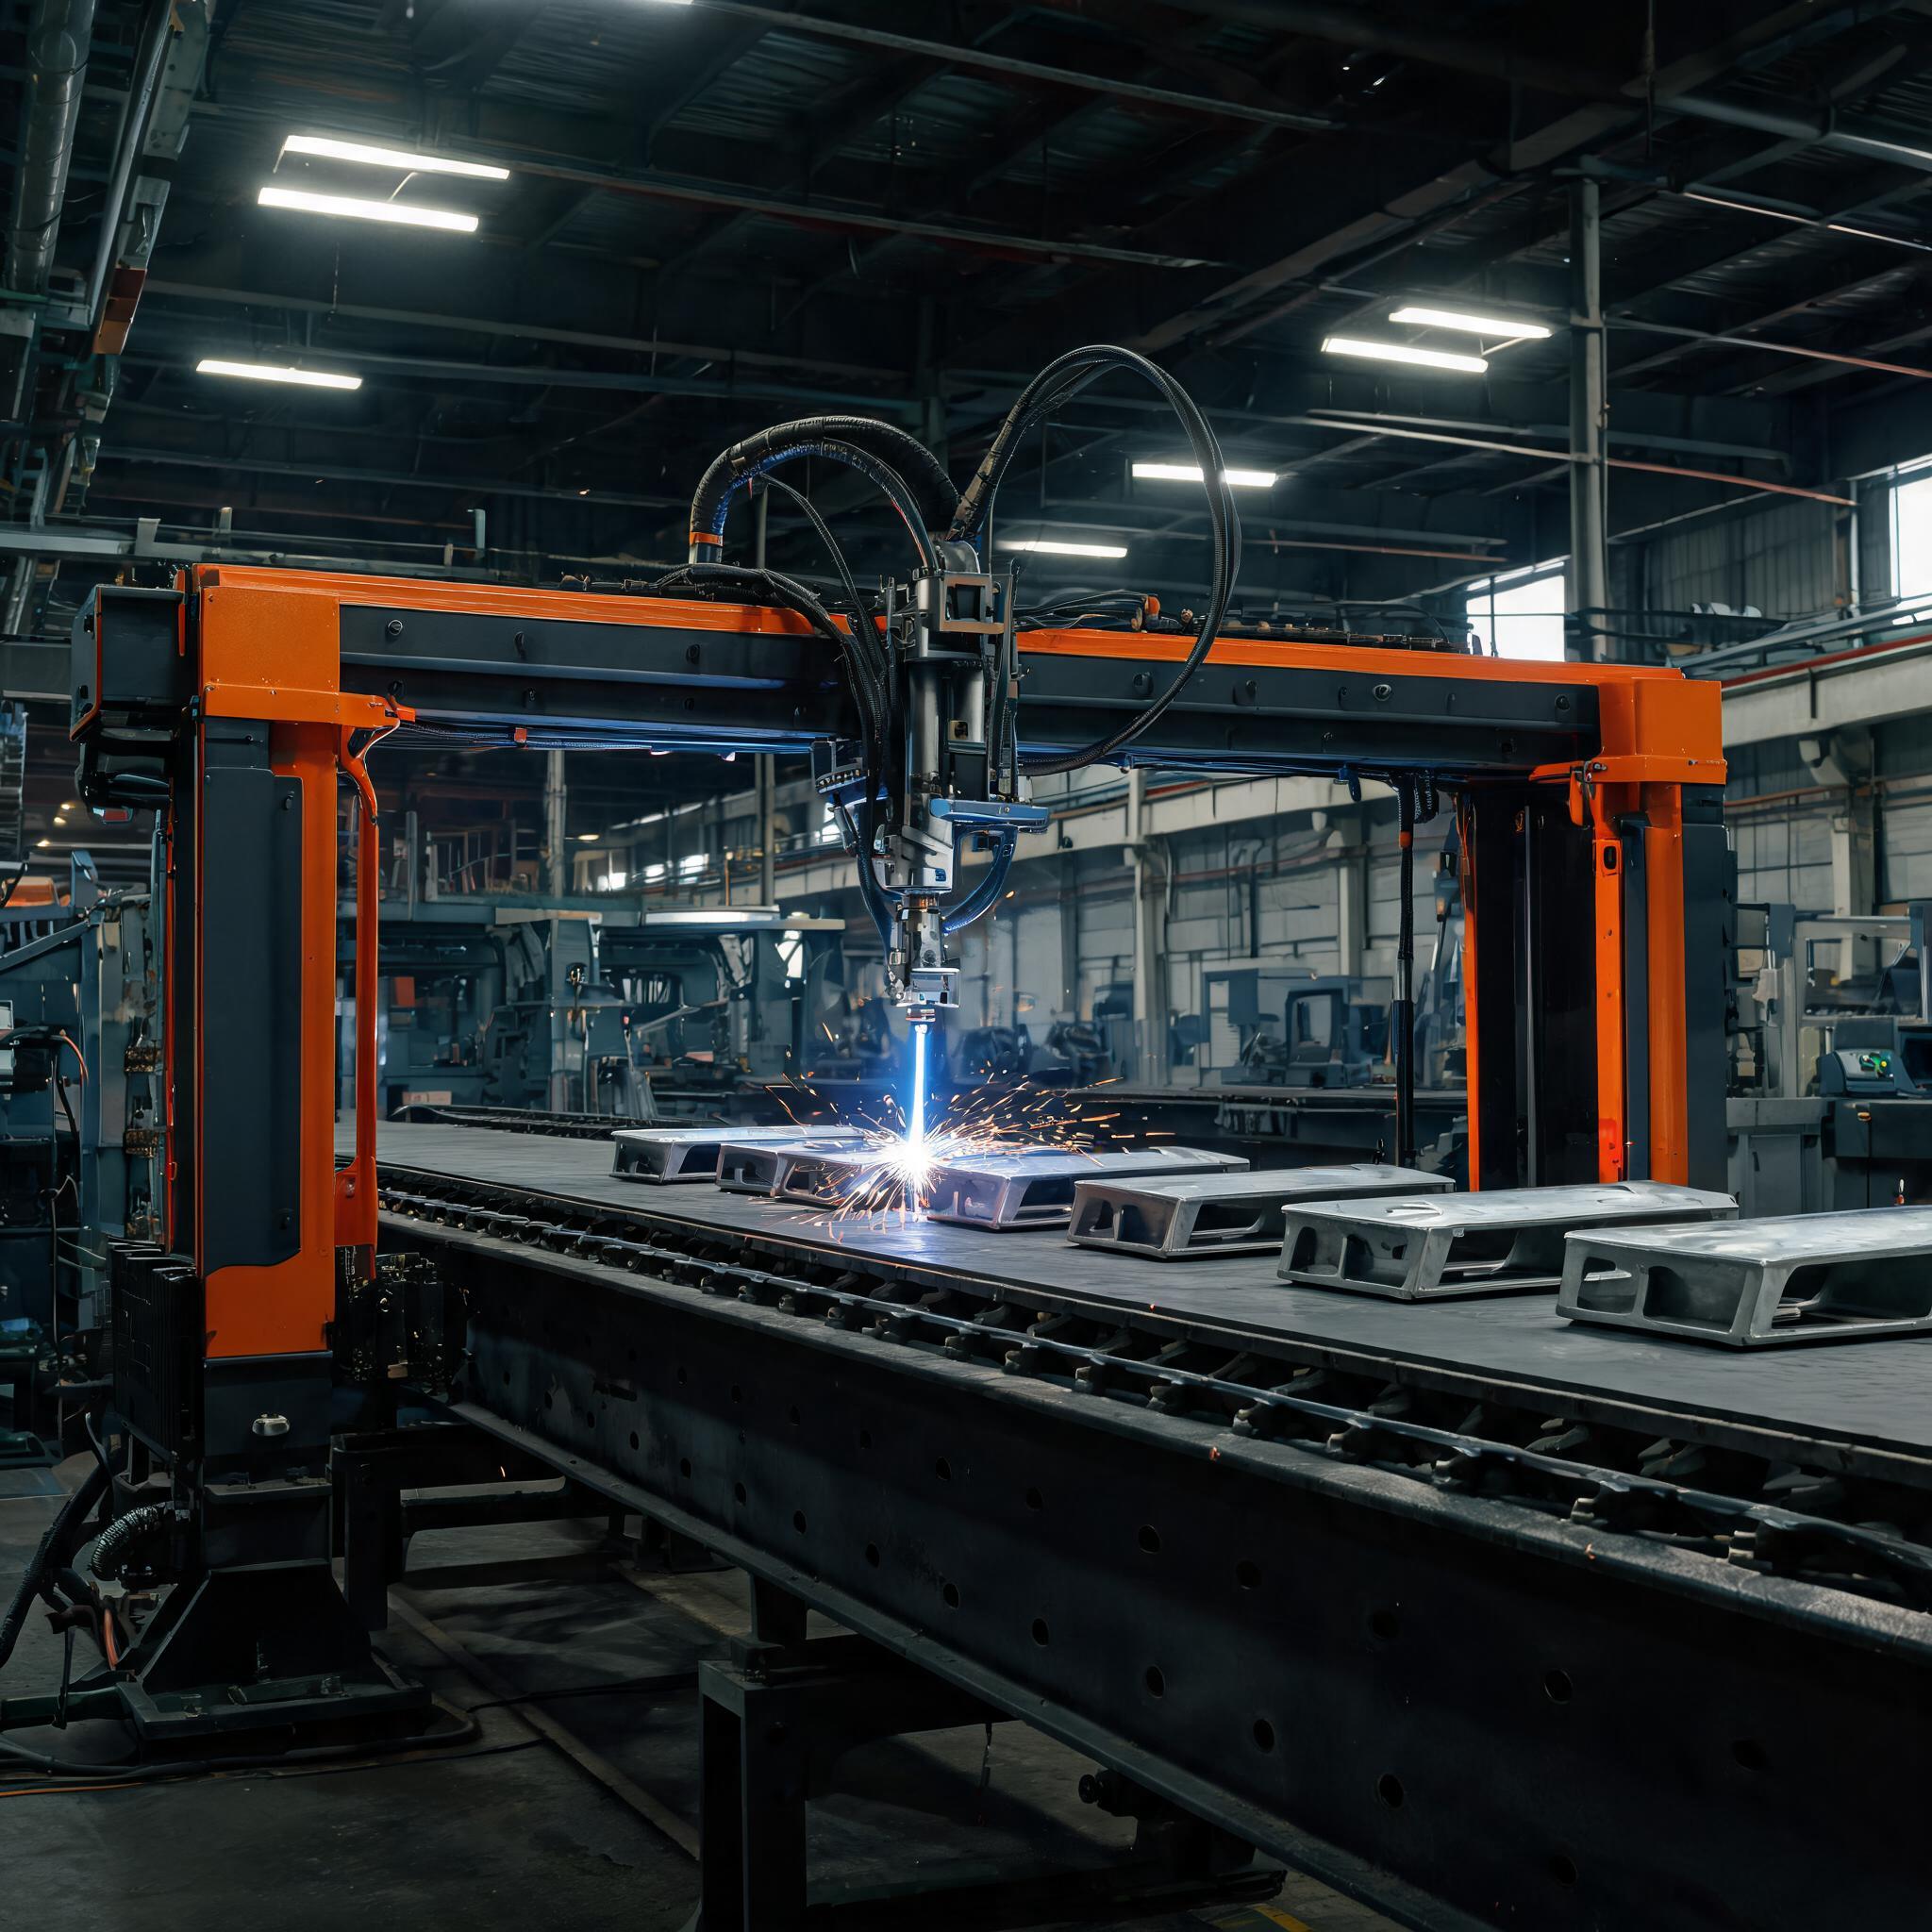
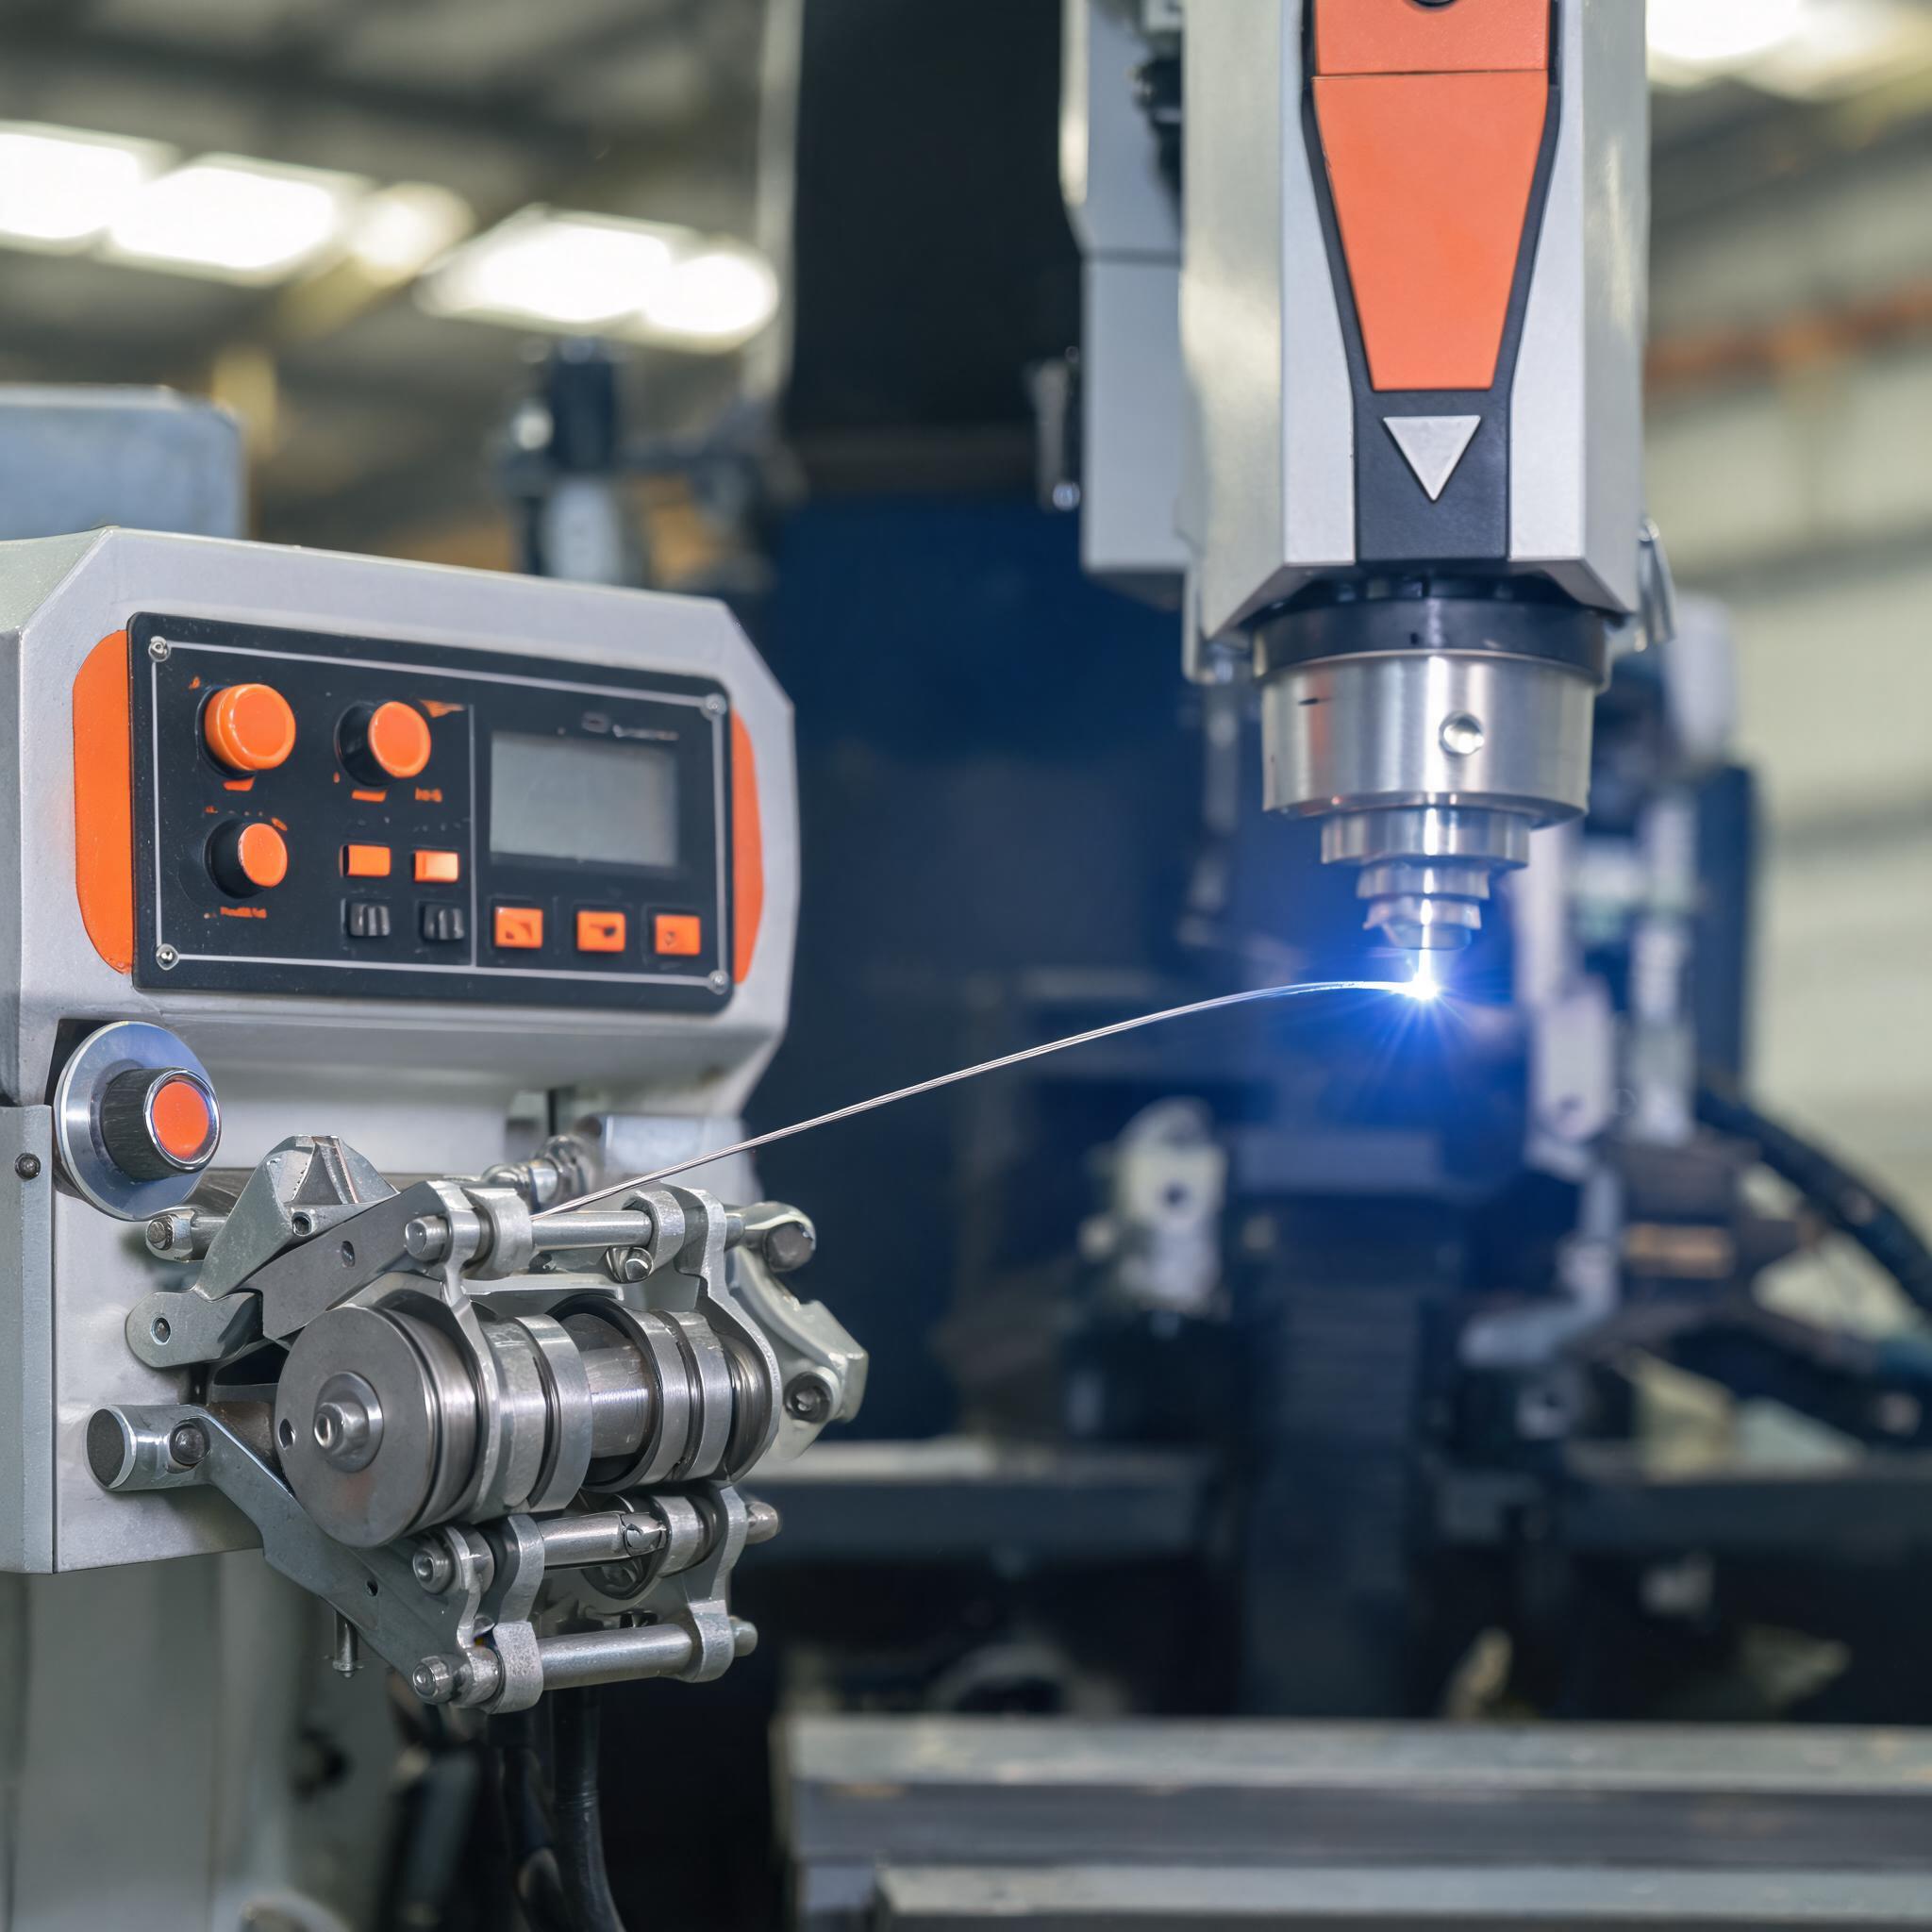
Автоматизираната шестосна роботизирана ръка с фибро лазерна заваръчна машина съчетава програмируема ръка с визионно проследяване на шева, така че програмираните пътища се коригират спрямо реалните вариации в сглобката, вместо да предполагат перфектни приспособления. Schneider CNC управлява клетката, защитният корпус предпазва операторите по време на 24/7 цикли, а класът на лазера е съобразен с дълбочината на съединението: 1500-2000W за сглобяване на тънколистови детайли, високомощната портална платформа 3000W за провар на 6-8 мм при тежки съединения и вариантът за автоматизирана производствена линия с конвейерна интеграция и визионно разпознаване на детайли за непрекъснати семейства детайли.
| Проверка за купувача | Какво да проверите преди поръчка |
|---|
| Картографиране на съединенията | Вашите действителни типове съединения, програмирани и доказани върху пробни детайли, а не общо демо |
| Проследяване на шева | Визионна корекция, демонстрирана при реални луфтове в сглобката, а не при перфектни приспособления |
| Работен цикъл | Рейтинг 24/7 с триконтурно охлаждане при високомощните модели |
| Безопасност | Корпус и блокировки, документирани съгласно CE конфигурация |
Стойност за купувача: производството спира да зависи от списъка на смените. Програмираните шевове поддържат същото качество в първия и в дванадесетия час, преработката на видими съединения намалява, а клетката продължава да произвежда, докато най-добрият ви заварчик обучава следващия оператор по надзор, вместо по всеки шев.