
Fiber laser welding and TIG both produce high-quality joints, but they solve different problems. This comparison covers precision, repeatability, heat input, skill requirements and cost structure so fabricators can match the process to the work.
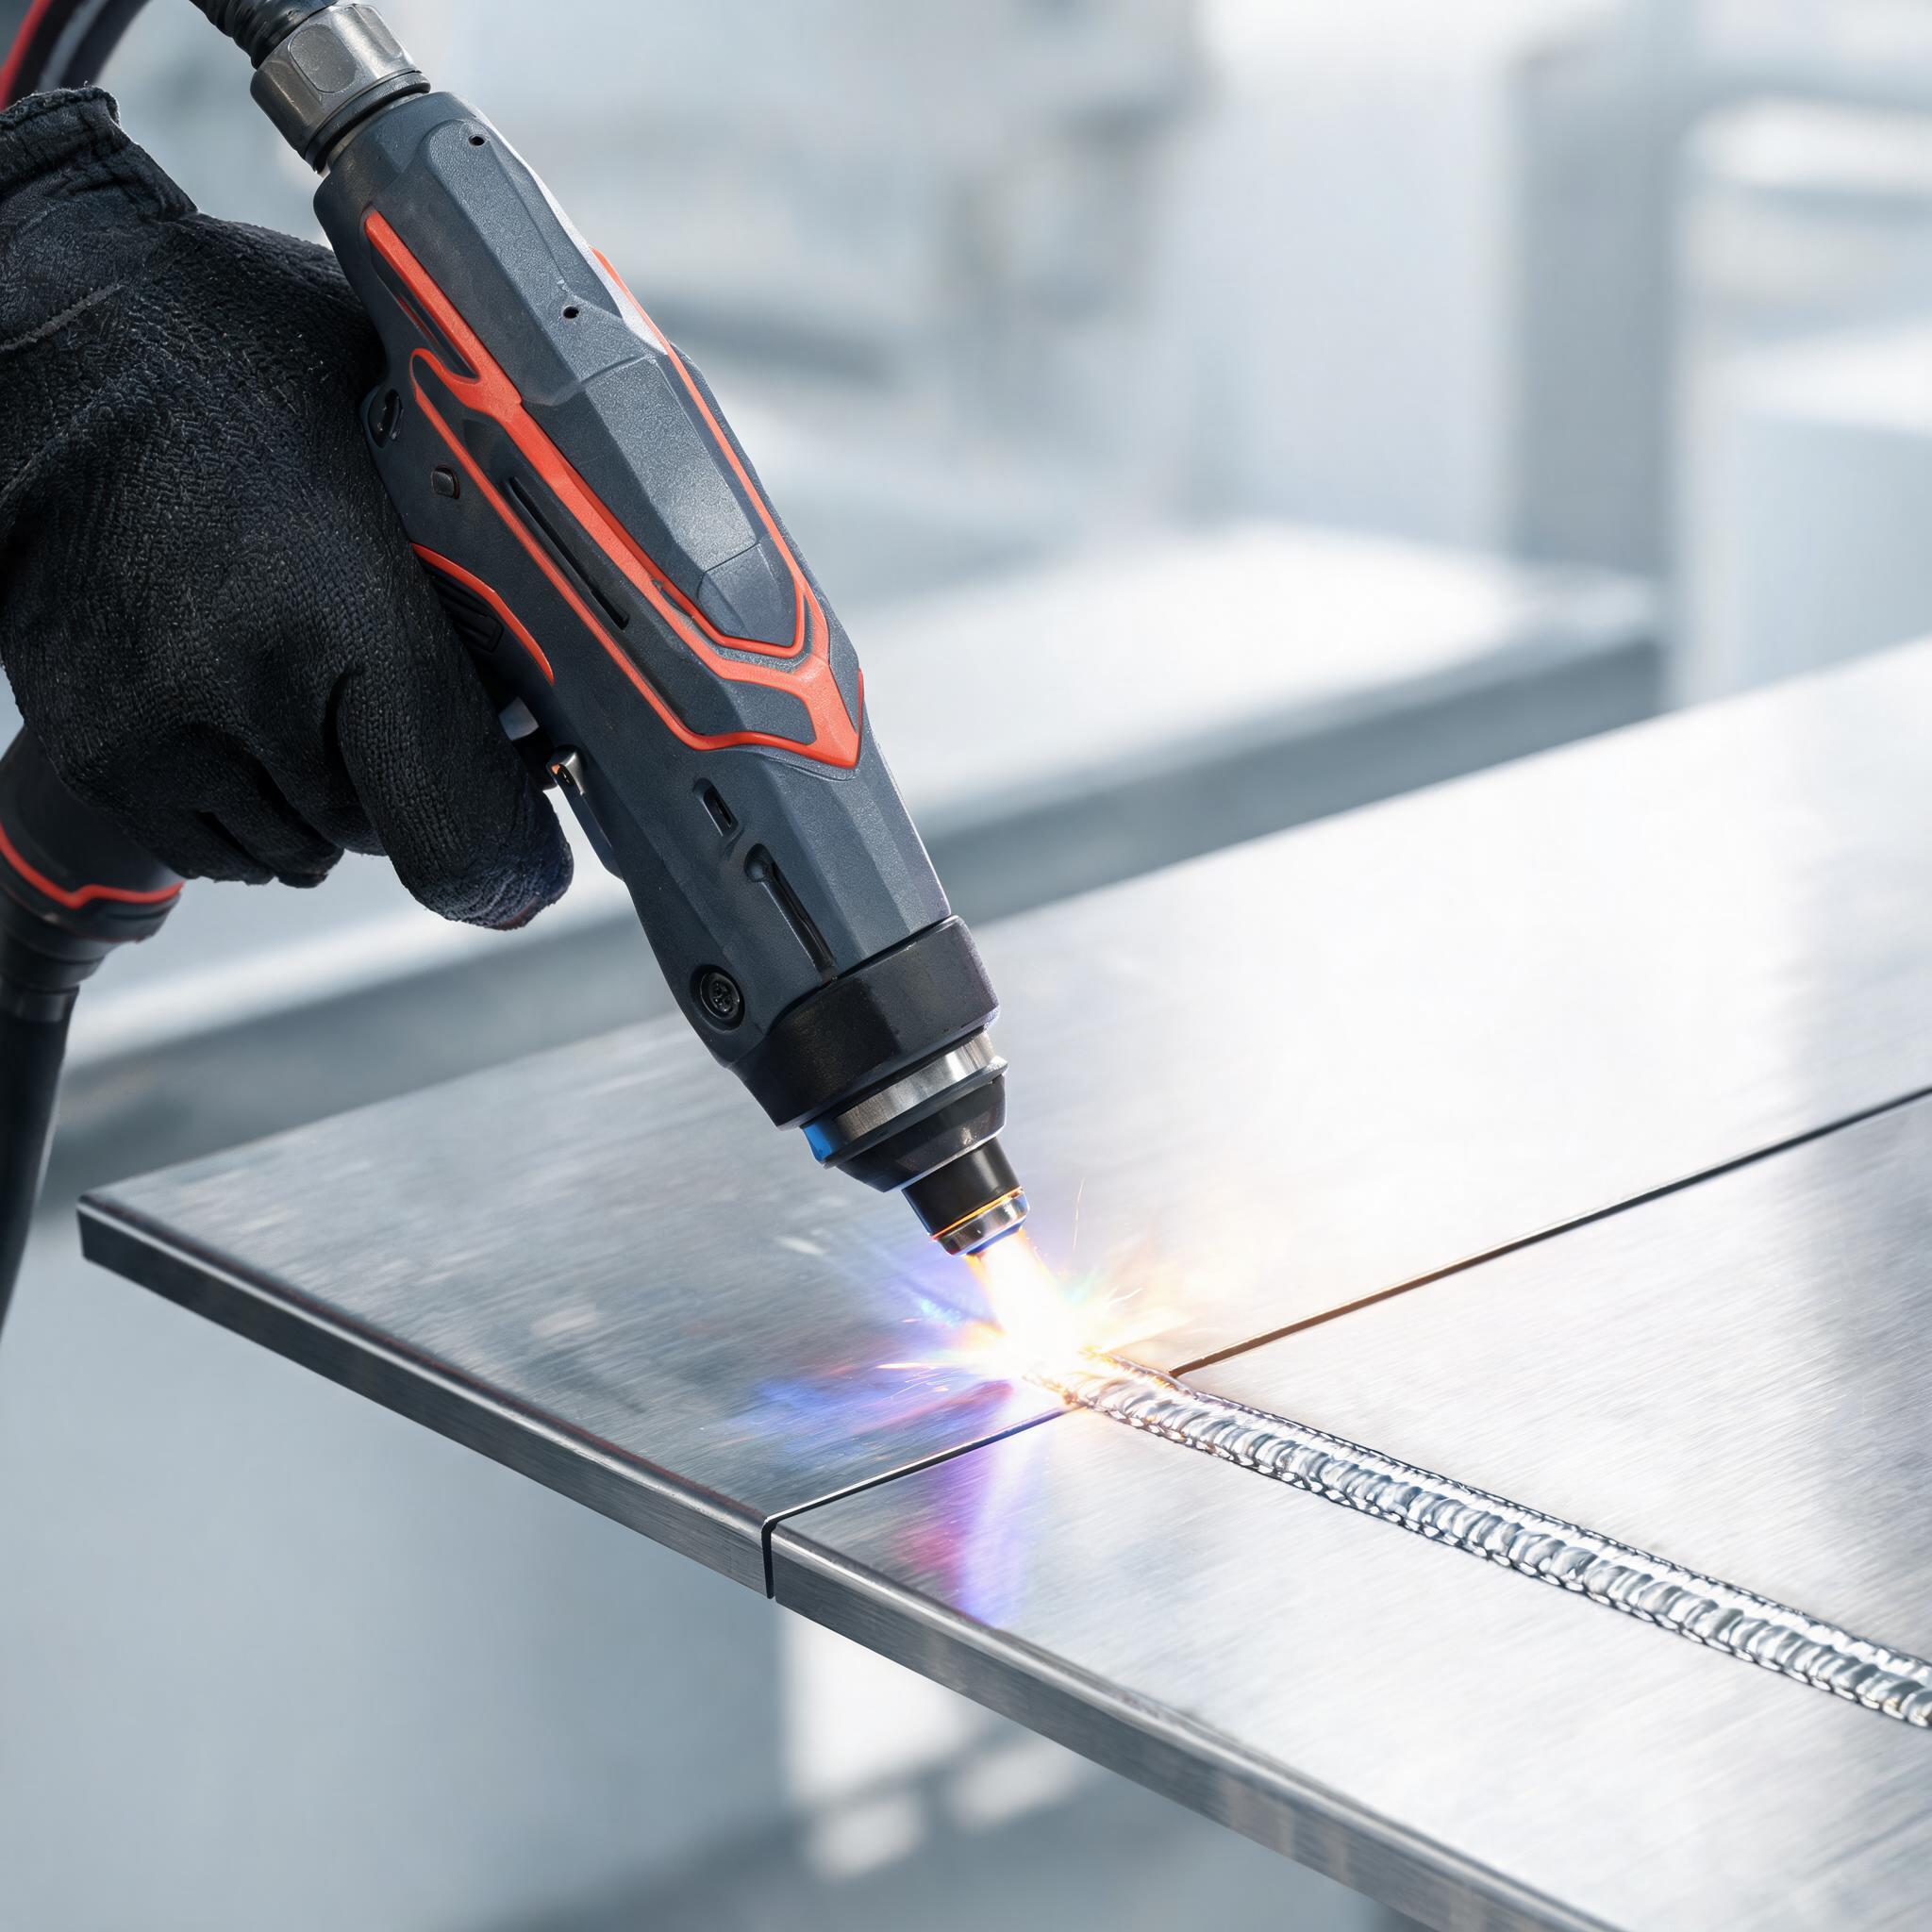
Fabrikker, der overvejer en procesopgradering, står ofte over for det samme valg: fortsæt med TIG, eller tilføj fiberlasersvejsning. Begge processer giver sunde svejsninger af høj kvalitet. Forskellen ligger i, hvordan de opfører sig fra emne til emne, hvor meget varme de tilfører arbejdsemnet, og hvilken type operatør og samling de kræver. Denne artikel sammenligner de to ud fra de kriterier, der er afgørende for præcisionsarbejde, med udgangspunkt i de faktiske egenskaber ved Xinhong CNC's fiberlasersvejsemaskiner.
Hvordan de to processer tilfører varme til metallet
Den centrale mekaniske forskel: en fiberlaser koncentrerer energien i et punkt, der måles i brøkdele af en millimeter, leveret som kontinuerlig bølge eller kontrollerede pulser. TIG bruger en elektrisk lysbue med en bredere varmeudbredelse, og operatøren tilfører tilsatsmateriale i hånden. Alt andet — deformation, hastighed, repeterbarhed, færdighed — følger af denne forskel.
En bredere varmeudbredelse betyder, at mere metal opvarmes i længere tid. Et koncentreret punkt betyder, at smeltezonen er lille og afkøles hurtigt, så det omgivende materiale forbliver tættere på sin oprindelige tilstand. Ingen af delene er universelt bedre; det rigtige valg afhænger af emnet.
Præcision og repeterbarhed
TIG giver i kyndige hænder fremragende svejsninger. Men kvaliteten ligger i operatørens hænder, øjne og rytme. Svejsestrengens bredde, indtrængning og tilsatsmaterialets placering varierer let mellem operatører og gennem en arbejdsdag. For kosmetiske eller strukturelle svejsninger er denne variation acceptabel. For produktionskørsler, hvor hver samling skal matche — medicinske komponenter, arkitektonisk rustfrit stål, fødevaregodkendte rør — bliver det en kvalitetskontrolbyrde.
Lasersvejsning angriber dette anderledes. En håndholdt fiberlasersvejsemaskine udfører et gemt parametersæt på samme måde hver gang. Xinhong CNC's håndholdte 1500W fiberlasersvejsemaskine gemmer mere end 50 svejseprofiler og holder en svejsestrengskonsistens på plus/minus 0,1 mm, så den tiende samling ser ud som den første. Operatører skifter materiale eller tykkelse ved at hente en gemt profil frem i stedet for at finjustere på fornemmelsen.
Til værktøjsreparation er præcisionen endnu strammere. Maskinen til præcisionsreparation af forme med fiberlasersvejsning bruger 50x mikroskopstyring med et justerbart pulseenergiområde på 0,1–50 J og en varmepåvirket zone på ca. 0,2 mm. Denne kombination gør det muligt at genopbygge kanter på sprøjtestøbeforme, stanseforme og hærdet værktøjsstål uden at blødgøre den omgivende hærdede overflade — noget en lysbueproces ikke kan præstere i den skala.
Hastighed på tyndt materiale
På tyndplade i rustfrit stål, aluminium og titanium omsættes fortrinnet i energitæthed direkte til fremføringshastighed. En laser kan færdiggøre en samling på en brøkdel af den buetid, TIG kræver, fordi energien afsættes præcis, hvor den er nødvendig, i stedet for at opvarme et bredere bånd. På den håndholdte 1500W-enhed når gennemtrængende svejsninger ca. 3 mm i en enkelt passage — hvilket dækker størstedelen af tyndpladearbejde i typiske jobshops.
TIG er ikke langsom i absolutte tal, men hver svejsning kræver opsætning, buestart og en håndfremføringsrytme, som operatøren skal opretholde. For korte svejsninger på mange små emner multipliceres lasersvejsningens cyklustidsfordel. For lange strukturelle sømme på tykkere plade ændres sammenligningen — men det er ikke det arbejde, denne artikel handler om.
Varmetilførsel og deformation på følsomme emner
Det er ved deformation, at de to processer divergerer mest markant. Tynde paneler, kabinetter, instrumenthuse og færdigbearbejdede emner slår sig, når de opvarmes ujævnt. En TIG-bue opvarmer et bånd af metal; panelet trækker sig sammen, når det afkøles, og retning tilføjer arbejdskraft, som er let at undervurdere.
En pulseret fiberlaser afsætter energi i kontrollerede pakker. Den samlede varmetilførsel er lav og lokaliseret, så følsomme emner bevarer geometrien langt bedre. Det er den samme mekanisme, der gør den 0,2 mm varmepåvirkede zone i formreparationssystemet anvendelig på hærdet stål: minimal energi uden for den tilsigtede smeltezone betyder minimal følgeforandring. Fabrikker, der arbejder med kosmetisk rustfrit stål, tynd aluminium eller færdigbehandlede samlinger, bør vægte dette kriterium højt.
Følsomhed over for samling: hvor TIG har en fordel
En afbalanceret sammenligning skal yde TIG retfærdighed. Lasersvejsning kræver ensartet samling af emnerne. Fordi punktet er lille, kan et mellemrum, som TIG ville bygge bro over med håndført tilsatsmateriale, efterlade en lasersvejsning underfyldt eller med hulrum. Lasersvejsning tolererer en vis mellemrum med trådfremføringsmuligheder, men den belønner virksomheder, der styrer skære- og samlingstolerancer.
TIG fungerer derimod med dårlig samling. Operatøren aflæser mellemrummet, justerer tilsatsmængden og fører svejsestrengen igennem — inklusive uregelmæssigheder. Reparationsarbejde på slidte, deformerede eller ukendte geometrier taler ofte for TIG netop af denne grund. Hvis dit arbejde domineres af enkeltstående reparationer på emner, du ikke kan genbearbejde, er TIG's tolerance over for uperfekte samlinger fortsat en reel fordel.
Kompetencekrav og arbejdskraft
Certificerede TIG-svejsere er sjældne, dyre og tager år at uddanne. Udskiftning ved en TIG-bænk er et tab af kapacitet, ikke bare en bemandingshændelse.
En håndholdt lasersvejsemaskine er grundlæggende lettere at betjene godt. Maskinen styrer energi og svejsestrengsgeometri ud fra gemte profiler; operatørens opgave er positionering, aftrækkerkontrol og visuel inspektion. En kompetent fabrikant kan opnå ensartet produktionskvalitet på en laser på uger i stedet for år. Det gør ikke processen idiotsikker — lasersvejsning har sine egne farer og kræver disciplineret sikkerhedspraksis, herunder strålings- og røgkontroller. Virksomheder, der indfører den, bør gennemgå vejledning om lasersvejsningens sikkerhed, stråling, røg og personlige værnemidler til håndholdte fiberlasersvejsemaskiner før en maskine sættes i drift.
Egnethed til form- og værktøjsreparation
For sprøjtestøbeforme, stanseforme og hærdet værktøj er sammenligningen i vid udstrækning afgjort. Genopbygning af en beskadiget kant eller udfyldning af en slidt radius på hærdet stål kræver energi, der er præcis nok til at undgå at udgløde det omgivende materiale. Pulseret lasersvejsning under forstørrelse leverer det. En håndholdt 1500W fiberlasersvejsemaskine klarer almindelig fabrikation, men dedikeret formreparation kræver mikroskopstyring og fin pulsstyring af den type, der er indbygget i Xinhong's præcisionsreparationsmaskine til forme med fiberlasersvejsning.
TIG forbliver anvendelig til store, lavpræcisionsværktøjsreparationer, hvor der er behov for bulk-tilsatsmateriale, og efterfølgende genbearbejdning vil finde sted. Men til efterbearbejdning af et færdigt, hærdet hulrum er laser det passende værktøj.
Omkostningsstruktur
Købsprisen for en fiberlasersvejsemaskine er typisk højere end for et sammenligneligt TIG-setup. At vurdere beslutningen alene ud fra anlægsinvesteringen misforstår økonomien:
- Arbejdskraft: lavere kompetenceloft og hurtigere oplæring reducerer løn- og uddannelsesomkostninger pr. svejsning.
- Gennemstrømning: kortere buetid pr. samling øger produktionen pr. vagt på tyndt materiale.
- Efterbearbejdning og retning: lavere varmetilførsel betyder mindre deformationskorrektion nedstrøms.
- Forbrugsstoffer: TIG forbruger wolfram, gas og tilsatsmateriale kontinuerligt; lasersvejsning forbruger beskyttelsesgas og lidt andet på autogene samlinger.
TIG's omkostningsstruktur favoriserer virksomheder med lave mængder, uregelmæssige emner eller tungt reparationsarbejde, hvor maskinen står stille mellem opgaver. Produktion i høje mængder af tynd plade skubber regnestykket afgørende mod laser.
Ofte stillede spørgsmål
Er lasersvejsning stærkere end TIG?
For korrekt udførte svejsninger på egnede samlinger giver begge processer fuldstyrke-smeltesvejsninger. Forskellen er ensartethed: en laser gentager sine parametre samling efter samling, mens TIG-kvaliteten varierer med operatørens kompetence. Styrken afhænger mere af samlingsdesign og tilpasning end af energikilden.
Hvilken tykkelse kan en håndholdt 1500W lasersvejsemaskine håndtere?
Xinhong CNC's håndholdte 1500W fiberlasersvejsemaskine opnår ca. 3 mm indtrængning i en enkelt passage på rustfrit stål, aluminium og titaniumlegeringer. Dette dækker det meste tyndpladefabrikationsarbejde; tykkere plade kræver fortsat flerpassages bueprocesser.
Kan lasersvejsning udfylde mellemrum som TIG?
Ikke lige så overbærende. TIG med håndført tilsatsmateriale bygger bro over uregelmæssige mellemrum godt. Lasersvejsning kræver ensartet samling; små mellemrum kan håndteres med trådfremføring, men større mellemrum fører til underfyldning. Virksomheder med stramme skære- og samlingstolerancer får de bedste laserresultater.
Har jeg stadig brug for certificerede svejsere til en lasersvejsecelle?
Operatøruddannelse er kortere og enklere for håndholdt lasersvejsning, fordi parametrene kommer fra gemte profiler, og maskinen styrer energitilførslen. Cellen skal dog opfylde lasersikkerhedskravene — strålingskontroller, røgudsugning og personlige værnemidler — og nogen skal eje det ansvar.
Vælg din maskine med Xinhong CNC
Beslutningen falder normalt klart ud: TIG til uregelmæssige enkeltreparationer og dårlig samlingstolerance; fiberlaser til repeterbar tyndpladeproduktion, lavdeformationsarbejde på følsomme emner og præcisionsreparation af forme og støbeforme. For en komplet oversigt over effektklasser og konfigurationer til håndholdte fiberlasersvejsemaskiner, start med vores købsguide til håndholdte fiberlasersvejsemaskiner. Hvis du sender os dine materialer, tykkelsesområde og typiske anvendelse, kan Xinhong CNC anbefale, om præcisionsreparationsmaskinen til forme med fiberlasersvejsning, den håndholdte 1500W-enhed eller en anden konfiguration passer til din virksomhed — og hvilke svejseprofiler der skal forberedes til dit arbejde.