
Faserlaserschweißen und TIG erzeugen beide hochwertige Verbindungen, lösen aber unterschiedliche Probleme. Dieser Vergleich behandelt Präzision, Wiederholbarkeit, Wärmeeintrag, Qualifikationsanforderungen und Kostenstruktur, damit Fertigungsbetriebe das Verfahren an die Arbeit anpassen können.
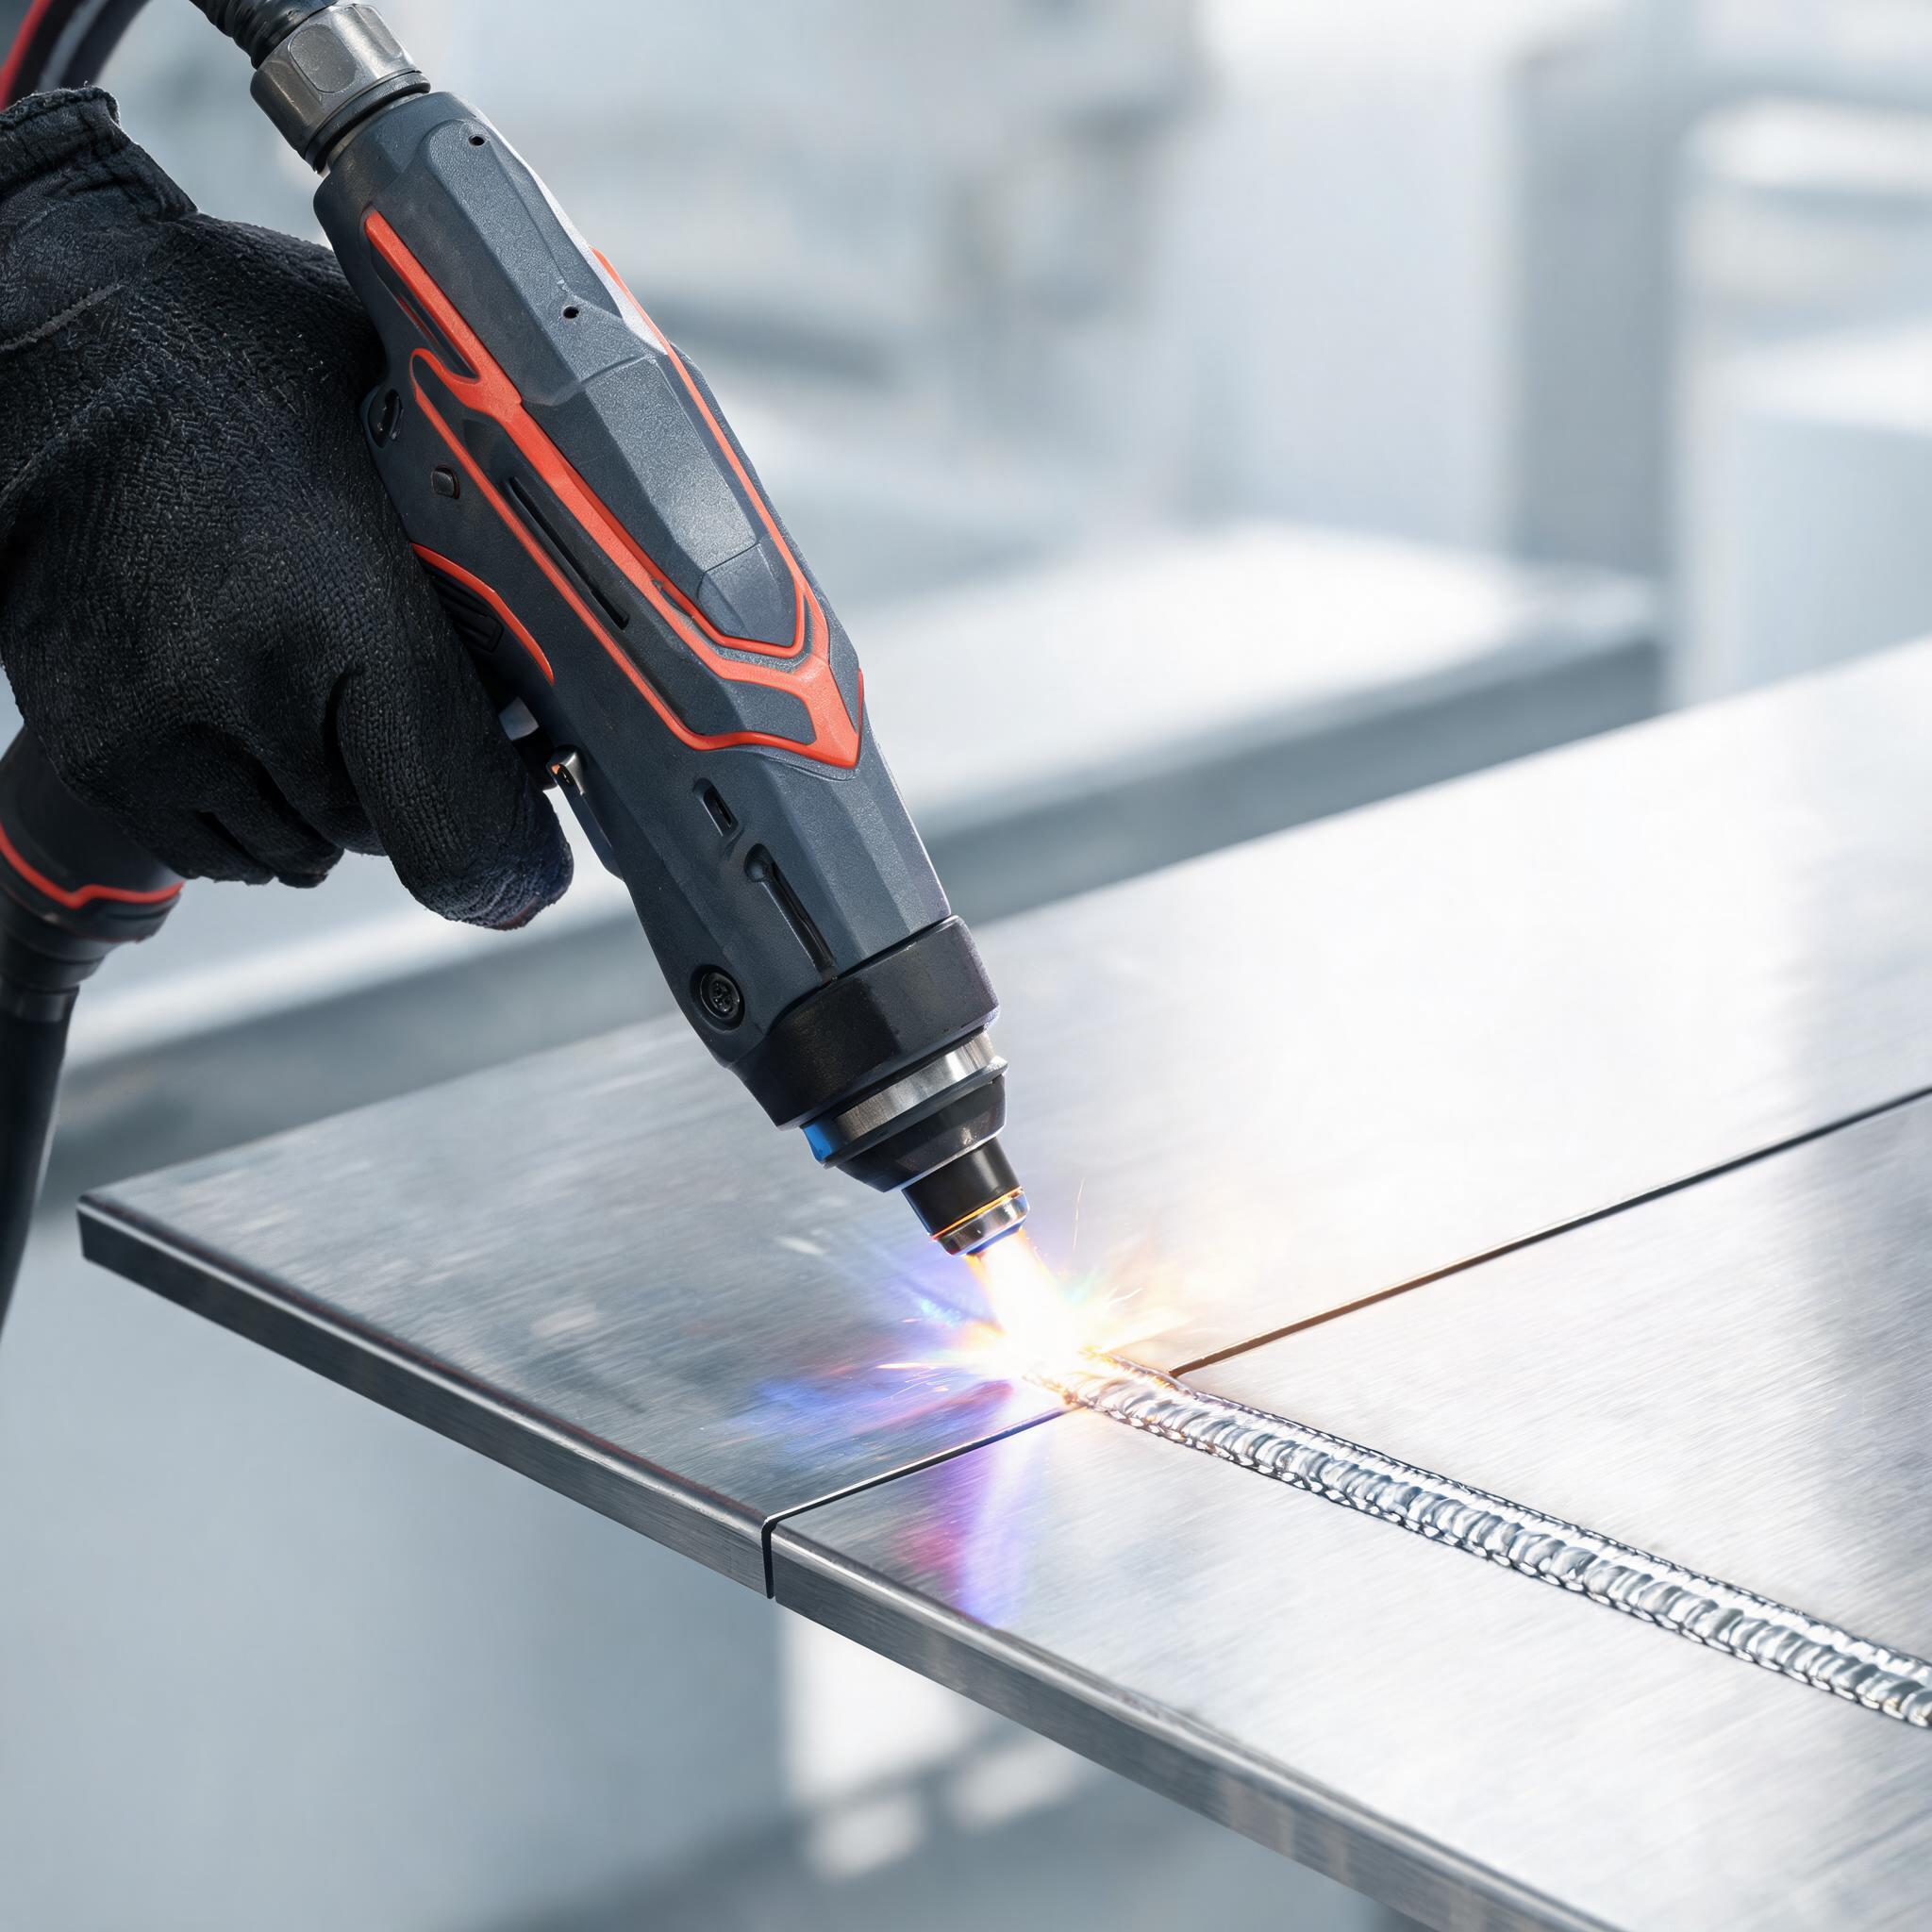
Fertigungsbetriebe, die ein Prozess-Upgrade prüfen, stehen meist vor derselben Entscheidung: bei TIG bleiben oder Fiber-Laserschweißen ergänzen. Beide Verfahren erzeugen saubere, hochwertige Verbindungen. Der Unterschied liegt darin, wie sie sich von Teil zu Teil verhalten, wie viel Wärme sie in das Werkstück einbringen und welche Art von Bediener und Passung sie erfordern. Dieser Artikel vergleicht beide anhand der Kriterien, die für Präzisionsarbeit entscheidend sind, und nutzt die tatsächlichen Eigenschaften der Fiber-Laserschweißmaschinen von Xinhong CNC als Referenzpunkte.
Wie die beiden Verfahren Wärme in Metall einbringen
Der zentrale mechanische Unterschied: Ein Faserlaser konzentriert Energie auf einen Punkt von Bruchteilen eines Millimeters, der als Dauerstrich oder gesteuerte Pulse abgegeben wird. TIG verwendet einen Lichtbogen mit breiterer Wärmeverteilung, und der Bediener führt den Zusatzdraht von Hand zu. Alles andere – Verzug, Geschwindigkeit, Wiederholbarkeit, Fachkönnen – folgt aus diesem Unterschied.
Eine breitere Wärmeverteilung bedeutet, dass mehr Metall länger auf Temperatur gebracht wird. Ein konzentrierter Punkt bedeutet, dass die Schmelzzone klein ist und schnell abkühlt, sodass umgebendes Material näher an seinem Ausgangszustand bleibt. Keines ist universell besser; die richtige Wahl hängt vom Bauteil ab.
Präzision und Wiederholbarkeit
TIG erzeugt in erfahrenen Händen hervorragende Schweißnähte. Doch die Qualität liegt in den Händen, Augen und im Rhythmus des Bedieners. Nahtbreite, Einbrand und Zusatzwerkstoffplatzierung variieren leicht zwischen Bedienern und über eine Schicht hinweg. Für kosmetische oder strukturelle Schweißnähte ist diese Variation akzeptabel. Bei Serienläufen, bei denen jede Verbindung übereinstimmen muss – medizinische Komponenten, architektonischer Edelstahl, lebensmitteltaugliche Rohrleitungen – wird sie zur QA-Belastung.
Das Laserschweißen geht dies anders an. Ein Handfaserlaser-Schweißgerät führt einen gespeicherten Parametersatz jedes Mal auf dieselbe Weise aus. Das Handfaserlaser-Schweißgerät Xinhong CNC 1500W speichert mehr als 50 Schweißprofile und hält eine Nahtkonsistenz von plus/minus 0,1 mm, sodass die zehnte Verbindung wie die erste aussieht. Bediener wechseln Material oder Dicke durch Abrufen eines gespeicherten Profils, statt nach Gefühl neu einzustellen.
Bei der Werkzeugreparatur ist die Präzision noch enger. Die Faserlaser-Schweißmaschine zur Präzisionsformreparatur verwendet eine 50-fach-Mikroskopführung mit einem einstellbaren Pulsenergiebereich von 0,1–50 J und einer wärmebeeinflussten Zone von etwa 0,2 mm. Diese Kombination ermöglicht das Aufbauen von Kanten an Spritzgussformen, Stanzwerkzeugen und gehärtetem Werkzeugstahl, ohne die umgebende gehärtete Oberfläche weich zu machen – etwas, das ein Lichtbogenverfahren in diesem Maßstab nicht leisten kann.
Geschwindigkeit bei dünnem Material
Bei dünnem Edelstahl, Aluminium und Titan setzt sich der Vorteil der Energiedichte direkt in Vorschubgeschwindigkeit um. Ein Laser kann eine Verbindung in einem Bruchteil der Lichtbogenzeit von TIG abschließen, weil die Energie genau dort eingebracht wird, wo sie benötigt wird, statt ein breiteres Band zu erhitzen. Beim 1500W-Handgerät erreichen Durchschweißungen etwa 3 mm in einem Durchgang – das deckt den Großteil der Dünnblechfertigung in typischen Lohnfertigungsbetrieben ab.
TIG ist in absoluten Zahlen nicht langsam, aber jede Schweißnaht erfordert Rüsten, Zünden des Lichtbogens und einen Handvorschubrhythmus, den der Bediener aufrechterhalten muss. Bei kurzen Schweißnähten an vielen kleinen Teilen summiert sich der Zykluszeitvorteil des Laserschweißens. Bei langen strukturellen Nähten an dickerem Blech ändert sich der Vergleich – aber darum geht es in diesem Artikel nicht.
Wärmeeintrag und Verzug bei empfindlichen Teilen
Beim Verzug unterscheiden sich die beiden Verfahren am deutlichsten. Dünne Platten, Gehäuse, Instrumentengehäuse und fertig bearbeitete Teile verziehen sich bei ungleichmäßiger Erwärmung. Ein TIG-Lichtbogen erhitzt ein Metallband; die Platte zieht sich beim Abkühlen zusammen, und das Richten verursacht Arbeit, die leicht unterschätzt wird.
Ein gepulster Faserlaser bringt Energie in kontrollierten Paketen ein. Der gesamte Wärmeeintrag ist niedrig und lokalisiert, sodass empfindliche Teile ihre Geometrie deutlich besser halten. Derselbe Mechanismus macht die 0,2 mm wärmebeeinflusste Zone des Formreparatursystems auf gehärtetem Stahl nutzbar: minimale Energie außerhalb der vorgesehenen Schmelzzone bedeutet minimale Kollateralveränderung. Fertigungsbetriebe, die mit kosmetischem Edelstahl, dünnem Aluminium oder vorbehandelten Baugruppen arbeiten, sollten dieses Kriterium stark gewichten.
Passungsempfindlichkeit: Wo TIG einen Vorteil hat
Ein ausgewogener Vergleich muss TIG ehrlich würdigen. Laserschweißen benötigt eine gleichmäßige Fugenvorbereitung. Da der Punkt klein ist, kann eine Spalte, die TIG mit handgeführtem Zusatzwerkstoff überbrücken würde, eine Laserschweißnaht unterfüllt oder mit einem Hohlraum zurücklassen. Laserschweißen toleriert mit Drahtvorschuboptionen eine gewisse Spaltbreite, belohnt aber Betriebe, die Schnitt- und Passungstoleranzen kontrollieren.
TIG hingegen funktioniert bei schlechter Passung. Der Bediener liest den Spalt, passt die Zusatzwerkstoffmenge an und führt die Naht durch – Unregelmäßigkeiten eingeschlossen. Reparaturarbeiten an verschlissenen, verzogenen oder geometrisch unbekannten Teilen sprechen aus genau diesem Grund oft für TIG. Wenn Ihre Arbeit von Einzelreparaturen an Teilen dominiert wird, die Sie nicht nachbearbeiten können, bleibt TIGs Toleranz gegenüber unvollkommenen Verbindungen ein echter Vorteil.
Qualifikationsanforderungen und Personal
Zertifizierte TIG-Schweißer sind knapp, teuer und brauchen Jahre zur Entwicklung. Fluktuation an einem TIG-Arbeitsplatz ist ein Kompetenzverlust, nicht nur ein Personalereignis.
Ein Handlaserschweißgerät ist grundsätzlich einfacher gut zu bedienen. Die Maschine steuert Energie und Nahtgeometrie aus gespeicherten Profilen; die Aufgabe des Bedieners sind Positionierung, Abzugssteuerung und Sichtprüfung. Ein kompetenter Fertigungsmitarbeiter kann bei einem Laser in Wochen statt Jahren eine gleichbleibende Produktionsqualität erreichen. Das macht das Verfahren nicht narrensicher – Laserschweißen hat eigene Gefahren und erfordert disziplinierte Sicherheitspraxis, einschließlich Strahlungs- und Rauchkontrolle. Betriebe, die es einführen, sollten die Hinweise zu Laserschweißsicherheit, Strahlung, Rauch und PSA für Handfaserlaser-Schweißgeräte prüfen, bevor eine Maschine in die Werkstatt kommt.
Eignung für Form- und Werkzeugreparatur
Bei Spritzgussformen, Stanzwerkzeugen und gehärteten Werkzeugen ist der Vergleich weitgehend entschieden. Das Aufbauen einer beschädigten Kante oder das Auffüllen eines verschlissenen Radius an gehärtetem Stahl erfordert Energie, die präzise genug ist, um das umgebende Material nicht anzulassen. Gepulstes Laserschweißen unter Vergrößerung liefert das. Ein 1500W-Handfaserlaser-Schweißgerät bewältigt die allgemeine Fertigung, aber die dedizierte Formreparatur benötigt Mikroskopführung und feine Pulssteuerung, wie sie in der Faserlaser-Schweißmaschine zur Präzisionsformreparatur von Xinhong integriert ist.
TIG bleibt nützlich für große, ungenaue Werkzeugreparaturen, bei denen viel Zusatzwerkstoff benötigt wird und eine Nachbearbeitung nach dem Schweißen folgt. Für die Endbearbeitung einer fertigen, gehärteten Kavität ist der Laser jedoch das geeignete Werkzeug.
Kostenstruktur
Der Kaufpreis einer Faserlaser-Schweißmaschine ist typischerweise höher als bei einer vergleichbaren TIG-Ausrüstung. Die Entscheidung allein anhand der Investitionskosten zu beurteilen, verkennt die Wirtschaftlichkeit:
- Personal: niedrigere Qualifikationsanforderung und schnellere Einarbeitung senken Lohn- und Schulungskosten pro Schweißnaht.
- Durchsatz: kürzere Lichtbogenzeit pro Verbindung erhöht die Ausbringung pro Schicht bei dünnem Material.
- Nacharbeit und Richten: geringerer Wärmeeintrag bedeutet weniger Verzugskorrektur in der Folge.
- Verbrauchsmaterial: TIG verbraucht kontinuierlich Wolfram, Gas und Zusatzwerkstoff; Laserschweißen verbraucht Schutzgas und bei autogenen Verbindungen wenig anderes.
Die Kostenstruktur von TIG begünstigt Betriebe mit geringen Stückzahlen, unregelmäßigen Teilen oder schweren Reparaturarbeiten, bei denen die Maschine zwischen Aufträgen stillsteht. Bei serienmäßiger Dünnblechproduktion verschiebt sich die Rechnung entscheidend zugunsten des Lasers.
Häufig gestellte Fragen
Ist Laserschweißen stärker als TIG?
Bei ordnungsgemäß ausgeführten Schweißnähten an geeigneten Verbindungen erzeugen beide Verfahren vollfeste Schmelzschweißverbindungen. Der Unterschied liegt in der Konsistenz: Ein Laser wiederholt seine Parameter Verbindung für Verbindung, während die TIG-Qualität mit dem Können des Bedieners variiert. Die Festigkeit hängt mehr von der Verbindungsauslegung und Passung ab als von der Energiequelle.
Welche Dicke kann ein 1500W-Handlaserschweißgerät verarbeiten?
Das Handfaserlaser-Schweißgerät Xinhong CNC 1500W erreicht etwa 3 mm Einbrand in einem Durchgang bei Edelstahl, Aluminium- und Titanlegierungen. Das deckt den Großteil der Dünnblechfertigung ab; dickeres Blech erfordert weiterhin mehrlagige Lichtbogenverfahren.
Kann Laserschweißen Spalten wie TIG füllen?
Nicht so nachsichtig. TIG mit handgeführtem Zusatzwerkstoff überbrückt unregelmäßige Spalten gut. Laserschweißen benötigt eine gleichmäßige Passung; kleine Spalten lassen sich mit Drahtvorschub handhaben, aber größere Spalten führen zu Unterfüllung. Betriebe mit engen Schnitt- und Passungstoleranzen erzielen die besten Laserergebnisse.
Brauche ich für eine Laserschweißzelle noch zertifizierte Schweißer?
Die Bedienerschulung ist für das Handlaserschweißen kürzer und einfacher, weil die Parameter aus gespeicherten Profilen stammen und die Maschine die Energieabgabe steuert. Die Zelle muss jedoch die Lasersicherheitsanforderungen erfüllen – Strahlungskontrollen, Rauchabsaugung und PSA – und jemand muss diese Verantwortung tragen.
Ihre Maschinenwahl mit Xinhong CNC
Die Entscheidung löst sich meist klar auf: TIG für unregelmäßige Einzelreparaturen und schlechte Passungstoleranz; Faserlaser für wiederholbare Dünnblechproduktion, verzugsarme Arbeiten an empfindlichen Teilen sowie Präzisionsform- und Werkzeugreparatur. Für einen vollständigen Überblick über Leistungsklassen und Konfigurationen von Handfaserlaser-Schweißgeräten beginnen Sie mit unserem Kaufratgeber für Handfaserlaser-Schweißmaschinen. Wenn Sie uns Ihre Materialien, den Dickenbereich und die typische Anwendung senden, kann Xinhong CNC empfehlen, ob die Faserlaser-Schweißmaschine zur Präzisionsformreparatur, das 1500W-Handgerät oder eine andere Konfiguration zu Ihrem Betrieb passt – und welche Schweißprofile Sie für Ihre Arbeit vorbereiten sollten.