Aluminium bestraft Maschinen, die für Stahl ausgelegt wurden
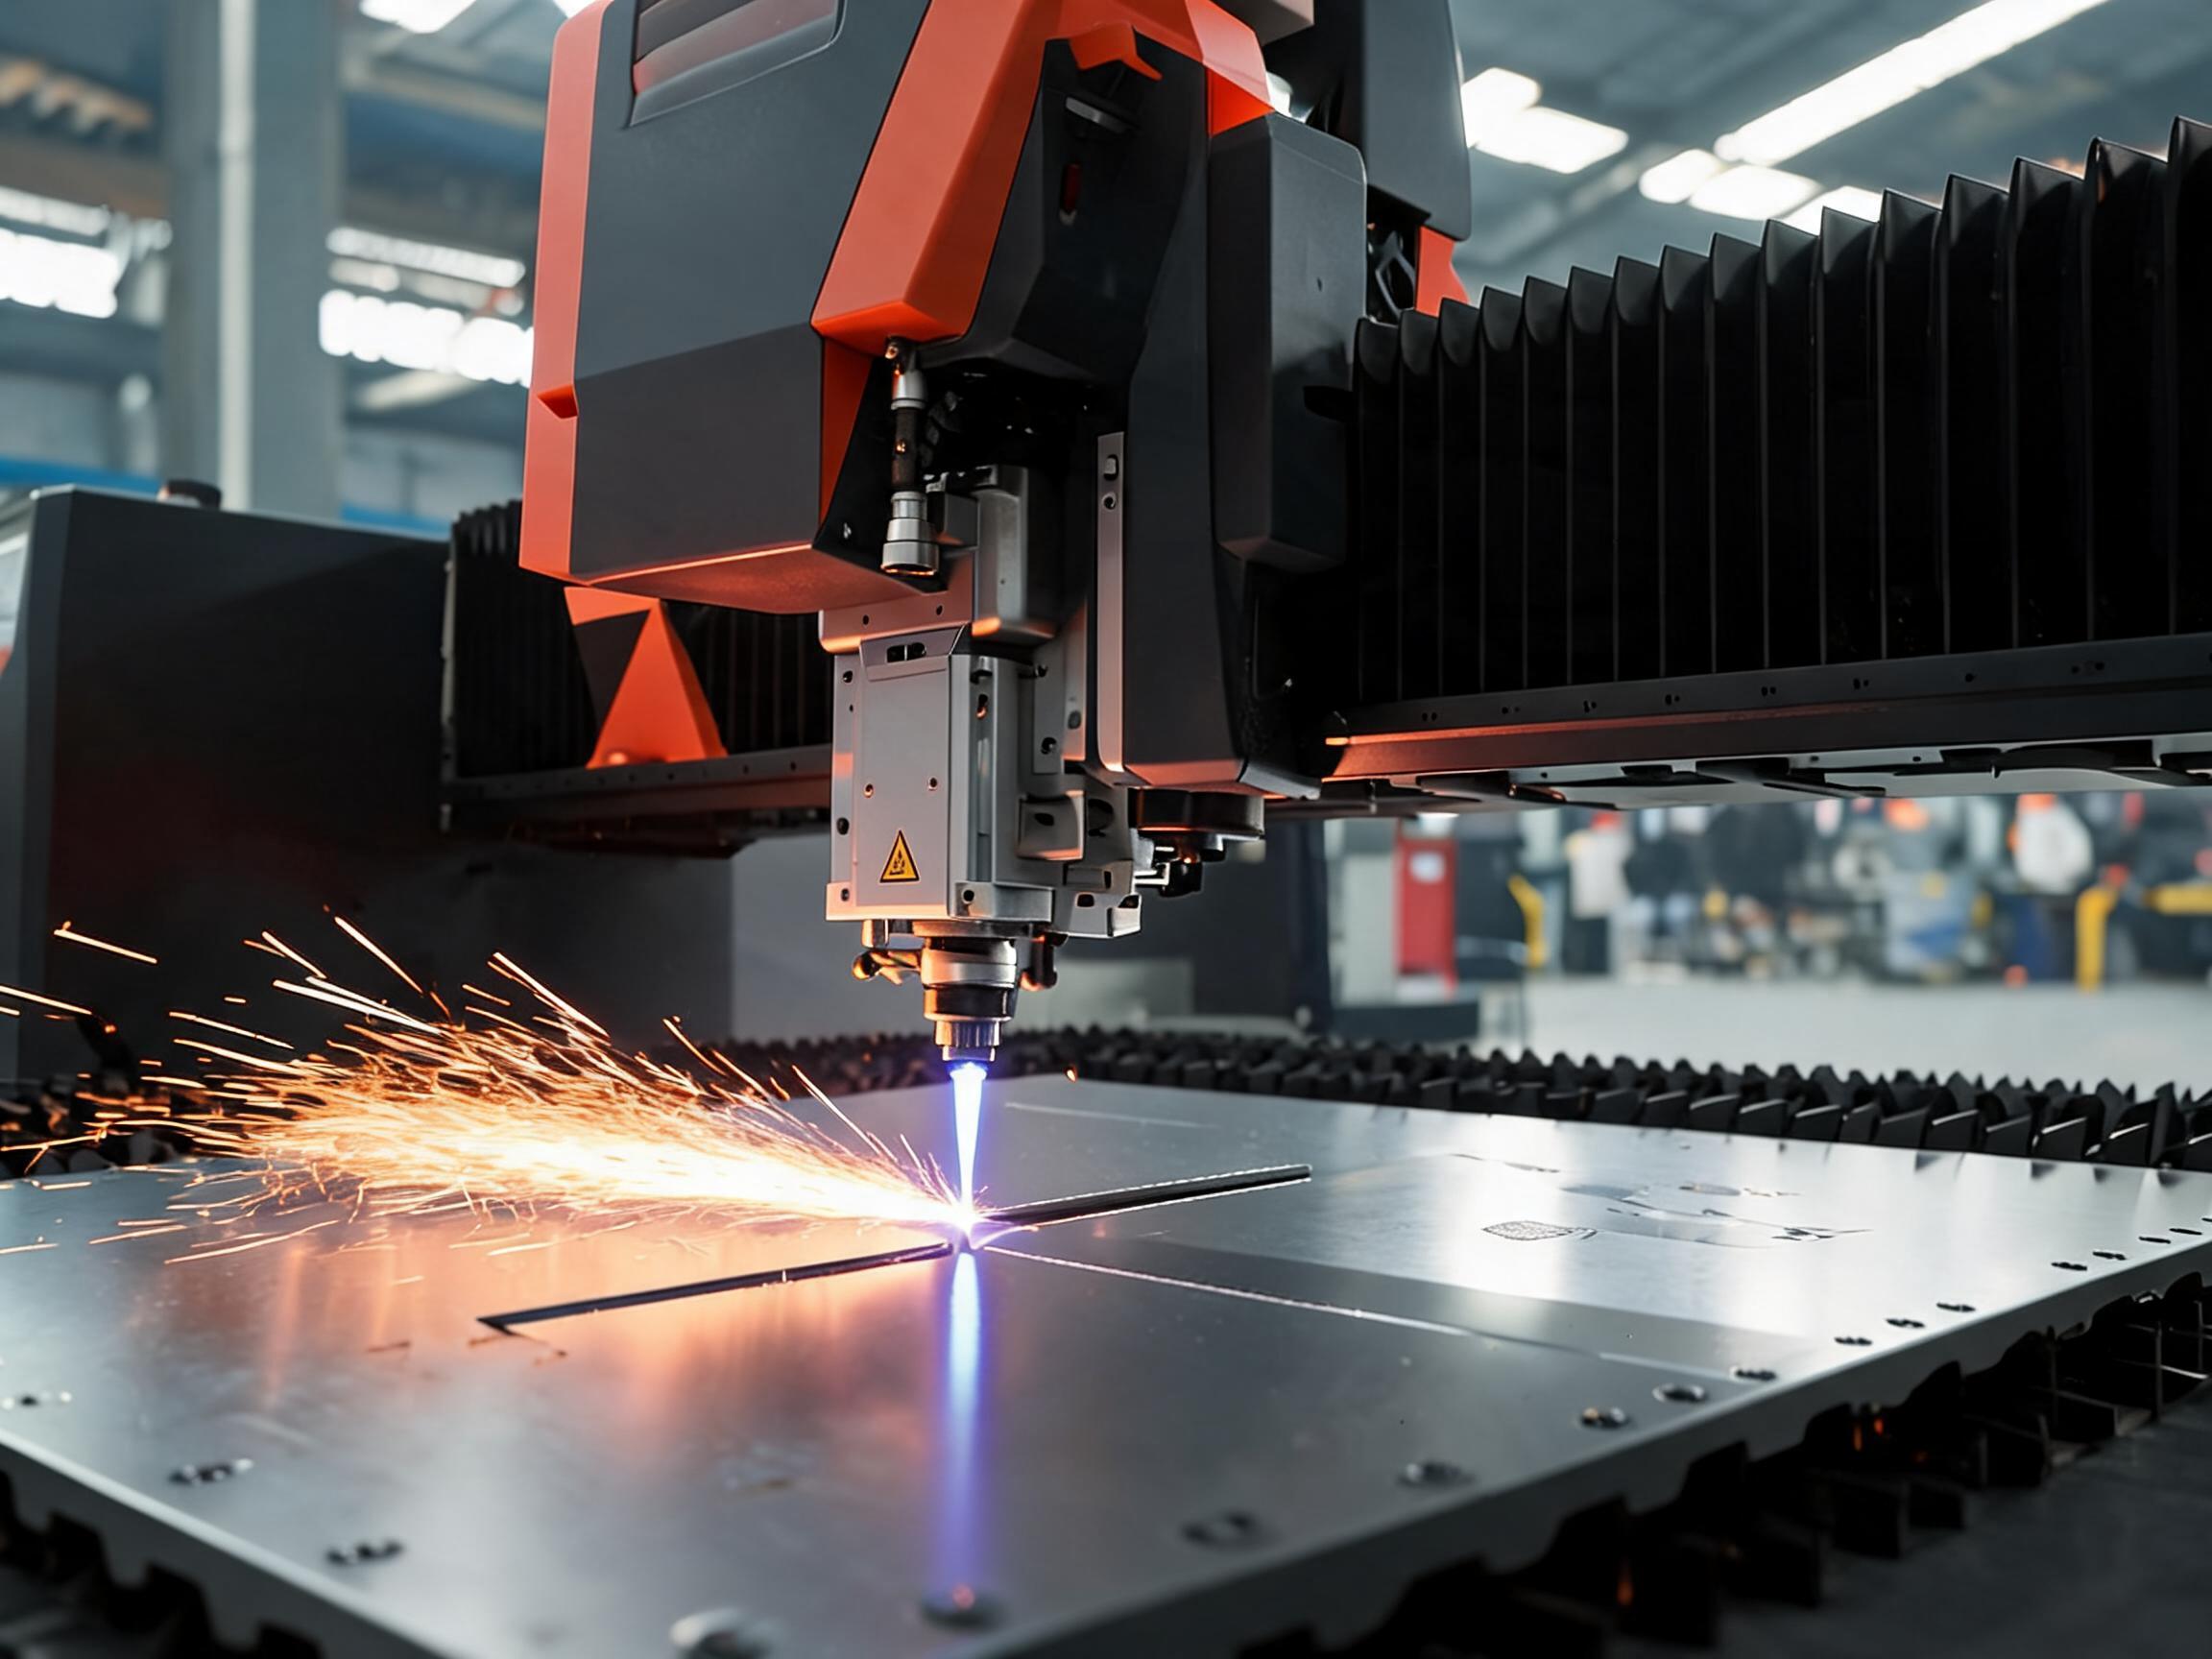
Aluminium reflektiert rund 90 % der Faserlaser-Wellenlänge und führt Wärme schneller aus der Schnittfuge ab als Stahl. Bei einer nur für Baustahl ausgelegten Schneidanlage zeigt sich das als instabiles Einstechverhalten bei spiegelglänzendem Blech, gratlastige Kanten bei Platten ab 3 mm und im schlimmsten Fall als Rückreflexionsschaden an der Laserquelle.
Das Ausfallmuster, das Käufer zuerst erleben: Angebote, die identisch zu denen für Stahlschneidanlagen aussehen, dann Wochen mit aussortierten Aluminiumteilen, sekundärem Entgraten und einem Lieferanten, der Fokusposition oder Hilfsgasdruck für die jeweilige Legierung nicht erklären kann.
So funktioniert der Aluminiumprozess von Xinhong
Drei technische Entscheidungen machen die Arbeit. Erstens schützt ein Antireflexions-Schneidkopf die Quelle beim Einstechvorgang in glänzendes Blech. Zweitens bläst Stickstoff mit hohem Druck das geschmolzene Aluminium aus der Schnittfuge, statt es als Grat wieder erstarren zu lassen. Drittens entspricht die Leistungsklasse der Materialstärke: Aluminium benötigt bei gleicher Geschwindigkeit mehr Leistung pro Millimeter als Stahl.
| Käufer-Check | Das sollten Sie vor der Bestellung prüfen |
|---|
| Legierungsnachweis | Ein Schnittmuster auf IHRER Legierung und Dicke - 5052, 6061 oder 7075, keine Stahldemo |
| Parameterblatt | Schriftliche Aluminium-Schneidparameter mit Fokusposition und Stickstoffdruck |
| Quellenschutz | IPG/RAYCUS/GW-Klasse-Quelle mit dokumentiertem Rückreflexionsschutz |
| Kantenanforderung | Stickstoffunterstützte oxidfreie Kanten, wenn Teile anschließend eloxiert oder geschweißt werden |
Käufervorteil: Sie beauftragen eine Maschine, die nach dokumentierter Aluminiumleistung ausgewählt wurde, nicht nach einem Stahl-Datenblatt - so erfolgt die Erstmusterfreigabe am Schnittmuster, und Ihr Angebot enthält bereits das Aluminium-Parameterblatt.