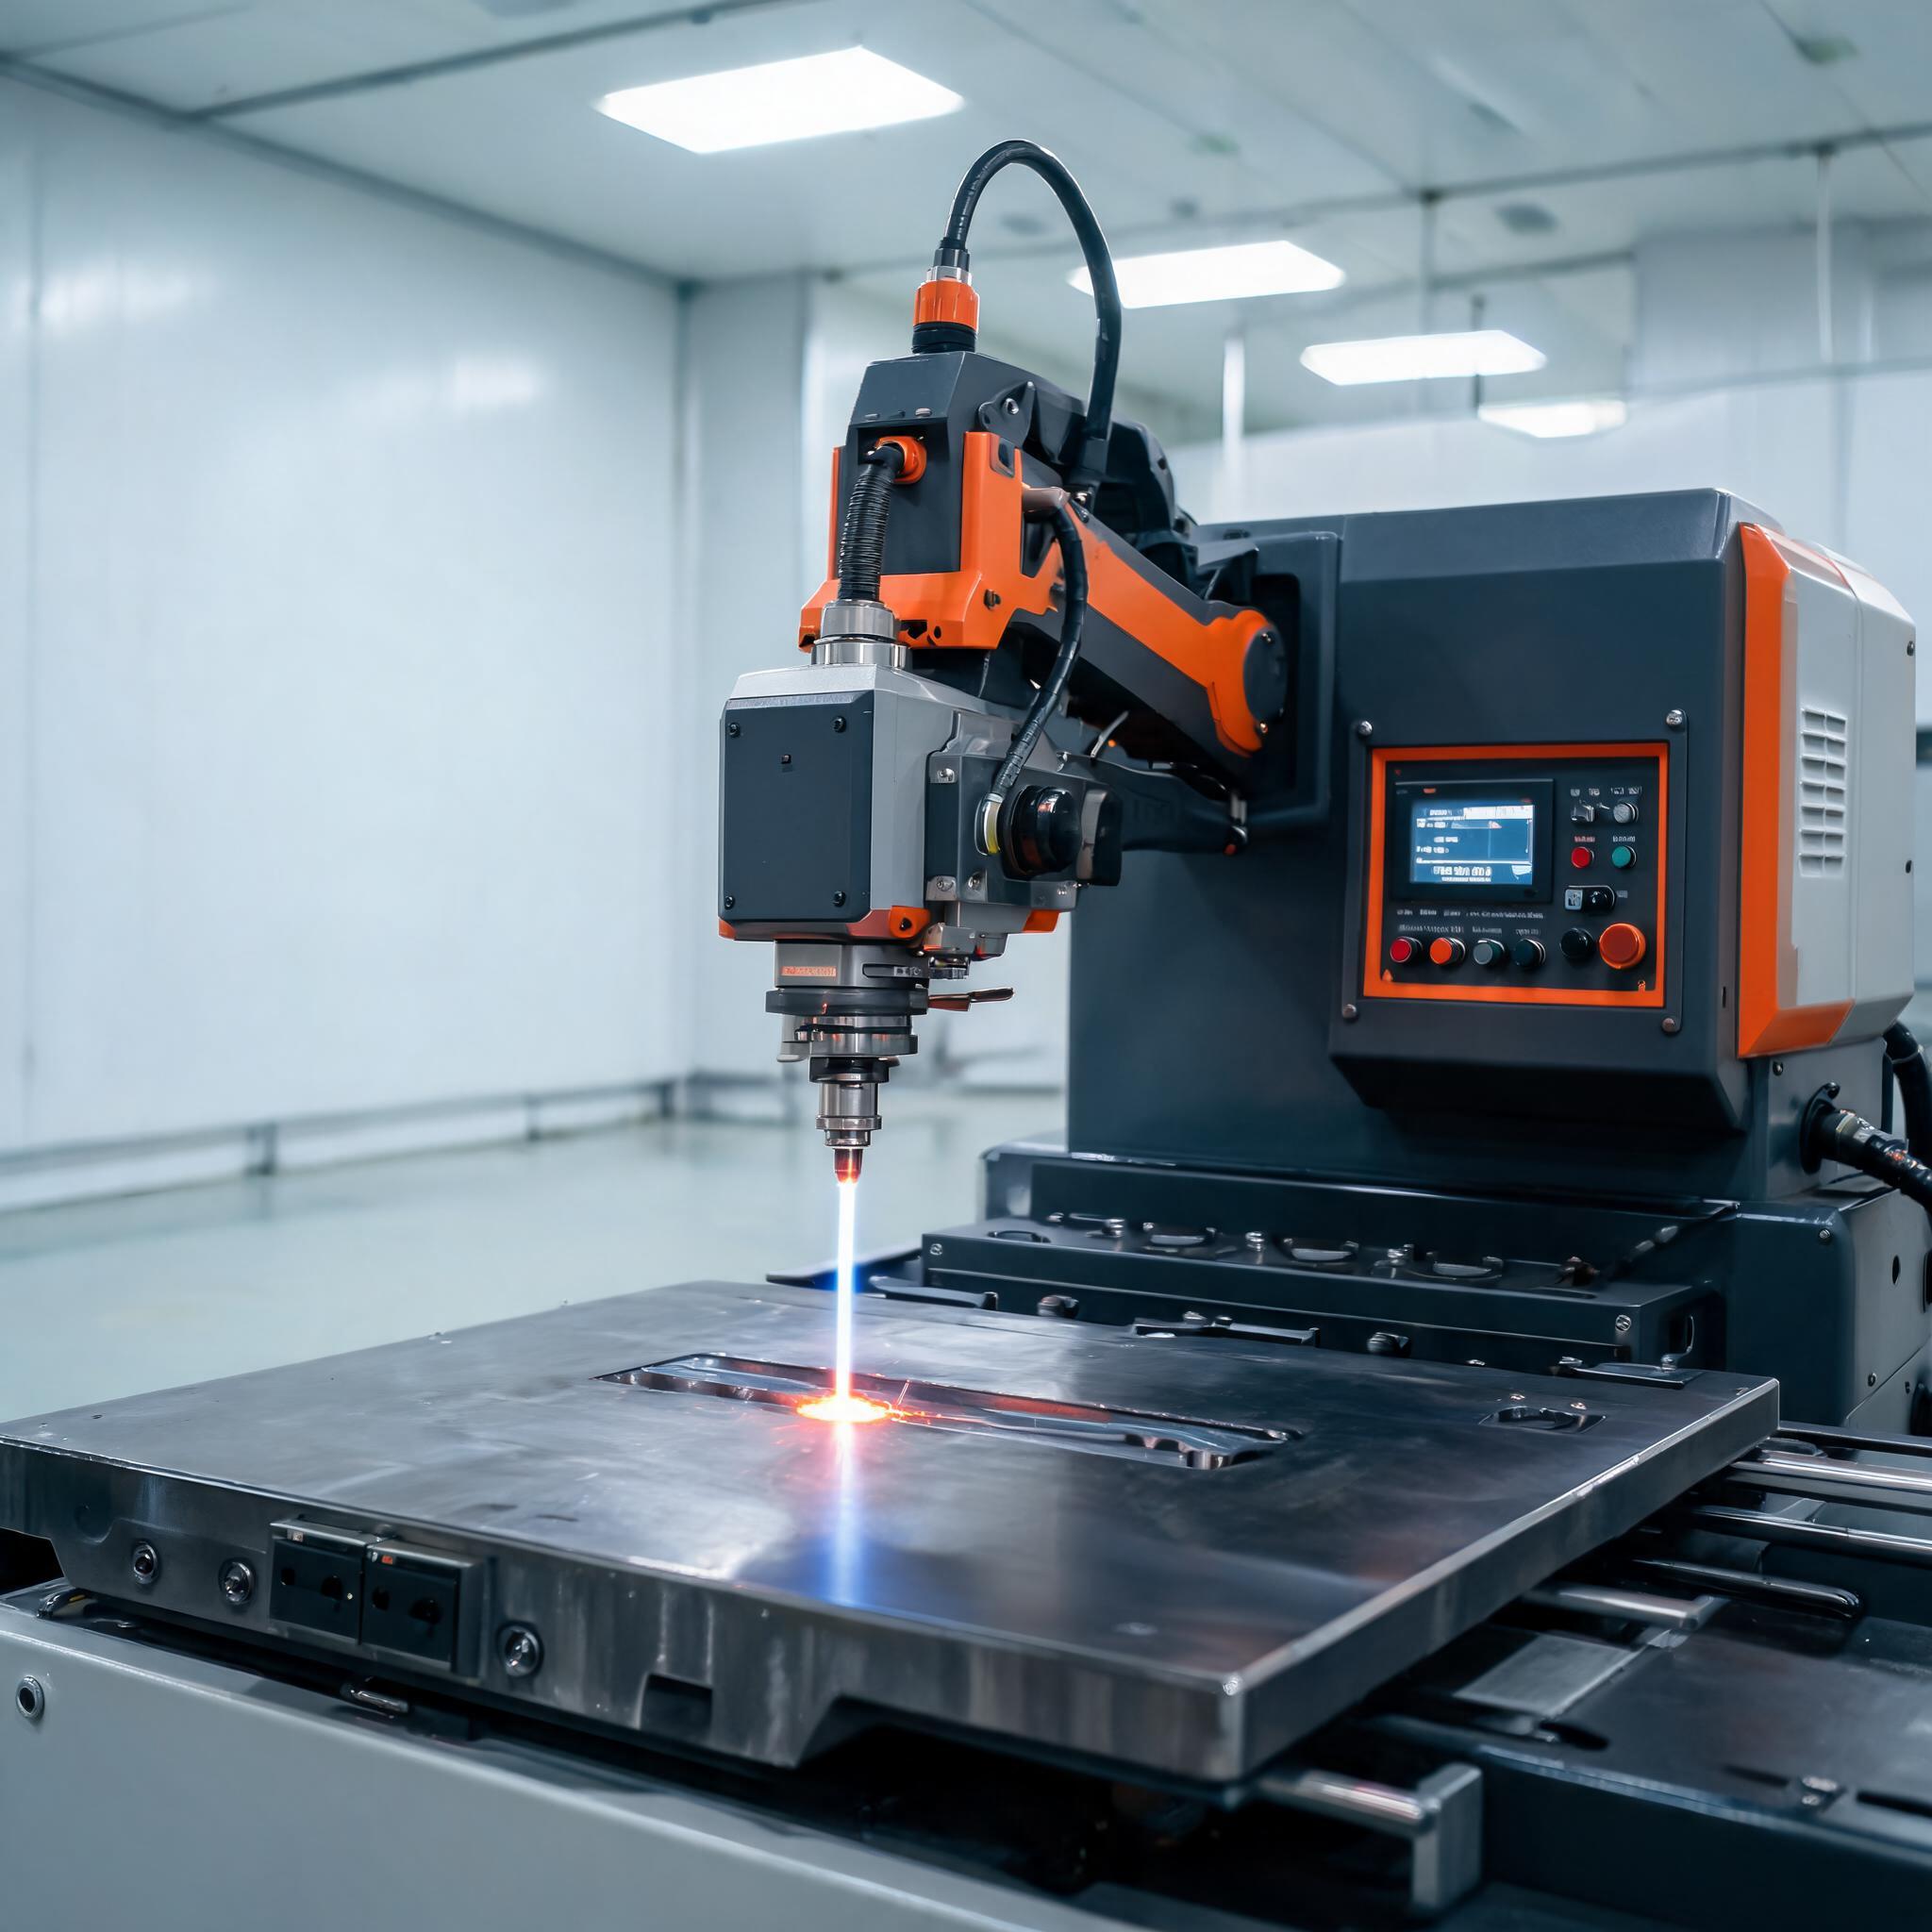
Reparatur von Sichtformwerkzeugen: Abdrücke entfernt, ohne die polierte Oberfläche zu stören
Wer: ein Spritzgießer, der Gehäuse für Haushaltsgeräte in Sichtqualität produziert. Maschine: Xinhong Faserlaser-Schweißgerät zur Präzisionsformreparatur. Gelöstes Problem: Verschleiß an der Trennebene und Schäden durch Auswerfermarken zeigten sich als sichtbare Abdrücke auf polierten Oberflächen, und konventionelles Reparaturschweißen überhitzte den umgebenden Stahl, sodass das Nachpolieren die Maßprüfungen nicht bestand. Vorher: beschädigte Kavitäten wurden zur Reparatur ausgelagert, und die Form war tagelang außerhalb der Presse. Jetzt: Der Bediener arbeitet unter dem 50-fachen Mikroskop und setzt Schweißpunkte mit einstellbarer Pulsenergie nur in den beschädigten Bereich – die WEZ-Klasse von 0,2 mm (laut Spezifikation) hält die umgebende polierte Oberfläche ungestört. Woher die Zahlen stammen: aus der Produktspezifikation zur Formreparatur (50-fache Mikroskopführung, 0,2 mm WEZ, einstellbare Pulsenergie) und den eigenen Reparatur- und Maßprüfungsaufzeichnungen des Spritzgießers zu reparierten Kavitäten.
Anwendung basierend auf Kundenfeedback; individuelle Ergebnisse hängen von Materialien und Produktionsbedingungen ab.
Stanzwerkstatt: gehärtete Abschnitte in situ statt auf der Bank repariert
Wer: eine Stanzwerkstatt, die Folgeverbundwerkzeuge für Automobilhalterungen instand hält. Maschine: Xinhong Faserlaser-Schweißgerät zur Präzisionsformreparatur. Gelöstes Problem: Kanten- und Eckenschäden an Werkzeugabschnitten bedeuteten bisher, den Werkzeugabschnitt zum Bank-Schweißen auszubauen, mit Spannungs- und Verzugsrisiko bei gehärtetem Stahl. Vorher: Werkzeugabschnitte gingen zu einem Bank-Schweißer und kamen mit der Notwendigkeit von Nachhärtungskontrollen zurück. Jetzt: mikroskopgeführte Pulse mit einer Wärmeeinflusszone der Klasse 0,2 mm (laut Spezifikation) reparieren Kanten in situ mit minimalem Wärmeeintrag. Woher die Zahlen stammen: aus der Produktspezifikation zur Formreparatur (50-fache Mikroskopführung, WEZ-Klasse 0,2 mm, einstellbare Pulsenergie) und aus den Reparaturaufzeichnungen der Stanzwerkstatt, die Laserreparaturen in situ mit ihrem bisherigen Bank-Verfahren vergleichen.
Anwendung basierend auf Kundenfeedback; individuelle Ergebnisse hängen von Materialien und Produktionsbedingungen ab.
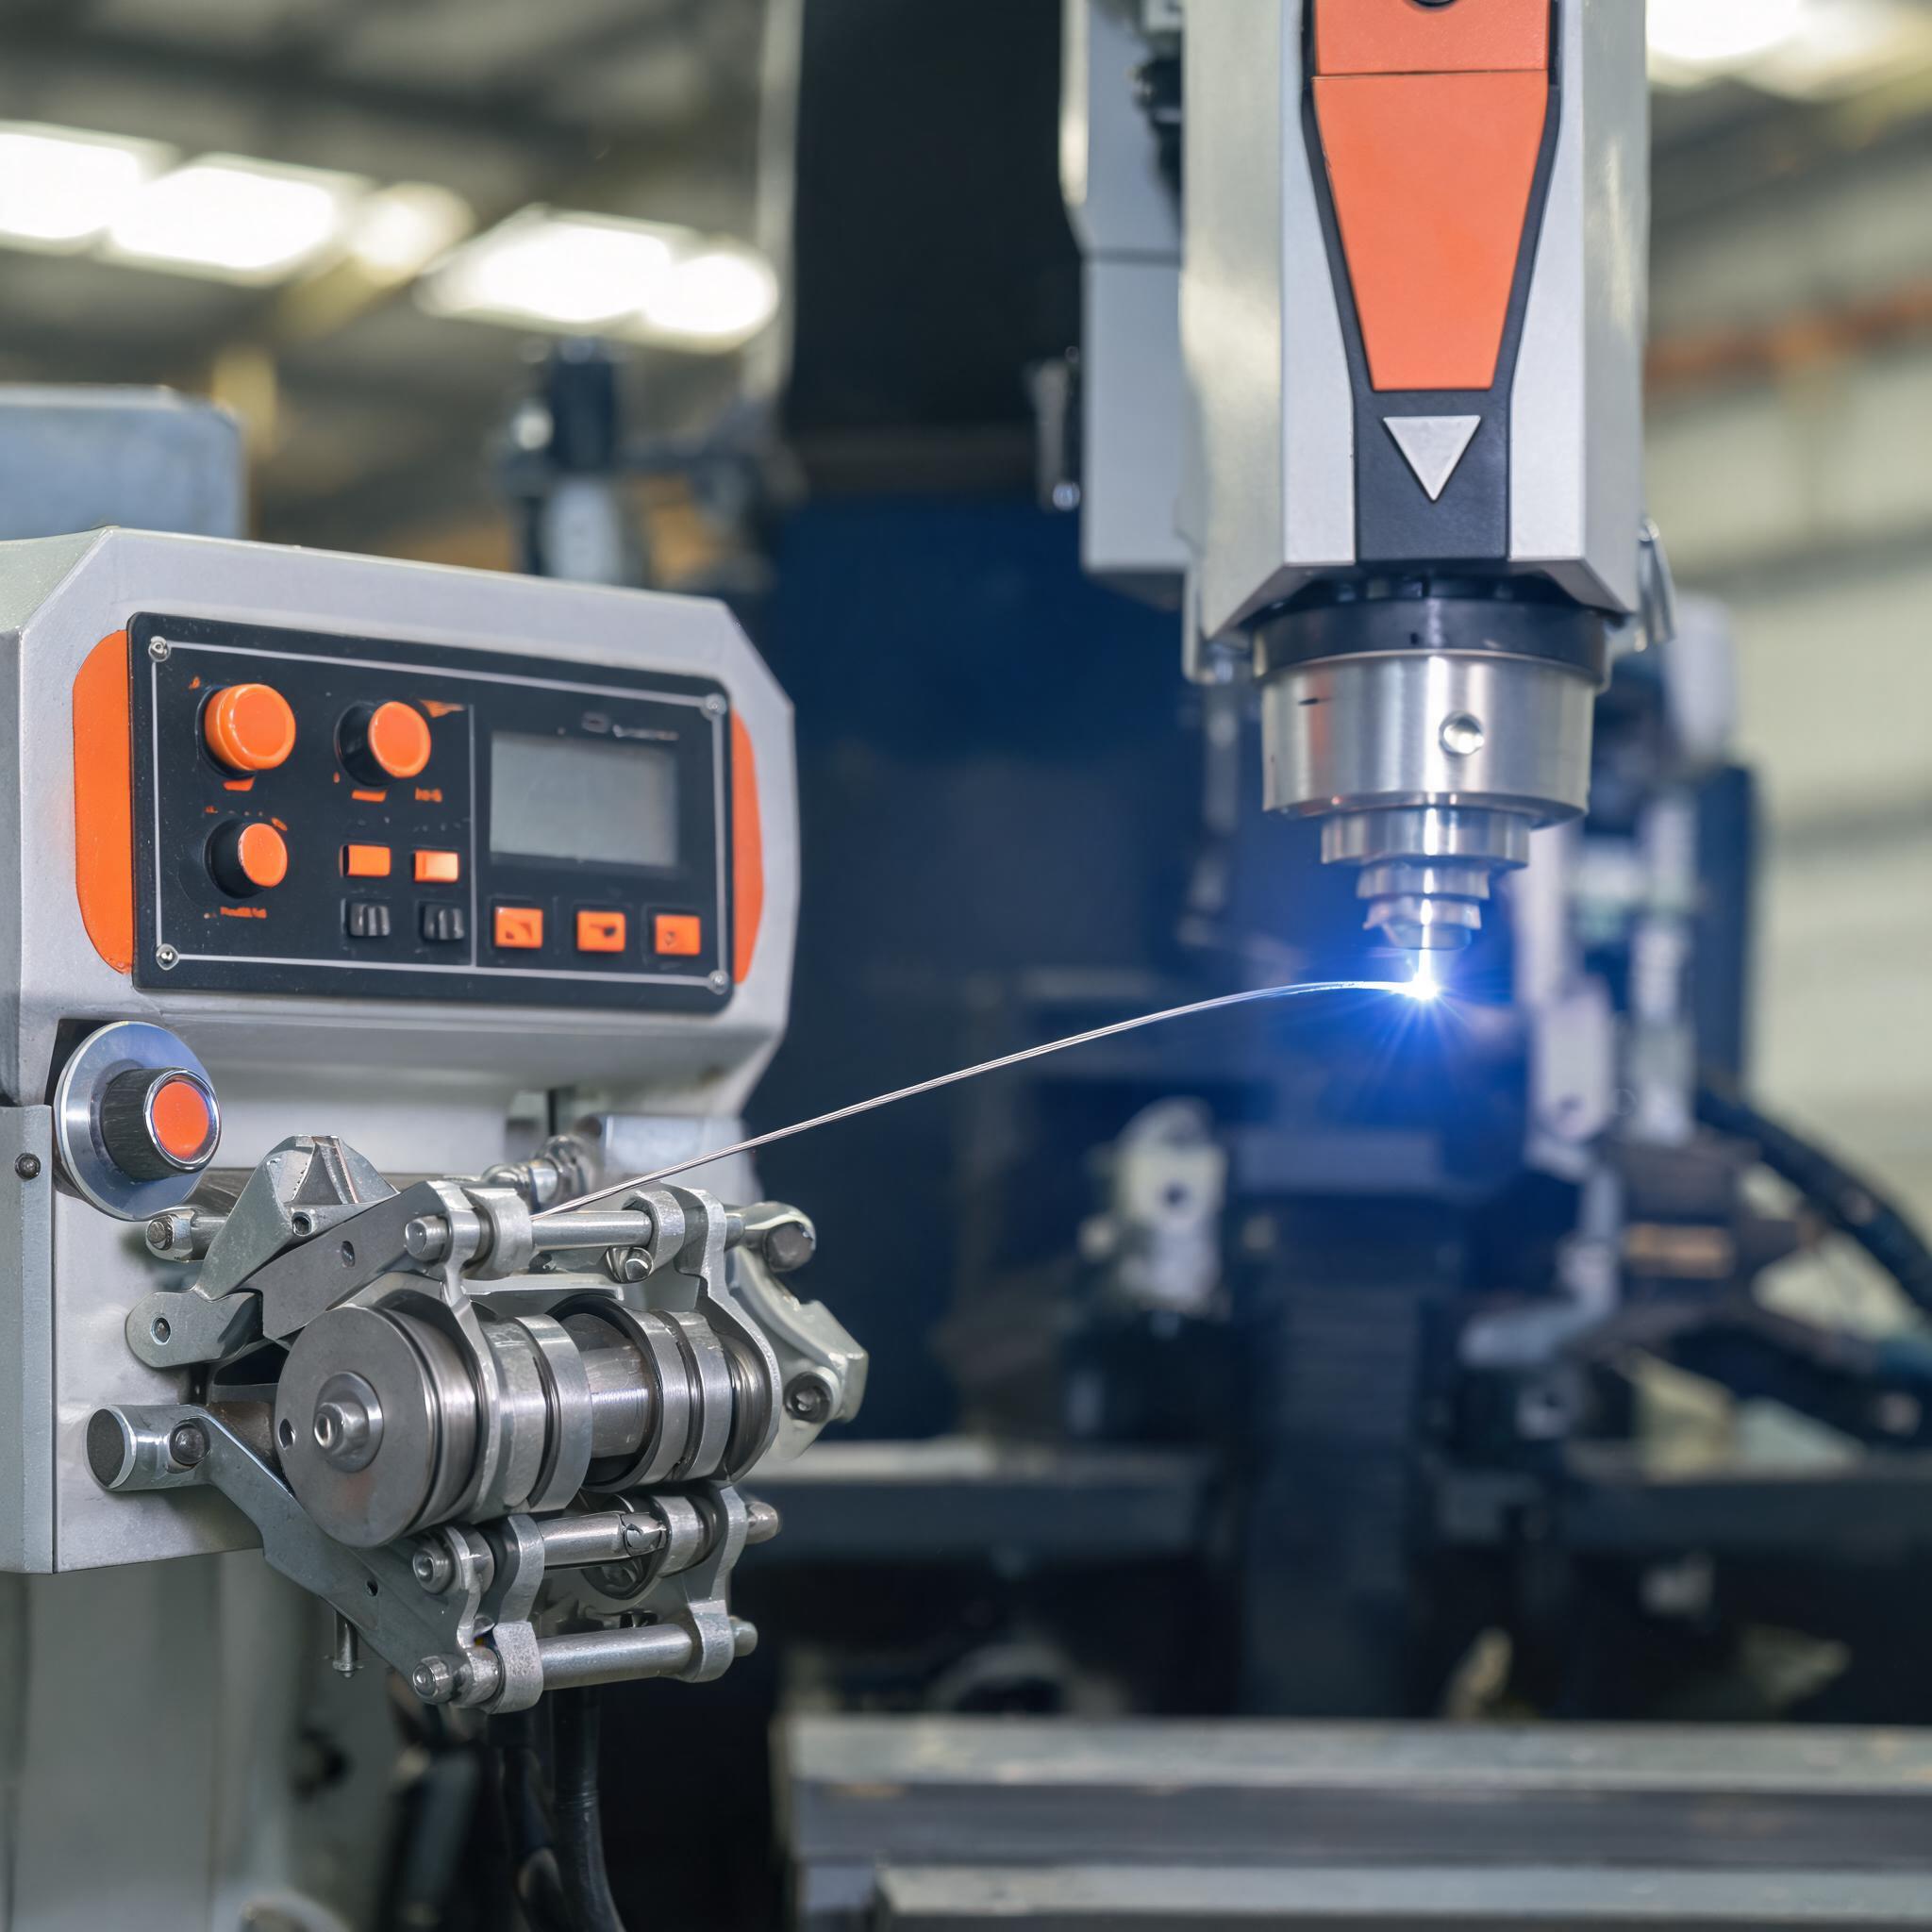
Werkzeugbau: Angussdetails und angegriffene Einsätze vor dem Nachpolieren wieder aufgebaut
Wer: ein Werkzeugbau, der ein Spritzguss werk mit einer Mischung aus kleinen Kernen, Einsätzen und Angussdetails unterstützt. Maschine: Xinhong Faserlaser-Schweißgerät zur Präzisionsformreparatur plus die Drahtvorschuboption für Auftragsschweißarbeiten. Gelöstes Problem: kleine Kerne und Angussbereiche waren zu fein für komfortables WIG-Schweißen, und angegriffene Oberflächen benötigten kontrollierten Auftrag vor dem Nachpolieren. Vorher: Feindetails wurden mit hohem Risiko der Überhitzung des umgebenden Stahls geschweißt. Jetzt: einstellbare Pulsenergie und Mikroskopführung platzieren jeden Puls exakt, und der synchronisierte Drahtvorschub (0,6–1,6 mm Zusatzwerkstoff) stellt verschlissene Oberflächen vor dem Nachpolieren wieder her. Woher die Zahlen stammen: aus der Produktspezifikation zur Formreparatur und der Drahtvorschubspezifikation (2000 W, 0,6–1,6 mm Zusatzwerkstoff für Oberflächenauftrag) sowie aus den eigenen Reparaturprotokollen des Werkzeugbaus zu überarbeiteten Einsätzen.
Anwendung basierend auf Kundenfeedback; individuelle Ergebnisse hängen von Materialien und Produktionsbedingungen ab.

