
Vlaknasto lasersko zavarivanje i TIG oba proizvode visokokvalitetne spojeve, ali rješavaju različite probleme. Ova usporedba pokriva preciznost, ponovljivost, unos topline, zahtjeve za vještinom i strukturu troškova kako bi radionice mogle uskladiti proces s poslom.
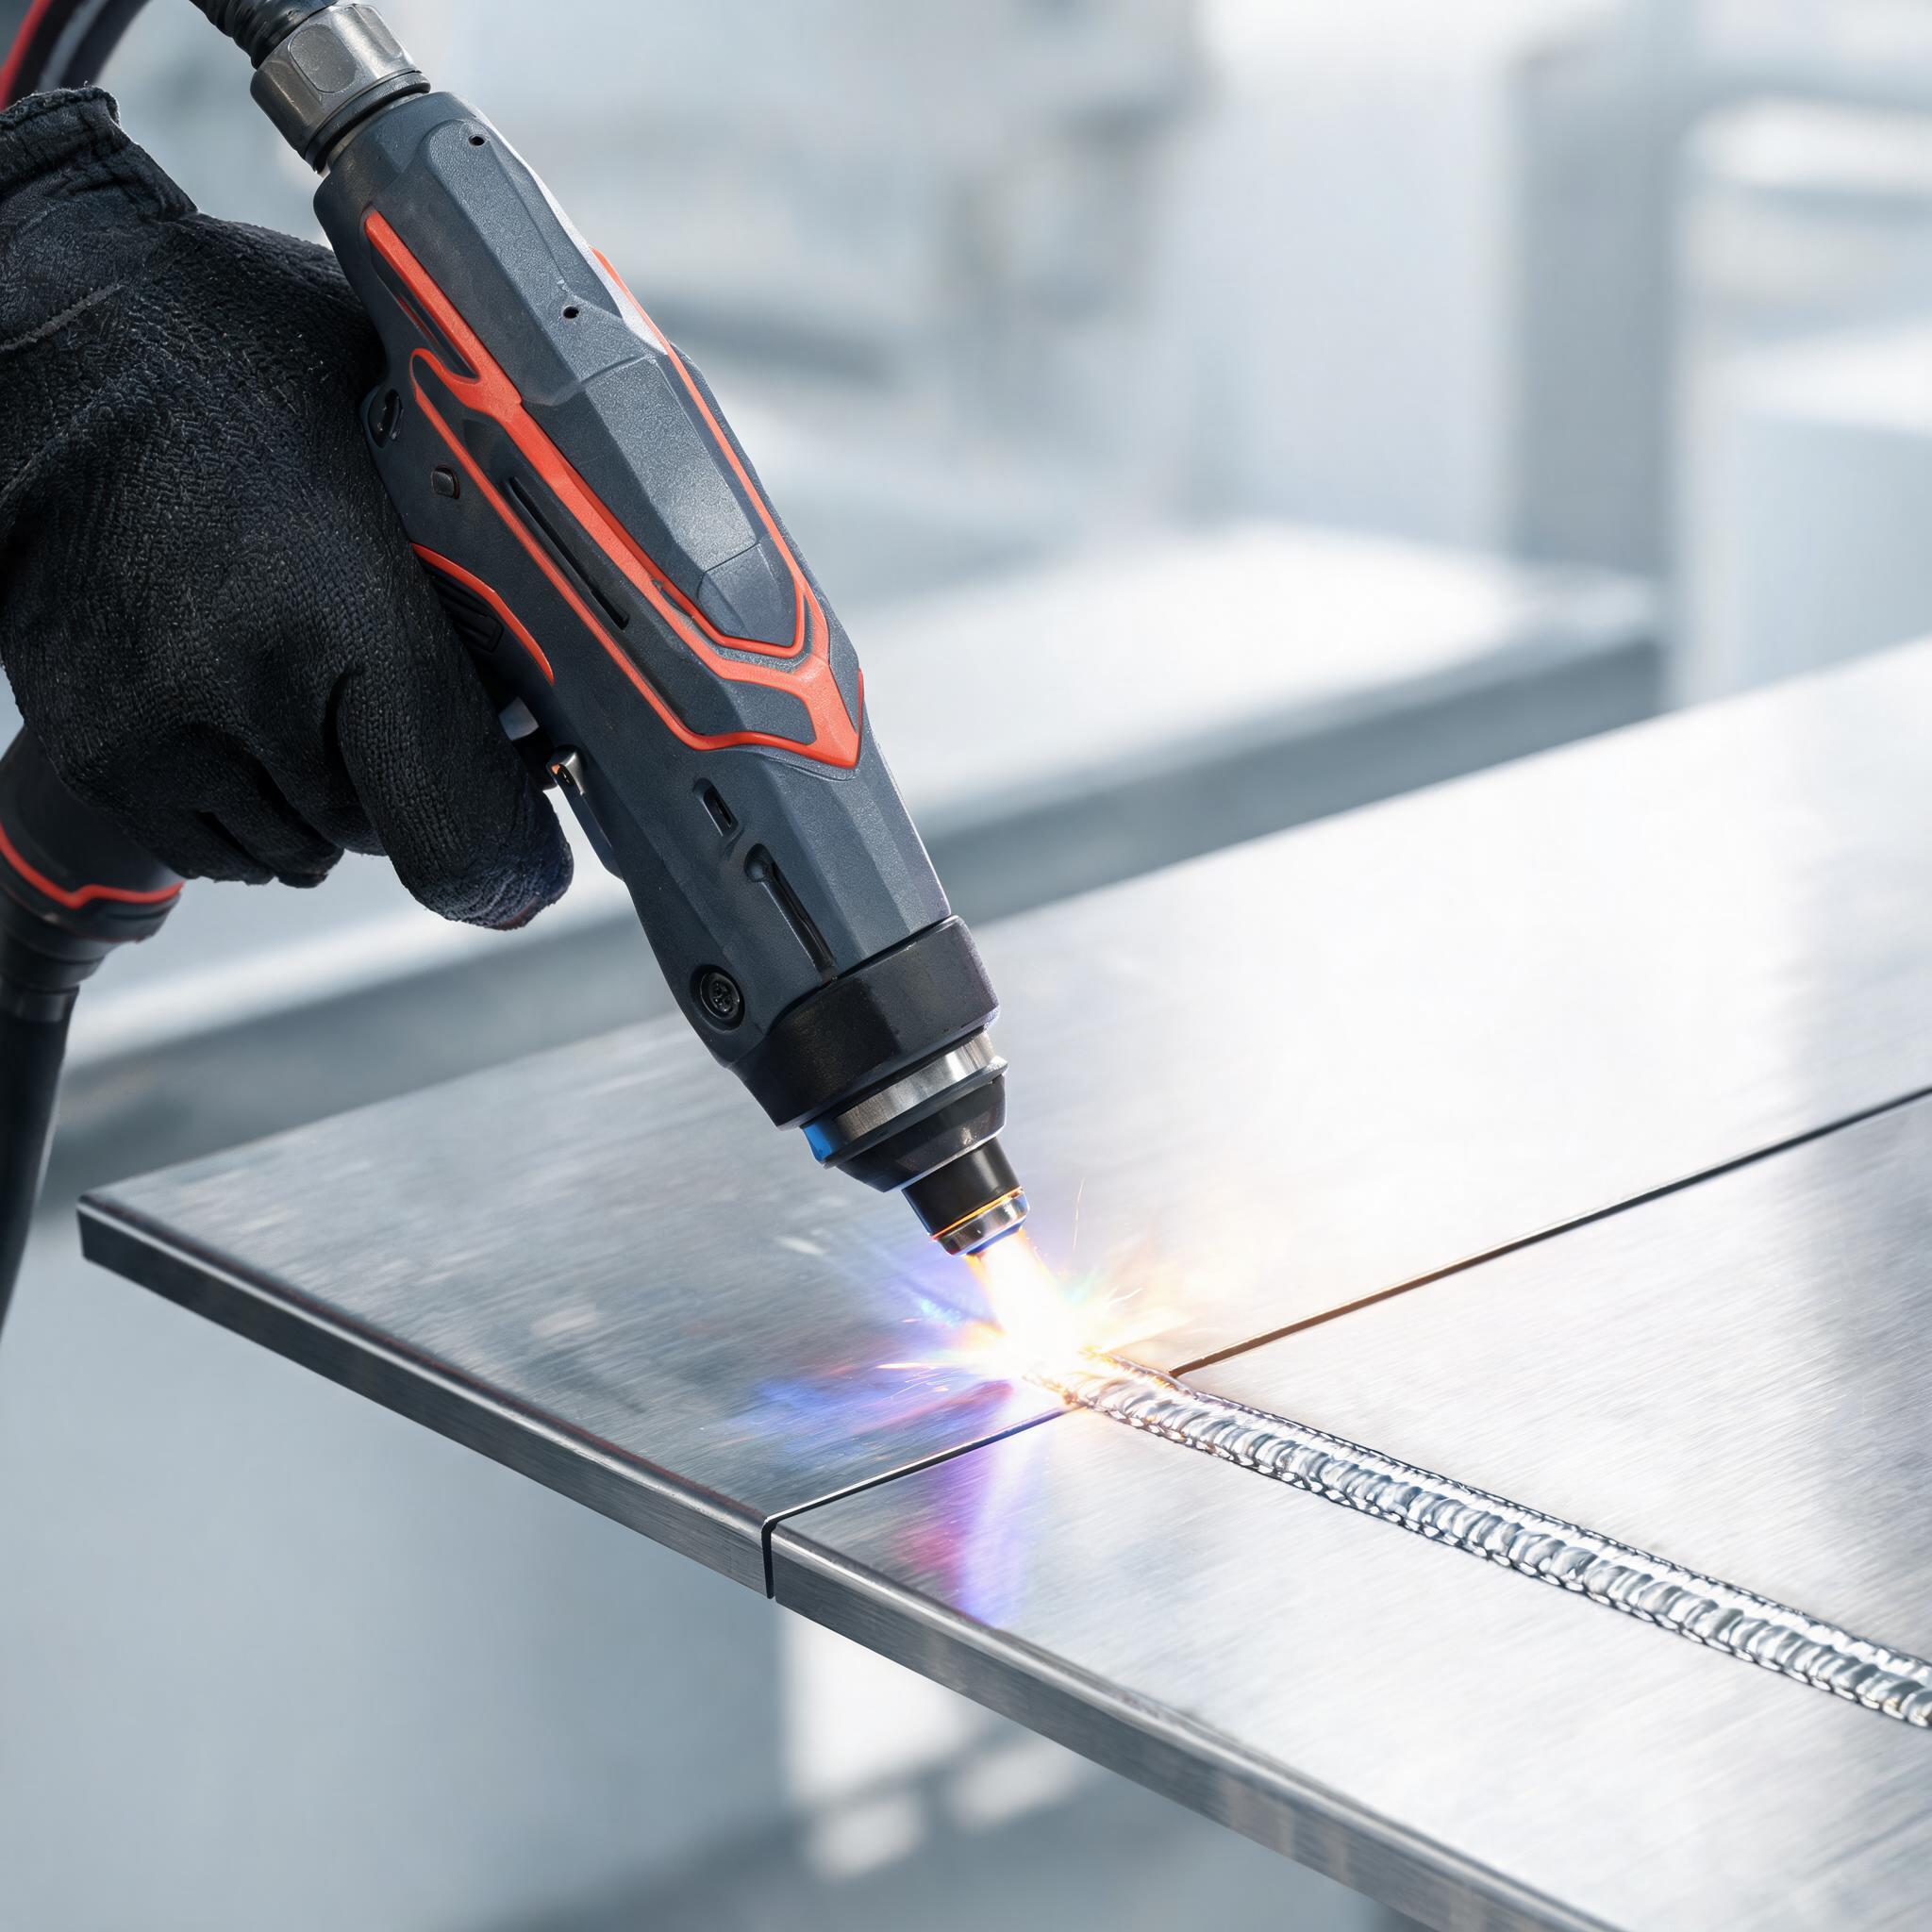
Radionice koje razmatraju nadogradnju procesa obično dolaze do iste račvanja: ostati na TIG-u ili dodati vlaknasto lasersko zavarivanje. Oba procesa proizvode čvrste, visokokvalitetne spojeve. Razlika je u tome kako se ponašaju dio po dio, koliko topline unose u radni komad i kakvog operatera i pripremu spoja zahtijevaju. Ovaj članak uspoređuje njih dvoje prema kriterijima koji su važni za precizni rad, koristeći stvarne karakteristike Xinhong CNC strojeva za vlaknasto lasersko zavarivanje kao referentne točke.
Kako dva procesa unose toplinu u metal
Osnovna mehanička razlika: vlaknasti laser koncentrira energiju u točku mjerenu u djelićima milimetra, isporučenu kao kontinuirani val ili kontrolirane pulseve. TIG koristi električni luk sa širim rasponom topline, a operater ručno dodaje žicu za zavarivanje. Sve ostalo — deformacija, brzina, ponovljivost, vještina — proizlazi iz te razlike.
Širi raspon topline znači da se više metala zagrijava dulje vrijeme. Koncentrirana točka znači da je zona taljenja mala i brzo se hladi, pa okolni materijal ostaje bliže svom izvornom stanju. Nijedan nije univerzalno bolji; pravi izbor ovisi o dijelu.
Preciznost i ponovljivost
TIG, u vještim rukama, proizvodi izvrsne zavare. Ali kvaliteta živi u operaterovim rukama, očima i ritmu. Širina zavara, penetracija i položaj dodatnog materijala neznatno variraju između operatera i tijekom smjene. Za kozmetičke ili konstrukcijske zavare ta varijacija je prihvatljiva. Za proizvodne serije gdje svaki spoj mora odgovarati — medicinske komponente, arhitektonski nehrđajući čelik, cijevi za prehrambenu industriju — to postaje teret za osiguranje kvalitete.
Lasersko zavarivanje tome pristupa drugačije. Ručni vlaknasti laserski stroj za zavarivanje izvodi pohranjeni skup parametara na isti način svaki put. Xinhong CNC 1500W ručni vlaknasti laserski stroj za zavarivanje pohranjuje više od 50 profila zavarivanja i održava konzistentnost zavara od plus/minus 0,1 mm, pa deseti spoj izgleda kao prvi. Operateri mijenjaju materijal ili debljinu prisjećanjem spremljenog profila umjesto ponovnog ugađanja po osjećaju.
Za popravak alata, preciznost je još stroža. stroj za precizno lasersko zavarivanje kalupa za popravak koristi 50x mikroskopsko navođenje s podesivim rasponom energije impulsa od 0,1–50 J i zonom pod utjecajem topline od oko 0,2 mm. Ta kombinacija omogućuje obnavljanje rubova na kalupima za injekcijsko prešanje, prešama za štancanje i kaljenom alatnom čeliku bez omekšavanja okolne kaljene površine — što lučni proces ne može postići u tom mjerilu.
Brzina na tankom materijalu
Na tankom nehrđajućem čeliku, aluminiju i titanu, prednost gustoće energije izravno se prevodi u brzinu kretanja. Laser može dovršiti spoj u djeliću vremena koje TIG zahtijeva s uključenim lukom, jer se energija taloži točno tamo gdje je potrebna umjesto zagrijavanja šireg pojasa. Na 1500W ručnoj jedinici, zavari s punom penetracijom dosežu oko 3 mm u jednom prolazu — pokrivajući većinu rada na tankom limu u tipičnim radionicama.
TIG nije spor u apsolutnom smislu, ali svaki zavar zahtijeva pripremu, paljenje luka i ritam ručnog dodavanja koji operater mora održavati. Za kratke zavare na mnogo malih dijelova, prednost laserskog zavarivanja u vremenu ciklusa se nagomilava. Za duge konstrukcijske šavove na debljoj ploči, usporedba se mijenja — ali to nije posao kojim se ovaj članak bavi.
Unos topline i deformacija na osjetljivim dijelovima
Deformacija je područje gdje se dva procesa najviše razilaze. Tanki paneli, kućišta, kućišta instrumenata i gotovi obrađeni dijelovi se iskrivljuju kada se neravnomjerno zagrijavaju. TIG luk zagrijava pojas metala; panel se skuplja dok se hladi, a ispravljanje dodaje rad koji je lako podcijeniti.
Pulsni vlaknasti laser taloži energiju u kontroliranim paketima. Ukupni unos topline je nizak i lokaliziran, pa osjetljivi dijelovi mnogo bolje zadržavaju geometriju. To je isti mehanizam koji čini 0,2 mm zonu pod utjecajem topline sustava za popravak kalupa održivom na kaljenom čeliku: minimalna energija izvan predviđene zone taljenja znači minimalnu popratnu promjenu. Radionice koje rade na kozmetičkom nehrđajućem čeliku, tankom aluminiju ili prethodno dovršenim sklopovima trebale bi ovom kriteriju dati veliku težinu.
Osjetljivost na pripremu spoja: gdje TIG ima prednost
Uravnotežena usporedba mora pošteno priznati TIG. Lasersko zavarivanje zahtijeva dosljednu pripremu spoja. Budući da je točka mala, razmak koji bi TIG premostio ručno dodanom žicom može ostaviti laserski zavar nedovoljno ispunjenim ili s prazninom. Lasersko zavarivanje tolerira određeni razmak s opcijama dodavanja žice, ali nagrađuje radionice koje kontroliraju tolerancije rezanja i pripreme spoja.
TIG, nasuprot tome, radi s lošom pripremom spoja. Operater čita razmak, prilagođava količinu dodatnog materijala i vodi zavar kroz njega — uključujući nepravilnosti. Radovi popravka na istrošenim, deformiranim dijelovima ili dijelovima nepoznate geometrije često favoriziraju TIG upravo iz tog razloga. Ako vašim radom dominiraju pojedinačni popravci dijelova koje ne možete ponovno obraditi, TIG-ova tolerancija na nesavršene spojeve ostaje stvarna prednost.
Zahtjevi za vještinom i radna snaga
Certificirani TIG zavarivači su rijetki, skupi i potrebne su godine za njihov razvoj. Fluktuacija na TIG radnom mjestu je gubitak sposobnosti, a ne samo kadrovski događaj.
Ručni laserski stroj za zavarivanje temeljno je lakši za dobro rukovanje. Stroj kontrolira energiju i geometriju zavara iz pohranjenih profila; operaterov posao je pozicioniranje, kontrola okidača i vizualni pregled. Kompetentan radnik u proizvodnji može postići dosljednu proizvodnu kvalitetu na laseru u tjednima, a ne godinama. To ne čini proces bezopasnim — lasersko zavarivanje ima vlastite opasnosti i zahtijeva discipliniranu sigurnosnu praksu, uključujući kontrolu zračenja i dima. Radionice koje ga uvode trebaju pregledati smjernice o sigurnosti laserskog zavarivanja, zračenju, dimu i osobnoj zaštitnoj opremi za ručne vlaknaste laserske zavarivače prije postavljanja stroja u pogon.
Prikladnost za popravak kalupa i alata
Za kalupe za injekcijsko prešanje, preše za štancanje i kaljeni alat, usporedba je uglavnom riješena. Obnavljanje oštećenog ruba ili popunjavanje istrošenog radijusa na kaljenom čeliku zahtijeva energiju dovoljno preciznu da se izbjegne popuštanje okolnog materijala. Pulsno lasersko zavarivanje pod povećalom to omogućuje. 1500W ručni vlaknasti laserski stroj za zavarivanje obrađuje opću proizvodnju, ali namjenski popravak kalupa zahtijeva mikroskopsko navođenje i finu kontrolu impulsa kakva je ugrađena u Xinhongov stroj za precizno lasersko zavarivanje kalupa za popravak.
TIG ostaje koristan za velike popravke alata niske preciznosti gdje je potreban veći volumen dodatnog materijala i gdje slijedi strojna obrada nakon zavarivanja. No za završnu obradu gotove, kaljene šupljine, laser je odgovarajući alat.
Struktura troškova
Nabavna cijena stroja za vlaknasto lasersko zavarivanje obično je viša od usporedive TIG opreme. Prosuđivanje odluke samo na temelju kapitalnih troškova pogrešno čita ekonomiku:
- Radna snaga: niži prag vještine i brže uvođenje smanjuju troškove plaća i obuke po zavaru.
- Propusnost: kraće vrijeme s uključenim lukom po spoju povećava izlaz po smjeni na tankom materijalu.
- Dorada i ispravljanje: niži unos topline znači manje korekcije deformacije nakon zavarivanja.
- Potrošni materijal: TIG neprekidno troši volfram, plin i dodatni materijal; lasersko zavarivanje troši zaštitni plin i malo toga drugog na autogenim spojevima.
TIG-ova struktura troškova pogoduje radionicama s malim obujmom, nepravilnim dijelovima ili teškim popravcima gdje stroj miruje između poslova. Proizvodnja velikog obujma na tankom limu odlučno pomiče računicu prema laseru.
Često postavljana pitanja
Je li lasersko zavarivanje jače od TIG-a?
Za pravilno izvedene zavare na prikladnim spojevima, oba procesa proizvode zavare s punom čvrstoćom. Razlika je u dosljednosti: laser ponavlja svoje parametre spoj za spoj, dok TIG kvaliteta varira s vještinom operatera. Čvrstoća više ovisi o dizajnu spoja i pripremi nego o izvoru energije.
Koju debljinu može podnijeti 1500W ručni laserski zavarivač?
Xinhong CNC 1500W ručni vlaknasti laserski zavarivač postiže oko 3 mm penetracije u jednom prolazu na nehrđajućem čeliku, aluminiju i titanovim legurama. To pokriva većinu rada na tankom limu; deblja ploča još uvijek zahtijeva višeprolazne lučne procese.
Može li lasersko zavarivanje popuniti razmake kao TIG?
Ne tako tolerantno. TIG s ručno dodanom žicom dobro premošćuje nepravilne razmake. Lasersko zavarivanje zahtijeva dosljednu pripremu spoja; mali razmaci mogu se riješiti dodavanjem žice, ali veći razmaci dovode do nedovoljnog ispunjenja. Radionice s uskim tolerancijama rezanja i pripreme spoja postižu najbolje laserske rezultate.
Trebam li još certificirane zavarivače za lasersku zavarivačku ćeliju?
Obuka operatera je kraća i jednostavnija za ručno lasersko zavarivanje jer parametri dolaze iz pohranjenih profila, a stroj kontrolira isporuku energije. Međutim, ćelija mora zadovoljiti sigurnosne zahtjeve za lasere — kontrolu zračenja, odsisavanje dima i osobnu zaštitnu opremu — i netko mora preuzeti tu odgovornost.
Odabir stroja s Xinhong CNC
Odluka se obično čisto razrješava: TIG za nepravilne pojedinačne popravke i lošu toleranciju pripreme spoja; vlaknasti laser za ponovljivu proizvodnju na tankom limu, rad s niskom deformacijom na osjetljivim dijelovima i precizan popravak kalupa i alata. Za cjelovit pregled klasa snage i konfiguracija ručnih vlaknastih laserskih zavarivača, počnite s našim vodičem za kupce ručnih vlaknastih laserskih strojeva za zavarivanje. Ako nam pošaljete svoje materijale, raspon debljina i tipičnu primjenu, Xinhong CNC može preporučiti odgovara li stroj za precizno lasersko zavarivanje kalupa za popravak, 1500W ručna jedinica ili druga konfiguracija vašoj radionici — i koje profile zavarivanja pripremiti za vaš rad.