
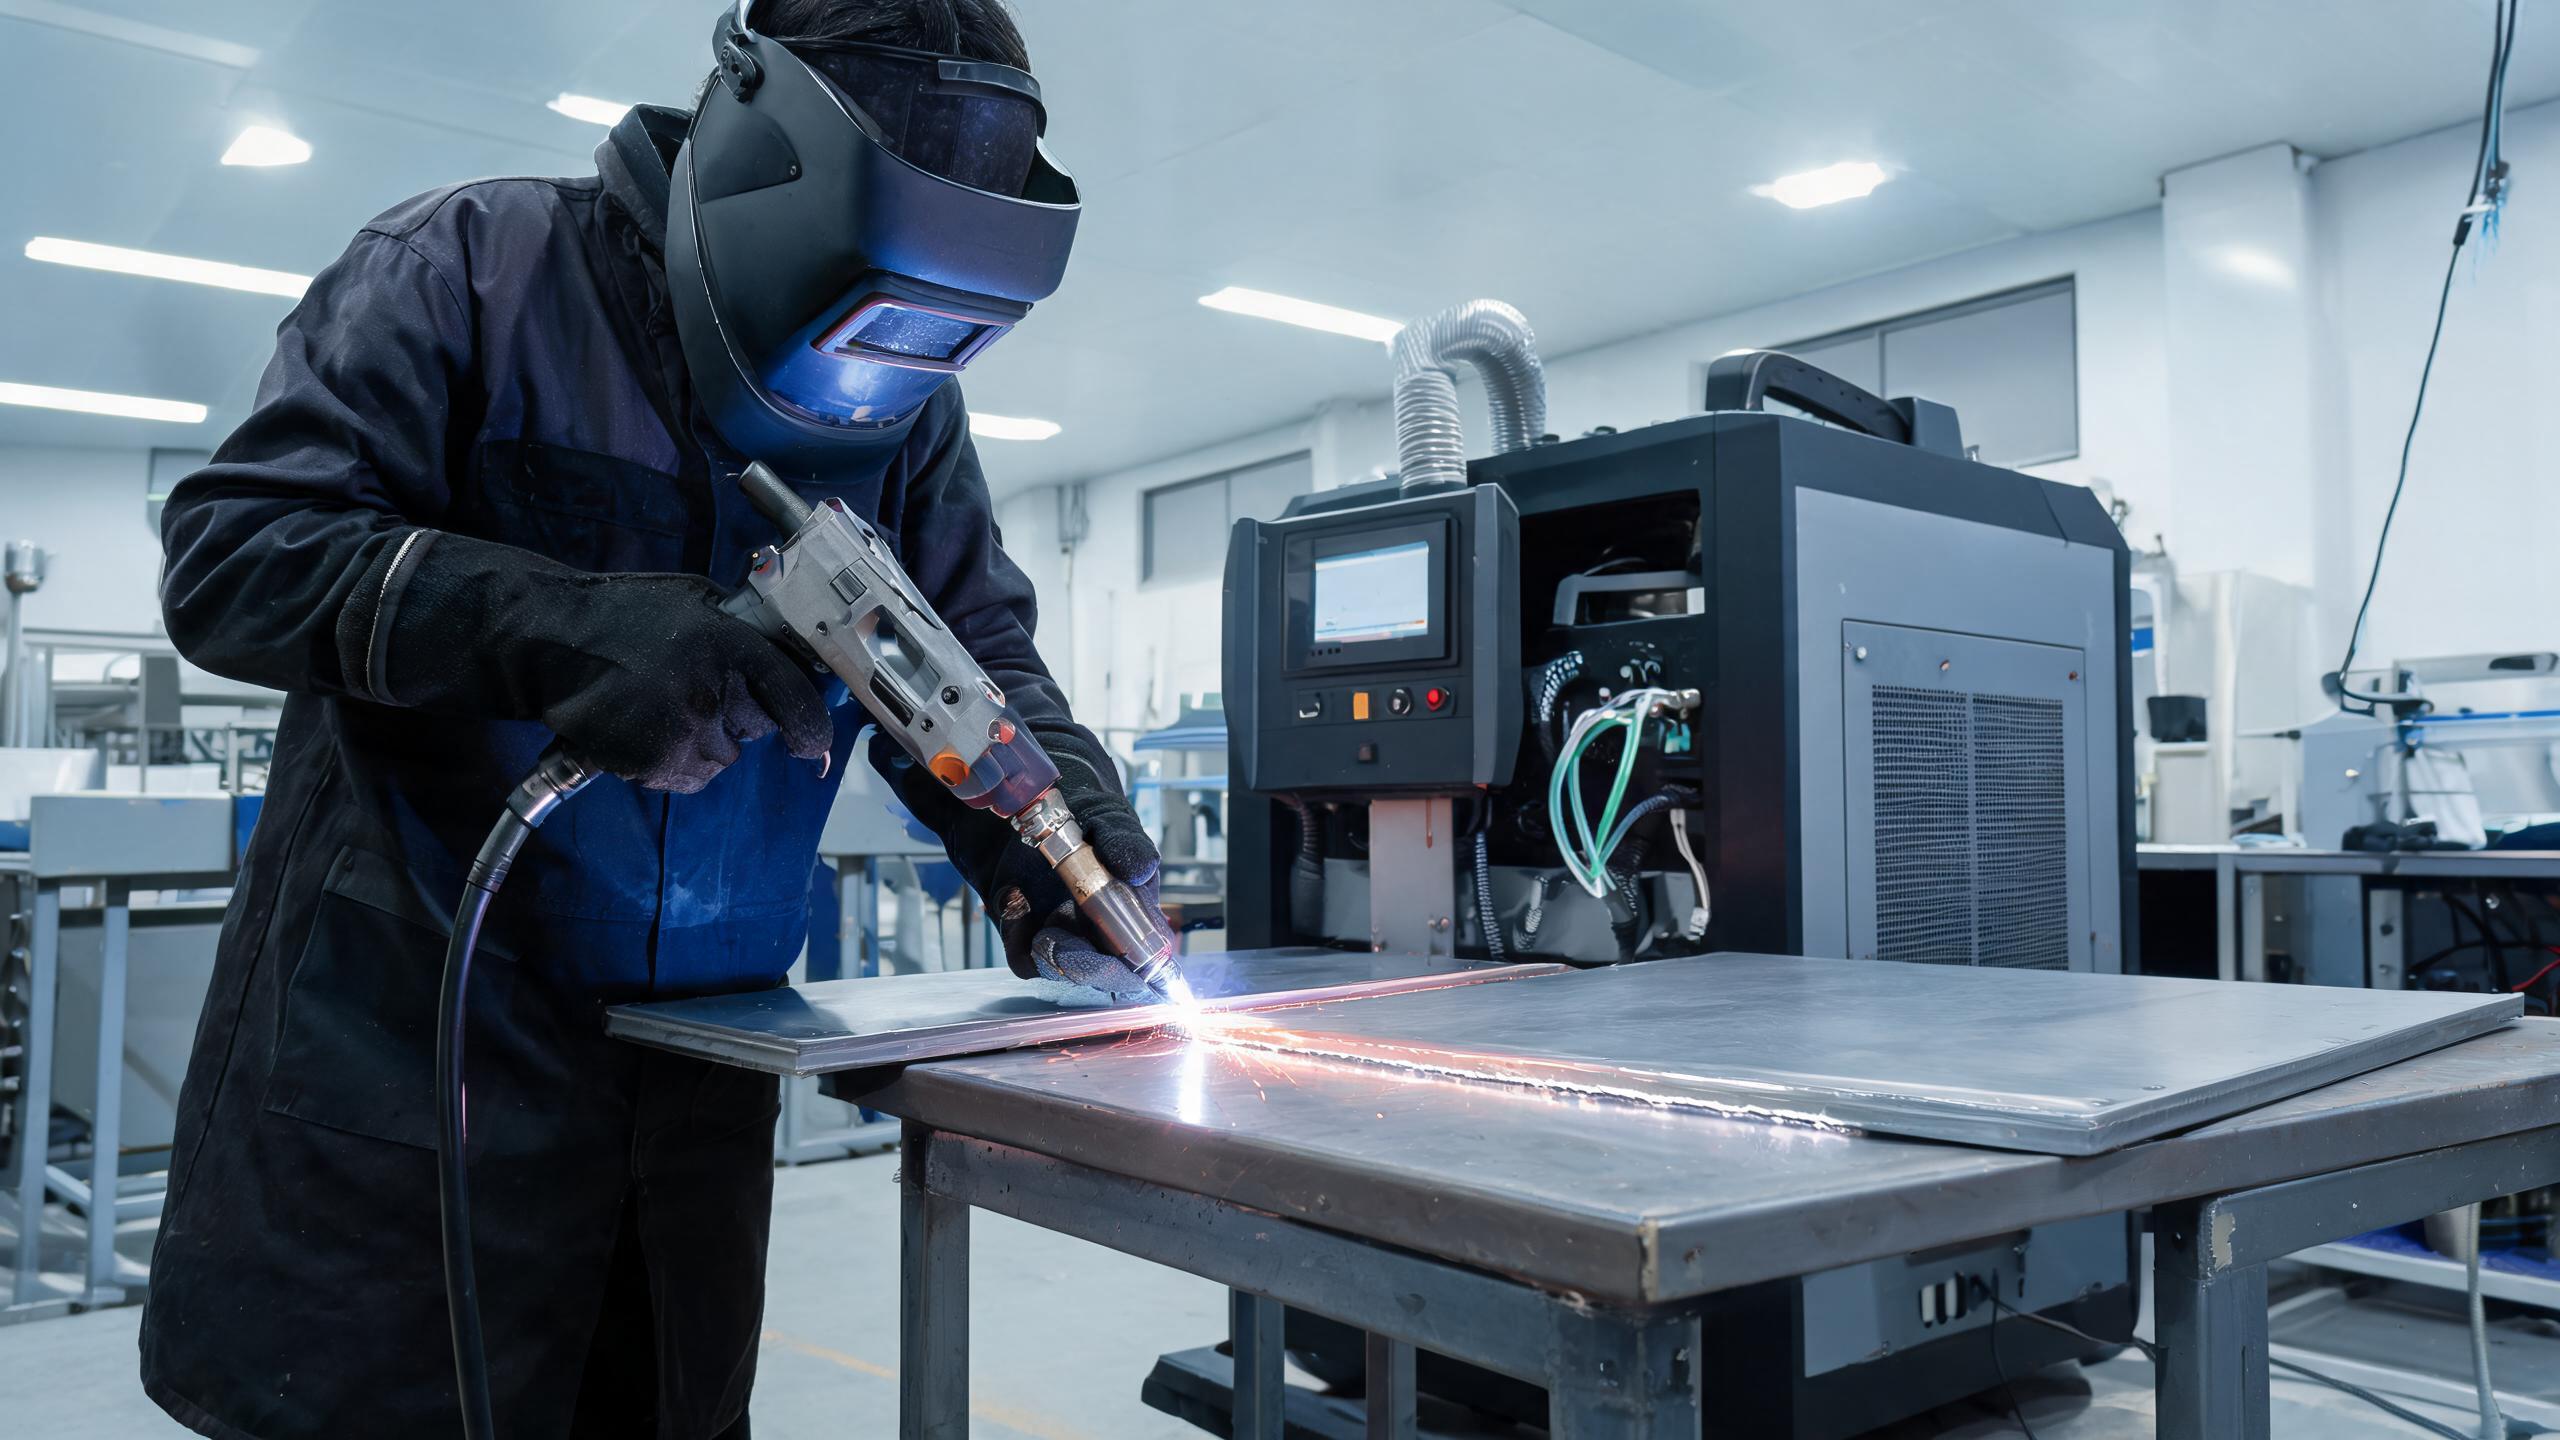
Sveobuhvatan vodič za ručne laserske strojeve za zavarivanje koji pokriva principe rada, osnovne komponente, raspone snage (1000W-3000W), kompatibilnost materijala, sigurnosne standarde i odabir proizvođača - s praktičnim smjernicama za primjene na nehrđajućem čeliku i aluminiju.
Ultimativni vodič za ručni laserski aparat za zavarivanje: sve što trebate znati
Sveobuhvatni tehnički vodič · Ažurirano 2026.
A ručni stroj za lasersko zavarivanje postao je jedan od najtransformativnijih alata u modernoj obradi metala. Za razliku od tradicionalnih metoda lučnog zavarivanja koje zahtijevaju godine vještine operatera i ostavljaju vidljive toplinske deformacije, ručni fiber-laserski zavarivač pruža precizne zavare s minimalnim toplinskim unosom, bržim vremenima ciklusa i znatno manje završne obrade nakon zavarivanja. Bilo da izrađujete opremu za kuhinje od nehrđajućeg čelika, zavarujete aluminijske ploče za automobilsku industriju ili spajate tanke titanijeve legure, platforma za ručno lasersko zavarivanje nudi svestrano, proizvodno spremno rješenje.
Ovaj vodič objedinjuje sve što proizvođač, voditelj tvornice ili stručnjak za nabavu treba znati – od principa rada i ključnih komponenti do odabira raspona snage, kompatibilnosti materijala, sigurnosnih protokola i najboljih praksi održavanja. Također ispitujemo kako se ručno lasersko zavarivanje uspoređuje s konvencionalnim TIG i MIG postupcima te na što obratiti pozornost pri odabiru proizvođača.
Što je ručni laserski aparat za zavarivanje?
Ručni laserski aparat za zavarivanje prijenosni je sustav za zavarivanje koji koristi visokoenergetsku fiber-lasersku zraku za spajanje metalnih obradaka. Laserski izvor – obično fiber-laser s kontinuiranim valom snage između 1000 W i 3000 W – generira koncentriranu zraku koja se kroz fleksibilno optičko vlakno dovodi do ručne pištolja za zavarivanje. Operater usmjerava zraku duž spoja, a laserska energija topi osnovni metal (i žicu za punjenje, ako se koristi) stvarajući metaluršku vezu.
Definirajuća karakteristika ove opreme je njezina prenosivost i dostupnost. Za razliku od fiksnih robotskih ćelija za zavarivanje, ručni laserski zavarivač može se donijeti na radni komad – idealno za velike sklopove, popravke na terenu i složene geometrije gdje robotska ruka ne može doseći. Istovremeno pruža kvalitetu zrake i preciznost upravljanja koja se može mjeriti s tradicionalnim automatiziranim sustavima ili ih nadmašiti.
Ključna razlika: Ručni laserski zavarivači nisu jednostavno “prijenosne verzije” stacionarnih lasera. To su namjenski izgrađeni sustavi sa specijaliziranom optikom za skeniranje, sigurnosnim blokadama i ergonomskim dizajnom pištolja koji čine precizno lasersko zavarivanje praktičnim za ručni rad.
Kako radi ručno lasersko zavarivanje
Princip rada ručnog fiber-laserskog zavarivača može se podijeliti u četiri faze:
- Generiranje zrake: Fiber-laserski izvor (proizvođača kao što su IPG, RAYCUS ili GW) generira kontinuiranu ili moduliranu lasersku zraku valne duljine približno 1070 nm. Ovu valnu duljinu većina metala, uključujući čelik, aluminij i bakrene legure, snažno apsorbira.
- Prijenos zrake: Laserska zraka putuje kroz fleksibilno oklopljeno optičko vlakno od izvora do ručnog pištolja za zavarivanje. To vlakno može biti dugo nekoliko metara, dajući operateru slobodu kretanja oko velikih radnih komada.
- Oblikovanje i skeniranje zrake: Unutar pištolja za zavarivanje, sustav skenirajućih galvanometara oblikuje zraku u uzorke – linije, krugove ili spirale – koji proširuju zavarenu kupku i ravnomjernije raspoređuju toplinu. Ovo je jedna od najvažnijih inovacija u ručnom laserskom zavarivanju jer omogućuje šire i glatke zavare nego što bi ih proizvela statična točka.
- Fuzija i skrućivanje: Fokusirana laserska energija topi osnovni metal na spoju. Zaštitni plin (obično argon ili dušik) istovremeno se dovodi kroz mlaznicu pištolja kako bi zaštitio rastaljenu kupku od oksidacije. Kupka se brzo skrućuje dok se pištolj pomiče naprijed, stvarajući uzak zavar s dubokim prodiranjem i minimalnom zonom utjecaja topline (HAZ).
Rezultat je zavar koji je strukturno čvrst, kozmetički čist i proizveden brzinom dva do deset puta većom od konvencionalnog TIG zavarivanja.
Ključne komponente ručnog laserskog sustava za zavarivanje
Razumijevanje ključnih komponenti pomaže kupcima procijeniti kvalitetu i donijeti informirane usporedbe između proizvođača.
1. Laserski izvor
Laserski izvor je srce sustava. Vodeći ručni laserski zavarivači koriste fiber-lasere provjerenih proizvođača kao što su IPG (SAD), RAYCUSi GW. Ovi izvori nude visoku elektro-optičku učinkovitost pretvorbe (obično 25–30%), izvrsnu kvalitetu zrake i radni vijek duži od 100.000 sati. Odabir laserskog izvora izravno utječe na dubinu prodiranja zavara, stabilnost zrake i dugoročne troškove održavanja.
2. Sustav hlađenja
Ručni laserski zavarivači generiraju značajnu toplinu tijekom kontinuiranog rada. Sustav hlađenja s cirkulacijom vode neophodan je za održavanje stabilne laserske izlazne snage i zaštitu optičkih komponenti. Na primjer, ručni fiber-laserski zavarivač od 1500 W proizvođača Xinhong CNC koristi industrijski hladnjak vode koji podržava 8+ sati kontinuiranog rada bez toplinske degradacije. Neadekvatno hlađenje dovodi do pomaka snage, gubitka kvalitete zrake i preranog kvara komponenti.
3. Pištolj za zavarivanje i optika za skeniranje
Ručni pištolj za zavarivanje sadrži kolimacijsku leću, fokusirajuću leću, skenirajući galvanometar i zaštitnu optiku. Sustav skeniranja omogućuje operateru odabir različitih uzoraka i širina zrake – ključno za prilagodbu različitim vrstama spojeva, debljinama materijala i estetici zavara. Dobro dizajniran pištolj također uključuje ergonomski rukohvat, podesivu ravnotežu i integrirane sigurnosne značajke poput blokade okidača i senzora protoka plina u mlaznici.
4. Upravljački sustav i pohrana parametara
Moderni ručni laserski zavarivači imaju digitalne upravljačke ploče koje omogućuju precizno podešavanje snage lasera, frekvencije impulsa, brzine skeniranja, širine skeniranja i brzine dodavanja žice. Sustavi poput Xinhong 1500W zavarivača mogu pohraniti 50+ setova parametara zavarivanja, omogućujući operaterima brz prelazak između vrsta materijala, debljina i konfiguracija spojeva bez ponovnog podešavanja od nule.
5. Električne i upravljačke komponente
Pouzdanost električnog upravljačkog sustava često se zanemaruje, ali je ključna za industrijsku opremu. Xinhong CNC koristi Schneider Electric komponente u cijelom svom upravljačkom sustavu, osiguravajući usklađenost s europskim električnim standardima i dugoročnu operativnu pouzdanost.
Rasponi snage i scenariji primjene (1000W–3000W)
Ručni laserski aparati za zavarivanje dostupni su u rasponu razina snage. Odgovarajuća snaga ovisi o vrsti materijala, debljini i obujmu proizvodnje:
| Razina snage | Tipični materijali | Maksimalno prodiranje | Najprikladnije primjene |
|---|---|---|---|
| 1000W | Nehrđajući čelik, ugljični čelik, aluminij (tanki lim) | ~2 mm | Posuđe, limena kućišta, dekorativni ukrasi, tankostijene cijevi |
| 1500W | Nehrđajući čelik, aluminij, titanijeve legure | 3 mm | Kuhinjska oprema, dizala paneli, automobilski dijelovi, kućišta medicinskih uređaja |
| 2000W | Nehrđajući čelik, aluminij, ugljični čelik | ~4 mm | Strukturni nosači, deblja limena obrada, industrijski spremnici |
| 3000W | Nehrđajući čelik, aluminij, ugljični čelik, bakrene legure | ~5–6 mm | Teška obrada, zavarivanje debelih ploča, visokovolumenske proizvodne linije |
Za većinu radionica opće namjene, raspon od 1500 W predstavlja optimalnu ravnotežu sposobnosti prodiranja, operativne fleksibilnosti i troškova. Ručni fiber-laserski zavarivač od 1500 W tvrtke Xinhong CNC, na primjer, postiže prodiranje od 3 mm i u nehrđajućem čeliku i u aluminiju s konzistencijom zavara od ±0,1 mm – prikladan i za kozmetičke i za strukturne zavare.
Za radionice koje obrađuju deblje materijale ili imaju velik obujam proizvodnje, modeli od 2000 W i 3000 W pružaju dodatnu snagu potrebnu za dublje prodiranje i veće brzine kretanja. Xinhong CNC također nudi automatizirani robotski sustav za lasersko zavarivanje za primjene koje zahtijevaju ponovljive, programabilne putanje zavarivanja na standardiziranim dijelovima.
Ručno lasersko zavarivanje u usporedbi s tradicionalnim metodama zavarivanja
Jedno od najčešćih pitanja kupaca jest kako se ručno lasersko zavarivanje uspoređuje s etabliranim postupcima poput TIG (GTAW) i MIG (GMAW). Razlike su značajne:
| Parametar | Ručno lasersko zavarivanje | TIG zavarivanje | MIG zavarivanje |
|---|---|---|---|
| Brzina zavarivanja | 2–10× brže | Sporo | Umjeren |
| Zona utjecaja topline | Vrlo uska (0,5–2 mm) | Široka | Široka |
| Toplinska deformacija | Minimalna | Značajno | Značajno |
| Završna obrada nakon zavarivanja | Često nije potrebna | Potrebno brušenje/poliranje | Brušenje/uklanjanje prskanja |
| Zahtjev za vještinom | Umjeren (kraća krivulja učenja) | Visok (godine iskustva) | Umjeren |
| Potrošni materijal | Samo zaštitni plin (bez elektroda) | Volframove elektrode, žica za punjenje, plin | Žica, plin, kontaktni vrhovi |
| Izgled zavara | Glatko, ujednačeno, kozmetički | Dobar, ali sporiji | Prihvatljiv, često prskanje |
Zaključak: Ručno lasersko zavarivanje ne zamjenjuje TIG ili MIG u svakom scenariju – vrlo debeli strukturni dijelovi i zavarivanje na otvorenom i dalje favoriziraju tradicionalne metode. Ali za obradu lima, precizne komponente i primjene gdje su izgled i minimalna deformacija važni, lasersko zavarivanje je dramatično superiornije.
Kompatibilnost materijala
Ručni fiber-laserski zavarivači kompatibilni su sa širokim rasponom metala:
- Nehrđajući čelik (serije 300 i 400): Izvrsni rezultati. Valna duljina od 1070 nm dobro se apsorbira, stvarajući čiste zavare otporne na koroziju. Prodiranje od 3 mm pri 1500 W standardno je.
- Aluminijske legure (serije 1xxx–6xxx): Dobri rezultati uz pravilno podešavanje parametara. Visoka refleksivnost i toplinska vodljivost aluminija zahtijevaju veće gustoće snage i preciznu kontrolu uzorka skeniranja.
- Ugljični čelik: Pouzdano zavarivanje u širokom rasponu debljina. Prikladno za obradu tankog lima i srednjih ploča.
- Legure titana: Zavariv uz zaštitu argonom. Zahtijeva pažljivu kontrolu parametara kako bi se spriječila krhkost, ali daje izvrsne rezultate u zrakoplovnoj i medicinskoj primjeni.
- Bakar i mjed: Izazovno pri nižim razinama snage zbog visoke refleksivnosti na 1070 nm. Sustavi od 2000 W i 3000 W s opcijom zelenog lasera nude bolje performanse za bakar.
Ručni laserski aparat za zavarivanje za primjene od nehrđajućeg čelika
Nehrđajući čelik najčešći je materijal koji se zavaruje ručnim laserskim sustavima, i to s dobrim razlogom. Kombinacija izvrsne apsorpcije zrake, niske toplinske vodljivosti i prirodne otpornosti materijala na koroziju čini lasersko zavarivanje idealnim za stvaranje čvrstih, estetski ugodnih spojeva bez obezbojenja i deformacija koje muče konvencionalne metode.
U obradi nehrđajućeg čelika, ručni laserski zavarivač briljira u širokom rasponu primjena – od tankih kuhinjskih sudopera i komercijalne opreme za hranu do panela kabina dizala, kućišta medicinskih instrumenata i arhitektonskih metalnih radova. Uska zona utjecaja topline čuva otpornost na koroziju osnovnog metala oko zavara, što je ključno u primjenama za prehrambenu industriju i farmaciju gdje zaštitni sloj kromovog oksida mora ostati netaknut.
Pri 1500 W operateri mogu postići zavare s potpunim prodiranjem na limu od nehrđajućeg čelika debljine 3 mm s konzistencijom zavara od ±0,1 mm, često eliminirajući potrebu za brušenjem ili poliranjem. Mogućnost pohrane i pozivanja 50+ setova parametara zavarivanja znači da prebacivanje između različitih vrsta nehrđajućeg čelika (npr. 304 naspram 316L) ili debljina traje sekunde, umjesto dugotrajnog procesa pokušaja i pogrešaka koji je potreban kod TIG zavarivanja.
Za detaljniji uvid u parametre zavarivanja nehrđajućeg čelika, pripremu spoja, odabir zaštitnog plina i smjernice specifične za primjenu, pročitajte naš sveobuhvatni ručni stroj za lasersko zavarivanje nehrđajućeg čelika .
Prijenosni laserski stroj za zavarivanje aluminija
Zavarivanje aluminija tradicionalno je jedan od zahtjevnijih postupaka u obradi metala. Visoka toplinska vodljivost materijala (otprilike četiri puta veća od čelika), nisko talište i sklonost stvaranju vatrostalnog oksidnog sloja otežavaju čisto zavarivanje konvencionalnim metodama. MIG zavarivanje aluminija zahtijeva specijalizirane pištolje s namotajem i stvara prskanje; TIG zavarivanje je sporo i zahtijeva iznimnu vještinu operatera.
Prijenosni laserski stroj za zavarivanje aluminija rješava te izazove isporučujući izuzetno visoku gustoću snage na precizno kontroliranu točku. Laserska energija trenutno prodire kroz oksidni sloj i uspostavlja stabilnu kupku rastaljenog metala s ključanicom. Uz pravilno podešavanje parametara - posebno odabir uzorka skeniranja i sastav zaštitnog plina - ručni laserski zavarivači proizvode čiste zavare na aluminiju bez poroznosti, nekoliko puta brže od TIG zavarivanja.
Ručni vlaknasti laserski zavarivač od 1500 W tvrtke Xinhong CNC ocijenjen je za prodiranje od 3 mm u aluminiju, što ga čini prikladnim za automobilske karoserijske ploče, komponente izmjenjivača topline, aluminijske kutije i pomorske okove. Za deblje aluminijske dijelove (4 mm i više), modeli od 2000 W i 3000 W pružaju dodatnu snagu potrebnu za potpuno prodiranje.
Za detaljne smjernice o parametrima laserskog zavarivanja aluminija, upravljanju oksidnim slojem, tehnikama dodavanja žice i rješavanju problema specifičnih za materijal, pogledajte naš prijenosnom laserskom zavarivaču za aluminij članak sa savjetima i najboljim praksama.
Odabir proizvođača ručnih vlaknastih laserskih zavarivača
Odabir pravog proizvođača nedvojbeno je najvažnija odluka pri kupnji. Ručni laserski stroj za zavarivanje značajna je kapitalna investicija, a ukupni trošak vlasništva proteže se daleko iznad početne nabavne cijene - obuhvaća dugovječnost laserskog izvora, dostupnost rezervnih dijelova, tehničku podršku i jamstveno pokriće.
Ključni čimbenici koje treba procijeniti pri odabiru proizvođača uključuju:
- Kvaliteta laserskog izvora: Koristi li proizvođač vlaknaste lasere priznatih marki (IPG, RAYCUS, GW) ili generičke izvore bez marke? Laserski izvor najskuplja je zamjenjiva komponenta, a njegova kvaliteta određuje stabilnost snopa i radni vijek.
- Kvaliteta komponenti: Jesu li električni upravljački sustavi izrađeni s industrijskim komponentama (npr. Schneider Electric)? To utječe na usklađenost, pouzdanost i sigurnosne certifikate.
- Certifikati: Nosi li oprema CE i RoHS certifikate za usklađenost s europskim tržištem? Je li proizvođač certificiran prema ISO 9001:2015? To nije opcija za kupce koji uvoze u EU.
- Podrška nakon prodaje: Koje je jamstveno razdoblje? Jesu li rezervni dijelovi dostupni regionalno? Pruža li proizvođač daljinsku tehničku podršku ili puštanje u rad na licu mjesta?
- Asortiman proizvoda: Može li proizvođač isporučiti cijeli raspon snaga (1000W–3000W) i komplementarnu opremu (robotske sustave za zavarivanje, strojeve za lasersko čišćenje, hladnjake, sigurnosne kabine)? Širi asortiman proizvoda ukazuje na dublje inženjerske sposobnosti.
Shandong Xinhong CNC Technology Co., Ltd., osnovana 2005. godine, primjer je kvalificiranog proizvođača. Sa 100–300 zaposlenika i godišnjim prihodom od 10–50 milijuna USD, tvrtka proizvodi ručne vlaknaste laserske zavarivače u cijelom rasponu od 1000W do 3000W, koristeći laserske izvore tvrtki IPG, RAYCUS i GW te upravljačke komponente Schneider Electric. Sva oprema certificirana je prema ISO 9001:2015 i označena CE/RoHS, a asortiman proizvoda proteže se na automatizirane robotske sustave zavarivanja, strojeve za lasersko čišćenje i industrijske vodene hladnjake.
Za detaljnu usporedbu vodećih kineskih proizvođača ručnih laserskih zavarivača, uključujući procjenu sposobnosti i smjernice za nabavu, pročitajte naš proizvođača ručnih vlaknastih laserskih uređaja za zavarivanje .
Sigurnosni standardi rada
Ručni laserski strojevi za zavarivanje rade na razinama snage koje mogu uzrokovati ozbiljne ozljede očiju i kože ako se ne poštuju odgovarajući sigurnosni protokoli. Valna duljina od 1070 nm nalazi se u bliskom infracrvenom spektru - nevidljiva je ljudskom oku, ali može uzrokovati trajno oštećenje mrežnice.
Osnovni sigurnosni zahtjevi uključuju:
- Laserska sigurnosna ograda: Područje zavarivanja treba biti ograđeno barijerama sigurnim za laser klase 4 ili namjenskom sigurnosnom kabinom kako bi se spriječilo da lutajuće refleksije dopru do promatrača.
- Osobna zaštitna oprema (PPE): Operateri moraju nositi laserske zaštitne naočale ocijenjene za specifičnu valnu duljinu i razinu snage (OD 6+ na 1070 nm), uz vatrootpornu odjeću i rukavice.
- Sustavi blokade: Pištolj za zavarivanje trebao bi biti opremljen blokadom na okidaču koja odmah prekida laser kada se otpusti. Blokade na vratima sigurnosnih kabina trebale bi isključiti sustav ako se kabina otvori tijekom rada.
- Ventilacija i odvod dima: Lasersko zavarivanje određenih metala (osobito pocinčanog čelika i legura koje sadrže krom) proizvodi opasne pare. Obavezan je sustav za odvod dima odgovarajuće snage.
- Obuka operatera: Iako je krivulja učenja za ručno lasersko zavarivanje kraća nego za TIG, operateri i dalje moraju proći strukturiranu obuku o sigurnosnim postupcima, odabiru parametara i hitnim protokolima.
Xinhong CNC nudi lasersku sigurnosnu ogradu i zaštitnu kabinu dizajniranu posebno za ručne laserske operacije zavarivanja, uz sustave za odvod dima za uklanjanje dima i prašine od zavarivanja.
Održavanje i njega
Pravilno održavanje produljuje vijek trajanja opreme i osigurava dosljednu kvalitetu zavara. Tipičan raspored održavanja uključuje:
- Dnevno: Očistite zaštitnu leću i mlaznicu. Provjerite protok i tlak zaštitnog plina. Pregledajte kabel pištolja za zavarivanje na oštećenja.
- Tjedno: Provjerite razinu i kvalitetu rashladne tekućine u hladnjaku vode. Pregledajte kabel optičkog vlakna na pregibe ili oštećenja. Očistite ili zamijenite filtar prašine u upravljačkom ormaru.
- Mjesečno: Provjerite izlaznu snagu lasera pomoću mjerača snage. Kalibrirajte skenirajući galvanometar. Provjerite sve električne spojeve na čvrstoću.
- Godišnje: Potpuni pregled sustava od strane kvalificiranog tehničara. Zamijenite potrošne optičke komponente. Servisirajte hladnjak vode (zamijenite rashladnu tekućinu, očistite izmjenjivač topline).
Savjet: Zaštitna leća najčešće je zamjenjiv potrošni materijal. Uvijek imajte rezervne dijelove pri ruci. Prljava ili oštećena leća uzrokuje raspršivanje snopa, gubitak snage i lošu kvalitetu zavara - a može dovesti i do skupog oštećenja optike za fokusiranje ako se ne riješi na vrijeme.
Zaključak
Ručni laserski stroj za zavarivanje predstavlja pravi iskorak u mogućnostima obrade metala - kombinirajući preciznost laserske tehnologije s fleksibilnošću ručnog rada. Od nehrđajuće čelične kuhinjske opreme do aluminijskih automobilskih ploča, sposobnost proizvodnje čistih zavara visoke čvrstoće nekoliko puta brže od TIG zavarivanja - uz minimalne deformacije i često bez završne obrade nakon zavarivanja - čini ovu tehnologiju uvjerljivom investicijom za radionice svih veličina.
Prilikom odabira sustava usredotočite se na osnove: kvalitetu laserskog izvora, pouzdanost komponenti, sigurnosne značajke i podršku proizvođača. Raspon ručnih vlaknastih laserskih zavarivača tvrtke Xinhong CNC od 1000W do 3000W, potkrijepljen certifikatom ISO 9001:2015, usklađenošću s CE/RoHS i komponentama tvrtki IPG, RAYCUS, GW i Schneider Electric, pruža provjerenu osnovu za lasersko zavarivanje na proizvodnoj razini.
Za specijaliziranije smjernice istražite naše detaljne članke o primjenama zavarivanja nehrđajućeg čelika, najboljim praksama zavarivanja aluminijai odabiru proizvođača.
Često postavljana pitanja
Koja je maksimalna debljina materijala koju ručni laserski zavarivač može obraditi?
Ovisi o razini snage. Sustav od 1500 W obično obrađuje do 3 mm nehrđajućeg čelika i aluminija. Sustavi od 2000 W dosežu približno 4 mm, a sustavi od 3000 W mogu zavarivati materijale debljine 5–6 mm. Za deblje dijelove može biti potrebno višeprolazno zavarivanje ili priprema spoja s kosim rubom.
Trebam li dodatnu žicu za ručno lasersko zavarivanje?
Ne uvijek. Mnoge primjene - posebno tanki sučeoni i preklopni spojevi - zavaruju se autogeno (bez dodatnog materijala). Za deblje materijale ili kada je potrebno popunjavanje zazora, jedinica za dodavanje žice može se integrirati u pištolj za zavarivanje.
Koliko je vremena potrebno za obuku operatera?
Ručno lasersko zavarivanje ima znatno kraću krivulju učenja od TIG zavarivanja. Većina operatera postaje vješta unutar 1–2 tjedna strukturirane obuke, u usporedbi s mjesecima ili godinama za TIG. Međutim, sigurnosna obuka i optimizacija parametara zahtijevaju stalnu pozornost.
Koji zaštitni plin trebam koristiti?
Argon je najčešći zaštitni plin za ručno lasersko zavarivanje i dobro funkcionira za nehrđajući čelik i aluminij. Dušik se ponekad koristi za ugljični čelik, ali može uzrokovati poroznost u nehrđajućem čeliku. Uvijek slijedite preporuke proizvođača o parametrima za svaki materijal.
Je li ručno lasersko zavarivanje sigurno za operatere?
Da, kada se poštuju odgovarajući sigurnosni protokoli. To uključuje nošenje laserskih zaštitnih naočala ocijenjenih za valnu duljinu i snagu lasera, korištenje sigurnosnih ograda, osiguravanje odgovarajuće ventilacije i strukturiranu obuku operatera. Ručni laserski zavarivači trebali bi uključivati blokade na okidaču i sigurnosne senzore.
Koje certifikate trebam tražiti pri kupnji?
Za europska tržišta obavezni su CE i RoHS certifikati. Certifikacija proizvođača prema ISO 9001:2015 dokazuje usklađenost sa sustavom upravljanja kvalitetom. Osim toga, provjerite da električne komponente zadovoljavaju relevantne standarde (npr. komponente Schneider Electric za usklađenost s EU).