Aluminij kažnjava strojeve koji su specificirani za čelik
Aluminij reflektira otprilike 90 % valne duljine fiber lasera i odvodi toplinu iz reza brže od čelika. Na rezaču podešenom samo za ugljični čelik to se očituje kao nestabilno probijanje na limu visokog sjaja, rubovi s puno srha na pločama od 3 mm i više te, u najgorem slučaju, oštećenje laserskog izvora povratnom refleksijom.
Način kvara s kojim se kupci prvi susreću: ponude koje izgledaju identično onima za čelik, zatim tjedni odbijenih aluminijskih dijelova, naknadnog uklanjanja srha i dobavljača koji ne može objasniti fokusni položaj ni tlak pomoćnog plina za pojedinu leguru.
Kako funkcionira Xinhongov proces za aluminij
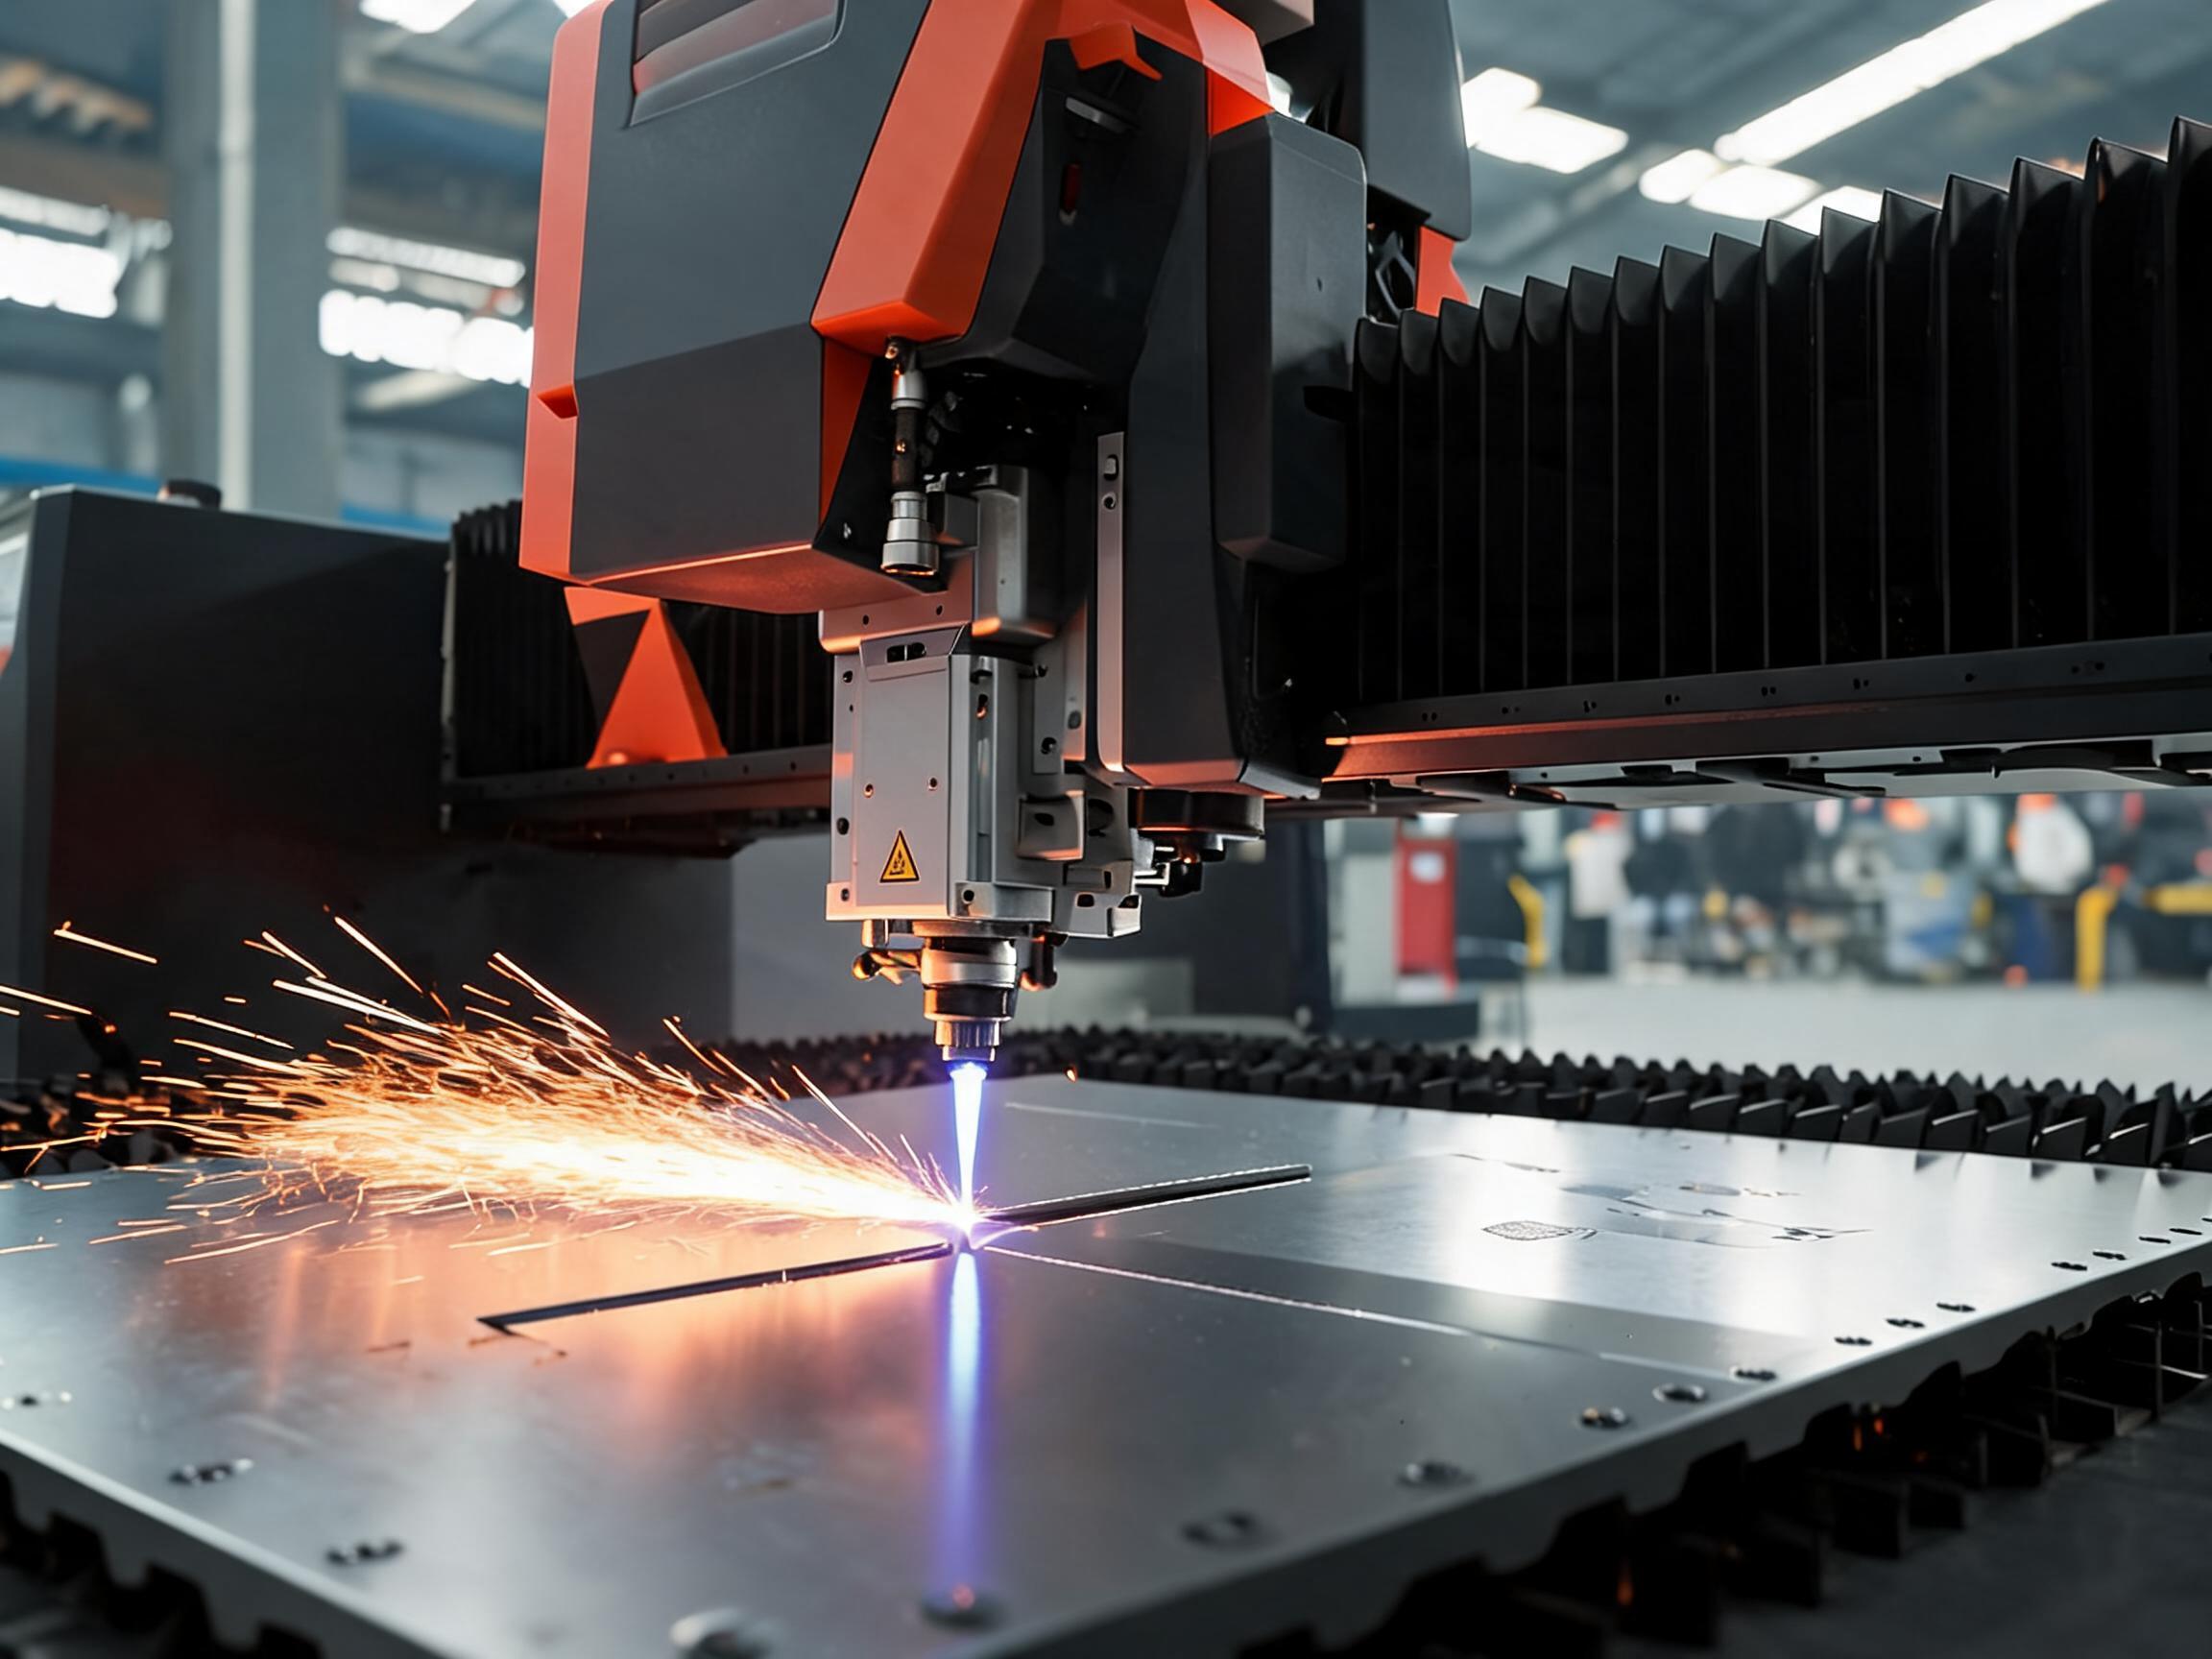
Tri tehnička izbora obavljaju posao. Prvo, antirefleksijska glava za rezanje štiti izvor pri probijanju sjajnog lima. Drugo, visokotlačni pomoćni dušik ispuhuje rastaljeni aluminij iz reza umjesto da se ponovno skrutne kao šljaka. Treće, klasa snage odgovara debljini: aluminij zahtijeva više snage po milimetru od čelika pri istoj brzini.
| Provjera kupca | Što provjeriti prije naručivanja |
|---|
| Dokaz o leguri | Uzorak izrezan na VAŠOJ leguri i debljini – 5052, 6061 ili 7075, ne demo na čeliku |
| Tablica parametara | Pisani parametri rezanja aluminija s fokusnim položajem i tlakom dušika |
| Zaštita izvora | Izvor klase IPG/RAYCUS/GW s dokumentiranom zaštitom od povratne refleksije |
| Zahtjev za rubove | Rubovi bez oksida uz pomoćni dušik kada se dijelovi naknadno anodiziraju ili zavaruju |
Vrijednost za kupca: naručujete stroj odabran prema dokumentiranoj učinkovitosti na aluminiju, a ne prema specifikaciji za čelik – tako se odobrenje prvog uzorka događa na probnom rezu, a vaša ponuda već uključuje tablicu parametara za aluminij.