
A szálas lézeres hegesztés és a TIG egyaránt kiváló minőségű kötéseket hoz létre, de különböző problémákat oldanak meg. Ez az összehasonlítás a precizitást, az ismételhetőséget, a hőbevitelt, a szakértelemkövetelményeket és a költségstruktúrát tárgyalja, hogy a fémfeldolgozók a munkához illeszthessék az eljárást.
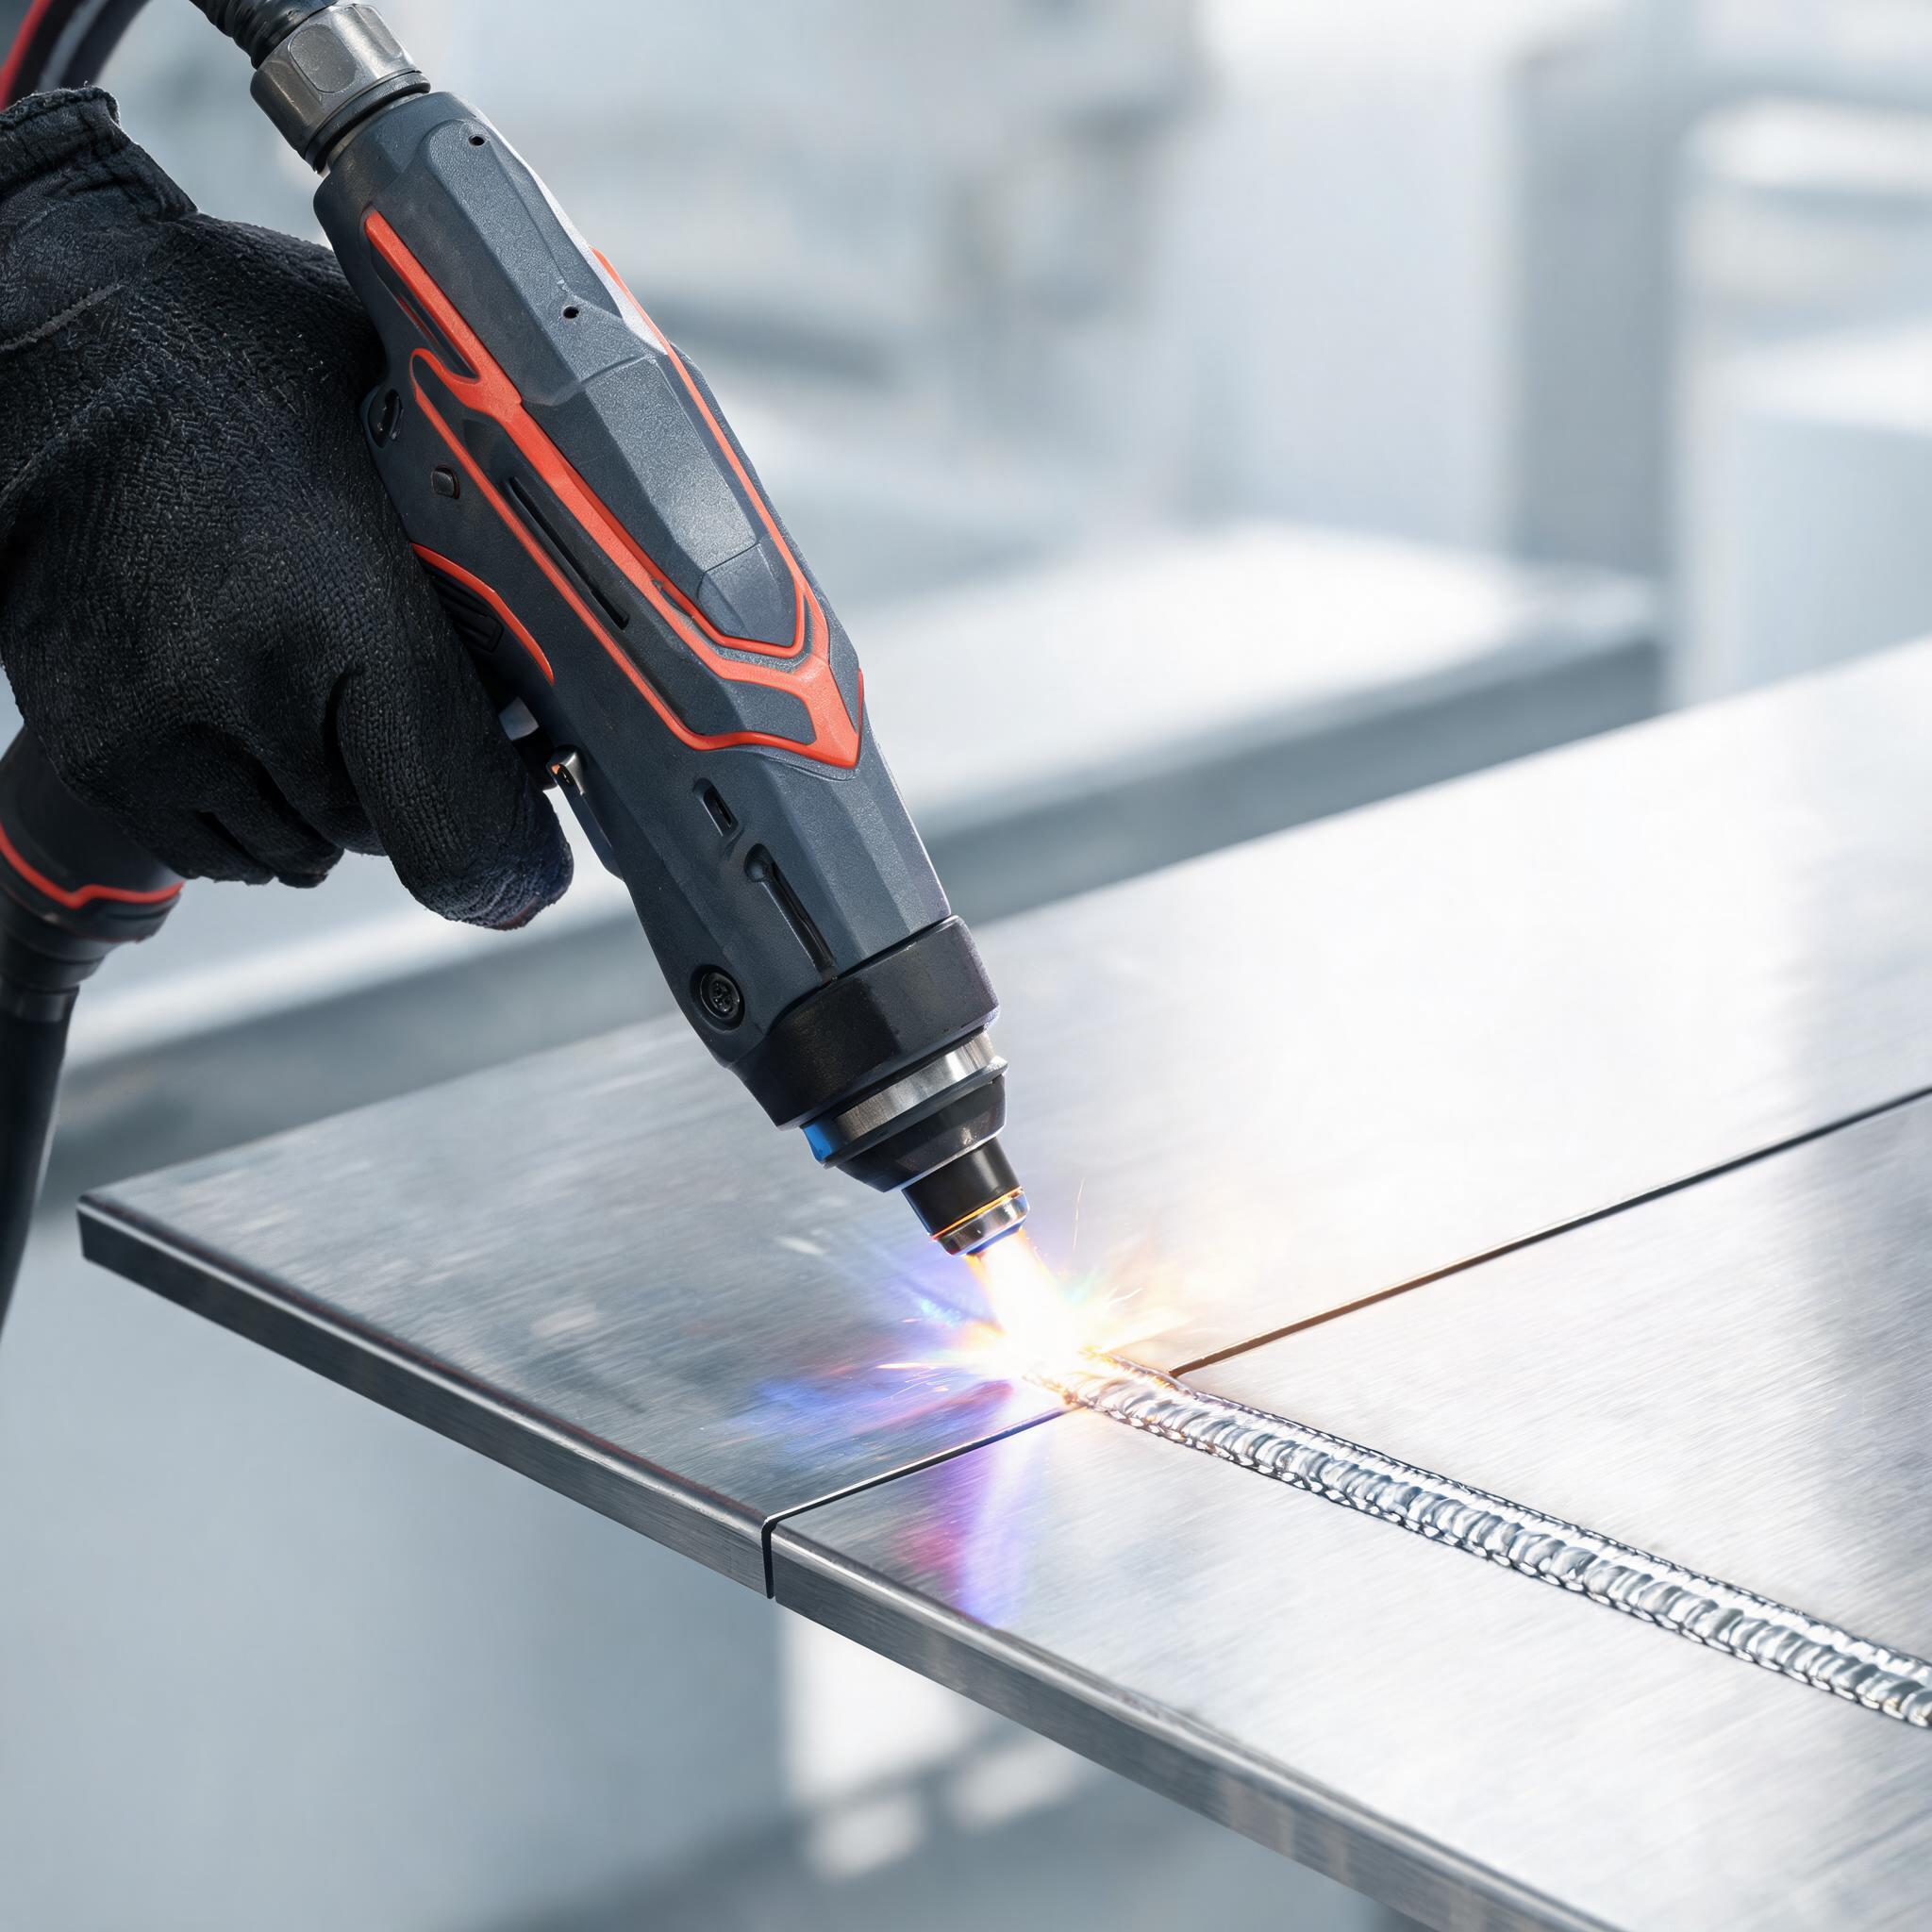
A folyamatfejlesztést mérlegelő fémmegmunkáló műhelyek jellemzően ugyanahhoz a döntési ponthoz érkeznek: maradjanak a TIG-hegesztésnél, vagy vezessenek be szál-lézeres hegesztést. Mindkét eljárás hibátlan, kiváló minőségű kötéseket hoz létre. A különbség abban rejlik, hogyan viselkednek darabról darabra, mennyi hőt visznek be a munkadarabba, és milyen kezelőt és illesztési pontosságot igényelnek. Ez a cikk a precíziós munkák szempontjából fontos kritériumok mentén hasonlítja össze a kettőt, a Xinhong CNC szál-lézeres hegesztőgépeinek tényleges jellemzőit viszonyítási alapként használva.
Hogyan juttatja a hőt a fémbe a két eljárás
A alapvető mechanikai különbség: a szál-lézer a milliméter törtrészében mérhető foltra sűríti az energiát, folyamatos hullámként vagy szabályozott impulzusokként leadva azt. A TIG elektromos ívet használ szélesebb hőeloszlással, és a kezelő kézzel adagolja a hozaganyagot. Minden más — a deformáció, a sebesség, az ismételhetőség, a szakértelem — ebből a különbségből következik.
A szélesebb hőeloszlás azt jelenti, hogy több fémet hoznak hőmérsékletre hosszabb ideig. A koncentrált folt azt jelenti, hogy az olvadási zóna kicsi és gyorsan hűl, így a környező anyag közelebb marad eredeti állapotához. Egyik sem jobb egyetemlegesen; a helyes választás a darabtól függ.
Precizitás és ismételhetőség
A TIG gyakorlott kezekben kiváló hegesztéseket készít. De a minőség a kezelő kezében, szemében és ritmusában él. A varratszélesség, a beolvadás és a hozaganyag elhelyezése kissé eltér a kezelők között és egy műszak során. Dekoratív vagy szerkezeti hegesztéseknél ez az eltérés elfogadható. Sorozatgyártásban, ahol minden kötésnek egyeznie kell — orvosi alkatrészek, építészeti rozsdamentes acél, élelmiszer-ipari csővezetékek — ez minőségbiztosítási terhet jelent.
A lézeres hegesztés ezt másképp kezeli. A kézi szál-lézeres hegesztőgép minden alkalommal ugyanúgy hajtja végre a tárolt paraméterkészletet. A Xinhong CNC 1500 W-os kézi szál-lézeres hegesztőgép több mint 50 hegesztési profilt tárol, és ±0,1 mm-es varratkonzisztenciát tart, így a tizedik kötés ugyanúgy néz ki, mint az első. A kezelő az anyag vagy a vastagság váltásakor egy mentett profilt hív elő ahelyett, hogy tapintásra hangolná újra.
Szerszámjavításhoz a precizitás még szigorúbb. A precíziós formajavító szál-lézeres hegesztőgép 50-szeres mikroszkópos vezetést használ 0,1–50 J állítható impulzusenergia-tartománnyal és körülbelül 0,2 mm-es hőhatásövezettel. Ez a kombináció lehetővé teszi az élek újraépítését fröccsöntő formákon, sajtoló szerszámokon és edzett szerszámacélon anélkül, hogy a környező edzett felület meglágyulna — amit ívhegesztési eljárás ezen a léptéken nem tud elvégezni.
Sebesség vékony anyagon
Vékony rozsdamentes acélon, alumíniumon és titánon az energiasűrűség előnye közvetlenül haladási sebességre fordítódik. A lézer a TIG által igényelt ívbe kapcsolási idő töredéke alatt képes befejezni egy kötést, mert az energiát pontosan oda juttatja, ahol szükséges, ahelyett hogy szélesebb sávot melegítene. Az 1500 W-os kézi egységen a teljes beolvadású hegesztések egy menetben körülbelül 3 mm-t érnek el — ami lefedi a tipikus bérmunkaműhelyek vékonylemez-megmunkálásának többségét.
A TIG abszolút értelemben nem lassú, de minden hegesztés előkészítést, ívgyújtást és kézi adagolási ritmust igényel, amit a kezelőnek fenn kell tartania. Sok kis darabon végzett rövid hegesztéseknél a lézeres hegesztés ciklusidő-előnye összeadódik. Vastagabb lemezen végzett hosszú szerkezeti varratoknál az összehasonlítás megváltozik — de ez a cikk nem ezzel a munkával foglalkozik.
Hőbevitel és deformáció érzékeny darabokon
A deformáció az a pont, ahol a két eljárás a legélesebben elválik. A vékony panelek, burkolatok, műszerházak és kész megmunkált alkatrészek egyenetlen melegítéskor vetemednek. A TIG ív fémsávot melegít; a panel hűlés közben húzódik, és az egyenesítés olyan munkát ad hozzá, amit könnyű alábecsülni.
Az impulzusos szál-lézer szabályozott csomagokban juttatja be az energiát. A teljes hőbevitel alacsony és lokalizált, így az érzékeny darabok geometriája sokkal jobban megmarad. Ugyanez a mechanizmus teszi életképessé a formajavító rendszer 0,2 mm-es hőhatásövezetét edzett acélon: a tervezett olvadási zónán kívüli minimális energia minimális járulékos változást jelent. A dekoratív rozsdamentes acélon, vékony alumíniumon vagy előkészített felületű szerelvényeken dolgozó műhelyeknek ezt a kritériumot különösen súlyozniuk kell.
Illesztési érzékenység: ahol a TIG előnyre tesz szert
A kiegyensúlyozott összehasonlításnak őszintén el kell ismernie a TIG erősségeit. A lézeres hegesztés következetes illesztési pontosságot igényel. Mivel a folt kicsi, egy rés, amit a TIG kézi hozaganyaggal áthidalna, a lézeres hegesztést alultöltött állapotban vagy üreggel hagyhatja. A lézeres hegesztés huzaladagolási opciókkal bizonyos rést tolerál, de azokat a műhelyeket jutalmazza, amelyek szabályozzák a vágási és illesztési tűréseket.
A TIG ezzel szemben gyenge illesztéssel is működik. A kezelő leolvassa a rést, beállítja a hozaganyag mennyiségét, és végigvezeti a varratot — az egyenetlenségekkel együtt. Kopott, deformált vagy ismeretlen geometriájú alkatrészek javításakor gyakran éppen ezért a TIG a kedvezőbb. Ha a munkája főként olyan darabok egyszeri javításából áll, amelyeket nem tud újramegmunkálni, a TIG tökéletlen kötéseket toleráló képessége valódi előny marad.
Szakértelem és munkaerő
A minősített TIG-hegesztők ritkák, drágák, és évekig tart kiképezni őket. A TIG-munkahelyen bekövetkező fluktuáció képességveszteség, nem csupán létszámkérdés.
A kézi szál-lézeres hegesztőgép alapvetően könnyebben kezelhető jól. A gép a tárolt profilokból vezérli az energiát és a varratgeometriát; a kezelő feladata a pozicionálás, a ravasz vezérlése és a vizuális ellenőrzés. Egy hozzáértő fémmegmunkás hetek alatt érhet el következetes gyártási minőséget lézerrel, évek helyett. Ez nem teszi az eljárást hibabiztossá — a lézeres hegesztésnek megvannak a maga veszélyei, és fegyelmezett biztonsági gyakorlatot igényel, beleértve a sugárzás- és füstszabályozást. A bevezető műhelyeknek át kell tekinteniük a kézi szál-lézeres hegesztőgépek lézerbiztonságára, sugárzására, füstére és egyéni védőfelszerelésére vonatkozó útmutatást mielőtt a gépet a műhelybe állítják.
Forma- és szerszámjavításra való alkalmasság
Fröccsöntő formák, sajtoló szerszámok és edzett szerszámok esetében az összehasonlítás nagyrészt eldőlt. Egy sérült él újraépítése vagy egy kopott sugár kitöltése edzett acélon olyan energiát igényel, amely elég pontos ahhoz, hogy elkerülje a környező anyag lágyítását. A nagyítás alatt végzett impulzusos lézeres hegesztés ezt nyújtja. Egy 1500 W-os kézi szál-lézeres hegesztőgép általános fémmegmunkálást lát el, de a dedikált formajavításhoz mikroszkópos vezetés és finom impulzusszabályozás szükséges, amilyet a Xinhong precíziós formajavító szál-lézeres hegesztőgépe tartalmaz.
A TIG továbbra is hasznos nagy, alacsony precizitású szerszámjavításokhoz, ahol ömlesztett hozaganyag kell, és a hegesztés utáni újramegmunkálás következik. De egy kész, edzett formafészek befejező munkájához a lézer a megfelelő eszköz.
Költségszerkezet
A szál-lézeres hegesztőgép vételára jellemzően magasabb, mint egy összehasonlítható TIG-berendezésé. A döntést kizárólag a beruházási költség alapján megítélni félreértelmezi a gazdasági összefüggéseket:
- Munkaerő: alacsonyabb szakértelem-plafon és gyorsabb betanítás csökkenti a bér- és képzési költségeket hegesztésenként.
- Átbocsátás: rövidebb ívbe kapcsolási idő kötésenként növeli a műszakonkénti kibocsátást vékony anyagon.
- Újramunka és egyenesítés: alacsonyabb hőbevitel kevesebb deformációkorrekciót jelent a folyamat későbbi szakaszában.
- Fogyóanyagok: a TIG folyamatosan fogyaszt volfrámot, gázt és hozaganyagot; a lézeres hegesztés védőgázt és szinte mást nem fogyaszt önmagától olvadó kötéseknél.
A TIG költségszerkezete az alacsony volumenű, szabálytalan darabokat gyártó vagy jelentős javítási munkát végző műhelyeknek kedvez, ahol a gép áll a munkák között. A nagy volumenű vékonylemez-gyártás a számítást döntően a lézer felé billenti.
Gyakran ismételt kérdések
Erősebb a lézeres hegesztés, mint a TIG?
Megfelelően kivitelezett hegesztéseknél alkalmas kötéseken mindkét eljárás teljes szilárdságú olvadási hegesztést hoz létre. A különbség a következetesség: a lézer kötésről kötésre megismétli a paramétereit, míg a TIG minősége a kezelő szakértelmével változik. A szilárdság inkább a kötés kialakításától és az illesztéstől függ, mint az energiaforrástól.
Milyen vastagságot tud kezelni egy 1500 W-os kézi lézeres hegesztőgép?
A Xinhong CNC 1500 W-os kézi szál-lézeres hegesztőgép körülbelül 3 mm beolvadást ér el egy menetben rozsdamentes acélon, alumínium- és titánötvözeteken. Ez lefedi a legtöbb vékonylemez-megmunkálási munkát; a vastagabb lemez továbbra is többmenetes ívhegesztési eljárásokat igényel.
Tud-e rést kitölteni a lézeres hegesztés, mint a TIG?
Nem olyan megbocsátóan. A kézi hozaganyaggal dolgozó TIG jól áthidalja a szabálytalan réseket. A lézeres hegesztés következetes illesztést igényel; a kis rések huzaladagolással kezelhetők, de a nagyobb rések alultöltéshez vezetnek. A szoros vágási és illesztési tűrésekkel dolgozó műhelyek érik el a legjobb lézeres eredményeket.
Szükségem van továbbra is minősített hegesztőkre egy lézeres hegesztőcellához?
A kezelői képzés rövidebb és egyszerűbb a kézi lézeres hegesztéshez, mert a paraméterek tárolt profilokból származnak, és a gép vezérli az energia leadását. A cellának azonban meg kell felelnie a lézerbiztonsági követelményeknek — sugárzás-ellenőrzés, füstelszívás és egyéni védőfelszerelés —, és valakinek vállalnia kell ezért a felelősséget.
Gépválasztás a Xinhong CNC-vel
A döntés általában tisztán eldől: TIG a szabálytalan egyszeri javításokhoz és gyenge illesztési tűréshez; szál-lézer az ismételhető vékonylemez-gyártáshoz, az érzékeny darabok alacsony deformációjú munkájához és a precíziós forma- és szerszámjavításhoz. A kézi szál-lézeres hegesztés teljesítményosztályainak és konfigurációinak átfogó áttekintéséhez kezdje a kézi szál-lézeres hegesztőgép vásárlói útmutatónkkal. Ha elküldi nekünk az anyagokat, a vastagságtartományt és a tipikus alkalmazást, a Xinhong CNC javaslatot tesz arra, hogy a precíziós formajavító szál-lézeres hegesztőgép, az 1500 W-os kézi egység vagy más konfiguráció illik-e a műhelyéhez — és milyen hegesztési profilokat készítsenek elő a munkájához.