
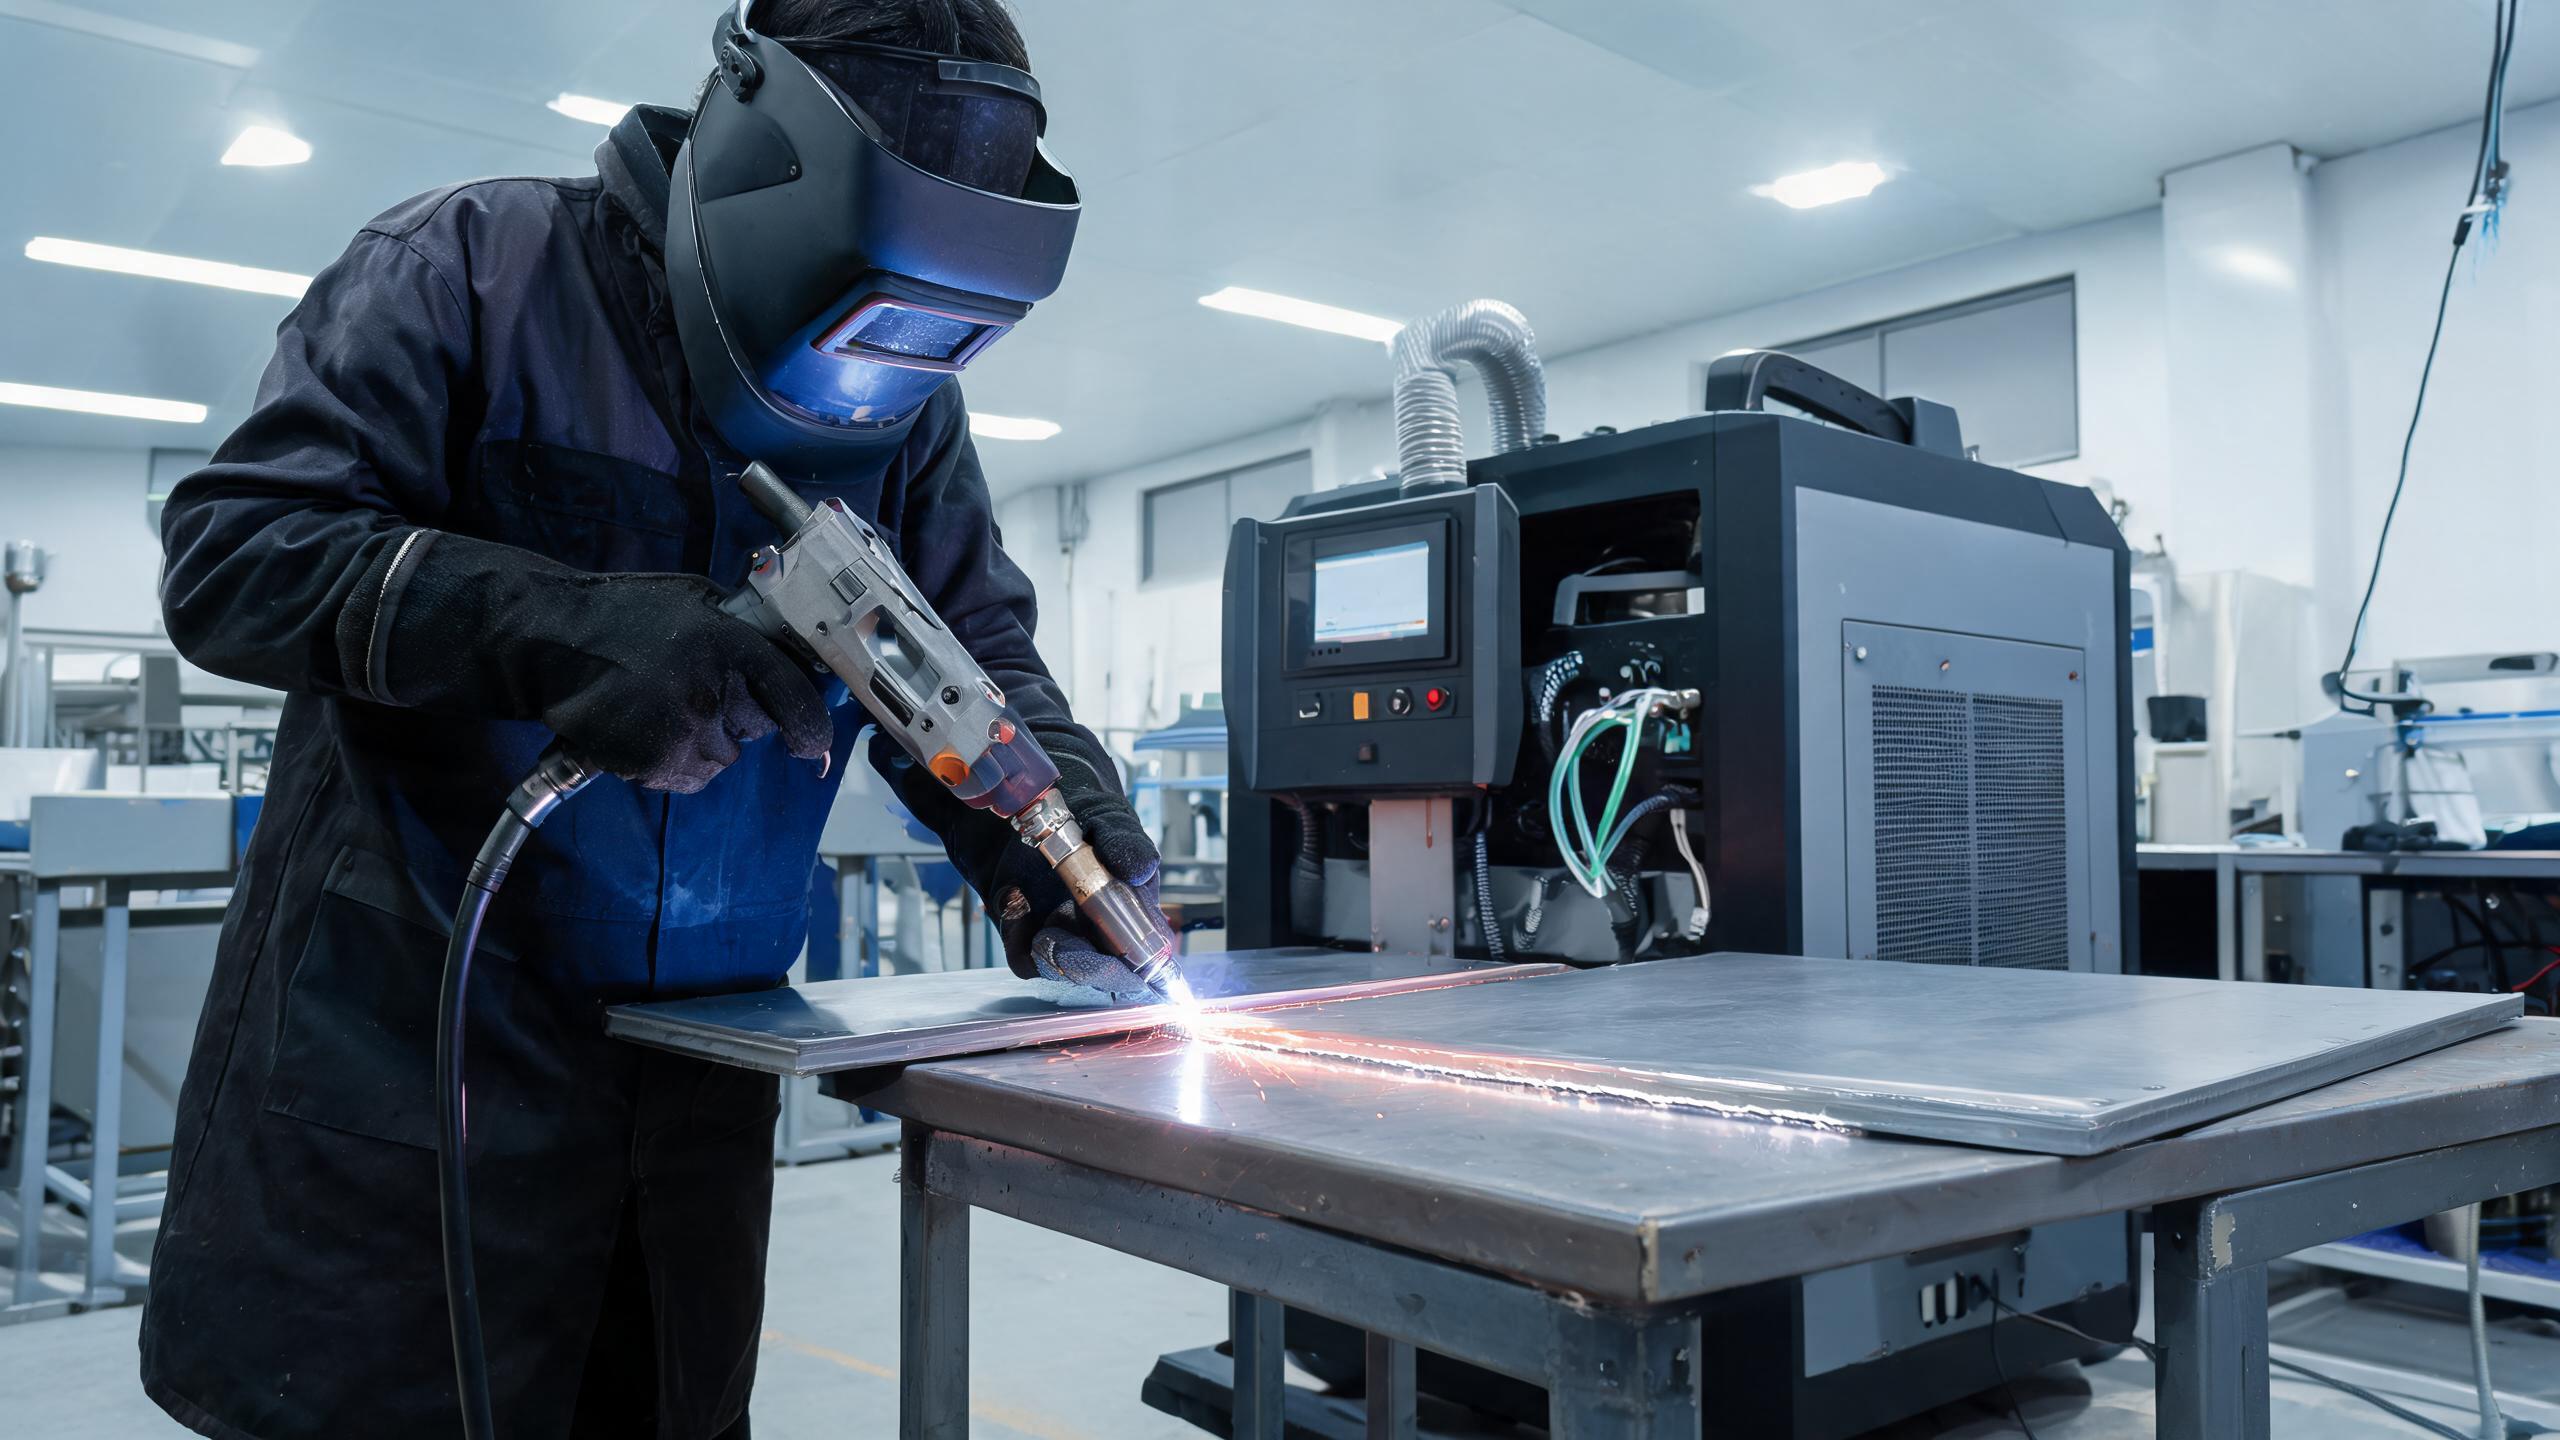
Átfogó útmutató a kézi lézerhegesztő gépekhez, amely lefedi a működési elveket, az alapvető alkatrészeket, a teljesítménytartományokat (1000W-3000W), az anyagkompatibilitást, a biztonsági előírásokat és a gyártóválasztást – gyakorlati útmutatással a rozsdamentes acél és alumínium alkalmazásokhoz.
A kézi lézerhegesztő gép végső útmutatója: Minden, amit tudnia kell
Átfogó műszaki útmutató · Frissítve: 2026
A kézi lézerhegesztő gép a modern fémfeldolgozás egyik legátalakítóbb eszközévé vált. Ellentétben a hagyományos ívhegesztési módszerekkel, amelyek évekig tartó kezelői gyakorlatot igényelnek, és látható hőtorzulást hagynak maguk után, a kézi szálas lézerhegesztő precíz hegesztést biztosít minimális hőbevitellel, gyorsabb ciklusidőkkel és lényegesen kevesebb utólagos megmunkálással. Akár rozsdamentes acél konyhai berendezéseket gyárt, akár alumínium paneleket hegeszt autóipari alkalmazásokhoz, akár vékony titánötvözeteket köt össze, a kézi lézerhegesztő platform sokoldalú, gyártásra kész megoldást kínál.
Ez az útmutató mindent összefoglal, amit egy fémfeldolgozónak, üzemvezetőnek vagy beszerzési szakembernek tudnia kell – a működési elvektől és az alapvető alkatrészektől kezdve a teljesítménytartomány kiválasztásán, az anyagkompatibilitáson, a biztonsági előírásokon és a karbantartási legjobb gyakorlatokon át. Azt is megvizsgáljuk, hogyan viszonyul a kézi lézerhegesztés a hagyományos TIG és MIG eljárásokhoz, és mire érdemes figyelni a gyártó kiválasztásakor.
Mi az a kézi lézerhegesztő gép?
A kézi lézerhegesztő gép egy hordozható hegesztőrendszer, amely nagy energiájú szálas lézersugarat használ a fém munkadarabok összehegesztéséhez. A lézerforrás – jellemzően 1000 W és 3000 W közötti folyamatos hullámú szálas lézer – koncentrált sugarat állít elő, amelyet egy rugalmas optikai szálon keresztül juttatnak el a kézi hegesztőpisztolyhoz. A kezelő a sugárral a varrat mentén halad, és a lézerenergia megolvasztja az alapfémet (és adott esetben a huzalanyagot), így kohászati kötés jön létre.
Ennek a berendezésnek a meghatározó jellemzője a hordozhatóság és hozzáférhetőség. Ellentétben a rögzített robotos hegesztőcellákkal, a kézi lézerhegesztő a munkadarabhoz vihető – ideális nagy méretű szerelvényekhez, helyszíni javításokhoz és összetett geometriákhoz, ahol a robotkar nem fér hozzá. Ugyanakkor olyan sugárminőséget és vezérlési pontosságot biztosít, amely felülmúlja vagy eléri a hagyományos automatizált rendszerekét.
Fő különbség: A kézi lézerhegesztők nem csupán az álló lézerek „hordozható változatai”. Speciálisan kialakított rendszerek, amelyek speciális pásztázó optikával, biztonsági reteszekkel és ergonomikus pisztolykialakítással rendelkeznek, amelyek lehetővé teszik a precíziós lézerhegesztést kézi üzemmódban.
Hogyan működik a kézi lézerhegesztés
A kézi szálas lézerhegesztő működési elve négy szakaszra bontható:
- Sugárgenerálás: A szálas lézerforrás (például IPG, RAYCUS vagy GW gyártóktól) folyamatos vagy modulált lézersugarat állít elő körülbelül 1070 nm hullámhosszon. Ezt a hullámhosszt a legtöbb fém, köztük az acél, az alumínium és a rézötvözetek jól elnyelik.
- Sugártovábbítás: A lézersugár egy rugalmas, páncélozott optikai szálon halad a forrástól a kézi hegesztőpisztolyig. Ez a szál több méter hosszú is lehet, így a kezelő szabadon mozoghat a nagy munkadarabok körül.
- Sugárformázás és pásztázás: A hegesztőpisztoly belsejében egy pásztázó galvanométer-rendszer alakítja a sugarat mintázatokká – vonalakká, körökké vagy spirálokká –, amelyek szélesítik a hegesztési medencét és egyenletesebben oszlatják el a hőt. Ez a kézi lézerhegesztés egyik legfontosabb újítása, mivel szélesebb, simább hegesztési varratokat tesz lehetővé, mint egy statikus pont.
- Olvasztás és megszilárdulás: A fókuszált lézerenergia megolvasztja az alapfémet a varratnál. Egy védőgáz (jellemzően argon vagy nitrogén) egyidejűleg a pisztoly fúvókáján keresztül áramlik, hogy megvédje az olvadt medencét az oxidációtól. A medence gyorsan megszilárdul, ahogy a pisztoly előrehalad, keskeny, mély behatolású hegesztési varratot hozva létre minimális hőhatású zónával (HAZ).
Az eredmény egy szerkezetileg szilárd, esztétikailag tiszta hegesztés, amely két-tízszer gyorsabban készül el, mint a hagyományos TIG-hegesztés.
A kézi lézerhegesztő rendszer alapvető alkatrészei
A kulcsfontosságú alkatrészek megértése segít a vásárlóknak a minőség értékelésében és a gyártók közötti tájékozott összehasonlításban.
1. Lézerforrás
A lézerforrás a rendszer szíve. A vezető kézi lézerhegesztők olyan bevált gyártók szálas lézereit használják, mint a IPG (USA), RAYCUSés GW. Ezek a források magas elektro-optikai átalakítási hatékonysággal (jellemzően 25–30%), kiváló sugárminőséggel és 100 000 órát meghaladó élettartammal rendelkeznek. A lézerforrás megválasztása közvetlenül befolyásolja a hegesztési behatolási mélységet, a sugárstabilitást és a hosszú távú karbantartási költségeket.
2. Hűtőrendszer
A kézi lézerhegesztők jelentős hőt termelnek folyamatos üzem közben. A vízkeringetéses hűtőrendszer elengedhetetlen a stabil lézerkimenet fenntartásához és az optikai alkatrészek védelméhez. Például a Xinhong CNC által gyártott 1500 W-os kézi szálas lézerhegesztő ipari vízhűtőt használ, amely 8+ órán át tartó folyamatos működést biztosít hődegradáció nélkül. A nem megfelelő hűtés teljesítményingadozáshoz, sugárminőség-romláshoz és az alkatrészek idő előtti meghibásodásához vezet.
3. Hegesztőpisztoly és pásztázó optika
A kézi hegesztőpisztoly tartalmazza a kollimáló lencsét, a fókuszáló lencsét, a pásztázó galvanométert és a védőoptikát. A pásztázórendszer lehetővé teszi a kezelő számára, hogy különböző sugármintázatokat és szélességeket válasszon – ez kritikus a különböző kötéstípusokhoz, anyagvastagságokhoz és hegesztési esztétikához való alkalmazkodáshoz. Egy jól megtervezett pisztoly ergonomikus markolattal, állítható egyensúllyal és integrált biztonsági funkciókkal is rendelkezik, például ravaszretesszel és fúvóka gázáramlás-érzékelővel.
4. Vezérlőrendszer és paramétertárolás
A modern kézi lézerhegesztők digitális vezérlőpanelekkel rendelkeznek, amelyek lehetővé teszik a lézerteljesítmény, az impulzusfrekvencia, a pásztázási sebesség, a pásztázási szélesség és a huzalelőtolási sebesség precíz beállítását. Az olyan rendszerek, mint a Xinhong 1500W hegesztő, 50+ hegesztési paraméterkészletettárolhatnak, lehetővé téve a kezelők számára, hogy gyorsan váltsanak az anyagtípusok, vastagságok és kötéskonfigurációk között anélkül, hogy a nulláról kellene újra beállítaniuk.
5. Elektromos és vezérlő alkatrészek
Az elektromos vezérlőrendszer megbízhatóságát gyakran figyelmen kívül hagyják, de kritikus fontosságú az ipari minőségű berendezéseknél. A Xinhong CNC Schneider Electric alkatrészeket használ a vezérlőrendszereiben, biztosítva az európai elektromos szabványoknak való megfelelést és a hosszú távú üzemi megbízhatóságot.
Teljesítménytartományok és alkalmazási forgatókönyvek (1000W–3000W)
A kézi lézerhegesztő gépek különböző teljesítményszinteken érhetők el. A megfelelő teljesítmény az anyagtípustól, a vastagságtól és a gyártási mennyiségtől függ:
| Teljesítményszint | Jellemző anyagok | Max. behatolás | Leginkább ajánlott alkalmazások |
|---|---|---|---|
| 1000 W | Rozsdamentes acél, szénacél, alumínium (vékony lemez) | ~2 mm | Konyhai eszközök, lemezburkolatok, dekorációs díszlécek, vékony falú csövek |
| 1500 W | Rozsdamentes acél, alumínium, titánötvözetek | 3 mm | Konyhai berendezések, liftpanelek, autóipari alkatrészek, orvostechnikai eszközházak |
| 2000 W | Rozsdamentes acél, alumínium, szénacél | ~4 mm | Szerkezeti tartók, vastagabb lemezfeldolgozás, ipari tartályok |
| 3000 W | Rozsdamentes acél, alumínium, szénacél, rézötvözetek | ~5–6 mm | Nehézipari feldolgozás, vastag lemez hegesztése, nagy volumenű gyártósorok |
A legtöbb általános célú fémfeldolgozó műhely számára a 1500W-os tartomány az optimális egyensúlyt képviseli a behatolási képesség, a működési rugalmasság és a költség között. A Xinhong CNC 1500W-os kézi szálas lézerhegesztője például 3 mm-es behatolást ér el rozsdamentes acélban és alumíniumban is, ±0,1 mm-es varratkonzisztenciával – alkalmas esztétikai és szerkezeti hegesztésekre egyaránt.
Azoknak a műhelyeknek, amelyek vastagabb anyagokat kezelnek vagy nagy volumenű gyártást végeznek, a 2000W és 3000W modellek biztosítják a mélyebb behatoláshoz és nagyobb haladási sebességhez szükséges többletteljesítményt. A Xinhong CNC emellett automatizált robotkaros lézerhegesztő rendszert is kínál olyan alkalmazásokhoz, amelyek ismételhető, programozható hegesztési útvonalakat igényelnek szabványosított alkatrészeken.
Kézi lézerhegesztés vs. hagyományos hegesztési módszerek
Az egyik leggyakoribb kérdés, amit a vásárlók feltesznek, hogy hogyan viszonyul a kézi lézerhegesztés a bevett eljárásokhoz, mint a TIG (GTAW) és a MIG (GMAW). A különbségek jelentősek:
| Paraméter | Kézi lézerhegesztés | TIG hegesztés | MIG hegesztés |
|---|---|---|---|
| Hegesztési sebesség | 2–10× gyorsabb | Lassú | Közepes |
| Hőhatású zóna | Nagyon keskeny (0,5–2 mm) | Széles | Széles |
| Hőtorzulás | Minimális | Jelentős | Jelentős |
| Utólagos megmunkálás | Gyakran nem szükséges | Köszörülés/csiszolás szükséges | Köszörülés/salak eltávolítása |
| Szaktudás követelménye | Közepes (rövidebb tanulási görbe) | Magas (évekig tartó tapasztalat) | Közepes |
| Fogyóeszközök | Csak védőgáz (elektródák nélkül) | Volfrám elektródák, huzalanyag, gáz | Huzal, gáz, érintkezőcsúcsok |
| Varratmegjelenés | Sima, egyenletes, esztétikus | Jó, de lassabb | Megfelelő, gyakori a fröcskölés |
A lényeg: A kézi lézerhegesztés nem helyettesíti a TIG- vagy MIG-hegesztést minden esetben – a nagyon vastag szerkezeti elemek és a kültéri helyszíni hegesztés továbbra is a hagyományos módszereket részesíti előnyben. De a lemezgyártás, a precíziós alkatrészek és az olyan alkalmazások esetében, ahol a megjelenés és a minimális torzulás számít, a lézerhegesztés drámaian jobb.
Anyagkompatibilitás
A kézi szálas lézerhegesztők sokféle fémhez használhatók:
- Rozsdamentes acél (300-as és 400-as sorozat): Kiváló eredmények. Az 1070 nm-es hullámhossz jól elnyelődik, tiszta, korrózióálló varratokat eredményezve. A 3 mm-es behatolás 1500W-nál standard.
- Alumíniumötvözetek (1xxx–6xxx sorozat): Jó eredmények megfelelő paraméterbeállítással. Az alumínium magas reflexiós képessége és hővezető képessége nagyobb teljesítménysűrűséget és a pásztázási minta pontos szabályozását igényli.
- Szénacél: Megbízható hegesztés széles vastagsági tartományban. Alkalmas vékony lemez és közepes lemez gyártására egyaránt.
- Titánötvözetek: Hegeszthető argon védőgázzal. Gondos paramétervezérlést igényel a ridegedés megelőzése érdekében, de kiváló eredményeket ad repülőgépipari és orvosi alkalmazásokban.
- Réz és sárgaréz: Alacsonyabb teljesítményszinteken kihívást jelent az 1070 nm-es hullámhosszon mutatott magas reflexió miatt. A 2000W-os és 3000W-os rendszerek zöld lézer opcióval jobb teljesítményt nyújtanak rézhez.
Kézi lézerhegesztő gép rozsdamentes acél alkalmazásokhoz
A rozsdamentes acél a leggyakrabban hegesztett anyag kézi lézerrendszerekkel, és nem véletlenül. A kiváló sugárelnyelés, az alacsony hővezető képesség és az anyag természetes korrózióállósága kombinációja ideálissá teszi a lézerhegesztést erős, esztétikus varratok készítéséhez, az elszíneződés és torzulás nélkül, amelyek a hagyományos módszereket sújtják.
A rozsdamentes acél feldolgozásában a kézi lézerhegesztő az alkalmazások széles skáláján kiemelkedik – a vékony lemezű konyhai mosogatóktól és kereskedelmi élelmiszeripari berendezésektől a liftkabin-panelekig, orvosi műszerházakig és építészeti fémmunkákig. A keskeny hőhatású zóna megőrzi az alapfém korrózióállóságát a varrat körül, ami kritikus az élelmiszeripari és gyógyszeripari alkalmazásokban, ahol a védő króm-oxid rétegnek érintetlennek kell maradnia.
1500W-nál a kezelők teljes behatolású varratokat érhetnek el 3 mm-es rozsdamentes acéllemezen, ±0,1 mm-es varrategyenletességgel, gyakran kiküszöbölve a köszörülés vagy polírozás szükségességét. Az 50+ hegesztési paraméterkészlet tárolásának és visszahívásának képessége azt jelenti, hogy a különböző rozsdamentes acélminőségek (pl. 304 vs. 316L) vagy vastagságok közötti váltás másodperceket vesz igénybe, nem pedig a TIG-hegesztésnél szükséges hosszadalmas próba-hiba folyamatot.
A rozsdamentes acél hegesztési paramétereinek, a varrat-előkészítésnek, a védőgáz kiválasztásának és az alkalmazásspecifikus útmutatásnak a részletes áttekintéséhez olvassa el átfogó kézi lézerhegesztő gép rozsdamentes acélhoz útmutatónkat.
Hordozható lézerhegesztő gép alumíniumhoz
Az alumíniumhegesztés hagyományosan az egyik legnagyobb kihívást jelentő folyamat a fémfeldolgozásban. Az anyag magas hővezető képessége (körülbelül négyszerese az acélénak), alacsony olvadáspontja és a tűzálló oxidréteg képződésére való hajlama megnehezíti a tiszta hegesztést hagyományos módszerekkel. A MIG-hegesztés alumíniumhoz speciális adagolópisztolyokat igényel, és fröcskölést okoz; a TIG-hegesztés lassú és kivételes kezelői készséget igényel.
A hordozható lézerhegesztő gép alumíniumhoz ezekre a kihívásokra ad választ azáltal, hogy rendkívül nagy teljesítménysűrűséget biztosít egy pontosan szabályozott pontra. A lézerenergia azonnal áthatol az oxidrétegen, és stabil kulcslyukú hegesztési medencét hoz létre. Megfelelő paraméterbeállítással – különösen a pásztázási minta kiválasztásával és a védőgáz összetételével – a kézi lézerhegesztők tiszta, pórusmentes alumíniumvarratokat készítenek a TIG-nél többszörösen nagyobb sebességgel.
A Xinhong CNC 1500W-os kézi szálas lézerhegesztője 3 mm-es behatolásra méretezett alumíniumban, így alkalmas autóipari karosszériaelemekhez, hőcserélő alkatrészekhez, alumínium burkolatokhoz és tengerészeti szerelvényekhez. Vastagabb alumínium szelvényekhez (4 mm és felette) a 2000W-os és 3000W-os modellek biztosítják a teljes behatoláshoz szükséges többletteljesítményt.
Az alumínium lézerhegesztési paramétereire, az oxidréteg kezelésére, a huzalelőtolási technikákra és az anyagspecifikus hibaelhárításra vonatkozó részletes útmutatásért tekintse meg hordozható lézerhegesztő gép alumíniumhoz tippek és bevált gyakorlatok című cikkünket.
Kézi szálas lézerhegesztő gyártó kiválasztása
A megfelelő gyártó kiválasztása vitathatatlanul a legfontosabb vásárlási döntés. A kézi lézerhegesztő gép jelentős tőkebefektetés, és a teljes birtoklási költség messze túlmutat a kezdeti vételáron – magában foglalja a lézerforrás élettartamát, a pótalkatrészek elérhetőségét, a műszaki támogatást és a garanciális feltételeket.
A gyártó kiválasztásakor értékelendő kulcsfontosságú tényezők a következők:
- Lézerforrás minősége: A gyártó elismert márkák (IPG, RAYCUS, GW) szálas lézereit használja, vagy általános, márkajelzés nélküli forrásokat? A lézerforrás a legdrágább cserélhető alkatrész, és minősége meghatározza a sugárstabilitást és az élettartamot.
- Alkatrészminőség: Az elektromos vezérlőrendszerek ipari minőségű alkatrészekkel (pl. Schneider Electric) készülnek-e? Ez befolyásolja a megfelelőséget, a megbízhatóságot és a biztonsági tanúsítványokat.
- Tanúsítványok: A berendezés rendelkezik-e CE és RoHS tanúsítvánnyal az európai piaci megfelelőséghez? A gyártó ISO 9001:2015 tanúsítvánnyal rendelkezik? Ezek nem opcionálisak az EU-ba importáló vásárlók számára.
- Értékesítés utáni támogatás: Mi a garanciális időszak? A pótalkatrészek regionálisan raktáron vannak? A gyártó biztosít távoli műszaki támogatást vagy helyszíni üzembe helyezést?
- Termékválaszték: A gyártó tudja-e biztosítani a teljes teljesítménytartományt (1000W–3000W) és a kiegészítő berendezéseket (robothegesztő rendszerek, lézeres tisztítógépek, hűtők, biztonsági burkolatok)? A szélesebb termékvonal mélyebb mérnöki képességet jelez.
A Shandong Xinhong CNC Technology Co., Ltd., amelyet 2005-ben alapítottak, példázza a minősített gyártó profilját. 100–300 fős létszámmal és 10M–50M USD éves árbevétellel a vállalat kézi szálas lézerhegesztőket gyárt a teljes 1000W–3000W tartományban, IPG, RAYCUS és GW lézerforrásokat, valamint Schneider Electric vezérlőelemeket használva. Minden berendezés ISO 9001:2015 tanúsítvánnyal rendelkezik, és CE/RoHS jelöléssel van ellátva, a termékvonal pedig kiterjed automatizált robotkaros hegesztőrendszerekre, lézeres tisztítógépekre és ipari vízhűtőkre.
A legjobb kínai kézi lézerhegesztő gyártók részletes összehasonlításához, beleértve a képességértékelést és a beszerzési útmutatást, olvassa el kézi szálas lézerhegesztő gyártó útmutatónkat.
Biztonsági üzemeltetési előírások
A kézi lézerhegesztő gépek olyan teljesítményszinteken működnek, amelyek súlyos szem- és bőrsérülést okozhatnak, ha a megfelelő biztonsági előírásokat nem tartják be. Az 1070 nm-es hullámhossz a közeli infravörös tartományban van – az emberi szem számára láthatatlan, de képes maradandó retina károsodást okozni.
Az alapvető biztonsági követelmények a következők:
- Lézerbiztonsági burkolat: A hegesztési területet 4. osztályú lézerbiztonságú akadályokkal vagy dedikált biztonsági fülkével kell körülzárni, hogy a kóbor visszaverődések ne érhessék el a közelben tartózkodókat.
- Egyéni védőeszközök (PPE): A kezelőknek az adott hullámhosszra és teljesítményszintre méretezett lézerbiztonsági szemüveget kell viselniük (OD 6+ 1070 nm-en), valamint lángálló ruházatot és kesztyűt.
- Reteszelő rendszerek: A hegesztőpisztolyt trigger-reteszelővel kell felszerelni, amely elengedéskor azonnal megszakítja a lézert. A biztonsági burkolatok ajtóreteszeinek le kell állítaniuk a rendszert, ha a burkolatot működés közben kinyitják.
- Szellőztetés és füstelszívás: Bizonyos fémek lézerhegesztése (különösen a horganyzott acél és a krómtartalmú ötvözetek) veszélyes füstöket termel. Megfelelően méretezett füstelszívó rendszer kötelező.
- Kezelői képzés: Bár a kézi lézerhegesztés tanulási görbéje rövidebb, mint a TIG-é, a kezelőknek továbbra is strukturált képzésben kell részesülniük a biztonsági eljárásokról, a paraméterválasztásról és a vészhelyzeti protokollokról.
A Xinhong CNC kínál lézerbiztonsági burkolatot és védőfülkét amelyet kifejezetten kézi lézerhegesztési műveletekhez terveztek, valamint füstelszívó rendszereket a hegesztési füst és por eltávolításához.
Karbantartás és gondozás
A megfelelő karbantartás meghosszabbítja a berendezés élettartamát és biztosítja az egyenletes hegesztési minőséget. Egy tipikus karbantartási ütemterv a következőket tartalmazza:
- Naponta: Tisztítsa meg a védőlencsét és a fúvókát. Ellenőrizze a védőgáz áramlását és nyomását. Vizsgálja meg a hegesztőpisztoly kábelét sérülések szempontjából.
- Hetente: Ellenőrizze a vízhűtő hűtőfolyadék szintjét és minőségét. Vizsgálja meg az optikai szálkábelt törések vagy sérülések szempontjából. Tisztítsa meg vagy cserélje ki a vezérlőszekrény portszűrőjét.
- Havonta: Ellenőrizze a lézer teljesítményét teljesítménymérővel. Kalibrálja a pásztázó galvanométert. Ellenőrizze az összes elektromos csatlakozás szorosságát.
- Évente: Teljes rendszerellenőrzés képzett technikus által. Cserélje ki az elhasználódott optikai alkatrészeket. Szervizelje a vízhűtőt (hűtőfolyadék csere, hőcserélő tisztítása).
Tipp: A védőlencse a leggyakrabban cserélt fogyóeszköz. Mindig tartson készleten pótlást. A piszkos vagy sérült lencse sugárszórást, teljesítményveszteséget és rossz hegesztési minőséget okoz – és ha nem foglalkoznak vele időben, költséges károkat okozhat a fókuszáló optikában.
Következtetés
A kézi lézerhegesztő gép valódi ugrást jelent a fémfeldolgozási képességekben – ötvözi a lézertechnológia pontosságát a kézi működtetés rugalmasságával. A rozsdamentes acél konyhai berendezésektől az alumínium autóipari panelekig a tiszta, nagy szilárdságú varratok készítésének képessége a TIG-nél többszörösen nagyobb sebességgel – minimális torzulással és gyakran utólagos megmunkálás nélkül – meggyőző befektetéssé teszi ezt a technológiát minden méretű hegesztőműhely számára.
A rendszer kiválasztásakor összpontosítson az alapokra: lézerforrás minősége, alkatrészek megbízhatósága, biztonsági jellemzők és gyártói támogatás. A Xinhong CNC 1000W–3000W-os kézi szálas lézerhegesztőinek kínálata, amelyet ISO 9001:2015 tanúsítvány, CE/RoHS megfelelőség, valamint IPG, RAYCUS, GW és Schneider Electric alkatrészek támogatnak, bevált alapot biztosít a termelési méretű lézerhegesztéshez.
További speciális útmutatásért tekintse meg részletes cikkeinket a rozsdamentes acél hegesztési alkalmazásokról, alumíniumhegesztés bevált gyakorlatairólés gyártóválasztásról.
Gyakran ismételt kérdések
Mekkora maximális anyagvastagságot képes kezelni egy kézi lézerhegesztő?
Ez a teljesítményszinttől függ. Egy 1500W-os rendszer jellemzően 3 mm-ig kezeli a rozsdamentes acélt és az alumíniumot. A 2000W-os rendszerek körülbelül 4 mm-t érnek el, a 3000W-os rendszerek pedig 5–6 mm vastag anyagokat hegeszthetnek. Vastagabb szelvényeknél többszörös hegesztésre vagy élletöréses varrat-előkészítésre lehet szükség.
Szükségem van huzalbetétre a kézi lézerhegesztéshez?
Nem mindig. Sok alkalmazást – különösen a vékony lemezű tompa- és átlapolt kötéseket – autogén módon (huzal nélkül) hegesztenek. Vastagabb anyagoknál vagy hézagkitöltésnél huzalelőtoló egység integrálható a hegesztőpisztolyba.
Mennyi időbe telik egy kezelő betanítása?
A kézi lézerhegesztés tanulási görbéje lényegesen rövidebb, mint a TIG-hegesztésé. A legtöbb kezelő 1–2 hét strukturált képzés alatt válik jártassá, szemben a TIG hónapjaival vagy éveivel. A biztonsági képzés és a paraméteroptimalizálás azonban folyamatos figyelmet igényel.
Milyen védőgázt használjak?
Az argon a leggyakoribb védőgáz a kézi lézerhegesztéshez, és jól működik rozsdamentes acélhoz és alumíniumhoz. A nitrogént néha szénacélhoz használják, de rozsdamentes acélnál pórusosságot okozhat. Mindig kövesse a gyártó paraméterajánlásait az egyes anyagokhoz.
Biztonságos a kézi lézerhegesztés a kezelők számára?
Igen, ha a megfelelő biztonsági előírásokat betartják. Ez magában foglalja a lézer hullámhosszára és teljesítményére méretezett lézerbiztonsági szemüveg viselését, biztonsági burkolatok használatát, a megfelelő szellőzés biztosítását és a strukturált kezelői képzést. A kézi lézerhegesztőknek trigger-reteszelőkkel és biztonsági érzékelőkkel kell rendelkezniük.
Milyen tanúsítványokat keressek vásárláskor?
Az európai piacokon a CE és RoHS tanúsítványok kötelezőek. A gyártó ISO 9001:2015 tanúsítványa a minőségirányítási megfelelőséget igazolja. Ezenkívül ellenőrizze, hogy az elektromos alkatrészek megfelelnek-e a vonatkozó szabványoknak (pl. Schneider Electric alkatrészek az európai megfelelőséghez).