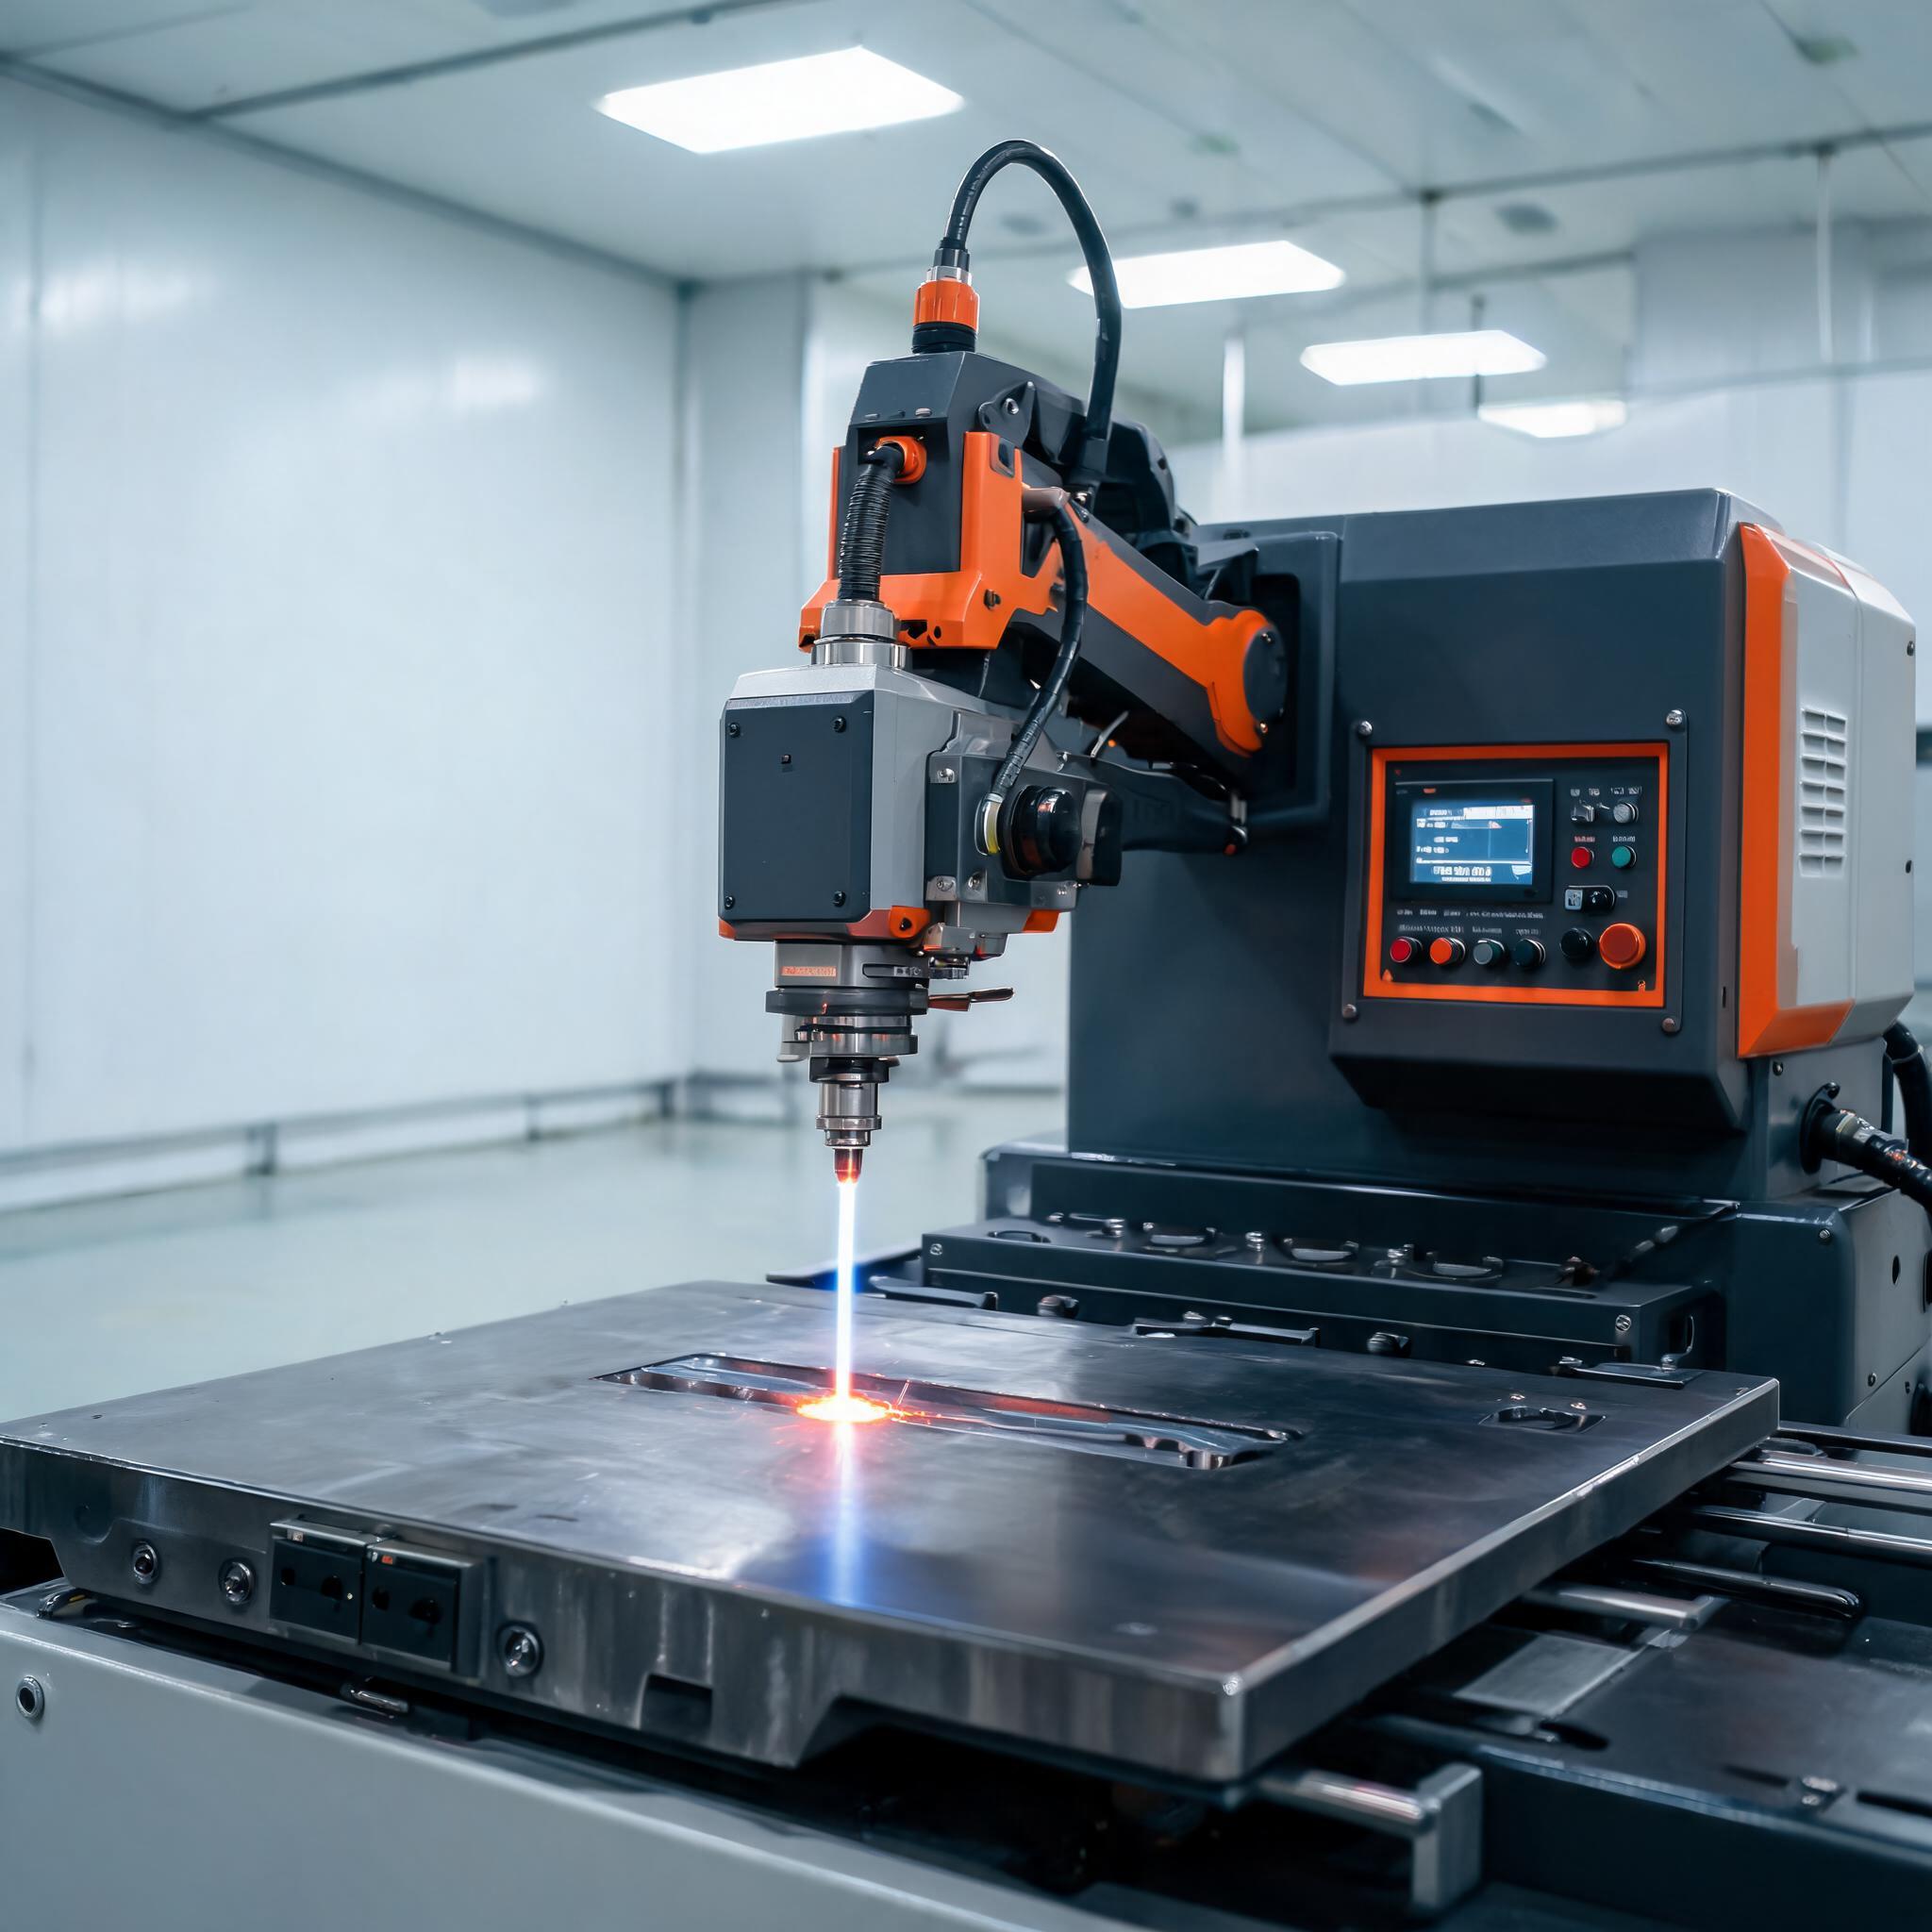
Esztétikai formajavítás: nyomvonalak eltávolítása a polírozott felület zavarása nélkül
Kik: egy fröccsöntő, amely háztartási készülékekhez készít esztétikai burkolatokat. Gép: Xinhong precíziós formajavító szálaserás hegesztőgép. A megoldott probléma: az osztósík kopása és a kidobó nyomok károsodása látható nyomvonalakként jelent meg a polírozott felületeken, és a hagyományos javítóhegesztés túlmelegítette a környező acélt, ami miatt az újrapolírozás méretellenőrzéseken bukott el. Előtte: a sérült üregeket javításra külső helyre küldték, a forma napokig kikerült a présből. Most: a kezelő az 50x mikroszkóp alatt dolgozik, és állítható impulzusenergiával csak a sérült területre helyezi a hegesztéseket – a 0,2 mm-es HAZ-osztály (a specifikáció szerint) zavartalanul hagyja a környező polírozott felületet. Honnan származnak a számok: a formajavító termék specifikációjából (50x mikroszkópos vezérlés, 0,2 mm HAZ, állítható impulzusenergia) és a fröccsöntő saját javítási és méretellenőrzési nyilvántartásaiból a javított üregekről.
Alkalmazás vásárlói visszajelzések alapján; az egyedi eredmények az anyagoktól és a gyártási feltételektől függnek.
Bélyegzőszerszám-műhely: keményített betétek helyszíni javítása a padon végzett javítás helyett
Kik: egy bélyegzőszerszám-műhely, amely autóipari konzolok progresszív szerszámait tartja karban. Gép: Xinhong precíziós formajavító szálaserás hegesztőgép. A megoldott probléma: a szerszámbetétek él- és sarokkárosodása korábban azt jelentette, hogy a betétet ki kellett venni a padon történő hegesztéshez, ami a keményített acél befogásának és deformációjának kockázatával járt. Előtte: a szerszámbetétek padhegesztőhöz kerültek, és visszatéréskor újrakeményítési ellenőrzéseket igényeltek. Most: mikroszkóp-vezérelt impulzusok 0,2 mm-es HAZ-osztállyal (a specifikáció szerint) a helyszínen javítják az éleket minimális hőbevitellel. Honnan származnak a számok: a formajavító termék specifikációjából (50x mikroszkópos vezérlés, 0,2 mm HAZ-osztály, állítható impulzusenergia) és a szerszámműhely javítási nyilvántartásaiból, amelyek a helyszíni lézeres javításokat hasonlítják össze a korábbi padon végzett eljárással.
Alkalmazás vásárlói visszajelzések alapján; az egyedi eredmények az anyagoktól és a gyártási feltételektől függnek.
Szerszámkészítő: öntőcsatorna-részletek és gödrös betétek újraépítése az újrapolírozás előtt
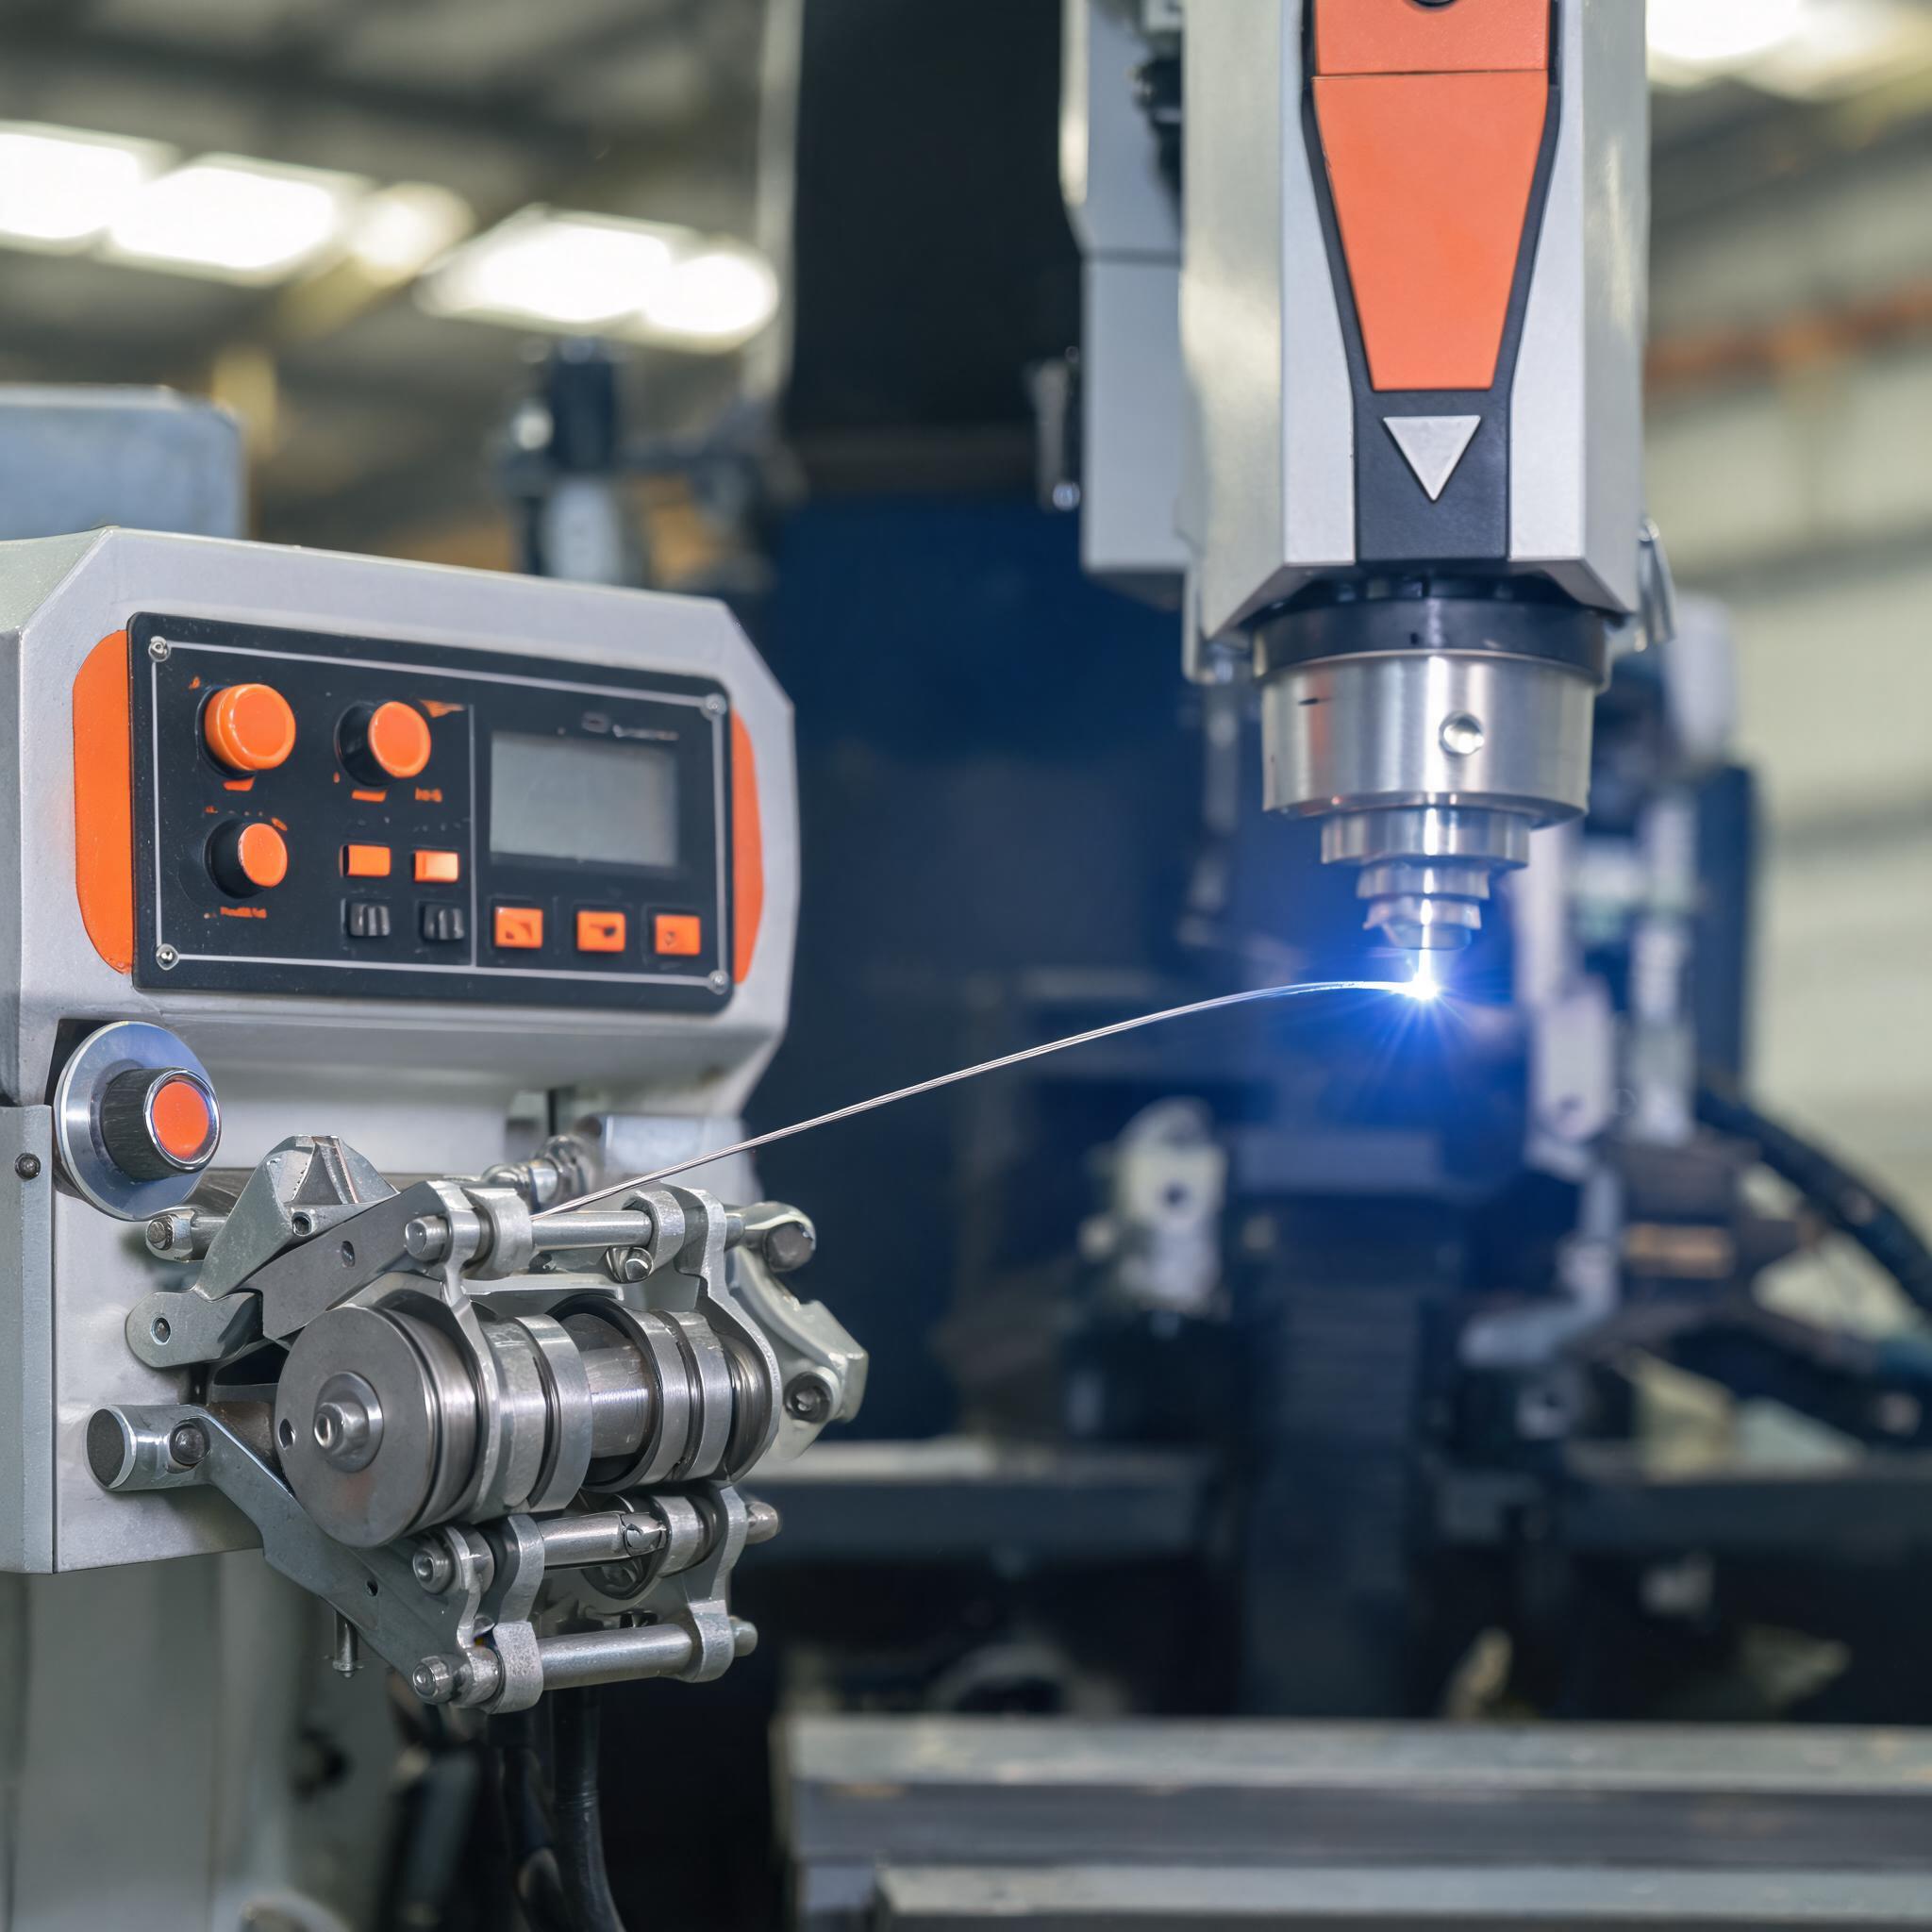
Kik: egy szerszámkészítő, amely egy fröccsöntő üzemet támogat kis magokból, betétekből és öntőcsatorna-részletekből álló választékkal. Gép: Xinhong precíziós formajavító szálaserás hegesztőgép, valamint a huzalelőtolás opció a felépítési munkákhoz. A megoldott probléma: a kis magok és öntőcsatorna-területek túl finomak voltak a kényelmes TIG-munkához, és a gödrös felületek szabályozott felépítést igényeltek az újrapolírozás előtt. Előtte: a finom részleteket a környező acél túlmelegedésének nagy kockázatával hegesztették. Most: az állítható impulzusenergia és a mikroszkópos vezérlés pontosan helyezi el az egyes impulzusokat, a szinkronizált huzalelőtolás (0,6–1,6 mm-es töltőhuzal) pedig helyreállítja a kopott felületeket az újrapolírozás előtt. Honnan származnak a számok: a formajavító termék specifikációjából és a huzalelőtolás specifikációjából (2000 W, 0,6–1,6 mm-es töltőhuzal felületi felépítéshez), valamint a szerszámkészítő saját javítási naplóiból az átdolgozott betétekről.
Alkalmazás vásárlói visszajelzések alapján; az egyedi eredmények az anyagoktól és a gyártási feltételektől függnek.

